
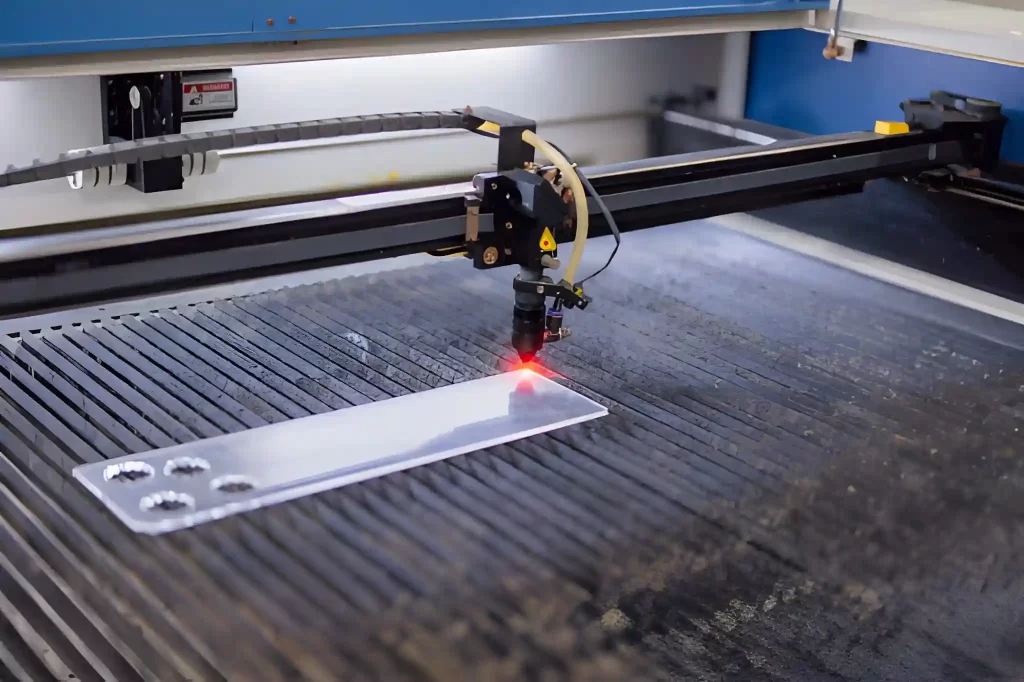
Процесс лазерной резки
Лазерная резка Обработка углеродного волокна — точная и эффективная технология, широко применяемая в аэрокосмической, автомобильной и дроновой промышленности. Она гарантирует отсутствие термических повреждений, чистые края и стабильное качество по сравнению с традиционными методами, такими как ЧПУ или гидроабразивная резка.
At ПролинТехМы создаём уникальные изделия из углеродного волокна с идеальной отделкой и точными допусками, используя современные синие и CO₂-лазеры. Для обеспечения производительности и безопасности каждый проект выполняется в контролируемой вентилируемой атмосфере.
Это руководство поможет вам выбрать наилучший метод резки для вашего проекта, а также расскажет о его преимуществах, недостатках и вопросах безопасности при лазерной резке углеродного волокна.
Почему стоит выбрать лазерную резку углеродного волокна
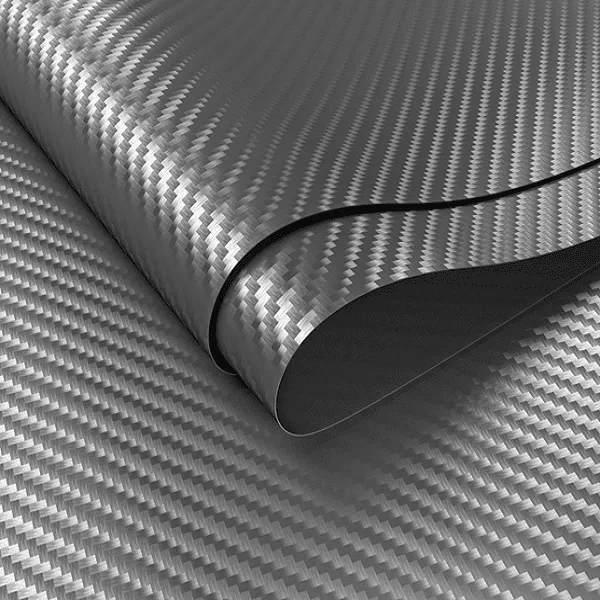
Листы углеродного волокна, разрезанные лазером, разрезаются на листы определённых размеров и форм с помощью лазерного луча. Сплетённые углеродные волокна склеиваются эпоксидным клеем, образуя лист углеродного волокна. Они отверждаются под давлением и при нагревании. В результате получается жёсткий, лёгкий, прочный и жёсткий ламинат. Благодаря этому он значительно превосходит металл по своим эксплуатационным характеристикам.
Текстура листа углеродного волокна
Во многих отраслях, где требуется высокая прочность и малый вес, например, в робототехнике, производстве спортивного инвентаря, автомобилестроении и аэрокосмической промышленности, применяется углеродное волокно, разрезаемое лазером. Boda упрощает проектирование и приобретение изготовленных на заказ деталей из углеродного волокна для любого проекта с использованием промышленных установок гидроабразивной резки и прецизионная лазерная резка для резки углеродного волокна.
Свойства материалов из листов углеродного волокна
Листы из углеродного волокна сохраняют свою размерную стабильность и обеспечивают высокое соотношение прочности к весу даже под нагрузкой. Компоненты из углеродного волокна, изготовленные по индивидуальному заказу, легче и прочнее алюминия. Они менее гибкие, поэтому не могут сгибаться или растягиваться. Подробнее:Лазерная резка пластика
Следующие характеристики часто наблюдаются в отвержденных ламинатах, изготовленных методом прецизионной лазерной резки:
| Свойства | Типичное значение | Заметки |
| Плотность | ~0.06 фунта/дюйм³ | Примерно половина алюминия |
| Предел прочности на разрыв | 500+ тыс. фунтов на кв. дюйм | Зависит от типа волокна и укладки |
| Модуль упругости | 20–30 МСИ | Очень жесткий ламинат |
| Тепловое сопротивление | До 250°F (121°C) | Сохраняет производительность в условиях жары |
| Чистота поверхности | Тканая черная текстура | Распространено в листах аэрокосмического класса |
Благодаря этим качествам разрезанное лазером углеродное волокно является отличным материалом для изготовления распорок, корпусов и легких несущих панелей.
Можно ли резать углеродное волокно лазером?
Да, вы можете лазерная резка углеродного волокна. Но для этого нужны правильная настройка, средства безопасности и лазер. Не все лазеры дают четкие результаты, поскольку эпоксидный клей, используемый в углеродном волокне, реагирует при нагревании. В Boda мы тщательно обрезаем каждый срез, чтобы сохранить слой смолы и при этом сохранить аккуратные и точные края.
Типы используемых лазеров
Выбрав правильный тип лазера, вы можете быть уверены, что ваши компоненты из углеродного волокна будут работать максимально эффективно, с минимальным количеством прожогов и чистыми срезами. Различные типы лазеров взаимодействуют с углеродным волокном, влияя на точность, скорость и качество кромки.
CO₂-лазеры для резки углеродного волокна
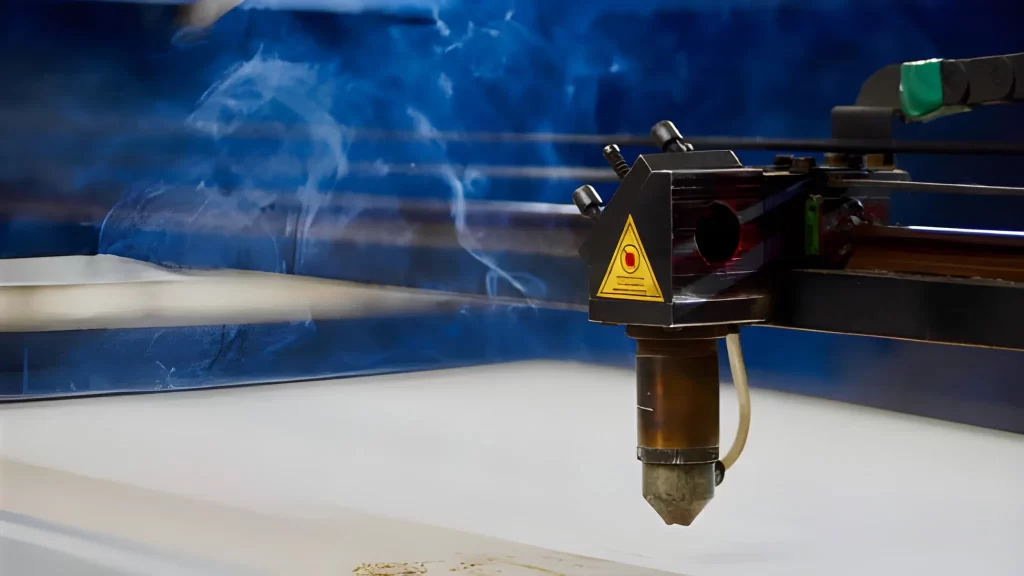
CO₂-лазерный резак
CO₂-лазеры обычно используются для резки неметаллических материалов с длиной волны 10.6 микрометров. Они могут резать углеродное волокно лазером. Однако они менее точны и эффективны, чем синие лазерные головки.
Около 95–96% энергии, потребляемой CO₂-лазерами, тратится впустую. При резке они выделяют много тепла. Это может повредить края углеродного волокна, вызвать его истирание и деградацию полимерной матрицы. Кроме того, это может привести к возгоранию смолы и выделению дополнительных испарений.
Согласно результатам реальных производственных испытаний Boda, системы CO₂ лучше всего подходят для прототипов или некритичных изделий из углеродного волокна. Наши инженеры используют настройки синего или гибридного лазера для прецизионной лазерной резки, чтобы сохранить чёткие края и целостность смоляного слоя при изготовлении высокопрочных или сложных компонентов.
Этот опыт позволяет нам сбалансировать качество, безопасность и скорость при выборе оптимального метода для любого проекта по производству углеродного волокна.
Волоконные лазеры для резки углеродного волокна
Волоконные лазеры работают на длине волны около 1.064 микрометра. Они прочные и эффективные. Поэтому они не подходят для лазерной резки углеродного волокна. Но они отлично подходят для резки металлов и других твёрдых материалов.
Каждый импульс этих лазеров генерирует интенсивное тепло. Это тепло может привести к ослаблению листа углеродного волокна, возгоранию смолы и повреждению полимерной матрицы. Кроме того, оно может выделять пары, требующие мер безопасности и вентиляции.
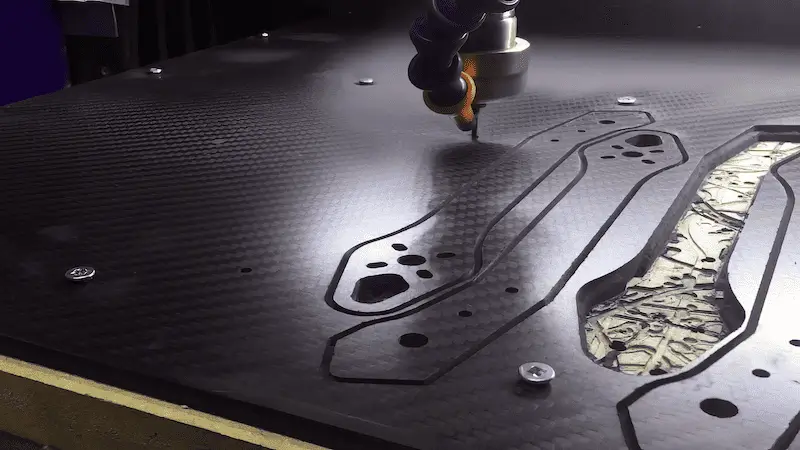
Лазерная резка листов из углеродного волокна
В ходе испытаний волоконных лазеров для синтеза углеродного волокна мы обнаружили, что даже небольшой перегрев может ослабить поверхность. Для резки углеродного волокна на заказ наши специалисты выбирают методы гидроабразивной резки или резки синим лазером, поскольку они обеспечивают более безопасный результат, более гладкие края и прочные слои смолы. Практический опыт компании Boda позволяет ей выбирать оптимальный метод резки для каждого проекта прототипирования углеродного волокна и проекта прецизионной лазерной резки.
Лазеры Blue Head для резки углеродного волокна
Одним из лучших инструментов для лазерной резки углеродного волокна является лазер с синей головкой. Они обеспечивают исключительную точность, точный контроль и экономичность. Синие лазеры концентрируются на высокой мощности, режут с минимальным тепловым воздействием и имеют длину волны 440 – 450 нм. Точность от 0.05 до 0.2 мм стало возможным, защищая слой смолы и полимерную матрицу от ожогов или трещин
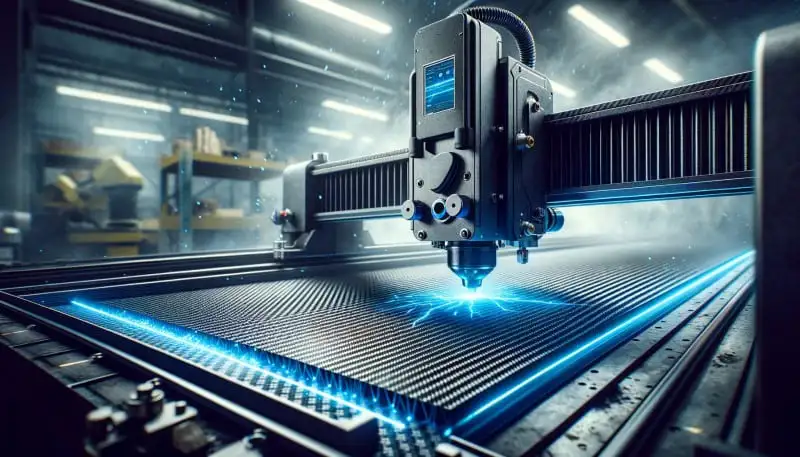
Лазерная резка листов из углеродного волокна
В Boda мы используем Синие лазерные системы XT8 мощностью 45 Вт Оборудование устанавливается на станках с ЧПУ для непрерывного производства углеродного волокна. Перед началом производства каждая установка калибруется. Для каждого типа материала мы оцениваем мощность, глубину фокусировки и скорость резки. Это гарантирует чистоту, гладкость и готовность каждой детали из углеродного волокна, вырезанной по индивидуальному заказу.
Наши инженеры используют синие лазеры в основном для обработки тканей из углеродного волокна, шпона и текстиля, где важны детализация и качество кромок. Мы избегаем их использования на толстых ламинатах, чтобы сохранить прочность и качество.
Этот проверенный и надежный процесс делает высокоточную лазерную резку Boda надежной и обеспечивает результаты производственного качества, что делает ее идеальной для высокопроизводительных продуктов, таких как дроны и прототипирование углеродного волокна.
Зона термического влияния, риск возгорания смолы и выделения дыма: рекомендации по вентиляции
Зона термического влияния (ЗТВ) — это область, расположенная близко к разрезу, которая может подвергаться термическим изменениям при лазерной резке углеродного волокна.
Согласно исследованиям, опубликованным на сайте ScienceDirect, «в зависимости от мощности и скорости лазера типичная зона термического влияния (ЗТВ) для оптимальной резки углеродного волокна лазером варьируется в пределах 0.15–0.25 мм (150–250 мкм)».
Для поддержания низкого уровня HAZ мы используем следующие измеримые элементы управления:
- Тест пройден первым. Мы делаем небольшие тестовые надрезы и оцениваем зону термического влияния под микроскопом, прежде чем запустить производство в полную силу.
- Скорость сканирования и многопроходность. Скорость сканирования и многопроходной резки. Согласно исследованию ResearchGate, более высокие скорости сканирования и многопроходная резка значительно снижают зону термического влияния (ЗТВ) и обгорание смолы на кромках.
- Подача воздуха в зоне реза. Сфокусированная струя воздуха выпускает горячие газы, охлаждая пропил и уменьшая пригорание смолы.
- Контролируемая глубина фокусировки. Мы настраиваем фокус таким образом, чтобы энергия луча была направлена именно туда, где это необходимо, чтобы уменьшить тепловое рассеяние.
Подробные спецификации и процедуры по вентиляции и контролю дыма:
- Воздухообмен и поток воздуха в помещении: Практические рекомендации по вентиляции для лазерной резки в закрытом помещении: 4-12 Воздухообмен в час (КВЧ), в зависимости от рабочей нагрузки; многие мастерские стремятся к по крайней мере 6–10 АЧХ для непрерывной резки.
- Мощность экстрактора: Экстракторы обычно находятся в диапазоне от около 400–750 м³/ч (≈235–440 куб. футов в минуту) Для установок с одним станком. Выберите вытяжной вентилятор, размер которого соответствует или превосходит требования к вытяжке резака. Стандартные промышленные устройства включают 430 м³/ч и 750 м³/ч сорта.
- Фильтрация: Лучше всего использовать многоступенчатую фильтрацию. Она состоит из предварительного фильтра, активированного угля для летучих органических соединений и паров смол, а также HEPA-фильтра для частиц. Такая комбинация часто используется для композитных материалов, подвергаемых лазерной резке.
- Подпиточный воздух: Вытяжка должна быть согласована с притоком свежего воздуха, чтобы избежать отрицательного давления на рабочем месте.
Проверенные комбинации Boda, которые мы применяем в производстве, следующие:
- Каждая деталь регулируется таким образом, чтобы поддерживать ЗТВ на ткани из углеродного волокна и шпоне на уровне менее 0.2 мм.
- МЫ ИСПОЛЬЗУЕМ Системы воздушного потока 400–700 м³/ч для корпусов с одним лазером, которые включают закрытые воздуховоды и фильтрацию с активированным углем + HEPA.
- Мы следим за потоком воздуха и давлением, а также регулярно обслуживаем фильтры, чтобы контролировать выбросы и зону термического воздействия. Мы меняем фильтры, когда поток воздуха начинает падать.
- Для чувствительных объектов (таких как роботы и дроны) мы рекомендуем несколько проходов света на большей скорости вместо одного медленного прохода, чтобы защитить полимерную матрицу.
Обратите внимание, что при лазерной резке углеродного волокна выделяются вредные пары; всегда используйте закрытую вытяжку и фильтры ЛОС и мелких частиц надлежащего качества.
Ограничения по толщине и материалу (что мы можем и не можем резать)
Листы из углеродного волокна и тонкий шпон, обычно толщиной до толщиной 1.5 мм, идеально подходят для систем с синим лазером. Этот диапазон толщин идеально подходит для деталей из углеродного волокна, изготовленных по индивидуальному заказу, таких как рамы дронов или прототипы, поскольку обеспечивает меньшее тепловое повреждение, острые края и равномерность реза.
За пределами этого диапазона смола поглощает слишком много тепла, что может привести к ожогам кромок или расслоению. Поэтому для более толстых материалов мы используем гидроабразивную резку, которая идеально подходит для производства углеродного волокна, поскольку не вызывает нагревания и деградации смолы.
Согласно исследованию ScienceDirect, «Лазерная резка углеродного волокнаr работает лучше всего под Толщина 2 мм, в то время как гидроабразивной резки остается самой безопасной альтернативой более толстым ламинатам».
Ниже приведены результаты применения каждого метода для листов углеродного волокна.
| Толщина листа (мм) | Рекомендуемый метод резки | Отказоустойчивость | Заметки |
| 0.5 мм | Синий лазер | ±0.05 мм | Идеально подходит для мелких деталей, дронов |
| 1.0 мм | Синий лазер / Гидроабразивная резка | ±0.08 мм | Чистый срез, минимальный ожог |
| 1.5 мм | Лазер (максимальный предел) | ±0.1 мм | Работы по легким конструктивным деталям |
| 2.0+ мм | Только гидроабразивная резка | ±0.15 мм | Лазер не рекомендуется |
Лазер позволяет резать листы толщиной до 1.5 мм. Гидроабразивная резка обеспечивает более плавную и безопасную резку толстого углеродного волокна.
Попробуйте Пролеан прямо сейчас!
Как резать углеродное волокно
Резка углеродного волокна требует осторожности и точности. Однако углеродное волокно прочное, лёгкое и долговечное. Использование неподходящих инструментов может легко повредить волокна или смолу.
Давайте рассмотрим наиболее эффективные и безопасные методы резки углеродного волокна.
Ручная резка (для небольших проектов)
В домашних условиях для резки тонких листов углеродного волокна можно использовать ленточную пилу, электролобзик или дремель с твердосплавным или мелким полотном, поскольку угольная пыль может раздражать кожу и лёгкие. Поэтому всегда сначала обозначайте линию реза и надевайте перчатки и маску. Для безупречного результата тщательно отшлифуйте края после резки.
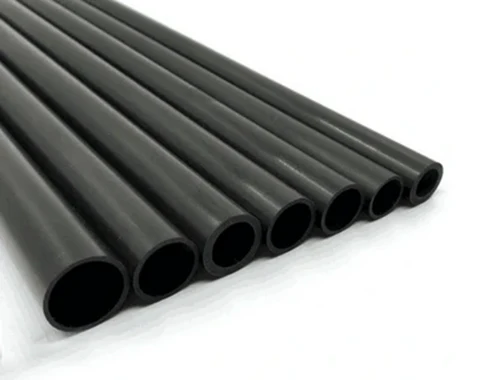
Трубки из углеродного волокна для промышленного применения
Черные трубки из углеродного волокна, расположенные в ряд для промышленного или инженерного использования. Хотя эта технология эффективна для базовых конструкций, она не является лучшим выбором для толстых ламинатов или точных компонентов из углеродного волокна.
ЧПУ и гидроабразивная резка
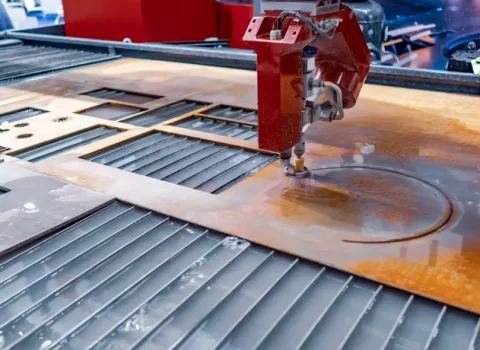
Гидроабразивная резка
Для сложных конструкций предпочтительными вариантами являются станки гидроабразивной резки или фрезерные станки с ЧПУ с твердосплавными резцами. Хотя они могут обрабатывать более толстые листы и обеспечивают исключительный контроль кромок, настройка и отделка занимают больше времени. Большие или труднодоступные области часто разрезаются с помощью технологии гидроабразивной резки, но при отсутствии надлежащей поддержки возникает риск расслоения. Хотя оба метода точны, лазерная резка углеродного волокна происходит быстрее и чище.
Лазерная резка (лучший метод)
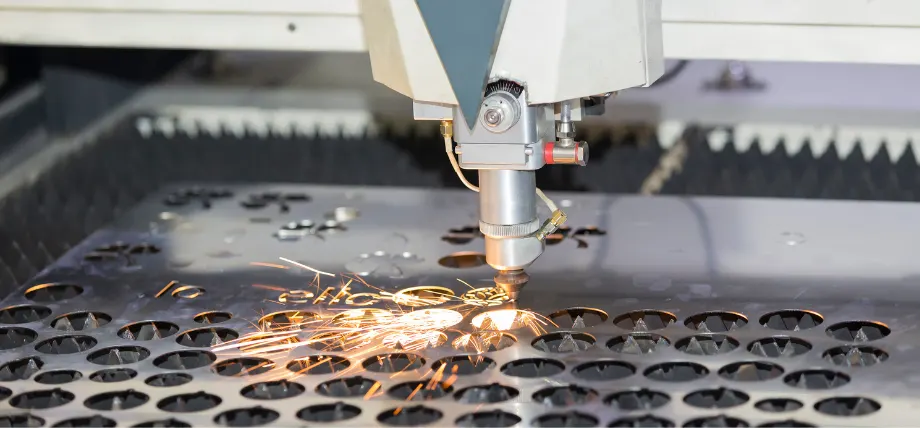
Процесс лазерной резки
Лазерная резка углеродного волокна — самый точный и эффективный метод. Boda использует системы CO₂ и синего лазера для индивидуальной резки деталей из углеродного волокна. Не причиняя никакого вреда смоле, лазеры создают чистые кромки, сохраняют прочность материала и гарантируют точные допуски. Этот метод идеально подходит для отраслей, где точная лазерная резка имеет решающее значение, таких как робототехника, производство беспилотников и компонентов аэрокосмической техники.
Советы по безопасности при резке углеродного волокна
Безопасность имеет решающее значение при резке углеродного волокна, поскольку при его резке выделяются мельчайшие частицы и пары:
- Используйте оборудование для удаления пыли или работайте в помещении с хорошей вентиляцией.
- Всегда используйте средства индивидуальной защиты для рук, глаз и легких.
- Избегайте перегрева, так как это может привести к ослаблению листа из-за возгорания смолы.
Каждый проект по лазерной резке углеродного волокна в компании Boda выполняется в герметичном помещении с воздушным охлаждением и промышленной вентиляцией, что обеспечивает защиту как персонала, так и оборудования.
Отделка для чистых краев
Чтобы предотвратить растрескивание волокон, после резки кромки мягко полируются и герметизируются. Для полированной поверхности, готовой к сборке или созданию прототипа, мы используем эпоксидное покрытие и мелкозернистую шлифовку.
Лазер против альтернатив: почему и когда следует выбирать лазер
Лазерная резка против гидроабразивной: когда мы рекомендуем гидроабразивную резку
В производстве углеродного волокна применяются как гидроабразивная, так и лазерная резка. Высокая точность, быстрое выполнение заказов и малое время наладки — вот преимущества лазерной резки. Он хорошо подходит для листов углеродного волокна толщиной менее 2 мм. Чистые, острые края получаются благодаря созданию лазерным лучом небольшой зоны термического воздействия.
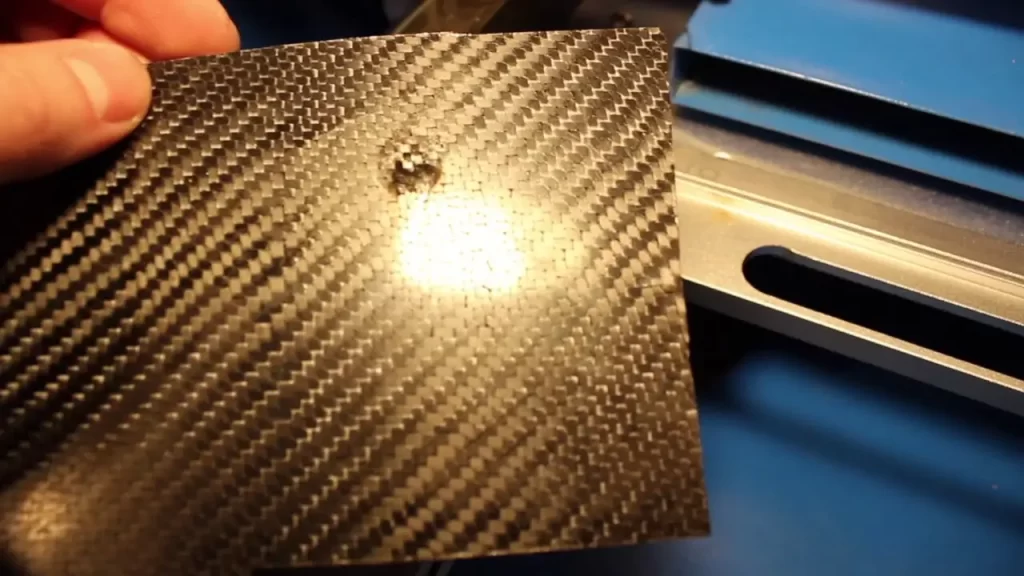
Лист углеродного волокна после лазерной резки
Гидроабразивная резка — лучший выбор для толстых ламинатов или изделий, требующих точной холодной резки. Системы гидроабразивной резки снижают нагрев, выгорание смолы и повреждение волокон благодаря сочетанию воды под высоким давлением с абразивом.
Наглядное сравнение двух технологий можно найти здесь:
| Характеристика | Лазерная резка углеродного волокна | Гидроабразивная резка углеродного волокна |
| Лучший тип материала | Тонкие листы, ткани и шпон из углеродного волокна | Толстые ламинаты из углеродного волокна |
| Диапазон толщины | До 1.5–2 мм | До 20 мм |
| Уровень точности | ±0.1 мм (высокая) | ±0.2 мм (средний–высокий) |
| Тепловой эффект | Малая зона термического влияния (ЗТВ) | Нет зоны термического влияния |
| Качество края | Чистый, но может слегка потемнеть | Гладко, без пригорания |
| Идеальное использование | Прототипирование углеродного волокна, производство дронов и индивидуальные услуги лазерной резки | Тяжелые панели, конструктивные элементы, высокопрочные компоненты |
At ПролинТех, мы рекомендуем:
- Лазерная резка → Позволяет быстро создавать прототипы, сложные детали и тонкие листы.
- Гидроабразивная резка → Гидроабразивная резка — идеальный выбор для толстых панелей или в случаях, когда клиентам требуется обработка без использования тепла.
В то время как лазерная резка предлагает В 2-3 раза выше пропускная способность Для легких композитных материалов гидроабразивная резка работает медленнее, но обеспечивает наилучшее качество обработки плотных материалов.
Лазерная и ЧПУ-фрезерная обработка (точность против пыли и инструментов)
Фрезерование с ЧПУ используется для резки углеродного волокна с помощью физического оборудования. В процессе работы образуется углеродная пыль, замедляются циклы резки и изнашивается инструмент. Лазерная резка, напротив, использует бесконтактную точность, что исключает необходимость в инструментах, трении и обеспечивает более чистую геометрию.
По сравнению со стандартной фрезерной фрезой лазеры могут создавать более тонкие внутренние углы и более жесткие допуски (±0.1 мм). Они также устраняют вероятность расслоения во время обработки на станках с ЧПУ, вызванного вибрацией.
- Для изготовления таких мельчайших деталей, как ручки дронов, крышки и индивидуальные корпуса, Boda отдает предпочтение услугам лазерной резки.
- Фрезерование с ЧПУ применяется только в тех случаях, когда конструкция требует многослойного фрезерования или глубокой контурной обработки, а не резки плоского листа.
Сравнение стоимости и сроков изготовления прототипов и мелкосерийных изделий
Для прототипов и небольших серий изделий лазерная резка остается наиболее экономически эффективным и действенным методом. Почему? Потому что не требуется никакой настройки, никаких форм и никаких инструментов. Лазерная резка позволила сократить сроки выполнения (обычно в тот же день) и снизить начальные затраты. С другой стороны, гидроабразивная резка или резка с ЧПУ обходятся дороже и требуют больше времени из-за износа оснастки и инструмента.
По этой причине лазерная резка является предпочтительным методом для небольших партий, быстрого создания прототипов и испытания конструкций в процессе производства углеродного волокна. Объединяя гибкие размеры заказов с точностью лазерной резки, Boda позволяет клиентам тестировать, настраивать и масштабировать производство без необходимости постоянно закупать новое оборудование.
Приложения и примеры использования
Производство дронов: Легкие рамы и прецизионные крепления (пример)
В производстве дронов важен каждый грамм. Исключительное соотношение прочности и веса углеродного волокна делает его идеальным материалом для изготовления стрел дронов, защитных кожухов пропеллеров и креплений для камер.
Дрон на современном производственном предприятии
Мы вырезаем лазером 0.5 к 2 мм Листы углеродного волокна для производства рам дронов с допуском ±0.1 ммЭто гарантирует точное выравнивание для стабильного полёта. Исключая расслоение и минимизируя выгорание смолы, наш точный лазерный процесс позволяет создавать лёгкие, жёсткие детали, устойчивые к деформации и вибрации.
Мы уменьшили общий вес рамы на 18% Сохранив при этом структурную жёсткость, мы смогли увеличить время полёта и грузоподъёмность для одного из клиентов в сфере аэрофотосъёмки. Именно так услуги лазерной резки Boda способствуют инновациям в современном производстве дронов.
Автомобильные и автоспортивные компоненты
Производство углеродного волокна для автомобильной промышленности требует как скорости, так и долговечности. Технология лазерной резки Boda позволяет создавать индивидуальные панели из углеродного волокна, аэродинамические кронштейны и элементы отделки салона для гоночных автомобилей и прототипов электромобилей.
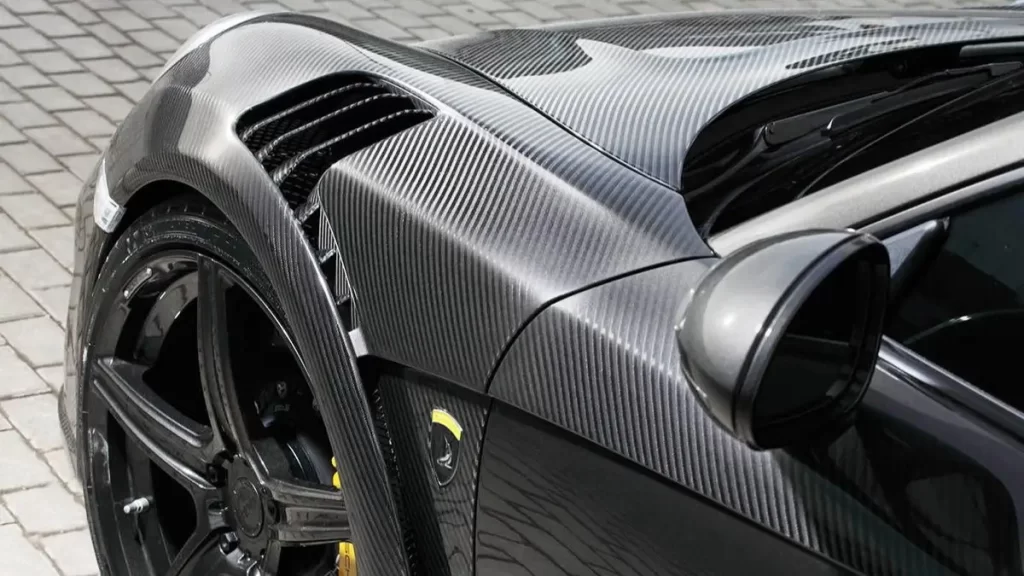
Детали кузова из углеродного волокна на роскошном спортивном автомобиле
Точный лазерный луч создаёт повторяемые детали с чистыми краями. Это необходимо для тестирования производительности и масштабирования производства. Мы предлагаем специализированные детали из углеродного волокна для лёгких шасси и модернизации салона, где важен каждый миллиметр.
Благодаря нашему опыту в создании прототипов из углеродного волокна инженеры могут быстрее переходить от САПР к испытаниям на треке, сокращая циклы итераций на целых 40%.
Промышленные кронштейны, корпуса для робототехники и электроники
Углеродное волокно меняет промышленную автоматизацию не только в автомобилестроении. Мы поставляем корпуса датчиков, компоненты роботизированных манипуляторов и изготовленные на заказ кронштейны из углеродного волокна с лазерной резкой для клиентов, которым требуются материалы с превосходной устойчивостью к электромагнитным помехам и жёсткостью.
В отличие от металлов, углеродное волокно обеспечивает электроизоляцию и гашение вибраций, повышая точность работы машины. Благодаря прецизионной лазерной резке Boda инженеры могут добавлять сложные монтажные отверстия, пазы и формы непосредственно из цифровых файлов, устраняя необходимость в последующей обработке. Благодаря своей точности и надежности компания Boda является надежным партнером в производстве углеродного волокна для электрических и робототехнических систем.
Попробуйте Пролеан прямо сейчас!
Процесс лазерной резки Boda (пошаговое руководство для клиентов)
Подготовка файлов и принимаемые нами форматы (DXF, DWG, SVG)
Мы упрощаем начало работы:
- До услуги лазерной резки, просто загрузите свой файл в один из популярных DXF, DWG или SVG форматов.
- Перед резкой наши инженеры проверяют толщину материала, масштаб и точность линий.
- Чтобы соответствовать ширине лазерного луча, мы изменяем геометрию напильников, имеющих острые края или изгибы.
- Это гарантирует, что точно вырезанные детали из углеродного волокна будут идеально подогнаны друг к другу.
- Мы также проводим цифровое моделирование раскладки, чтобы проверить, как каждый дизайн размещается на листе.
- Это снижает затраты без ущерба для качества за счет сокращения отходов материала до 15% до 20%.
Спецификации вложенности, допусков и точности, которые мы предоставляем
- Наше программное обеспечение для раскроя определяет наилучшее расположение материалов для каждой задачи.
- Мы можем разрезать листы углеродного волокна до толщиной 1.5 мм с точностью до ±0.05–0.1 мм с использованием многокоординатных лазерных систем с ЧПУ и головками с автоматической фокусировкой, которые можно настраивать в режиме реального времени.
- Он строже допусков, применяемых в большинстве механических цехов.
| Характеристика | Параметр | Заметки |
| Допуск на резку | ±0.009″ (≈ ±0.1 мм) | Сохраняется на всех размерах листов |
| Минимальный размер отверстия | 0.125 " | Рекомендуется для чистой точности |
| Минимальный веб / мост | 2× толщина материала | Предотвращает расслоение |
| Ширина пропила | ~0.030″ | Зависит от типа балки и материала |
- Допуск каждой детали заранее задан в САПР и не рассчитывается во время резки.
- Таким образом мы обеспечиваем постоянство в производстве прототипов из углеродного волокна, легких конструктивных элементов и дронов.
- Мы также ведем цифровую документацию каждого запуска, включая мощность, скорость, фокусировку и давление воздуха, чтобы мы могли предоставить клиентам отслеживаемые данные процесса для обеспечения качества.
Контроль качества и последующая обработка (удаление заусенцев, герметизация, осмотр)
Резка — это лишь одна грань точности.
- Наша команда проводит проверку качества кромок под увеличением после каждой партии.
- Мы удаляем заусенцы, очищаем и герметизируем обрезанные края веществом на основе смолы, чтобы предотвратить распускание волокон и впитывание влаги.
- Мы также предоставляем нашим промышленным клиентам отчеты о размерах, включающие проверку с помощью 3D-сканирования.
- Каждый заказ проходит трехэтапный цикл контроля качества, который состоит из визуальной проверки, проверки измерений и окончательной проверки упаковки.
- Высокоточная лазерная резка Boda используется при изготовлении корпусов из углеродного волокна, корпусов робототехники и прототипов аэрокосмической техники, поскольку она обеспечивает более высокий уровень контроля над процессом.
Почему выбирают Boda
Наши сертификаты, оборудование и мощности
Сертифицированное по ISO предприятие Boda оснащено системами лазерной резки синего и CO₂-лазеров, фрезерными станками с ЧПУ и гидроабразивными станками для гибридного производства. От прототипов до мелкосерийного производства. производство углеродного волокна. Мы контролируем каждый этап процесса, обеспечивая точность и надежность.
Возможности быстрого прототипирования и мелкосерийного производства
Мы специализируемся на прототипах из углеродного волокна. Для проверки конструкции и мелкосерийного производства мы предлагаем партии от 1 до 10 единиц. Наша автоматизированная технология раскладки сокращает отходы и затраты при использовании углеродного волокна в специальных областях, где эффективность имеет решающее значение.
Получите мгновенное предложение / Свяжитесь с нашими специалистами по углеродному волокну
Готовы начать?
После того как вы загрузите файлы своего проекта и предоставите свои размеры (например, 170 мм для углеродного волокна, вырезанного лазером), наши специалисты сделают все остальное. Это доступно в шесть вариантов толщины (от 0.040 до 0.197) и поставляется в 2-4 рабочих дней для скорейшего завершения проекта.
Заключительные замечания
Лазерная резка углеродного волокна обеспечивает непревзойденную точность, скорость и чистоту по сравнению с другими методами, такими как ЧПУ или гидроабразивная резка. Благодаря минимизации образования пыли, предотвращению истирания и сохранению смоляных слоев, она идеально подходит для деталей автомобилей, дронов и самолетов. При использовании правильного типа лазера, мощности и соблюдении мер безопасности она позволяет получать четкие края и точные допуски, не повреждая материал.
Для обеспечения полной безопасности и контроля качества Boda проводит все процедуры в закрытых проветриваемых помещениях с HEPA-фильтрами. Одним словом, лазерная резка — самый надёжный, точный и эффективный способ создания деталей из углеродного волокна на заказ.
Часто задаваемые вопросы
Можно ли резать углеродное волокно лазером?
Да, углеродное волокно можно резать чисто и точно лазером. При использовании синего или CO₂-лазера достигаются чистые края, отсутствие термического повреждения и растрепывания.
Какой станок лучше всего подходит для резки углеродного волокна?
Для простых проектов своими руками можно использовать дремель или пилу с мелким зубом. С другой стороны, промышленные лазерные резаки обеспечивают точность ±0.1 мм для изготовления углеродного волокна и прототипов, что делает их лучшим выбором для профессиональных результатов.
Какие материалы ни в коем случае нельзя резать лазерным резаком?
Винил, ПВХ и непроверенные ламинаты из углеродного волокна не следует резать. Смолу можно сжечь лазерами малой мощности, а ПВХ выделяет токсичный хлор. Работать с калиброванными лазерами следует только в хорошо проветриваемых помещениях.
Как лучше всего резать углеродное волокно?
Лазерная резка — самый быстрый и точный метод. Предотвращая прожоги смолы, истирание и расслоение, она неизменно обеспечивает безупречный результат.
Безопасно ли резать углеродное волокно?
При резке углеродного волокна выделяется мелкая пыль и пары эпоксидной смолы. В целях безопасности всегда используйте вентиляцию, средства индивидуальной защиты и HEPA-фильтры. В промышленных условиях гарантируется надёжность результатов и чистота воздуха.
Какая мощность лазера необходима для углеродного волокна?
Для большинства листов используйте синий или CO₂-лазер мощностью 30–100 Вт, в зависимости от толщины. Для изделий среднего размера, например, для резки углеродного волокна диаметром 170 мм, мощность 45–60 Вт обеспечивает безопасные и ровные края.
Края чистые или обугленные после резки?
При правильном подходе края получаются гладкими, глянцевыми и не обгоревшими. Эпоксидная герметизация и воздушное охлаждение предотвращают растрескивание волокон и впитывание влаги.
Опасны ли испарения во время резки?
Действительно, пары смолы могут вызывать раздражение дыхательных путей и глаз. Для безопасного ограничения выбросов используйте герметичные камеры и промышленную вентиляцию.
Можно ли безопасно резать углеродное волокно в домашних условиях?
Можно, но не рекомендуется. Самостоятельная резка может привести к образованию пыли и повреждению кромок. Профессиональные услуги лазерной резки гарантируют безопасный и чистый результат.