
«Процесс лазерной резки превращает материалы в сложные конструкции с высочайшей точностью и аккуратностью. Он обеспечивает высококачественную, гладкую поверхность, практически не требующую постобработки».
Лазерная резка — это процесс с ЧПУ, в котором используется энергия высокоэнергетического лазера для резки различных материалов. Этот метод создает концентрированный луч света путем стимуляции лазерного материала электрическим разрядом в закрытом контейнере. Оптика используется для концентрации лазерного луча на заготовке, что, в свою очередь, позволяет осуществлять резку путем плавления, испарения или горения. Технология ЧПУ регулирует точное движение лазерного луча.
Введение в лазерную резку
Лазерная резка — это бесконтактный термический процесс, в котором используется сфокусированный мощный лазерный луч для резки широкого спектра материалов. Этот процесс известен своей точностью, скоростью и гибкостью, что делает его идеальным выбором для различных отраслей промышленности. Лазерная резка может использоваться на таких материалах, как металлы, пластик, стекло и керамика.
Технология лазерной резки претерпела значительные изменения с момента ее появления в 1960-х годах. Сегодня для резки используются три основных типа лазеров: CO2-лазеры, идеально подходящие для резки неметаллических материалов; лазеры Nd:YAG, идеально подходящие для резки металлов и некоторых неметаллических материалов; и волоконные лазеры, которые набирают популярность благодаря своей энергоэффективности и способности прорезать отражающие металлы.
Помимо типа лазера, существуют также разные резка листового металла методы, такие как лазерная резка с ЧПУ (числовое программное управление), при котором компьютер управляет лазером и перемещением материала. Это обеспечивает высокую точность и повторяемость, что делает его популярным выбором для массового производства.
Кроме того, вы можете прочитать больше о Преимущества лазерной резки а также недостатки по сравнению с другими методами резки и вопрос о том, подходит ли он вам или нет.
Понимание процесса лазерной резки
Процесс лазерной резки начинается с создания файла цифрового дизайна, в котором указаны желаемая форма и размеры разреза. Затем этот файл отправляется на станок для лазерной резки, где лазер направляется на поверхность материала. Тепло лазера плавит, испаряет или сжигает материал, создавая точный разрез с чистыми краями.
В процессе резки поток газа, такого как кислород, азот или воздух, используется для выдувания лишнего материала и охлаждения только что отрезанной кромки. Этот газ также помогает предотвратить перегрев материала, что может привести к деформации или другим повреждениям.
При выборе наилучшего метода лазерной резки для конкретной работы необходимо учитывать несколько факторов, таких как тип и толщина материала, желаемое качество резки и скорость производства. Например, для более толстых материалов может потребоваться меньшая скорость резки, чтобы обеспечить чистый рез, в то время как более тонкие материалы можно резать быстрее. Кроме того, для резки некоторых материалов, таких как металлы, требуется большая мощность, а для других, таких как пластик, требуется меньшая мощность.
Материалы, используемые при лазерной резке
Лазерная резка — это универсальный метод, используемый для обработки различных материалов, таких как бумага, дерево, металл и камень. Однако его основное применение заключается в изготовлении листового металла, особенно для материалы для лазерной резки нравится;
- Лазерная резка алюминия
- Лазерная резка стали
- лазерная резка мягкой стали
- Лазерная резка нержавеющей стали
- Лазерная резка меди
- Лазерная резка латуни
- Лазерная резка пластика
Попробуйте Пролеан прямо сейчас!
Преимущества и ограничения лазерной резки
Лазерные резаки лучше всего подходят для обработки тонкого листового металла с максимальной толщиной обычно до 6 мм для алюминия и 15 мм для стали. Они могут сохранять точность с допусками от 0 до 2 мм. Аналогично, есть и другие многие Преимущества лазерной резки.
В результате процесса образуется небольшая зона термического воздействия. Таким образом, снижается необходимость в дополнительной термообработке после резки. Лазерная резка уникальна среди других методов резки листового металла благодаря своей точности и универсальности при работе с различными материалами, хотя она и не так универсальна, как гидроабразивная резка. Лазерная обработка является наиболее популярной благодаря своей адаптивности к материалам, точности и возможности выполнять как резку, так и гравировку, что невозможно при гидроабразивной резке. Кроме того, стоимость лазерной резки Как правило, они дешевле, чем гидроабразивная резка. Подробнее:Лазерная резка против гидроабразивной резки
Три типа лазеров для резки
Лазерная технология выполняет множество функций, таких как резка, сверление и гравировка, которые определяются такими факторами, как прочность лазера, основной материал, используемый для генерации лазерного луча, и обрабатываемый материал. Лазерная обработка является основным процессом производства деталей из листового металла.
Другой виды лазерной резки Существуют различные технологии, включая CO2-лазеры (газовые лазеры), волоконные лазеры, а также Nd:YAG или Nd:YVO (ванадатные кристаллические лазеры) — это примеры лазеров. В этих лазерах используются непрерывные длины волн и различные методы стимуляции лазера, либо с помощью электрически заряженной газовой смеси, либо с помощью физических диодов.
1. СО2-лазер
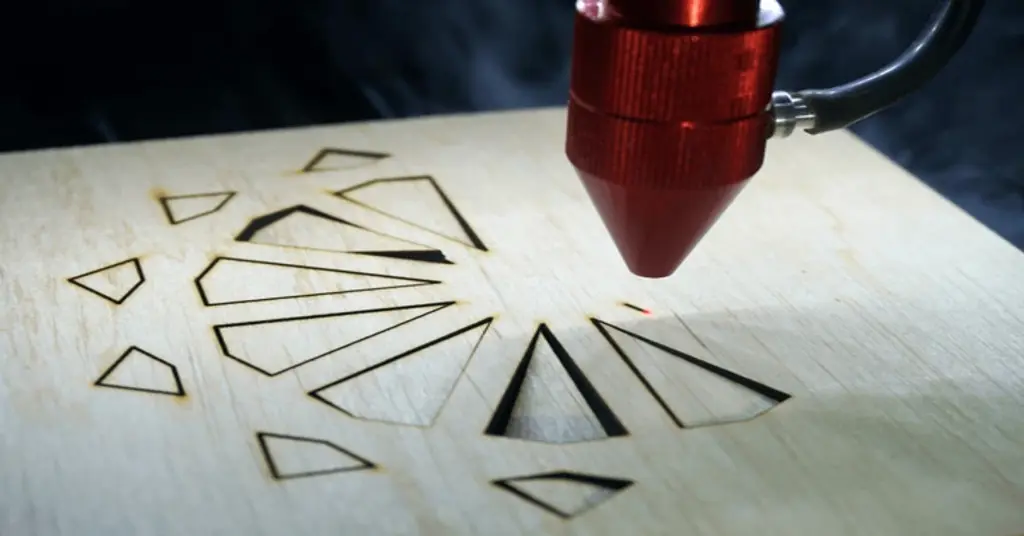
CO2 Лазерная Резка
CO2-лазер посылает электричество через трубку, заполненную газовой смесью, для создания световых лучей. Трубка имеет зеркала на обоих концах, одно из которых полностью отражающее, а другое частично отражающее, пропускающее некоторое количество света. Газовая смесь обычно содержит углекислый газ, азот, водород и гелий, которые, в свою очередь, производят невидимый свет в дальнем инфракрасном диапазоне светового спектра.
Хотя промышленные CO2-лазеры могут достигать мощности в несколько киловатт (хотя они встречаются реже), обычная обработка CO2-лазерами составляет от 25 до 100 Вт с длиной волны 10.6 микрометров. Эти лазеры обычно используются для работы с деревом, бумагой и акриловым пластиком (e). г. , полиметилметакрилат), кожу, ткани, обои и некоторые продукты, такие как сыр, каштаны и растения.
CO2-лазеры в основном используются для обработки неметаллических материалов, но также могут обрабатывать некоторые металлы, такие как тонкие листы алюминия и другие цветные металлы. Увеличение содержания кислорода может повысить мощность CO2-луча, но это необходимо делать опытным пользователям во избежание возможных рисков. Подробнее:Лазерная резка труб
2. Волоконный лазер
Волоконные лазерыВолоконные лазеры, относящиеся к категории твердотельных лазеров, используют затравочный лазер и усиливают луч через стеклянные волокна, питаемые диодами накачки. Они работают на длине волны приблизительно 1 м. Фокусный диаметр линзы составляет 064 микрометра, что означает, что она очень мала. Обычно волоконные лазеры являются самыми дорогими из всех устройств лазерной резки.
Волоконные лазеры не требуют особого обслуживания и имеют срок службы не менее 25,000 100 лазерных часов, что больше, чем срок службы других типов лазеров. Они генерируют сильные и стабильные лучи, которые могут выдерживать интенсивность в 2 раз выше, чем у COXNUMX-лазеров при той же средней мощности. Кроме того, волоконные лазеры имеют различные режимы работы, такие как непрерывный луч, квазиимпульсный или импульсный режим, что делает их адаптируемыми.
MOPA, разновидность волоконного лазера, может регулировать длительность импульса, что делает его пригодным для различных применений. Волоконные лазеры являются лучшими в области маркировки металлов посредством отжига, гравировки и маркировки термопластов. Они подходят для металлов, сплавов и неметаллов, таких как стекло, дерево и пластик. Хотя они идеально подходят для тонких материалов, волоконные лазеры можно использовать для различных материалов в зависимости от мощности, но для более толстых материалов могут потребоваться машины большей мощности.
3. Лазеры Nd:YAG/Nd:YVO.
Лазеры Nd:YAG и Nd:YVO представляют собой кристаллические технологии, а Nd:YVO (ортованадат иттрия, легированный неодимом) широко используется из-за его безупречности. Эти лазеры обеспечивают высокую мощность резки, но относительно дороги из-за стоимости первоначальной установки. Кроме того, они имеют ограниченный срок службы (от 8,000 до 15,000 XNUMX часов). Диоды накачки также являются причиной увеличения общих затрат.
Эти устройства работают на длине волны 1.064 микрометра. Лазеры Nd:YAG/Nd:YVO используются во многих инженерных областях, таких как медицина, стоматология, военная промышленность и производство. Nd:YVO, напротив, имеет более высокое поглощение накачки, более широкую полосу пропускания, но более короткое время жизни в верхнем состоянии, чем Nd:YAG. Однако Nd:YAG позволяет использовать импульсы более высокой энергии, а срок службы обычно выше, чем у Nd:YAG.
Кроме того, эти лазеры способны обрабатывать металлы как с покрытием, так и без покрытия, а также неметаллы, такие как инженерные пластики и, в некоторых случаях, керамику. Кристаллы Nd:YVO4 можно смешивать с кристаллами с высоким коэффициентом NLO, чтобы изменить выходные результаты с ближнего инфракрасного диапазона на зеленый, синий или УФ.
Замена ионов иттрия, гадолиния или лютеция лазерно-активными ионами редкоземельных элементов не оказывает существенного влияния на структуру решетки. Таким образом, сохраняется высокая теплопроводность легированных материалов.
Распространенные дефекты качества лазерной резки металла и профилактические меры
Ниже приведен краткий обзор некоторых распространенных дефектов, с которыми можно столкнуться во время лазерная резка листового металла.
1. Формирование заусенцев
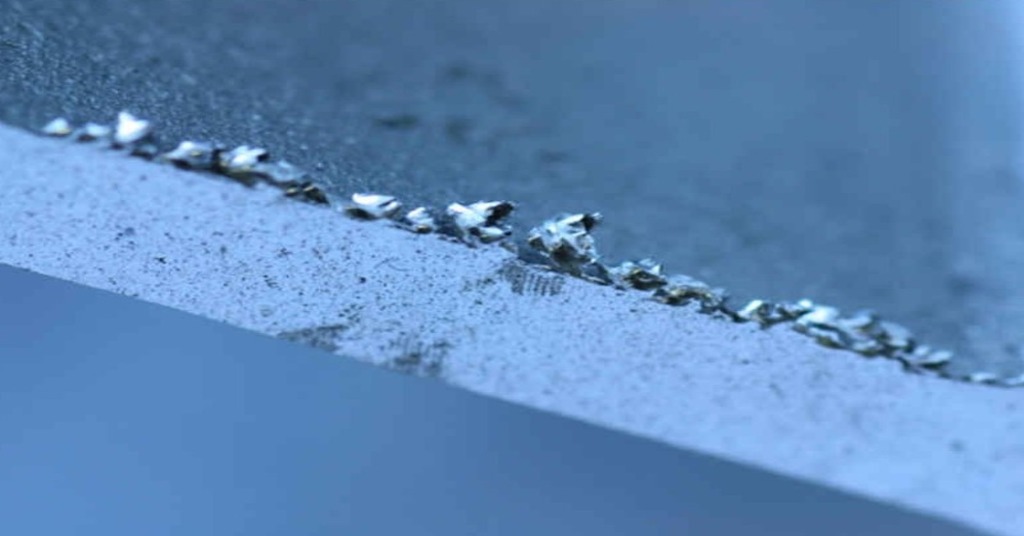
Образование заусенцев
При лазерной резке заусенцы могут проявляться в виде приподнятых кромок или шероховатых поверхностей на разрезанных деталях, что влияет как на внешний вид, так и на функциональность деталей. Эта проблема может быть вызвана такими факторами, как неправильная фокусировка лазера, слишком высокая скорость резки или слишком низкое давление вспомогательного газа.
2. Превентивные меры
Лазер должен быть настроен на максимальную фокусировку и качество луча для достижения наилучших результатов резки.
- Положение фокуса лазера станка, плотность мощности и скорость подачи регулируются для получения чистого реза.
- Используйте правильный вспомогательный газ (например, азот, углекислый газ, азот) и поддерживайте давление на нужном уровне, чтобы помочь удалить расплавленный металл.
3. Зона термического влияния (ЗТВ).
Лазерная резка выделяет тепло, в результате чего вдоль кромки разреза образуется зона термического влияния. Эта зона может изменить свойства материала, что, в свою очередь, может повлиять на производительность детали.
Предупредительные меры:
- Параметры резки, такие как плотность мощности лазера, скорость резки и фокусировка, должны быть оптимизированы для уменьшения подвода тепла.
- Используйте современное оборудование высочайшего уровня с оптимальным контролем параметров, такое как насадки, фокусирующие линзы и свет.
- Рассмотрите возможность обработки после резки, например, отжига или снятия напряжений, чтобы уменьшить воздействие ЗТВ и сохранить целостность материала.
4. Прилипание шлака или шлака
Окалина или шлак, расплавленный материал, который затвердевает на нижней поверхности реза, может повлиять на качество реза и, следовательно, привести к необходимости очистки после резки.
Предупредительные меры:
- Параметры резания следует оптимизировать для уменьшения образования окалины, например, путем изменения скорости резания или увеличения давления вспомогательного газа.
- Следует использовать подходящий состав газа и скорость потока для вытеснения расплавленного материала.
- Использование методов очистки после резки (например, протирание лезвия тканью) является обязательным для обеспечения безопасности пользователя. г. , шлифовка, пескоструйная обработка) для удаления налипшего шлака, особенно после лазерной сварки, для увеличения срока службы машины.
5. Шероховатость краев или полосы
Лазерная резка может привести к появлению грубых или неровных краев, что повлияет на эстетику и функциональность детали.
Меры профилактики:
- Отрегулируйте параметры резки станка (мощность, скорость, скорость подачи, давление вспомогательного газа) для достижения плавного реза.
- Чтобы избежать подобных ситуаций, необходимо использовать высококачественную оптику и точный контроль параметров процесса на станке лазерной резки. дефекты лазерной резки.
- Обработки после пореза (например, нанесение лосьона, увлажняющего крема и т. д.) следует проводить после того, как порез был сделан. г. , удаление заусенцев, полировка) по мере необходимости для улучшения качества кромки.
6. Изменение цвета материала.
Кроме того, этот процесс может привести к обесцвечиванию или окислению кромок, что влияет на внешний вид детали и качество поверхности.
Меры профилактики:
Отрегулируйте параметры резки, чтобы уменьшить подвод тепла и, следовательно, изменение цвета (e). г. , мощность, положение фокуса лазера, скорость).
- Ключевым моментом является использование подходящего вспомогательного газа для защиты материала от окисления во время резки.
- Обработка после разреза (например, антибиотиками) — это дополнительные меры, предпринимаемые после разреза для предотвращения инфекции, пассивации и улучшения поверхностного покрытия. Эти методы используются для придания предмету эстетического вида и остановки окисления.
7. Процесс деформации или искажения
Лазерная резка тонких материалов с высокой мощностью может привести к деформации из-за сильного нагрева.
Меры профилактики:
- Использование лазерного резака с высокой мощностью и частотой пульсации поможет снизить тепловложение и, следовательно, риск деформации.
- Обязательно используйте правильный зажим или приспособление, чтобы уменьшить перемещение материала во время резки.
8. Изменение ширины пропила
Лазерная резка пропила
Ширина пропила, которая очень важна для точности размеров и посадки, должна быть одинаковой во избежание негативного воздействия на режущие поверхности и швы.
Предупредительные меры:
- Проверьте выравнивание и калибровку лазерных станков.
- Линзу и лазерный источник следует регулярно проверять, чтобы качество луча всегда было стабильным.
- Должны быть реализованы системы обратной связи с обратной связью для мониторинга в реальном времени и регулировки параметров резки, чтобы поддерживать постоянную ширину пропила.
9. Процесс повторного затвердевания материала
Лазерная обработка иногда может привести к повторному затвердеванию или плавлению материала вдоль кромок разреза, что, в свою очередь, приводит к шероховатости поверхности.
Предупредительные меры:
- Параметры резки, такие как положение фокуса лазера, мощность и скорость, должны быть оптимизированы, чтобы уменьшить вероятность повторного затвердевания или повторного плавления.
- Выберите подходящий состав вспомогательного газа и скорость потока, чтобы облегчить удаление расплавленного материала.
- Используйте средства после пореза (например, нанесите увлажняющий крем или заживляющую мазь) после того, как порез был сделан. г. , шлифовка, шлифовка), чтобы сделать шероховатые поверхности гладкими.
10. Оптимизация состава газа
Для достижения наилучших результатов резки различные материалы требуют определенного состава газа. Неправильный состав газа может привести к плохой резке, повышенному образованию окалины или чрезмерному поступлению тепла.
Меры профилактики:
Для определения подходящего состава газа следует ознакомиться со спецификациями материалов и рекомендациями производителя.
- При необходимости измените состав газа, например, используя азотно-кислородную смесь для нержавеющей стали. лазерная резка стали.
- Состав газа следует регулярно проверять и поддерживать на предмет точности и постоянства.
Попробуйте Пролеан прямо сейчас!
Промышленное применение лазерной резки
Ультрасовременный приложения для лазерной резки широко распространены в отраслях обрабатывающей промышленности. Вот некоторые распространенные отрасли, в которых используется лазер с ЧПУ, упомянутый ниже;
1. Автомобильная промышленность
Лазерная резка стала незаменимым инструментом в автомобильной промышленности, поскольку она обеспечивает точность и гибкость при производстве широкого спектра компонентов салона автомобиля. Лазерные технологии идеально соответствуют строгим допускам этой отрасли. Следовательно, его применимость при создании сложных деталей и шаблонах проектирования неоценима, и их невозможно выполнить обычными методами штамповки или высечки. Лазерная резка листового металла используется в автомобильной промышленности для изготовления различных изделий, таких как автомобильные детали, компоненты, литье под давлением, поковки и штамповки.
2. Промышленность медицинского оборудования
Промышленность медицинского оборудования использует лазерную резку для производства необходимых продуктов, таких как кардиостимуляторы, стенты и катетеры. Лазерные лучи плавят, испаряют или сжигают материал, обеспечивая тем самым чистые и точные разрезы, необходимые для сложных конструкций, необходимых для медицинских устройств. Спецификации материала и конечного продукта определяют используемый метод лазерной резки; Компоненты из нержавеющей стали обычно режутся CO2-лазерами, а пластмассы обычно режутся волоконными лазерами.
3. Индустрия красоты
Ювелирная промышленность, имеющая богатую историю, приняла технологию лазерной резки, чтобы изменить свое мастерство. Лазерная резка, которая раньше выполнялась вручную, теперь сделала дизайн ювелирных изделий более точным и сложным. Эта технология позволяет создавать сложные узоры на металлах, огранивать драгоценные камни и гравировать текст или изображения на ювелирных изделиях. Наиболее распространенные ювелирные изделия, такие как кольца, подвески, серьги и браслеты, относятся к числу тех, которые созданы с помощью лазерной резки, таким образом, индустрия нашла новый способ проявить творческий подход и создать дизайн ювелирных изделий.
4. Производство керамики
Производство керамики — это процесс формования и обжига керамических материалов для производства различных изделий. Лазерная резка является наиболее важным фактором в этом процессе, поскольку она обеспечивает точные формы и сложные узоры в керамике. CO2 лазерная резка, известный своей точностью и скоростью, является самым популярным методом изготовления декоративных элементов, изразцов, керамики и скульптур со сложными узорами. Эта технология ускорила и упростила процесс производства керамики, а значит, создание сложных конструкций стало возможным на высокой скорости.
5. Кремниевая промышленность
Лазерная резка является важнейшим инструментом в кремниевой промышленности, особенно при производстве кремниевых пластин. Эти пластины обычно находят широкое применение в производстве электронных устройств. В общем, CO2-лазеры с ЧПУ жизненно необходимы для формирования сложных характеристик пластин. Некоторые основные примеры включают в себя; компоненты интегральных схем, солнечных элементов и полупроводниковых чипов.
6. Упаковочная промышленность
Упаковочные компании используют станки лазерной резки с ЧПУ для производства различной упаковочной продукции, такой как коробки, контейнеры и крышки. Используются два основных типа технологий лазерной резки: лазеры CO2 используются для резки картона, бумаги и тонкого пластика, тогда как волоконные лазеры используются для резки более толстых и твердых упаковочных материалов. Эти технологии являются причиной того, что теперь можно производить точные и эффективные упаковочные решения, необходимые в отрасли, и, таким образом, они способны удовлетворить требования к долговечности и индивидуализации. Процесс упаковки – это процедура укрытия продукции для ее сохранности и транспортировки. Лазерная резка является основным инструментом для производства упаковочной продукции, такой как коробки, контейнеры и крышки. Используются две основные технологии лазерной резки: лазеры CO2 используются для картона, бумаги и тонкого пластика, а волоконные лазеры используются для более толстых материалов.
7. Производство металлоконструкций
Эти отрасли сильно зависят от технологических достижений, особенно в области лазерной резки. Металлообработка – это процесс обработки металла с использованием различных инструментов. Лазерная резка — основной процесс производства балок, колонн, труб, труб и листового металла для таких отраслей, как строительство, автомобилестроение и аэрокосмическая промышленность.
Услуги точной лазерной резки с ЧПУ в Boda
Лазерная резка с ЧПУ требует мощных лазеров и строгих протоколов безопасности для обеспечения качества, но может потребовать высоких первоначальных затрат. Аутсорсинг опытным профессионалам, таким как Boda, которые придерживаются стандартов ISO 9001:2015, обеспечивает первоклассные производственные услуги с вниманием к деталям и быстрыми сроками выполнения работ. Наши передовые услуги лазерной резки удовлетворять разнообразные требования проекта, всегда обеспечивая результаты высочайшего качества.
Отправьте нам свой дизайн, чтобы мгновенно рассчитать цену и ощутить превосходное мастерство.
Прочитайте больше:
- Лазерная резка PEEK: точность, преимущества и области применения
- Лазерная резка нейлона: техника, процесс, применение
Попробуйте Пролеан прямо сейчас!
Подведение итогов
Лазерная резка стала незаменимым инструментом во многих отраслях обрабатывающей промышленности. Лазерная резка листового металла изменила производство, сделав производство металлических деталей сложной конструкции очень эффективным и универсальным. Данные советы повышают производительность ваших проектов лазерной резки.
Этот процесс очень гибок, поскольку позволяет резать листовой металл разной толщины, от тонкой фольги до толстых пластин. Его гибкость является причиной того, что он используется в различных отраслях, таких как автомобильная, аэрокосмическая, электронная и другие.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Сколько стоит лазерная резка?
Услуги лазерной резки и гравировки оплачиваются по цене 1 фунт стерлингов за минуту производственного времени. Например, 30-минутная работа будет стоить 30 фунтов стерлингов плюс дополнительные расходы на материалы и оформление. Часовая работа будет стоить 60 фунтов стерлингов. В зависимости от их интенсивности и сложности на более крупные работы могут предоставляться скидки.
В2. Насколько точна лазерная резка?
Лазерная резка имеет замечательную точность размеров, обычно в пределах ±0. 5 дюймов, с небольшой шириной реза или пропилом всего 0 дюйма, что является результатом мощности лазера и толщины материала. Способность этой технологии фокусироваться на мельчайших деталях до 004–10 микрон показывает ее способность выполнять сложную и детальную работу, что очень важно в аэрокосмической, электронной и автомобильной промышленности, где точность является ключевым моментом.
Вопрос 3. В чем разница между лазерной резкой и плазменной резкой?
Лазерная резка является самой быстрой, точной и обеспечивает лучшее качество поверхности по сравнению с плазменной резкой. Он хорош для выполнения сложных вырезов и детальных дизайнов. Тем не менее, оборудование для плазменной резки требует меньшего обслуживания и обычно более экономично, чем оборудование для лазерной резки.
Вопрос 4. Соображения проектирования для оптимальной точности лазерной резки?
Процедура получения правильной лазерной резки основана на выборе правильных материалов, понимании возможностей вашего лазерного резака и устранении проблем, связанных с нагревом, в ваших проектах. Разработайте последовательность резки, используйте направляющие для обеспечения точности и убедитесь, что настройки оптимальны, а машина поддерживается в хорошем состоянии для обеспечения той же точности. Операторы, отвечающие за настройку параметров и процедуры для достижения желаемого уровня точности, являются опытными.