
Направляющая для лазерной резки.
Процесс изготовления резка листового металла Технология использует высокоэнергетические лазерные лучи для точной резки металлических листов, что позволяет создавать сложные компоненты. Металлическая поверхность подвергается воздействию сфокусированного светового луча, создающего интенсивную энергию, которая приводит к плавлению, испарению и возгоранию в точке фокусировки.
В процессе резки металла используются волоконные и CO2-лазеры, но волоконные лазеры работают эффективнее, поскольку их длина волны соответствует требованиям. Этот процесс обеспечивает точные разрезы с малой шириной пропила, что делает лазерную резку листового металла подходящей для производственных операций, требующих точных размеров.
Технология лазерной резки листового металла Пролеантех Позволяет инженерам обрабатывать материалы различной толщины – от тонких до толстых – на высоких скоростях. Услуги лазерной резки Boda обеспечивают исключительно точную резку с минимальным тепловым воздействием, обеспечивая превосходное качество деталей и чистые кромки. Сочетание ЧПУ и лазерных систем обеспечивает воспроизводимые результаты, что позволяет производить изделия по доступной цене и с быстрой доставкой.
Что такое лазерная резка листового металла?
Процесс лазерной резки металлических листов заключается в точном наведении лазерного луча на металлический лист для термического разделения. Лазер создаёт высокосфокусированный луч когерентного света, который проходит через систему резонаторов, включающую волоконные или газовые трубки, а затем через оптические компоненты, создавая точную фокусную точку.
Концентрированный луч нагревает материал до точки плавления или испарения, что позволяет выполнить резку. В процессе лазерной резки листового металла металлическая поверхность взаимодействует с лучом, который удаляет материал по заданным траекториям для создания деталей заданной формы.
Диапазон толщин и типы Лазерная резка?
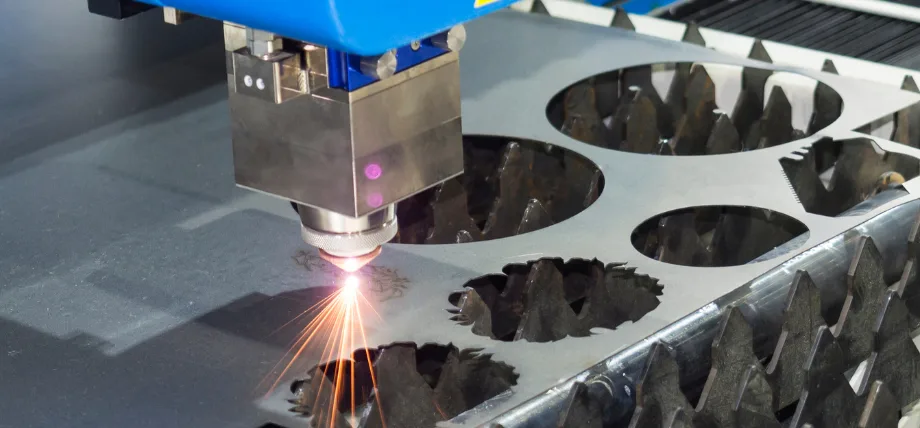
Изысканная лазерная резка.
Диапазон толщин материалов, которые методы резки листового металла Скорость лазерной резки зависит от типа материала, мощности лазера и конфигурации системы. Волоконные лазеры выгодны для резки металлических материалов благодаря своей высокой эффективности; однако CO2-лазеры лучше подходят для некоторых задач, особенно для резки толстых металлов.
В таблице ниже указана максимальная толщина резки для различных металлов, включая лазерная резка титана при использовании стандартных уровней мощности 2–6 кВт для волоконных лазеров и 1–4 кВт для CO2-лазеров.
|
Материал |
Максимальная толщина волоконного лазера (мм) |
Максимальная толщина CO2-лазера (мм) |
Заметки |
|
Мягкая сталь |
25-50 |
10-20 |
Более высокая мощность позволяет делать более толстые разрезы; подача кислорода увеличивает скорость. |
|
Нержавеющая сталь |
20-40 |
8-15 |
Лазерная резка нержавеющей стали использует азот для предотвращения окисления и обеспечения чистоты реза. |
|
алюминий |
15-30 |
5-10 |
Лазерная резка алюминия в системах CO2 требуется больше энергии для предотвращения окисления. |
|
Медь |
10-20 |
3-8 |
Лазерная резка меди преимущества волоконных лазеров, которые лучше справляются с отражением. |
|
Латунь |
10-25 |
4-10 |
Подобно медным, твердотельные лазеры обеспечивают точное управление. |
Что представляет собой процесс лазерной резки листового металла?
Шаг 1: Проектирование и программирование
Процесс проектирования начинается с того, что инженеры, используя САПР, создают 2D- или 3D-модели с точными размерами и допусками, а также оптимизированным расположением материалов для максимальной эффективности. Проектная информация преобразуется в G-код с помощью CAM-системы, которая определяет маршрут резки, а также уровни мощности лазера, скорости и параметры подачи вспомогательного газа.
Процесс программирования должен быть точным, поскольку это помогает сократить количество ошибок и позволяет создавать сложные конструкции.
Шаг 2: Подготовка и настройка материалов
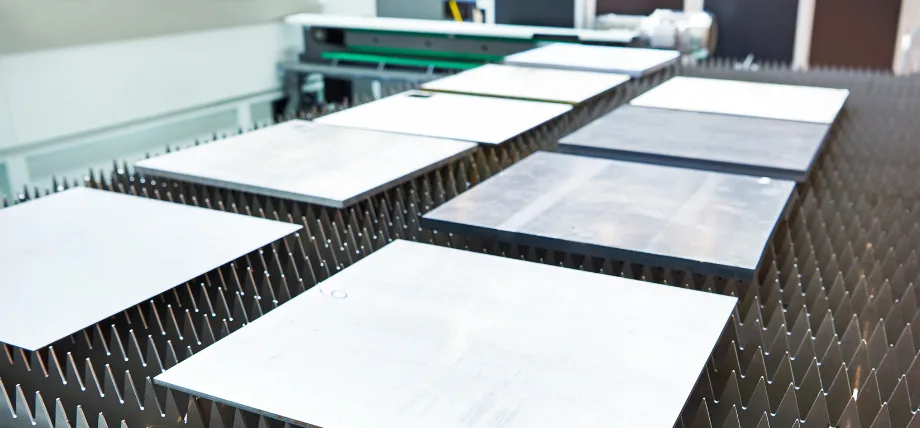
Металлические листы на кровати.
Металлический лист проходит проверку плоскостности, после чего производится очистка от поверхностных масел, которые могут препятствовать поглощению луча. Металлический лист устанавливается на станину станка и фиксируется зажимами или магнитными фиксаторами, предотвращая любое перемещение. Для обеспечения точного позиционирования лазерной головки с помощью датчиков требуется точная проверка положения лазерной головки относительно металлического листа.
Шаг 3: Генерация и фокусировка лазерного луча
Волоконный лазер активируется для генерации когерентного луча, который служит основным источником лазерного излучения для обработки металла. Волоконная система генерирует свет с длиной волны 1.07 мкм благодаря иттербиевому лазеру с диодной накачкой.
Луч проходит через зеркала или оптоволокно, прежде чем достичь режущей головки, где линзы концентрируют его в пятно размером 0.1–0.5 мм, создавая плотность мощности, превышающую 10^8 Вт/см².
Шаг 4: Начало резки
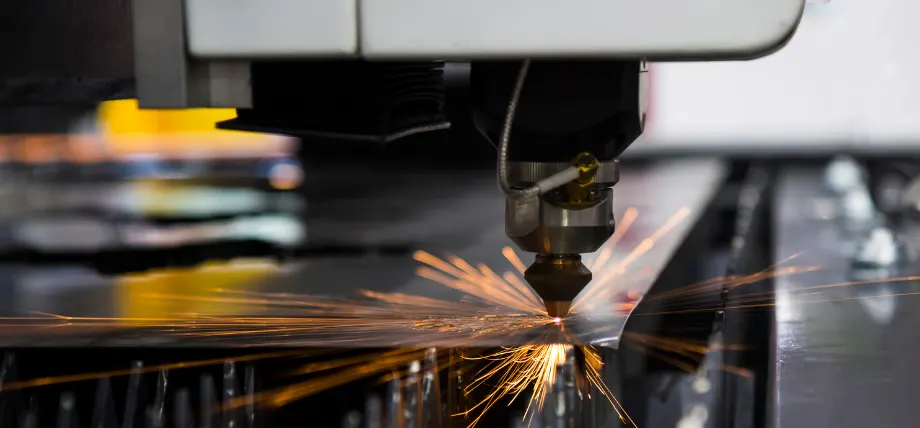
Лазерная резка металла.
Лазер начинает прокалывать начальную точку, посылая повторяющиеся импульсы, формируя начальное отверстие. Режущее сопло направляет вспомогательный газ под давлением 5–20 бар для удаления стружки, обеспечивая при этом охлаждение зоны. Экзотермическая реакция между кислородом и мягкой сталью во время реактивной резки увеличивает скорость резки на 30–50%.
Шаг 5: Удаление материала и следование по траектории
Лазерная головка с ЧПУ перемещается по листу, а её мощный луч нагревает металл, расплавляя и испаряя его. Скорость резки волоконным лазером мощностью 4 кВт достигает 2–3 м/мин при обработке листов нержавеющей стали толщиной 10 мм на разных уровнях мощности. В процессе работы достигается точная ширина реза от 0.15 до 0.5 мм.
Шаг 6: Помощь с газом и борьба с мусором
В этом процессе для резки латуни и меди методом плавления используется азот, что предотвращает образование окалины, а кислород ускоряет резку мягкой стали. Поток газа удаляет расплавленный материал из зоны реза, что обеспечивает чистоту реза и уменьшает зону термического влияния до 0.1–1 мм.
Шаг 7: Мониторинг и корректировка
Система включает в себя датчики в режиме реального времени, которые отслеживают качество и фокусировку луча, а также целостность реза. Система использует адаптивное управление для автоматического изменения рабочих параметров при изменении толщины или типа материала, что приводит к повышению общей производительности.
Шаг 8: Завершение и проверка
После завершения обработки лазер выключается, и операторы забирают готовые детали. В процессе контроля используются штангенциркули и КИМ для сверки размеров со спецификациями и внесения необходимых корректировок параметров для будущих производственных циклов с целью устранения выявленных проблем.
Детальная лазерная резка листового металла обеспечивает превосходные результаты, что делает ее предпочтительным выбором для сложных применений.
Попробуйте Пролеан прямо сейчас!
Какие металлы может точно разрезать лазерный луч?
Что такое лазерная резка? Это универсальный процесс, который можно использовать для резки широкого спектра металлов различной толщины. К числу металлов, которые обычно режут с помощью лазерной резки, относятся:
1. Стали
Лазерная резка высокоэффективна для резки различных типов стали, включая углеродистую, нержавеющую и легированную сталь. Он может производить точные разрезы тонких и толстых стальных листов. Лазерная резка особенно хорошо подходит для резки нержавеющая сталь благодаря способности производить чистый, качественный рез с минимальными зонами термического воздействия. Нержавеющая сталь обычно используется в таких отраслях, как пищевая промышленность, производство медицинских приборов и автомобилестроение, где точность и гигиена имеют первостепенное значение.
2. Алюминий
Алюминий — еще один популярный металл для лазерной резки из-за его легкого веса, устойчивости к коррозии и универсальности. Лазерную резку можно использовать для резки алюминиевых листов различной толщины, что делает ее подходящей для таких применений, как компоненты аэрокосмической отрасли, вывески и архитектурные элементы.
3. Медь
Хотя медь традиционно было сложно резать с помощью лазерной технологии из-за ее высокой отражательной способности и теплопроводности, достижения в лазерной технологии позволили резать медь с точностью и эффективностью. Лазерная резка обычно используется для изготовления медных компонентов в электронике, телекоммуникациях и электротехнике.
4. Латунь
Лазерная резка также подходит для резки латуни, популярного сплава меди и цинка, известного своим привлекательным внешним видом и устойчивостью к коррозии. Латунь обычно используется в архитектуре, декоративных элементах и музыкальных инструментах, где желательны сложные конструкции и точные огранки.
5. Никелевые сплавы
Лазерная резка позволяет резать никелевые сплавы, такие как инконель и монель, которые известны своей устойчивостью к высоким температурам и коррозии. Эти сплавы обычно используются в аэрокосмической, химической и морской промышленности, где они требуют точной механической обработки и изготовления.
Какие материалы нельзя резать лазерным резаком
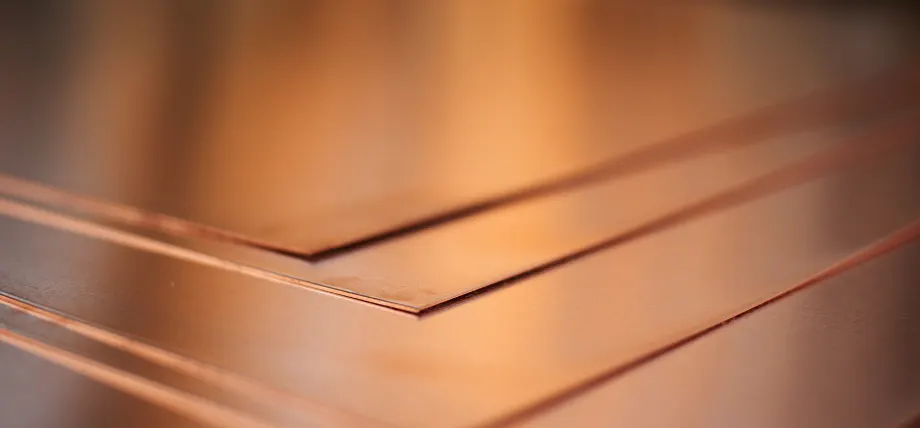
Медные листы уложены штабелем.
- Поливинилхлорид (ПВХ): При резке ПВХ образуются газообразный хлор и соляная кислота, которые могут повредить детали оборудования и представлять опасность для здоровья человека.
- поликарбонат,: Материал поглощает чрезмерное инфракрасное излучение, что приводит к его плавлению и обугливанию, а затем к потенциальному возгоранию при резке без применения надлежащих методов.
- ABS пластик: В процессе резки АБС-пластика образуются пары цианида, которые создают токсичную среду для операторов на рабочем месте.
- Полиэтилен высокой плотности (HDPE): Материал полиэтилена высокой плотности (HDPE) подвержен чрезмерному плавлению, что приводит к образованию грязных остатков и ухудшению качества режущих кромок.
- Композиты из углеродного волокна: Высокая теплопроводность композитов на основе углеродного волокна может привести к неравномерному нагреву, что может повредить структуру материала.
- Керамика и толстое стекло: Недостаточное поглощение энергии керамикой и толстыми стеклами приводит к растрескиванию материала вместо контролируемых процессов резки.
- Металлы с высокой отражающей способностью, такие как чистая медь (для CO2-лазеров): Чистая медь и другие металлы с высокой отражающей способностью действуют как отражатели луча, что снижает производительность системы и подвергает опасности оптические компоненты, но волоконные лазеры обеспечивают лучшую производительность в экстремальных условиях.
Материалы с формальдегидом (например, некоторые МДФ): Сочетание формальдегида в таких материалах, как МДФ, может привести к выбросам опасных химических веществ и неравномерным результатам резки из-за колебаний плотности материала.
Типы лазеров для лазерной резки листового металла
Когда дело доходит до лазерной резки листового металла, большинство производителей предпочитают CO2-, кристаллические и волоконные лазеры из-за их расширенных функций резки. Давайте обсудим каждый тип подробно;
1- CO2-лазеры
Углекислотные (CO2) лазеры работают посредством электрического разряда в газовой смеси, содержащей углекислый газ, азот, водород и гелий. Они излучают видимый свет в дальней инфракрасной области электромагнитного спектра.
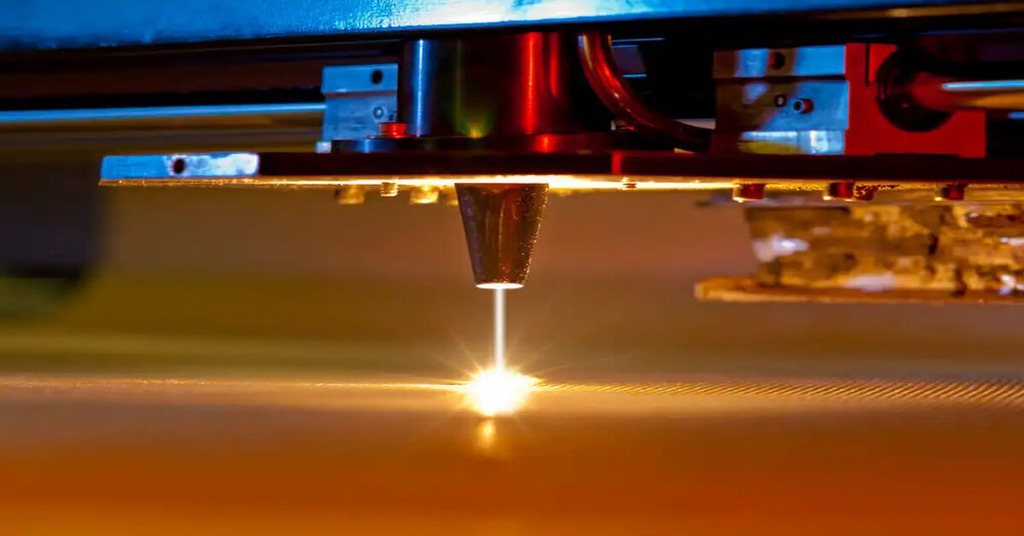
Лазерная CO2
Кроме того, CO₂-лазеры подходят для резки неметаллических материалов, таких как дерево, бумага, полиметилметакрилат (ПММА) и другие акриловые пластмассы. Дополнительно они могут обрабатывать тонкие листы алюминия и цветных металлов.
Помимо своей универсальности, мощные CO2-лазеры могут обрабатывать более толстые металлы, достигающие нескольких сантиметров. Однако они менее подходят для металлов с высокой отражающей способностью, таких как латунь и медь, хотя более новые CO2-лазеры с повышенным содержанием кислорода могут в некоторой степени преодолеть это ограничение.
2- Волоконные лазеры
Волоконные лазеры используют оптические волокна, наполненные легирующими примесями (например, неодимом) для усиления света. Они обеспечивают превосходное качество луча и высокую интенсивность, что позволяет повысить скорость резки и уменьшить ширину пропила.
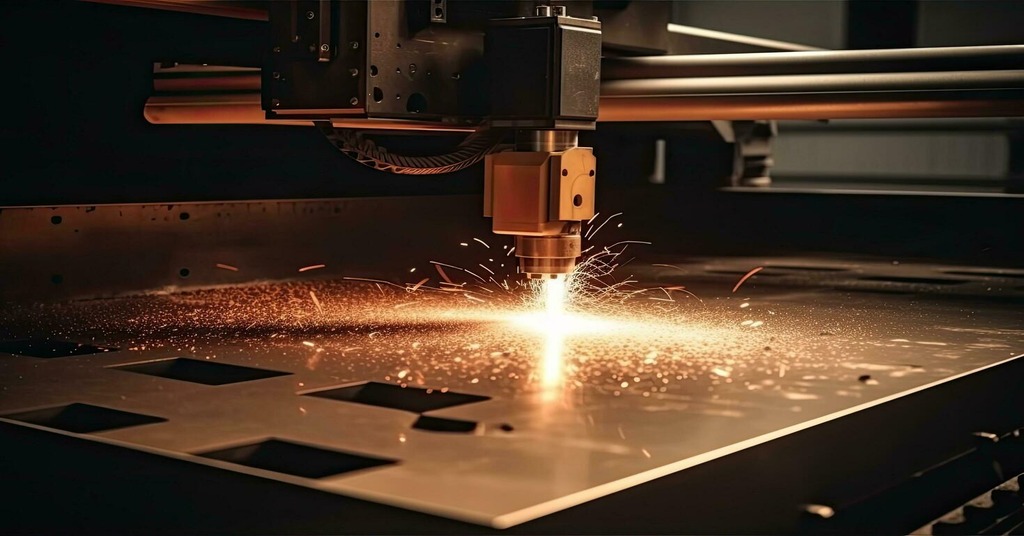
волоконный лазер
Кроме того, волоконные лазеры идеально подходят для резки различных материалов, включая металлы, неметаллы и сплавы. Несмотря на то, что они могут обрабатывать тонкие металлы, они наименее эффективны для материалов толщиной более 20 миллиметров.
Кроме того, более дорогие модели могут резать до 6 киловатт, что позволяет им работать с более толстыми материалами. Их превосходные характеристики в таких условиях позволяют им превосходно резать металлы с высокой отражающей способностью, такие как латунь и медь. Помимо резки, они идеально подходят для других операций, таких как отжиг и лазерная гравировка.
3- Кристаллические лазеры
Кристаллические лазеры, также известные как твердотельные лазеры.. Наиболее распространенные кристаллические материалы, используемые в кристаллических лазерах, включают; иттрий-алюминиевый гранат, легированный неодимом (Nd: YAG), фторид иттрия-лития, легированный неодимом (Nd: YLF), и иттрий-алюминиевый гранат, легированный эрбием (Er: YAG). Эти лазеры используют кристаллы для создания лучей.
Они обеспечивают высокую выходную мощность и энергоэффективность, что делает их пригодными для резки, сваркаи гравировальные материалы, такие как металлы, керамика и пластмассы. Кроме того, кристаллические лазеры могут работать на разных длинах волн, что позволяет точно контролировать характеристики лазерного луча и свойства поглощения в обрабатываемом материале.
Кроме того, кристаллические лазеры компактны, надежны и имеют длительный срок службы, что делает их популярным выбором для промышленных и научных приложений, где стабильность и производительность имеют решающее значение.
Лучший лазерный станок для лазерной резки листового металла
STYLECNC ST-FC3015FM
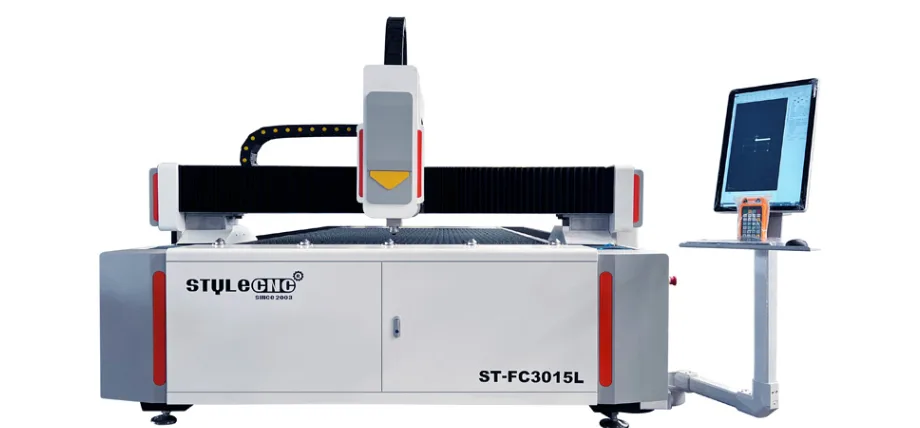
Фреза StyleCNC ST-FC3015L.
STYLECNC ST-FC3015FM — один из лучших лазерных станков для резки листового металла благодаря размеру станины 1.5 × 5 метра и мощности от 10 до 20 кВт. Станок развивает максимальную скорость резки 140 м/мин при обработке мягкой стали толщиной до 50 мм, нержавеющей стали толщиной до 40 мм и алюминия толщиной до 30 мм. Технология волоконного лазера, используемая в этом станке, обеспечивает высокую энергоэффективность и точность управления, что делает его подходящим для крупномасштабного производства.
Серия TruLaser от Trumpf
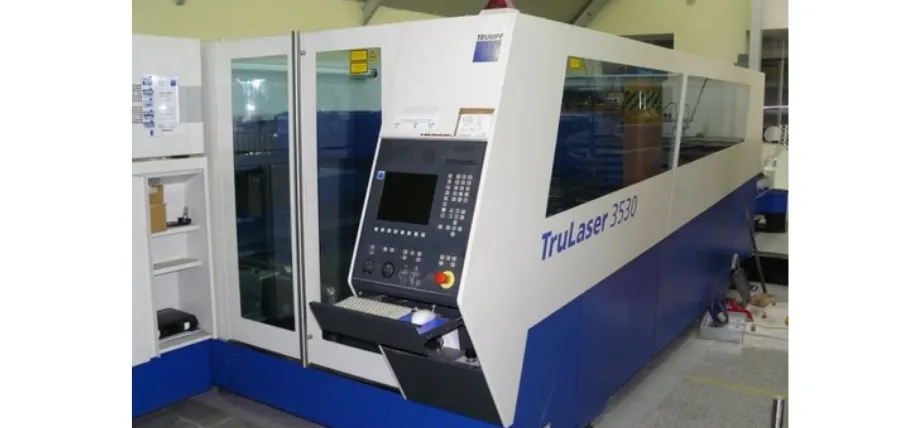
Trumpf TruLaser 3530.
Модели TruLaser от Trumpf используют твердотельные лазеры для достижения исключительной точности резки металла. Максимальная мощность станков составляет 24 кВт, что позволяет эффективно обрабатывать латунь и медь, минимизируя зоны термического воздействия. Станки оснащены автоматическими сменщиками сопел и системами оптимизации параметров на базе искусственного интеллекта, что сокращает время производства и повышает качество деталей.
Волоконные лазеры OMTech
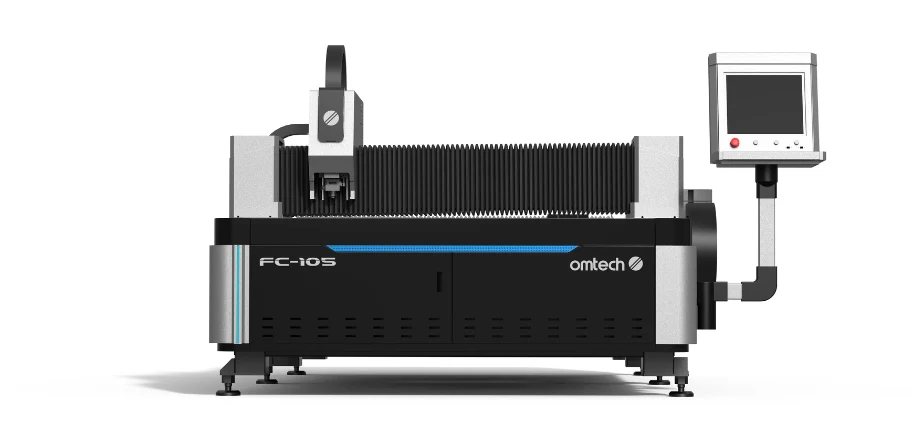
Машина Omtech FC-105.
Компания OMTech предлагает бюджетные волоконные лазерные системы для резки листового металла, способные достигать максимальной мощности 12 кВт. Эти станки обеспечивают высокую скорость резки и ровные кромки при обработке нержавеющей стали толщиной до 30 мм и мягкой стали толщиной до 40 мм. Эти станки — отличный выбор для малого и среднего бизнеса, которому требуется доступное оборудование с высокой производительностью.
Методы лазерной резки листового металла
Для лазерной резки листового металла используется несколько методов, каждый из которых предлагает уникальные преимущества и возможности применения. Некоторые из наиболее распространенных методов включают в себя:
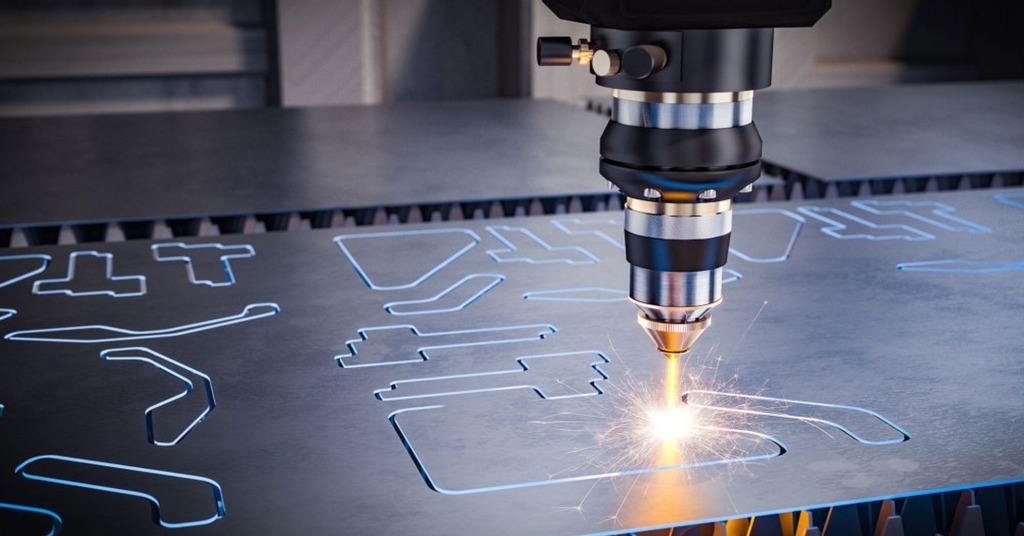
Лазерная резка листового металла
1. Лазерная резка плавлением
В этом процессе лазерный луч нагревает материал до точки плавления, а газ под высоким давлением, обычно кислород или азот, выдувает расплавленный материал, создавая разрез.
Резка плавлением универсальна и подходит для широкого спектра металлов, включая сталь, алюминий и нержавеющую сталь. Более того, его способность с легкостью вырезать сложные формы и замысловатые узоры делает его пригодным для различных промышленных применений.
2. Газовая резка лазерным лучом.
Газовая резка, также известная как реактивная резка, представляет собой разновидность резки плавлением, используемую для толстолистового металла. Он наиболее подходит для резки углеродистой стали, нержавеющей стали и алюминия, а также других металлов. В этом методе в качестве вспомогательного газа используется кислород, а лазерный луч реагирует с металлом, создавая экзотермическую реакцию, выделяя сильное тепло, которое плавит материал.
3. Сублимационная резка лазерным лучом
Сублимационная резка – это процесс, используемый в основном для резки термочувствительные материалы, такие как некоторые пластмассы и полимеры. При сублимационной резке лазерный луч нагревает материал непосредственно до точки его испарения, минуя жидкую фазу. Таким образом, он обеспечивает чистый и точный рез с минимальными зонами термического воздействия и подходит для материалов, чувствительных к плавлению или горению.
Попробуйте Пролеан прямо сейчас!
Услуги лазерной резки
В Boda мы отличаемся от других компаний, предоставляющих услуги лазерной резки, оптимизируя траектории движения инструментов лазерной резки и конструируя изделия для получения деталей без заусенцев, изготовления деталей с минимальными зонами термического воздействия и использования лучших станков для лазерной резки.
Лазерная резка металла на заказ идеально подходит для большинства материалов и металлических пластин. Преимущество лазерной резки — бесконтактный процесс, не требующий использования физического инструмента.
Получите кратчайшие сроки выполнения ваших задач по лазерной резке, просто отправив запрос бесплатная цитата.
Заключение
Передовые лазерные системы лазерной резки листового металла обеспечивают точную и эффективную обработку металла, превосходящую по производительности газовую резку и другие методы, обеспечивая более быстрые результаты с превосходным качеством.
Система обеспечивает высококачественное производство деталей благодаря функциям управления мощностью и скоростью, совместимым с различными материалами, включая мягкую и нержавеющую сталь, алюминий, медь и латунь. Технология обеспечивает три основных преимущества: минимальные зоны термического воздействия и сверхчистый рез, а также возможность обработки широкого диапазона толщин, что делает её незаменимой для производственных процессов.
FAQ
Можно ли резать лазером листовой металл?
Резка листового металла лазером отличается высокой эффективностью, поскольку концентрированный луч обеспечивает чистый рез таких материалов, как мягкая сталь и алюминий. Точность и скорость волоконных лазеров делают их идеальными для обработки металла различной толщины.
Какую толщину может иметь листовой металл, разрезанный лазером?
Мощные волоконные лазеры позволяют резать листовой металл толщиной до 50 мм для мягкой стали, 40 мм для нержавеющей стали и 30 мм для алюминия. Максимальная толщина реза зависит от выходной мощности лазера, типа материала и эксплуатационных характеристик станка.
Насколько точна лазерная резка титанового листа?
Точность лазерной резки титановых листов достигает ±0.05–±0.2 мм при ширине реза 0.1 мм. Точность волоконных лазеров достигает своего пика благодаря настройке скорости резки и фокусировки луча.
Какой материал ни в коем случае нельзя резать лазерным резаком?
Лазерный резак ни в коем случае не должен обрабатывать ПВХ, поскольку он выделяет токсичный хлор и кислотные вещества, которые вредят оборудованию и представляют опасность для здоровья оператора. Лазерный резак ни в коем случае не должен обрабатывать поликарбонат или АБС-пластик, поскольку они выделяют опасные химические вещества, которые могут повредить оборудование и нанести вред оператору.