
«Шероховатость поверхности ra является важным фактором при обработке на станках с ЧПУ, поскольку она определяет производительность, износ и срок службы изготавливаемых деталей».
Чистота обработанной поверхности является основным фактором, определяющим качество, надежность и производительность производимых деталей. Это связано с тем, что гладкие поверхности позволяют деталям быть более долговечными, чем шероховатые, поскольку они снижают трение. Важно знать, что в разных областях необходима разная степень шероховатости. Знание различных видов отделки поверхностей и шероховатость поверхности ra может быть полезным для качества и производительности изготавливаемых деталей.
Что такое таблица отделки поверхности?
Таблица шероховатости поверхности используется в производстве для отображения различных типов шероховатости поверхности и связанных с ними значений шероховатости. Это помогает инженерам определить наиболее подходящую отделку детали, обеспечивающую желаемые характеристики и внешний вид. В нем также есть единицы измерения в микрометрах или микродюймах и описания того, как достигается каждая отделка.
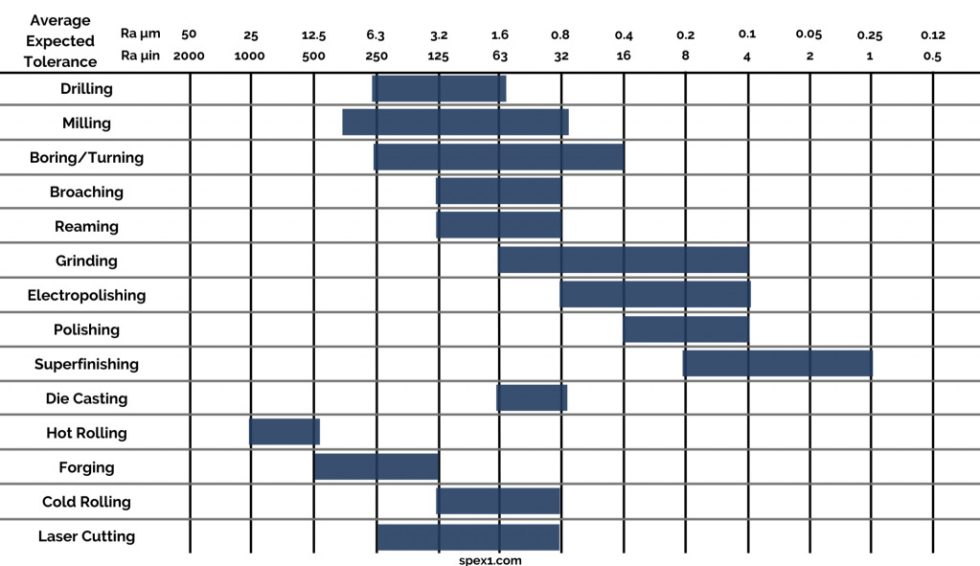
Таблица шероховатости поверхности
Попробуйте Пролеан прямо сейчас!
Что такое обработка поверхности?
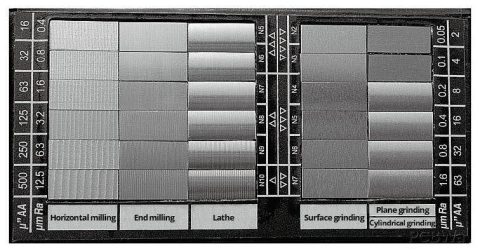
Варианты финишной обработки
обработка чистота поверхности можно описать как процесс изменения поверхности металла путем его деформации, резки или даже добавления к нему материала. Он измеряет текстуру поверхности, характеризующуюся:
- Класть: Направление рисунка поверхности, являющееся результатом производственного процесса.
- Волнистость: Дополнительные грубые искажения, такие как коробление или любые другие отклонения от установленных стандартов.
- Шероховатость поверхности ra: Крупность подповерхностного вида и мелкий шаг. Машинисты используют термин «чистота поверхности» для обозначения шероховатость поверхности, и термин «текстура поверхности» включает в себя все три.
Преимущества механической обработки поверхности
Обработанная поверхность дает следующие преимущества. Прежде всего, выравнивают поверхность, устраняя неровности на поверхности, делая поверхность более ровной. Это, в свою очередь, способствует повышению качества продукции.
Кроме того, эти отделочные материалы помогают улучшить адгезию покрытий, в результате чего краски и покрытия имеют лучшую адгезию к поверхности. Это не только повышает уровень защиты, но и увеличивает срок существования защитного слоя. Гладкая поверхность также выглядит более привлекательной для глаз, что может иметь решающее значение в случае потребительских товаров. Обработанная поверхность также обеспечивает защиту от коррозии и химикатов, а также придает поверхности гладкую и блестящую поверхность. Это делает изделие долговечным, особенно в экстремальных условиях эксплуатации.
Кроме того, эта отделка увеличивает проводимость за счет включения электропроводности и увеличения проводимости материала. Особенно это касается электронных приложений. Наконец, обработанная поверхность повышает прочность изделия за счет сведения к минимуму трения, которое ослабляет изделие и делает его подверженным износу. Это делает детали более прочными и надежными в функциях, которые они должны выполнять.
Символы и термины шероховатости поверхности
- Ra (средняя шероховатость): Это определяет среднее значение верхней точки поверхности и нижней точки поверхности по длине поверхности. Он также имеет название средней линии (CLA).
- Rz (средняя глубина шероховатости): При этом вычисляется среднее значение пяти наибольших различий между самым высоким максимумом и самым низким минимумом. Чтобы установить шероховатость, он проводит эти измерения, а затем находит среднюю шероховатость.
- Rp (высота пика): Это расстояние между гребнем и средней линией контура поверхности по длине оценки.
- Rv (глубина долины): Это определяет отклонение самой нижней точки профиля поверхности от средней линии профиля поверхности на протяжении всей оценки.
- Rmax (Максимальная высота профиля): Это определяет максимальную разницу между самой высокой и самой низкой точкой диапазона оценки.
Здесь представлены различные виды символы отделки поверхностии их значения
=: Обозначает зазоры между зубьями, оставленные режущим инструментом и параллельные поверхности или виду, показанному на чертеже.
⊥ : Показывает метки режущего инструмента, перпендикулярные поверхности или виду, изображенному на чертеже.
X: Относится к меткам, оставленным режущим инструментом, и эти метки расположены под прямым углом друг к другу.
M: относится к канавкам, которые обычно создаются путем полировки или притирки, и в этом случае рисунок может проходить или не обязательно должен быть в одном направлении.
C: означает знаки, расположенные в кругах, концентрических центру поверхности.
R: Относится к следам на поверхности, оставленным режущим инструментом, параллельным поверхности и могут быть радиальными.
Возможности получения различной шероховатости поверхности Ra
Шероховатость поверхности при механической обработке поддерживается на определенном уровне в зависимости от необходимости проекта. Это не случайное явление, а запланированное, и значения обычно устанавливаются в соответствии с такими нормами, как ISO 4287. Эти стандарты определяют значения Ra от 25 мкм до 0 мкм, которые применимы к ряду операций производства и постобработки.
At Пролин ТехМы предлагаем четыре общих уровня шероховатости поверхности для обработки на станках с ЧПУ:
- 3. Ра 2 мкм
- 1.6 мкм Ra
- 0.8 мкм Ra
- 0.4 мкм Ra
Уровень шероховатости не одинаков для всех применений; это зависит от конкретного использования, которое предназначено для определенной поверхности. Значения шероховатости поверхности Ra, меньшие, чем вышеупомянутые значения, следует указывать только в случае необходимости, поскольку они требуют больше усилий, времени и затрат на обработку. Операции постобработки обычно не используются для достижения конкретных результатов. индекс шероховатости поверхности значения, поскольку методы не могут быть точно отрегулированы и будут влиять на переносимость компонентов.
Попробуйте Пролеан прямо сейчас!
Сравнение шероховатости поверхности при обработке с ЧПУ
Шероховатость поверхности определяет функциональность, производительность и срок службы деталей. Это влияет на коэффициент трения, шум, износ, нагрев и адгезию. Хотя гладкость поверхности может быть не очень важна в некоторых приложениях, она очень важна в других, особенно в приложениях с высокими напряжениями и высокой вибрацией, сопрягаемых и движущихся узлах, быстро вращающихся деталях и медицинских имплантатах.
Ниже приведены уровни шероховатости поверхности, предлагаемые Boda Tech:
- 3.2 мкм Ra
Эта стандартная отделка коммерческих машин используется для большинства потребительских деталей. Он слегка шершавый, имеет глянцевую поверхность со следами порезов. Для деталей, которые подвергаются напряжениям, нагрузкам и вибрации, максимальная шероховатость поверхности ra должна составлять 2 мкм Ra, а для сопряжения движущихся поверхностей, где нагрузка невелика, а движение медленное, может применяться тот же стандарт. Эта отделка достигается за счет высокой скорости, легкой подачи и легких резов.
- 1.6 мкм Ra
Эта отделка имеет лишь слабые следы надрезов и ее следует использовать на деталях, требующих плотного прилегания и напряженных участках. Он подходит для тихоходных поверхностей с низкой несущей способностью, но не подходит для высокоскоростных вращающихся деталей и деталей с высокими вибрационными нагрузками. Эта шероховатость поверхности создается на высоких скоростях, с тонкой подачей и легким резом в контролируемых условиях. Для стандартного алюминиевого сплава (например, 3) этот вариант добавляет к цене производства примерно 1645%, а в зависимости от сложности детали стоимость может вырасти.
- 0.8 мкм Ra
Ra 0 мкм, который часто называют высококачественной отделкой поверхности, требует более жестких допусков и к тому же дороже. Это требуется для деталей, подвергающихся концентрации напряжений, и может применяться для подшипников, когда движение носит спорадический характер и нагрузки небольшие. Для стандартного алюминиевого сплава такая отделка увеличивает себестоимость производства примерно на 8% и более для сложных деталей.
- 0.4 мкм Ra
Ra 0.4 мкм — это самый гладкий и высочайший уровень шероховатости поверхности, который рекомендуется для компонентов, находящихся под напряжением или напряжением, а также для компонентов, которые вращаются очень быстро, таких как подшипники и валы. Этой плавности добиться труднее всего, и ее следует указывать только тогда, когда это критично для приложения. Этот вариант увеличивает стоимость производства стандартного алюминиевого сплава примерно на 11-15% и более для сложных деталей.
Методы оценки шероховатости поверхности.
Качество поверхности очень важно определять количественно при производстве, чтобы обеспечить соответствие стандартам и функциональности продукта. Однако можно использовать несколько методов, и каждый из них подходит в зависимости от требований и очищаемой поверхности.
1. Измерение прямого контакта
Что касается контактных методов, то это те, в которых используется инструмент, контактирующий с исследуемой поверхностью. В этом случае обычно используется щуп-профилометр. Стилус движется по нему и кажется, что он рисует контур, вершины и впадины. Затем на основе этих вариаций инструмента формируется профиль, который используется для анализа данных, полученных от студентов.
Применение: Чрезвычайно уместно использовать в ситуациях, когда необходимо провести некоторую количественную оценку. Это не рекомендуется для мягких материалов или материалов, которые могут быть сдавлены или вдавлены, поскольку контакт изменит характеристики поверхности.
2. Бесконтактное измерение
Бесконтактные методы используют оптические или лазерные инструменты, например, лазерные сканирующие микроскопы. Эти устройства освещают поверхность, а затем улавливают отраженный свет, пытаясь определить шероховатость поверхности.
Применение: Используется там, где необходимо избегать прикосновения к поверхности, поскольку это может повредить материал, например, на чувствительных или деликатных поверхностях. Эти методы также хороши для неровных поверхностей, хотя их эффективность зависит от отражательной способности и цвета поверхности.
3. Сравнительное измерение
Сравнительные методы — это способ оценки поверхности по нескольким характеристикам, которые были определены ранее. Для этого на поверхности детали имеются компараторы со стандартными значениями шероховатости.
Применение: Они быстрые, дешевые и могут использоваться для первой оценки или когда врач просто хочет получить общее представление о том, с чем он/она имеет дело. Тем не менее, они не так точны, как методы прямого измерения, и представляют собой скорее воспринимаемые измерения.
4. Измерение в процессе
Формативное измерение — это исследование шероховатости поверхности на определенном этапе производственного процесса. Среди таких инструментов на станках с ЧПУ устанавливаются поточные профилометры или датчики, которые предоставляют информацию о шероховатости поверхности в режиме реального времени.
Применение: Наиболее подходит для приложений, где контролируемый параметр необходимо проверять чаще и в больших количествах. Эта стратегия активна и может быть не такой точной, как те, которые применялись после создания произведения.
5. Методы профилирования
В методах профилирования используется профилометр, такой как 3D-профилометр, для создания профиля поверхности. Это дает общее представление о поверхности и текстуре поверхности.
Применение: В основном адаптирован для отделов исследований и разработок, где требуется дополнительный анализ поверхности. Это довольно сложно и требует применения довольно сложных техник, а также может занять много времени.
6. Методы измерения площади
В этом случае используются методы площадных измерений для измерения шероховатости поверхности на большей площади по сравнению с линейным контактом. Это оптические профилометры и интерферометры, позволяющие получить общий вид исследуемой поверхности.
Применение: Применимо для шероховатых поверхностей или когда интересует общее состояние шероховатости поверхности (Ra). Менее подходит для анализа поверхности с очень высоким разрешением.
7. Методы микроскопии
Другие методы определения характеристик поверхности включают электронную микроскопию, которая дает значительно увеличенное изображение поверхности и предоставляет данные на микроуровне.
Применение: Это наиболее полезно в исследованиях и в любой области, где точность имеет решающее значение, например, в производстве полупроводников. Они немного сложнее и требуют использования определенных типов устройств.
.
Шпаргалка по измерению шероховатости поверхности
Эта шпаргалка представляет собой краткий справочник по различным видам отделки поверхности, который поможет вам выбрать подходящую отделку для вашего применения.
| Микрометры (мкм) | Микродюймы (мкдюйм) | Описание и применение |
| 25 | 1000 | Грубые поверхности, полученные в результате распиловки или грубой ковки, подходят для необработанных зазоров. |
| 12.5 | 500 | Грубые поверхности из-за грубой подачи и тяжелых резов часто встречаются при точении, фрезеровании и дисковом шлифовании. |
| 6.3 | 250 | Результат шлифовки поверхности, дискового шлифования и фрезерования. Используется для зазоров поверхностей, подвергающихся нагрузкам. |
| 3.2 | 125 | Грубая обработка, подходит для деталей, подверженных вибрациям, нагрузкам и высоким нагрузкам. |
| 1.6 | 63 | Хорошая чистовая обработка благодаря контролируемой обработке с использованием малых подач и высоких скоростей. |
| 0.8 | 32 | Высококачественная отделка, требующая точного контроля, выполняемая с помощью цилиндрических, бесцентровых или плоскошлифовальных машин. Идеально подходит для неподвижных или легконагруженных деталей. |
| 0.4 | 16 | Высококачественная отделка достигается за счет наждачной полировки, притирки или грубого хонингования. Подходит для применений, где гладкость имеет решающее значение. |
| 0.2 | 8 | Чистая отделка достигается путем притирки, полировки или хонингования. Идеально подходит для поверхностей, где компоненты скользят поперек волокон. |
| 0.1 | 4 | Очень изысканная отделка после притирки, полировки или хонингования. Используется в измерительных и приборостроительных работах, где важна точность конструкции. |
| 0.05 | 2 | Чрезвычайно чистая отделка достигается за счет тщательной полировки, хонингования или суперфиниширования. Лучше всего подходит для прецизионных концевых мер. |
| 0.025 | 1 | Самая совершенная обработка поверхности, полученная с высочайшим уровнем точности при полировке, хонинговании или суперфинишировании. Используется для тонких и чувствительных прецизионных датчиков. |
Попробуйте Пролеан прямо сейчас!
Как можно достичь разных уровней шероховатости поверхности?
измерения шероховатости поверхности могут корректироваться конструкторами и производителями для обеспечения постоянства характеристик изделия. Степень шероховатости определяет, как деталь будет взаимодействовать с окружающей средой, поскольку она определяет износ, разрыв и коррозию. Более того, некоторые параметры шероховатости полезны для улучшения адгезии покрытия или повышения проводимости.
Значения Ra обычно применяются для измерения шероховатости поверхности, а стандартные значения составляют от 12.5 мкм Ra (очень шероховатая) до 0.4 мкм Ra (очень гладкая). Различные техники, используемые при создании различных виды отделки поверхности зависят от конкретного применения продукта.
Готовая обработка
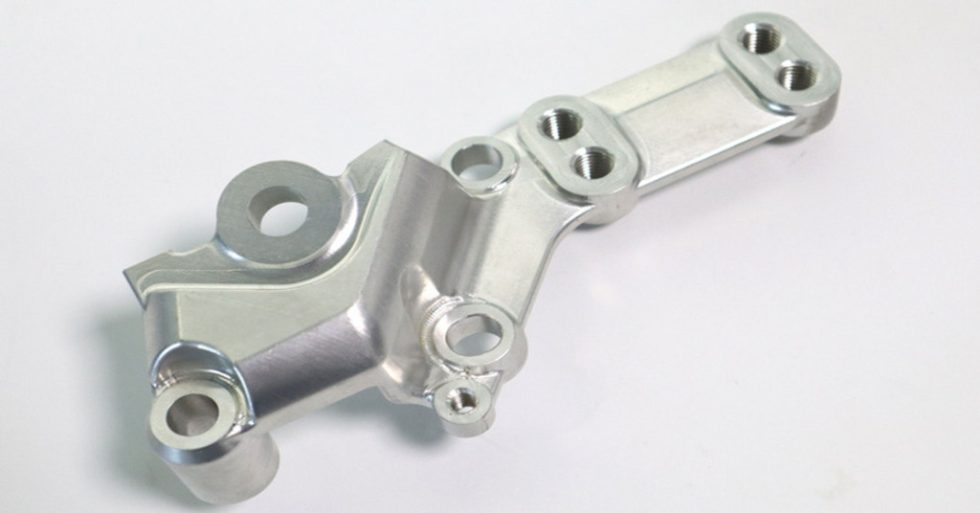
Как обработанная готовая деталь
После механической обработки сохраняется допуск ближнего соседа, обычно до ± 0 мм или лучше. Эта отделка выполняется сразу после механической обработки с использованием CAM или автоматизированного производства для обеспечения точности в зависимости от конструкции. Однако этот метод дешевле, так как не требует дополнительных затрат на другую отделку, поверхность может быть испорчена следами от используемых инструментов и имеет побледневший вид. Эта отделка идеально подходит для прототипов, приспособлений и приспособлений, где стоимость готового продукта и точность имеют значение.
Бисероструйная отделка
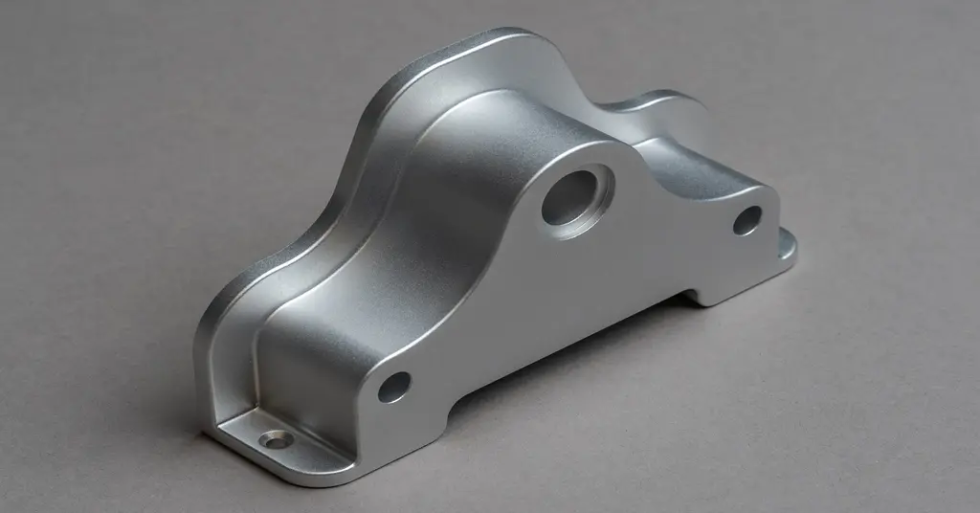
Деталь для отделки поверхности дробеструйной обработкой
Полученная путем обстрела поверхности крошечными стеклянными шариками с помощью пневматического пистолета, дробеструйная обработка приводит к матовому или сатиновому покрытию с умеренным рисунком. Этот метод также помогает замаскировать следы, оставленные в процессе обработки, и обеспечивает блестящую поверхность. Однако он не позволяет определять размеры с высокой степенью детализации, что невыгодно для проектов, требующих высокой размерности. Единственный фактор, который изменяется при дробеструйной обработке, - это размер используемых стеклянных шариков.
анодирование
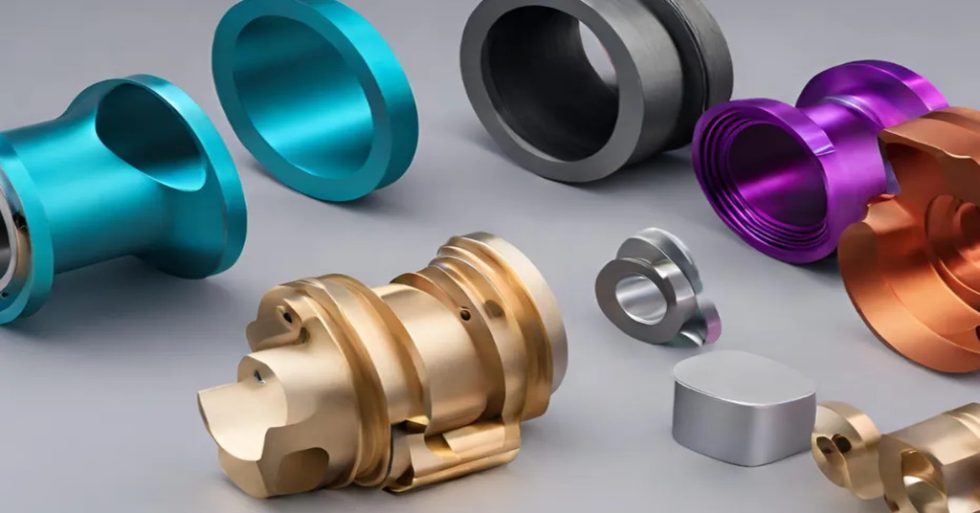
Анодированные детали
Анодирование – это электролитический процесс формирования защитной оксидной пленки на отделка поверхности металла компоненты. Деталь погружают в кислотную ванну, подключают к источнику электрического тока, покрытие растет во всех направлениях. Этот метод лучше контролируется по размерам, чем дробеструйная обработка, и обеспечивает твердую поверхность, не проводящую электричество. Анодирование в основном проводится на алюминии и титане и их сплавах.
Анодирование Тип II
Стандартное анодирование или анодирование типа II приводит к получению прозрачной или цветной поверхности с максимальной толщиной 25 мкм. Эта отделка полезна для деталей, которым требуется твердая, гладкая и эстетически привлекательная внешняя поверхность. Он дешевле и обеспечивает достаточно хорошую защиту и внешний вид.
Анодирование Тип III
Тип III — это более развитый процесс, называемый анодированием «твердого покрытия», при котором используется более высокая плотность тока и строго контролируется температура раствора, которая поддерживается на уровне нуля градусов Цельсия. Этот метод дает более толстый слой (около 125 мкм) и имеет лучшие характеристики твердости и коррозии. Хотя анодирование типа III обходится дороже, чем два других, оно подходит для инженерных применений с высокими нагрузками, требующих дополнительной защиты.
Как выбрать правильный метод отделки поверхности?
Выбор правильной технологии отделки поверхности имеет решающее значение для успеха вашего проекта. Вот пошаговое руководство, которое поможет вам принять лучшее решение.
- Определите материал: Необходимо понимать, что существуют разные способы обработки различных материалов для достижения требуемой отделки. Сначала определите материал, который вы собираетесь использовать, чтобы выбрать правильную технику применения.
- Определите цель отделки: Подумайте, чего вы хотите от отделки поверхности – внешнего вида, улучшенной защиты от коррозии или снижения трения. Поэтому ваш выбор будет зависеть от функции продукта.
- Обзор доступных методов отделки: Узнайте, какую отделку можно применить к материалу, который вы собираетесь использовать. Например, анодирование применяется к алюминию, а пассивация — к нержавеющей стали.
- Оцените эстетические требования: Если внешний вид предмета вызывает проблемы, то для получения желаемого результата лучше подойдет шлифовка или лазерное травление.
- Оцените потребности в долговечности: Для других областей, которые, как ожидается, будут подвержены сильному износу, для детали могут потребоваться более твердые покрытия, такие как DLC.
- Учитывайте потребности в техническом обслуживании: Существуют различные типы отделки, все они по-своему, и все они требуют определенного ухода. Подумайте, сколько времени вы готовы потратить на обслуживание продукта на протяжении всего его жизненного цикла.
- Проверьте финиш: Перед нанесением отделочного покрытия в больших масштабах рекомендуется провести испытание на небольшом участке материала, чтобы убедиться, что он соответствует требованиям.
- Фактор воздействия на окружающую среду: Некоторые процессы отделки оказывают большее воздействие на окружающую среду, чем другие. Если вас беспокоят факторы окружающей среды, то лучше пойти другим, безвредным способом.
- Ограничения бюджета: Наконец, сопоставьте стоимость техники отделки с общей суммой денег, которую вы готовы потратить. Убедитесь, что выбранный метод является недорогим, но в то же время он должен удовлетворять всем требованиям проекта.
Попробуйте Пролеан прямо сейчас!
Заключение
Шероховатость поверхности в современных производственных процессах обычно является дорогостоящей и труднодостижимой. Таким образом, если необходимо реализовать правильную технологию обработки поверхности изготовленных деталей, то необходимо использовать правильную технологию. Поэтому для достижения желаемых результатов следует понимать природу поверхностного упрочнения материала. Что касается решений по отделке поверхности, стоит отметить, что компания Boda может предложить вам профессиональные услуги по разумной цене. Наш персонал хорошо обучен и может применять правильную технику, обеспечивающую правильные характеристики качества поверхности.
Поверхность Boda Отделочные услуги
Мы предоставляем нашим клиентам отчеты о проверке размеров (DIR) в Boda. Некоторые из выполняемых операций отделки включают анодирование, гальваническое покрытие, дробеструйную очистку, полировку, чистку щеткой и т. д. Наши услуги направлены на предоставление услуг самого высокого качества для достижения наилучшего результата для вашей продукции. Свяжитесь с нами сейчас и получите ценовое предложение от наших специалистов для вашего проекта!