
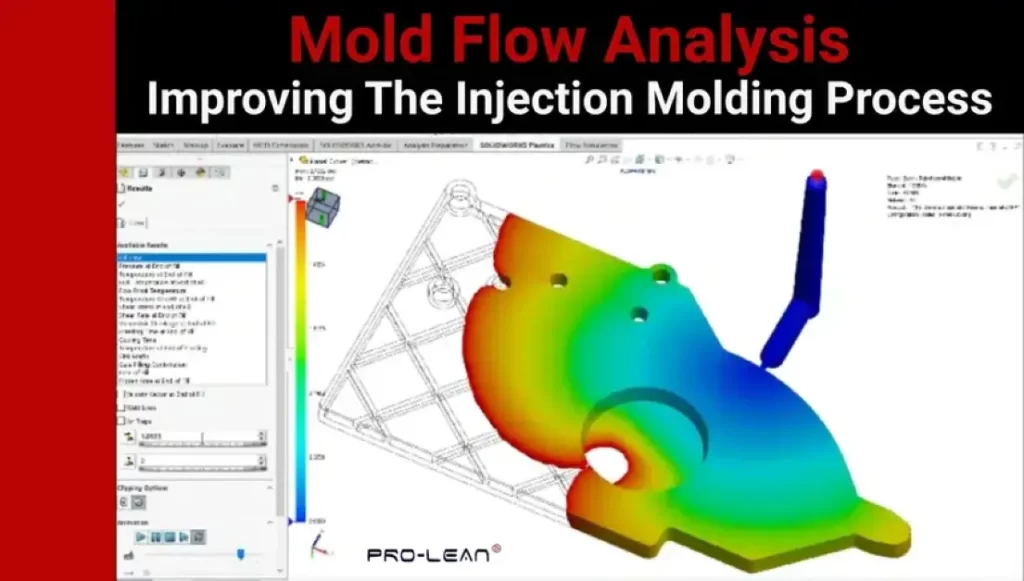
Анализ течения плесени
Анализ текучести расплава (MFA) — это процесс моделирования, используемый в производстве пластмасс. литье под давлением Технологические процессы. Это помогает производителям обеспечивать качество продукции, выявляя такие проблемы, как перепады давления, время охлаждения и распределение потока расплава. Если подобные проблемы выявляются до начала изготовления оснастки, можно своевременно и экономично избежать таких дефектов, как деформация, образование воздушных ловушк и неполное заполнение формы.
От автомобильной промышленности до производства потребительских товаров, от медицинских приборов до упаковки — многие отрасли обращаются к профессиональным услугам по анализу потока расплава для оптимизации производственных процессов. Чтобы узнать, как эти услуги могут преобразовать ваши производственные возможности, прочтите этот обзор процесса. В статье рассматриваются определение, этапы и значение анализа потока расплава.
Что такое анализ текучести пресс-формы?
Анализ потока расплава (MFA) — это моделирование потока пластика в пресс-форме для выявления таких проблем, как неравномерное заполнение, линии сварных швов, неполное заполнение и воздушные ловушки. Этот процесс помогает конструкторам пресс-форм оптимизировать геометрию детали, литники и литниковые каналы для улучшения формуемости.
Моделирование процесса литья под давлением проводится до начала самого процесса, для этого используется специальное программное обеспечение. Конструктивные особенности отображаются в программе моделирования в виде цветовых карт. В ходе таких анализов специалисты по пресс-формам рассматривают, в частности, ориентацию волокон, напряжение сдвига, давление впрыска и характер заполнения.
Преимущества проведения анализа текучести расплава в пресс-форме
Анализ заполнения пресс-формы при литье пластмасс под давлением обеспечивает такие преимущества, как оптимизация конструкции, сокращение отходов и повышение качества продукции.
- Оптимизация дизайнаАнализ процесса литья под давлением позволяет конструкторам корректировать конструкцию там, где это необходимо, для повышения технологичности изготовления деталей.
- Минимизация отходовМоделирование помогает выявлять производственные проблемы на ранних стадиях, сокращая потери времени и материалов на производство.
- Улучшенное качество продукцииАнализ заполнения пресс-формы обеспечивает правильную чистоту поверхности и точность размеров. Высокое качество формованных деталей гарантирует высокую удовлетворенность клиентов.
Ограничения анализа литья под давлением
К основным ограничениям использования моделирования литья под давлением относятся стоимость, сложность, время вычислений и проблемы с точностью.
- СтоимостьПрограммное обеспечение для моделирования процесса литья под давлением может быть дорогостоящим. Для предприятий на начальных этапах производства пластмасс это может стать серьезным препятствием.
- МногогранностьСложность построения сетки — еще одна потенциальная проблема. В случае некачественной генерации этот процесс может привести к неточностям.
- Время вычисленийСложность процесса связана с его трудоемкостью. Для процессов, требующих множества симуляций, продолжительность может быть значительной.
- Точность подачиТочность входных данных напрямую влияет на точность анализа. В анализе используется множество точек данных. Даже минимальная ошибка во входных данных может существенно повлиять на точность результатов.
Шесть ключевых причин, по которым инженеры полагаются на анализ потока расплава в пресс-форме.
Во-первых, важно отметить, что анализ процесса литья под давлением предшествует изготовлению оснастки. Инженеры используют его для раннего обнаружения дефектов, оптимизации выбора материалов, ускорения цикла разработки продукции, оптимизации параметров, улучшения конструкции пресс-форм и снижения затрат.
Раннее обнаружение дефектов – Помогает выявлять линии сварки, неполное заполнение формы, деформацию и другие проблемы литья до начала изготовления оснастки.
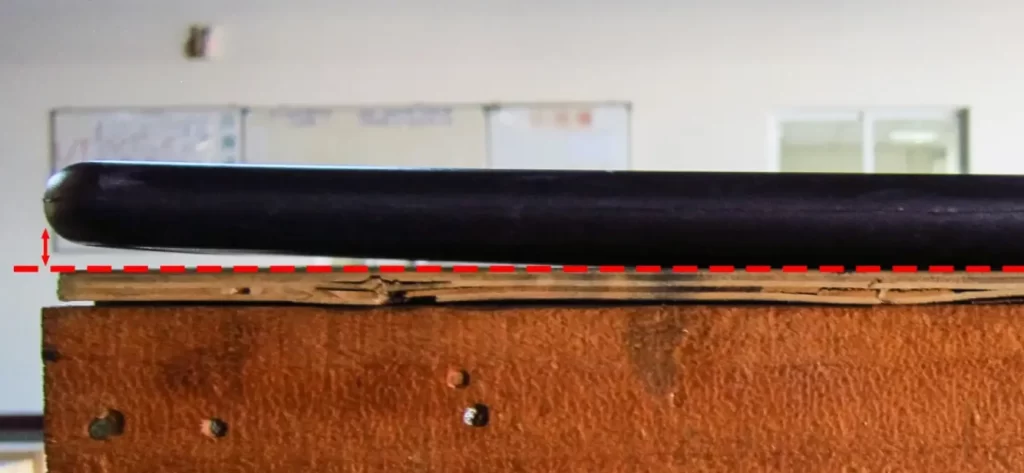
коробления
Оптимизация выбора материала – Инженеры используют процесс моделирования для сравнения и выбора идеального пластика для конкретных компонентов/деталей.
Ускоренный цикл разработки продукта – Инженеры могут быстрее выполнять итерации проектирования и модификации оснастки.
Оптимизация параметров – Этот процесс позволяет оптимизировать параметры охлаждения, давление впрыска и температуру расплава.
Улучшение конструкции пресс-формы – Анализ потока расплава помогает инженерам правильно размещать литники, затворы и линии охлаждения.
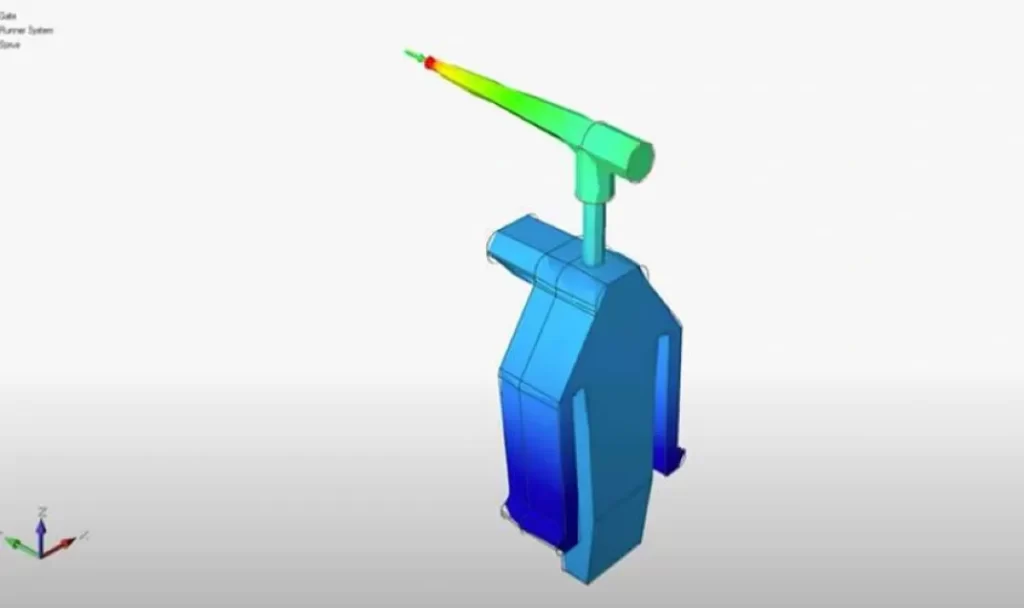
Расположение ворот
Снижение цены – Виртуальные тесты проектирования минимизируют затраты, связанные с проведением тестовых запусков.
Как анализ потока плесени влияет на вашу прибыль?
Предлагая виртуальные решения, анализ процессов литья под давлением становится экономически целесообразным с точки зрения сокращения циклов разработки, снижения затрат на оснастку, повышения успешности первых запусков и укрепления доверия клиентов.
- Более короткие циклы разработки – Виртуальные тестовые запуски сокращают сроки разработки продукта.
- Снижение затрат на инструмент – Удаляется избежать ненужных дорогостоящих модификаций оснастки.
- Более успешные первые запуски – Первая производственная партия имеет высокие шансы на успех, если проблемы будут решены на ранней стадии.
- Повышение доверия клиентов – Имеются документальные подтверждения тщательной проверки деталей.
Типичные проблемы, выявленные при моделировании процесса литья под давлением.
Специалисты используют моделирование процесса литья пластмасс под давлением для выявления усадочных раковин, деформаций, сварочных швов и воздушных ловушк.
Следы раковиныУсадочные раковины: Небольшие, вдавленные пятна на поверхности пластиковой детали. Чаще всего они образуются вокруг конструктивных элементов или более толстых участков. Основная причина образования усадочных раковин — неравномерное охлаждение.
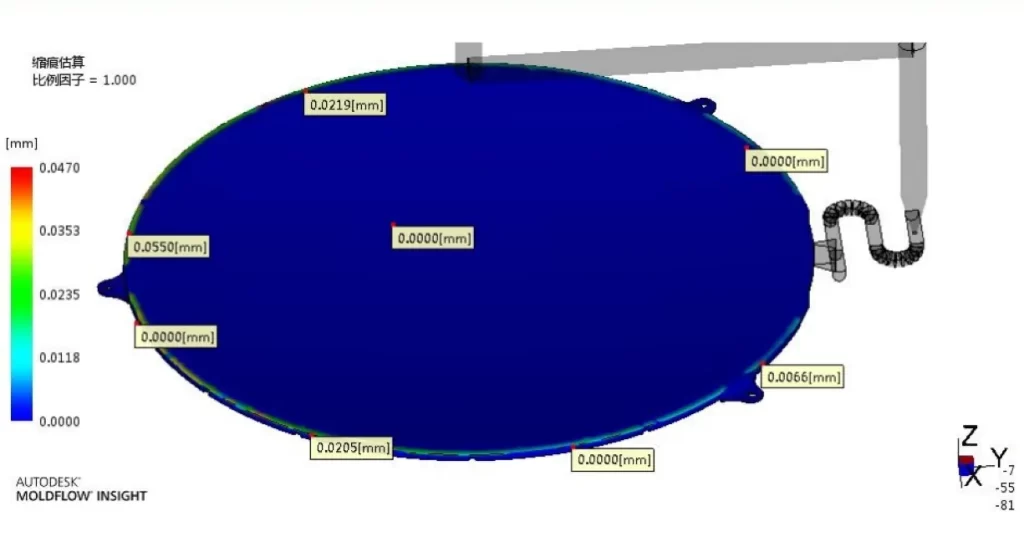
Отметки раковины
ИскривлениеДеформация — это дефект литья, определяемый отклонением детали от заданной формы после охлаждения и извлечения. Анализ литьевого потока помогает выявить проблему заранее и применить правильные стратегии проектирования.
Линии сваркиСварочные швы, также называемые линиями склейки, характеризуются видимыми полосами и стыками на формованной пластиковой детали. Эти дефекты образуются в месте соприкосновения нескольких фронтов потока.
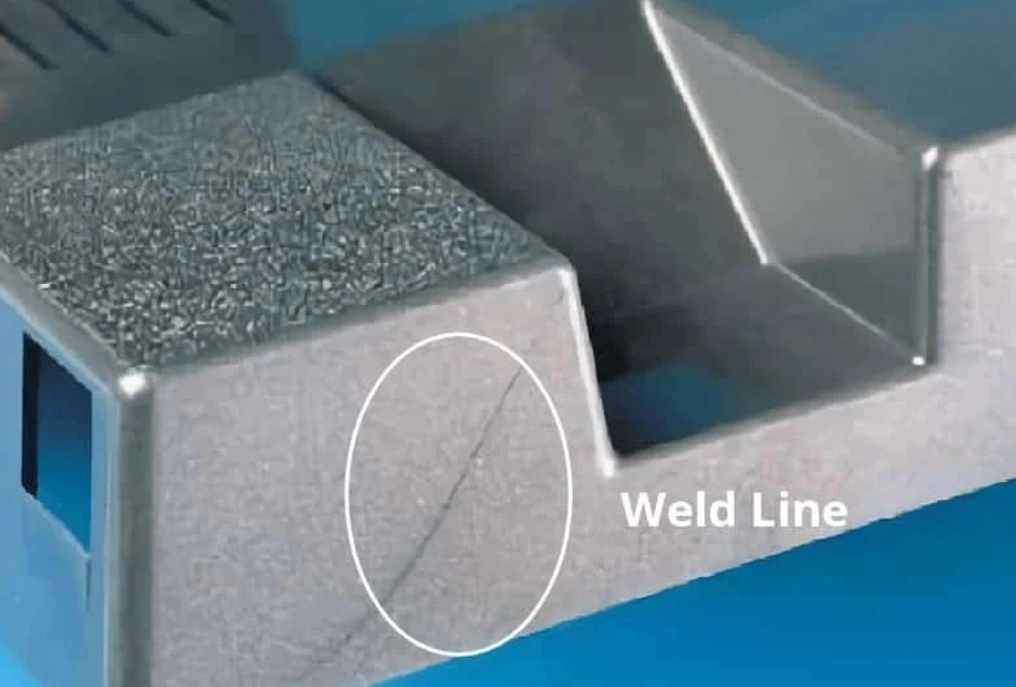
сварной шов
Воздушные ловушкиВоздушные ловушки образуются, когда сходящиеся фронты потока задерживают воздух. Анализ потока расплава помогает производителям предотвратить эту проблему за счет правильной вентиляции, расположения литниковых каналов и других соответствующих стратегий.
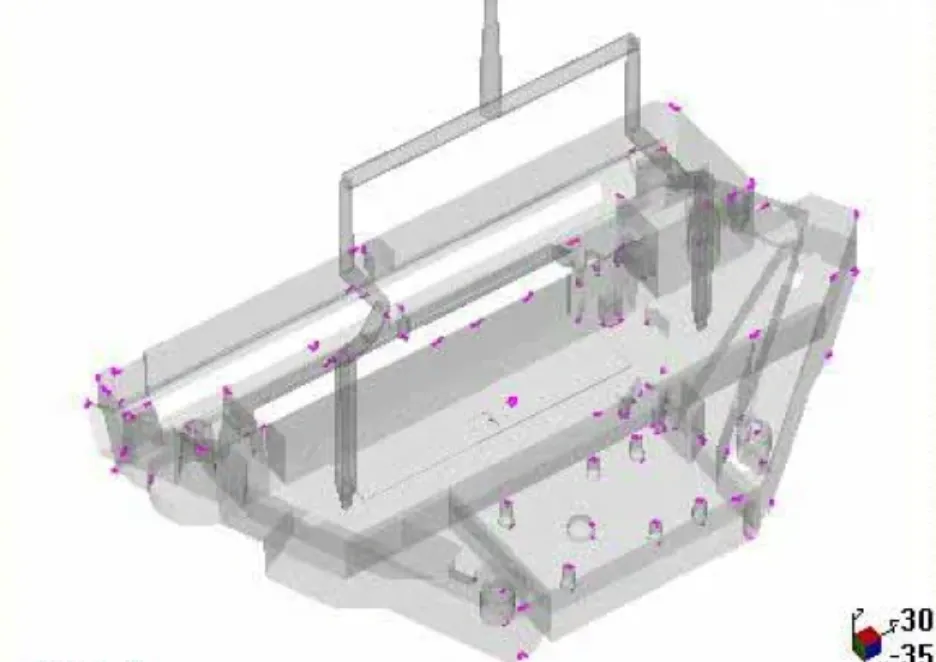
Воздушные ловушки
Этапы процесса анализа текучести расплава
Процесс анализа течения расплава включает подготовку данных, генерацию сетки, выбор материала, настройку моделирования, само моделирование и анализ результатов.
Шаг 1: Подготовка данных
Собираются данные о пластиковом материале и параметрах пресс-формы. Свойства материала включают плотность, вязкость и температуру плавления. Для пресс-формы наиболее важными характеристиками являются каналы для потока.
Шаг 2: Генерация сетки
Далее следует создание сетки, которая формирует вычислительную основу анализа. Сетку можно рассматривать как преобразование CAD-модели в систему, которую может прогнозировать программное обеспечение. В зависимости от сложности пресс-формы, сетка может быть двумерной или трехмерной. Контроль качества сетки имеет решающее значение для обеспечения точности моделирования.
Шаг 3: Выбор материала
В пресс-форме для литья под давлением находятся тысячи материалов. Конструктор может выбирать из термореактивных и термопластичных материалов, а также других материалов. В моделировании процесса литья пластмасс под давлением также предлагаются такие варианты моделирования, как кинетика кристаллизации, вязкость и модели PVT.
Шаг 4: Настройка моделирования
Следующий шаг — настройка моделирования или процесса. Основными элементами здесь являются граничные условия и метод моделирования. Инженеры сосредотачиваются на параметрах заполнения, параметрах упаковки и параметрах охлаждения.
Шаг 5: Моделирование
В процессе моделирования используется специализированное программное обеспечение, такое как ANSYS, Moldflow Corp или SolidWorks Plastics. Оно помогает наблюдать за течением пластика.
Шаг 6: Анализ результатов
Заключительный этап — анализ потока расплава в пресс-форме, представленный в программном обеспечении. К важнейшей информации, которую можно получить с помощью программы, относятся температура, линии сварки и время заполнения.
Конкретные анализы описаны ниже:
- Анализ заполненияАнализ заполнения формы позволяет выявить неполное заполнение полости, попадание воздуха и другие подобные проблемы. Выявление таких проблем помогает избежать неполного заполнения формы.
- Анализ потокаЭтот тип анализа фокусируется на характере течения. Инженеры-технологи используют этот метод для обнаружения линий сварки на фронтах течения, где происходит плохое перемешивание.
- Анализ коробленияЭто надежный метод анализа неравномерной внутренней усадки и неравномерного охлаждения. Он помогает корректировать толщину стенок и геометрию детали.
- Оптимизация процессовЭто подразумевает использование результатов моделирования потока расплава для улучшения различных аспектов производственных процессов, в частности, давления выдержки, давления впрыска, давления уплотнения и температуры расплава.
Попробуйте Пролеан прямо сейчас!
Промышленные применения анализа текучести расплава
Такие компании, как Boda, используют анализ литья под давлением для медицинских изделий, упаковочных деталей, товаров народного потребления и автомобильных запчастей.
Медицинские приборыАнализ литья под давлением гарантирует изготовление медицинских изделий с высочайшей точностью. В отрасли предъявляются жесткие требования к допускам для сложных деталей. Многие изделия имеют тонкие стенки, что может создавать производственные сложности. Благодаря такому анализу производители могут минимизировать риски и обеспечить экономически эффективное производство.
Детали упаковкиКрышки и другие тонкостенные упаковочные изделия обычно изготавливаются с использованием метода анализа литьевого потока. Это обеспечивает структурную целостность при минимальном количестве используемого материала и тонком профиле.
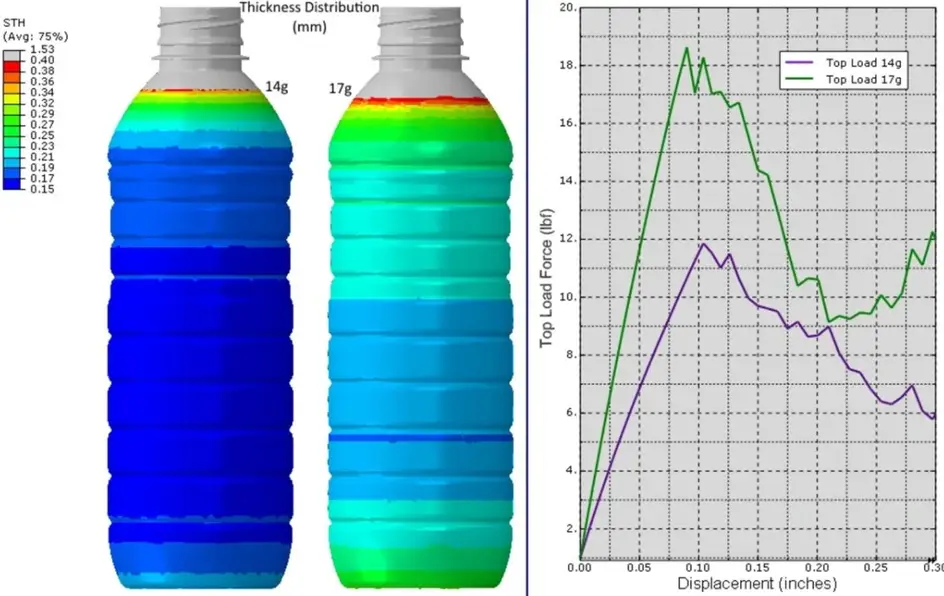
МФА для упаковки
Потребительские товарыДля таких бытовых предметов, как корпуса электронных устройств и защитные кожухи бытовой техники, анализ способствует улучшению качества обработки поверхности и стабильности размеров. Производители используют эту технологию для предотвращения производственных дефектов, которые могут повлиять на удобство использования и производительность продукции.
АвтокомпонентыВ процессе производства впускных коллекторов, деталей приборной панели, бамперов и многих других автомобильных компонентов требуется анализ деформации, анализ заполнения пресс-формы и другие виды анализа. Их сложная геометрия и различные пластмассовые материалы означают, что для каждой детали не существует единой технологической характеристики. Благодаря этому анализу производители могут прогнозировать производственные характеристики конкретных деталей, от усадки до деформации.
Передовые методы анализа текучести расплава
Передовые методы анализа течения в литьевой форме касаются точности данных, качества сетки, улучшения модели, физических испытаний для проверки достоверности и сотрудничества с экспертами.
- Обеспечьте точность данныхИнформация о пластиковом материале должна быть точной. Это один из способов гарантировать, что результаты моделирования точно отражают реальность.
- Уточнение сеткиДля точного анализа сетка должна быть максимально детализированной. Это особенно важно в областях со значительными колебаниями потока.
- Обновите модельРезультаты следует постоянно отслеживать, и модель следует соответствующим образом совершенствовать.
- Проверка результатовДля подтверждения точности результатов моделирования рекомендуется проводить физические испытания. Сравнение результатов физических испытаний с результатами моделирования помогает выявить недостатки.
- Сотрудничайте с экспертамиНаконец, клиентам настоятельно рекомендуется сотрудничать со специалистами по литью под давлением. Такие партнеры обладают опытом решения широкого спектра производственных задач. Благодаря высококвалифицированным специалистам, предприятия могут быть уверены в неизменно высоком качестве производимых деталей.
Какое программное обеспечение лучше всего подходит для анализа текучести расплава в пресс-форме?
Для анализа потока расплава существуют различные программные продукты, включая ANSYS, Moldflow Corp, SolidWorks и Moldex3D.
Программное обеспечение для моделирования Autodesk Moldflow
У каждого из них есть свои сильные стороны, но и потенциальные ограничения. Поэтому выбор зависит от того, что ищет пользователь.
В этой сводной таблице приведены некоторые моменты, которые следует учитывать при выборе каждого продукта.
|
Программное решение |
Основные свойства |
|
ANSYS |
Выдающийся продукт для термического и структурного анализа. Рекомендуется, если анализ выходит за рамки самой формы. |
|
Аутодеск Молдфлоу |
Программное обеспечение Moldflow Corp обеспечивает точные прогнозы и имеет обширную базу данных материалов. |
|
SolidWorks |
Простой в использовании и обеспечивающий плавную интеграцию с САПР. |
|
Молдекс3D |
Идеально подходит для сложной геометрии и детальных 3D-моделирований. |
Как читать результаты анализа текучести расплава?
Анализ текучести расплава в пресс-форме — это систематический процесс, охватывающий время заполнения, распределение давления, распределение температуры и наличие дефектов. Он фокусируется на потоке, давлении, дефектах и окончательной форме детали. Для выявления потенциальных проблем, в том числе связанных с допуски на литье под давлениемЭксперты следуют следующим общим шагам.
- Шаг 1Постройте график времени заполнения, чтобы определить изменение цвета.
- Шаг 2Проверьте распределение давления.
- Шаг 3Просмотрите результаты измерения температуры.
- Шаг 4: Выявление дефектов
- Шаг 5Проанализируйте полученные данные и примите меры.
Попробуйте Пролеан прямо сейчас!
Что содержится в отчете об анализе текучести расплава?
В отчете об анализе потока расплава следует ожидать следующих основных разделов: основные данные, данные о материале, диагностика сетки, анализ заполнения, анализ расположения литниковых каналов, деформация и усадка, усилие зажима, давление, а также оценка и рекомендации. Этот отчет крайне важен для проектировщиков и инженеров, поскольку в нем фиксируются результаты моделирования. Он предоставляет ценную информацию до начала фактического производства.
|
Элемент |
Описание |
|
Основные данные |
Детали проекта, тип программного обеспечения, усилие смыкания, максимальное давление впрыска, температура расплава и пресс-формы. |
|
Данные о материалах |
Температура пресс-формы, плотность материала, температура плавления и индекс текучести расплава. |
|
Диагностика сетчатки |
Оценка толщины элементов сетки |
|
Анализ наполнения |
Время заполнения, сварочные швы, температура фронта потока, воздушные ловушки |
|
Анализ местоположения ворот |
Размещение ворот |
|
Прогиб и усадка |
Деформация детали и объемная усадка |
|
Давление и усилие зажима |
Сила зажима и распределение давления в сопле |
|
Оценка и рекомендации |
Сводные результаты – корректировка материалов, процессов и оснастки. |
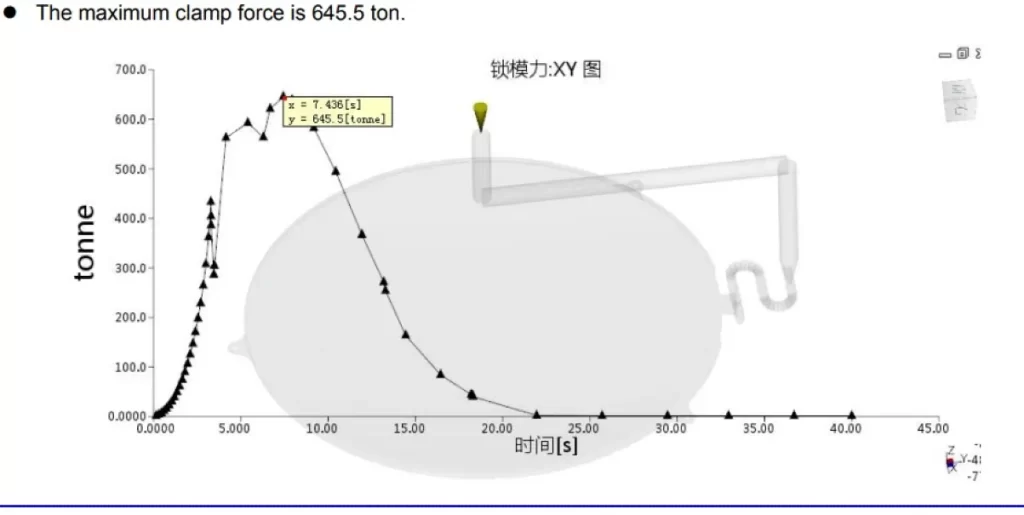
Данные о силе зажима
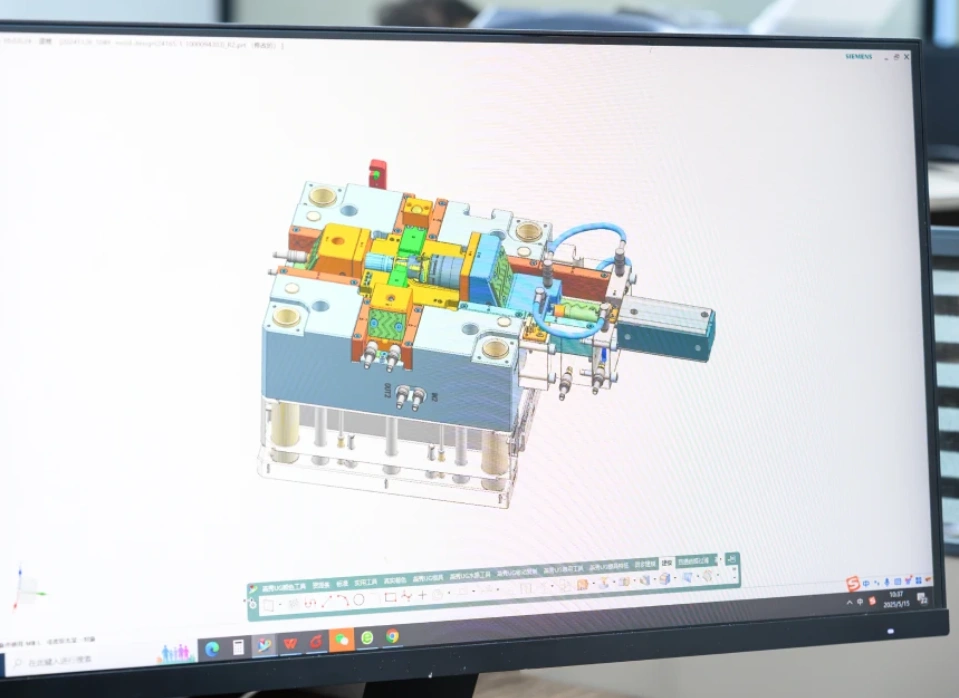
Анализ потока расплава в пресс-форме против DFM (проектирование с учетом технологичности).
MFA и DFM фокусируются на разных элементах производственного процесса. MFA в основном предназначен для процесса литья под давлением. DFM — это более широкая стратегия, ориентированная на упрощение конструкции изделия.
Дизайн для технологичности (DFM)
Иными словами, если MFA — это инструмент, ориентированный на процесс, то DFM — это инструмент проектирования для создания экономически эффективного продукта в целом.
История успеха анализа потока расплава в пресс-форме
Несколько месяцев назад к нашей команде обратился производитель автомобильных запчастей с просьбой изготовить корпуса деталей методом литья под давлением из АБС-пластика. В процессе сборки возникли проблемы с подгонкой деталей, которые, как мы установили, были вызваны деформацией и усадочными раковинами. Инженерная группа незамедлительно приступила к проведению анализа потока расплава и выявлению первопричины(причин). Были проведены следующие анализы:
- Сравнение материаловВ результате анализа было рекомендовано использовать АБС-пластик, армированный стекловолокном, вместо обычного АБС-пластика.
- Анализ заполненияОбнаружено неравномерное заполнение полостей пресс-формы. Причиной стало неправильное расположение литникового канала.
- Анализ коробленияБыло установлено, что неравномерное охлаждение способствует погрешностям в размерах.
- Оптимизация процессовВ результате проведенного анализа были рекомендованы правильное размещение линии охлаждения и точное давление набивки.
Заключение
Анализ потока расплава (Moldflow analysis) — один из самых эффективных способов экономии денег и времени в литье под давлением. По сути, MFA — это процесс, основанный на моделировании, который прогнозирует течение, охлаждение и затвердевание расплавленного пластика внутри пресс-формы до начала производства.
Анализ, от выявления воздушных ловушек и сварочных швов до оптимизации параметров процесса, помогает инженерам и другим заинтересованным сторонам принимать обоснованные решения в области литья пластмасс под давлением. Он гарантирует эффективное, экономичное и качественное производство пластиковых деталей.
В Boda мы не только придерживаемся этого технического требования к анализу, но и используем самые современные инструменты. Мы помогаем предприятиям использовать результаты моделирования для улучшения проектирования и производства пластиковых деталей. Благодаря этим аналитическим возможностям, мы услуги литья под давлением Они разработаны для решения таких проблем, как высокие затраты на оснастку, дефекты деталей и длительные циклы разработки.
Свяжитесь с нами сегодня для получения более подробной информации.