
Литье под давлением из ПВХ
литье под давлением Формование — один из ключевых методов в производстве пластиковых деталей, позволяющий выпускать необходимые детали в больших объемах, сохраняя при этом неизменную точность, качество отделки и внешний вид. С помощью формования можно формовать широкий спектр термопластов, включая поливинилхлорид (ПВХ).
Для литья под давлением можно использовать как гибкие, так и жесткие гранулы ПВХ, что позволяет получать прочные, долговечные, ударостойкие и огнестойкие детали.
В следующих разделах будут рассмотрены материалы ПВХ, характеристики обработки, преимущества и недостатки, предпочтительные области применения, а также связанные с этим проблемы формования.
Итак, начнем.
Что такое пластик ПВХ?
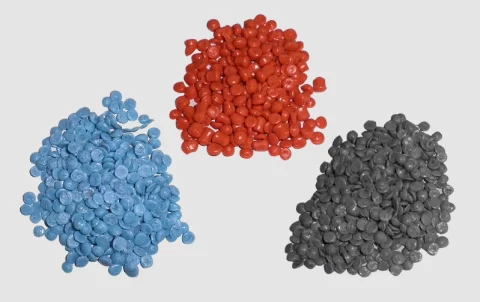
Гранулы ПВХ-пластика
Поливинилхлорид, или ПВХ, — это термопластичный полимер, разработанный... Компания BF Goodrich в 1920-х годахЭтот материал известен своей превосходной химической стойкостью, механической прочностью, долговечностью и электроизоляционными свойствами.
ПВХ-пластик используется в автомобильной, медицинской, пищевой, трубной, электронной и других отраслях промышленности.
Далее, существуют два распространенных типа гранул ПВХ: гибкий и жесткий ПВХ.
- Гибкий ПВХ: ПВХ, содержащий пластификатор, известен своей гибкостью, ударопрочностью и легкостью формования.
- Жесткий ПВХ (НПВХ): Речь идёт о непластифицированной форме, которая обладает более высокой жёсткостью, прочностью на растяжение, химической стойкостью, обрабатываемостью и структурной жёсткостью.
Кроме того, ПВХ может быть цветным и непрозрачным в зависимости от наличия в его составе различных добавок.
Свойства и характеристики ПВХ
Ключевыми характеристиками ПВХ являются долговечность, химическая стойкость, хорошая механическая прочность, электроизоляция и самозатухание. Кроме того, ПВХ универсален и выпускается в жестком и гибком вариантах.
Далее рассмотрим приведенную ниже таблицу со свойствами ПВХ.
|
Свойства |
~ Ценность |
|
Плотность (г / см³) |
1.1-1.6 |
|
Прочность на растяжение (МПа) |
40-80 |
|
Относительное удлинение при разрыве (%) |
До 330 |
|
Модуль упругости при изгибе (ГПа) |
0.22-6.43 |
|
Предел текучести при изгибе (МПа) |
50.7-104 |
|
Температура плавления (°C) |
100-260 |
|
Диэлектрическая постоянная |
3-8.00 |
|
Впитывание воды (%) |
0.04-0.4 |
Можно ли изготавливать ПВХ методом литья под давлением?
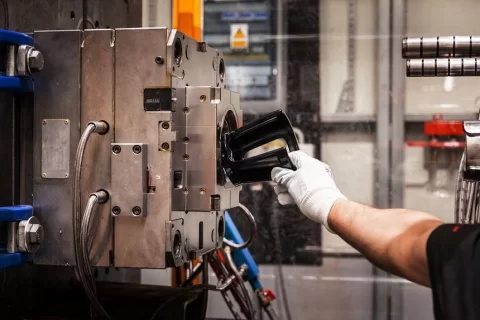
процесс формования ПВХ
Да! ПВХ можно использовать в качестве сырье для литья под давлением Для производства разнообразных деталей и изделий. Будучи термопластичным полимером, его можно расплавить и придать желаемую форму путем затвердевания в пресс-форме.
Сложность обработки ПВХ зависит от того, используете ли вы жесткие или гибкие гранулы ПВХ. Гибкий ПВХ считается более подходящим для литья под давлением, чем uPVC. Из ПВХ можно изготавливать сложные детали с толщиной стенок от 0.85 до 1.25 мм, с высокой точностью, повторяемостью и текстурированной или глянцевой поверхностью. Кроме того, они сохраняют стабильность размеров в течение длительного времени.
Каковы области применения литья ПВХ под давлением?
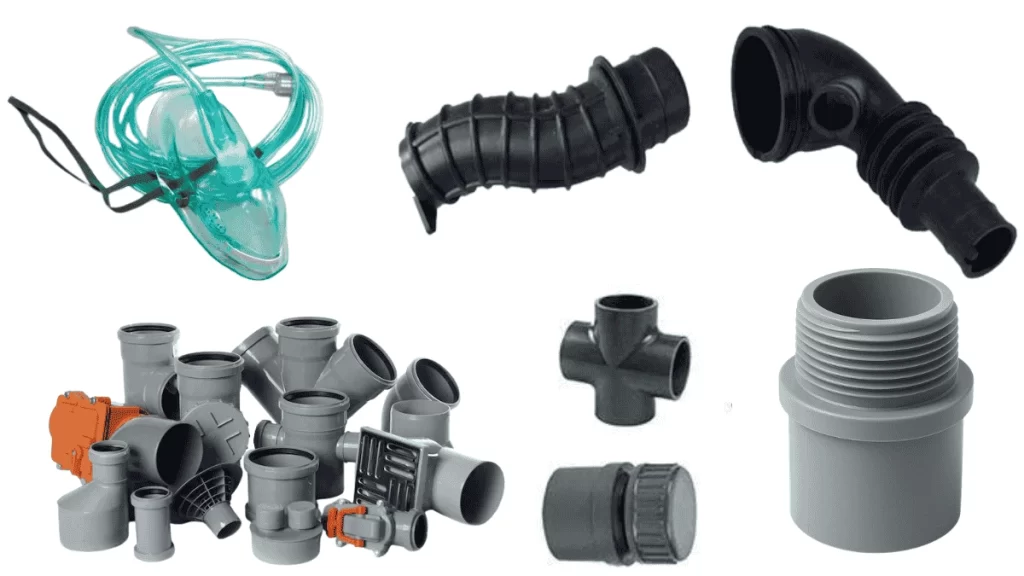
изделия для обработки ПВХ
Детали и изделия из ПВХ, изготовленные методом литья под давлением, используются в самых разных отраслях промышленности, включая строительство, медицину, автомобилестроение, электронику, производство труб и фитингов, а также потребительские товары.
Давайте рассмотрим примеры применения литья ПВХ под давлением.
Строительство
Жесткость, ударопрочность и устойчивость к атмосферным воздействиям делают ПВХ хорошим выбором материала для строительных работ. Например, для оконных профилей, напольных покрытий, сифонов, элементов бассейнов и фитингов для кабельных каналов.
Автомобильная
Гибкость, виброгашение, коррозионная стойкость и малый вес ПВХ являются преимуществами для автомобильных деталей. С помощью литья под давлением можно изготавливать детали интерьера автомобиля, приборные панели, декоративные элементы, дверные панели, уплотнительные кольца, крышки аккумуляторных батарей и многие другие компоненты.
Мед
Различные виды ПВХ медицинского назначения используются для формования медицинских трубок, катетеров, кислородных масок, пакетов для внутривенных вливаний, жидкостных адаптеров и компонентов диагностического оборудования.
Электроника
В электронной промышленности изоляторы, корпуса разъемов, верхние части вилок, крышки розеток, корпуса приборов, корпуса солнечных панелей и многие другие компоненты могут быть изготовлены из полимеров ПВХ.
Потребительские товары
К распространенным потребительским товарам из ПВХ, изготовленным методом литья под давлением, относятся бутылки, крышки для бутылок, контейнеры для хранения, душевые принадлежности, ручки для бытовой техники, абажуры и садовые шланги.
Трубы и фитинги
Водостойкость, ударопрочность, долговечность и химическая стойкость ПВХ обеспечивают преимущества в различных областях применения труб и фитингов. К распространенным областям применения относятся водопроводные трубы, канализационные трубы, водосточные желоба и вентиляционные фитинги.
В чём преимущества ПВХ?
Огнестойкость, химическая стойкость, долговечность, универсальность в применении, минимальное воздействие на окружающую среду, электроизоляция и экономичность — вот основные преимущества ПВХ.
Давайте кратко рассмотрим каждое из этих преимуществ ПВХ.:
- Огнестойкость: ПВХ обладает огнестойкостью, что обеспечивает повышенную безопасность при электроизоляционных и строительных работах.
- Химическая устойчивость: ПВХ не вступает в реакцию со многими кислотами, щелочами, топливом, маслами, спиртами и многими другими химическими веществами.
- Прочность: Срок службы деталей из ПВХ, изготовленных методом литья под давлением, может составлять от 5 до 20 и более лет, в зависимости от марки ПВХ и условий эксплуатации.
- Универсальность: Поскольку ПВХ выпускается в гибком и жестком вариантах, он обеспечивает гибкость в проектировании и универсальность в применении.
- Возможность вторичной переработки: ПВХ на 100% пригоден для вторичной переработки и оказывает минимальное воздействие на окружающую среду.
- Затрат и выгод: Литье ПВХ под давлением позволяет производить большие объемы деталей по индивидуальным проектам по конкурентоспособным ценам.
- Электрическая изоляцияБлагодаря высокой диэлектрической прочности ПВХ способен выдерживать удары высокого напряжения и изолировать электрический ток.
В чём заключаются недостатки ПВХ?
К четырем основным недостаткам ПВХ относятся термочувствительность, низкий температурный предел деформации материала, потеря прочности с течением времени и хрупкость в условиях низких температур.
- ПВХ обладает относительно низкой термической стабильностью, обычно < 60 °C.
- Материал ПВХ начинает деформироваться при температуре выше ~80°C.
- Со временем детали, изготовленные методом литья под давлением, начинают терять механическую прочность.
- В условиях низких температур ПВХ становится хрупким, что создает риск образования трещин.
Попробуйте Пролеан прямо сейчас!
Рекомендации по проектированию деталей из ПВХ, изготовленных методом литья под давлением.
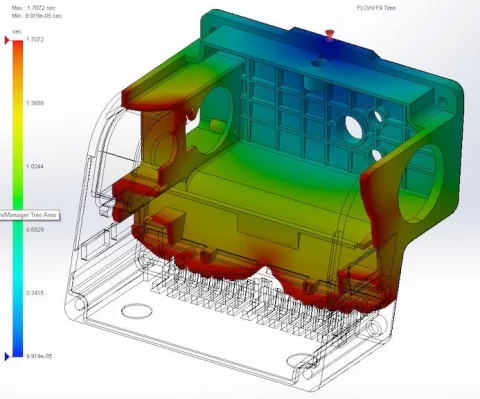
Дизайн литья под давлением
Конструкция детали из ПВХ, изготовленной методом литья под давлением, напрямую влияет на технологичность производства, риск дефектов и время цикла. Поэтому необходимо соблюдать правила проектирования, включая минимальную толщину стенки, переходы толщины, коэффициент усадки, радиусы внешних и внутренних углов, угол уклона и допуски.
1. Соблюдайте минимальную толщину стенки.
Для предотвращения деформации и образования вмятин на поверхности крайне важно соблюдать минимальную толщину стенки. Толщина стенки должна быть более 0.85 мм для гибкого ПВХ и 1.25 мм для жесткого ПВХ, но не должна превышать 6 мм.
2. Используйте соответствующие переходы толщины.
В местах изменения толщины переход не должен превышать 15% от номинальной толщины.
3. Учитывайте усадку.
Несмотря на относительно низкий коэффициент усадки ПВХ (примерно от 0.2 до 0.6%), учитывайте это при выборе толщины стенок и размера литниковой системы. Крайне важно избегать деформации, неточностей размеров и других дефектов.
4. Примените радиусы закругления внутренних и внешних углов.
Для распределения концентрации напряжений и повышения прочности в острых углах деталей из ПВХ, изготовленных методом литья под давлением, радиусы внутренних и внешних углов должны составлять 25-75% от толщины.
5. Установите подходящий угол осадки.
Рассмотрите угол уклона от 0.5 до 1° на вертикальной стенке проектируемой детали. Это облегчит извлечение из формы и поможет предотвратить царапины и следы трения.
6. Используйте правильные допуски.
При установлении допусков по размерам, положению и другим параметрам учитывайте возможности используемой пресс-формы и оборудования для литья под давлением. Старайтесь обеспечить единообразие допусков и не устанавливайте более жесткие допуски, чем необходимо. В противном случае это приведет к увеличению производственных затрат и времени.
Вопросы проектирования пресс-форм для литья ПВХ под давлением.
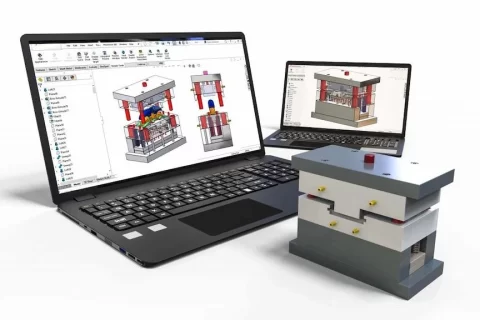
Конструкция пресс-формы для литья под давлением
Пресс-форма для ПВХ должна быть спроектирована таким образом, чтобы точно воспроизводить детали полости и придавать деталям форму без каких-либо дефектов. Следовательно, правильная конструкция пресс-формы также имеет решающее значение для точности и скорости формования.
Вот основные правила проектирования пресс-форм для литья под давлением деталей из ПВХ:
- Выберите подходящий материал для пресс-формы в зависимости от желаемого количества производственных циклов, например, алюминий или инструментальную сталь H13.
- Выберите правильный тип литникового канала для литьевой формы.
- Предусмотреть подходящую систему охлаждения для равномерного охлаждения пресс-формы.
- Используйте вентиляционные отверстия, чтобы предотвратить попадание газа и воздуха внутрь формы.
- В зависимости от требований к отделке поверхности, можно отполировать или придать текстуру пустотелой стене.
Пошаговое руководство по процессу литья ПВХ под давлением
Литье ПВХ под давлением включает в себя несколько этапов, в том числе проектирование детали, изготовление оснастки, подготовку материала, впрыск, упаковку и выдержку, извлечение детали и последующую обработку.
Давайте разберем этапы.
- Дизайн детали: Создайте подробный инженерный проект детали из ПВХ, которую вы хотите отлить, с указанием размеров, положения, ориентации, допусков и т. д.
- Инструменты и настройка: Изготовьте пресс-форму и установите ее на термопластавтомат, обеспечив правильное выравнивание с инжектором.
- Подготовка материала: Высушите гранулы ПВХ и загрузите их в бункер.
- Кормление и инъекции: Гранулы подаются в шнековый инжектор, где они плавятся, а шнек проталкивает их через сопло инжектора и, в конечном итоге, в полость пресс-формы.
- Упаковка и хранение: Заполните форму и выдержите ее в течение заданного времени для охлаждения, чтобы расплавленный ПВХ заполнил форму и зафиксировал детали полости.
- Выброс части: Откройте форму после затвердевания, используя выталкивающий штифт или другой механизм, имеющийся в форме.
- Постобработка: Обработка формованных деталей из ПВХ включает в себя обрезку, полировку или другие методы для удаления дефектов поверхности и улучшения качества отделки.
Факторы, которые следует учитывать при переработке ПВХ.
Точный контроль процесса обработки ПВХ на каждом этапе формования имеет решающее значение для эффективности производства, качества и точности деталей. При обработке ПВХ методом литья под давлением необходимо учитывать несколько факторов, включая содержание влаги, противодавление, скорость вращения шнека, марку ПВХ и температуру плавления гранул.
Влажность
Перед тем как подавать гранулу из бункера в инжектор, убедитесь в отсутствии влаги в ней, предварительно высушив ее.
Противодавление
Поддерживайте минимальное противодавление. 0.35–0.86 МПа (50-125 psi) для достижения лучшего потока расплава. Правильное противодавление относительно скорости вращения шнека помогает сократить время цикла без ущерба для качества детали.
Скорость вращения шнека
Выберите правильную скорость вращения шнека для подачи гранул. Слишком высокая скорость приведет к перегреву гранул. С другой стороны, более низкая скорость может привести к неполному заполнению формы.
ПВХ класса
При настройке параметров процесса обработки ПВХ в литьевой машине следует учитывать, какие марки ПВХ используются и как они реагируют на технологический процесс.
Температура плавления
Температуру плавления гранул и температуру пресс-формы необходимо выбирать тщательно. Для плавления – < 195 °C, а для литьевой формы – от 20 до 60 °C.
Попробуйте Пролеан прямо сейчас!
Температура плавления ПВХ и почему это важно?
В зависимости от типа ПВХ (жесткий или гибкий), наличия добавок и пластификаторов, а также других факторов, температура плавления ПВХ колеблется от 100 до 260 °C. Это означает, что температура плавления ПВХ колеблется, и необходимо определить точную температуру плавления в процессе литья под давлением.
Таким образом, температура плавления имеет значение при литье ПВХ под давлением по следующим причинам.
- Если гранулы ПВХ нагревать ниже температуры плавления, это приводит к плохому растеканию расплавленного вещества внутри формы.
- Перегрев гранул может привести к пригоранию корма.
- Температура плавления также влияет на контроль температуры в процессе формования.
- Неправильная установка температуры плавления приводит к дефектам и несовершенствам поверхности.
Распространенные проблемы и дефекты, вызванные неправильной температурой плавления ПВХ.
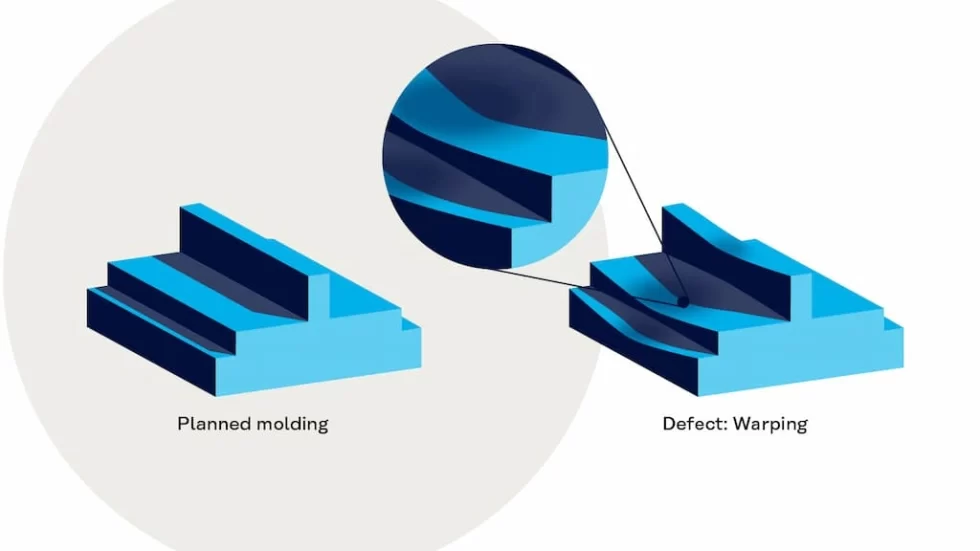
Дефект литья под давлением
Неправильная установка температуры плавления (температуры цилиндра) при литье ПВХ под давлением приводит к таким проблемам, как неполное впрыскивание, неточности размеров, деформация и перегрев подаваемого материала. В результате детали, изготовленные методом литья под давлением, страдают от различных дефектов и поверхностных несовершенств, таких как следы пригорания, линии растекания, усадочные раковины и плохое качество обработки поверхности.
| Проблема/Дефект | Описание |
| Короткие выстрелы | Низкая температура плавления снижает вязкость и приводит к образованию коротких порций. |
| Размерные неточности | Неправильное плавление приводит к усадке и неточностям в размерах. |
| Искривление | Это влияет на равномерность охлаждения и вызывает деформацию. |
| Знаки ожога | Высокая температура плавления приводит к пригоранию материала, что вызывает появление следов пригорания на детали. |
| Линии потока | Материал охлаждается или растекается неравномерно, и на детали появляются видимые полосы или волнообразные следы. |
| Следы раковины | Локализованная усадка и углубления на поверхности. |
Существуют ли какие-либо альтернативы ПВХ?
Полиэтилен высокой плотности (HDPE), полипропилен (PP) и термопластичные эластомеры (TPE) может обладать характеристиками, аналогичными ПВХ, такими как ударопрочность, химическая стойкость и формуемость.
При выборе альтернативного варианта сначала определите, почему ПВХ не является оптимальным вариантом и какие свойства вам необходимы для предполагаемого применения.
Почему компания Boda преуспевает в сфере услуг по изготовлению изделий методом литья под давлением на заказ?
Обработка ПВХ для изготовления деталей методом литья под давлением требует стратегического плана выполнения работ, оптимизации конструкции пресс-формы и детали, выбора технологических параметров и непрерывного мониторинга процесса. В Boda мы располагаем современным оборудованием для литья под давлением и командой опытных инженеров, способных удовлетворить эти требования.
Наши услуги литья под давлением Мы можем изготавливать сложные геометрические формы деталей с высокой степенью детализации, включая вставки, шарниры и опоры. Мы работаем с многогнездными пресс-формами и модульными системами пресс-форм для максимальной индивидуализации.
Подведение итогов
В целом, полимер ПВХ можно подвергать литью под давлением с высокой точностью, повторяемостью и быстрыми производственными циклами. Кроме того, ПВХ сохраняет свои первоначальные свойства независимо от формы, в которую он превращается в процессе формования.
Учитывая специфические свойства материала, конструкцию детали и пресс-формы, технологические параметры и возможности оборудования, можно добиться высококачественных результатов.
FAQ
Что такое ПВХ?
ПВХ — это термопластичный полимер, выпускаемый как в гибкой, так и в жесткой форме.
Какой пластик дешевле всего использовать для литья под давлением?
Полиэтилен низкой плотности (ПНП) и полипропилен (ПП) считаются самыми дешевыми пластмассами для литья под давлением, поскольку сырье экономически выгодно и легко поддается обработке.
Можно ли расплавить ПВХ и залить его в форму?
Да, ПВХ можно расплавить и залить в форму, но для этого необходим строгий контроль температуры.