
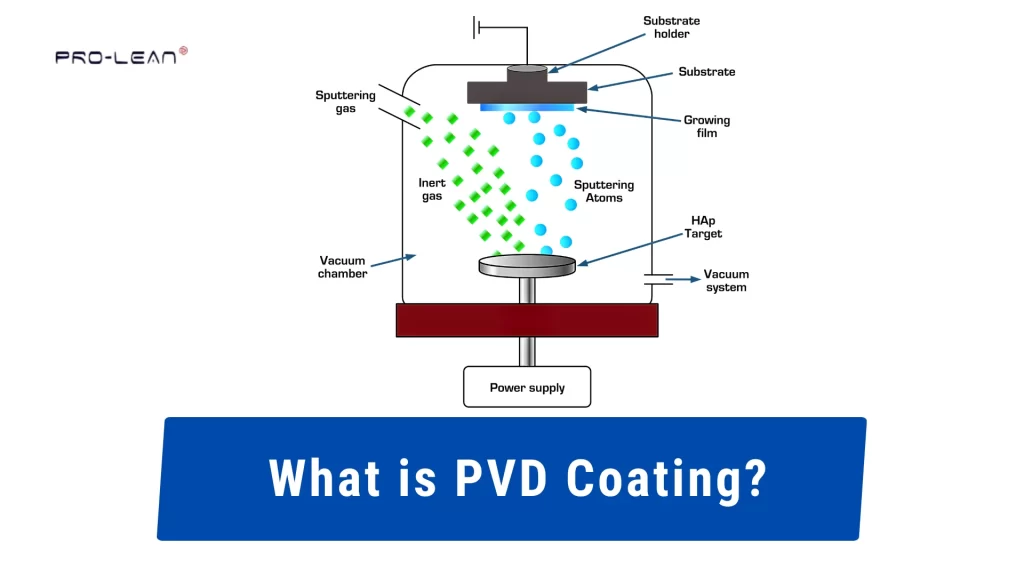
Иллюстрация процесса PVD-покрытия
PVD – покрытие, полученное методом физического осаждения из паровой фазы Это процесс нанесения покрытия. Он заключается в нанесении очень тонкого твердого слоя на поверхность детали. Процесс проходит внутри вакуумной камеры. Твердый материал, такой как титан или хром, испаряется, а затем осаждается на деталь.
Покрытие наносится очень тонким слоем. Это обеспечивает плотный, стабильный слой, который легко отслаивается. В основном оно используется для повышения твердости поверхности, снижения износа и контроля трения. В производственной практике PVD-покрытие широко используется для режущих инструментов, штампов, пресс-форм и прецизионных компонентов. Оно также применяется там, где важен внешний вид, например, для декоративных металлических деталей.
Используются два распространенных метода. При магнетронном распылении материал выбивается с мишени с помощью высокоэнергетических ионов. При термическом испарении материал нагревается до испарения, а затем конденсируется на детали. В этой статье объясняется, как Цветное PVD-покрытие Рассматривается работа камеры и то, как она контролирует качество покрытия. Также освещаются распространенные типы покрытий, области их применения в механической обработке и их поведение в условиях износа и контакта.
Что такое PVD-покрытие?
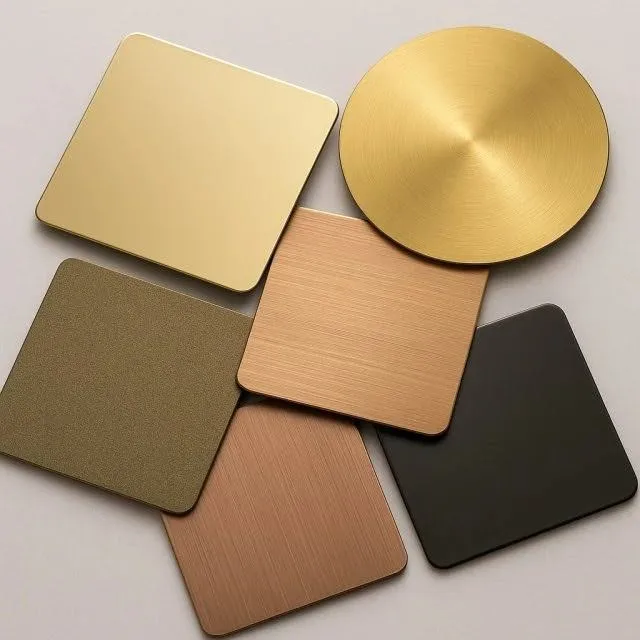
Цветная нержавеющая сталь – PVD-покрытие
PVD – покрытие, нанесенное методом физического осаждения из паровой фазы, также известное как «покрытие», представляет собой чрезвычайно тонкую, твердую пленку, нанесенную в вакууме. В качестве пленкообразующих материалов используются металлы, такие как титан или хром, которые изначально находятся в твердом состоянии и испаряются при нагревании в вакуумной камере. Затем эти пары образуют прочную металлическую пленку на поверхности подложки.
PVD-покрытие Они не отслаиваются, как краска или гальваническое покрытие; они непосредственно сцепляются с нижележащим материалом. Полированная поверхность будет видна сквозь покрытие, а царапины от механической обработки останутся заметными.
В машиностроении PVD-пленки в основном используются для изготовления инструментов, включая режущие инструменты, штампы, пресс-формы и изнашиваемые детали.
Как работает PVD-покрытие?
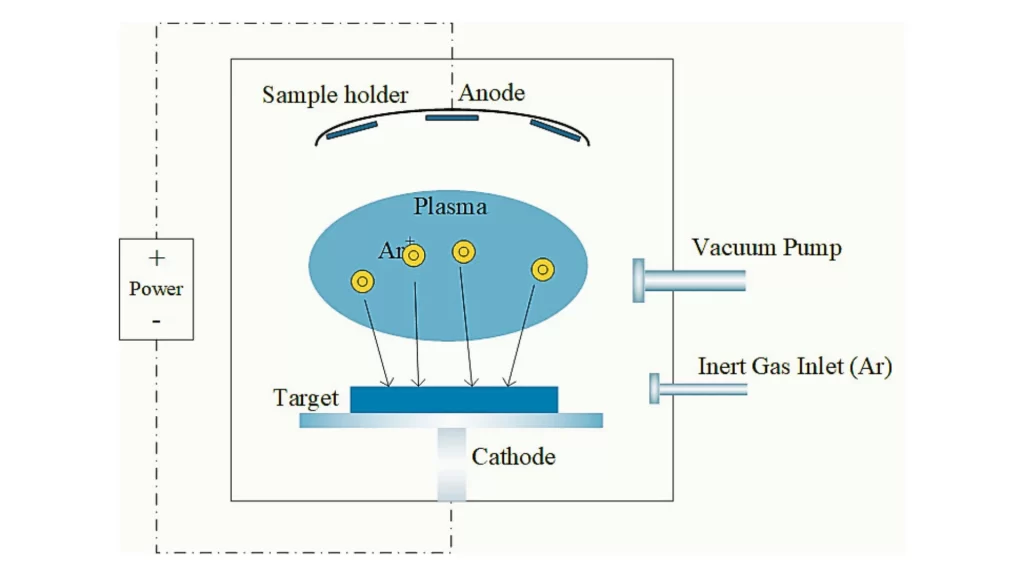
процесс нанесения PVD-покрытия
Для начала PVD-покрытие В процессе необходимо выполнить ряд шагов. Вся операция должна проводиться в среде, свободной от загрязнений. Все этапы должны работать согласованно, чтобы покрытие было ровным и надежно сцепленным.
Подготовка камеры и настройка вакуума
Сначала вы помещаете компоненты в чистую, герметично закрытую камеру. Затем вы откачиваете воздух и влагу из камеры. После этого вы ждете, пока не установится устойчивый вакуум.
Воздух, запертый в камере, будет вступать в химическое взаимодействие с нанесенным покрытием, ухудшая общее качество пленки. Компоненты обычно крепятся к вращающимся приспособлениям, чтобы обеспечить равномерное покрытие всех сторон.
Активация цели и высвобождение материала
Нанесенное методом испарения покрытие помещается в вакуумную камеру в виде твердой мишени. После воздействия энергии с помощью таких методов, как дуговой разряд или ионная бомбардировка, атомные связи разрываются на поверхности мишени. Существует два основных способа разрыва атомных связей на поверхности мишени.
При осаждении методом магнетронного распыления энергетические частицы бомбардируют мишень, выбивая атомы с ее поверхности. При нанесении покрытий методом дугового разряда электрическая дуга создает поток испаряющихся атомов.
Контролируемое перемещение атомов покрытия
Теперь, когда атомы отсоединились от мишени, они начинают двигаться к вашему компоненту (компонентам). Поскольку и атомы, и область, в которой они движутся, находятся в среде с низким давлением, трение и сопротивление, которые они испытывают, минимальны.
В результате траектория движения этих атомов, как правило, прямая. Следует также отметить, что из-за их направленности по прямой линии зрения глубокие отверстия или иные скрытые поверхности могут быть покрыты не полностью.
Реакция с технологическими газами
В процессе формирования композитных пленок в камеру вводятся газы. К распространенным газам относятся азот (N2) и кислород (O2). При взаимодействии с испаренным металлом они вступают в реакцию, образуя более твердые соединения.
Примеры:
Ti + N -> TiN; Износостойкое и абразивостойкое покрытие
Cr + N -> CrN; Коррозионно- и износостойкое покрытие.
Скорость потока газа должна точно регулироваться. Слишком высокая или слишком низкая скорость потока может изменить свойства образующейся пленки.
Нанесение отложений на поверхность детали.
Наконец, пар достигает компонента и осаждается в виде очень тонкой пленки. Многим компонентам подается электрическое напряжение для улучшения адгезии. Это улучшает адгезию, поскольку электроны отталкиваются друг от друга, что приводит к более прочному связыванию и, следовательно, к более сильному прилипанию к поверхности.
Накопление пленки происходит медленно с течением времени. Контролируя время экспозиции и подводимую энергию, вы можете регулировать толщину покрытия. Как правило, толщина PVD-покрытий составляет от 1 до 5 микрон. Однако это значение зависит от конкретного применения.
Нанесение покрытия и окончательное состояние
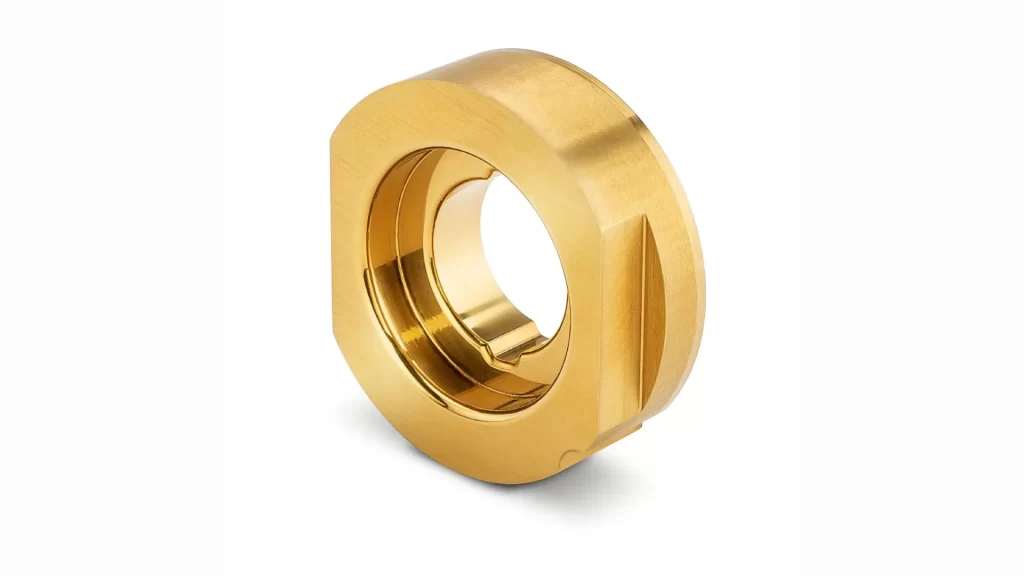
Деталь с PVD-покрытием, изготовленная на заказ.
В конце процесса покрытие становится очень плотным и однородным. Полученная поверхность становится твердой и обладает высокой износостойкостью. Поскольку PVD-покрытия очень тонкие, в большинстве случаев корректировка размеров компонентов не требуется.
Почему PVD-покрытия защищают детали от сильного износа, коррозии и царапин?
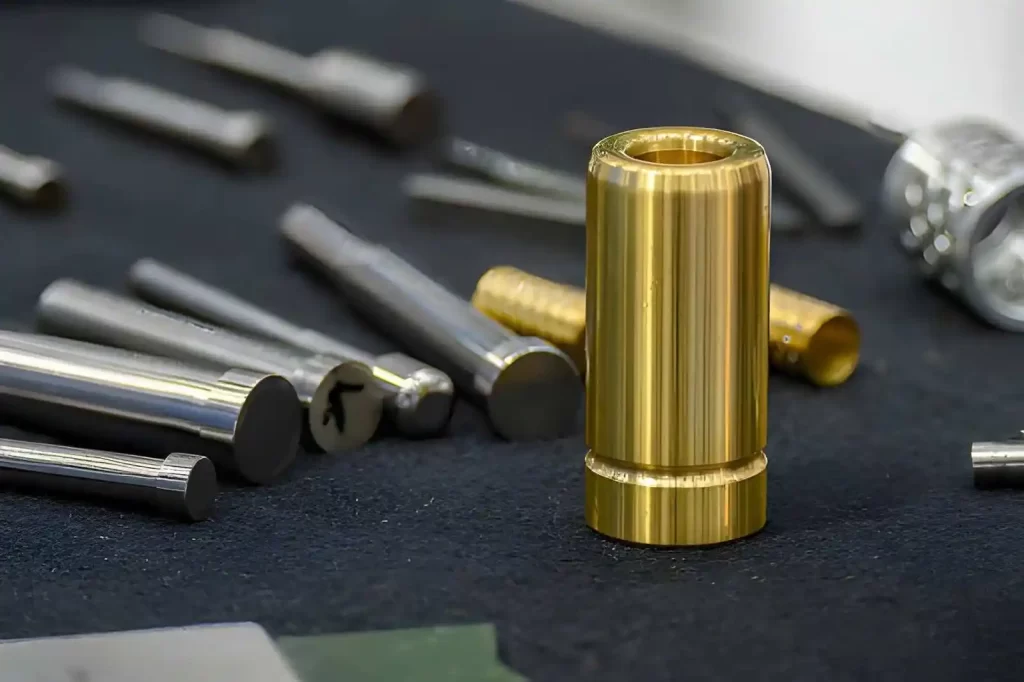
Направляющая втулка с PVD-покрытием
Покрытия, полученные методом вакуумного напыления (PVD), обладают хорошими свойствами, поскольку нанесение происходит в вакуумной камере. В контролируемых условиях создается плотный, прочно сцепленный слой. Эти характеристики способствуют стабильной работе слоя при контакте, скольжении или воздействии окружающей среды.
Плотная слоистая структура, полученная методом вакуумного напыления.
При PVD-покрытии атомы осаждаются на подложку в вакууме. В результате покрытие имеет относительно высокую плотность и очень низкую пористость. В целом, более низкая пористость означает меньшее количество путей для проникновения воды и других веществ к подложке. Поэтому коррозионная стойкость PVD-покрытых подложек обычно выше, чем у рыхлых или пористых слоев.
Прочное сцепление с основным материалом
Слой, полученный методом PVD, непосредственно прикрепляется к поверхности подложки в чрезвычайно малом масштабе. Прикрепление не является чисто механическим. Скорее, адгезия возникает в процессе формирования покрытия при определенных условиях, контролируемых энергией.
В результате риск расслоения (отслаивания) или отслаивания слоя В процессе обычной эксплуатации адгезия значительно снижается. Адгезия также способствует поддержанию стабильности покрытия при повторяющихся контактных нагрузках и напряжениях.
Твердые компаундные покрытия
Большинство PVD-слоев состоят не только из металлов. Многие из них представляют собой сложные материалы (такие как нитриды или карбиды), образующиеся в процессе обработки. Примерами твердых сложных PVD-слоев являются:
- Нитрид титана (TiN)
- Нитрид хрома (CrN)
Эти соединения, как правило, значительно тверже обычных конструкционных металлов (алюминия и стали). Поэтому такие слои обеспечивают существенное улучшение устойчивости к царапинам и износу поверхности.
Поведение поверхности с низким коэффициентом трения
Определенные PVD-слои обеспечивают смазывающую способность (снижают трение) сопрягаемых поверхностей.
Например, в станкостроении снижение трения минимизирует выделение тепла и износ инструмента. Для функциональных деталей это может привести к улучшению характеристик скольжения и уменьшению повреждений с течением времени.
Стабильная работа в агрессивных средах
PVD-покрытия служат барьером между подложкой и окружающей средой. Благодаря лучшей защите от окисления, проникновения влаги и химического воздействия по сравнению с непокрытыми поверхностями, они используются в морском оборудовании, крепежных элементах и компонентах, подверженных воздействию внешней среды.
Однородная поверхность для декоративного и функционального использования.
Поскольку PVD-слои наносятся на поверхность в вакууме и, следовательно, устойчивы к деградации под воздействием колебаний температуры, химических веществ или излучения, они демонстрируют долговременную стабильность цвета и внешнего вида.
Кроме того, золотой, черный и металлические цвета сохраняют свою яркость в течение длительного времени и поэтому хорошо подходят как для функциональных деталей, так и для видимых компонентов, таких как ручки и фурнитура.
Попробуйте Пролеан прямо сейчас!
Оборудование и системы управления процессом PVD для получения стабильных покрытий
Качество PVD-покрытия во многом зависит от оборудования и степени контроля процесса. Важны не только материалы, используемые в процессе нанесения покрытия, но и то, насколько стабильно поддерживаются условия в камере на протяжении всего процесса.
Стабильность вакуумной камеры и системы
Все системы PVD начинаются с герметичной вакуумной камеры. Перед началом нанесения покрытия необходимо удалить из камеры воздух и влагу. Стабильный уровень вакуума минимизирует количество загрязнений, попадающих в систему.
Стабильная среда в камере обеспечивает получение покрытия без дефектов, поддерживая ровную поверхность и прочное сцепление с подложкой. Большинство современных систем PVD обеспечивают постоянное давление и температуру на протяжении всего процесса.
Контроль источника покрытия и энергии
Существует два основных метода извлечения материала PVD-покрытия из источника:
- Дуговое испарение: для высокоэнергетических потоков нанесения покрытий.
- Напыление: для обеспечения равномерного осаждения
Выбор метода зависит от типа наносимого покрытия и специфических требований к компоненту. Помимо выбора метода, не менее важно обеспечить постоянство подводимой энергии, чтобы толщина и структура покрытия не изменялись.
Обработка и ротация деталей
Детали, подлежащие покрытию, помещаются в приспособление внутри вакуумной камеры. Приспособления обычно вращаются при прохождении через камеру. Вращение деталей обеспечивает равномерное распределение покрытия (PVD) по каждой стороне детали или иное равномерное воздействие на нее для получения однородного покрытия.
Если детали не перемещаются во время нанесения покрытия, это может привести к неравномерному нанесению PVD-покрытия из-за ограниченной видимости. Равномерное размещение и расстояние между деталями также могут повлиять на равномерность нанесения покрытия.
Мониторинг процесса и воспроизводимость
Помимо мониторинга и контроля условий процесса на протяжении всего его цикла, промышленные PVD-камеры непрерывно измеряют важные рабочие параметры:
- Давление в вакуумной камере
- Диапазон рабочих температур
- К деталям, подвергающимся покрытию, подаются ток и напряжение.
- Расход газов, используемых во время работы
Все эти параметры должны находиться в пределах заранее установленных норм, чтобы обеспечить равномерное покрытие деталей во всех партиях.
Безопасны ли PVD-покрытия?
Метод PVD-покрытия — это экологически чистый, хорошо контролируемый способ обработки поверхности, используемый в современном производстве. Поскольку он выполняется в закрытой или вакуумной камере, процесс PVD не требует «открытой» химии, как в других методах обработки поверхности, таких как методы мокрого нанесения покрытий.
Покрытие наносится из твердого состояния и переводится в газообразное/парообразное состояние внутри вакуумной камеры. Поэтому, в отличие от других методов обработки поверхности, использующих жидкие химические ванны, метод PVD исключает необходимость работы с опасными химическими веществами и минимизирует образование отходов.
Поскольку процесс PVD выполняется в замкнутой системе, воздействие на работников ограничено. Хотя работники могут подвергаться потенциальным опасностям, связанным с работой оборудования, включая высоковольтные электрические системы и опасности, связанные с вакуумом, эти опасности можно контролировать с помощью установленных мер промышленной безопасности.
С точки зрения применения, PVD-покрытия обладают долговременной экологической стабильностью. Поскольку они не вступают в реакцию с окружающей средой, они также не выделяют вредных веществ в типичных условиях эксплуатации. Благодаря этому PVD-технология получила широкое распространение в качестве покрытия в медицинских инструментах и при производстве имплантируемых устройств.
Что такое распыление в процессе PVD-покрытия?
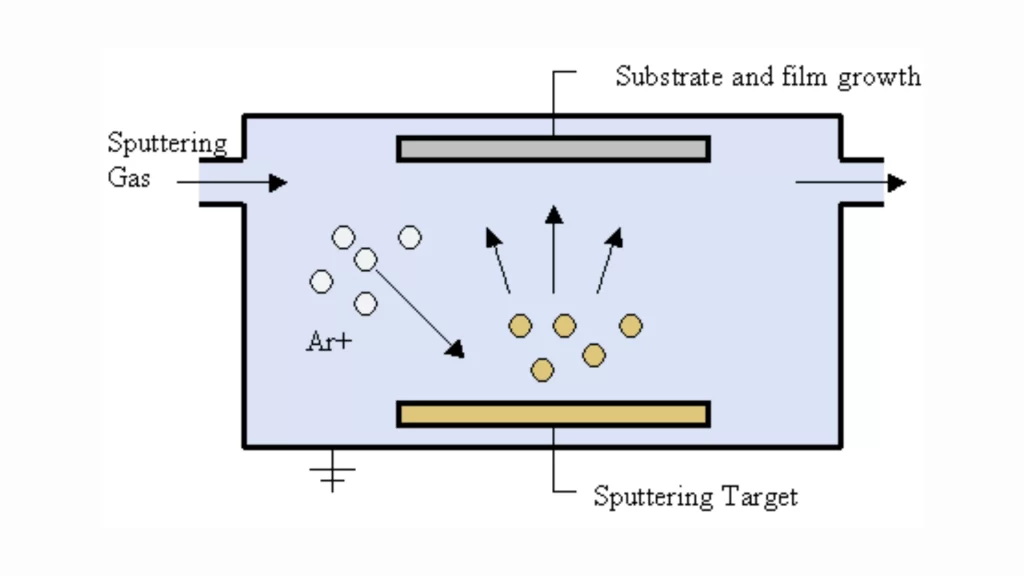
Напыление в процессе PVD-покрытия
Напыление — это один из видов физического осаждения из паровой фазы (PVD), использующий контролируемые методы для нанесения покрытия, соответствующего конкретному применению. Основная причина использования напыления в областях применения, требующих высокой однородности толщины покрытия и низких коэффициентов трения (особенно на прецизионных деталях), заключается в его способности обеспечивать эти свойства.
Образование плазмы внутри камеры
Для начала процесса распыления система состоит из вакуумной камеры, содержащей ограниченное количество инертного газа (чаще всего аргона).
Когда источник постоянного тока подает отрицательное смещение на распыляемый материал (мишень), свободные электроны внутри камеры ускоряются в направлении мишени и впоследствии сталкиваются с атомами аргона.
В результате этих столкновений атомы аргона приобретают положительный заряд, образуя стабильную плазму внутри камеры.
Выброс материала из цели
По мере того, как положительные ионы аргона движутся к мишени с отрицательным смещением, они сталкиваются с материалом мишени и выбрасывают атомы материала мишени в атмосферу над поверхностью мишени.
Как уже описывалось ранее, это пример механизма передачи энергии при ударе, при котором энергия передается механическими силами, а не тепловыми (т.е., плавлением).
Транспортировка и размещение детали
После высвобождения осажденный методом магнетронного распыления материал беспорядочно перемещается по вакуумной камере, пока не достигнет заготовки. В этот момент материал оседает на поверхности детали и слой за слоем образует тонкую пленку.
При желании на этом этапе осаждения можно также вводить реактивные газы (например, азот). Это позволяет создавать композитные пленки, известные как нитриды.
Структура и свойства покрытия
В силу особенностей процесса распыления, образующиеся отложения, как правило, относительно гладкие и равномерно распределены по поверхностям как простых, так и сложных деталей.
Однако, поскольку большая часть осаждаемого материала не обладает значительной кинетической энергией (обычно он находится в нейтральном состоянии), результирующая плотность осадка, как правило, ниже, чем та, которая достигается с помощью методов дугового испарения.
Что такое дуговое испарение в PVD-покрытии?
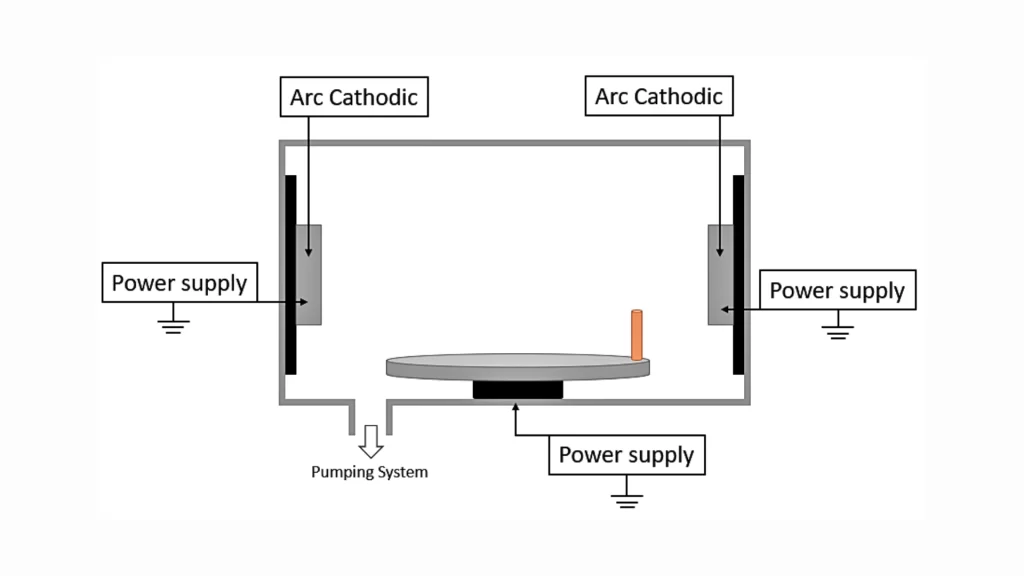
PVD Катодно-дуговое испарение
Дуговое испарение — это тип процесса физического осаждения из паровой фазы (PVD), используемый для создания твердых, плотных поверхностных покрытий на металлических компонентах. Процесс происходит в вакуумной камере с использованием электрической дуги высокого тока.
Как образуется дуга и создается металлический пар
Первый шаг — создание высокоэнергетической электрической дуги на поверхности покрытия (мишени). Дуга фокусируется на крошечных участках, известных как дуговые пятна.
Температура в этих местах повышается чрезвычайно быстро и достигает нескольких тысяч градусов Цельсия. Этого тепла достаточно, чтобы вызвать прямое испарение твердого материала.
Ускорение ионизированных металлов и частиц
Большая часть этого пара превратится в положительно заряженные ионы металла. Внутри вакуумной камеры все части находятся под отрицательным электрическим напряжением. Сила притяжения, создаваемая напряжением, заставляет положительно заряженные ионы металла двигаться в сторону области с отрицательным напряжением.
Оказавшись на поверхности, ионы получают достаточно энергии, чтобы прочно связываться друг с другом.
Образование покрытия на поверхности детали
Ионы, ударяющиеся о поверхность детали, не просто оседают там; энергия, передаваемая при столкновении, также способствует уплотнению покрытия в процессе его образования.
В результате конечное покрытие обладает высокой степенью уплотнения и демонстрирует превосходное сцепление с подложкой. По сравнению с большинством других процессов нанесения покрытий, пористость этого типа покрытий, как правило, низкая.
Использование реактивных газов
В камеру добавляются реактивные газы, такие как азот (N2) и метан (CH4). Реакция этих газов с ионами металлов приводит к образованию твердых соединений, например,
- Титан + Азот = TiN (нитрид титана)
Хром + Азот = CrN (нитрид хрома)
Контроль над свойствами конечного покрытия. Свойства конечного покрытия можно регулировать, изменяя как скорость потока газа, так и условия работы дуги.
Попробуйте Пролеан прямо сейчас!
Распространенные материалы для мишеней при PVD-покрытии
Материал-мишень или исходный материал, который будет испаряться или распыляться для создания желаемого слоя покрытия, называется «мишенью» или «источником». В этом случае твердый материал покрытия в вакуумной камере осаждается на поверхность подложки, образуя новую тонкую пленку.
Выбор подходящего целевого материала полностью зависит от требований, предъявляемых к подложке в процессе эксплуатации. Например, если вашей подложке необходима более высокая твердость, лучшая износостойкость, снижение коррозии, улучшенный внешний вид и т. д., то именно эти характеристики должны определять ваш выбор целевого материала (или материалов), которым будет в конечном итоге покрываться подложка в промышленных условиях.
Металлические мишенные материалы
В промышленных процессах PVD-напыления металлические мишени являются одними из наиболее распространенных. Примеры включают:
- Титан
- Chromium
- алюминий
- Никель
Когда для защиты инструмента или компонента необходимы твердые покрытия, а также защита от коррозии или определенная степень химической инертности, такие металлические мишени обычно хорошо подходят.
Сплавные мишени
Если от одного целевого материала требуется несколько свойств, сплавы представляют собой жизнеспособное решение. Поэтому комбинации сплавов часто используются в инструментальной оснастке. Некоторые распространенные примеры сплавов включают:
- Титан-алюминий (TiAl)
- Хром-алюминий (CrAl)
Оба материала нашли широкое применение в режущих инструментах благодаря повышенной износостойкости, термической стабильности и твердости.
Керамические и составные мишени
Мишени на основе керамики позволяют получать более твердые и термостойкие пленки, чем мишени из чистых металлов.
К числу распространенных мишеней для керамических композитных материалов относятся:
- Нитрид титана (TiN)
- Нитрид хрома (CrN)
- Карбид титана (TiC)
- Бориды и силициды
Такие мишени обычно выбирают для применений, требующих высокой износостойкости, низких коэффициентов трения и/или высокой термической стабильности.
Мишени на основе углерода и графита
С помощью углеродных мишеней получают пленки с низким коэффициентом трения и снижением износа. Графит в качестве материала мишени также приносит большую пользу автомобильным и аэрокосмическим компонентам благодаря своей способности выдерживать как высокие температуры, так и скользящий контакт.
Решения для PVD-систем в Boda Tech
At Пролеан ТехМы поддерживаем PVD-покрытие с помощью систем контролируемого вакуума, предназначенных как для магнетронного распыления, так и для термического испарения. Эти системы используются, когда для деталей требуется стабильное качество покрытия в разных партиях, а не только для единичных образцов.
В процессе производства одну и ту же конфигурацию системы можно адаптировать под различные требования к покрытию. Это помогает при переключении между износостойкими покрытиями, слоями с низким коэффициентом трения или декоративными отделками без изменения всего рабочего процесса.
Гибкая настройка процесса
Наши системы PVD сконфигурированы для одновременного получения различных покрытий с использованием магнетронного распыления, термического испарения и других доступных процессов нанесения покрытий.
Они включают в себя:
- Напыление для получения однородных, точных тонкопленочных покрытий;
- Термическое испарение для быстрого осаждения металлов.
- Выбор технологического процесса будет определяться функциональными задачами детали и требуемыми характеристиками покрытия.
Возможность нанесения покрытий партиями.
Наша система разработана для обеспечения повторяемой пакетной обработки. Компоненты помещаются в камеру нанесения покрытия, обрабатываются в ходе ряда контролируемых вакуумных циклов и извлекаются из камеры для оценки качества. Использование вращающихся зажимных приспособлений, а также поддержание постоянных рабочих параметров (температура камеры, давление) гарантирует, что каждый компонент в одном цикле получает равномерное покрытие.
Применение PVD-покрытия
В число компонентов, подвергаемых PVD-покрытию, входят:
- Режущие инструменты и вставки
- Штампы и формы
- Прецизионные механические компоненты
- Функциональные или декоративные металлические компоненты
В целом, мы сосредоточились на обеспечении стабильных результатов нанесения покрытия от одной партии компонентов к другой.
Обратитесь в компанию Boda Tech за поддержкой по PVD-покрытию.
At Пролеан ТехМы поможем вам выбрать подходящее PVD-покрытие, исходя из функционального назначения детали, условий износа и требований к поверхности. Наша команда проверяет ваши чертежи и область применения перед началом обработки, чтобы обеспечить правильный выбор покрытия и стабильные результаты.
- Поддержка покрытий, полученных методами магнетронного распыления и испарения.
- Рекомендации по выбору типа покрытия с учетом износа, трения или внешнего вида.
- Серийное производство с контролируемой однородностью покрытия
- Перед нанесением покрытия проводится инженерная проверка для предотвращения проблем с подгонкой или поверхностью.
Пришлите нам подробные характеристики вашей детали или чертежи, и наша команда порекомендует наиболее подходящий процесс PVD-покрытия для вашего применения. Получить предложение!