
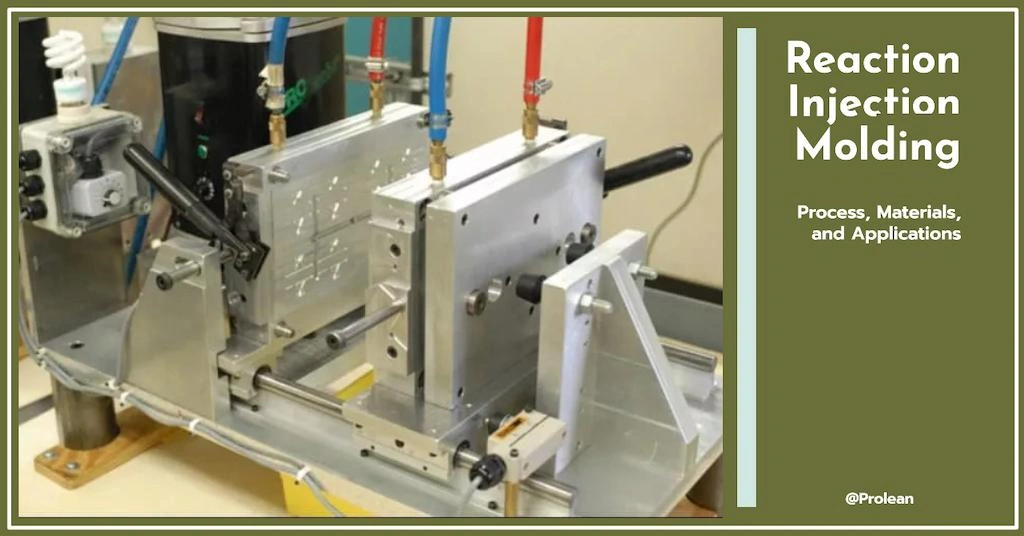
Особенно для пластиковых деталей литье под давлением является ключевой технологией производства. Его способность производить однородные детали в больших объемах делает его популярным выбором для промышленного применения. Что такое литье под давлением? Это процесс создания деталей путем впрыскивания расплавленной формы материала в матрицу; после этого охлаждение матрицы затвердевает в форме полости матрицы. Между тем, вариации литья пластмасс под давлением, такие как реактивное формование сделать его более специализированной технологией для различных производственных нужд.
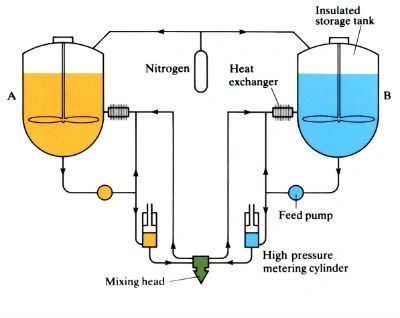
Процесс реакционного литья под давлением не предполагает впрыска под высоким давлением. Вместо этого в одном резервуаре хранится жидкий полиол, а в другом — изоцианат. Затем смесь этих двух сырьевых материалов подается в матрицу при контролируемой температуре и давлении, в результате чего после затвердевания получается легкая и прочная деталь. Этот метод литья популярен в автомобильной, медицинской и промышленной отраслях.
В конце статьи мы обсудим, что такое реакционное литье под давлением. Его процесс, преимущества, области применения и многое другое.
Что такое реакционное литье под давлением (RIM)?
Процесс реакционного литья под давлением
RIM-формование — это процесс формования пластика под низким давлением. Он использует два резервуара для хранения, в которых хранятся полимеры с низкой вязкостью. Затем смесь двух полимерных жидкостей переносится в форму с заранее определенными формами полостей с помощью нагнетательного насоса. Смешивание двух полимеров внутри литьевой формы вызывает химическую реакцию, которая генерирует тепло и создает более толстый компонент.
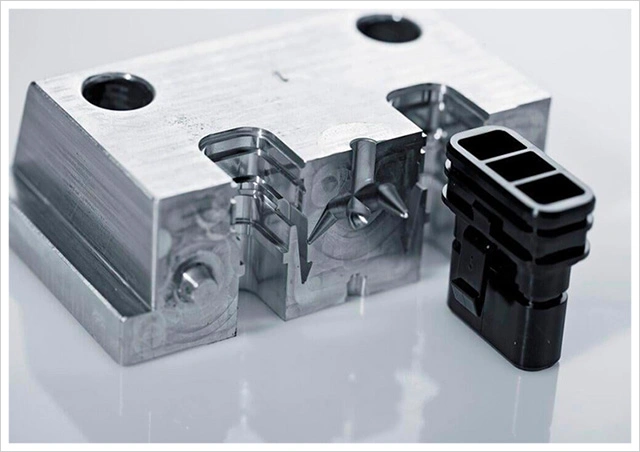
Реакционная литьевая форма и деталь
Смешивание полимерных жидкостей имеет решающее значение для качества конечных деталей. Поэтому смесительная камера работает под высоким давлением. Между тем, некоторые добавки, такие как армирующие волокна, добавляются в зависимости от структурных требований. Кроме того, низкое давление впрыска ( 0.5–10 МПа) способствует пенообразованию при затвердевании.
Попробуйте Пролеан прямо сейчас!
Чем RIM-литье отличается от стандартного литья под давлением?
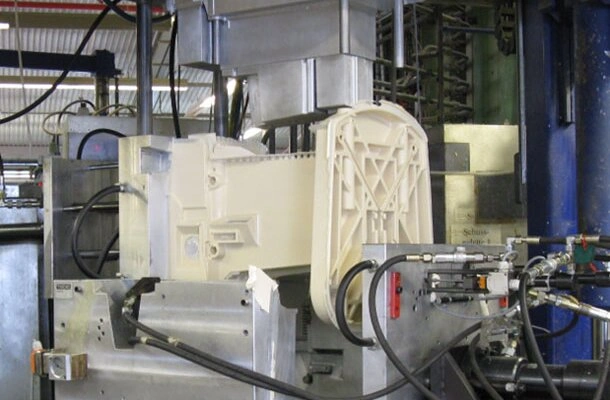
Деталь для литья под давлением
Во-первых, процесс RIM-формования включает два или более реактивных жидких материала, тогда как стандартное литье под давлением подразумевает впрыскивание материалов в расплавленном виде без какого-либо смешивания или подобного механизма. Во-вторых, полимеризация может создать изделие из пенопластовой структуры с закрытыми ячейками и уникальными свойствами. В-третьих, давление впрыска для литья под давлением может достигать 100 МПа. Между тем, давление реакционного литья под давлением не превышает 10 МПа.
Таблица: RIM против традиционного IM против компрессионного формования против RTM.
| Факторы | Реакция литья под давлением (RIM) | Традиционное литье под давлением (ИМ) | Компрессионное формование | Трансферное формование смолы (RTM) |
| Используемые материалы | Полиуретан, Полимочевина, Эпоксидная смола | Термопластики (например, АБС, ПП, ПЭ) | Термореактивные материалы (например, эпоксидная смола, фенольные смолы) | Эпоксидная смола, полиэстер, винилэфир |
| Требования к давлению | 50-150 фунтов на квадратный дюйм | 10,000-20,000 фунтов на квадратный дюйм | 500-2,000 фунтов на квадратный дюйм | 50-500 фунтов на квадратный дюйм |
| Цикл литья | до 1 секунд (5%), | 30 секунд - 2 минут | до 2 секунд (10%), | до 5 секунд (30%), |
| Толщина стенки | 3-25 мм (поддерживает различную толщину) | 0.5-5 мм (предпочтительно равномерная толщина) | 3–50 мм | 1–10 мм |
| Стоимость инструмента | 10,000 $ - $ 100,000 | 50,000 $ - $ 500,000 | 20,000 $ - $ 200,000 | 50,000 $ - $ 300,000 |
| Диапазон размеров деталей | До 8 футов x 8 футов x 2 фута | До 4 футов x 4 футов x 2 фута | До 10 футов x 10 футов x 4 фута | До 8 футов x 8 футов x 3 фута |
| Качество отделки поверхности | Гладкий, косметический) | Полированный, текстурированный) | Умеренная (может потребоваться доработка) | Высокая (от гладкой до текстурированной) |
Процесс формования RIM
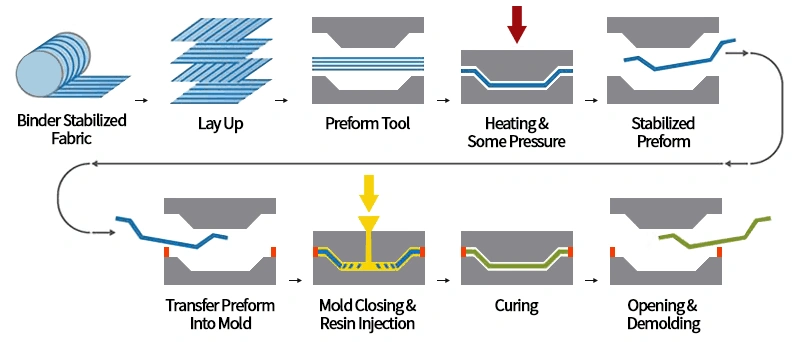
Этапы процесса RIM
- Подготовка реагентов
Сначала жидкие полимеры (обычно полиол и изоцианат) хранятся отдельно в двух резервуарах, чтобы избежать преждевременной реакции. Основная проблема на этом этапе — поддержание температуры и давления жидкостей внутри резервуаров. Колебания температуры влияют на вязкость и, таким образом, на процесс формования.
- Гомогенное смешивание
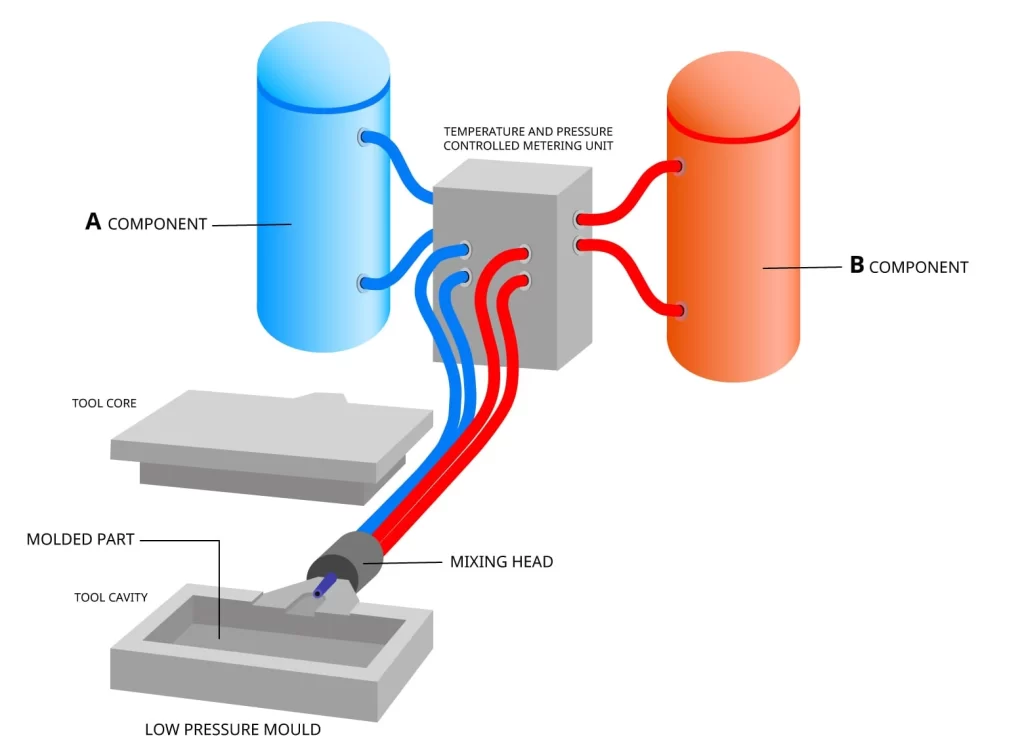
Смешивание материала во время RIM
Следующий шаг — подготовка однородной смеси, чтобы детали из каждого производственного цикла были последовательными. Он включает в себя перекачку жидкостей из обоих резервуаров в камеру смесительной головки высокого давления. Кроме того, к камере прикреплена система дозирования для поддержания определенного соотношения двух жидкостей.
- Инъекция и полимеризация
Затем смешанные реагенты впрыскиваются в полость формы. Затем смесь заполняет всю форму и захватывает все сложные детали конструкции формы. Тем временем реагенты подвергаются химической реакции внутри формы, называемой процессом полимеризации. Полимеризация заставляет материал расширяться и затвердевать.
- вулканизация
Отверждение формы имеет решающее значение для достижения полной полимеризации и конечных свойств. Время отверждения зависит от материалы для литья под давлением используемые и желаемые характеристики конечного продукта. Современные системы RIM используют датчики и контуры обратной связи для мониторинга процесса отверждения в режиме реального времени, поэтому оператор может при необходимости вносить коррективы для поддержания оптимальных условий.
- распалубки
После отверждения форма открывается и аккуратно извлекается с помощью выталкивающих штифтов или автоматизированной системы. Затем выталкиваемые детали отправляются на последующую обработку, например, обрезку, шлифовку или полировку, чтобы достичь желаемых допусков и качества отделки.
Материалы для литья под давлением
В первую очередь RIM использует Смесь полиола и изоцианата, известная как полиуретан. Отличная гибкость, ударопрочность и долговечность делают его широко популярным. Кроме того, его можно сделать жестким или гибким. Другие материалы и их соответствующие свойства включают:
- Эпоксидные смолы: Механическая прочность, отличная адгезия и химическая стойкость.
- Силиконовые материалы: Биосовместимость, термостойкость и гибкость.
- Полимочевина: Быстрое время отверждения, высокая устойчивость к истиранию и химическим веществам.
- нейлон: Высокая прочность на разрыв, отличная износостойкость и хорошая химическая стабильность.
- Композиты: Армирующие материалы, такие как стекловолокно или углеродное волокно, для прочности и жесткости.
Попробуйте Пролеан прямо сейчас!
Применение реактивного литья под давлением
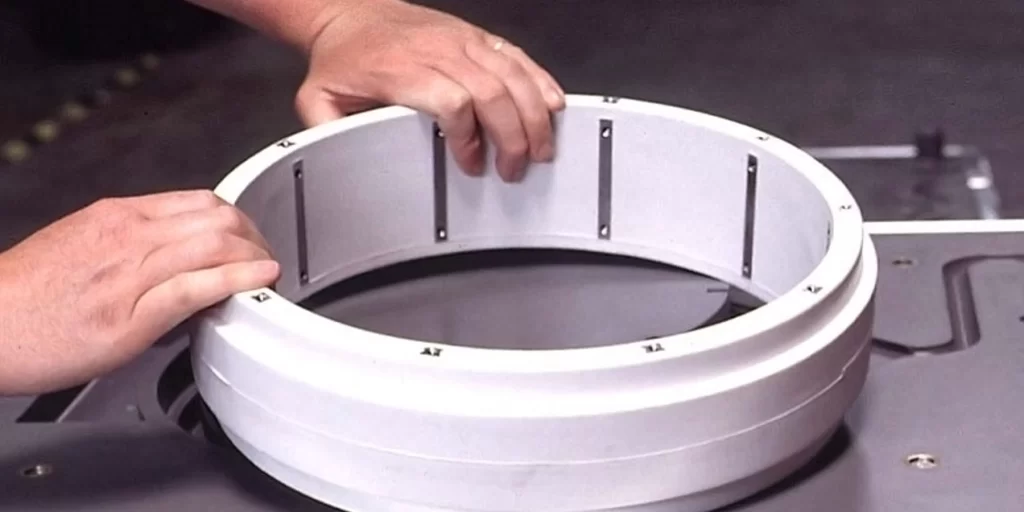
приложение RIM
Гибкость и конечные свойства реакционного формования делают его важнейшей технологией производства в различных областях, включая автомобилестроение, промышленные предприятия, аэрокосмическую промышленность, медицину, производство потребительских товаров и т. д. Кроме того, он также позволяет формовать более толстые детали и детали с различной толщиной.
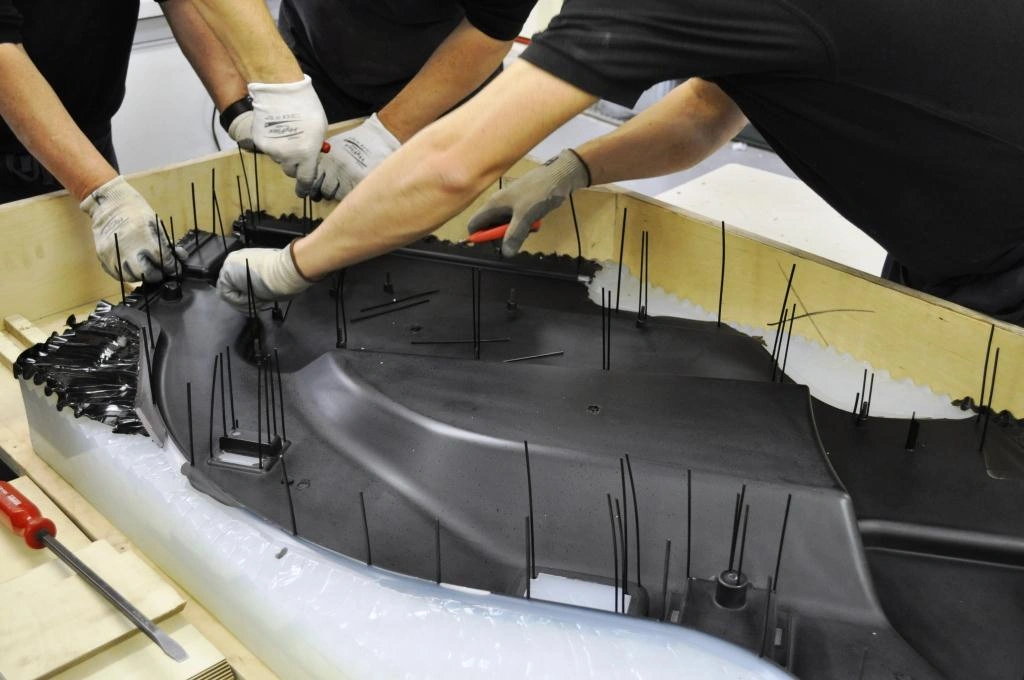
Реакционное литье под давлением крупных деталей
В Автомобильное литье под давлением В секторе RIM-процесс формования создает легкие и прочные компоненты, такие как бамперы и крылья, крупные детали с высокой ударопрочностью. Аналогично он используется в Медицинское литье под давлением для биосовместимых и долговечных деталей с точными размерами.
Ниже показаны примеры применения реакционного литья под давлением в основных отраслях промышленности.
Таблица: Применение RIM-формовки
|
Промышленность |
Области применения |
|
Автомобильная |
Бамперы, крылья, дверные панели, элементы приборной панели, основание сиденья и т. д. |
|
Аэрокосмическая индустрия |
Авиационная мебель, внутренние панели, откидные столики и т. д. |
|
Мед |
Корпуса для диагностического оборудования, медицинской мебели, панелей тележек и т.д. |
|
Электроника |
Корпуса и футляры для многих электронных устройств, корпусы камер и т. д. |
|
Промышленное оборудование |
Рукоятки инструментов, корпуса клапанов, защитные экраны, корпуса для панели управления, крышки двигателей и т. д. |
|
Пятнистые товары |
Корпуса шлемов, плавники для досок для серфинга, сиденья для каяков, набивка и т. д. |
Преимущества реакционного литья под давлением
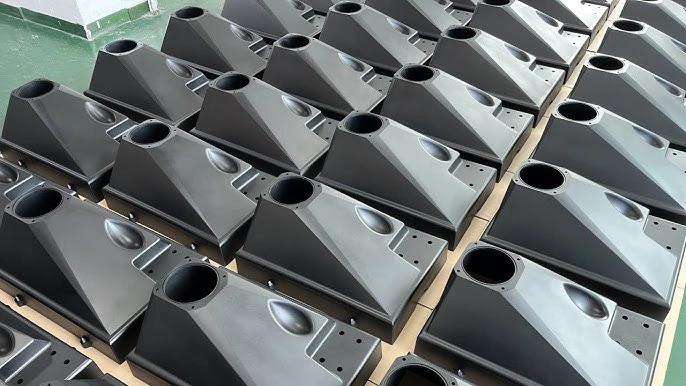
Гладкая отделка деталей из пластика RIM
- В результате этого процесса получаются легкие детали, обладающие превосходной прочностью и ударопрочностью по сравнению с другими формованными изделиями из пластика или металла.
- Возможность индивидуальной настройки конечных свойств путем добавления армирующих наполнителей.
- Реакционное формование позволяет создавать геометрические формы с различной толщиной.
- Низкотемпературные характеристики реакционного литья под давлением не требуют дорогостоящих форм; как правило, используются специальные алюминиевые формы, которые дешевле стальных или других типов форм.
- Детали, изготовленные методом RIM, легко окрашиваются и могут иметь глянцевую поверхность.
- В процессе RIM-формования можно добавлять любые металлические или иные вставки, что позволяет создавать различные многокомпонентные компоненты.
Недостатки реакционного литья под давлением
- Стоимость материала (полиол и изоцианат) выше, чем у других термопластиков, используемых в стандартном литье под давлением. В результате общая Стоимость литья под давлением можно увеличить.
- Вариантов совместимости материалов для реакционного литья под давлением меньше, только некоторые полимеры можно подвергать реакционному формованию.
- время производственного цикла относительно дольше, чем другие методы формования пластмасс.
Подведение итогов
Реакционное литье под давлением предпочтительнее стандартного процесса для больших и толстых пластиковых деталей. Его способность вспенивать деталь во время полимеризации и настраивать конечные свойства с помощью дополнительных армирующих наполнителей делает его незаменимым в производстве пластиковых деталей. Однако небольшое отклонение и ошибка в процессе смешивания или параметрах формования могут существенно повлиять на качество конечного результата.
Таким образом, правильное соотношение смешивания полимеров и контроль температуры и давления являются ключом к получению качественных деталей и продуктов RIM-литья. Boda обладает всеми инженерными знаниями и передовым заводом по литью под давлением, чтобы удовлетворить ваши требования и ожидания. Мы формуем более 50 материалов, независимо от того, какой вариант вам нужен, RIM, вставка, многослойное литье или любой другой. Вы можете использовать Литье под давлением для вашего роста бизнеса или исследовательских проектов. Отправьте нам свой дизайн и запросите смету, и мы свяжемся с вами!
Часто задаваемые вопросы (FAQ)
Чем реакционное литье под давлением отличается от стандартного литья под давлением?
Реакционное литье под давлением (RIM) использует жидкие реагенты, которые химически реагируют и полимеризуются внутри формы, образуя твердую деталь. В отличие от этого, стандартное литье под давлением расплавляет термопластичные гранулы, впрыскивая расплавленный материал в форму, образуя твердую деталь без какой-либо химической реакции.
Являются ли долговечными литые детали?
Да, детали, полученные методом реакционного литья, очень долговечны. Они обладают превосходной прочностью, гибкостью, ударопрочностью и размерной стабильностью благодаря сшитой полимеризации.
Какие материалы можно использовать при RIM-литье?
В RIM-формовке в основном используется полиуретан (смесь полиола и изоцианата). Другие материалы включают эпоксидную смолу, силикон и некоторые композиты.
Каковы примеры изделий, полученных методом реакционного литья под давлением?
Некоторые изделия, изготовленные методом RIM-литья, включают автомобильные бамперы, панели салона аэрокосмической техники, корпуса медицинских приборов и корпуса бытовой электроники.