
«Технология компрессионного формования хорошо подходит для производства резиновых деталей от малых до крупных размеров для различного применения. Это позволяет производителям использовать свойства каучуков для создания функциональных продуктов».
Среди различных способов изготовления эластичных резиновых деталей популярным является прессование. Этот метод формования позволяет формовать различные резиновые материалы в соответствии с геометрией спроектированной формы. Прессование резины производит компоненты с высокой упругостью, прочностью и герметизирующими свойствами для различных отраслей промышленности, от автомобилестроения до потребительских товаров.
В этой статье будут обсуждаться процесс, преимущества, промышленное применение, особенности формования и другие аспекты. К концу вы сможете решить, сможет ли он удовлетворить ваши Резиновые молдинги требование или нет.
Что такое компрессионное формование резины?
Это процесс производства резиновых деталей и изделий, который включает формование резинового материала путем помещения и сжатия резины в нагретую форму. Между тем, форма содержит две половины, которые можно открыть для размещения резины и сжать, чтобы обеспечить течение внутри формы. Обе половины (верхняя и нижняя) формы соединяются с помощью механизма сжатия гидравлического, механического или любого другого типа.
Однако это не так просто, как кажется. Для выполнения процесса необходимо точно определить силу сжатия, температуру формы и даже вес резинового материала.
Контроль температуры необходим для обеспечения того, чтобы резина, помещенная в форму, активировалась и текла так, чтобы сжатие могло придать форму расплавленной резине. Кроме того, вы можете подумать, что материал вылетает из места встречи двух половин формы. Вы правы, поэтому установка точного веса на форму может только свести к минимуму потери материала.
Попробуйте Пролеан прямо сейчас!
Какие каучуки можно формовать прессованием?
Теперь, какие типы резиновых материалов совместимы с литье под давлением? Основное требование заключается в том, что свойства резины должны поддерживать течение резины внутри формы во время процесса.
Вы можете использовать многочисленные типы резины при компрессионном формовании в зависимости от того, какая резина лучше всего соответствует требованиям применения. Распространенными являются натуральный каучук, нитриловый каучук, силиконовый каучук и бутилкаучук. Однако, Силиконовое прессование является наиболее популярным благодаря своей гибкости и набору свойств.
Резинка
Стандарт ASTM резиновых материалов:
Этот стандарт систематически проверяет физические и механические свойства резины. Стандарты резины ASTM также можно использовать при выборе материала для резиновых деталей, формованных прессованием.
Например, ASTM D2000 обеспечивает стандартизированный метод описания свойств резиновых материалов.
Процесс компрессионного формования резины
Процесс формования резинового материала требует точного контроля над температурой и давлением. Кроме того, не менее важны правильная настройка инструмента и его отверждение.
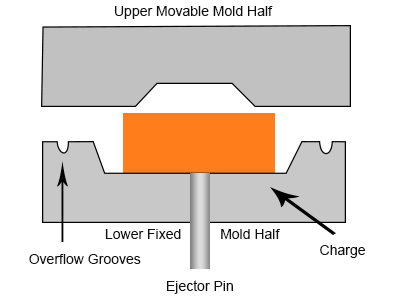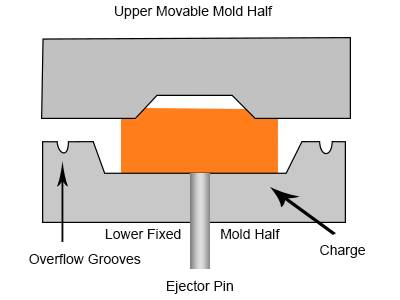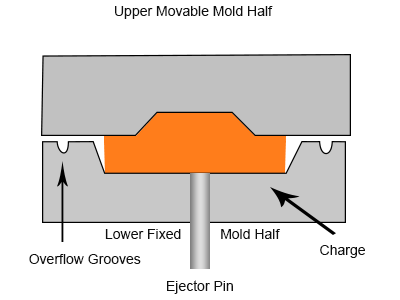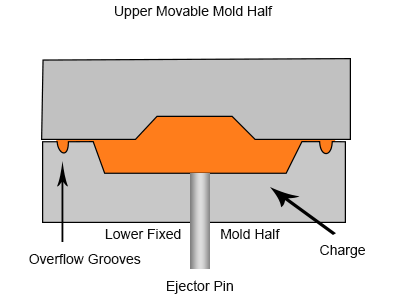
Процесс прессования резины
Давайте разберем процесс Прессование резины на отдельные шаги. Итак, это будет легко понять.
1. Создание кубика
Первым шагом является проектирование и изготовление матрицы для компрессионного формования. Проект содержит всю информацию, такую как размеры, допуски и другие характеристики. Тем временем, электроэрозионная обработка или обработка на станке с ЧПУ подготавливают лань в соответствии с проектом.
2. Машины и инструменты
Настройка машины включает в себя установку штампа в машине и установку надлежащей системы сжатия формы. Это может быть гидравлическая система на сжимающих пластинах, пластинах, соединенных с нижней и верхней половинами, и возможность открытия и закрытия в соответствии с требованиями.
3. Размещение резины в открытой штампе.
Далее резина подходящих размеров поступает в открытую форму, которую можно делать как вручную, так и автоматически. Здесь форма и резина предварительно нагреваются. Другое дело, что материал следует взвесить перед помещением его в форму.
4. Сжатие и отверждение
Температуру формы поддерживают в пределах от 140°C до 200°C. во время соревнований. Хотя сила сжатия зависит от разных факторов;
Далее происходит отверждение в течение 3-5 минут, при котором материал течет внутрь полостей для заполнения деталей после оказания давления на нагретые резины.
5. Извлечение детали и постобработка.
После того как резиновая деталь затвердевает внутри пресс-формы. Механизм выталкивания открывает половину формы. Усовершенствованная машина предполагает автоматический выброс, тогда как обычное компрессионное формование предполагает тщательный выброс деталей вручную.
Затем механическая обработка или другие процессы удаляют заусенец и лишний материал в месте соединения половин формы. Следовательно, дальнейшая обработка, такая как полировка, может помочь достичь желаемых эстетических требований.
Преимущества прессования резины
Во-первых, резиновые детали или изделия, изготовленные методом компрессионного формования, обладают хорошей прочностью, долговечностью и экономическим преимуществом. Кроме того, он также подходит для любых объемов, от небольших партий до больших тиражей. Фактически, стоимость каждой детали снижается с каждой последующей партией.
Детали большого размера
Во-первых, компрессионное формование позволяет создавать крупногабаритные и тяжелые резиновые детали с сохранением первоначальных свойств. С его помощью также можно создавать более толстые детали по сравнению с литьем под давлением.
Простая оснастка
Инструмент также прост и экономичен. Причина проста и дешева: изготовление пресс-форм и других инструментов. Между тем, машина для компрессионного формования также менее сложна.
Минимальные потери материала
Правильный вес сырья значительно снижает потери материала, что также помогает снизить общую стоимость. Это может показаться незначительным при небольших тиражах, но вы можете увидеть эффект при больших тиражах.
Подходит для резиновых прототипов
Низкая стоимость оснастки Прессование резины обеспечивает ценовые преимущества при разработке продуктов из нескольких резиновых компонентов. В то же время он обеспечивает необходимую точность.
Недостатки компрессионного формования резины
Этот метод также имеет некоторые ограничения. Общее Недостаток прессования резины Это сложность детали и наличие таких сложных элементов, как длинные и короткие углы или подрезы.
Еще одним недостатком является время цикла. Сжатие и отверждение способствуют увеличению времени производства.
Кроме того, заусенцы или излишки резины на линии разъема требуют дальнейшей обработки для удаления излишков материала.
- Ограниченные сложные функции
- Медленное производство
- Во многих случаях требуется постобработка.
Попробуйте Пролеан прямо сейчас!
Существуют ли альтернативы компрессионному формованию резины?
Да! Есть еще два популярных метода придания формы резиновым материалам: литье резины под давлением и экструзия по индивидуальному заказу. Эти процессы имеют свои преимущества в конкретных сценариях.
1. Литье резины под давлением
Процесс включает впрыскивание смеси расплавленного резинового полимера, добавок, катализаторов и пигментов в литьевую форму под высоким давлением.
- Быстрое время цикла
- Гладкая поверхность формованной резиновой части
- Возможность создания сложных функций и форм.
- Высокая экономичность для массового производства
Если вам нужны сложные резиновые детали, лучшим выбором может стать литье под давлением. Кроме того, он также подходит для Жидкая силиконовая резина для формования.
2. Пользовательская экструзия
Далее, метод экструзии заключается в нагнетании резинового материала в экструзионную головку для придания ему формы. Он создает нестандартные формы (в основном линейные), а также может выдавливать несколько типов резины для создания уникального предмета. Поэтому он популярен в различных приложениях. Например, Изготовленная на заказ силиконовая экструзия играет важную роль в производстве медицинских трубок.
Каковы возможные дефекты компрессионного формования резины?
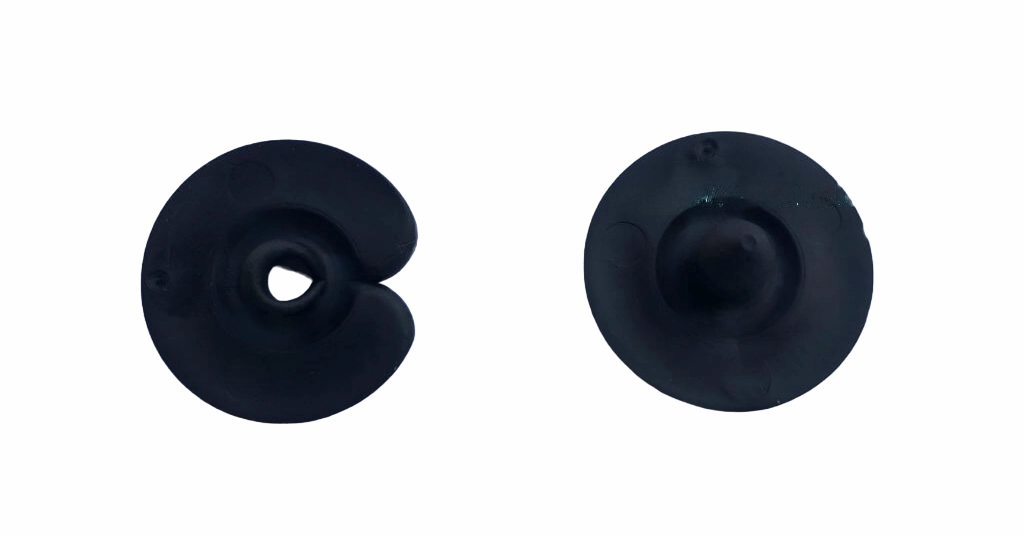
Дефектные резиновые детали
Некоторые ошибки в составе материала и незначительные отклонения станка или инструмента могут привести к выходу из строя резиновых деталей. Однако, соблюдая некоторые меры предосторожности, можно легко избежать риска появления дефектов на формованных резиновых деталях.
Например, на линии разделения половин формы обплавленный материал может напрямую повлиять на размер предполагаемой детали и избежать точного контроля процесса сжатия.
Таблица: Дефекты и предотвращение резиновых деталей, изготовленных методом компрессионного формования
| дефект | Причина | предотвращение |
| Линии потока | Перегрев или преждевременное охлаждение | Равномерная температура формы и гладкие полости для повышения текучести. |
| волдырь | Расширение захваченного воздуха (или летучих во время отверждения. | Вентиляция формы и предварительный нагрев сырья. |
| чипсы | Неправильный дизайн пресс-формы | Оптимизируйте форму для получения гладких закругленных углов. |
| усадка | Усадка материала из-за процессов охлаждения и отверждения. | Обеспечьте компенсацию усадки при проектировании формы и отрегулируйте условия отверждения. |
Стоимость резиновых деталей, изготовленных методом компрессионного формования
Стоимость в основном зависит от четырех основных факторов: инструментов, материала, рабочей силы и сложности. Кроме того, объем производства существенно влияет на себестоимость единицы резиновых деталей.
Таким образом, сложно точно указать стоимость. Но, как правило, мелкосерийное производство резиновых деталей небольшого размера (например, 20 см х 15 см) может стоить от 2000 до 5000 долларов.
Вот таблица, показывающая переменные стоимости и их влияние на общую себестоимость продукции:
| Фактор стоимости | Как это влияет? | Влияние |
| Инструменты | Материал штампа, точность, качество отделки стен и т. д. | $ $ $ |
| Материал | Стоимость сырой резины для прессования. | $ $ $ |
| Труд, работа | Оператор и другие работники, участвующие в производстве | $$ |
| Многогранность | Содержат ли детали сложные элементы? | $$ |
| Объем производства | При массовом производстве стоимость единицы продукции значительно ниже. | $$ |
Резиновые детали, отлитые под давлением, играют важную роль в герметизации компонентов различного оборудования или систем. Они также используются для гашения вибрации. Причиной бесчисленных применений является гибкость и долговечность резиновых материалов.
Вот распространенные применения прессование резины;
- Резиновые прокладки и уплотнители
- Резиновые втулки
- О-образные кольца
- Мембраны
- Антивибрационные опоры
- Бамперы и амортизаторы
- Клавиатуры для электроники
- Ручки и захваты
- Электрические изоляторы
- Резиновые ролики
- Подушечки для ног
- Уплотнения аккумулятора
- Компоненты медицинского оборудования
Где отливать резиновые детали?
Как мы уже говорили, на качество резиновых деталей влияет несколько факторов. Какую машину или инструмент вы используете? , контроль качества, правильное отверждение и многое другое.
В Boda мы удовлетворяем все требования, необходимые для поставки необходимых резиновых деталей. Наш Служба компрессионного формования и Услуги литья под давлением иметь передовую производственную фабрику с автоматической системой управления для оптимизации давления и температуры. Впоследствии наша сильная цепочка поставок резиновых материалов предоставит вам несколько вариантов резиновых материалов.
Вы можете загрузить свой дизайн здесь с дополнительными спецификациями. Мы свяжемся с вами и сообщим точную стоимость вашего Проект компрессионного формования резины.
Попробуйте Пролеан прямо сейчас!
Подведение итогов
Компрессионное формование имеет ряд преимуществ при формовании резиновых материалов. Между тем, применение формованных резиновых деталей также широко. Его применение охватывает несколько отраслей: от потребительских товаров до автомобильных компонентов. Единственное, вам необходимо обеспечить правильный набор инструментов и параметры управления в соответствии с требованиями проекта.
Кроме того, не менее важен выбор правильного производителя. Прессование резины. Только опытные производители с современными производственными мощностями могут удовлетворить ваши проектные требования.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Как работает резина для компрессионного формования?
Компрессионное формование резины происходит путем нагревания матрицы и приложения давления в течение определенного времени, в результате чего резина отверждается и заполняет полость электронной формы. При этом изначально в форму помещается заранее отмеренное количество резины.
Вопрос-2. Как сравнить компрессионное формование резины и литье под давлением?
Для компрессионного формования резины требуется простой инструмент и более длительный цикл. С другой стороны, литье резины под давлением подходит для изготовления более сложных форм за более короткое время.
Вопрос-3. Что такое машина для компрессионного формования резины?
Это формовочное оборудование, которое обычно состоит из нагреваемой плиты или стола и механизма гидравлического пресса.
Вопрос-4. Каковы примеры промышленных резиновых деталей?
Некоторые распространенные резиновые детали, изготовленные методом компрессионного формования, включают:
- Уплотнения и прокладки
- Применение для гашения вибрации
- Резиновые подушки для техники
- Соединители для шлангов и трубок
Вопрос-5. Почему резиновые прототипы, полученные прессованием, являются экономически эффективными?
Прототипы резины, формованные прессованием, являются экономически эффективными, поскольку процесс прессования обеспечивает низкие затраты на оснастку и гибкость в изменении конструкции.