
«Ножницы для листового металла разрезают металлические листы прямым лезвием с чистыми и точными краями для различных производственных применений».
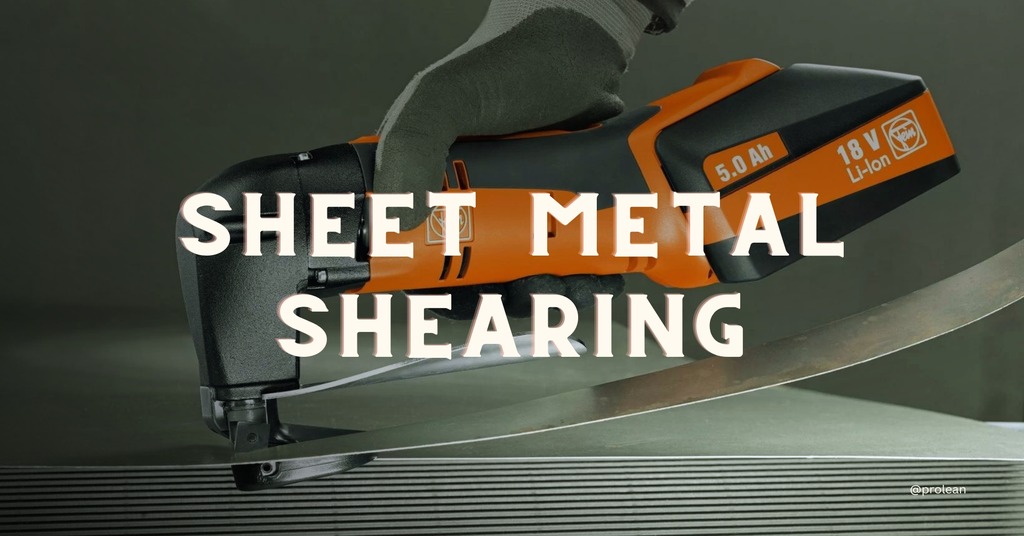
Резка листового металла — один из наиболее распространенных методов, используемых для нарезки металлических листов на необходимые размеры перед дальнейшей обработкой. Он широко применяется в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, строительство и производство бытовой техники, где требуется высокая точность изготовления деталей из листового металла. Это важный этап в изготовление листового металлаНожницы обеспечивают чистые, прямые разрезы без выделения тепла, что делает их пригодными для многих производственных применений.
В этой статье объясняется принцип работы процесса резки листового металла, рассматриваются различные методы резки, порядок проведения процесса, а также ключевые факторы, которые следует учитывать при выборе этого метода резки.
Нестандартная резка листового металла: краткая информация
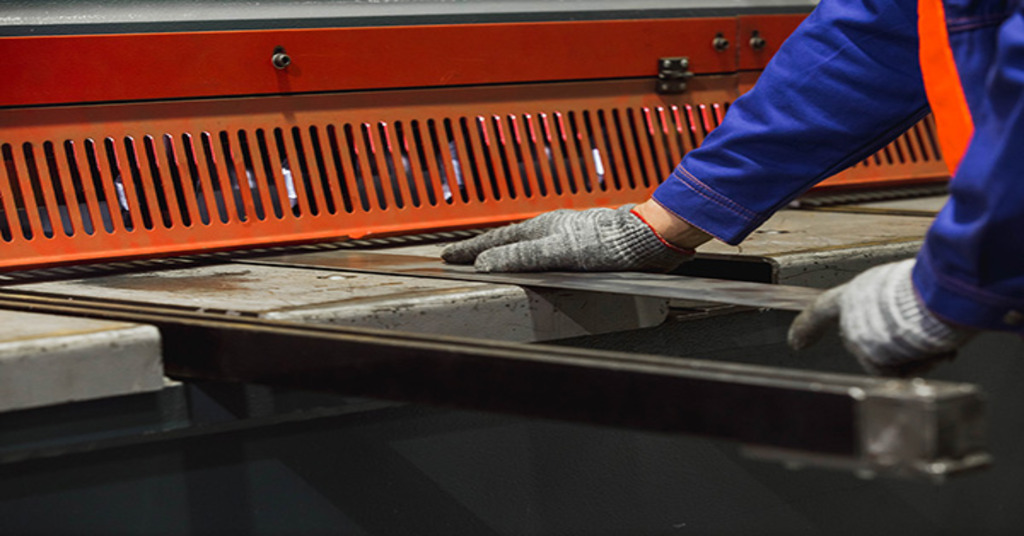
Резка листового металла на заказ
In пользовательские металистыl При резке из металлических листов формируются несколько компонентов, которые можно использовать для производства различных изделий. Точность имеет важное значение, и в данном случае процесс резки эффективно обеспечивает ее. Более того, он не требует чрезмерного нагрева и не производит много отходов, поэтому многие производители листового металла предпочитаю это. Резку металла можно считать очень эффективным методом обработки металлов давлением, и это одна из причин, по которой он предпочтительнее многих других. технологии изготовления листового металла. Резка металла подразумевает использование острых режущих инструментов для обрезки металлических листов до необходимых размеров. Это достигается путем приложения усилий, создающих значительное напряжение, в результате чего материал разрезается вдоль определенной линии. В процессе работы внутренние поверхности металла трутся друг о друга, что обеспечивает чистый срез.
Резка имеет ряд преимуществ. Это очень эффективная и универсальная технология, характеризующаяся высокой точностью резки. Кроме того, она отличается низким уровнем отходов, что делает ее идеальной для производственных предприятий, стремящихся сократить потери.
Среди новичков в обработка листового металла В промышленности всегда возникает вопрос, является ли резка металла процессом горячей обработки. Это не. Потому что он не требует нагрева металла, как другие рабочие процессы. Однако оба метода преследуют одну и ту же цель — точное измерение металлов, что иногда необходимо уточнять.
Попробуйте Пролеан прямо сейчас!
Разница между обработкой листового металла и высечкой
Хотя оба метода имеют некоторые сходства, между этими процессами существуют существенные различия.
Резка листового металла
Резка — это процесс резки листового металла до необходимой формы с использованием линейного движения. В процессе резки на стригальной машине подаются два острых ножа, между которыми помещается металлический лист. Когда лезвия закрыты, они прорезают металлический лист, образуя прямую кромку с одной стороны. Таким образом, в результате получается чистая кромка без заусенцев, что зачастую происходит быстрее и дешевле по сравнению с высечкой. Резка очень экономична, поскольку не требует изготовления штампа и, следовательно, подходит для крупных изделий из листового металла. Однако стрижку можно использовать только для прямых разрезов, а не для создания фигур и рисунков на тканях.
Высечка листового металла
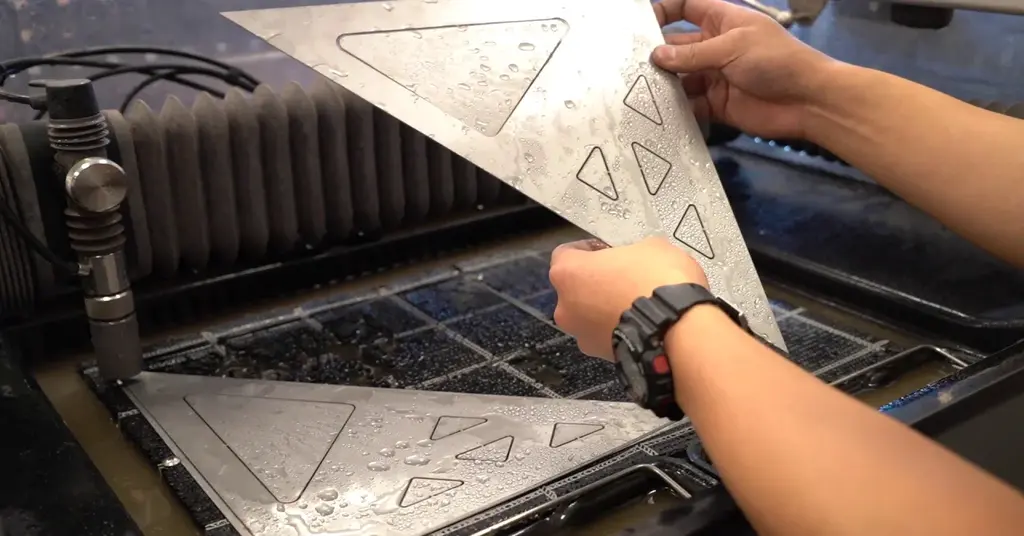
Содержимое матрицы для резки
С другой стороны, для высечки используется матрица, которая представляет собой острый закаленный инструмент, используемый для резки металлических листов до желаемой формы. Матрица устанавливается на станок, а на него помещается металлический лист. Пресс для резки — это этап, на котором матрица помещается на лист, а приложенного к ней усилия достаточно, чтобы разрезать лист до нужной формы. Резка менее точна и позволяет создавать только простые формы, чем высечка, но не оставляет слегка шероховатых краев. Кроме того, высечка обычно является дорогостоящим и трудоемким процессом, поскольку необходимо спроектировать и хранить штамп. Этот процесс наиболее подходит для небольших деталей из листового металла, требующих сложной формы.
Этапы процесса резки листового металла
Причины стрижки при изготовлении листового металла мы уже обозначили, поэтому теперь необходимо рассмотреть этапы стрижки и то, как происходит каждая из них.
Настройка для стрижки
Первый процесс стрижки — это подготовка стригальной машины, которая включает ее очистку и смазку. Обычно стригальная машина имеет верхнее лезвие, которое остается неподвижным, и нижнее лезвие, установленное на направляющих. Процесс резки начинается с помещения металлического листа между этими лезвиями.
Зажим
Второй центральный процесс, который выполняется после настройки, — это процесс зажима. Это помогает получить правильную и точную резку во время операции, поскольку металлический лист хорошо закреплен в режущем инструменте.
Выполнение ножниц
Наконец, начинается процесс стрижки, и все приготовления уже сделаны. Нижнее лезвие колеблется, в то время как верхнее лезвие не движется, разрезая металлический лист с одинаковой точностью. Режущий станок прилагает большое усилие по прямой линии вдоль направления режущей кромки и обычно немного выше края листа, чтобы прорезать лист.
Оценка качества
При стрижке приходится выбирать качество достигнутого среза. Резка — это резка металлов, и в идеале во время резки хорошая операция резки должна производить чистый разрез металлического листа. К параметрам качества реза относятся кромка лезвия, разрезаемый материал и припуск на резку. Контроль таких факторов помогает поддерживать максимально высокое качество результатов.
Завершение монтажа
Последняя операция – разрезать верхнее и нижнее лезвия пополам и снять отрезанный кусок с листа. Этот процесс повторяется столько раз, сколько требуется для получения желаемых компонентов.
Однако эти шаги могут дать общее представление о том, как осуществляется стрижка, хотя между производителями могут быть небольшие различия. Если вы хотите узнать больше о методах резки, которые применяются в Tuolian Metal, свяжитесь с нами.
Распространенные дефекты зазора в процессах сдвига
Резка — один из наиболее важных процессов при производстве листового металла, который в основном применяется для резки по прямым линиям. Сначала листовой металл надежно зажимается заготовками-держателями. В дальнейшем материал разрезается с помощью двух противоположных режущих инструментов: один неподвижен, а другой движется как режущее лезвие. Также важно отметить, что положение этих инструментов задается с определенными параметрами смещения между ними.
Для достижения желаемой точности резки требуются режущие инструменты, достаточно острые, чтобы прорезать листовой металл различных свойств и форм. Однако при неправильном обслуживании и настройке стригальной машины в процессе стрижки могут возникнуть следующие проблемы:
- Формирование заусенцев
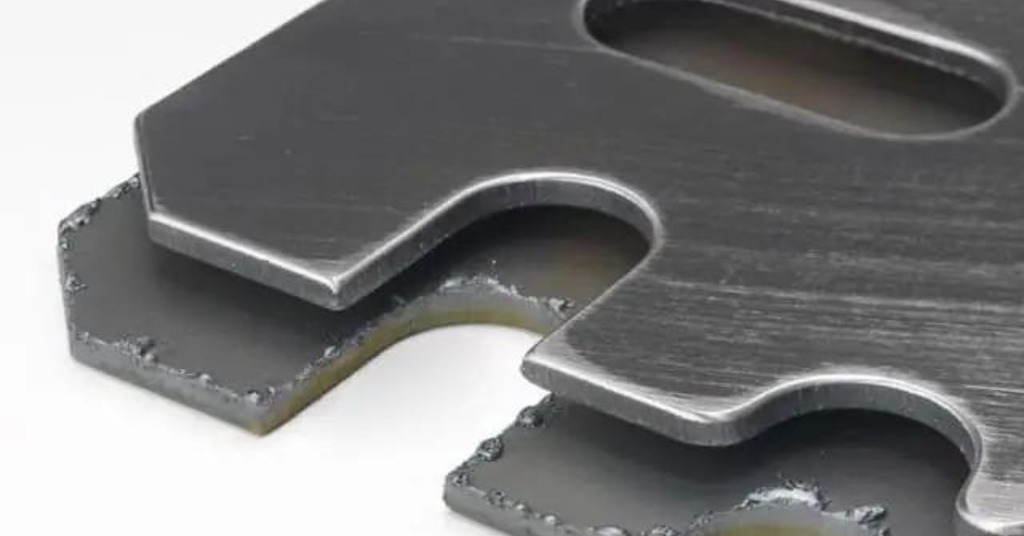
Образование заусенцев в металлической детали
Заусенцы — это небольшие острые металлические кромки, которые остаются на заготовке после окончания операции резки. Этот дефект обычно является результатом тупых или плохо ориентированных срезных лезвий. Зазор между лезвиями также должен быть соответствующим образом отрегулирован, что определяется толщиной разрезаемого материала. Если зазор слишком велик, материал рвется, а не разрезается, а если зазор слишком мал, срезы не получаются чистыми, а сверху появляется заусенец. Что касается зазора, необходимо прочитать руководство по эксплуатации ножниц, чтобы убедиться в правильности настроек зазора.
- Деформация края
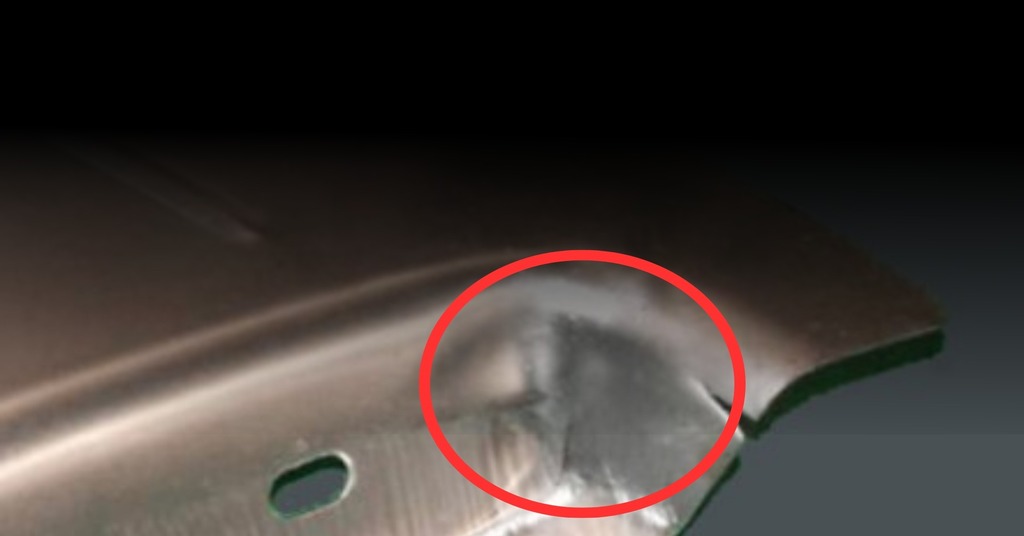
Деформация края
Другие дефекты, которые могут быть связаны с неправильными зазорами сдвига или недостаточно острыми лезвиями, включают деформированные края. Кроме того, к этой проблеме может привести неправильное давление зажима, а также другие факторы, описанные ранее. Недостаточный зажим приводит к смещению листового металла при резке; следовательно, края должны быть прямыми. Этот дефект можно предотвратить, если время от времени проверять правильность настроек зажима и остроту лезвий.
- Крутящий
Скручивание — это когда куски листового металла выходят из ножниц с завитком или спиралью. Этот дефект обычно является результатом захвата тонких полос или неправильного переднего угла режущих лезвий. Чтобы свести к минимуму проблемы скручивания, необходимо изменять передний угол в зависимости от типа листового металла и условий резки.
- Поклонившись
Выгибание — это процедура придания кромкам листового металла изогнутой формы, при которой края слегка загибаются вверх. Этот дефект чаще всего возникает на длинных и узких полосах листового металла и обязательно усугубляется неправильным передним углом и плохим зажимом. Целесообразно изменить передний угол и обеспечить адекватную поддержку во время стрижки, чтобы уменьшить прогиб.
- Камберинг
Изгиб приводит к изменению толщины листового металла с одной ширины на другую и поэтому может иметь выпуклую, вогнутую или треугольную форму. Этот дефект возникает в основном из-за сдвига в направлении, параллельном направлению волокон листового металла, или из-за того, что не используются правильные передние углы. Некоторые меры, которые можно предпринять, чтобы избежать проблем с изгибом, включают изменение переднего угла и обеспечение правильного положения листового металла при резке.
Все это может существенно повлиять на качество и точность получаемых деталей из листового металла. Таким образом, производителям рекомендуется обеспечить надлежащее обслуживание своих инструментов и их правильную настройку, чтобы свести к минимуму эти распространенные дефекты в процессах резки. Для получения выгодных результатов от вашего проекта, свяжитесь с опытными компаниями по производству листового металла, такими как Boda, Листовой металл из Китая компания-производитель, это выгодно.
Попробуйте Пролеан прямо сейчас!
Преимущества резки листового металла
Процесс стрижки имеет ряд преимуществ. Некоторые общие включают в себя;
Точный и чистый рез
Резка листового металла отличается тем, что обеспечивает чистый рез с минимальными заусенцами по сравнению с такими методами, как обжиг или распиловка. Это предполагает размашистое движение, которое гарантирует чистые линии, а лист вообще не двигается, что делает процесс очень точным.
Минимальное образование отходов
Еще одним преимуществом резки листового металла является то, что она быстро сводит к минимуму отходы. При резке образуется лишь небольшое количество металлолома, как и в большинстве других процессов изготовления металла. Этот процесс эффективно разрезает металлический лист в определенной зоне резки, не создавая сколов и вырезов, что приводит к минимальным потерям.
Энерго эффективность
Резка представляет собой холодный процесс резки и, следовательно, отличается от процессов термической резки, в которых используется тепло. Резка не требует нагрева для соединения лезвий и разрезания материала; вместо этого применяется сила, соединяющая лезвия и разрезающая металл, что делает его энергоэффективным.
Эффективность затрат
Что касается экономической эффективности, резка листового металла является дешевое производство листового металла техника, главным образом, если одновременно необходимо производить много одинаковых деталей. Операция быстрая; на обрезку уходит всего несколько секунд, что в долгосрочной перспективе значительно снижает сумму денег, взимаемую за продукт.
Адаптивность
Резка листового металла — один из наиболее гибких процессов, позволяющих работать с различными видами металлов и их толщиной. Лезвия легко регулируются в зависимости от разрезаемого материала, а процесс регулировки относительно прост. Это можно сделать, следуя инструкциям в руководствах к машинам.
Стандартные методы резки при металлообработке
При изготовлении металлов можно использовать несколько методов резки в зависимости от цели, которую хочет достичь инженер или дизайнер. Эти методы предлагают различные возможности резки, каждый из которых подходит для конкретного применения:
Прямая стрижка
Прямая резка — это фундаментальный процесс металлообработки, в результате которого при изготовлении получаются простые формы. Он состоит из последовательных разрезов металлического листа, что делает его пригодным для первичных операций.
Круговая резка
Круговая резка — это процесс резки листового металла по дуге или по кругу с помощью дисковых режущих инструментов. Эта техника позволяет делать круглые и изогнутые вырезы и формы на листовом металле.
продольная резка
Порезку применяют, когда необходимо получить тонкие рулоны или тонкие листы листового металла. По длине металла делаются два набора надрезов так, чтобы они были расположены на равном расстоянии друг от друга и имели одинаковую толщину. Его широко используют для создания тонких полосок, поскольку он эффективен при их производстве.
Мульти-резка
В продолжение технологии продольной резки, многократная продольная резка предполагает разрезание полосы во многих местах одновременно для получения нескольких тонких полос за одну операцию. Этот метод значительно повышает эффективность и производительность и лучше всего подходит для крупномасштабных производственных линий.
V-образный вырез
V-образный вырез, или V-образная резка, представляет собой процесс вырезания V-образных надрезов в углах листового металла. Этот метод полезен при создании соединений или повышении формуемости листового металла в других последующих процессах.
Шаг стрижки
Ступенчатая резка включает в себя ступенчатую резку металлического листа на разной глубине или разных уровнях. Это приводит к последовательности ступенчатых разрезов, что полезно при производстве, где необходимы такие формы.
Сложная резка
Комбинированная стрижка — одна из самых сложных техник стрижки, предполагающая резку материала разными лезвиями. Это позволяет создавать сложные формы контуров и фигур, которые не могут быть созданы простыми процедурами стрижки. Иногда для достижения желаемого результата дизайна используются прямые, изогнутые и угловые разрезы.
При выборе правильной техники резки производители учитывают толщину металла, требуемую форму и технические характеристики производства. Каждый метод имеет свои преимущества в зависимости от применения в процессах изготовления металлов.
Профилактические меры, которые необходимо принять для предотвращения дефектов сдвига на листовом металле
Резка является одной из наиболее ответственных операций в производстве металлов, поскольку она позволяет создать материал с прямыми краями необходимой длины. Чтобы при стрижке материала не возникло дефектов, рекомендуется применять следующие приемы:
Поймите свою машину:
Стригальные машины разных моделей; поэтому каждая модель имеет свою конструкцию, принцип работы и мощность. Операторы должны иметь достаточные знания о том, как работает конкретная машина, и об эффективности машины при работе с различными типами листового металла.
Регулярный осмотр:
Стрижка — очень интенсивный процесс, и все компоненты машин, которые используются при стрижке, испытывают большие нагрузки. Чтобы уменьшить образование дефектов, стригальную машину рекомендуется часто проверять. Выявите любые признаки повреждений на машине, проверьте, хорошо ли машина смазана, а также другие факторы, которые могут повлиять на производительность машины.
Поддерживайте острые лезвия:
Состояние лезвия машины, используемой при стрижке, играет жизненно важную роль в качестве кромок. Прежде чем начать процесс стрижки, убедитесь, что лезвия правильно расположены и отточены. Убедитесь, что лезвия проверены и заточены в нужное время для достижения наилучших результатов стрижки.
Немедленное реагирование на дефекты:
Что касается процесса резки или изготавливаемых заготовок, то при наличии дефектов или неровностей станок необходимо остановить. Дальнейшее использование проблемной машины еще больше ухудшает ситуацию. Устраните все выявленные ошибки, чтобы избежать пороков и повысить бесперебойность работы предприятия.
Попробуйте Пролеан прямо сейчас!
Заключение
Резка, вырубка и пробивка — это лишь некоторые из процедур, используемых при резке листового металла, некоторые из которых объединяются производителем для получения единой детали. Необходимо понимать сильные и слабые стороны этих технологий, а также особенности проектов, в которых их следует применять, чтобы разработать надлежащие планы для работы с листовым металлом.
Для достижения наилучших результатов свяжитесь с компанией Boda. Наше современное оборудование и квалифицированный персонал гарантируют быстрое и эффективное производство, а также высокое качество продукции. обслуживание листового металла в соответствии с вашими требованиями. Позвоните нам прямо сейчас, чтобы узнать, как компания Boda может вам помочь наилучшим образом. обслуживание листового металла для удовлетворения потребностей вашего проекта.
Часто задаваемые вопросы
Вопрос 1. Насколько точны разрезы, сделанные при стрижке?
Срезка позволяет получить тонкие и чистые края с небольшими заусенцами или без них, обычно в пределах ±0. Было согласовано следующее: минимальная толщина наносимого слоя составляла 1 мм (0 дюйма). Этот метод подходит для получения чистых кромок и прямых разрезов, пригодных для использования в промышленности. Однако, если точность выше или формы сложны, в зависимости от требуемых характеристик необходимы дополнительная отделка или другие производственные процессы.
В2. Применима ли резка ко всем типам металлов?
Сдвиг обычно применяется практически ко всем типам металлов, таким как нержавеющая сталь, алюминий и мягкая сталь. Однако пригодность может быть ограничена толщиной и твердостью металла, используемого в процессе. Для более толстых или более твердых металлов могут потребоваться специальные инструменты или методы резки металла.
Вопрос 3. Является ли стрижка шумным процессом?
Использование ножниц также характеризуется повышенным уровнем шума, особенно при работе с толстыми материалами. Минимизация воздействия на операторов; вот почему безопасность и соответствующая защита органов слуха должны быть приоритетом.
Вопрос 4. Можно ли автоматизировать резку для прошивки деталей?
Да, процессы резки можно автоматизировать с помощью станков с ЧПУ, которые представляют собой станки с числовым программным управлением. Эти передовые системы можно запрограммировать для выполнения точных и повторяющихся операций резки. Таким образом, сокращается объем ручной работы и уменьшаются дополнительные затраты.