
Лазерные режущие станки с ЧПУ используют соответствующие инструменты для обработки нержавеющей стали для быстрой и точной обработки деталей. Он защищает материалы от нагрева, останавливая развитие упрочнения и уменьшая необходимость в дополнительных этапах отделки. Процесс может давать эффективные, точные результаты наряду с чистыми результатами. Однако операторы должны обращаться с материалами осторожно и понимать их характеристики.
Семейство нержавеющей стали охватывает несколько категорий сплавов для лазерная резка и формирование сложных узоров. Они включают аустенитные, ферритные, мартенситные затвердевший от осадков, и дуплексные марки. Семейство сплавов объединяет железо с углеродом и хромом, а также включает дополнительные элементы, такие как никель, молибден и титан.
Кроме того, добавление кремния и серы в сочетании с неметаллическими материалами помогает оптимизировать свойства для различных требований. Как правило, каждая марка нержавеющей стали обладает отличительными свойствами, которые проявляются в ходе рабочих операций. Эти сплавы демонстрируют исключительную коррозионную стойкость, магнитные свойства и восприимчивость к упрочнению. Чистые лазерные разрезы требуют понимания характеристик, характерных для конкретного материала, которые диктуют необходимую адаптацию процессов резки.
В этой статье мы дадим подробный обзор индивидуальной лазерной резки нержавеющей стали, остановившись на ее процессе, советах по оптимизации и отраслевых применениях.
Лазерная резка нержавеющей стали: как это работает?
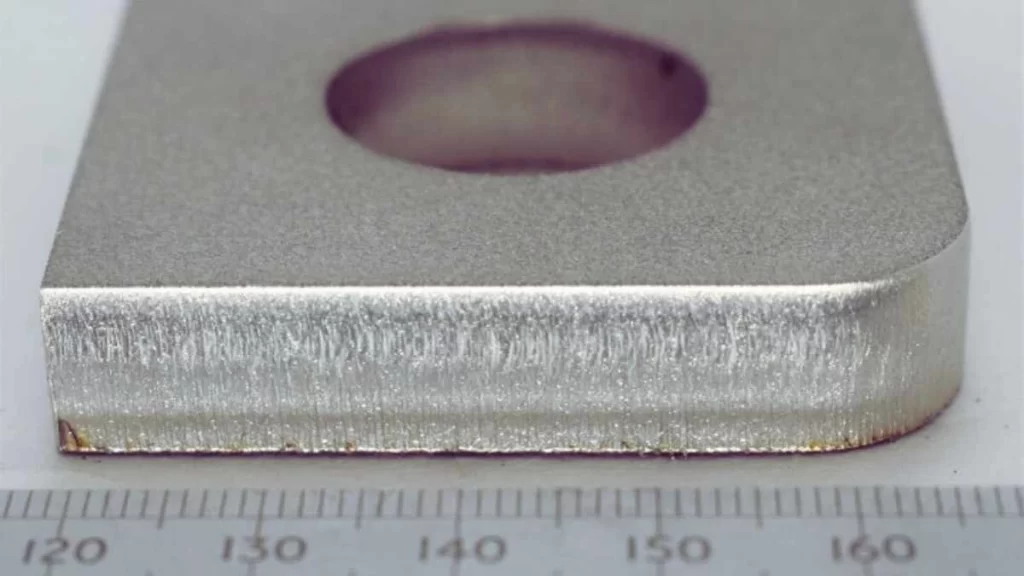
Лазерная резка нержавеющей стали
В компании Boda Tech мы используем современные лазеры CO2, Nd и Nd:YAG, которые используются для резки и создания сложных конструкций и различных изделий. материалы для лазерной резки как неметаллические, такие как термопластики, керамика, стекловолокно и резина. Вы можете связаться с нашими экспертами, чтобы получить услугу лазерной резки нержавеющей стали на заказ. Давайте обсудим, как можно эффективно резать нержавеющую сталь лазером:
- Выберите подходящий тип лазера: как CO2-лазеры, так и волоконные лазеры являются предпочтительными вариантами. Для резки тонких листов нержавеющей стали толщиной около (< 8 мм) более эффективны волоконные лазеры.
- Установите правильную выходную мощность: установите мощность лазерного станка в соответствии с минимальным уровнем, необходимым для ваших конкретных требований к резке.
- Проверьте настройку машины: Чтобы добиться правильной настройки машины, следуйте указаниям производителя и предоставленным инструкциям. Следите за регулировкой фокусного расстояния, проверяя настройки мощности, и поддерживайте чистоту оптики для надлежащей помощи воздухом или газом.
- Выполните тестовые разрезы: разорвите ваш экзаменационный образец, расположив его на столе, чтобы выполнить несколько тестовых разрезов. Следуйте начальным рекомендациям, а затем отрегулируйте каждый фактор на один шаг за раз. Кроме того, изучите изменения, вызванные изменением качества резки при различных изменениях настроек машины.
- Выполните резку на новом материале: после выполнения тестовых резов следует выполнить точную резку на новом материале.
Попробуйте Пролеан прямо сейчас!
Типы лазерных резаков, используемых для резки листов нержавеющей стали
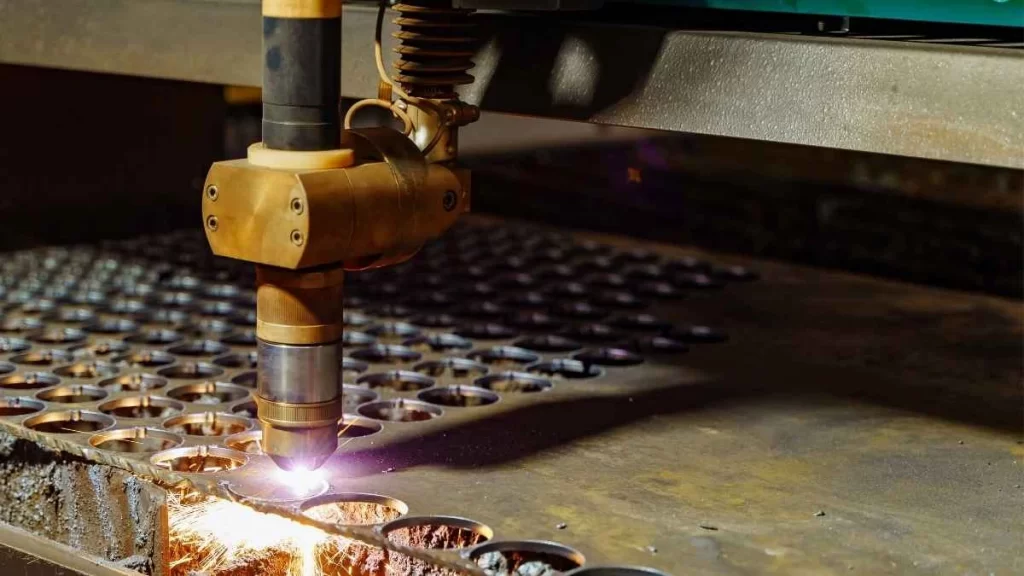
Лазерный станок для резки
- CO₂-лазерный резак
- Волоконный лазерный резак
- Лазеры на основе Nd:YAG (алюмоиттриевый гранат, легированный неодимом) и Nd:YVO (ванадат иттрия, легированный неодимом)
- Диодные лазеры прямого действия
- Высокоплотный плазменный резак
Типы нержавеющей стали, поддающейся лазерной резке
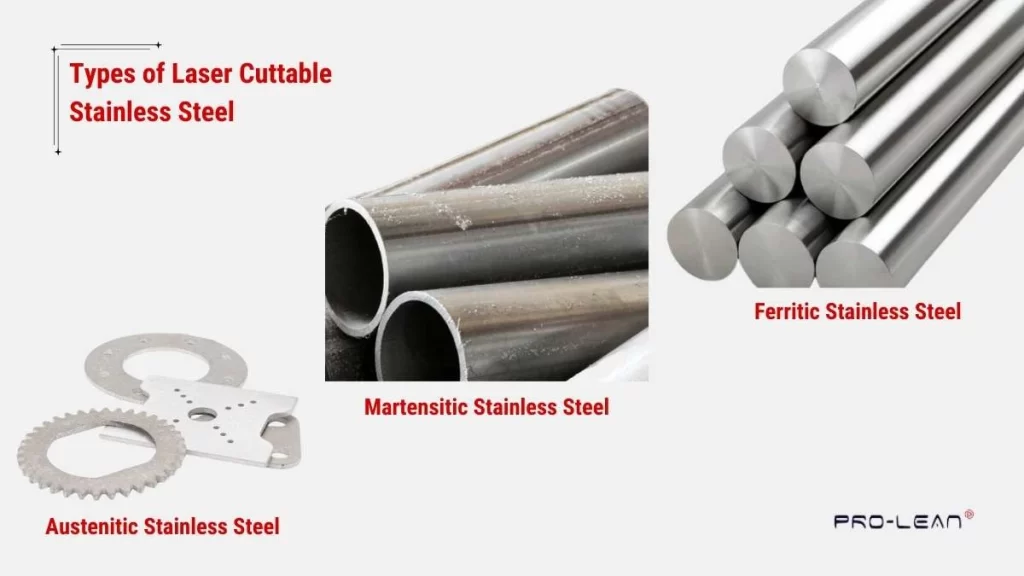
Типы нержавеющей стали для деталей, вырезанных лазером
Некоторые сплавы совместимы с лазерная резка стали если определенные параметры машины сочетаются с достаточной мощностью и контролируемыми условиями. Преобладающие типы нержавеющей стали, поддающейся лазерной резке, включают:
Аустенитная нержавеющая сталь: Гранецентрированная кубическая структура аустенитного типа делает ее немагнитной. Марка обычно принадлежит к семейству из серии 300 и сохраняет свою структуру из-за значительного содержания никеля. Марганец вместе с азотом выступают в качестве структурных компонентов в стальных сплавах серии 200. Стали демонстрируют исключительную коррозионную стойкость наряду с выдающимися уровнями характеристик упрочнения.
Мартенситная нержавеющая сталь: В серии 400 существуют два типа мартенситных нержавеющих сталей с высоким и низким содержанием углерода. Это термообрабатываемая нержавеющая сталь, которая может достигать твердости посредством закалки. Эти стали сравнительно трудно обрабатывать из-за их более низкой стойкости к коррозии и более низких характеристик вязкости. Однако они более эффективно противостоят процессам упрочнения из-за низкого содержания никеля в составе.
Ферритная нержавеющая сталь: В семействе 400-й серии ферритные нержавеющие стали демонстрируют естественную термообрабатываемость для достижения твердости без дополнительных усилий. Эти нержавеющие стали сохраняют свои свойства при высоких температурах. Но они не выдерживают криогенных условий. Обозначение стали для лезвий 430 представляет собой типичный пример нержавеющей стали в этой группе. Эти стали не подлежат сварке.
Три типа нержавеющей стали демонстрируют различные свойства относительно поведения при упрочнении в дополнение к коррозионной стойкости и уровням твердости. Знание различий материалов позволяет вам выбирать подходящие материалы для лазерной резки.
Что лазеры могут сделать с нержавеющей сталью?
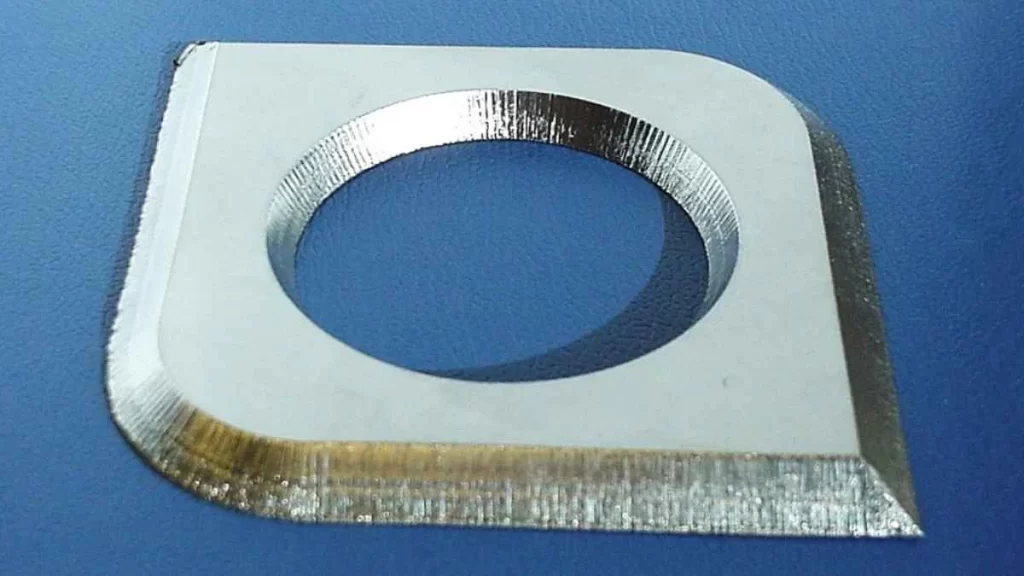
Деталь из металла, вырезанная лазером
Технология лазерной резки обеспечивает множество преимуществ для проектов из нержавеющей стали. Традиционные методы производства требуют приложения определенной силы и создают искажение материала, но технология лазерной резки позволяет избежать этих эффектов. Лазерная резка обрабатывает готовые изделия с гладкими оплавленными границами, которые требуют минимальной или нулевой последующей обработки.
Единичная обработка с использованием этого метода распространяется на глубину до 100 мм, что обеспечивает оптимальные результаты при работе с крупными объектами для быстрого и эффективного производства. Когда речь идет о лазерной маркировке нержавеющей стали, существуют два основных метода: абляция и отжиг.
Лазерная технология в абляции удаляет материалы с поверхности металла путем испарения. Во время лазерного отжига процесс нагревает лежащий под ним металл, не оказывая существенного влияния на защитный слой оксида хрома на поверхности. Чистые маркировки могут быть получены путем отжига, хотя для предотвращения потери материала необходимы навыки мастерства.
Нержавеющую сталь можно гравировать лазером, но этот процесс неизбежно приводит к появлению поверхностей с разными цветами. После завершения процесса удаляются слои поверхностного оксида, которые изменяют внешний вид металла.
Кроме того, лазерное травление позволяет операторам поддерживать более высокую степень контроля во время процесса. Лазерная обработка подповерхности нержавеющей стали приводит к плавлению или отжигу материала без ущерба для его защитного оксидного слоя. В ходе этого процесса может пройти только минимальное количество кислорода, тем самым создавая желтые или коричневые пятна под поверхностью металла. Метод лазерного отжига функционирует как точный процесс очистки. Поскольку он не искажает внешний вид, обеспечивая при этом чистые результаты.
Распространенные проблемы и решения при лазерной резке нержавеющей стали
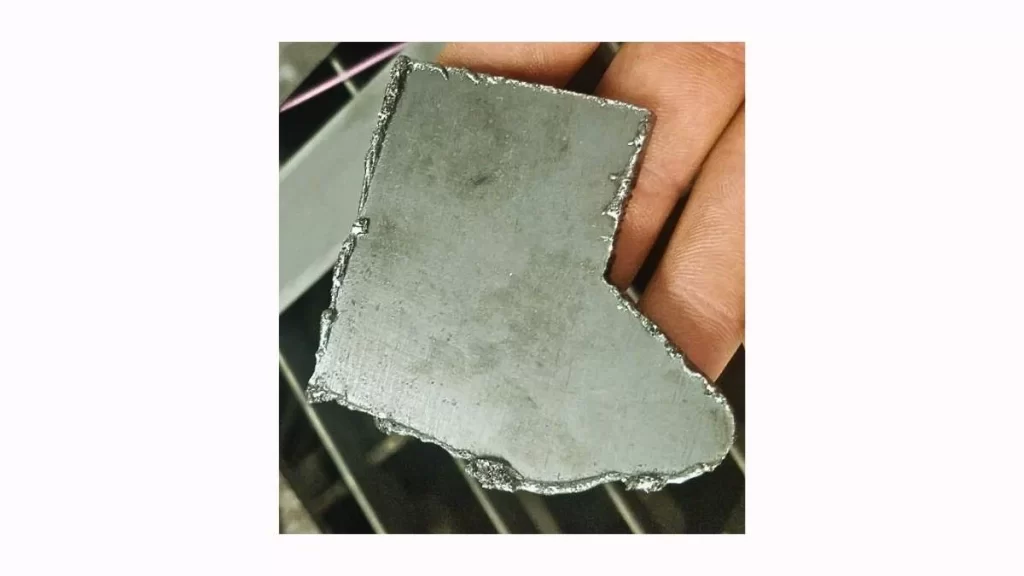
Образование заусенцев на детали, вырезанной лазером
Лазерная резка нержавеющей стали обеспечивает точные чистые линии, сохраняя при этом минимальное тепловое повреждение при условии, что каждый рабочий параметр оптимизирован правильно. Система газовой поддержки защищает лазерные пути, оставляя их свободными от накопившегося мусора. Однако иногда этот процесс может привести к нескольким техническим неисправностям. Система позволяет операторам выявлять проблемы для корректировки в сторону повышения производительности.
Чрезмерное капание по обеим сторонам разреза: Если фреза работает при слишком высокой температуре, то может возникнуть проблема чрезмерного капания на обоих размерах реза. Чтобы устранить эту проблему, попробуйте увеличить скорость подачи вместе с улучшенным воздушным охлаждением, слегка подняв при этом местоположение фокусной точки.
Капание с одной стороны разреза: Невыровненное сопло воздушного вспомогательного устройства приводит к капанию, которое влияет исключительно на одну сторону режущей поверхности. Правильно отцентрированное сопло решит эту проблему.
Небольшие подтеки на срезе: Видимые капли указывают на необходимость регулировки фокусного пятна вниз и уменьшения скорости подачи. Чтобы решить эти проблемы, отрегулируйте положение фокусного пятна или уменьшите скорость подачи.
Видимые восходящие брызги расплава: Такую проблему создают как быстрые скорости подачи, так и интенсивные операции по подаче воздуха. Сочетание пониженной скорости подачи и пониженной подаче воздуха предотвращает разбрызгивание.
Желтые или коричневые пятна на срезе: Окрашивание происходит, когда либо уровень азота низкий, либо кислород загрязняет азотную подачу. Модернизация азотной подачи и ее очистка от загрязняющих веществ исправят эту проблему.
Вы сможете добиться наилучших результатов лазерной резки нержавеющей стали после того, как поймете и устраните выявленные проблемы.
Попробуйте Пролеан прямо сейчас!
В каких отраслях промышленности предпочтительна лазерная резка нержавеющей стали?
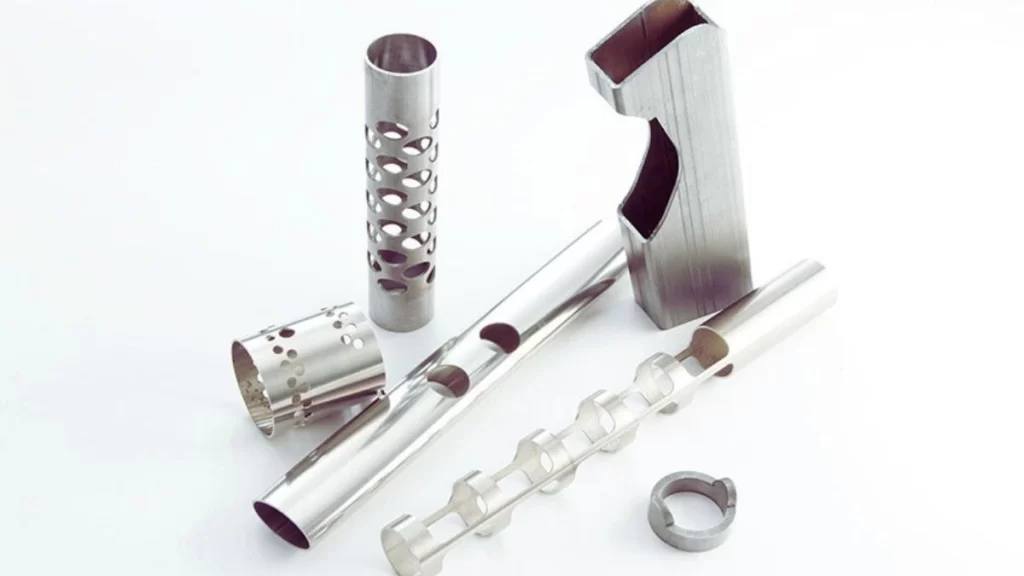
Лазерная резка прецизионных деталей
Лазерная резка нержавеющей стали часто применяется в следующих секторах:
- Аэрокосмические части
- Автомобильные Компоненты
- Медицинские приборы
- Электроника
- Строительство
- Передача энергии
- Продукты питания и напитки
Boda Tech — ведущая компания по производству по требованию в Китае. Наша сеть продаж и обширных услуг охватывает более 40 стран по всему миру. Мы предлагаем комплексные решения для более чем 1000 предприятий, предложения/улучшения дизайна и руководство по выбору правильной техники, а также материала в соответствии с их уникальными требованиями.
Советы по оптимизации лазерной резки нержавеющей стали
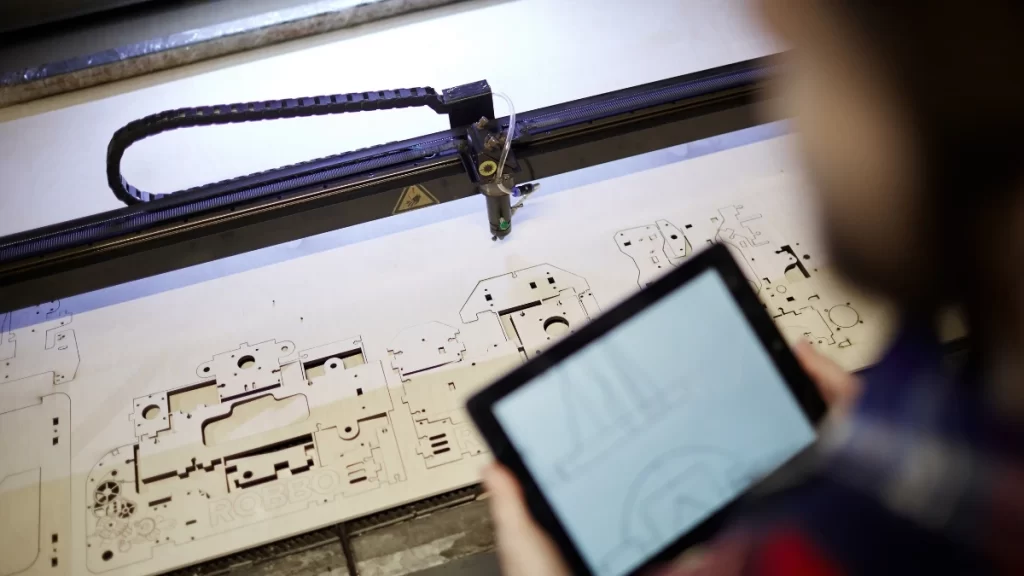
Оптимизация процесса лазерной резки
Работа лазерных резаков требует пристального внимания к многочисленным рабочим переменным. Однако, если вы не уверены, какие параметры будут оптимальными для вашего проекта, вы можете обратиться к нашим экспертам. Они предоставят вам рекомендации по выбору правильных параметров и внесению улучшений в ваш проект для получения качественных результатов. Вот несколько советов, которые следует иметь в виду, чтобы достичь Преимущества лазерной резки:
Отрегулируйте воздуходувку должным образом: для бесперебойной работы необходимо правильно отрегулировать воздуходувку. Оператор должен следить за важными событиями: разбрызгивание происходит из-за чрезмерного потока воздуха, который поднимает материал вверх, а оптика закупоривается при недостаточном потоке воздуха. Симметричный зазор от воздуходувки будет нарушен, если ее центральное положение будет неправильным.
Установите правильную фокусную глубину: Вам необходимо тщательно контролировать глубину фокусного поля. Точное измерение размеров и формы пропила позволяет поддерживать превосходную производительность резки.
Содержите оптику в чистоте: Ваши разрезы будут искажены, если оптика останется нечеткой. Грязная оптика может повлиять на размеры вашей детали и привести к снижению точности.
Контролируйте поток азота: При работе с азотным воздуходувом обязательно осмотрите срез на предмет признаков окисления, которые проявляются в виде желтых и коричневых пятен. Поток азота кажется недостаточным, поскольку он допускает загрязнение кислородом всей области среза.
Проверьте зоны термического воздействия: Проверьте вокруг реза, чтобы определить обширные области термического повреждения, которые проявляются в виде изменения цвета или плавления материала. Возможно, вам придется отрегулировать скорость подачи и уменьшить уровень мощности лазера.
Рекомендуется всегда начинать ваши приложения из нержавеющей стали с указаниями производителя в качестве базовых настроек. На каждом этапе увеличивайте параметры медленно, что позволяет наблюдать за индивидуальными изменениями процесса. Если у вас все еще есть проблемы, свяжитесь с нашими инженерами, чтобы решить их.
Важные факторы для лазерной резки нержавеющей стали
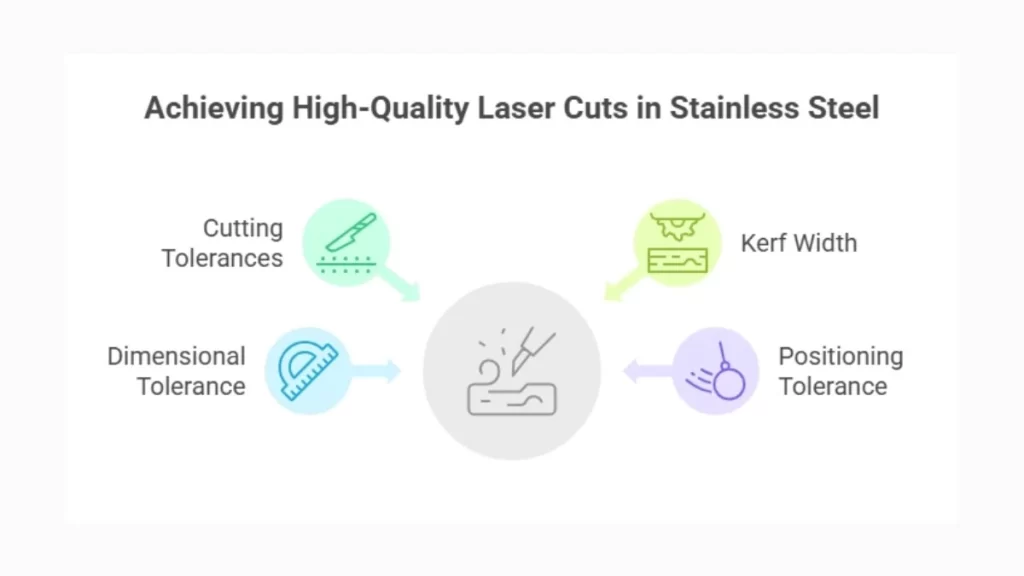
Факторы, влияющие на лазерную резку нержавеющей стали
Различные факторы определяют качество лазерной резки нержавеющей стали. Ниже приведены основные параметры, которые следует учитывать:
Допуски резки для нержавеющей стали: Точность лазерной резки зависит как от ограничений машины, так и от элементов конфигурации оборудования. Основные допуски включают:
- Ширина пропила: Лазерная резка обеспечивает высокую точность, поскольку ширина пропила или реза остается менее 1 миллиметра.
- Допуск на размеры: большинство станков допускают отклонение размеров готового изделия примерно на 0.005 дюйма.
- Допуск позиционирования: Точность контроля положения лазера представляет собой фундаментальный аспект точности резки. Современные лазерные резаки поддерживают исключительную точность позиционирования, что приводит к предсказуемым результатам.
Максимальная толщина нержавеющей стали для лазерной резки
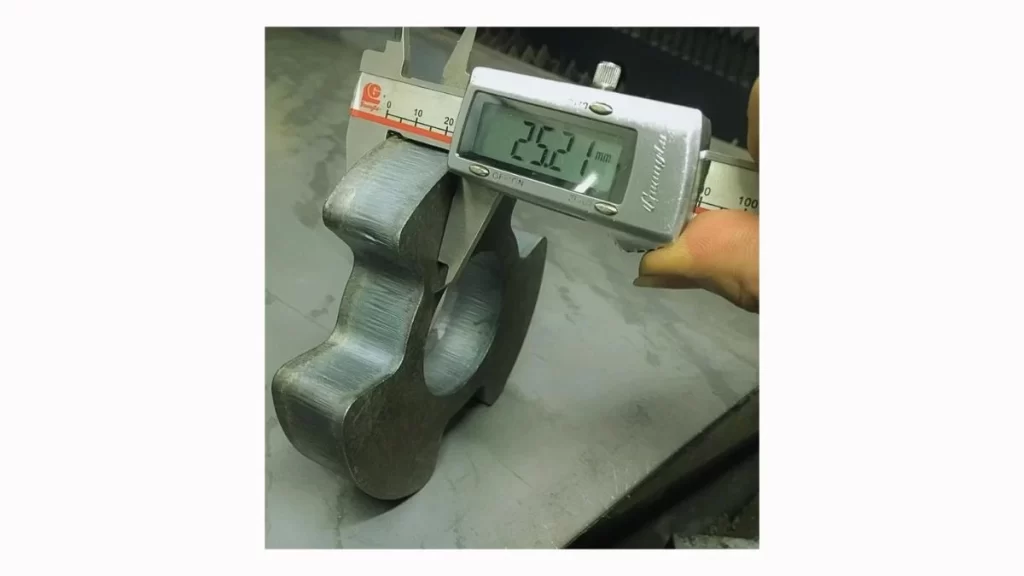
Измерение толщины детали, вырезанной лазером
Максимальная толщина, которую может резать лазер, зависит от типа лазера и его мощности:
- СО2 лазеры: Детали из нержавеющей стали толщиной до 1 дюйма (25.4 мм) можно успешно резать с помощью стандартной лазерной технологии.
- Волоконные лазеры: Современная технология волоконного лазера позволяет резать нержавеющую сталь толщиной более 1.2 дюйма (30 мм). Более высокие уровни толщины создают проблемы как для скорости резки, так и для качества.
Понимание стоимости станков для лазерной резки нержавеющей стали
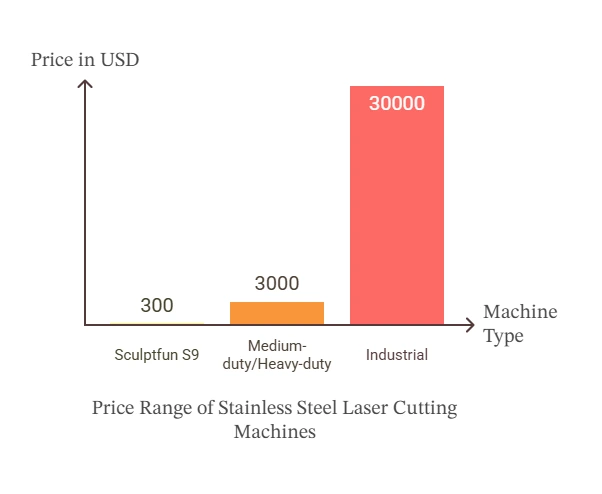
Распределение затрат на лазерные станки для резки
Ценовая политика станков для лазерной резки нержавеющей стали варьируется в широком диапазоне в зависимости от их технических возможностей и конструктивных особенностей. Начальная цена модели SculptfunS9 составляет всего 300 долларов. Станки для лазерной резки нержавеющей стали средней и высокой мощности начинаются примерно с 3,000 долларов. Промышленные станки премиум-класса превышают ценовой порог в 30 000 долларов.
Стоимость покупки волоконных лазеров обычно превышает стоимость CO2-лазеров в 5–10 раз. Эти устройства обеспечивают повышенную эффективность вместе с сокращением текущих расходов на электроэнергию и обслуживание. Пиковая мощность CO2-лазеров обеспечивает ценность для световых приложений, поскольку волоконные лазеры пока не достигли эквивалентной производительности.
Кроме того, существуют и другие типы лазерных резаков, такие как лазеры Nd: YAG (алюминиевый гранат с неодимовым присадкой) и Nd: YVO (ванадат иттрия с неодимовым присадкой), а также прямые диодные лазеры. Лазеры Nd: YAG/Nd: YVO — это твердотельные устройства, как правило, на основе кристаллов с неодимовым присадкой. Их стоимость относительно выше из-за высокой потребности в мощности. В то время как прямые диодные лазеры используют полупроводниковые переходы для генерации лазерного света для резки толстых листов. Они доступны во многих вариантах для длин волн в целом около 900–1,100 нм (0.9–1.1 мкм) и обычно дешевле из-за своей компактности.
CO2 и волоконный лазер: основные различия в резке нержавеющей стали
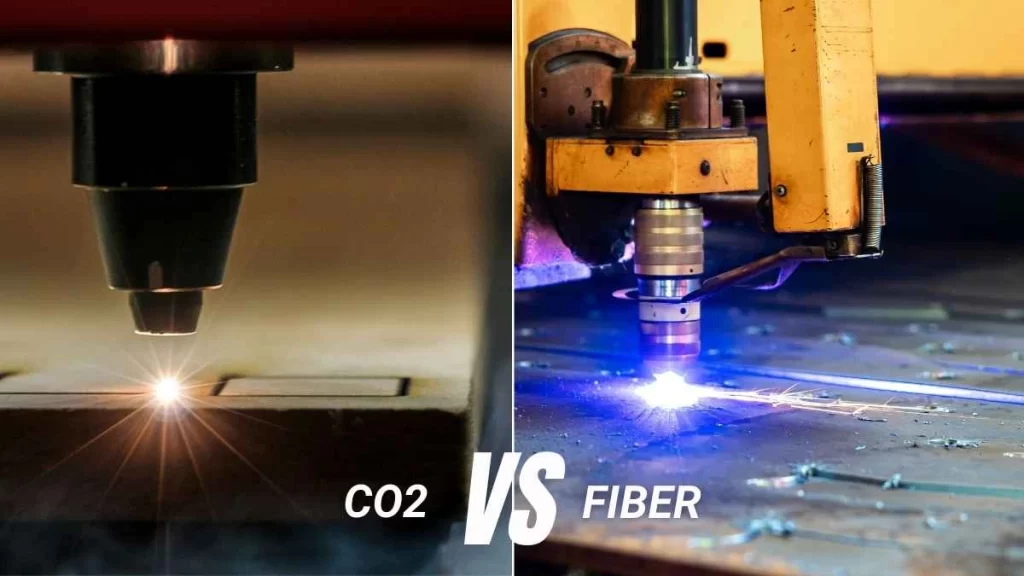
Резка CO2 и волоконным лазером
Что касается CO2-лазер против волоконного лазера, лазерная резка нержавеющей стали CO2 производит относительно более грубые лучи по сравнению с волоконными лазерами. Они могут генерировать гораздо более высокую мощность, как правило, в диапазоне 100+ кВт. Хотя лазеры CO2 более доступны, они требуют более высоких затрат на техническое обслуживание. С другой стороны, лазерная резка нержавеющей стали волоконным лазером обеспечивает ограниченную мощность (15-20 кВт), но значительно быстрее в резке. Их более узкие лучи более эффективно фокусируют энергию в точке резки, в результате чего скорость подачи в 4-6 раз выше, чем у лазеров CO2.
Рабочий стол: Сравнение волоконных лазеров и CO2-лазеров для резки нержавеющей стали:
| Тип лазера | Волоконные лазеры | СО2 лазеры |
| Ширина луча | Меньший луч, около половины размер CO2 лазеры | Больший луч, около 600 мкм |
| Скорость резания | Быстрее (в 4–6 раз) чем CO2)из-за большего количества точный луч | Медленнее, особенно на тонких материалы |
| Точность | Более высокая точность и мелкие детали | Чем ниже точность, тем лучше более толстые материалы |
| Энерго эффективность | 4 в 6 в разы эффективнее чем CO2-лазеры | Менее эффективно, выше операционные затраты |
| Требования к газу | Требуется больше азота газ для резки | Использует CO2 или газообразный азот |
| Первоначальная стоимость (CAPEX) | Более высокая первоначальная стоимость оборудования | Более низкая первоначальная стоимость Оборудование |
| Эксплуатационные расходы (OPEX) | Снижение текущих расходов за счет энергоэффективности | Более высокие текущие расходы на длину реза |
| Лучше всего | Тонкие и средней толщины sрезка нержавеющей стали | Более толстые материалы и резка с низкой точностью |
Попробуйте Пролеан прямо сейчас!
Как Boda может помочь с лазерной резкой нержавеющей стали
Услуги лазерной резки Boda Tech
Boda предлагает надежные и точные услуги лазерной резки для нержавеющей стали (не ограничиваясь этим). Используя передовые CO₂ и волоконные лазеры, мы проверяем точность резки для различных материалов, конструкций и толщин.
Наша команда тщательно настраивает параметры лазера, такие как мощность и фокус, чтобы они соответствовали потребностям каждого проекта. Используя вспомогательные газы, такие как азот или кислород, мы обеспечиваем чистые, гладкие края и более высокую скорость резки, в зависимости от того, что требуется.
Благодаря быстрым срокам поставки, экспертной поддержке и акценту на качестве компания Boda упрощает для своих клиентов получение индивидуальных деталей из нержавеющей стали, которые в точности соответствуют их спецификациям.
Часто задаваемые вопросы
В1: Какую толщину нержавеющей стали можно резать лазером?
Лазерная резка может точно резать нержавеющую сталь толщиной до 25 мм. Обычно волоконные лазеры способны резать до 12 мм, а CO2-лазеры режут более толстые материалы более эффективно.
В2: Какой газ используется для лазерной резки нержавеющей стали?
Для лазерной резки нержавеющей стали обычно используется азот или кислород. Азот предпочтительнее для чистых резов, в то время как кислород используется для более быстрой резки с большим количеством тепла, но приводит к окислению.
В3: Какая мощность лазера необходима для резки нержавеющей стали?
Требуемая мощность зависит от толщины нержавеющей стали. Обычно для более тонких листов достаточно мощности 1 кВт, тогда как для более толстой нержавеющей стали (более 10 мм) может потребоваться от 2 до 6 кВт.
В4: Можете ли вы резать лазером нержавеющую сталь?
Да, нержавеющая сталь может эффективно резаться лазером при правильных настройках машины, типе лазера и газах. Волоконные и CO2-лазеры обычно используются для резки и формовки нержавеющей стали в полезные продукты.
В5: Какая нержавеющая сталь лучше всего подходит для лазерной резки?
Аустенитные нержавеющие стали, в частности марки 304 и 316, являются наиболее часто используемыми и легко поддаются механической обработке/резке благодаря своей высокой коррозионной стойкости и формуемости.