
Область медицинского производства характеризуется точностью, строгостью и инновациями. Хирургические инструменты занимают центральное место в этой области, и их производство требует не только точности, но и высокой степени сложности. Среди различных вовлеченных процессов глубокое рисование выделяется как жизненно важный метод придания формы этим важным инструментам.
Эта статья исследует тематическое исследование, демонстрирующее важную роль глубокой вытяжки в производстве хирургических инструментов.
I. Предыстория и проблемы
Понимание ретрактора
Хирургические инструменты на белом фоне, вид сверху
Глубоководные хирургические ретракторы
Хирургический ретрактор — это устройство, которое хирурги используют для разделения краев хирургического разреза или раны или для удерживания нижележащих органов и тканей, чтобы можно было получить доступ к частям тела, находящимся под разрезом. Это простой, но важный инструмент для любой хирургической процедуры.
Ретракторы бывают разных форм и размеров, каждый из которых предназначен для определенного хирургического контекста. Некоторые ретракторы являются ручными, что позволяет хирургам регулировать их положение и усилие по мере необходимости. Другие являются самоудерживающимися, что позволяет работать без помощи рук после установки. Некоторые распространенные типы ретракторов включают армейско-флотские ретракторы, ретракторы Сенна и Рейка.
В данной таблице приведены некоторые распространенные типы ретракторов и их основные области применения:
| Тип ретрактора | Основное использование |
|---|---|
| Армия-Флот | универсальный ретрактор; часто используется при неглубоких разрезах |
| Сенн | Обычно используется в нейрохирургии или офтальмологических процедурах |
| Грабли | Часто используется при ортопедических процедурах или больших разрезах. |
Необходимость нового подхода
Производство хирургических ретракторов связано с рядом проблем. Из-за их применения в критических медицинских процедурах эти инструменты должны быть изготовлены с предельной точностью и превосходной обработкой поверхности, чтобы свести к минимуму дискомфорт пациента и избежать осложнений. Они также должны выдерживать высокие нагрузки без деформации и должны противостоять коррозии даже после многократной стерилизации.
Традиционно хирургические ретракторы изготавливались с использованием таких технологий, как ковка и механическая обработка, за которыми следовали обширные ручные процессы отделки, такие как шлифовка и полировка. Этот традиционный производственный подход связан с несколькими проблемами:
- Несоответствия: Ручная отделка может привести к различиям между отдельными инструментами, что может повлиять на их посадку и производительность во время операции.
- Низкая эффективность производства: Традиционные методы производства трудоемки и требуют много времени, что делает их непригодными для крупносерийного производства.
- Высокие затраты: Обширный ручной труд, связанный с традиционными процессами, приводит к высоким производственным затратам.
Эти проблемы привели к поиску новых, более эффективных методов производства. Одним из таких методов, который продемонстрировал большой потенциал, является процесс глубокой вытяжки, тип формовки листового металла, который позволяет создавать сложные трехмерные формы с высокой точностью и согласованностью.
II. Решение для глубокой вытяжки
Глубокая вытяжка как решение для производства хирургических ретракторов требовала тщательного проектирования и планирования. Это связано с тем, что процесс глубокой вытяжки включает в себя множество факторов, таких как выбор материала, конструкция штампа и пуансона, производительность пресса, процесс смазки и контроль давления держателя заготовки.
| Шаг | Ключевые аспекты |
|---|---|
| Выбор материала | Выбор подходящего материала, такого как нержавеющая сталь 316L. |
| Проектирование штампа и пуансона | Использование инструментов CAD и CAM для точного проектирования |
| Производительность пресса и контроль давления держателя бланка | Точный контроль для предотвращения дефектов |
| Настройка пресса для глубокой вытяжки | Монтаж и наладка работы штамповочного и штамповочного пресса |
| Запуск первой партии | Проверка первой партии для контроля качества |
1. Выбор материала
Выбор материала является основополагающим в процессе глубокой вытяжки. Хирургические ретракторы должны изготавливаться из биосовместимых, коррозионно-стойких и поддающихся стерилизации материалов. Нержавеющая сталь, особенно такие марки, как 316L, является распространенным выбором из-за ее превосходных механических свойств, коррозионной стойкости и биосовместимости.
2. Проектирование штампа и пуансона
Разработка штампа и пуансона является следующим важным шагом. Важно, чтобы матрица и пуансон были точно спроектированы и обработаны для достижения желаемой формы ретрактора. Для этой цели часто используются инструменты автоматизированного проектирования (CAD) и автоматизированного производства (CAM).
3. Производительность пресса и контроль давления держателя бланка
Важнейшими аспектами процесса являются производительность пресса и контроль давления держателя бланка. Процесс глубокой вытяжки необходимо тщательно контролировать, чтобы предотвратить такие дефекты, как сморщивание, разрыв или истончение материала.
4. Настройка пресса для глубокой вытяжки
После процесса проектирования следующим шагом является настройка пресса для глубокой вытяжки. Это включает в себя установку матрицы и пуансонов в пресс, регулировку давления держателя заготовки и обеспечение бесперебойной работы пресса.
5. Запуск первой партии
Затем производится первая партия ретракторов. Важно внимательно осмотреть первую партию, чтобы убедиться, что процесс глубокой вытяжки работает должным образом. Это может включать в себя измерение деталей на точность размеров, проверку на наличие дефектов и, возможно, даже тестирование нескольких деталей в смоделированной хирургической среде.
Попробуйте Пролеан прямо сейчас!
III. Результаты и идеи
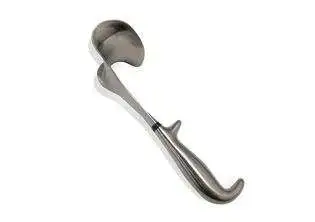
Хирургический ретрактор, созданный с помощью Deep-drawing
По мере внедрения нового решения для глубокой вытяжки процесс тщательно отслеживался для оценки эффективности этого подхода.
1. Результат проекта
- Качественная продукция
Благодаря процессу глубокой вытяжки хирургические ретракторы были успешно изготовлены с высокой точностью и превосходным качеством. Техника глубокой вытяжки позволила организовать эффективное массовое производство при соблюдении строгих требований медицины. Изготовленные ретракторы имели точные размеры, не имели дефектов и соответствовали строгим требованиям стерилизации.
- Повышение эффективности и экономичности
Внедрение процесса глубокой вытяжки привело к заметному повышению эффективности производства. Это привело к сокращению времени производства, что привело к значительному снижению производственных затрат. Использование глубокой вытяжки также минимизировало отходы материалов, способствуя как экономии средств, так и устойчивости.
2. Основные выводы
- Важность точного проектирования штампов и пуансонов
Одним из ключевых выводов этого проекта стала важность точной конструкции штампа и пуансона при глубокой вытяжке. Любые неточности в конструкции матрицы и пуансона могут привести к дефектам конечного продукта, что требует тщательного внимания к деталям в процессе проектирования.
- Критическая роль контроля качества
Еще одним важным уроком стала важная роль контроля качества. Несмотря на автоматизацию процесса глубокой вытяжки, необходим постоянный контроль и контроль для обеспечения производства качественных бездефектных хирургических ретракторов.
| Результат | Insight |
|---|---|
| Качественная продукция | Процесс глубокой вытяжки привел к производству высококачественных хирургических ретракторов. |
| Повышенная эффективность | Внедрение процесса глубокой вытяжки привело к повышению эффективности производства. |
| Эффективность затрат | Процесс глубокой вытяжки привел к значительной экономии средств, в первую очередь за счет сокращения времени производства и минимизации отходов. |
| Важность точного проектирования штампов и пуансонов | Точная конструкция матрицы и пуансона имеет решающее значение для успеха процесса глубокой вытяжки. |
| Критическая роль контроля качества | Несмотря на автоматизацию, для обеспечения высокого качества производства необходим постоянный мониторинг и контроль. |
Подведение итогов
Процесс глубокой вытяжки, изученный при изготовлении хирургического ретрактора, иллюстрирует огромный потенциал этой техники формовки листового металла. От повышения эффективности и рентабельности до высококачественного и точного производства глубокая вытяжка доказала свою ценность в производственной сфере. В частности, его применение в области медицины с его строгими требованиями подчеркивает универсальность и точность этой техники.
В конце этого пути услуги Boda по глубокой вытяжке и другим видам обработки металлов давлением еще раз доказали свою надежность и точность в отрасли обработки металлов давлением. Успешное производство хирургических ретракторов, соответствующих строгим медицинским требованиям, является свидетельством нашего опыта в области глубокой вытяжки и возможностей в этой области. Для тех, кто ищет решения для своих потребностей в обработке металлов давлением, Boda предлагает широкий спектр услуг помимо глубокой вытяжки, гарантируя, что конкретные требования любого проекта могут быть выполнены с точностью и эффективностью.
Часто задаваемые вопросы
1. Что такое глубокая вытяжка и как она применялась при производстве хирургических ретракторов?
Глубокая вытяжка - это процесс формовки металла, при котором лист металла, известный как заготовка, формируется на глубину, превышающую его диаметр. Для хирургических ретракторов был разработан и внедрен процесс глубокой вытяжки, что позволило наладить массовое производство высококачественных ретракторов.
2. Как процесс глубокой вытяжки повысил эффективность производства?
Процесс глубокой вытяжки повысил эффективность производства за счет сокращения времени производства и минимизации отходов материала. Это привело к значительной экономии средств.
3. Каковы основные выводы из этого тематического исследования?
Критическая важность точной конструкции штампов и пуансонов, а также контроля качества стали ключевыми выводами из этого тематического исследования. Эти факторы были необходимы для обеспечения производства высококачественных бездефектных хирургических ретракторов.
4. Какие проблемы возникли в процессе производства?
Главной задачей было соблюдение строгих требований в области медицины, таких как точность размеров и совместимость со стерилизацией. Они были успешно выполнены благодаря тщательному проектированию процесса и строгому контролю качества.
6. Как обеспечивался контроль качества в процессе глубокой вытяжки?
Несмотря на автоматизацию процесса глубокой вытяжки, требовался постоянный контроль и контроль для обеспечения производства качественных, бездефектных хирургических ретракторов. Этот контроль качества был неотъемлемой частью успеха проекта.