
Обработка титана
Титан — прочный, лёгкий (с низкой плотностью) и износостойкий материал. Он хорошо работает в условиях высоких температур и устойчив к коррозии с течением времени. Эти свойства делают его подходящим для изготовления деталей или компонентов, таких как... лопатки вентилятора, каркасы самолетов и шасси. а также медицинские имплантаты, такие как тазобедренные суставы, зубные имплантаты и костные пластины.
Однако производство титана Это сопряжено с определенными трудностями. Во время лазерной резки и механической обработки титан плохо рассеивает тепло, поэтому большая часть тепла остается вокруг режущего инструмента. Это ускоряет износ инструмента и может повлиять на качество резки. Кроме того, материал имеет тенденцию к затвердеванию в местах резки, что затрудняет дальнейший процесс обработки.
At Пролеан ТехДля решения этих задач мы применяем стратегии контролируемой обработки. Мы оптимизируем скорости, подачи и траектории движения инструмента, чтобы ограничить накопление тепла. Тщательный подбор инструмента снижает химические реакции и преждевременный выход инструмента из строя. Таким образом, мы всегда обеспечиваем стабильные результаты обработки и неизменную точность деталей.
В этой статье рассматриваются распространенные обработка титана Проблемы и практические решения, а также доступные марки стали и технологии обработки. Так что продолжайте читать.
Распространенные марки титана для механической обработки и их характеристики.
Титан предлагает широкий выбор марок, включая почти 40 марок по стандарту ASTM, а также несколько специальных сплавов. Каждый тип отличается прочностью, весом и характеристиками обработки. При выборе подходящей марки следует учитывать множество факторов, поскольку это существенно повлияет на результаты обработки.
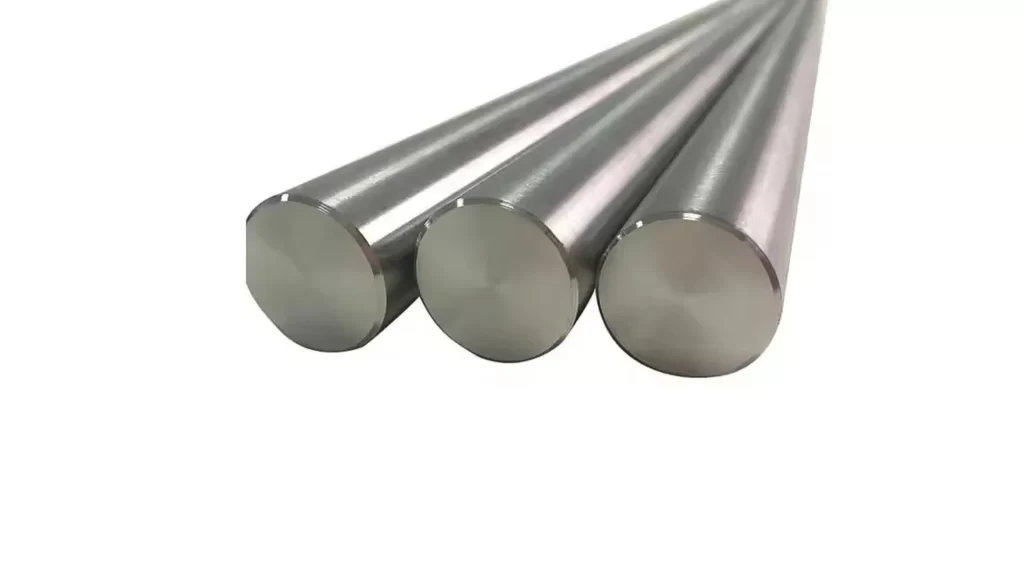
Титановый пруток ASTM F67 Grade 4
Ниже перечислены некоторые распространенные типы:
- Титан марок 1–4 (чистый титан): В основном это чистый титан с небольшими различиями в прочности. Они относительно легко поддаются механической обработке и обладают превосходной коррозионной стойкостью.
- Класс 5 (Ти-6Ал-4В или Ти 6-4): Титан 5-го класса содержит 6% алюминий и 4% ванадияНесмотря на относительную легкость, это самые прочные коммерчески доступные титановые сплавы, обладающие превосходными характеристиками при высоких температурах по сравнению с коммерчески чистым титаном.
- Ти-5-5-5-3 (российский титан): Этот сплав обеспечивает примерно на 30% большую прочность на растяжение, чем Ti-6Al-4V. Из-за сниженной обрабатываемости примерно на 50%, Ti-5-5-5-3 считается более сложным в обработке, чем Ti-6Al-4V.
- Ти-407: Это один из новейших титановых сплавов, разработанный специально для улучшения обрабатываемости. По сравнению с Ti-6Al-4V, Ti-407 легче поддается механической обработке.
Технологический процесс обработки титана на станках с ЧПУ
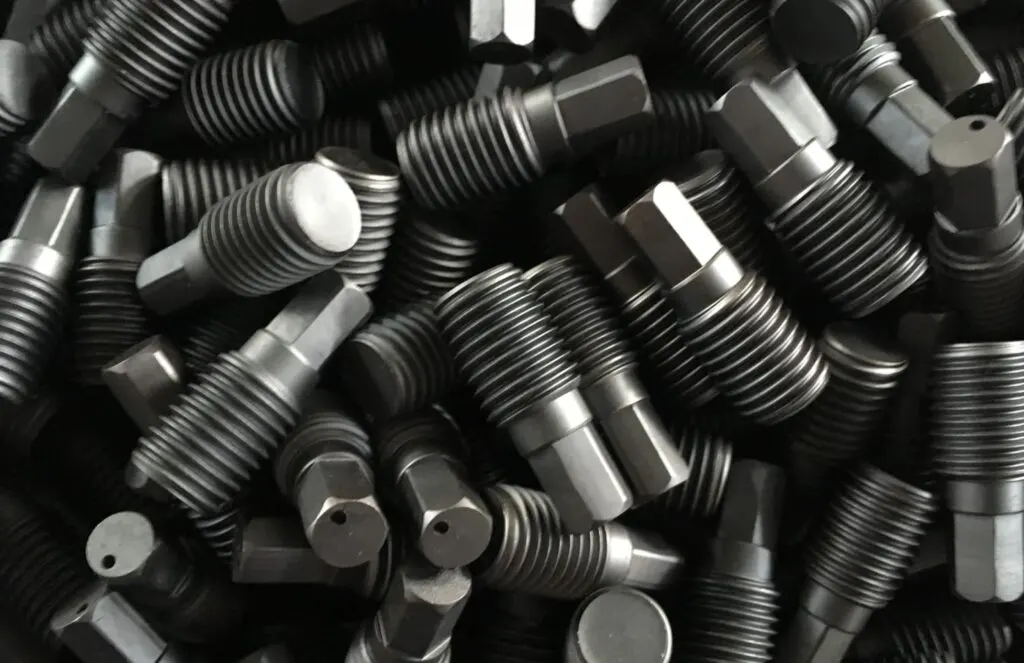
Крепежные элементы с черным титановым покрытием
Поскольку титан — высокопрочный, термостойкий металл, способный вступать в реакцию с режущими инструментами, операции механической обработки должны тщательно планироваться. Высокие температуры в сочетании с вибрацией инструмента могут быстро привести к износу режущих инструментов или повреждению заготовки. Однако этот процесс можно упростить, следуя этим практическим шагам:
- Выберите правильный режущий инструмент: Обработка титана сопровождается чрезмерным нагревом во время резки, поэтому выбранный инструмент должен выдерживать высокую твердость и температуру. Для работы с титаном рекомендуется использовать инструменты из быстрорежущей стали или твердосплавные инструменты с покрытием. Такие инструменты обеспечивают большую глубину резания и меньшую вероятность сколов и повреждения детали.
- Используйте покрытие для инструментов: Покрытия для инструментов используются для регулирования тепловыделения и минимизации взаимодействия инструмента с обрабатываемым титаном. Нитрид титана-алюминия (TiAlN) Это наиболее распространенное покрытие, используемое на обрабатывающих инструментах. При нагреве инструмента покрытие образует защитный слой и передает тепло стружке, снижая риск повреждения инструмента.
- Обеспечьте стабильную работу системы: Титан может проявлять изгибные свойства во время обработки. Это часто приводит к нежелательным вибрациям и дребезжанию. Использование концевой фрезы большого диаметра и минимизация вылета инструмента повысят жесткость и стабильность. Поддержание постоянной скорости подачи и избегание резких изменений скорости уменьшат вибрации и минимизируют дополнительный износ инструмента.
- Регулировка подачи и скорости: Для предотвращения чрезмерного нагрева в местах замедления или остановки режущего инструмента, например, в углах, необходимы оптимизированные скорость подачи и скорость вращения. Однако слишком высокая скорость подачи и/или скорость вращения могут способствовать упрочнению титана. Поддержание стабильных движений, а также постоянной скорости и подачи улучшит качество поверхности и продлит срок службы инструмента.
Технологии обработки титана на станках с ЧПУ
Титан обладает уникальным сочетанием высокой прочности, легкости и коррозионной стойкости, что делает его оптимальным для аэрокосмической, медицинской и промышленной отраслей. Однако его твердость и термостойкость делают его чрезвычайно сложным в обработке. Поэтому использование правильных инструментов, методов резки и смазочно-охлаждающих жидкостей имеет решающее значение для получения точных деталей при одновременном снижении износа инструмента. Те же методы обработки используются и в других областях. токарной обработки титана на станке с ЧПУ для поддержания точности деталей и продления срока службы инструмента.
Шлифовка титана
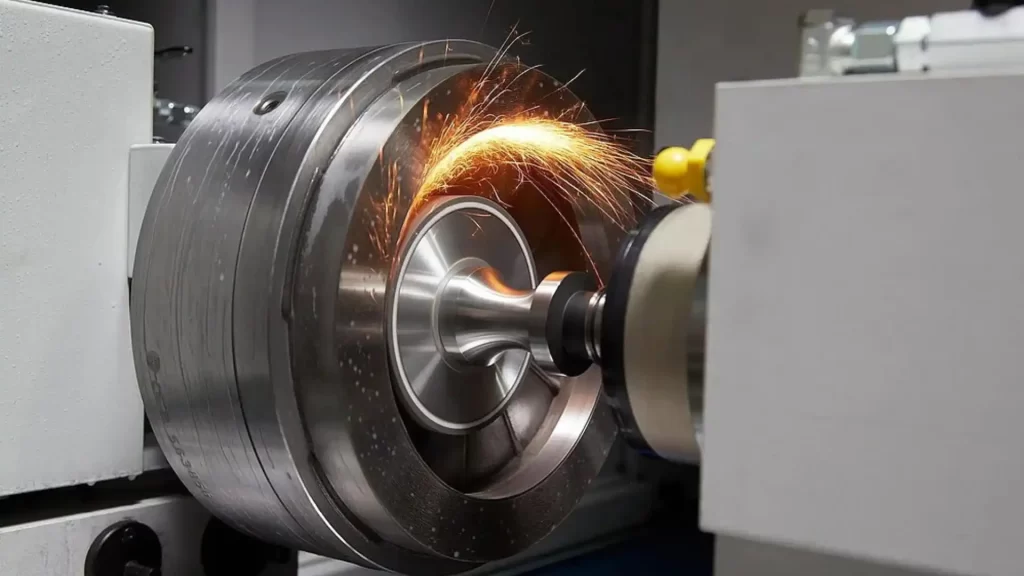
Шлифовка титановых фланцев
Шлифовка используется для удаления небольших количеств материала с титана, а также для улучшения и полировки его поверхности. Поскольку титан твердый, требуются абразивы с алмазным покрытием или специальные абразивы. Для обеспечения точности и стабильных результатов предпочтительнее использовать шлифовальные станки с ЧПУ, в отличие от ручной шлифовки.
Шлифовка в основном используется для валов турбин, аэрокосмических кронштейнов, а также медицинских имплантатов тазобедренного сустава или зубных протезов, где крайне важны гладкая поверхность и жесткие допуски по размерам.
Сверление титана на станках с ЧПУ
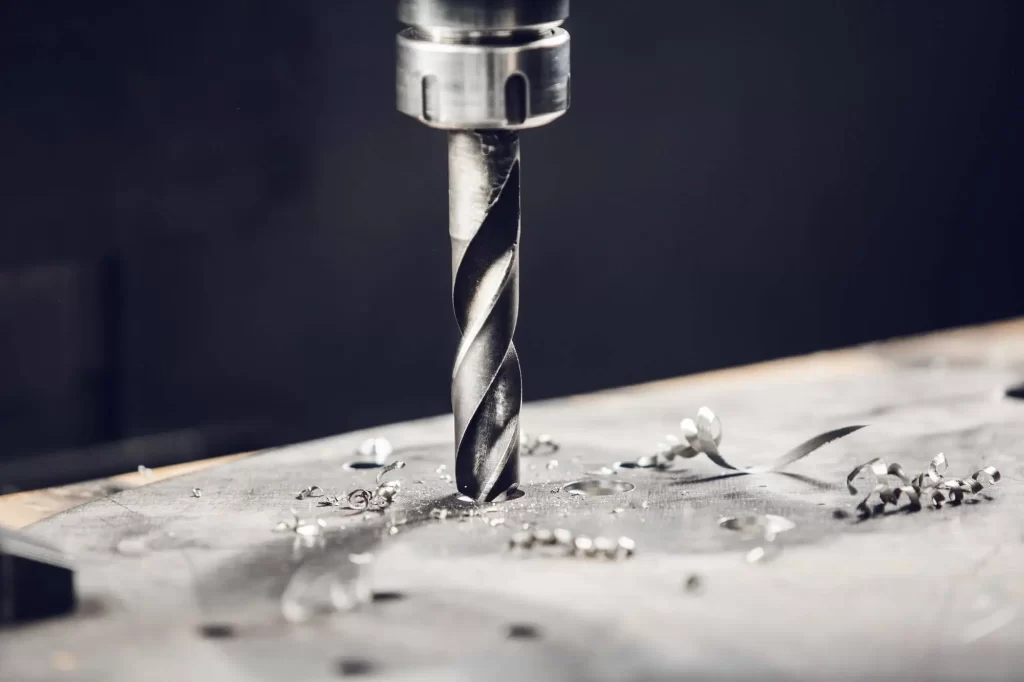
Сверление титана на станках с ЧПУ
Сверление используется для создания отверстий в титановых стержнях, трубах и конструкционных деталях. Титан обладает низкой теплопроводностью, что приводит к значительному выделению тепла при сверлении. Поэтому сверление выполняется медленно с использованием достаточной смазки для уменьшения трения. Для предотвращения сколов обычно используются сверла из быстрорежущей стали или твердосплавные сверла.
Предпочтительно использовать его для производства крепежных элементов для аэрокосмической отрасли, медицинских винтов, отверстий в имплантатах, а также компонентов для оборонной и автомобильной промышленности.
Фрезерование титана на станках с ЧПУ
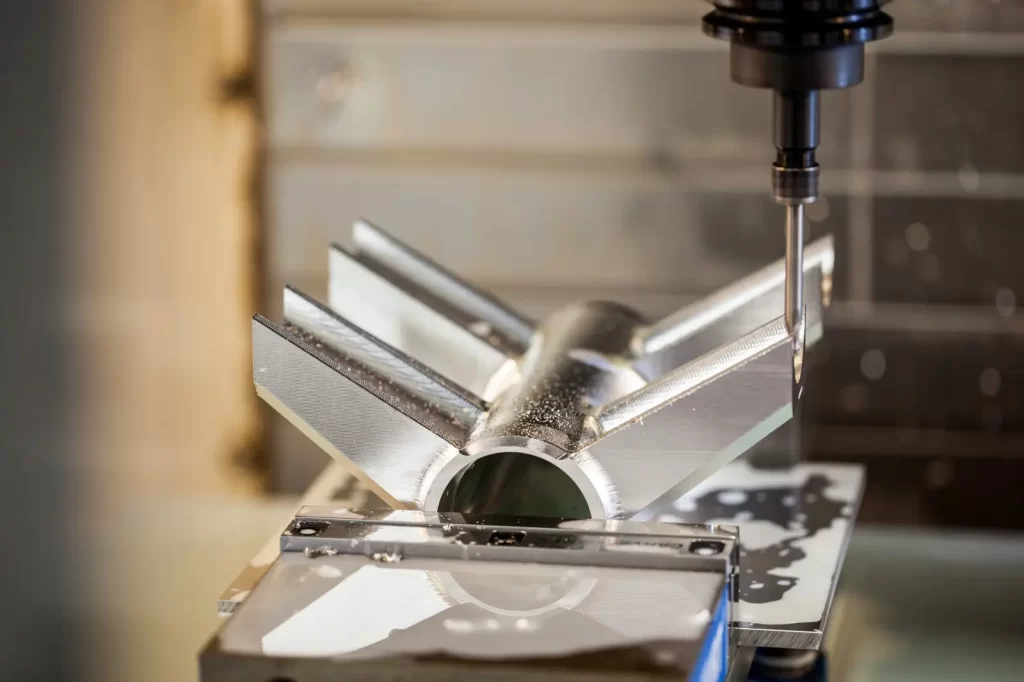
Титановое фрезерование
Фрезерование титана на станке с ЧПУ Этот метод использует вращающийся режущий инструмент для удаления материала и создания сложных форм с гладкой поверхностью. Поскольку титан может скалываться или трескаться во время обработки, обычно используются твердосплавные или алмазные резцы. Процесс осуществляется при контролируемых скоростях резания и подаче для уменьшения тепловыделения и упрочнения материала. Кронштейны авиационных двигателей, лопатки турбин, пресс-формы, штампы и медицинские пластины — распространенные детали, изготавливаемые этим методом.
Нарезание резьбы по титану
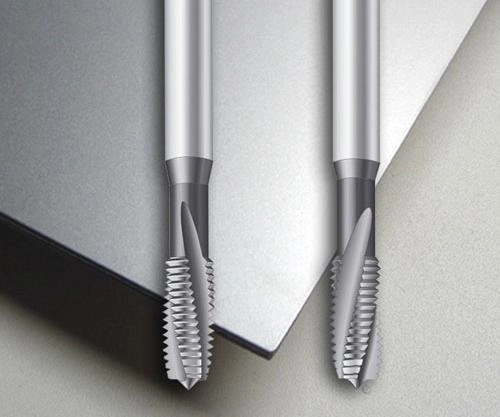
Инструменты для нарезания резьбы в титане
Нарезание резьбы включает в себя формирование внутренней резьбы в титановых деталях. Помимо высокой прочности, низкая теплопроводность титана увеличивает нагрев и износ, связанные с нарезанием резьбы; поэтому для этой цели обычно используются метчики из твердосплавных материалов или быстрорежущей стали с применением смазочно-охлаждающих жидкостей. Контроль скорости и обеспечение достаточной смазки для минимизации трения снижают риск поломки метчика и продлевают срок службы инструмента. Корпуса аэрокосмических конструкций, компоненты автомобильных двигателей и резьбовые фитинги, требующие высокой прочности и точной резьбы, являются примерами деталей, изготовленных с использованием этой технологии.
Рисунок титана
Вытяжка — это технология, используемая для превращения титана в проволоку, стержень или удлиненные детали. Высокая прочность и упрочнение при деформации могут затруднять формовку материала; поэтому для минимизации трения и контроля температуры используются смазочные материалы. Медицинские проволоки, аэрокосмические стержни и высокоточные электронные компоненты — это примеры деталей, в производстве которых используется эта технология.
Обработка титана: проблемы и решения.
Титан обладает такими преимуществами, как высокая прочность и малый вес; однако его обработка может быть сложной. Понимание основных трудностей поможет защитить ваши инструменты и улучшить процессы обработки.
зажимные приспособления
Титан более гибкий, чем другие металлы, и поэтому может отклоняться или смещаться во время обработки. Необходимо обеспечить надежную фиксацию и стабильную настройку станка. Остановка инструмента в отверстиях или вблизи стенок заготовки может привести к трению, перегреву и повышенному износу инструмента. Поддержание стабильного движения инструмента улучшит качество резки.
Производство тепла
Из-за низкой теплопроводности титана большая часть тепла, выделяемого в процессе обработки, поглощается инструментом. Более твердые титановые сплавы усугубляют эту проблему. Снижение скорости и использование охлаждающей жидкости могут уменьшить выделяемое тепло и предотвратить закалку титана.
Заедание и утолщение кромки
Титан имеет свойство прилипать к режущим инструментам. Это может негативно сказаться на процессах обработки и повредить инструмент. Такое явление называется заеданием или налипанием стружки. Применение достаточного количества охлаждающей жидкости, поддержание равномерного движения инструмента и удаление стружки, как правило, предотвращают заедание и способствуют получению чистых резов.
Как эффективно обрабатывать титан: полезные советы и рекомендации.
Как уже обсуждалось ранее, обработка титана сопряжена с трудностями из-за его высокой прочности и термостойкости. Соблюдение нескольких основных правил позволит вам защитить инструменты, снизить выделяемое тепло и производить детали более высокого качества.
Поддерживайте низкую температуру.
Титан плохо проводит тепло. Поэтому большая часть тепла, выделяемого при обработке титана, поглощается инструментом. Выделяемое тепло может быстро затупить инструмент и усилить трение, что приведет к дальнейшему выделению тепла.
Кроме того, нагрев может привести к затвердению кромки заготовки, что значительно затруднит ее резку. Обеспечение достаточного количества охлаждающей жидкости снизит выделяемую температуру и предотвратит затвердевание заготовки.
Плавные вход и выход
Резкое вхождение или выход из зоны резания может повредить инструмент и заготовку. Постепенное дугообразное движение инструмента в зоне резания позволит медленно наращивать давление. Постоянная подача в одном направлении (от толстого материала к тонкому) и поддержание постоянной скорости вращения режущего инструмента уменьшат ударную нагрузку на инструмент.
Используйте острые инструменты
Острые режущие инструменты необходимы для эффективной обработки титана. Тупые инструменты выделяют избыточное тепло и быстро изнашиваются. Заточка инструмента может улучшить процесс обработки и качество резки, а также продлить срок службы режущего инструмента.
Дайте инструментам достаточно места для охлаждения.
Уменьшение диаметра инструмента и поддержание достаточного расстояния между резами позволит обеспечить приток воздуха и охлаждающей жидкости к режущей кромке инструмента. Это поможет охладить инструмент и уменьшить нагрев. Поддержание постоянной подачи и скорости предотвратит чрезмерный нагрев и обеспечит плавное резание.
Предотвращение истирания
Титан имеет тенденцию привариваться к режущим инструментам, вызывая заедание или повторное приваривание по краям. Заточка инструментов и смазка уменьшат последствия заедания. Уменьшение заедания защитит как инструмент, так и поверхность заготовки.
Контрольный чип
Стружка на режущей кромке образуется, когда металл прилипает к режущему инструменту. В результате может произойти повреждение инструмента, и качество резки ухудшится. Использование острых режущих инструментов и смазочно-охлаждающих жидкостей позволит минимизировать образование стружки и обеспечить более чистую и точную резку.
Обработка титана против обработки алюминия Против стали
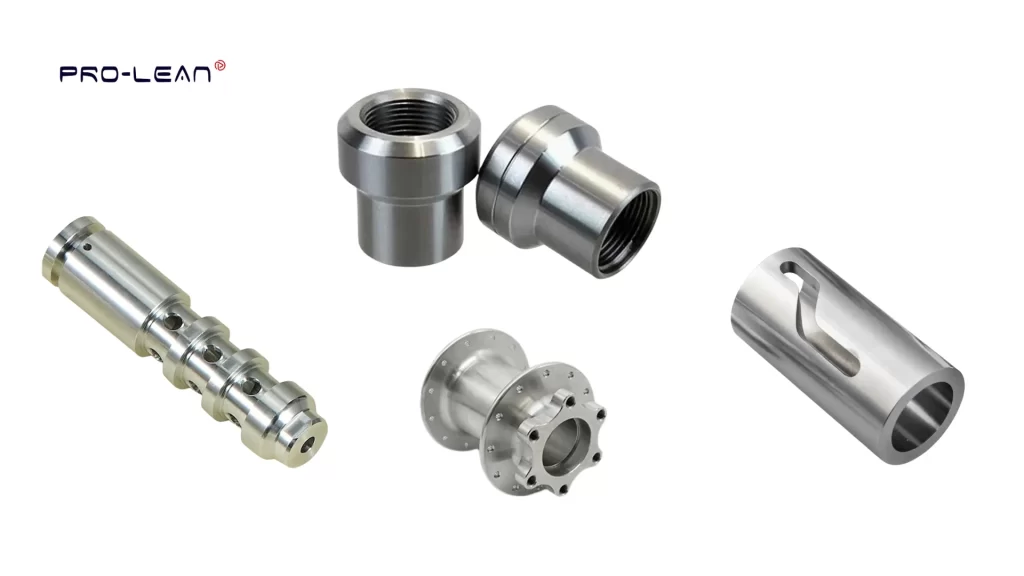
Изделия из титана, изготовленные на станках с ЧПУ.
Титан легче и прочнее стали, а также более термостойкий, чем алюминий. Он также лучше противостоит коррозии, чем оба этих металла. Вот простое сравнение:
Таблица 1: Титан против стали В отличие от обработки алюминия
| Свойства | Титан (Ti 6Al-4V) | Сталь (нержавеющая) | алюминий |
| Силы | Очень высокая температура, сохраняет прочность при высоких температурах. | Сильный, но быстрее устает. | Более низкий, менее термостойкий |
| Вес | Низкий уровень, около 60% стали | Высокий | Очень низкий |
| Коррозионная стойкость | Превосходный самовосстанавливающийся слой. | Хорошо, может ржаветь | Хорошо, но хуже, чем титан |
| Machinability | Труднее резать | Легче | Очень просто |
| Стоимость | Дорогостоящий | Средняя | Низкий |
Воспользуйтесь услугами высокоточной обработки титана от Boda Tech.
В Boda Tech мы предоставляем обработка титана с ЧПУ Услуги для Мы работаем в таких отраслях, как аэрокосмическая, автомобильная и медицинская. Мы обрабатываем титановые сплавы, включая сплав марки 5 (Ti-6Al-4V) и другие специальные марки, для производства прецизионных деталей. Наши возможности включают жесткие допуски (±0.0002″), мелкие элементы (0.5 мм), тонкие стенки (0.8 мм), гладкую поверхность (Ra 125+) и сложные элементы, такие как канавки, резьба и подрезы.
Мы следуем ИСО 9001:2015 и ИСО 13485:2016 стандарты. Независимо от того, нужен ли вам единичный прототип или крупномасштабное производство, у нас есть все необходимое оборудование, и мы можем обеспечить точное соответствие деталей проекту. Свяжитесь с нами сегодня или загрузите свой дизайн. получить мгновенную цитату от наших инженеров.