
Литье под давлением ТЭП
Литье под давлением термопластичных эластомеров (ТПЭ) — это надежный метод производства деталей, обладающих гибкостью и эластичностью. Он применяется к термопластичным эластомерам (ТПЭ). Производители используют этот тип литья. литье под давлением для прочных, гибких и сложных по форме деталей.
Процесс литья под давлением из термоэластопласта (TPE) можно использовать для изготовления мягких на ощупь деталей в медицинской, автомобильной и потребительской отраслях. Он также полезен при производстве прокладок, амортизаторов, уплотнительных колец и изоляции кабелей. Этот экономичный, точный и быстрый процесс начинается с подготовки материала, которая также включает сушку до низкого содержания влаги. Затем следуют этапы плавления, впрыскивания, охлаждения, выталкивания и последующей обработки.
Что касается материалов, то обычно используются такие подтипы, как ТПУ (термопластичный полиуретан), ТПС/СБК (стирольные блок-сополимеры) и ТПВ (термопластичный вулканизат). В зависимости от используемого материала, следует ожидать таких характеристик, как химическая стойкость, усталостная прочность, термостойкость и малый вес. В этой статье более подробно рассматривается процесс литья под давлением термопластичных эластомеров (ТПЭ), его преимущества и ограничения, области применения, а также проводится сравнение с альтернативными материалами.
Что такое литье под давлением ТПЭ?
Литье под давлением термопластичных эластомеров (ТПЭ) — это процесс, при котором с помощью стандартных литьевых машин термопластичный эластомер (ТПЭ) превращается в гибкое, резиноподобное изделие. Расплавленный эластомер помещается в полость пресс-формы, оставляется для затвердевания и охлаждения, а затем извлекается из пресс-формы в виде готового изделия. Полученное изделие обладает термопластичными и эластичными свойствами.
Что такое ТПЭ?
Термопластичный эластомер (ТПЭ) — это полимерный материал, обладающий технологичностью термопластов и эластичностью резины. Из-за этих свойств его часто называют термопластичным эластомерным каучуком. От обычной резины она отличается тем, что может быть расплавлена и изменена ее форма при достижении температуры плавления термопластичного эластомера (ТПЭ). Ее можно формовать под давлением, как и чистые термопласты.
ТЭП пластик
Термоэластопласты позволяют производителям сочетать гибкость и устойчивость к усталости с автоматизацией производства. Они могут избежать длительного времени вулканизации, характерного для обычной резины, и производить надежные эластомерные детали.
Каковы преимущества ТПЭ?
В наших процессах литья под давлением мы рекомендуем использовать термоэластопласты (TPE) по следующим причинам:
- Гибкая обработка – размягчается при достижении температуры плавления термоэластопласта.
- Безопасность – высококачественные материалы из термоэластопласта не содержат тяжелых металлов и пластификаторов.
- Легко перерабатывается – плавится и подвергается повторной переработке.
- Высокая адаптивность к различным областям применения
В чём заключаются недостатки термоэластопласта?
Однако нам известно, что материал TPE имеет следующие ограничения;
- Ограниченная термостойкость у наиболее распространенных термоэластопластов.
- Детали, изготовленные методом литья из термоэластопласта (TPE), как правило, обходятся слишком дорого, особенно это касается недорогих или одноразовых изделий.
- Обычные термоэластопласты обладают ограниченной химической стойкостью.
- Некоторые термопластичные эластомеры очень легко деформируются.
Типы термопластичных эластомеров (ТПЭ)
Наиболее распространенными типами термопластичных эластомеров (ТПЭ), используемых в литье под давлением, являются ТПС/СБК (стирольные блок-сополимеры), ТПУ (термопластичный полиуретан), ТПО (термопластичный олефин), ТПВ (термопластичный вулканизат), ТПЭЭ/КОП (термопластичный полиэфирный эластомер) и ПЭБА (полиэфирный блок-амид).
TPS / SBC (стирольные блок-сополимеры) – Это наиболее распространенный тип термопластичного эластомера (ТПЭ) в литье под давлением. Он легко обрабатывается и идеально подходит для формования с последующим нанесением покрытий. Однако его устойчивость к высоким температурам и растворителям ограничена.
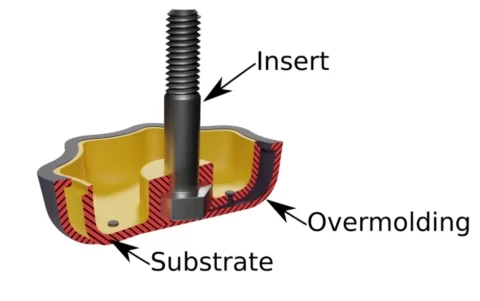
ТПЭ формование
Альтернативный текст: Диаграмма, показывающая слои термопластичного эластомера (TPE) в процессе литья под давлением — подложка, слой литья под давлением и резьбовая металлическая вставка — с пояснениями.
ТПУ (термопластичный полиуретан) – Полиуретан (TPU) обладает высокой механической прочностью и износостойкостью. Он также гибкий и прозрачный, поэтому подходит для защитных элементов.
ТПО (термопластичный олефин) – TPO является экономичным, легким и умеренно гибким материалом. Однако он обладает ограниченной эластичностью и термостойкостью.
ТПВ (термопластичный вулканизат) – Этот термоэластопласт по своим характеристикам не уступает вулканизированной резине.
TPEE / COPE (термопластичный полиэфирный эластомер) – Этот материал прочный и устойчивый к усталости. Сочетание этих свойств с хорошей стабильностью размеров делает его пригодным для применения в сложных условиях, например, в автомобилестроении.
COPE
PEBA (полиэфирный блок-амид) – Завершает этот список PEBA, легкий эластомер, который отлично зарекомендовал себя при низких температурах.
Обзорная таблица различных типов термоэластопластов для литья под давлением
Ниже представлена сводная таблица, в которой сравниваются свойства различных типов термоэластопластов (ТЭЭ), включая плотность, химическую стойкость, термостойкость, стабильность размеров, эластичность и износостойкость.
|
Тип ТЭП |
Плотность (г / см³) |
Химическая устойчивость |
Температура сопротивление |
эластичность |
Стабильность размеров |
Износостойкость |
|
TPS / SBC |
0.89-1.10 |
Средняя |
От низкого до среднего |
Высокий |
Средняя |
Средняя |
|
ТПУ |
1.10-1.25 |
Хорошо |
Средний до высокого |
Высокий |
Хорошо |
Прекрасно |
|
TPO |
0.88-1.05 |
Хорошо |
Средняя |
Средняя |
Хорошо |
Средняя |
|
TPV |
0.95-1.10 |
Прекрасно |
Высокий |
Высокий |
Хорошо |
Хорошо |
|
TPEE / COPE |
1.10-1.30 |
Прекрасно |
Высокий |
Средний до высокого |
Прекрасно |
Прекрасно |
|
ПЭБА |
1.00-1.02 |
Хорошо |
Низкий |
Очень высоко |
Хорошо |
Хорошо |
Преимущества литья под давлением ТПЭ
Литье под давлением термопластичных эластомеров (ТПЭ) предпочтительно по таким причинам, как более короткие циклы производства, возможность вторичной переработки, точность размеров и превосходное качество поверхности.
- Повышение прочности и жёсткости – не требует вулканизации, как традиционная резина.
- Рециркуляции – Отходы ТПЭ могут быть переработаны и утилизированы.
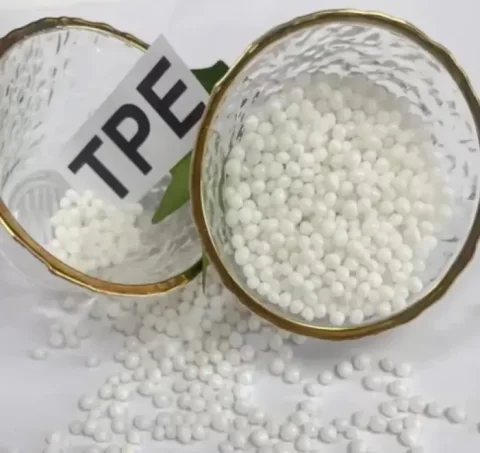
Гранулы переработанного термоэластопласта
- Точность измерения – Течение расплава стабильно, а усадка предсказуема, поэтому допуски на детали можно прогнозировать.
- Отличная чистота поверхности – Термопластичные эластомеры (ТПЭ) копируют текстуру формы.
Ограничения литья под давлением термопластичных эластомеров
К ограничениям применения термопластичных эластомеров в литье под давлением относятся следующие:
- Некоторые термопластичные эластомерные каучуки обладают относительно низкой термостойкостью.
- Некоторые из этих материалов обладают низкой химической стойкостью.
- Оптимальные эксплуатационные характеристики деталей, изготовленных методом литья под давлением из термоэластопласта, зависят от ряда требований – материала, конструкции и контроля технологического процесса.
Процесс литья под давлением ТПЭ
Пять основных этапов процесса литья под давлением термопластичных эластомеров (ТПЭ) включают подготовку материала, плавление материала, впрыск, охлаждение и извлечение детали.
Шаг 1: Подготовка материала
Гранулы термоэластопласта (TPE) сушат при температуре 80 °C в течение нескольких часов. Цель этого этапа — снизить содержание влаги до уровня ниже 0.05%.
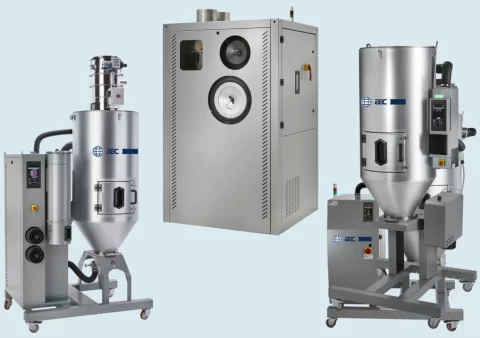
Оборудование для сушки пластиковых гранул
Шаг 2: Плавление материала
Гранулы термоэластопласта помещаются в литьевую машину (шнекового типа). Гранулы нагреваются до расплавленного состояния (примерно 170–230 °C).
Шаг 3: Впрыск
После правильной установки и контроля давления расплавленный материал подвергается впрыскиванию. Материал оседает в прецизионной полости пресс-формы. Рекомендуется многоступенчатый процесс, при котором впрыскивание сначала происходит медленнее, а затем ускоряется после удаления воздуха.
Шаг 3: Охлаждение
После заполнения полости пресс-формы термопластичный эластомерный каучук получает достаточно времени для охлаждения и затвердевания. Поддержание температуры в диапазоне от 30 до 70 °C обеспечивает равномерное затвердевание и предотвращает деформацию деталей.
Шаг 4: Извлечение детали
После охлаждения и достижения необходимых структурных характеристик отформованная деталь готова к извлечению. В зависимости от требований, деталь может быть отправлена сразу на сборку или сначала на последующую обработку.
Факторы, которые следует учитывать в процессе литья под давлением термопластичных эластомеров.
В процессе литья под давлением термопластичных эластомеров (ТПЭ) необходимо учитывать три основных фактора: конструкцию пресс-формы, материал ТПЭ и контроль качества.
- Точная конструкция пресс-формы – Такие конструктивные решения, как правильное размещение литниковых каналов, каналов охлаждения и вентиляционных отверстий, имеют решающее значение. Они способствуют равномерному потоку расплава и предотвращают дефекты пресс-формы.
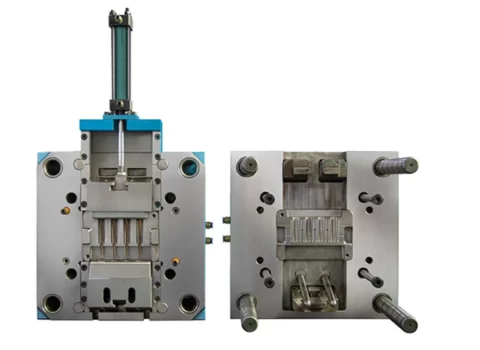
Форма из термоэластопласта (TPE).
- Качественный материал TPE – Использование подходящего сорта термоэластопласта обеспечивает совместимость в процессе формования и долговечность отформованной детали.
- Регулярные осмотры – Регулярные проверки процесса гарантируют, что деталь производится с надлежащим, стабильным качеством, без дефектов.
Попробуйте Пролеан прямо сейчас!
Рекомендации по проектированию литьевых форм для термопластичных эластомеров?
Эффективность литья под давлением термопластичных эластомеров зависит от нескольких важных принципов проектирования, включая правильное расположение литникового канала, правильные углы уклона, расположение линии разъема, равномерную толщину стенок и закругленные скругления/радиусы.
Правильное размещение ворот – Затворы следует располагать стратегически, чтобы обеспечить сбалансированный поток расплава в форме.
Правильные углы наклона – Использование правильных углов уклона обеспечивает плавное извлечение детали, предотвращая ее повреждение даже в случае более мягких эластомеров.
Расположение линии разъема – Правильно спроектированные линии разъема упрощают производственный процесс и минимизируют образование облоя.
Равномерная толщина стенки – Постоянная толщина стенок обеспечивает равномерное охлаждение и усадку.
Округлые филе/радиусы – Скругление этих элементов снижает концентрацию напряжений и улучшает текучесть расплава.
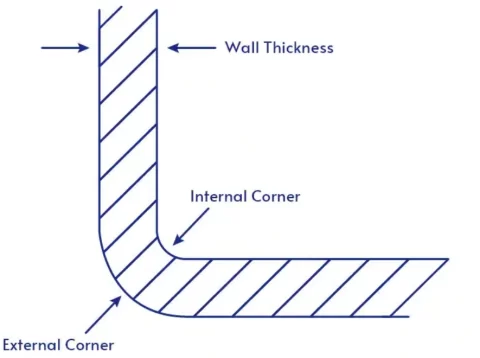
Закругленные внутренние и внешние углы
Применение литья под давлением TPE
Детали из термопластичных эластомеров (TPE) широко используются в процессе литья под давлением в автомобильной, медицинской, бытовой, электротехнической и электронной промышленности, а также в различных отраслях промышленности.
Автомобильная – Из термопластичных эластомеров (TPE) изготавливаются прочные и гибкие автомобильные детали, такие как уплотнения, элементы внутренней отделки и прокладки.
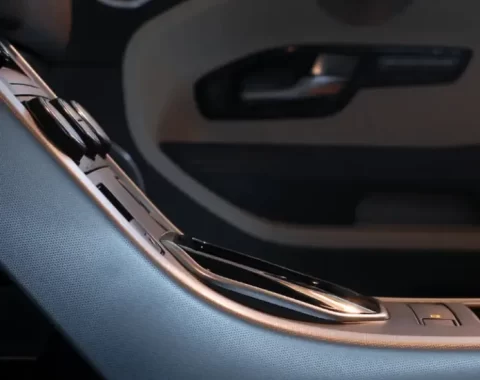
Компоненты отделки салона автомобиля
Мед – Медицинские детали, требующие чистоты и долговечности, такие как уплотнения и трубки.
Потребительские товары – Материал TPE отлично подходит для создания захватов и рукояток для бытовых предметов и инструментов.
Электротехника и электроника – К таким деталям относятся уплотнения разъемов и изоляция кабелей.
Общепромышленное применение – Примерами применения термопластичных эластомеров в этой обширной области являются муфты, втулки и виброгасители.
Попробуйте Пролеан прямо сейчас!
В чём разница между литьём под давлением из ТПУ и ТПЭ?
Термопластичные эластомеры (ТПЭ) и термопластичные полиуретаны (ТПУ), используемые в литье под давлением, различаются по механическим свойствам, технологическим характеристикам и распространенным областям применения. Полиуретан (TPU) обычно более износостойкий и долговечный, чем большинство термоэластопластов (TPE). Он также обладает более высокой прочностью на разрыв.
Применение термоэластопласта в литье под давлением обеспечивает большую гибкость и мягкость. Это особенно характерно для литья под давлением материалов с эффектом «мягкого прикосновения». Литье под давлением с использованием термопластичных эластомеров (ТПЭ) и другие подобные процессы, как правило, проще в выполнении из-за более низкой вязкости расплава ТПЭ. В случае с термопластичным полиуретаном (ТПУ) могут потребоваться более строгие правила контроля условий обработки.
Что лучше, TPE или TPR?
Для обеспечения комфорта пользователя мы рекомендуем использовать термопластичный эластомер (TPE), обладающий более мягкой текстурой. Термопластичная резина (TPR) — лучший материал для литья под давлением, если вы хотите, чтобы ваши изделия отличались большей прочностью.
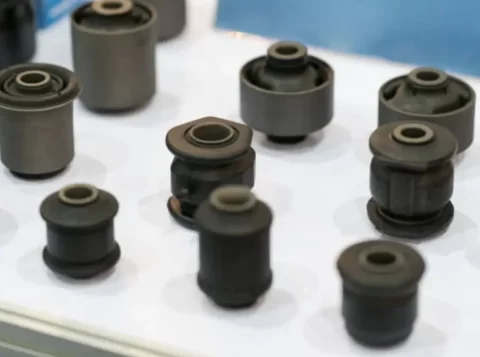
компоненты TPR
Как правило, выбор между термоэластопластом (TPE) и термопластичным каучуком (TPR) для литья под давлением зависит от требований к применению, включая прочность, мягкость и условия окружающей среды.
Термопластичные эластомеры против литья под давлением силикона
Сравнение термопластичных эластомеров и силикона обычно касается различий в процессах литья под давлением, повторного литья, совместимости, безопасности для пищевых продуктов, долговечности и устойчивости к УФ-излучению. Эти различия суммированы в таблице ниже.
|
Свойства |
Термопластичный эластомер |
силиконовый |
|
многокомпонентное формование |
Отлично сцепляется с АБС-пластиком, полипропиленом и другими пластмассами. |
Как правило, он соединяется с другими силиконовыми нитями. |
|
Переформование |
Легко переплавляется и перерабатывается |
После отверждения не подлежит повторной обработке. |
|
Совместимость |
Широкая совместимость с термопластами. |
Ограниченная совместимость |
|
для Безопасности Пищевых Продуктов |
Доступны термоэластопласты пищевого качества. |
Широко используется в медицине и в пищевой промышленности (согласно требованиям FDA). |
|
Долговечность |
Хорошо. Подвержен воздействию химических веществ и экстремальной жары. |
Отлично. |
|
УФ-сопротивление |
Умеренный – требует добавления ингредиентов. |
Естественная устойчивость к УФ-излучению |
Выводы
Благодаря таким преимуществам, как прочность и гибкость, детали из термопластичных эластомеров (ТПЭ), изготовленные методом литья под давлением, находят применение в самых разных отраслях промышленности. Высококачественные и при этом экономичные детали из ТПЭ используются в автомобильной, медицинской, электронной и других отраслях. В вашем следующем проекте вы сможете воспользоваться преимуществами этого производственного процесса, который характеризуется тщательным отбором материалов, плавлением, впрыском и охлаждением.
Свяжитесь с Boda сегодня, чтобы получить консультацию эксперта. услуги литья под давлением.