
«Литье позволяет создавать детали с выдающейся прочностью по доступной цене. Он привлек значительное внимание благодаря своему строгому укреплению и экономической жизнеспособности».
Процесс литья эффективно работает с металлами сложной конфигурации для широкого спектра обрабатывающих отраслей. Он удобен для пользователя и упрощает работу инженеров при больших объемах производства. Эффективность и работоспособность штампа влияют на конечный дизайн продукта. Незначительность незначительного дефекты литья в штампах может ухудшить качество изготовления компонентов.
Поэтому при работе со штампом, изготовленным на станке с ЧПУ, больше шансов достичь совершенства. Совместимость различных материалов и гибкость проектирования изменили весь процесс литья.
Этот обширный блог содержит ключевую информацию о процессе производства отливок, их типах и литейных материалах, используемых в формах для литья металлов. Более того, рассмотрение методов выбора наряду с преимуществами и недостатками.
Что такое кастинг? Обзор
Литье – это основной производственный процесс. При его работе расплавленный металл заливается в полость формы, которая затем затвердевает и при затвердевании образует желаемый продукт. Инструменты и штампы играют центральную роль в процессе производства отливок. В кастинге используются различные материалы для литья под давлением включая алюминий, железо, медь, цинк, хром и магний. Более того, это облегчает производство нескольких продуктов в одном агрегате.
Попробуйте Пролеан прямо сейчас!
Различные типы процессов литья?
Существует несколько процессов литья металлов для придания желаемой формы изделиям. Это;
Пескоструйная обработка
При литье в песчаные формы или литье в песчаные формы используются одноразовые формы на основе диоксида кремния для проектирования компонентов со сложными характеристиками. Эта технология использовалась и служила в промышленности с древних времен и предоставляет производителям недорогие и пригодные для вторичной переработки решения. Например, для литья используются дешевые материалы; бетон, эпоксидную смолу и штукатурку, а также для создания агрегатов для формирования форм.
Эффективность литья в песчаные формы заключается в его способности отливать даже высокотемпературные профильные металлы, такие как; черные, цветные металлы, алюминий, медь и сталь.
Литье металла под давлением
Стабильность размеров и точность являются ключевыми характеристиками литья под давлением. Этот требовательный и высокоточный процесс включает в себя подачу цветных металлов в многоразовые формы или штампы (покрытые смазкой) под высоким давлением для формирования конечного желаемого продукта.
Процесс осуществляется двумя способами; литье под высоким давлением и Литье под низким давлением в зависимости от используемого металла. имеет ли он высокую или низкую температуру плавления. Как правило, литье под низким давлением выполняется в условиях низкого давления и подходит для деталей, требующих простых функций. С другой стороны, литье под высоким давлением используется для массового производства сложных деталей.
Эти матрицы обычно изготавливаются из стали и карбидов, чтобы выдерживать высокие температурные условия. Кроме того, они гарантируют высокую стабильность размеров предполагаемого продукта. Поэтому требуется осторожность в процессе литья.
Применение литья под давлением охватывает несколько секторов, от автомобилестроения до производства аэрокосмических деталей, и имеет сложную геометрию. Более того, изделия, отлитые под давлением, часто поддаются деформации вблизи готовых поверхностей, что исключает необходимость дальнейшей обработки.
Гравитационное литье
Гравитационное литье
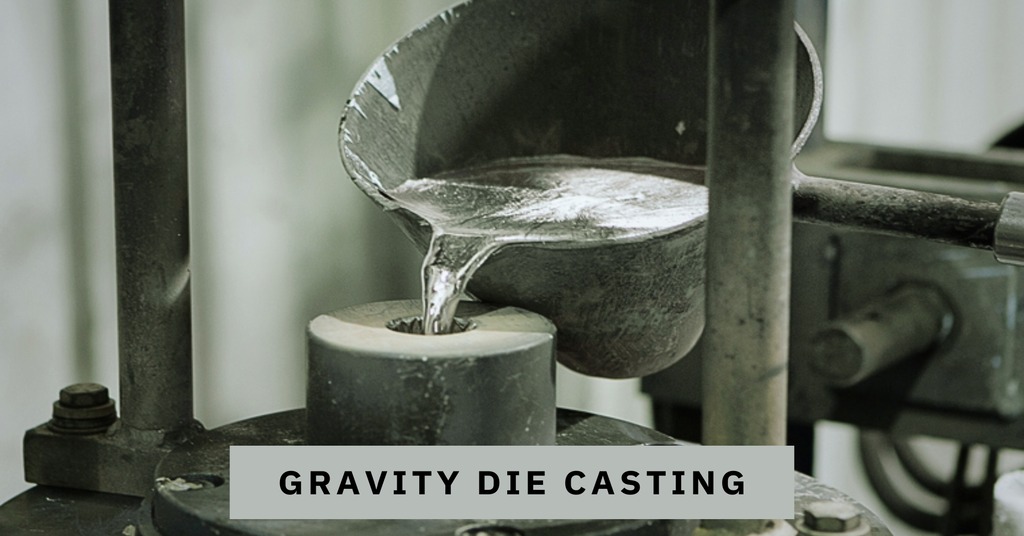
Гравитационное литье под давлением также называют литьем в постоянные формы. Как следует из названия, гравитация подчеркивает зависимость литья от силы гравитации, под действием которой расплавленные сплавы разливаются в определенную форму или штамп.
Гравитационное литье позволяет, например, формовать различные детали; корпуса, корпуса, трубопроводная арматура, поршни двигателя, автомобильные диски и т. д. Гравитационное литье под давлением применимо для нескольких металлов, некоторые из которых стоит упомянуть; сплавы цинка, свинца, магния и алюминия.
Вакуумное литье
Вакуумное литье среди вышеупомянутых методов является интересным, поскольку в нем используются стандартные условия вакуума. Вакуум создается под давлением 100 бар для удаления или отвода газов. Затем раскаленный металл заливают в полость формы внутри вакуумной камеры для удаления воздушных карманов и пузырьков.
Вакуумное литье имеет сходство с литье под давлением процесс, поскольку оба метода адаптируются для быстрого прототипирования и содержат компоненты без пузырьков с низкой пористостью и плавный чистота поверхности. Кроме того, он эффективен для мелкосерийного производства. Кроме того, он облегчает использование многочисленных смол для литья и применим для производства компонентов шасси для автомобильной и аэрокосмической промышленности.
Литье по выплавляемым моделям
Литье по выплавляемым моделям
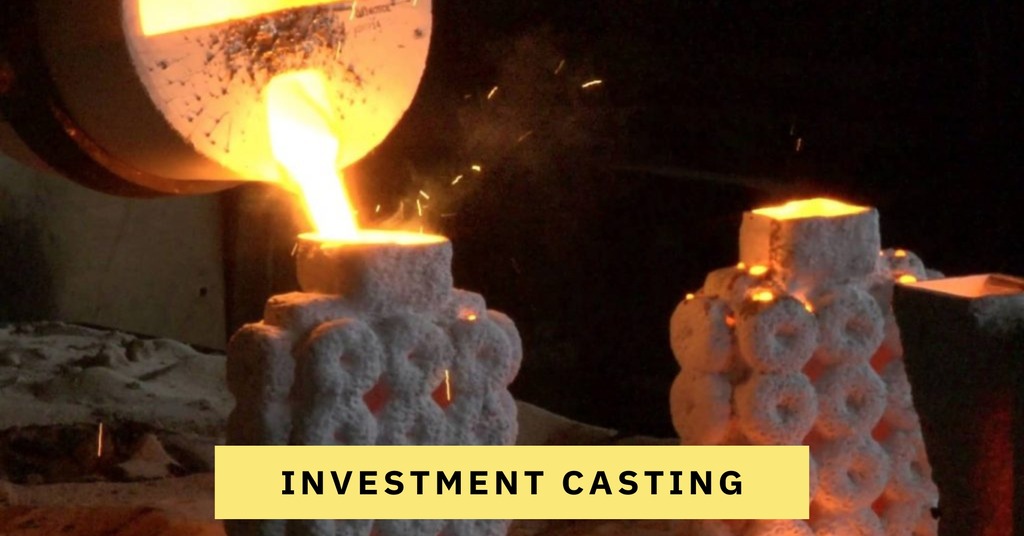
Литье по выплавляемым моделям преимущественно используется для создания сложных компонентов. В процессе работы восковая модель формы обрабатывается и покрывается огнеупорным материалом, который служит оболочкой для расплавленных металлов, таких как алюминий и нержавеющая сталь.
Несмотря на то, что литье по выплавляемым моделям представляет собой прецизионную конструкцию для формирования детализированной геометрии элементов, оно часто требует больших затрат, поскольку это трудоемкий процесс. Он имеет подрезы, тонкие стенки, велосипедные багажники, мотодиски высокого качества и близкую к финишной отделке. Для получения дополнительной информации см. наше руководство по инвестиционное литье.
Литье под низким давлением
При литье под низким давлением, как следует из этого термина, расплавленный красный металл выливается в полость формы при более низком давлении до 0.8 баровили 100 кПа в зависимости от используемого материала. Этот процесс значительно повышает качество за счет непрерывного контролируемого заполнения полости матрицы, чтобы исключить риски усадки и образования шлака.
ЛПДК тщательно формирует контуры тонкостенных деталей, обеспечивая гладкую поверхность за короткие обороты. Некоторые распространенные примеры включают в себя; тормозные суппорты, корпуса подвески, блоки цилиндров и цилиндрические головки.
Выдавить литье
Продукты для литья под давлением
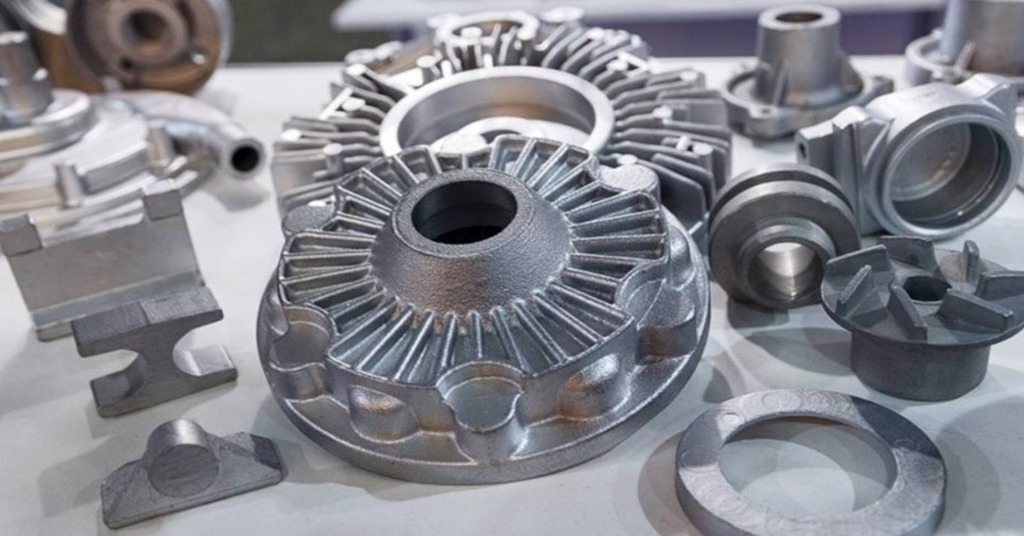
Литье под давлением представляет собой совмещенный процесс литья под давлением и ковки металла. Он включает подачу расплавленного металла в закрытую матрицу, аналогичную методам литья под низким давлением или гравитационного литья.
После впрыска гидравлический пресс применяет высокое давление для формирования металлической поковки. Литье под давлением приносит производителям выгоду, поскольку позволяет получать металлические отливки без пор и трещин. В автомобильном секторе его используют для изготовления изделий безопасности, например, рам шасси, кронштейнов, узлов и соединений пространственной рамы. Для получения дополнительной информации см. наше руководство по выжимное литье.
Центробежное литье
Центробежное литье, также называемое ротационным литьем. Это помогает формовать литые металлические детали с минимальным количеством пустот. В процессе работы расплавленный металл, такой как магний, алюминий, цинк или свинец, выливается в многоразовую форму или вращающуюся матрицу под высоким давлением для производства цилиндрических или асимметричных компонентов. Например; поршни двигателя, шестерни, трубопроводная арматура и корпуса шестерен.
Литье по выплавляемым моделям
Литье по выплавляемым моделям имеет некоторое сходство, с той лишь разницей, что при литье по выплавляемым моделям используется пена, тогда как при литье по выплавляемым моделям используется воск.
При этом пена впрыскивается в форму, покрытую стиролом в качестве огнеупорного материала. С этим методом совместимы различные металлы, такие как ферросплавы, чугун и углеродистая сталь. Помимо применения, этот процесс играет важную роль в автомобильной, аэрокосмической, оборонной и художественной сферах, поскольку позволяет формовать широкий спектр металлических литых деталей. Например; пожарные гидранты, стены и корпуса насосов обычно изготавливаются с использованием этой технологии литья.
Гипсовое литье
В процессе гипсового литья или литья в гипсовую форму используется смесь упрочняющих составов, таких как гипс, и добавок для изготовления формы. Добавки служат адгезией, вызывающей прилипание к плесени. Вместо огнеупорного материала для отливки формы используется гипс. После заливки и отверждения гипса его удаляют, позволяя расплавленному металлу перелиться в полость матрицы. Гипсовое литье приносит пользу различным секторам, таким как ювелирное дело, автомобили, искусство, скульптура и аэрокосмическая промышленность.
Попробуйте Пролеан прямо сейчас!
Совместимые металлы для процесса литья
Вот распространенные металлы, используемые при литье для различных промышленных применений.
алюминий
Алюминий может быть отлит по выплавляемым моделям, отлит под давлением, отлит в постоянную форму и отлит в песчаную форму из-за его высоких механических свойств, текучести и коэффициента отражения. От автомобильной до аэрокосмической отрасли алюминиевое литье широко распространено повсюду. Например; Алюминий широко используется для изготовления колес и внутренней отделки автомобилей, окон и дверей из-за его легкости и высокой прочности. Кроме того, дизайнеры продуктов могут извлечь выгоду из алюминия из-за его простоты изготовления. технологичность.
Магний
Литейные изделия требуют высокого соотношения прочности к весу и легкости литейных изделий. Здесь на помощь приходит магний. Магний прочный, жесткий и обладает свойствами экранирования от электромагнитных и радиочастотных помех. Это касается электрических разъемов, корпусов и корпусов. Кроме того, это идеальный выбор для литья, когда долговечность изделия важна. Некоторые из наиболее распространенных сплавов для литья включают: АЗ91Д. Для получения дополнительной информации см. наше подробное руководство по литье магния под давлением.
Цинк
Цинк широко используется в литье металлов из-за простоты механической обработки, хорошей стабильности размеров и характеристик текучести. Более того, он обеспечивает высокую точность при меньших затратах на инструмент, чем другие литейные металлы. Одной из выдающихся особенностей цинка является то, что литые изделия из него обладают высокой степенью отделки. Цинк используется для литья тонкостенных деталей сложной формы. Его применение широко распространено в автомобильной, аэрокосмической и потребительской продукции.
Медь
Этот материал обладает множеством характеристик, включая коррозионную стойкость и высокую электро- и теплопроводность. Два лучших медных сплава, бронза и латунь, обладают огромным потенциалом использования при литье в песчаные формы, литье под высоким давлением и литье в CO2. В результате изготавливаются различные музыкальные аппараты, например, тромбоны, трубы и валторны.
Утюг
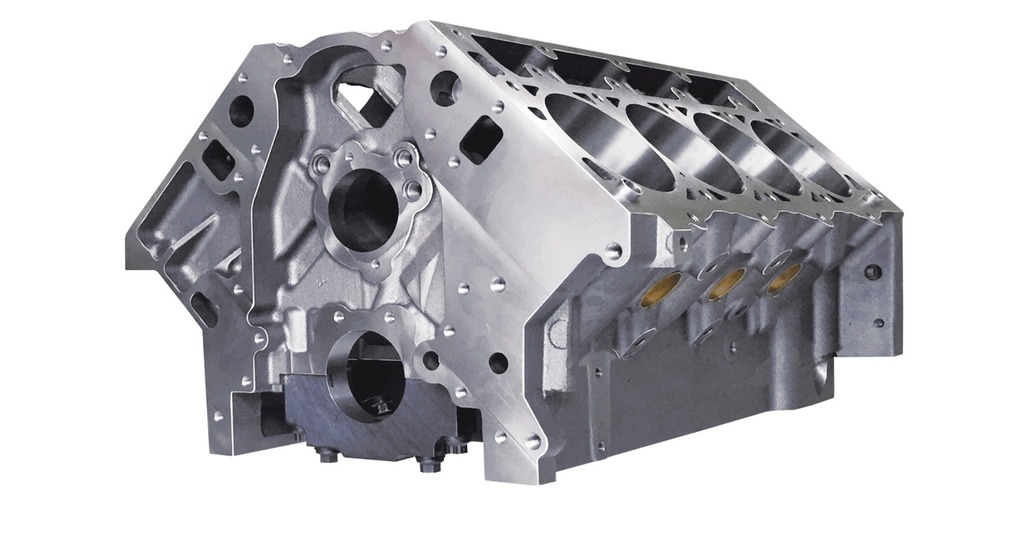
Чугунный блок двигателя
Железо обладает хорошей литейностью. Он обладает высокой устойчивостью к износу и вмятинам, а также превосходной демпфирующей способностью. Изделия из чугуна получаются путем соединения железа и углерода. Многие формы железа широко используются, например, для литья изделий; чугун, серый чугун, ковкий чугун и ковкий чугун. Некоторые распространенные приложения включают в себя; блоки двигателей, трубы и автомобильные детали.
Сталь
Сталь является часто используемым сплавом при литье. Среди стальных сплавов для литья в основном используется нержавеющая сталь. Он часто имеет различные преимущества в виде высокой прочности, износостойкости и ударопрочности. Одним из ключевых преимуществ использования стали при литье является ее способность выдерживать суровые условия окружающей среды. По этой причине он используется в компонентах для тяжелых условий эксплуатации, таких как; строительное оборудование, ковочные прессы, горнодобывающая техника, турбины турбокомпрессоров и блоки цилиндров двигателей.
Вести
Свинец обычно используется вместе со сплавами сурьмы для литья. Чаще всего используют сурьму 1%, 2%, 3%, 6%. Свинцовые сплавы обладают отличительными особенностями, когда дело доходит до литья, например, низкой температурой плавления и несовместимой ковкостью. Например, в некоторых отраслях промышленности используются литые изделия из свинца; производство аккумуляторов и радиационная защита.
Латунь
Латунь — достойный вариант для литья металлов. Литье под давлением латуни позволяет производить повторяемые изделия сложной формы, которые повторяются для разных изделий.
- Латунь; Сплав, состоящий из цинка и меди.
- Отлично проводит электричество, но искроустойчив.
- Он имеет достаточную точность размеров и отличную устойчивость к коррозии.
- Латунь предлагает множество вариантов отделки, таких как хромирование и механическая обработка с полировкой и буферизацией.
Сравнительная таблица литейных металлов
Каждый тип металла имеет свои уникальные характеристики, которые отличают его от остальных. Давайте посмотрим на эти металлы с точки зрения того, насколько легко им можно придавать форму, насколько хорошо они могут растягиваться, не ломаясь, их способности противостоять ржавчине и других факторов:
Таблица: Сравнительная таблица литейных металлов
| Литье металлов | тягучесть | тягучесть | Коррозионная стойкость | Стоимость | Machinability | свариваемость |
| алюминий | Высокий | Прекрасно | Хорошо | Низкий | Хорошо | Прекрасно |
| Сталь | Низкий | Низкий | Низкий | Средний | Хорошо | Хорошо |
| Чугун | Средний | Средний | Низкий | Низкий | Средний | Хорошо |
| Медь | Высокий | Высокий | Прекрасно | Высокий | Хорошо | Хорошо |
| Цинк | Высокий | Средний | Хорошо | Низкий | Хорошо | Хорошо |
| Латунь | Средний | Средний | Прекрасно | Средний | Хорошо | Хорошо |
Каковы преимущества процесса литья?
Использование процесса литья в ваших проектах дает определенные преимущества. Например, когда критическими аспектами, которые следует учитывать, являются экономическая эффективность, время, разработка сложных функциональных компонентов и возможность вторичной переработки. Вот некоторые из наиболее распространенных преимуществ использования кастинга в ваших проектах.
- Литье металла — это значительно быстрый процесс обработки металлов давлением.
- Кастинг – это экономичный процесс и обеспечивает экономическую эффективность при использовании для различных материалов.
- Использование станков с ЧПУ при литье демонстрирует универсальность в процессе литья различных материалов.
- Это предлагает доступный инструмент относительно традиционных методов литья.
- Изделия, изготовленные из металлического литья, легкий, что является основным требованием автомобильной и аэрокосмической промышленности.
- Литье металла – эффективный способ добиться сложная геометрия продукта такие как создание двигателей и цилиндрических полостей.
Каковы недостатки кастинга?
Кроме того, этот процесс имеет несколько ограничений, приведенных ниже:
- Литые изделия часто требуют дополнительной обработки для улучшения качества продукта, что приводит к дополнительным затратам на процесс.
- Предотвращение пористости, усадки, деформации и поддержание стабильности размеров отливок сопряжено с определенными трудностями.
- Изготовление литья – трудоемкий процесс.
- Инструменты, приспособления и формы немного дороги и требуют дополнительных расходов для бюджета.
- Литье ограничивается металлами с более низкими температурами плавления.
- Приготовление воска и проектирование форм для изготовления отливок отнимает много времени и требует высоких первоначальных инвестиций.
Ключевые факторы при выборе процесса производства отливки
Во-первых, мы должны понимать важность процесса принятия решений. Технические исследования показали, что неправильный выбор материала для изготовления отливки может серьезно повлиять на 70–80 процентов стоимости произведенного продукта.
Поэтому большое внимание следует уделять критическим компонентам, включая выбор материала, уровень допуска, размеры, формы, совместимые сплавы и, наконец, что не менее важно, процесс литья.
Выбор материала
Выбор материала зависит от конечной спецификации и требований к продукту. Каждый материал, пригодный для литья, имеет свое применение и преимущества. При выборе процесса литья необходимо учитывать ключевые характеристики материала, такие как прочность, допуск, энергопотребление и постпроизводственные модификации.
Необходимое количество
Литье считается экономичным процессом при производстве больших объемов продукции. Сокращение времени выполнения заказа наряду с большими объемами партий и сложными геометрическими решениями являются ключевыми особенностями этого процесса.
Отделка литой поверхности
Желаемый блеск и качество поверхности также влияют на критерии выбора. Литье по выплавляемым моделям обеспечивает превосходную отделку поверхности, сохраняя целостность материала. С другой стороны, литье под давлением обеспечивает высокую точность размеров при низком блеске поверхности. Поэтому постобработка необходима для улучшения характеристик их поверхности.
Требования к допускам
В процессе литья решающее значение имеют номинальные размеры, а не обычные допуски. Эти допуски обычно называются в роли актера допуски. Обычно это зависит от технических характеристик или геометрии детали, а также от типа металла, используемого для отливки.
Стоимость
От первоначального проектирования до окончательной отделки и доставки затраты остаются основной проблемой при производстве отливок. Поэтому глубокое знание процесса может помочь оптимизировать процесс литья. Эти затраты в основном связаны со сплавами, оснасткой, сложностью детали и предполагаемым объемом производства.
Попробуйте Пролеан прямо сейчас!
Получите услуги литья под давлением премиум-качества в Boda
Мы стремимся предоставлять отличные и доступные услуги литья под давлением, Здесь, в пролейскийНаши инженеры сосредоточатся на технических деталях, чтобы обеспечить превосходство и бескомпромиссное качество в ваших проектах.
Более того, Boda стремится предоставить вам всестороннюю поддержку, чтобы гарантировать, что отливки деталей соответствуют строгим стандартам качества и обеспечивают оптимальные результаты. Ищете ли вы сложные детализированные ориентированные компоненты или большие колонны, у нас есть возможность удовлетворить ваши потребности. Итак, пришлите нам свой проект для эффективного и точного прототипирования металла и получите бесплатную цену Cегодня!
Прочитайте больше:
- Пресс-форма для литья под давлением: как спроектировать форму для литья под давлением?
- Революция в литье под давлением с помощью технологии сверхбольшого литья под давлением Xiomis
Подведение итогов
Литье стало незаменимым выбором для различных отраслей, позволяя производить сложные формы, прототипы, тонкостенные компоненты и корпуса для деталей двигателей и изделий медицинского назначения.
Более того, производители конструкций имеют возможность гибко выбирать металлы из широкого ассортимента для своих процессов. Техническое понимание ключевых переменных, таких как давление, температура и подготовка формы для литья под давлением, имеет жизненно важное значение для достижения наилучших результатов.
Литейная промышленность переживает всплеск передовых инновационных технологий. Например, ATOS 3D Digitizer произвел революцию в литейной промышленности, устранив трудоемкую необходимость выполнения процесса литья.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Отличается ли литье от литья под давлением?
Да, литье и литье под давлением — это совершенно разные процессы. Процесс литья предполагает разливку, особенно расплавленных металлов, в металлические литейные формы. Напротив, при литье под давлением термопластичные или термореактивные полимеры впрыскиваются для придания детальных сложных форм.
В2. Каковы общие проблемы, возникающие в процессе литья металла?
Наиболее распространенные проблемы, возникающие в процессе литья:
- Пористость
- Неполные пломбы
- Холодные затворы
- усадка
- Дефекты поверхности (трещины, ямки, неровная текстура)
Вопрос 3. Как выбрать правильную технику литья?
Правильный выбор приводит к выбору подходящего материала с указанием количества, обоснованием требуемого допуска и желаемого качества поверхности. Эти факторы способствуют выбору метода литья.
Вопрос 4. В каких отраслях широко используется литье металлов?
В автомобильной, аэрокосмической, модной и энергетической отраслях в основном используются процессы литья металлов для изготовления различных компонентов. Некоторые распространенные примеры включают в себя; гидранты, муфты, фитинги, разъемы, клапаны, кронштейны, детали двигателя и т.д.
Вопрос 5. Какие допуски на размеры достигаются в процессе литья?
Максимальный гибкий допуск, достижимый в процессе литья, колеблется от ±0.15 до 25 мм и ±0.3 до 150 мм.
Ресурс
К.Г. Свифт, Дж. Д. Букер, (2013), Книга выбора производственного процесса: Разработка продукта (второе издание): Получено из: Прямая наука