“对于所需的具有精确规格的 ABS 零件,您需要了解流程、挑战及其优势。”
ABS 热塑性塑料的高强度、耐用性、热稳定性和抗冲击性使其受到广泛的应用。在汽车、航空航天、医疗、电子等行业都可以看到ABS零件的身影。然而,哪些著名的制造方法用于制造 ABS 组件或产品? ABS加工 是最精确、最有效的过程。
此外,本文将讨论 ABS 塑料的加工工艺,包括 CNC 集成、优点、挑战以及与 ABS 注塑技术的比较。
什么是 ABS 加工?
它是通过从 ABS 工件上去除材料来实现所需形状的减材制造策略。使用不同的机器和切削工具来去除材料。同时,ABS 的抗冲击性支持加工,因为在加工过程中工具施加压力时不会损坏它。
ABS 加工设备的一些例子包括铣床、车床和车削中心。机器可以在 ABS 上执行铣削、钻孔、车削、螺纹加工、仿形加工和其他多种操作。此外,机械加工可以生产具有出色光洁度和精度的零件。此外,数控技术在ABS塑料加工中的集成,使加工工艺进入了精度更高、效率更高、成本更低的新时代。
因此,ABS 的加工可以制造多种功能部件,适用于以下应用: ABS塑料特性 对于操作或功能需求至关重要。
立即尝试 Boda!
传统的 ABS 加工工艺
传统加工是指没有计算机控制的人力密集型加工,操作员手动控制机器引导刀具或工件进入正确的切削路径。传统上,车床和铣床用于加工 ABS 零件。
1. 车床加工
车床从连接到主轴的旋转工件的外表面去除材料。同时,切削刀具安装在可以沿两个轴(X 和 Y)移动的刀架上。当 ABS 工件旋转时,切削刀具与其接触并沿其长度和直径去除材料。
车床加工适用于圆柱形 ABS 零件,如杆或轴。它可以处理端面、螺纹、钻孔和车削等操作以获得所需的几何形状。
2. ABS铣削
在铣床上,切削刀具代替工件旋转。铣刀安装在主轴上,可以沿多个轴移动以对工件进行整形。当工件被送入刀具时,铣刀高速旋转,切削刃从加工区域去除材料。
铣床可以根据刀具设置执行切割、钻孔、镗孔和其他操作。因此,铣削 ABS 适合在工件上创建复杂的形状,例如型腔、槽和曲面。它还可以灵活地用于定制零件和产品,例如无人机外壳和绝缘体。
虽然传统加工可以满足不同的工业需求,但其精度和成本效益不如数控加工,特别是对于中大规模制造。加工过程中最少的人工干预和计算机控制的刀具路径确保了严格的公差和非常短的生产周期时间。
什么是ABS数控加工?
CNC加工的基本原理与传统加工相似,不同之处在于所有控制都是由计算机软件完成的,包括刀具运动、刀具路径、切削速度和深度。
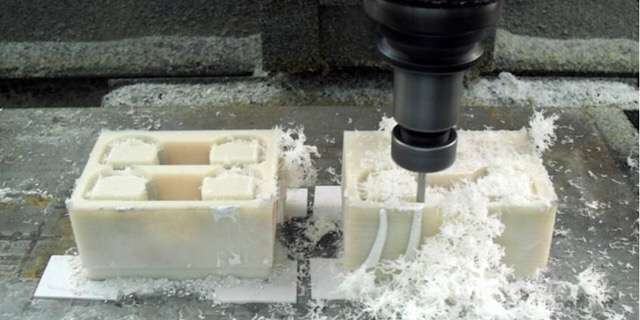
ABS数控加工
这是一步一步的过程 ABS数控加工;
1.CAD设计
这是第一步,在 AutoCAD 和 Solidworks 等计算机软件中创建预期组件或产品的详细设计。设计必须包括所有规格,例如尺寸、公差、特征、装配的配件布置等。
2. ABS牌号选择
接下来,ABS 塑料主要分为三种类型:高冲击、低冲击和高耐热。根据您的应用要求选择合适的 ABS 牌号。同时,还必须考虑每个等级的费用。
3. 数字指令/G代码&
G 和 M 代码是指示工具运动以精确切割材料的数字指令。这些代码可以通过使用CAM等计算机软件处理图纸来获得。它们还包括刀具进行加工时将遵循的切削路径。
4. 工具选择
在这里,您还必须选择加工 ABS 塑料的工具。通常,高速钢模具用于 ABS数控加工。
5. 加工设置
此步骤包括将 ABS 塑料工件连接到主轴的工作台或卡盘上,具体取决于您使用的机器。另外,对齐工件和刀具。然后,设置切割参数并加载G代码。
6. 加工和监控
执行 G 代码后,数控机床开始工作,工具按照预先确定的路径和速率对 ABS 材料进行成型。同时,采用冷却剂来最大限度地降低因产生的热量而造成热损坏的风险。
因此,该过程可以表明 CNC 加工在成本和精度方面是首选。它可以创建比传统机器更复杂的几何形状。
下表显示了一些主要差异:
表:传统与 CNC 加工或 ABS 塑料
| 特性 | ABS 常规加工 | ABS数控加工 |
| 工艺应用 | 手动操作 | 自动化操作 |
| 准确性 | 中 | 高 |
| 复杂 | 复杂性有限 | 高复杂度 |
| 模具灵活性 | 工具灵活性有限 | 模具灵活性高 |
| 生产量 | 适合小批量 | 适合大批量 |
| Cost | 较低的初始成本 | 较高的初始成本 |
| 交期 | 更长的交货时间 | 交货时间更短 |
ABS加工的优点
尽管 ABS 可以通过多种方法加工成成品零件,但 ABS 的 CNC 加工具有多种优势,包括精度、定制化和生产灵活性。
- 加工工艺可以生产不同形状、尺寸和特征的 ABS 加工部件。
- CNC ABS 加工可以提供卓越的精度,例如线性尺寸为 ±0.005 英寸。
- 加工 ABS 塑料可用于定制形状的几何形状。
- 无论应用领域如何,ABS 塑料都具有出色的机械和物理性能,可生产出耐用的零件和产品。
- 对于快速原型制作和小批量生产来说,它具有成本效益。
- 机加工 ABS 零件可以快速进行表面精加工,以满足所需的光滑度和美观度。
- 与注塑成型相比,加工 ABS 速度更快,因为不需要详细的模具或其他重型工具。
立即尝试 Boda!
ABS数控加工成本
与其他加工项目一样,ABS 加工成本取决于许多因素,从设计的复杂性和精度到加工设备的能力。
此外,根据您使用的是传统加工还是数控加工,成本也有很大差异。使用 CNC 进行大规模生产成本较低,而如果您只需要少量物品,则传统机器可以加工低成本的ABS零件。
以下是典型的 ABS 加工成本因素 影响最终成本;
- 设计成本
- 材料费用
- 加工成本
- 机器成本
- 人工成本
- 质量控制和检验成本
- 表面处理成本
- 库存和运输成本
对于不同的加工项目,这些因素或故障也可能不同。例如,如果加工后的光洁度满足要求,某些零件可能不需要表面精加工。
为了更好地了解 ABS 加工的成本,我们来看看 用于电子外壳的 ABS 加工示例。
- 产品名称: 电子设备定制 ABS 外壳
- 尺寸:X 150 100 50点¯x
- 公差: ±0.2 mm(关键尺寸)和 ±0.5 mm(非关键尺寸)
- 完成(Ra): 外表面 0.9 μm,内表面 1.8 μm
- 物品数量: 50
| 成本因素 | 描述 | Cost |
| 材料费用 | 2 美元/磅 × 50 磅 | $100 |
| 模具成本 | $50 | $50 |
| 机器设置时间 | 2小时(3X20美元/小时) | $60 |
| 机器成本 | 2 小时 × 50 件物品 x 10 美元/小时 | $1000 |
| 人工成本 | 2 小时 x 50 件物品 x 20 美元/小时 | $200 |
| 管理费用及杂项 | (材料成本+安装成本+机械加工成本+模具成本+人工成本)×10% | $321 |
| 估计总费用 | 所有费用的总和 | $3531 |
| 每个零件的成本 | 总成本/ 50 件 | $70.62 |
(注:这是成本估算的示例;根据复杂性和其他因素,一种设计与另一种设计可能会有所不同)
ABS 加工应用
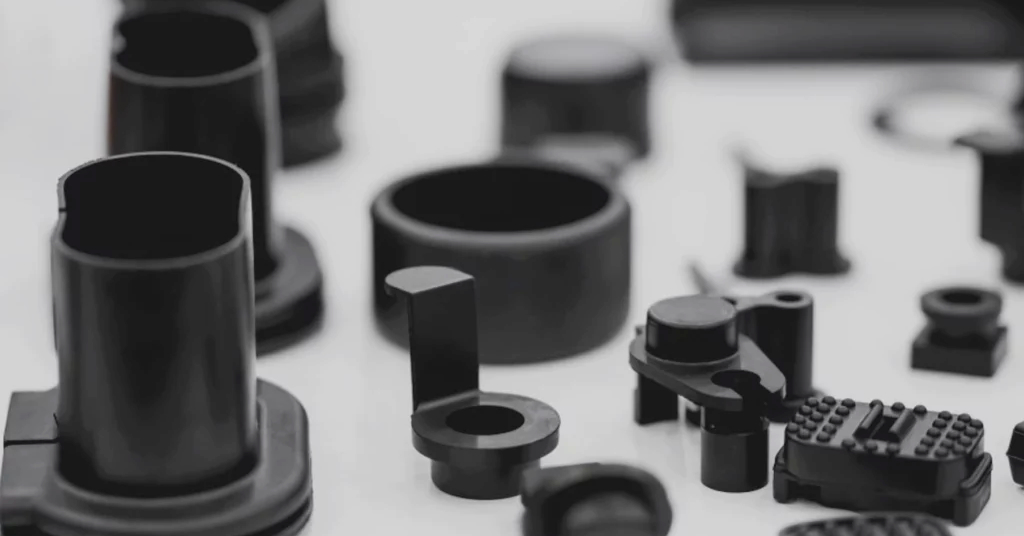
ABS加工件
ABS 加工零件和产品无处不在,从汽车、电子产品到日常用品。它们的重量轻和足够的机械性能可以满足应用的不同操作和功能需求。此外,ABS CNC 加工的多功能性可以处理复杂的设计和定制功能。
表:ABS 加工应用
| 应用领域 | ABS加工零件示例 |
| 汽車 | 格栅和通风口、门把手、保险杠、前照灯外壳、仪表板组件、内饰板等。 |
| 消费类电子产品 | 适用于笔记本电脑、平板电脑、智能手机、音频放大器和其他电子产品的外壳。 |
| 工业 | 夹具和固定装置、工具、输送机零件、阀体、轴承、机器人组件、机械外壳和原型组件。 |
| 医疗行业 | 设备外壳、手术器械手柄、假肢部件、医疗家具、推车等。 |
| 航空航天 | 机舱内饰、驾驶舱组件、结构件、无人机外壳、卫星组件以及各种零件原型制作。 |
有什么替代方案吗? ABS注塑
除了 CNC 加工外,ABS 塑料零件还可以通过其他方法制造,例如 3D 打印、 真空成型和注塑成型。在这些当中, ABS注塑成型 尤其适用于 ABS 大规模生产。
注射成型方法是将熔融的 ABS 在高压下注射到注射模具中。然后液态 ABS 流入模腔并成型。接下来,冷却后,将固化部件从模具中顶出,同一模具重复后续循环。
虽然最初的模具制作成本较高 定制 ABS 塑料成型 与机械加工的模具成本相比,模具的耐用性使得零件在批量生产时比数控加工更便宜。由于模具而缩短的周期时间和可重复性显着降低了每个零件的成本。
表:ABS 注塑成型与注塑成型数控加工
| 因素 | ABS注塑成型 | ABS数控加工 |
| 公差 | ±0.1 至 ±0.5(典型值) | ±0.02 至 ±0.1 毫米 |
| 表面处理 | 通常需要后期处理以保证平滑度 | 需要最少的后处理 |
| 复杂 | 复杂几何形状的灵活性 | 它可以处理具有复杂细节的复杂几何形状 |
| 生产量 | 对于大批量生产来说非常经济 | 适合小规模运行 |
| 交期 | 由于模具制造和设置,交货时间更长 | 原型和小批量的交货时间更短 |
立即尝试 Boda!
ABS CNC 加工的挑战
首先,工件在加工过程中可能会被包裹或熔化,这主要是由于需要适当的工具和参数。其次,ABS的内应力可能会导致变形和其他表面缺陷。这两个是与 ABS 塑料性能相关的主要 ABS 加工挑战。此外,还存在其他精度、刀具磨损和表面光洁度挑战。
1. 尺寸挑战和工具磨损
工件不稳定或轻微的刀具偏转足以导致尺寸不准确。因此,加工前必须将工件和刀具夹紧并对准。刀具缺陷还会导致刀具快速磨损,这可能会增加刀具成本,甚至损坏工件。
2. 热变形挑战
工具和工件的摩擦会产生热量,从而导致 ABS 工件热膨胀。热量会熔化加工区域并留下烧痕。为了避免这种情况,需要正确的刀具材料、切削刃几何形状和冷却液。例如,锋利的切削刃有助于有效去除切屑并有助于形成光滑的表面。同时,在加工 ABS 塑料时可以使用水基冷却液。
3.表面处理问题
不正确的刀具几何形状和切削变量(速度、深度)是铣削 ABS 塑料时出现表面光洁度问题的主要原因。刀具可能会留下切削痕迹,并且毛刺或切屑可能会附着在加工表面上。例如,ABS 加工优选的几何形状包括单槽立铣刀或具有正前角的高螺旋/间隙立铣刀。
4. 后加工注意事项
机加工后,可能需要去毛刺或其他进一步的表面精加工,以确保机加工 ABS 零件的质量和功能。去毛刺工艺可去除锋利的边缘和毛刺,而打磨、抛光或喷漆等精加工技术可提高美观性和性能。
我们有 3 轴和 5 轴 CNC 机床用于 ABS 加工
在 Boda,我们处理所有类型的 ABS CNC 加工项目,无论其复杂程度如何。我们拥有 3 轴和 5 轴通用数控机床以及用于塑料零件和产品的不同专用铣床和车床。
数控加工服务
我们经验丰富的工程师与客户和工厂经营者密切合作,以实现预期的结果。 ProlenTech 的定制模具、过程监控和质量控制系统可以确保为不同行业提供高标准的 ABS 塑料零件。因此,请将您的设计发送给我们,以利用我们精确而实惠的 CNC加工服务 发展您的初创企业或已建立的业务。
立即尝试 Boda!
总结
加工过程通过各种操作(切割、钻孔、铣削、车削等)精确地塑造 ABS 材料。其较短的设置时间和复杂设计的灵活性使得 ABS加工 适用于各行业的各种组件。此外,与传统车床或铣床相比,使用 CNC 机床制造 ABS 零件可显着降低原型制作和小批量生产的成本,同时提高精度和交货时间。
然而,有关工具对准、热损坏和尺寸不准确的一些挑战可能会影响最终质量。然而,存在解决这些问题的解决方案和考虑因素。
常见问题
我可以对 ABS 塑料进行 CNC 加工吗?
是的,ABS塑料可以根据设计规范进行数控加工。
ABS CNC加工贵吗?
通常,加工 ABS 零件具有成本效益。然而,总成本可能取决于零件复杂性、公差和产量。
ABS加工面临哪些挑战?
您可能会面临管理 ABS 特性(例如耐热性和脆性)等挑战。此外,加工过程中还存在出现毛刺和翘曲等表面缺陷的风险。
加工 ABS 零件耐用吗?
是的!机加工 ABS 零件通常被认为是耐用的。然而,产品部件的确切寿命取决于 ABS 等级、后处理和操作条件。