铝锻造、挤压和铸造
锻造、挤压和铸造是铝部件的常用制造方法。尽管这些方法、性能和应用各不相同,但根据项目的不同,这些技术都能生产出高质量的产品。
铸造是将熔融的铝液倒入模腔并使其冷却的工艺,深受寻求大批量复杂零件的制造商的青睐。铸造方式包括熔模铸造和砂型铸造。
挤压工艺是指将铝材挤压通过模具,形成横截面积均匀的细长部件。挤压工艺具有均匀性,且在长期生产中相对高效,因此是管道和框架的首选工艺。
锻造包括热锻、冷锻、开模锻和闭模锻,通过对铝施加压缩力来使其成型。由此产生的坚固铝部件非常适合汽车部件和飞机部件等高应力应用。
在这篇文章中, 普罗林科技 本文重点介绍了铝锻造、挤压和铸造的比较点,首先从各自的定义开始。继续阅读,了解更多详细信息和成功项目的见解。
什么是铝锻造工艺?
铝锻造是使用锤击、压制或其他施加压缩力和热量的技术来塑造铝金属的过程。锻造可以改变金属的晶粒结构并增强强度。
虽然锻造主要涉及不锈钢和碳钢等较硬的金属,但较软的铝也是该工艺的候选材料。它与铜和黄铜等材料一样,是可以进行锻造的较软金属之一。
原始铝材在获得预期形状的过程中会发生塑性变形。铝锻造成本低廉,其应用通常是制造具有所需机械性能的零件。
铝锻造有哪些类型?
根据工艺温度,铝锻造可分为冷锻和热锻。基于这一基本分类,铝锻造还有其他技术,其中最知名的是开式模锻和闭式模锻。
冷热锻造
In 冷锻将未加热的铝坯通过开放式模具,并强制使其获得模具的形状。其概念是,锻造过程是在铝的再结晶温度以下进行的。
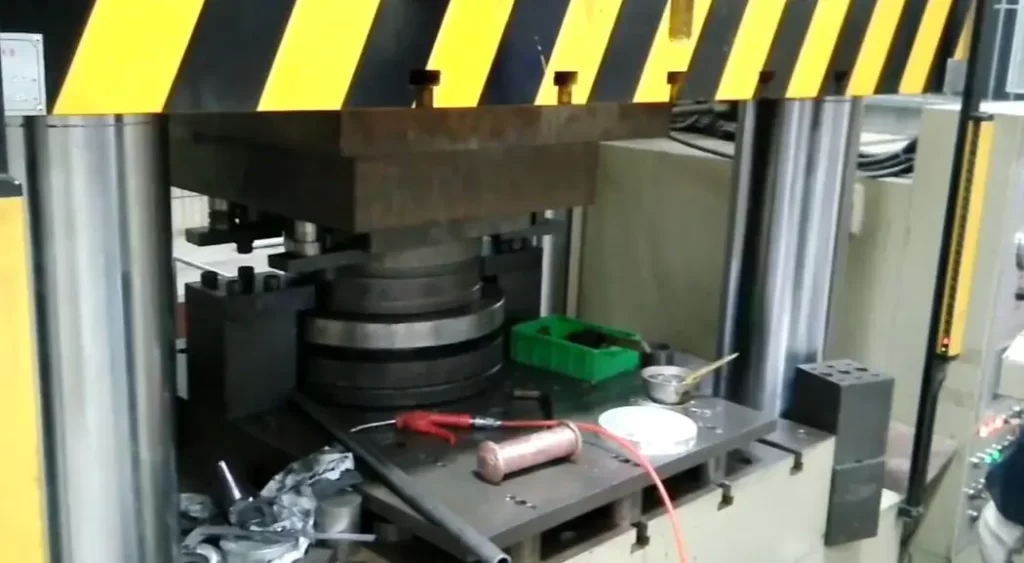
冷锻
热锻 将铝加热到其再结晶点以上的温度,然后将其压入模具中。模具也会被加热,以便铝更容易移动。
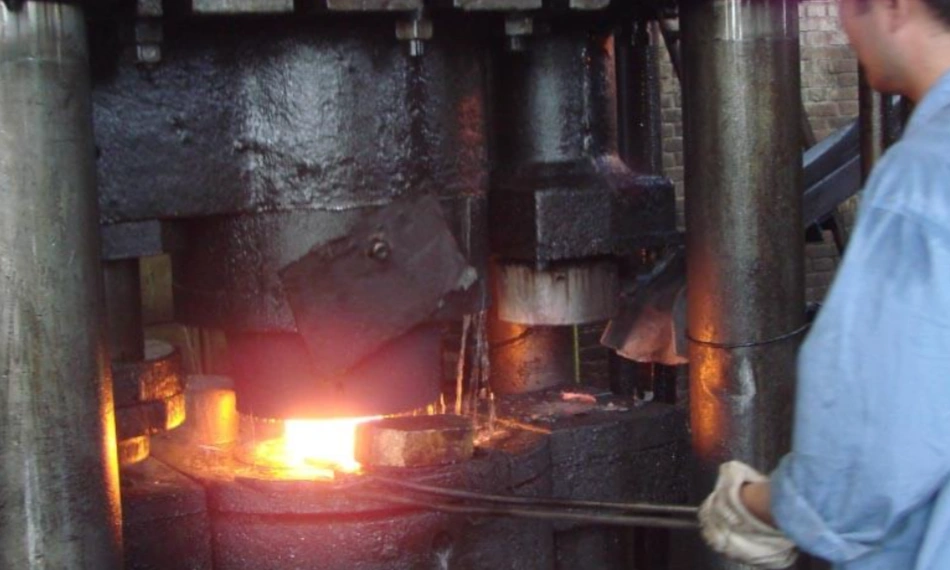
热锻
自由锻造
开放式模锻需要在炉中加热铝金属,将其放在铁砧上,然后将其锤打成所需的形状。
闭模锻造
该工艺涉及两个半模,它们合在一起并压缩铝坯。铝材被迫流过模腔,形成最终所需的形状。
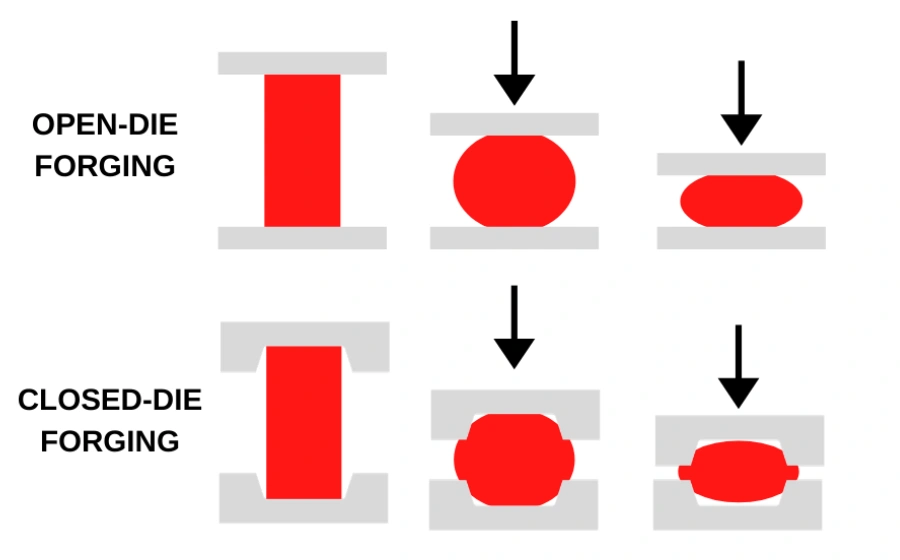
开式模锻与闭式模锻
立即尝试 Boda!
锻造铝有哪些优点?其局限性是什么?
以下是铝锻造的优点和局限性。
锻造铝的优点
锻造铝的优点是:
- 增强机械性能
- 晶粒结构细腻均匀
- 具有成本效益的流程
- 更大的设计灵活性
锻造铝的局限性
锻造铝的局限性包括:
- 劳动密集型流程
- 最适合小批量生产
- 零件尺寸精度低
什么是铝挤压?
铝挤压是一种铝坯加工方法,通过这种方法,金属被挤压通过较小的 铝挤压模具 具有特定的横截面,以产生所需的形状。最好的 应用 铝挤压件是具有均匀横截面的细长部件,尤其是棒材和管材。
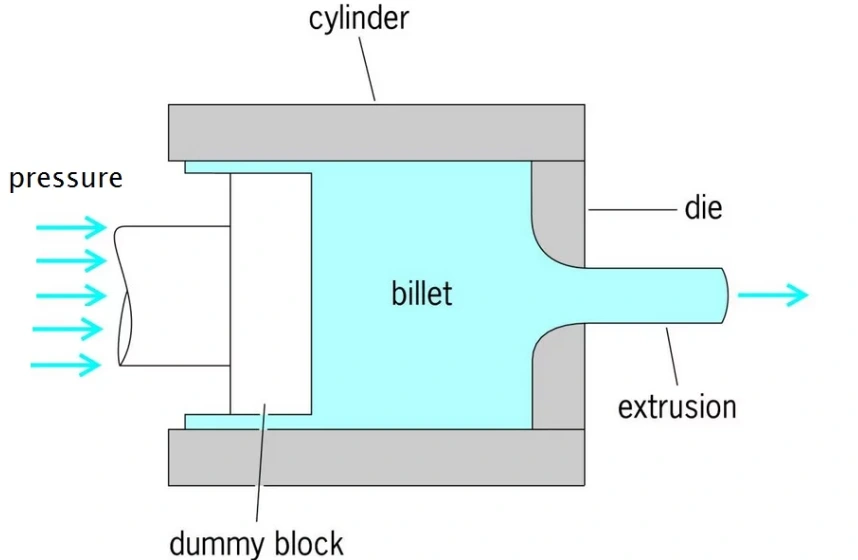
挤压工艺
铝挤压有哪些类型?
主要有两种 铝挤压:直接挤压和间接挤压。
直接铝挤压
直接铝挤压,也称为正向挤压,是指高压冲压机将铝坯挤压通过模具开口。材料沿着冲压机的方向移动。
间接铝挤压
间接铝挤压是指将固定的铝坯置于带有空心模孔的压头上,压头会强制材料通过。在这种情况下,铝坯和压头的运动方向相反。
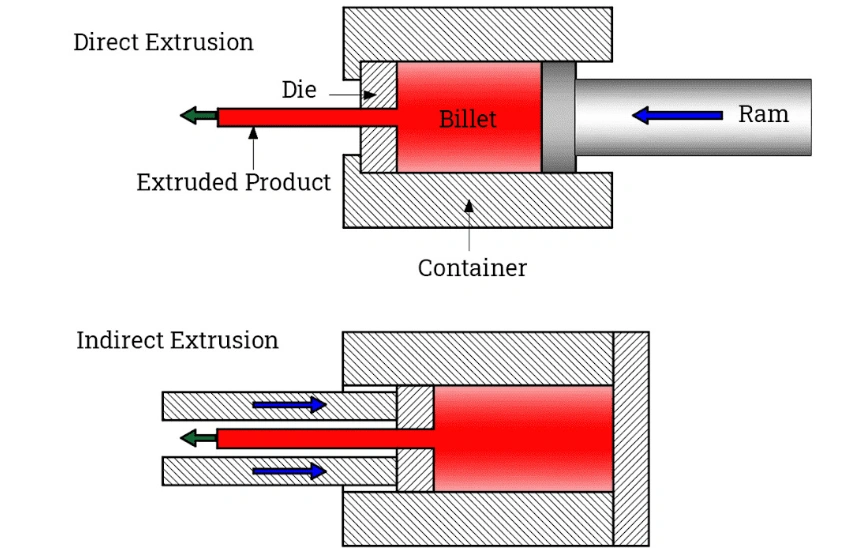
直接挤压与间接挤压
铝挤压的优点和缺点/局限性是什么?
铝挤压成本低、速度快,但也存在复杂性限制,这是在 铝挤压设计。下面是铝挤压的优点和局限性的更详细的概述。
铝挤压的优点
铝挤压具有以下优点;
- 精确的尺寸
- 对于大批量生产来说具有成本效益 铝制支架和其他部分
- 产品灵活性——易于添加功能
铝挤压的局限性
以下是铝挤压的局限性;
- 有限的横截面复杂性
- 材料特性不一致的风险
什么是铸铝?
铝铸件产品的制造过程是将铝坯加热至熔化状态,然后将其浇注或注射到模具中,以获得预期的最终产品。当熔融金属冷却并凝固成型时,零件就准备好了。
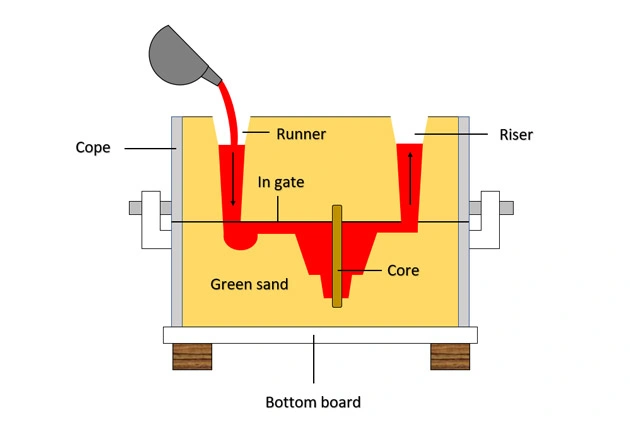
选角
由于熔融金属可以流到模具的每个角落,该工艺非常适合生产形状复杂的零件。然而,该工艺的一个显著缺点是铸造产品相对较弱,内部容易出现孔隙。
铝铸件有哪些类型?
铝铸造有多种类型,每种类型都有其优点和局限性。最常见的是压铸、砂型铸造和永久模铸造。
压铸
压铸涉及将熔融的铝压入金属模具中,并使金属冷却并凝固成预定的形状。
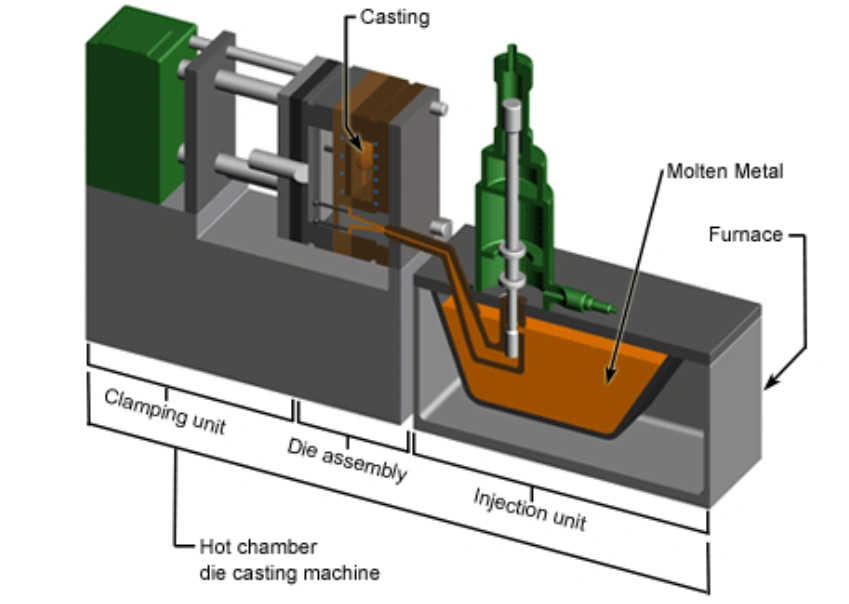
压铸(热室)
砂模铸造
顾名思义,砂型铸造就是用砂模铸造。将砂子填满模型,然后取出模型形成空腔,再将铝液注入空腔。
永久模铸
在铝的永久模铸造中,模具可重复使用,通常由铸铁或钢制成。当熔融金属在重力作用下被浇注并凝固后,打开模具以取出成品部件。
铝铸造的优点和局限性
铸造工艺可以生产出与铝部件完全相同的形状,成本相对较低,但其强度不如锻造部件。以下概述了铝铸造工艺的主要优点和局限性。
铝铸件的优点
- 该部件具有较高的强度重量比
- 承受不同类型的负载
- 高精度零件
- 高导电性和导热性
- 适合大批量生产
铝铸造的局限性
- 抗疲劳性差
- 耐磨性差
立即尝试 Boda!
挤压铝和锻造铝有什么区别?
挤压铝和锻造铝在几个方面有所不同,主要在产品强度、零件复杂性、应用和成本方面。
零件强度
挤压铝件和锻造铝件的强度因机械性能不同而有所差异。锻造铝件通常比挤压铝件强度更高。挤压铝件的晶粒结构相对较粗,因此与更细的锻造铝件相比,其机械性能较差。
零件复杂度
与铝挤压相比,铝锻造工艺可以生产更复杂的零件,其零件具有更好的晶粒结构,并且该工艺具有3D成型能力。
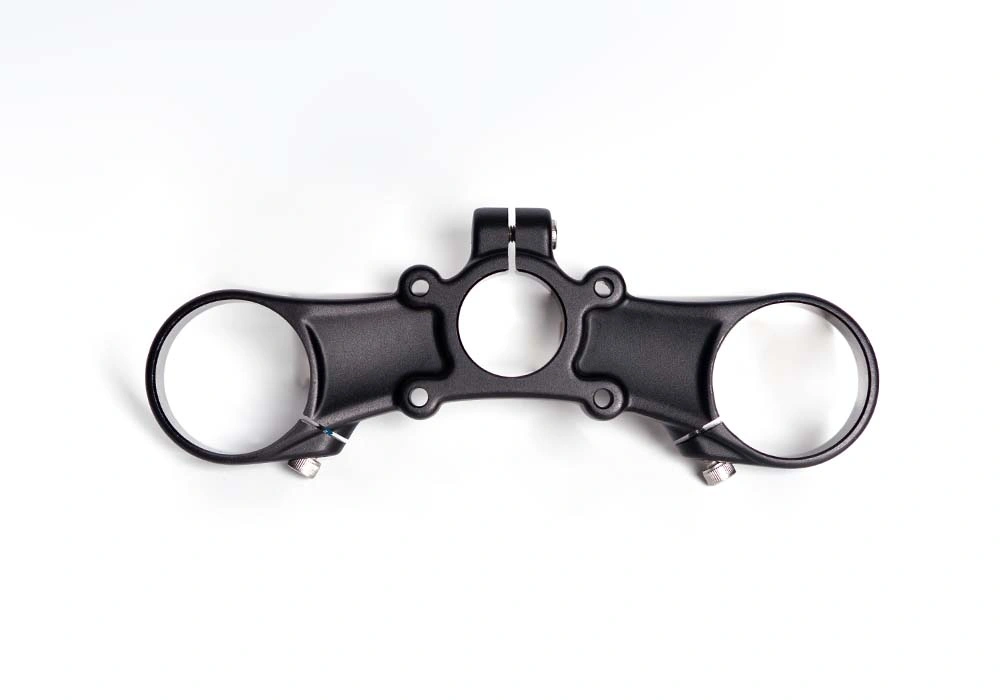
复杂的锻造铝部件
应用
铝合金锻造适用于制造汽车、飞机等应用领域的精密重型部件。铝合金挤压更适合制造形状和尺寸较简单、重量较轻的部件,例如 铝挤压散热器。这些适用于建筑项目等应用。
工艺成本
铝锻造工艺需要人力、能源和复杂的机器,这使得该工艺更加复杂。挤压工艺由于其简单性,更具成本效益。
铸造、锻造、挤压哪个更好?
在选择铝锻造、挤压还是铸造工艺时,需要仔细考虑零件的重量、尺寸和设计复杂性。其他因素还包括数控加工的要求、表面处理、制造要求、模具要求和生产成本。
以下对这三个流程的并排比较可以帮助您在考虑申请时做出决策 报价.
| 特性 | 选角 | 铸造 | 挤出加工 |
| 组装和制造 |
复杂零件装配 需要进行后期处理 |
需要多个部件组装 刚性机械连接 |
连接或焊接部分 |
| 数控加工 | 需要大量的 CNC 加工 | 最少的数控加工 | 中等数控加工 |
| 设计复杂性 | 零件复杂度最高 | 复杂性有限 | 配置文件的复杂程度可能会有所不同 |
| 零件尺寸 | 可生产大型零件 | 小型至中型紧凑型零件 | 长度不受限制但横截面有限的零件 |
| 工装要求 | 初期成本高 | 成本非常高 | 成本适中 |
| 重量 | 重型零件 | 轻型部件 | 中等体重 |
| 生产成本 | 单位零件成本低 | 单位零件成本高 | 单位零件成本适中 |
相关阅读: 数控 机械加工与铝挤压
在结论
锻造、挤压和铸造都能为您的项目打造出优质的铝制品。问题是,在铝锻造、挤压和铸造之间,您是否选择了理想的制造工艺?
挤压适合大批量生产均匀横截面的零件,锻造注重强度和性能,而铸造则非常适合生产更轻、更复杂的零件。
如果您对铝锻造、挤压和铸造的比较仍有疑问,请随时联系 Boda 的专家。我们随时准备分享见解并提供高质量的支持。 定制挤压服务 還有更多