FDM 3D打印特征图
熔融沉积成型(FDM)是一种增材制造工艺,它基于CAD设计构建三维物理模型。材料丝材通过加热喷嘴送入,喷嘴熔化挤出的丝材,并在打印机的构建平台上逐层沉积。
FDM 是目前最广泛接受的 3D 打印方法,不仅适用于业余爱好者和概念原型制作,而且也一直是测试原型、工具、教育模型、珠宝和其他应用的重要制造方法。
本文将探讨FDM 3D打印的基本原理、工作原理、兼容材料和工业应用。
让我们开始吧!
关键精华
- 在FDM 3D打印中,热塑性长丝熔化后通过加热的喷嘴挤出。逐层沉积的材料相互粘合,最终形成零件。
- 桌面 3D 打印机非常适合早期原型制作和快速设计迭代,而工业 FDM 更适合大型零件、功能原型、模具和小批量生产。
- 层高、喷嘴/床温、打印速度、冷却、光栅角度、材料和构建方向是FDM 3D打印过程中需要考虑的关键因素。
- 选择FDM技术可快速制作原型、功能模型、工装、夹具、外壳、支架和小批量定制组件。
- SLA 和 SLS 是 FDM 的两种替代方案。SLA 更适合于制造小型特征、薄壁、高细节以及需要光滑表面的应用,而 SLS 则用于制造复杂、无支撑的功能性零件。
FDM 3D打印基础知识
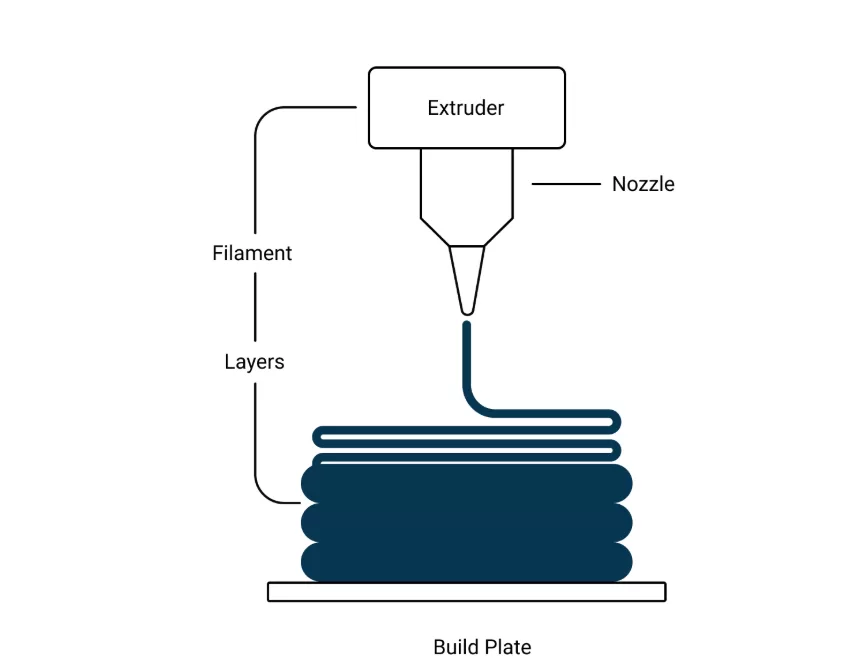
FDM 3D打印基础知识
FDM 3D打印技术是指按照预定的切片模式,逐层打印机械零件和产品的模型。它可以构建复杂精细的几何形状,例如流畅的曲线、流体通道、深角、波浪状晶格、互锁接头和倒扣。其主要限制在于喷嘴尺寸,通常为0.4毫米或更大。因此,打印特征的尺寸必须大于喷嘴尺寸。
您可以使用FDM技术打印多种热塑性材料,包括PLA、ABS、PA、TPU、PEEK和PEI。根据材料类型,需要调整进料速度、喷嘴、层高、冷却强度等参数。同时,打印尺寸取决于3D打印机的性能。与桌面级3D打印机不同,工业级FDM打印机可提供1米×1米×1米的打印尺寸。
FDM打印的工作原理是什么?机制和步骤
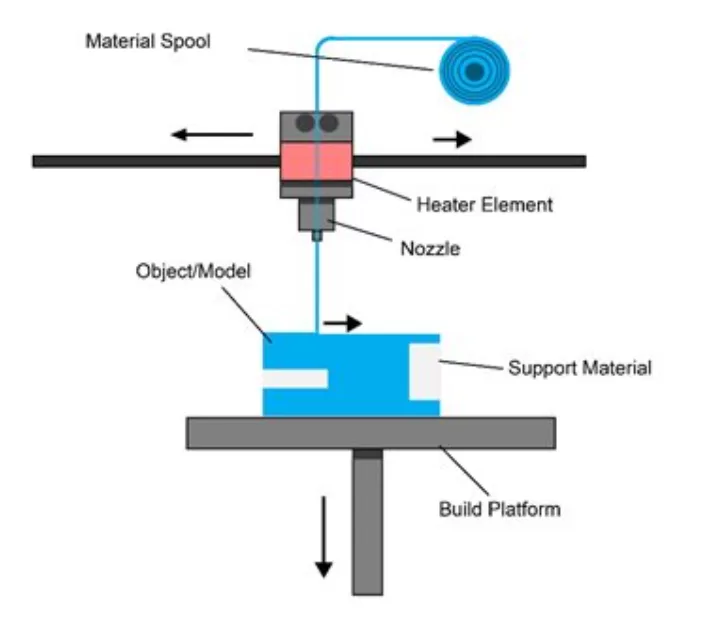
FDM 3D打印机的工作原理
熔融沉积成型(FDM),也称为熔丝制造(FFF),遵循材料挤出增材制造机制,其中加热元件熔化连续的热塑性长丝,喷嘴逐层沉积材料。最终形状是通过层间键合形成的。
让我们来详细了解一下FDM 3D打印过程。
CAD模型准备和切片
FDM工艺的第一步是在SolidWorks、CATIA和AutoCAD等设计软件中准备所需零件/产品的3D工程模型(.STL或.3MF文件)。
下一个过程是对设计进行切片,即将模型切片(分割)成数千个薄的水平切片(层),以便实现精确的 G 代码,从而控制喷嘴运动、温度和挤出速率。
设置FDM 3D打印机的打印参数
您需要设置不同的 FDM 3D 打印参数,包括喷嘴温度、床温、层高、沉积(打印)速度、冷却风扇速度和构建方向,如下所述。
| 参数 | 典型范围 | 影响因素 |
| 层高 | 0.05至0.5 mm | 层高对尺寸精度影响很大。 |
| 喷嘴温度 | PLA 约 190–220 °C,ABS 约 220–260 °C | 取决于材料、光栅角度、零件类型和其他因素。 |
| 床温 | 用作控制因素 | 取决于材料、厚度和工艺响应。 |
| 栅格角度 | 0-90日 | 它定义了层沉积(喷嘴移动)相对于打印床 X 轴的方向 |
丝状喂料
辊筒驱动机构持续地将长丝送入液化加热系统(与喷嘴相连的挤出头)。同时,喷嘴也被加热到设定的温度。
丝状物进入液化器
它利用液化装置,通过电动墨盒将固体丝熔化成粘稠的、半液体的或液体的形式。
通过喷嘴进行层沉积
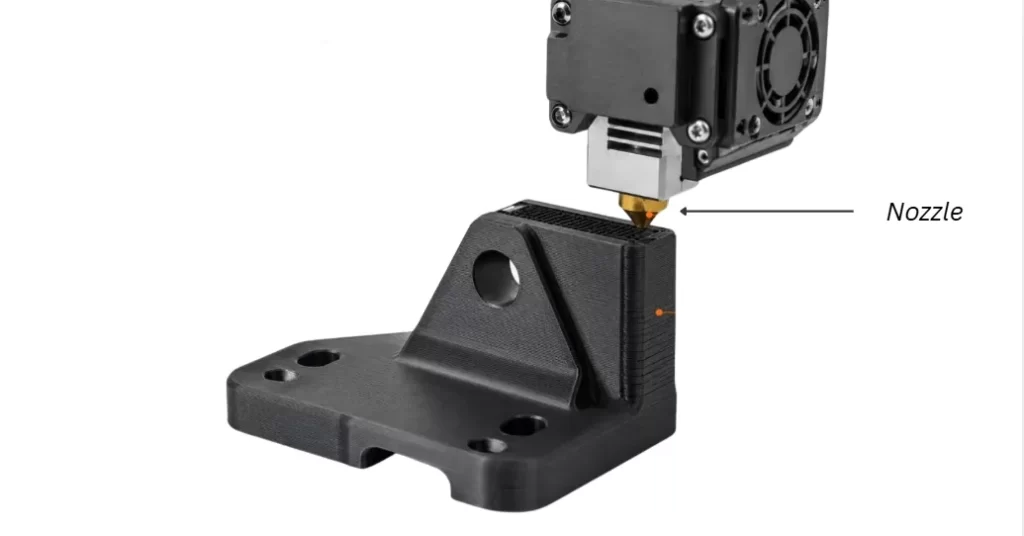
FDM 3D 打印
挤出机齿轮持续推送固体丝材,而丝材驱动的挤出压力则迫使熔融丝材通过喷嘴,将丝材层沉积到打印平台上。喷嘴永久固定在打印头组件上,打印头组件沿 X、Y 和 Z 轴移动(由 G 代码控制),并精确地沉积丝材层。
每一层都通过热和压力以分子形式相互结合。每个分子间的相互扩散都是承重键。
凝固和零件移除
待打印件冷却至室温后,即可从打印平台上取下。根据打印尺寸,可手动取下或使用机械臂。支撑结构也在此阶段移除。因此,打印件需要进行修整和精加工。
立即尝试 Boda!
FDM 3D打印材料
FDM 3D打印材料
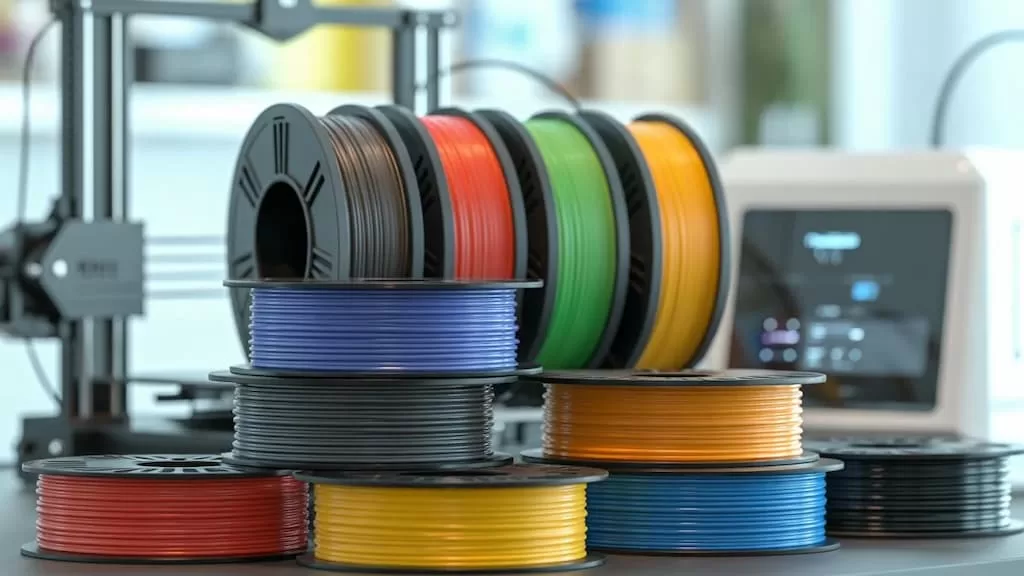
聚乳酸 (PLA)、聚对苯二甲酸乙二醇酯 (PETG) 和丙烯腈-丁二烯-苯乙烯共聚物 (ABS) 是最常用的熔融沉积成型 (FDM) 3D 打印材料。此外,聚乙烯亚胺 (PEI)、聚醚醚酮 (PEEK)、聚碳酸酯 (PC) 和其他热塑性塑料也常被使用。您可以选择所需颜色和尺寸的这些材料的线材。
材料的选择主要取决于预期用途和功能需求、运行条件、所需表面处理效果以及3D打印机的兼容性。PLA具有强度和刚度,适用于制作外观原型。ABS适用于户外零件、汽车零件、外壳和功能原型。因此,PETG是桌面3D打印机中ABS塑料的理想替代品。
| 材料 | 主要优点 | 限制 |
| 聚乳酸 (PLA) | 翘曲度低、易于 3D 打印、价格相对实惠,且表面细节丰富。 | 热稳定性和冲击韧性较低。 |
| 聚对苯二甲酸乙二醇酯 (PETG) | 坚韧、柔韧、防潮的塑料。 | 热稳定性低于聚碳酸酯、ABS 和其他一些热塑性塑料。 |
| 丙烯腈 - 丁二烯 - 苯乙烯共聚物(ABS) | 有生物相容性等级(例如 ABS-M30i),比 PLA 更坚韧,并且具有良好的耐热性。 | 印刷过程中会散发强烈气味,并存在纸张变形的风险。 |
| 聚醚酰亚胺(PEI/ULTEM) | 优异的耐热性、高强度和耐化学腐蚀性 | 较高的玻璃化转变温度和昂贵的原材料 |
| 聚醚醚酮 (PEEK) | 生物相容性等级和高机械强度。 | 加工温度高 |
| 聚碳酸酯(PC) | 冲击强度、尺寸稳定性、光学透明度和电绝缘性。 | 吸湿性强,易变形,喷嘴温度高 |
| 尼龙 | 机械强度、韧性和耐化学性。 | 具有吸湿性,需要控制干燥。 |
| 热塑性聚氨酯 (TPU) | 耐化学腐蚀、低摩擦系数、耐磨损。 | 需要较低的打印速度和严格的工艺温度控制。 |
| 增强聚合物 | 具有优异的刚度重量比,与未填充长丝相比,翘曲风险低。 | 需要使用经过热处理的喷嘴,并且存在形成微孔的风险。 |
FDM 3D打印的关键考虑因素
3D 打印机的选择、最小壁厚、特征尺寸、后处理、材料翘曲和材料选择是 FDM 3D 打印工艺中确保精度、强度和制造质量的主要考虑因素。
桌面型3D打印机与工业级3D打印机
桌面级3D打印机的打印平台尺寸通常只有0.2 x 0.2 x 0.2米,适用于概念模型和早期概念验证部件。而工业级3D打印机则更适合打印测试原型、小批量生产和功能性工程部件。
优化设计以应对翘曲
优化设计,减少尖角,保持壁厚均匀,并应用应力释放部分,以减少变形。
仔细挑选材料
在选择 3D 打印零件的材料时,请考虑所需的功能、运行环境、打印的便捷性以及成本。
最小壁厚
FDM 3D打印的最小壁厚应为喷嘴直径的2-3倍。
考虑表面处理
在选择表面处理工艺之前,请先确定表面粗糙度等级和美观要求。蒸汽抛光、湿磨和环氧涂层是一些常见的选择。
特征尺寸
设计中几何特征的尺寸应大于工艺的有效分辨率极限。
立即尝试 Boda!
何时应该选择工业级FDM 3D打印机而不是桌面级3D打印机?
桌面级3D打印机适用于业余爱好者项目、小型视觉模型和概念模型。而工业级FDM 3D打印机则提供更大的打印尺寸(约1 x 1 x 1米)、更高的精度控制和重复性、打印复杂设计的能力以及更广泛的材料兼容性。
选择工业级FDM 3D打印机用于:
- 功能模型
- 工具部件
- 快速原型
- 小批量定制组件的生产
选择桌面3D打印机的理由:
如果您正处于原型开发的早期阶段,并且想要验证特定功能,桌面打印机可以实现快速迭代周期。
FDM 3D打印原型有哪些表面处理选项?
由于FDM 3D打印制品是通过逐层添加材料成型的,因此其表面会呈现明显的层纹和粗糙度。多种后处理技术可用于解决这个问题,例如喷砂、蒸汽抛光、喷漆和涂层。
- 蒸汽抛光: 蒸汽流熔化表面材料,形成一层薄而均匀、光亮的涂层。
- 喷砂: 将沙粒喷洒到 3D 打印部件上,去除表面缺陷,从而产生均匀的表面。
- 绘画: 可使用兼容的粘合涂料进行紫外线防护、美观装饰及其他用途。
- 环氧涂层: 它为 3D 打印原型提供光滑、耐用且坚韧的表面。
有限差分法 (FDM) 有哪些应用 3D打印?
使用FDM进行原型制作
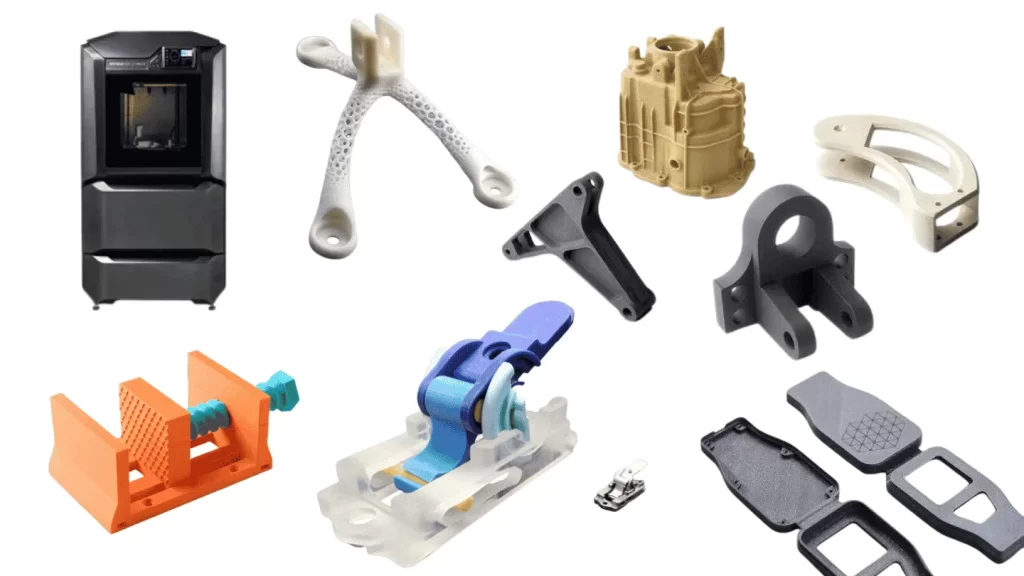
FDM 3D打印零件和原型广泛应用于汽车、医疗、消费电子、工具和机器人等行业。对于希望快速构建原型以进行装配、功能和组装测试的公司和产品开发人员而言,FDM是一种高效且经济的解决方案。它还可用于概念验证和可视化模型制作。
让我们来看一些FDM 3D打印技术在各行业的应用实例。
- 汽车: 通风管道、内饰件、仪表板和装配夹具原型。
- 工具: 测试装配夹具、工件夹持装置、复合材料模具和软爪的原型。
- 医疗: 假肢原型、解剖模型和设备外壳。
- 消费类电子产品: 定制外壳、装配夹具和安装支架。
- 机器人技术: 夹具、工装、末端执行器 (EOAT) 和传感器安装座。
FDM 3D打印有哪些优势?
- FDM 3D打印机的安装成本低。
- 尺寸公差精确,低至±0.25毫米
- 它能够快速制作工程设计原型
- 工具要求极低;无需切削工具和模具。
- 交货周期更短,最快可达1天。
- 与多种工程塑料兼容
- 高度定制化。
- 生产复杂、轻巧且内部结构
FDM 3D打印有哪些缺点?
- 表面可见层纹,而且原型通常需要进行后处理操作。
- 打印部件的强度和可实现的复杂程度受 3D 打印材料的影响。
- 复杂几何形状的打印需要支撑结构,这会增加后处理时间和原材料消耗。
- 尺寸公差不如数控加工和注塑成型那么高。
立即尝试 Boda!
FDM、SLA 和 SLS 对比 3D打印它们之间有什么区别?
SLA 和 SLS 是两种不同的 3D打印的类型除了FDM之外,立体光刻(SLA)使用紫外光或激光束选择性固化树脂层,而选择性激光烧结(SLS)则逐层选择性烧结聚合物粉末以构建设计的形状。
让我们从材料兼容性、复杂性、精度、交付时间和成本等方面比较这些 3D 打印方法。
| 参数 | FDM | SLA | SLS |
| 材料种类 | PLA、ABS、PETG、PC、尼龙、TPU、PEI、PEEK 和增强聚合物。 | 各种光敏液态热固性树脂 | 粉末状热塑性塑料,包括 PA11、PA12、TPU 和 PP。 |
| 复杂 | 中等复杂程度,需要支撑结构来支持内部复杂功能。 | 非常适合小型部件和薄壁截面 | 极好。未烧结的粉末本身就能支撑打印结构。 |
| Cost | 低于 SLA 和 SLS | 中 | 高 |
| 平台精度 | ±0.2 至 ±0.5 毫米 | 约±0.025至±0.1毫米 | 约±0.1至±0.3毫米 |
| 时间 | 快速的交货时间 | 打印速度取决于打印机架构、零件高度、批次布局和工艺。 | 高,在生产原型或批量产品时。 |
| 何时选择? | 选择低成本、快速迭代的原型和小批量生产。 | 选择适合需要精细加工、注重细节和高度复杂性的场合。 | 适用于功能性机械部件和原型、尼龙零件以及无支撑复杂原型。 |
您需要FDM 3D打印零件和原型吗?
如果您是设计工程师、产品开发人员、初创公司或小型企业,正在寻找概念和零件模型的测试服务,我们可以为您打印。 3D印刷 Boda拥有快速的交付周期和精湛的细节处理能力,在复杂工程设计原型制作和工业零部件生产方面经验丰富。
除了FDM之外,我们还提供SLA、SLS和DMLS 3D打印服务,并可灵活迭代和扩展产品规模。无论您处于早期原型制作阶段还是需要小批量生产,Boda都能助您将愿景变为现实。
我们的工程师在确定材料选择、打印难易程度、几何复杂性和 DFM 特性后,会对设计进行详细审查,这可以帮助您决定哪种 3D 打印最适合您的项目。
要开始与我们合作,请上传您的设计文件以获取更多信息。 工程师审核报价我们会对您提供的每一份设计图纸和规格说明严格保密。
案例
[1] “熔融沉积成型(FDM)基础知识” 研究之门。 ResearchGate – 熔融沉积成型 (FDM) 基础知识