“开槽加工可以产生复杂的几何特征,以实现零件的完美配合,兼具精度和效率”
首先,什么是凹槽?它是指工件上的狭长空腔或凹槽。凹槽是制造过程中的关键几何特征,通常用于配合密封件、垫圈、O 形圈等次要部件。因此, 切槽加工 为装配间隙、接头、配件或特定功能创建槽和凹槽。CNC 开槽技术使用车床、车削加工中心或其他设备,通过沿确定的路径去除材料来创建凹槽。预加载的计算机指令文件控制所有刀具移动和其他辅助系统。
了解工艺、类型、工具和其他技术方面可以帮助您就槽加工项目做出更好的决策。本文将指导您了解工作原理、工具、类型和应用。
什么是开槽加工?
减材制造是指合适的 开槽工具 给旋转的工件送料并形成一个延伸到相当长的一个微小尺寸的腔体(开放或封闭)。同时,凹槽的形状可以是圆柱形、角形、梯形或任何不规则轮廓。刀具安装在刀架上,刀架可以向多个方向移动以塑造工件。
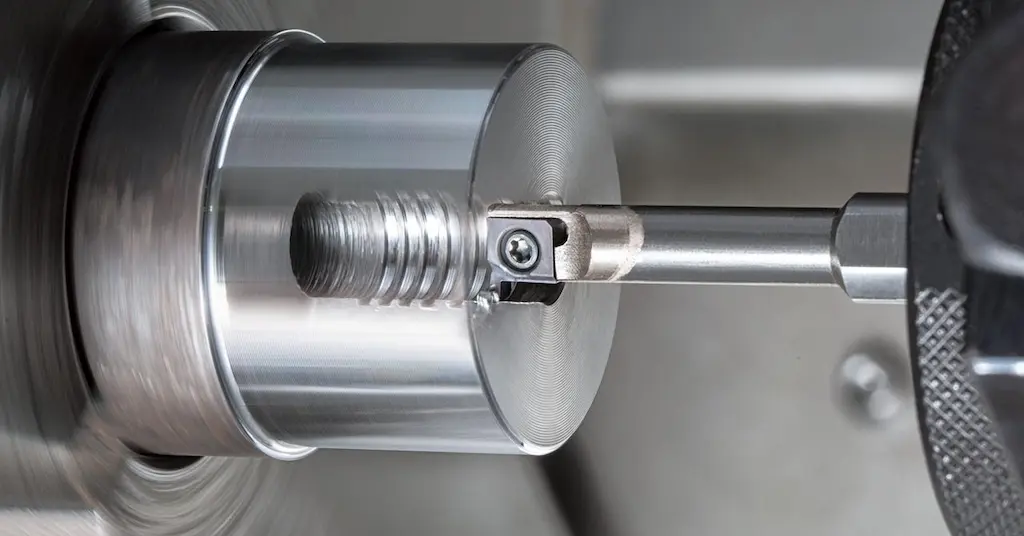
切槽加工
切槽加工可分为外切槽和内切槽;如果在表面外部形成槽,则称为外切槽。另一方面,内切槽处理空心型材的内表面。
立即尝试 Boda!
切槽在齿轮和链轮制造中的重要性
开槽是齿轮和链轮制造过程中至关重要的一步。让我们来探讨一下开槽的重要性,以及它如何影响这些关键部件在各种机械系统中的性能和效率。
1. 性能和效率
齿轮和链轮是各种机械系统中不可或缺的部件,其性能直接影响整个系统的效率。 切槽工艺有助于形成精确的齿轮齿和链轮空间,从而增强啮合、降低噪音并提高整体性能。
2. 精度和准确度
齿轮和链轮的制造需要很高的精度和准确度。 齿轮齿或链轮空间的尺寸、形状或对齐方式的任何偏差都可能导致效率低下和过早失效。 CNC 切槽可提供所需的精度和准确度,确保高质量的齿轮和链轮生产。
3.多功能性
数控切槽不受设计复杂性或所用材料类型的限制。 它可以生产各种齿轮和链轮,从简单到复杂的设计,从软到硬的材料。 这种多功能性使其成为制造齿轮和链轮的首选。
切槽加工的类型
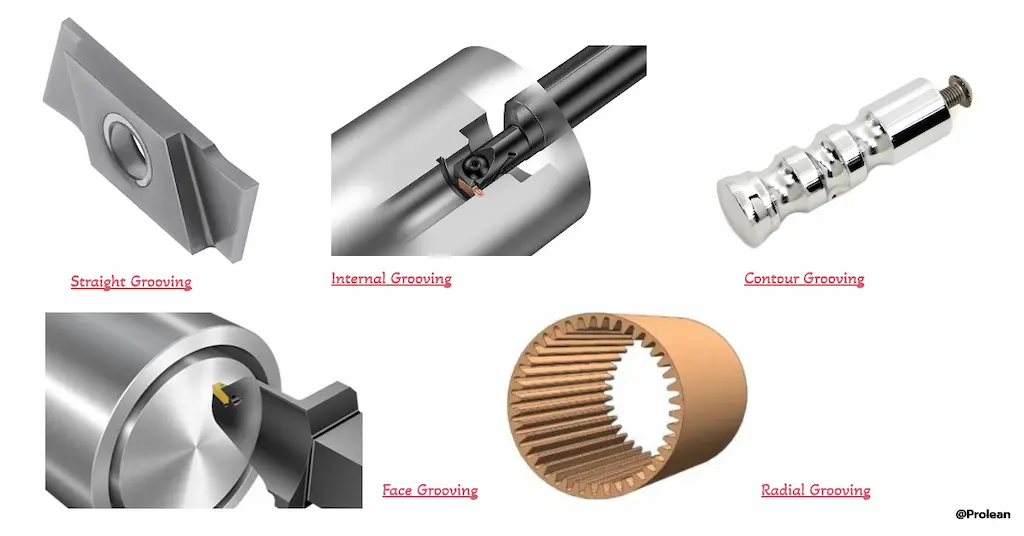
沟槽加工类型
有几个 切槽类型 根据槽型、尺寸、工具和应用适用性选择合适的类型。根据设计中的槽规格使用正确的类型。以下是一些常用的 CNC 切槽操作.
- 强度开槽
它是最简单的开槽加工形式,沿圆柱形工件的长度开槽。直槽可形成阶梯直径和用于特定用途的定制槽。
- 端面切槽
顾名思义,它是指通过将刀具沿轴向与工件对齐,在工件前端面上形成凹槽。端面开槽刀具刀片可以到达其他凹槽切削工艺难以到达的加工区域。
- 内、外切槽
这些开槽加工类型根据加工表面分类:内径表面和外径表面。
此 内槽加工 可形成各种槽沟和内部空心表面。开槽刀尖略高于工件的中心轴线。例如,钢管内部。另一方面,外部开槽在外部表面上进行。也可以用铣刀工具完成。
无论是外部还是内部凹槽,其轮廓都可以是线性、不规则、轮廓或任何自定义形状。这些通常用于装配和密封。
- 轮廓切槽
它指的是特定形状的定制凹槽,而不是直线、圆形、圆柱形或其他标准几何形状。基本上是复杂的不规则轮廓。
- 轴向和角度切槽
轴向切槽 指与工件轴线平行的凹槽,常用于圆柱形表面的探槽,例如键槽、轴等。另一方面,与工件轴线成特定角度的凹槽称为角凹槽。
了解更多: 切槽和螺纹加工技术的综合比较
使用 CNC 机床开槽
CNC 机床可在各种类型的工件材料中提供速度、精度和精确的开槽。无论是 CNC 车床还是铣床,它们都可以自动移动开槽刀具。与所有其他 CNC 加工过程一样,CAM 软件将凹槽设计转换为包含工具和其他各种辅助支持的指令(称为 G 和 M 代码)的文件。(例如 G01:凹槽打开)然后,机器按照指令执行开槽加工过程。
CNC 开槽可适应不同的刀具,并可遵循复杂的加工路径。然而,与其他技术一样,选择正确的刀具也至关重要。
优势
- 一致且高精度的凹槽切割
- 减少人工干预,降低人力资源成本
- CNC 开槽机可用于多种材料:金属、塑料、复合材料等。
- 与传统开槽相比,它在所有生产量中都具有成本效益。
- 减少工件材料浪费
- 它可以制作复杂的凹槽鞋或图案。
根据各种标准比较 CNC 切槽与传统切槽工艺
在评估数控切槽与传统切槽相比的优点时,必须考虑几个因素。 这些包括:
- 准确性与传统方法相比,数控切槽机具有更高的精度和重复性。这意味着数控切槽可以实现更严格的公差和更一致的加工结果,尤其是在加工复杂或精细的沟槽时。
- 速度由于其自动化特性和先进的切削刀具,数控开槽机完成开槽任务的速度比传统方法快得多。这可以显著节省时间并提高生产效率。
- 废物回收与传统方法相比,数控开槽机通常产生的废料更少,因为它们能够更高效、更精确地去除材料。这有助于降低材料成本,提高可持续性。
- 灵活性与传统方法相比,数控机床具有更高的灵活性。由于采用计算机控制操作,它们可以轻松编程,加工各种类型和尺寸的槽。这使得加工应用更加多样化和复杂,也更容易满足定制订单或设计变更的需求。
- 安全CNC切槽工艺降低了操作人员出错的风险,而操作人员出错在传统切槽工艺中容易导致人身伤害。此外,CNC切槽工艺中操作人员无需像传统切槽工艺那样靠近刀具,这进一步提高了安全性。
- Cost虽然数控开槽设备的初始投资可能高于传统方法,但从长远来看,其成本可能更低。这归功于多种因素,包括数控开槽产生的废料更少、速度更快以及所需的人工更少。
- 技能要求传统的开槽方法需要技术娴熟的操作人员手动控制开槽过程。相比之下,数控开槽虽然需要编程技能来设置机器,但一旦程序运行,机器就会自动完成整个过程。
- 维护数控机床通常具有自诊断功能,便于故障排除并减少停机时间。而传统的开槽刀具则可能需要更频繁的维护和调整。
表格:数控切槽工艺与传统切槽工艺的比较
| 标准 | 数控切槽 | 传统开槽 |
|---|---|---|
| 准确性 | 高 | 降低 |
| 速度 | 快速 | 比较慢 |
| 废物回收 | 减 | 更多 |
| 灵活性 | 高 | 降低 |
| 安全 | 更高 | 降低 |
| Cost | 降低长期成本 | 潜在的更高的长期成本 |
| 技能要求 | 编程技巧 | 手动操作技巧 |
| 维护 | 具有自我诊断能力的频率较低 | 更频繁且可能更复杂 |
适合切槽加工的材料
您可以使用 CNC 开槽加工来加工金属、合金、热固性材料、复合材料和热塑性塑料。不同类型的工件材料所使用的刀具材料和机器变量各不相同,它们根据其特性对刀具运动的响应也不同。
金属及合金
工具钢、钛、镍和合金等硬质金属需要使用硬质涂层(如碳化物、金刚石或碳化钨)的开槽刀具刀片。此外,对于软金属等,开槽速度很快,而对于坚硬的工件材料,开槽速度相对较慢。
- 铝
- 黄铜
- 铜
- 钢和不锈钢合金
- 钛
- 镍合金等
塑胶(材料)
塑料在加工过程中至关重要,因为轻微的热量积聚都会影响工件,尤其是在深槽加工中。因此,最佳切削速度、冷却液流量和刀具考虑是避免这种情况的有效方法。
- Acrylic(亚克力)
- 丙烯腈 - 丁二烯 - 苯乙烯共聚物(ABS)
- Polycarbonate(聚碳酸酯)
- 铁氟龙(聚四氟乙烯)
- 聚甲醛(POM,缩醛)
其他材料
除了塑料和金属之外,您还可以在陶瓷和复合材料上创建凹槽特征。
- 氧化铝和氧化锆
- 碳纤维增强聚合物 (CFRP)
- 玻璃纤维增强聚合物 (GFRP)
- 凯夫拉增强复合材料等
开槽加工技巧
沟槽加工参数的轻微偏差或错位都会严重影响精度和整体生产质量。因此,一些小的考虑有助于实现平稳运行和预期结果。
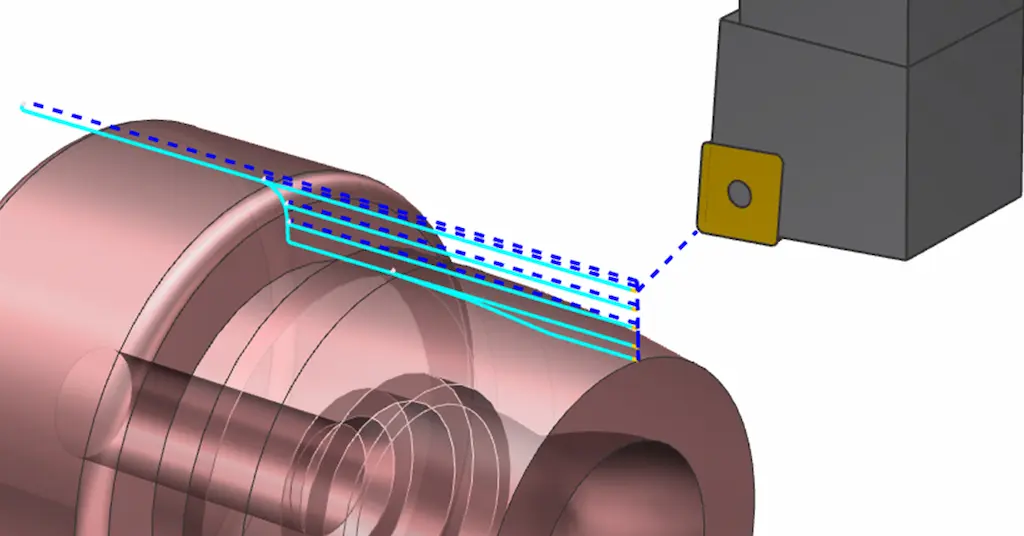
设计凹槽
以下是在开槽加工过程中可以考虑的一些技巧;
确保机器稳定性
机器的稳定性不仅包括坚固的底座或地面支撑,还包括每个机器部件的完美配合和设置,以便它们在使用过程中产生最小的振动。 切槽工艺.
工件夹紧力
较低的夹紧力会使工件松动,而较高的夹紧力会导致材料变形。因此,使用正确的夹紧力至关重要。通常,夹紧力高于切削力。
夹紧力 = 1.5 至 2 x 切削力,或 Fc ≤F 夹紧力 ≤ 2Fc
开槽刀具与工件对齐
开槽刀具和工件之间的任何对准误差都会导致不准确、刀具缺陷、磨损和破损。因此,在加工前,请遵循适当的校准来定位和对准。
选择正确的 Groovin 工具
选择正确的 开槽工具 根据槽的形状、尺寸和轮廓选择刀具和刀片。因此,刀具材料和工件材料之间应该具有兼容性。
- 分型工具
- 内径和外径切槽刀
- 全半径切槽刀等
径向进给粗加工
它涉及去除大量材料并创建近净形凹槽,然后再进行精细加工以获得最终深度。这是通过将工具径向送入工件来完成的。如果您需要快速过程而不是高精度,则可以采用此技术。
高效排屑
通常,CNC 开槽有两种排屑方式:宽度弯曲或滚动排屑。确保槽宽大于排屑长度,以避免热量积聚。使用正确类型的冷却液也能有效解决热影响。
沟槽加工参数的轻微偏差或错位都会严重影响精度和整体生产质量。因此,一些小的考虑有助于实现平稳运行和预期结果。
立即尝试 Boda!
开槽加工的应用有哪些?
切槽加工操作用于精密配合元件、装配间隙、 齿轮制造等。下表概述了应用示例;
| 应用领域 | 优点 | 零部件示例 |
| 密封圈槽 | 它们确保流体和气体密封的 O 形圈的位置 | 阀门、泵、燃油喷射器、活塞和 液压元件制造. |
| 卡扣凹槽 | 机械装配中用于卡扣式部件的精密槽 | 外壳和外壳、电池盖、键盘面板、玩具等。 |
| 固定槽 | 它们将夹子或环等部件牢固地固定在特定位置 | 轴、电动机、涡轮转子、联轴器、垫片等。 |
| 冷却通道 | 管理表面面积,实现高效散热 | 散热器、电子冷却板、变压器、电动汽车电池等。 |
| 理线槽 | 引导和固定电缆或软管 | 汽车内饰、电气控制面板、机器人、工业机械等。 |
| 齿轮制造 | 齿轮齿槽可实现平稳的运动传递 | 正齿轮、斜齿轮、锥齿轮、蜗轮等。 |
数控坡口加工的挑战与解决方案
尽管数控加工具有许多优点,但创建凹槽确实面临一些挑战。 然而,通过仔细的规划和执行,这些挑战可以得到有效缓解。 让我们探讨一些常见的挑战及其解决方案:
排屑
在加工沟槽的过程中,排屑可能是一个问题。如果处理不当,切屑会堵塞沟槽,导致刀具磨损或断裂。
解决方案:使用具有合适断屑槽设计的刀具,并配合适当的冷却液使用,有助于有效排出切屑。
工具访问
根据凹槽的深度和可及性,将工具安装到位可能很困难。
解决方案:使用专门设计的开槽工具或刀柄,可以解决这一难题,这些工具或刀柄旨在加工更深或更窄的沟槽。
表面处理
由于振动或刀具偏转,在凹槽内实现光滑的表面光洁度可能具有挑战性。
解决方案:可以通过优化加工参数(如速度、进给量和切削深度)以及使用高质量刀具和刚性安装来克服这个问题。
表格:数控槽加工的挑战与解决方案
| 挑战 | 解决方案 |
|---|---|
| 排屑 | 使用具有适当断屑器设计的刀具并有效地施加冷却液 |
| 工具访问 | 使用专用切槽工具或刀柄 |
| 表面处理 | 优化加工参数并使用高质量、刚性刀具 |
什么是 CNC V 型开槽?
CNC V 型开槽是指在金属板的弯曲位置创建 V 形槽。它有助于弯曲而不变形,并可调整弯曲半径。此过程中使用不同角度(60、90、120° 等)的不同 CNC V 钻头。
厚板的 V 形槽还可减少弯曲力,并便于定位或对齐弯曲线。它们用于装饰部件、电子面板、外壳弯曲、HVAC 管道弯曲和其他类似应用。
什么是深槽?
虽然深槽深度没有这样的定义或值,但通常为工件厚度的一半。如果工件较薄(<1.5 毫米),则使用瑞士车床或车床进行深槽加工,深度最多只能达到 0.5 毫米。
确保刀具通道、正确的进给率和速度以及考虑正确的刀具对于精确的深槽至关重要。 否则,会导致槽底平整度低、光洁度差、材料变形、开裂甚至失效。
立即尝试 Boda!
总结
凹槽对于密封、卡扣装配、冷却通道和腔体、齿轮制造和其他许多应用至关重要。使用正确的开槽工具、加工变量并考虑工件材料可确保无缝开槽操作和最佳结果。
此外,工程师和操作员的专业知识、开槽机的能力以及质量控制协议同样影响加工槽的质量。因此,如果您订购带有槽或其他相关功能的组件,请考虑这些因素。
在 Boda,我们拥有先进的车床、车床、V 型开槽机和其他配备定制工具设施的机械。我们的工程师首先在计算机上模拟该过程,然后使用最佳参数执行该过程。因此, 凹槽引号 如果您需要任何相关服务,请联系我们。
常见问题
实践中最常见的开槽刀具有哪些?
根据轮廓、深度和其他特征,使用不同的工具进行开槽;
- 整体硬质合金刀具
- 内径和外径工具
- HSS 刀具
- 插入式刀具
切断和切槽相似吗?
虽然两者都涉及创建狭窄的通道或槽,但它们的用途不同。切断将工件分开,而开槽则在工件表面以一定深度形成特定的槽或通道。
数控开槽的正确操作顺序是什么?
CNC 开槽的正确顺序包括机器设置和工件夹紧、定位、对准、运行 G 和 M 代码以及监控刀具通道。
槽加工中的刀片是什么意思?
刀片是可更换的切削刃,可安装到刀架中。刀片采用特定的几何形状设计,用于在工件上切削凹槽。
哪种工具适合大尺寸的凹槽?
大型无刃刀片因具有更好的切屑控制和散热性能而适用于大尺寸凹槽。