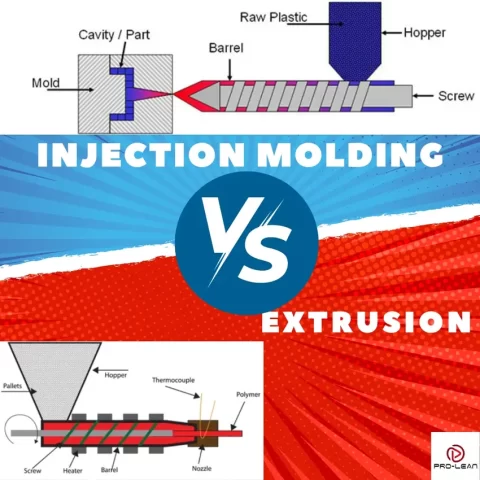
注塑成型与挤出成型
注塑成型和挤出成型是市场上常见的塑料成型工艺。这两种成型方法都使用模具来加工材料,但相似之处也仅此而已。挤出成型可以生产连续的型材,而注塑成型则可以生产封闭的制品。
这意味着设置、产品类型、所用材料、产品复杂性和交付周期通常各不相同。例如,注塑成型 Boda——您的定制零件制造合作伙伴– 是制造复杂 3D 物品的更好方法。
本文介绍了这些技术,并进行了比较。此外,还重点介绍了每种技术的优势和局限性。让我们继续吧。
什么是注塑成型?
注塑成型是一种利用模具将原材料成型为所需产品的制造工艺。该工艺首先将材料加热至熔融状态或液态,然后将其推入模腔,待其固化后取出。
模具具有预期零件的负形状,必须由耐用且耐热的材料制成,通常是金属。最终零件的质量很大程度上取决于模具的质量和设计。因此,设计师会考虑分模线、收缩、气穴等因素。
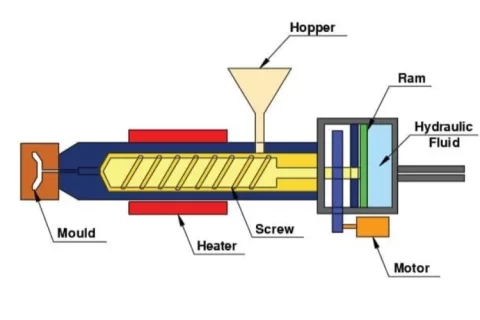
注塑成型工艺流程图
将原材料加热至熔融或液态至关重要,这样才能使其自由流动,顺利进入模具。如果是金属成型,则使用熔炉加热。塑料则在料筒或挤出机中加热。
请注意, 注塑模具类型,每种类型都有其功能和特定的应用。
发现提供商:
什么是挤压?
挤压是一种用于生产均匀横截面异形部件的制造工艺。其特点是将原材料强力地通过专门设计的模具,从而形成横截面均匀的长条形产品。通常,塑料、食品或橡胶的颗粒或粉末会经过这种工艺,从而形成细长的产品。
金属挤压所用的材料不同,在这种情况下是金属块或钢坯。
对于塑料挤出,挤出机负责驱动操作。它配备一个柱塞或螺杆,将原材料挤压通过加热的料筒。最终产品的轮廓取决于螺杆和模具的设计。
由于材料从模具中连续流出且形状均匀,冷却后必须将其切割成合适的长度。制造商使用不同的切割技术,包括断头台和锯子。
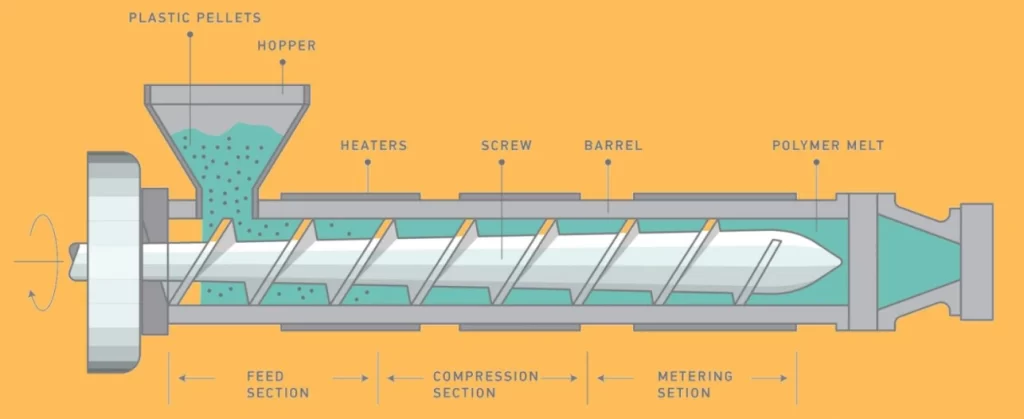
塑料挤出工艺流程图
那些使用可挤压的长而均质零件的行业可以轻松使用挤压技术。这些行业包括汽车、航空航天、建筑等。
什么是挤压塑料?
挤压塑料是通过塑料挤压工艺制成的连续型材部件,该工艺需要将熔融的塑料强制通过特殊形状的模具。
挤出塑料制造和注塑成型操作原理的区别
注塑成型工艺需要将特殊颗粒或粒料通过料斗送入模具外壳。螺杆料筒加热、混合这些组分,然后将其注射到模具中。在打开模具并取出固体部件之前,需要进行冷却。
在塑料挤出工艺中,挤出机持续加热颗粒,同时螺杆机构将颗粒混合并通过模具进行压制。挤出过程遵循模具的轮廓,并且是连续的。
注塑成型的优势
注塑工艺长期以来一直主导着塑料制造领域,这背后有着可靠的理由。其优势在于能够为复杂零件提供始终如一的质量,支持大规模生产,并满足严格的公差要求。
加上这些原因,加上注塑成型适用于多种材料,使得该工艺成为汽车、家居用品和许多其他应用的零部件制造商的理想选择。
获得即时报价 享受以下优势。
适合复杂形状
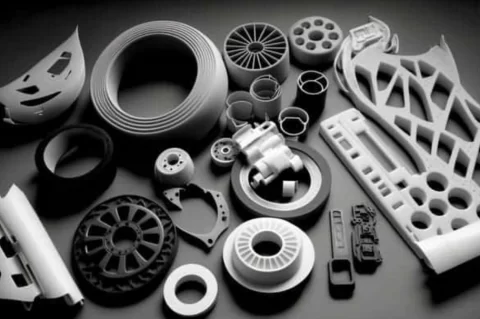
注塑复杂零件
注塑成型的一大显著特点是能够制造复杂的零件。它非常适合制造复杂的图案、薄壁、倒扣和螺纹等零件,而这些零件通常难以用其他技术制造。
支持自动化
在现代化工厂中,注塑成型是一种自动化工艺,具有质量稳定、操作更安全、产量更高等优势。制造商能够按时交付产品,并保持良好的客户关系。
耐用部件
注塑工艺旨在确保材料均匀分布。测试表明,注塑成型的制品通常具有优异的结构完整性,并且具有极佳的抗冲击和耐磨性。
高度精确和准确
这种方法能够提供公差极高的零件,使制造商能够获得尺寸一致的零件。使用该技术开发的每个零件都极有可能符合规格要求。
非常适合大规模生产
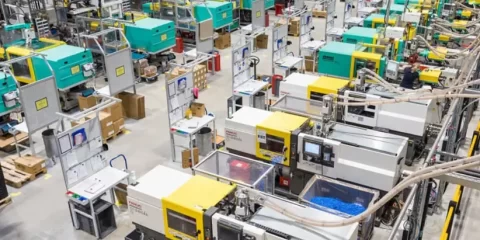
注塑成型大规模生产
注塑成型的初始成本(尤其是模具成本)可能相对较高,但大规模生产通常更青睐这项技术。随着每件产品的生产,单位成本会逐渐降低,制造商很快就会实现投资回报。
了解更多:
立即尝试 Boda!
注塑成型的局限性/缺点
注塑成型工艺存在诸多局限性,例如模具成本高、生产开始后难以修改设计以及模具制造周期长。在决定该工艺是否适合您的零件生产计划时,了解这些局限性至关重要。
更高的模具成本
这种方法的初始模具成本可能是一个挑战,尤其是在设计和生产模具方面。对于复杂的设计,这些成本可能非常高。正如我们之前所说,如果生产量很大,这个挑战是短暂的。
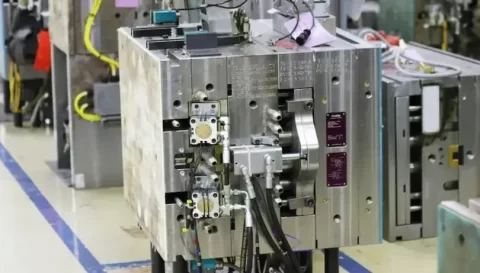
注塑成型模具昂贵
复杂零件的交货时间更长
考虑到交付周期,3D打印是一个不错的替代方案。由于复杂零件的模具正在设计和生产中,3D打印件可能已经制作完成。因此,注塑成型可能并非复杂零件快速成型的最佳选择。
可能不支持较大的部件
注塑塑料的尺寸取决于机器。这通常会限制零件的尺寸,除非使用更昂贵的专用注塑机。使用多个模腔也是一种选择,但这只会增加制造成本。
挤压的优点
注塑成型在制造封闭式复杂零件方面可能占据主导地位,但在某些领域,包括生产细长均匀零件,相比之下,挤出成型工艺则占据主导地位。其模具成本更低,产生的废料更少。挤出设备的设置时间也更短。
降低单位成本
与其他成型工艺相比,塑料挤出的单位成本更低,这对制造商来说是一个很大的卖点。作为一种大批量生产工艺,挤出成本相对低廉,甚至不会影响零件质量。
大批量制造
挤压是一种连续工艺,可在短时间内生产出大尺寸产品。其高输出性能非常适合大批量生产。
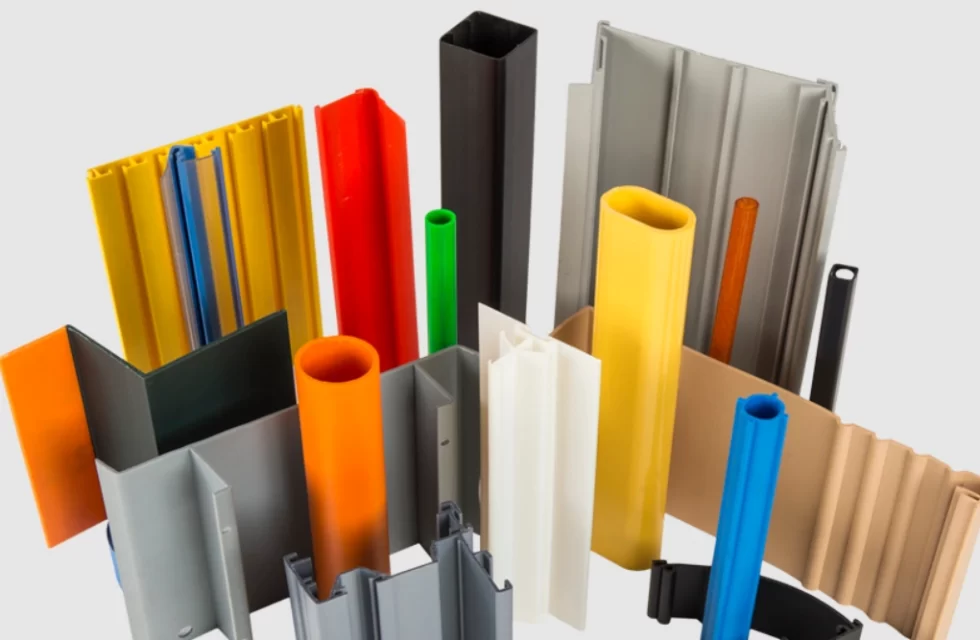
挤压长件
多功能
挤压成型适用于多种材料,包括丙烯腈-丁二烯-苯乙烯 (ABS)、聚氯乙烯 (PVC)、聚丙烯 (PP) 和聚乙烯 (PE)。由于模具种类繁多,该工艺的适用性更加广泛。
一致的性能
塑料挤出技术可以生产厚度一致的材料,这是保持生产质量的良好特性。它可以长期维持设定的公差,因此产品始终符合要求。
挤压的缺点/局限性
挤压工艺存在一些局限性,主要与模具限制、热问题和模具成本有关。您可以 现在就联系我们 学习如何浏览它们。
复杂性限制
挤压成型可以生产出各种形状的型材,但其几何形状的复杂性仍然有限。与注塑成型和数控加工不同,该技术可能无法满足不同厚度和复杂几何形状的需求。
如果您还没有尝试过 CNC 加工零件,也许现在是时候引入这项技术了。 了解 CNC 加工过程、其优势和应用——了解它如何确保现代制造业的精度和效率!
某些材料的加热问题
并非所有类型的塑料都能顺利进行挤出成型。该工艺的高温可能会导致某些材料降解。
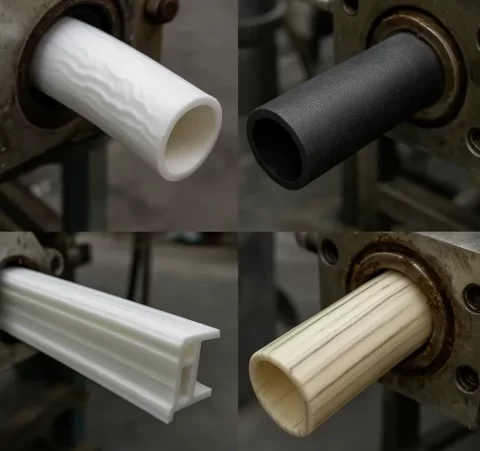
挤压中的加热问题
模具成本高
该方法的初始工具成本相对较高,尽管这通常会被较高的单位成本抵消。
注塑成型与挤出成型的应用
需要复杂精密零件的行业更倾向于注塑成型而非挤压成型。该工艺可以轻松制造合适的零件,例如医疗部件、电子外壳和汽车部件。
这种能力甚至可以应用于大规模生产,而挤压成型则无法实现。挤压成型更适合用于管材和电缆护套等细长型材。挤压成型产品的典型用途是包装和建筑行业。
注塑成型最常用于什么?
为了更好地理解注塑成型相对于挤出成型的独特之处,概述该工艺的应用将有所帮助。注塑成型适用于制造高精度复杂部件,即使在大规模生产中也是如此,这是该技术应用范围广泛的一个重要因素。
以下是注塑成型的常见应用:
| 行业 | 注塑成型的应用 |
| 汽車 | 方向盘部件、仪表板、后视镜外壳、电池盖 |
| 包装 | 瓶子、管子、罐子、食品级容器 |
| 食物与饮料 | 输送系统部件、外盖、过滤组件 |
| 电信 | 手机部件、防风雨外壳、光纤接头支架 |
| 电子 | 笔记本电脑外壳、键盘外壳、电源插头外壳、耐热元件支架 |
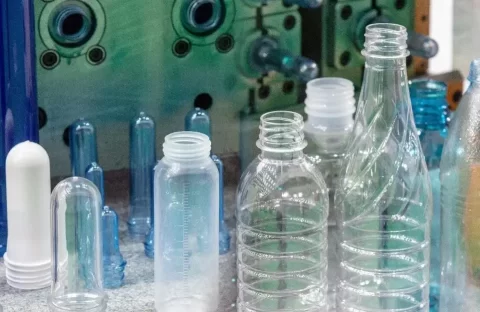
注塑瓶
进一步阅读: 为国防工业提供定制航空航天注塑成型
挤压最常用于什么?
同样,挤压成型也具有独特的优势,吸引经销商和终端用户积极寻求它。它是汽车、电气、建筑、医疗和包装等行业的首选制造技术。
以下是一些应用案例;
| 行业 | 挤压的应用 |
| 汽車 | 流体管道、挡风雨条和密封条 |
| 电器类 | 绝缘护套、导管、电缆管道 |
| 建筑业 | 伸缩缝、接缝装饰、乙烯基壁板 |
| 医疗行业 | 导管鞘、气体输送软管 |
| 包装 | 柔性管、纸箱塑料护边 |
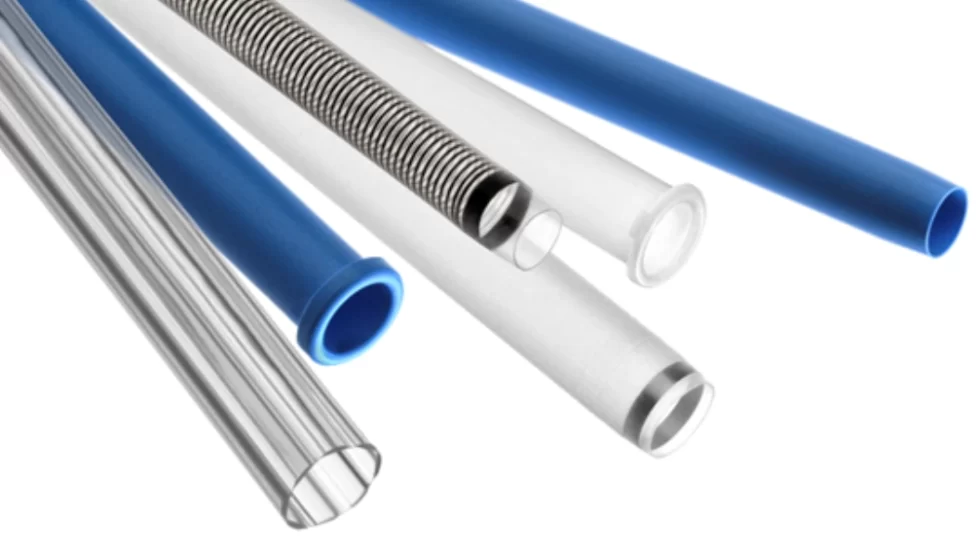
挤压导管管材
立即尝试 Boda!
挤压和模制有什么区别?
比较塑料挤出成型工艺和注塑成型,可以看出工艺细节、材料成本、工艺成本、复杂性和制造速度等方面的差异。
零件复杂度
这些制造方法在制造复杂零件的速度和效率方面有很大差异。
就这一点而言,注塑成型是两者中更胜一筹的。它专为精密制造而设计,可以轻松生产出具有精细特征的零件。这种能力在航空航天、医疗和其他需要复杂零件的行业中非常有用。
挤压在生产具有复杂几何形状的零件方面并非同样出色。相反,这种方法更简单,因为它专注于横截面轮廓。这些轮廓均匀,通常会产生细长的零件。
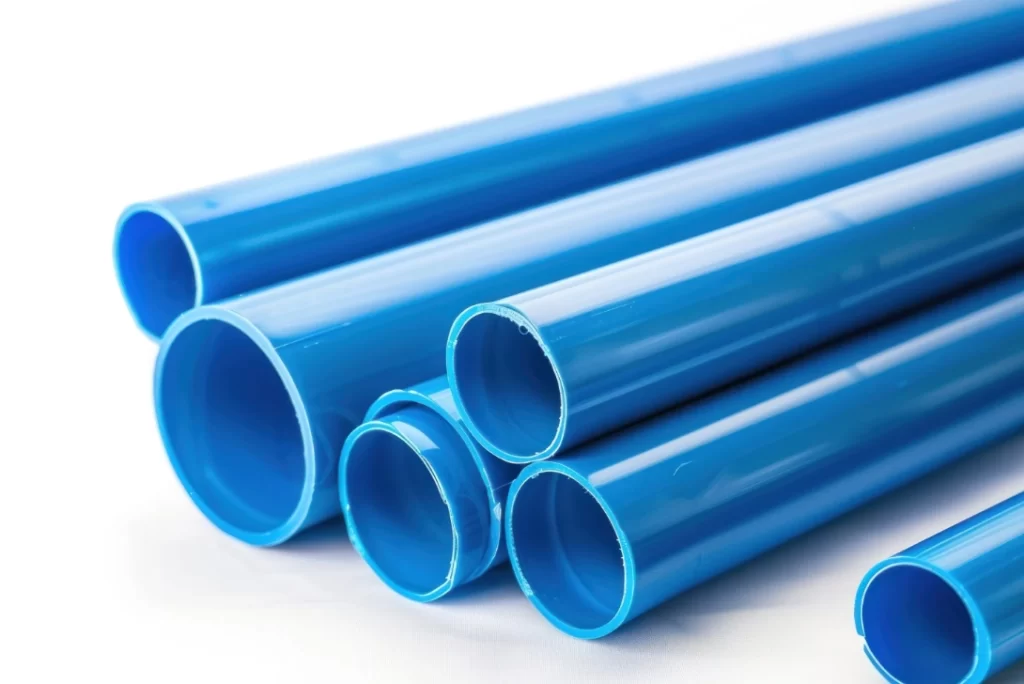
均匀厚度挤压件
原材料需求
注塑成型用途广泛,适用于弹性体、热固性塑料和热塑性塑料,所有这些材料都适合该制造工艺。
然而,挤出工艺仅限于聚丙烯 (PP)、聚氯乙烯 (PVC) 和其他热塑性塑料,这些材料易于熔化和重塑。这种材料范围较窄可能会限制挤出工艺,尽管一些挤出机可以处理热固性材料,但存在一些局限性。
零件强度
这是塑料注塑成型优于挤出成型的另一个方面。这种差异主要源于制造工艺的性质。注塑成型的成品比挤出成型的成品具有更高的抗压强度和抗拉强度。
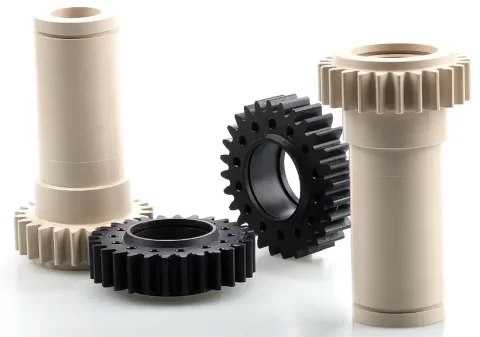
坚固的注塑塑料
如果您考虑在高应力环境下安全至关重要的应用中使用挤出成型,这一点尤为重要。您要么确保挤出产品满足强度要求,要么选择使用注塑成型。
生产速度和周期时间
对于复杂的零件,注塑成型可能是首选工艺,但请记住,注塑成型是循环进行的,这可能会耗费时间。相比之下,挤出成型连续且速度更快,因此非常适合不间断生产。
这些差异和其他差异在下面的比较表中概述。
比较表 注塑成型与挤出成型
| 特性 | 塑料挤出 | 注射成型 |
| 最适合 | 大批量生产的理想选择 | 支持精密零件的生产,而不是大型零件的注塑成型 |
| 设计灵活性 | 低 | 高 |
| 能源消费 | 中 | 高 |
| 所用机械 | 简易 | 复杂 |
| 制造速度 | 快速获得均匀的轮廓 | 每单位时间较慢 |
| 材料废弃物和回收利用 | 最小 | 中 |
| 处理的材料 | 有限 | 几 |
| 熔体强度 | 中 | 高 |
| 门店扩张 | 特性 | 最小 |
| 零件复杂度 | 支持均匀横截面零件 | 可生产几何形状复杂的零件 |
| 精度和公差 | 松 | 紧 |
| 流程基础 | 连续熔融的塑料通过模具制成长形产品 | 断续工艺,将熔融的塑料放入模腔,冷却后取出 |
| 产品尺寸限制 | 长/连续 | 中小型 |
| 生产量和效率 | 持续 | 高音量 |
| 原材料成本 | 通常,热塑性塑料成本较低,材料浪费较少 | 需要特定的材料、浇口和流道,这会导致浪费 |
| 表面光洁度和纹理 | 良好 | (卓越)等级 |
| 工具和设置成本 | 低 | 高 |
| 生产的产品类型 | 型材/板材 | 复杂零件 |
进一步相关阅读: 金属注射成型与压铸, 吹塑与注塑:详细比较,
需要考虑的关键事项:成本、正确的结果和快速完成任务
每种塑料成型方法都有其适用的零件。这取决于成本、零件尺寸、塑料用途以及所需的零件数量。
选择注塑成型还是挤出成型,不仅仅取决于形状。你还应该考虑模具成本、零件数量以及零件的精度要求等因素。
你应该考虑一下它们冷却的速度。以下是一些需要考虑的要点:
1.模具成本
注塑成型需要坚固耐用的模具。制造成本更高。这些模具寿命长,而且可以生产许多相同的零件。
挤压成型使用简单的模具代替铸模。模具制造简单且成本低廉。这有助于节省新设计或形状变更的成本。
2. 塑料垃圾
注塑成型不会浪费太多塑料。即使是加工过程中多余的部分也可以重复利用。这些部分被称为流道或浇口。
在挤出成型中,大多数废料发生在成型的开始和结束时。这发生在产品切割时。切割后的塑料也可以回收利用。但通常情况下,挤出成型产生的废料比注塑成型要多。
3. 多少个部件才能发挥最佳作用
注塑成型非常适合生产大量相同的产品。模具准备好后,机器可以快速生产数千个零件。它可以快速生产数百万个零件。这就是为什么它非常适合生产许多小零件。
当你需要长条产品时,挤压成型是更好的选择。这些产品就像管子或塑料条。它不停地运行,然后将产品切割成合适的尺寸。
4. 尺寸是否合适
注塑成型非常精确。出来的零件完全一样。非常适合需要完美契合的产品。
挤压成型也能获得良好的效果。但冷却后零件可能会略有变化。形状可能会变小或变大。因此,对于尺寸非常精确的零件来说,挤压成型并非最佳选择。
5. 冷却时间
在注塑成型过程中,部件会留在模具内直至冷却。如果部件较厚,冷却时间可能会更长。确保部件冷却到位非常重要,以免造成部件损坏。
在挤压成型中,塑料在模具外冷却。这通常发生在空气或水中。由于产品不留在模具中,因此冷却速度更快。这使得长形产品成型速度更快。
在结论
注塑成型和挤出成型在制造业中发挥着不可替代的作用。前者擅长生产复杂的3D零件,而后者更适合生产连续、较长且轮廓固定的零件。这些基本原理会影响设置、原材料损耗、产品类型和交付周期。
如果您的所有零件制造项目都认为这两种工艺都适用,请考虑这里分享的详细信息。您可以从经验丰富的专家那里获得更多指导和说明,这些专家在中国和海外市场拥有多年的经验,并已确立了其在行业中的地位。
拨电至 得到你的报价 现在!