激光切割优势
热过程 激光切割 该系统采用高聚焦激光束,实现高精度材料切割。数控系统通过G代码运行,在保持材料偏差极低的同时,可实现±0.1毫米的精确公差。
该方法的非接触特性延长了刀具寿命,使得激光切割的优势适用于航空航天和汽车制造中的复杂设计。 光纤激光器和二氧化碳激光器的结合,为不同厚度的材料切割提供了灵活的解决方案。现代金属切割服务,例如 普罗利安科技 他们选择激光切割作为首选方法,因为它能够高效加工,同时保持高精度和可重复性。
激光切割的十大优势
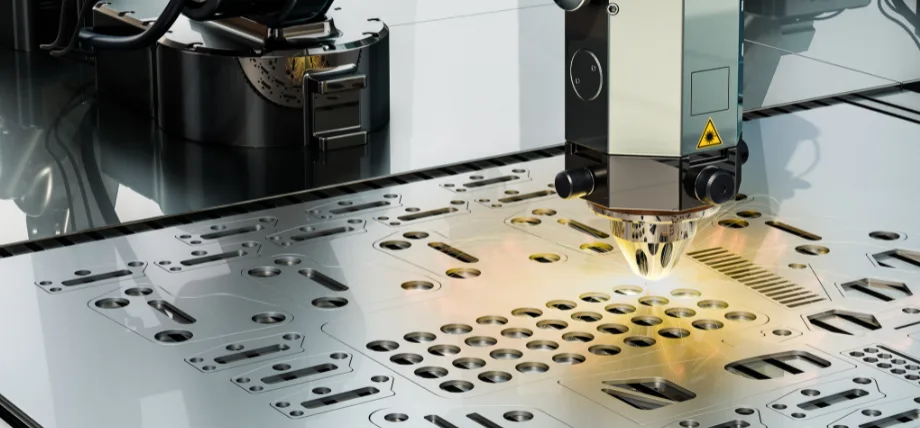
高精度和准确度
- 高精度和准确度: 的主要好处 精密激光切割 这项技术的关键在于其能够实现精度高达 0.05 毫米的切割。聚焦的激光束可产生 0.1 至 0.5 毫米的窄切缝,从而能够无变形地切割出复杂的图案。激光切割的精度远超传统机械切割方法,其切割结果能够满足微电子和医疗器械制造的严格要求。
- 各种材料的多功能性: 激光切割工艺适用于多种材料,包括金属、塑料和木材,以及复合材料,例如层压玻璃纤维和聚碳酸酯。光纤激光器可加工多种材料,包括 激光切割钣金 激光切割技术无需更换刀具,即可加工非金属材料。其灵活性使其能够快速处理各种项目,与数控铣削和水刀切割系统相比,设置时间更短。
- 高速高效: 激光切割工艺运行速度极快,能够以高达 10 米/分钟的速度切割薄材料。激光切割技术的快速运行缩短了生产时间,从而提高了大规模生产环境下的制造效率。与等离子切割和火焰切割相比,激光切割在所有材料厚度下都能保持恒定的加工速度,从而实现更快的生产速度和更低的制造成本。
- 最少的材料浪费: 激光切割中窄切缝和CAD软件排样功能的结合,最大限度地减少了材料浪费。得益于窄切缝和CAD软件优化的排样功能,激光切割的材料利用率超过90%。激光切割作业中废料的减少,不仅降低了运营成本,也为注重成本效益的行业带来了更环保的影响。
- 非接触式过程: 激光切割的非接触特性避免了刀具与材料直接接触,这既保护了刀具免受磨损,又防止了材料污染和表面缺陷。 激光切割缺陷激光加工的优势包括能够保持敏感或昂贵材料的表面完整性,因为它在切割过程中不会引入冷却液和油等污染物。精确的激光束操作可产生干净的边缘,通常无需进行后续的去毛刺处理。
- 切割复杂形状的能力: 激光切割工艺在制作复杂设计时效果卓越,因为数控 (CNC) 导向路径能够实现复杂形状的加工。该系统能够切割具有小半径和多个嵌套元素的复杂设计,从而实现快速产品开发和个性化制造。与等离子切割机和数控铣床相比,激光切割无需额外刀具成本,即可在复杂几何形状上实现更优异的边缘质量。
- 低热影响区(HAZ): 激光束聚焦产生的热输入区域很小,因此热影响区(HAZ)也极小,仅为0.1至0.5毫米。由于激光束产生的热影响区很小,能够阻止热敏材料(包括低碳钢和碳钢)发生翘曲和硬化,从而保持材料性能的完整性。相比之下,火焰切割和等离子切割产生的热影响区范围更大,这意味着需要额外的加工步骤,从而增加生产成本。
- 自动化与集成: 激光切割机与自动化系统的集成实现了无人值守运行,从而减少了生产过程中的人工干预。该系统能够以经济高效的方式进行大批量生产,因为G代码编程可以确保切割操作的一致性和可重复性。与手工线切割相比,激光切割的自动化特性缩短了生产时间,并提高了制造过程的可靠性。
- 减少维护需求: 光纤激光系统的使用寿命远超机械系统,因为其二极管含有稀土元素,几乎无需维护。从长远来看,该系统运行成本更低,因为维护检查取代了数控铣削操作中频繁发生的刀具更换。激光技术的这些运行优势使其成为需要连续运行的工业应用的理想选择。
- 安全清洁操作: 激光切割工艺在防护罩内进行,与明火切割技术不同,能有效保护操作人员免受风险。该系统噪音和振动极小,同时完善的通风系统可有效控制有害烟雾。安全的操作和精准的切割相结合,使激光技术成为现代制造工厂的首选,因为它既提高了工作场所的安全性,又提升了生产效率。
激光切割有哪些缺点?
非接触式激光切割工艺
高成本
初始投资额在 50,000 万美元到 500,000 万美元之间,电力和燃气成本每小时至少 15 美元。年度维护费用占系统总价值的 8% 到 12%,光学元件每运行 2,000 小时需要更换一次,费用在 800 美元到 2,500 美元之间。低产量作业的成本比等离子体作业高出 40% 到 200%。
厚度上限
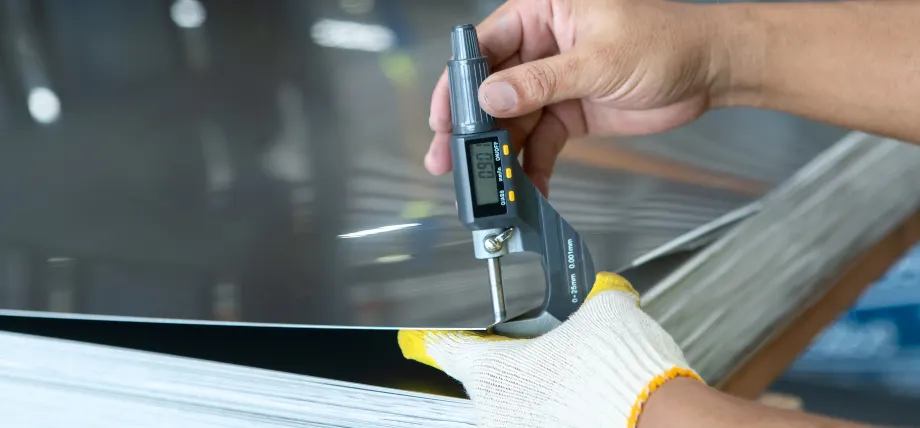
板材厚度
切割工艺对低碳钢的最大切割厚度为 25 毫米,对不锈钢的最大切割厚度为 15 毫米。加工厚板需要多次通过机器,这会使生产速度降低 50%,并且需要额外的设备和操作人员培训。
热损伤
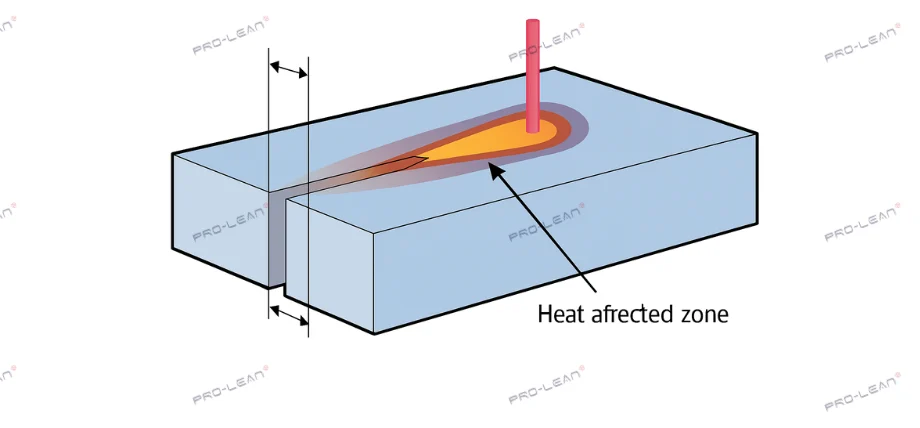
激光切割中的热影响区
热影响区厚度为1-3毫米,会导致薄材料发生翘曲,使边缘加工更加困难。该工艺需要额外的工时进行退火和去毛刺,从而使整体生产周期延长15-30%。
有毒烟雾与安全
使用聚氯乙烯(PVC)材料和涂层时会产生氯化氢和锌蒸气。由于不符合安全标准将导致美国职业安全与健康管理局(OSHA)处以高达156,000美元的罚款,因此安装高效空气微粒过滤器(HEPA)系统(费用超过12,000美元)和一级防护罩至关重要。
反光金属
光束在铜和黄铜表面反射率高达90%,这会损坏光学元件。该工艺需要更换激光器或对零件进行预涂层处理,这会中断单机系统的运行。
能源使用
该系统运行功耗为 6 千瓦,发电量为 24 千瓦时/小时,氮气消耗量为 1-2 立方米/分钟。其每年二氧化碳排放量为 8 至 15 吨,这促使各组织进行 ESG 绩效评估。
激光切割机的工作原理
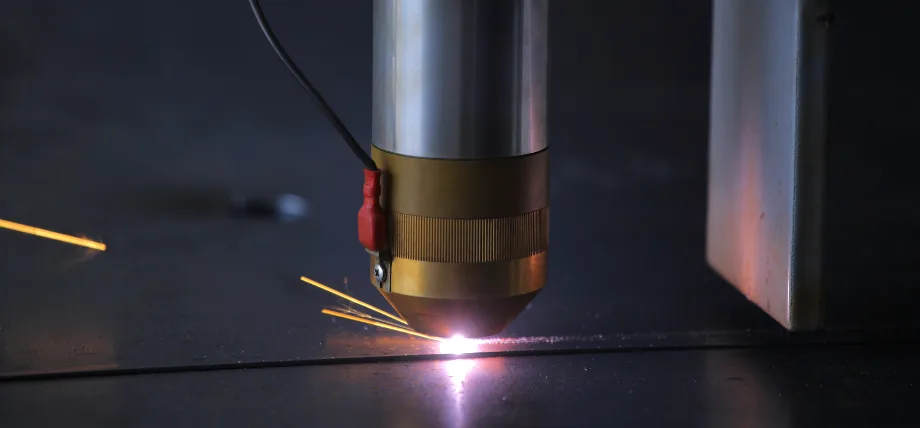
精密激光切割机
激光切割过程包括不同的阶段。
- 将矢量文件转换为 G 代码,激光切割机可以通过指定精确的切割路径来执行复杂的设计。
- 高功率激光器(1-20 kW)产生光束,光学系统将其聚焦成 0.1-0.3 毫米的光斑,以实现最佳的材料穿透密度。
- CNC系统控制激光头在材料表面移动,同时利用气体(氮气或氧气)辅助清除熔融碎屑。光纤激光切割最适用于金属材料,而二氧化碳激光器在切割非金属材料时效果更佳。
- CNC系统会根据材料厚度自动调节激光功率、切割速度和气体压力,以达到最佳切割效果。切割薄板时,切割速度可达到最大值;但切割厚材料时,则需要降低切割速度或重复切割才能成功。
- 激光切割操作产生的干净边缘通常使得大多数情况下无需进行粉末涂装和去毛刺等后处理步骤。
立即尝试 Boda!
激光切割机的类型
二氧化碳激光器
二氧化碳激光器的工作波长为10.6微米,利用二氧化碳气体混合物加工非金属材料和薄金属。该技术运行成本低廉,但加工反射性材料时效率较低,因此更适用于标准切割应用。
光纤激光器
掺镱光纤激光器的波长为1.07微米,可实现厚度达25毫米的金属精确切割。其高能量效率和低维护需求的结合,使光纤激光器成为大规模生产环境中钣金加工的理想选择。
水晶 激光器
Nd:YAG 和 Nd:YVO4 晶体激光器能够为工业应用提供强大的功率输出,但其运行成本高昂,使用寿命也相对较短。由于用户需要定期进行维护,这项技术目前仍不常用。
二极管 激光器
二极管激光器价格实惠,适用于小规模作业;但是,其功率输出限制了其在涉及厚材料的重型工业任务中的应用。
激光切割有哪些安全预防措施?
激光切割的缺点包括:
- 购买工业激光切割机需要大量的资金,因为它们的价格在 100,000 万美元到 500,000 万美元之间,其中包括设备成本、培训费用和基础设施建设费用,这是小企业无法负担的。
- 对于反射金属和厚度超过 30 毫米的材料,切割过程效率会降低,因此需要使用水刀切割或等离子切割才能获得最佳效果。
- 材料的汽化过程会产生有害烟雾,需要强大的通风系统来保护工人并符合空气质量法规。
- 激光器的高功率消耗每小时需要 0.5 至 2 千瓦时的电力,这导致其运营成本高于手工切割方法和其他一些工艺。
- 敏感合金和非金属材料(例如层压玻璃纤维和聚碳酸酯)的热膨胀会导致激光切割时出现分层和热应力。然而,水刀切割可以避免这些与热相关的问题。
激光切割的环境因素
安全规程的实施是激光切割操作的必要条件。使用光纤激光器专用的、OD 值达到 5+ 的激光防护眼镜可以保护操作人员免受视网膜损伤。使用带有联锁系统的封闭式机器可以保护工人免受意外激光照射。
通风过程在通过高效空气微粒过滤器(HEPA)过滤的排气系统去除有害烟雾和颗粒物方面发挥着至关重要的作用,从而将空气质量维持在低于美国职业安全与健康管理局(OSHA)标准的水平。在附近配备二氧化碳灭火器以及有机物有助于预防火灾隐患。
培训计划包括教导操作人员如何执行紧急停机操作,以及在处理材料时如何使用个人防护装备,包括手套和呼吸器。 光束路径的安全取决于定期检查,这可以降低反射的风险。高功率激光系统需要限制人员进出并设置警示标志,以保护可能在该区域内的人员。
立即尝试 Boda!
成本考虑因素
|
方面 |
信息 |
|
前期费用 |
工业激光切割机的价格在 100,000 万美元到 500,000 万美元之间;入门级二极管激光器的价格在 5,000 美元到 20,000 万美元之间。 |
|
运营成本 |
电力(0.5-2千瓦时/小时)、辅助气体(0.10-0.50美元/立方米)和维护费用都会增加成本。光纤激光器比二氧化碳激光器效率更高。 |
|
零件成本 |
高速生产和减少浪费可以降低单位成本,尤其是在大规模生产中。较厚的材料会增加电力和时间需求,从而提高成本。 |
|
与替代品的比较 |
与冲压或数控铣削相比,激光切割的模具成本几乎可以忽略不计。激光切割对于原型制作和中等批量生产来说经济高效,但对于非常厚的材料则不太划算。 |
激光切割设备维护技巧
- 日常清洁需要用异丙醇擦拭光学元件,因为它能去除残留物,防止光束畸变并保持高精度。
- 该系统需要每周检查以验证对准情况,而运动轴需要润滑才能平稳运行并获得一致的切割效果。
- 为保持运行效率并控制有害气体,排气和冷却系统过滤器需要每月更换。
- 通过专业服务对激光光源和电气元件进行年度专业校准,有助于防止功率下降,而功率下降在光纤激光器中最常见。
- 应定期对光纤激光器中的二极管健康状况进行评估,以防止性能下降并保持成本效益。
激光切割服务
Boda 提供高质量的激光切割服务,可调节切缝宽度,并提供去毛刺和后处理选项,包括表面处理和涂层应用。厚度小于 3 毫米的激光切割金属板材产品最快可在 48 小时内交付,厚度更大的金属板材最快可在 72 小时内交付。
结语
现代制造业高度依赖激光切割技术,因为它能够实现精准高效的操作。激光切割的优势包括高精度、多功能性和高效率;然而,其较高的初始成本和有限的材料使用量,可以通过适当的安全规程、环保措施和维护来加以控制。