快速成型材料
原型机性能的基础在于合适的材料。 快速成型 快速将数字设计转化为物理部件——但使用错误的快速原型制作材料可能会导致验证过程失败,并造成昂贵的返工。
可选材料包括金属、塑料、树脂、陶瓷、复合材料、生物材料、蜡以及纸和粉末。工程师利用这些材料开发视觉和功能模型,为全面生产做准备。 制造商为了赶在截止日期前交付产品并为客户提供价值,不能承受原型产品与预期不符或在轻微负载下就失效的风险。
从高刚性复合材料到可加工塑料,每种快速成型材料都服务于产品开发过程中的特定阶段。合适的材料不仅能促进设计迭代、控制成本,还能激发利益相关者的兴趣。
本指南对各种材料选项进行了详细分类,您将了解每种类别的具体内容、优势和局限性。这将帮助您在下一个项目中为原型制作选择合适的材料。
什么是快速原型制作?
快速原型制作是一种能够快速将数字设计转化为实体零件的制造方法。这种技术避免了传统模具制造所需的时间和成本。
快速原型制作的核心包括五个阶段;
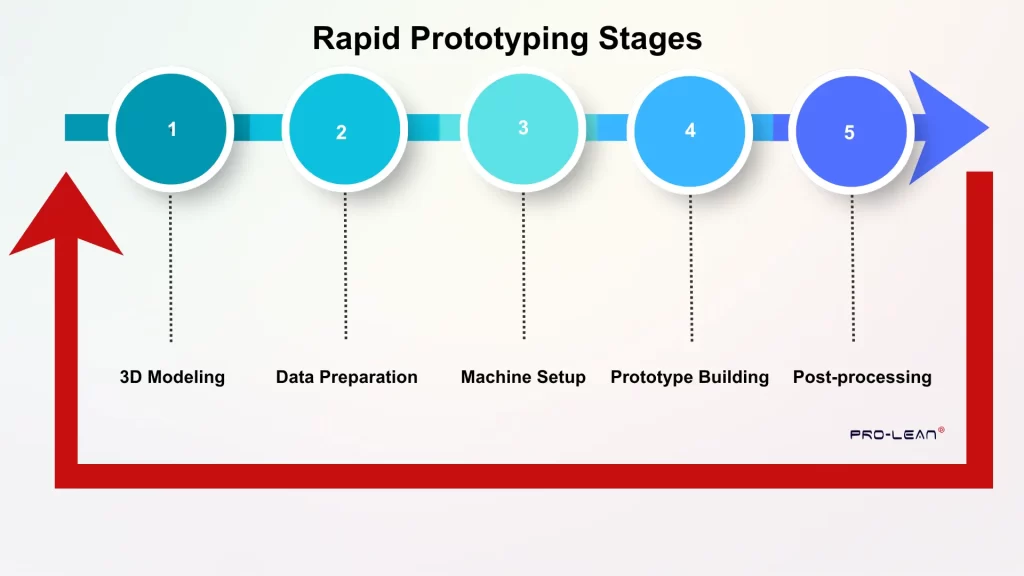
快速原型制作阶段
常用的快速原型制作工艺包括钣金加工、数控加工、3D打印和使用低成本模具的注塑成型。 制造商利用快速原型制作的视觉和功能模型来测试产品的形状、尺寸和功能。这是全面投产前的重要步骤。
快速成型的好处
快速原型制作弥合了概念与实体产品之间的差距。由此带来的商业优势包括:加快产品上市速度、降低成本、提高质量、便于测试和验证、实现定制化、增强可持续性以及改善沟通。
| 快速原型制作的优势 | 商业利益 |
| 加快上市速度 | 产品更快地送达客户并创造收入。 |
| 成本效益 | 验证阶段不涉及工具成本。 |
| 质量、测试和验证 | 在投入生产工装之前,会使用实物零件来识别装配和功能方面的问题。 |
| 定制 | 无需重新调整模具成本即可实现产品的定制化变体。 |
| 可持续发展 | 避免材料浪费 |
| 更好的沟通 | 实体模型是利益相关者之间更有效的协调工具。 |
金属原型
快速原型制作中最常用的三种金属是铝、不锈钢和钛。 金属原型制作 它具有耐热、耐用、坚固等优点。
以下是每种用于快速原型制作的金属在项目中的应用。
铝金属原型
铝材之所以成为快速原型制作材料的首选,原因包括其优异的加工性能、相对较低的成本、耐腐蚀性以及高达1.8的强度重量比。3]
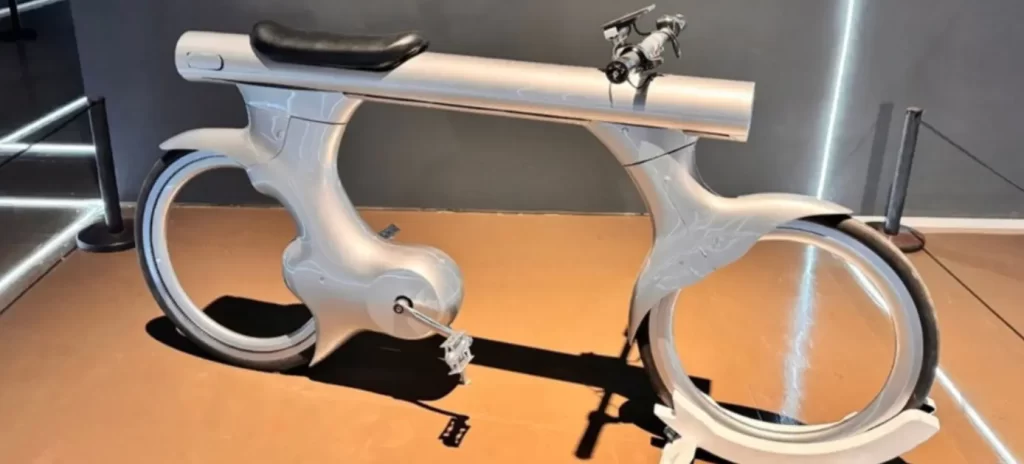
铝原型
工程师经常使用按照 ASTM B221 标准制造的挤压铝材,以确保尺寸公差和机械性能的一致性。2]
不锈钢金属原型
不锈钢金属原型用于零件需要承受腐蚀、反复机械应力以及一般恶劣条件的场合。 不锈钢强度较高,因此刀具磨损会更严重,加工时间也会更长。
钛金属原型
这些金属原型在生物相容性、耐腐蚀性和强度重量比方面展现出其他金属无法比拟的性能。这些金属原型的常见应用领域包括航空航天和医疗行业。
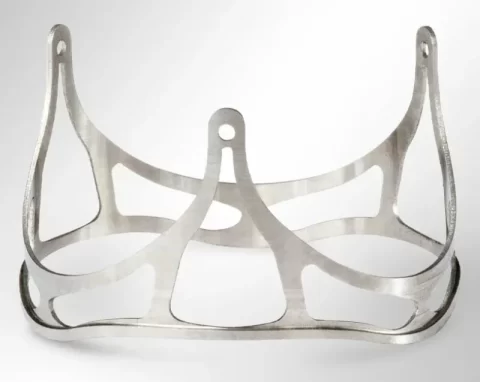
钛合金医疗原型
由于钛合金加工速度相对较慢且价格昂贵,因此它主要用于验证型原型制作也就不足为奇了。早期原型最好使用价格更低、更易于加工的非高端材料进行加工。
塑料原型
五个最常用的选项 塑料制品原型制作 包括聚碳酸酯(PC)、聚甲基丙烯酸甲酯(PMMA)、丙烯腈-丁二烯-苯乙烯共聚物(ABS)、聚丙烯(PP)和聚苯乙烯(PS)。4]
塑料之所以成为快速原型制作中最常用的材料,有两个原因:一是塑料有多种等级可供选择,二是塑料易于加工。
聚碳酸酯(PC)塑料原型制作
PC最显著的特性之一是优异的抗冲击性。此外,这种材料本身是透明的,并且在很宽的工作温度范围(-30°C至120°C)内表现出卓越的性能。5]
聚甲基丙烯酸甲酯(PMMA)塑料原型制作
这是一种类似玻璃的丙烯酸材料,常用于塑料原型制作中替代玻璃。它具有极佳的光学透明度。虽然它可能比PC更脆,但其良好的耐候性和抗紫外线性能仍然使其适用于户外快速原型制作。
丙烯腈-丁二烯-苯乙烯(ABS)塑料原型制作
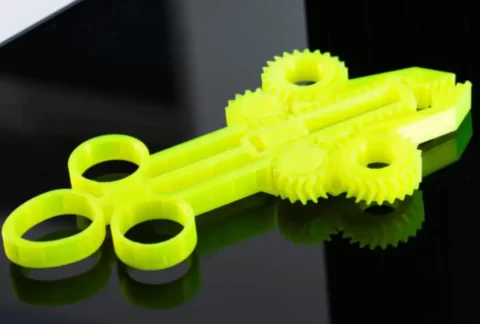
ABS塑料原型
ABS塑料因其优异的加工性能、强度和成本效益,成为制造商制作功能原型时的首选材料。与PC塑料一样,ABS塑料也具有良好的冲击强度。 这种低成本材料易于加工和3D打印,而且还能获得均匀的表面光洁度。
聚丙烯(PP)塑料原型制作
聚丙烯具有很高的抗疲劳性,这对于制造卡扣式结构和活动铰链至关重要。其良好的耐化学性对于在恶劣环境下使用的零件的快速原型制作也十分重要。 与PC或ABS相比,这种塑料的一个问题是尺寸稳定性较低。
聚苯乙烯(PS)塑料原型制作
PS材料经济实惠且易于加工,是早期概念原型制作的理想材料。但由于其脆性,不适用于机械验证应用。因此,工程师更倾向于将其用于外形尺寸测试项目。
常用原型塑料的典型特性
下表列出了常用原型塑料的典型特性。
| 塑料种类 | 密度g /cm³ | 热变形温度 (°C) | 拉伸强度(MPa) | 行为影响 |
| ABS | 1.02-1.08 | 80-100 | 40-50 | 中等韧性,8–25 kJ/m² 缺口 |
| PC | 1.18-1.22 | 125-140 | 55-70 | 不会断裂,无缺口 |
| PMMA | 1.17-1.20 | 80-100 | 70-80 | 断裂伸长率为 2-5% |
| PP | 0.895-0.920 | 55-65 | 30-40 | 不会断裂,无缺口 |
[4]
用于快速原型制作的树脂
树脂能够提供金属或塑料无法比拟的高精度和精细表面光洁度。无论是采用DLP还是SLA技术,制造商在快速原型制作中选择树脂的具体原因如下:
- 对详细视觉模型的需求
- 尺寸精度高,表面光洁度好
- 特殊配方的要求——标准配方、柔性配方、浇注配方及其他
然而,由于对紫外线敏感且易碎,用于快速原型制作的树脂不适合用于功能原型制作。
用于快速原型制造的陶瓷
当设计需要满足绝缘和极高耐热性的要求时,陶瓷是绝佳的原型材料。其耐温极限高于大多数塑料或金属。
如果您追求的是机械强度,那么陶瓷原型并非最佳选择。
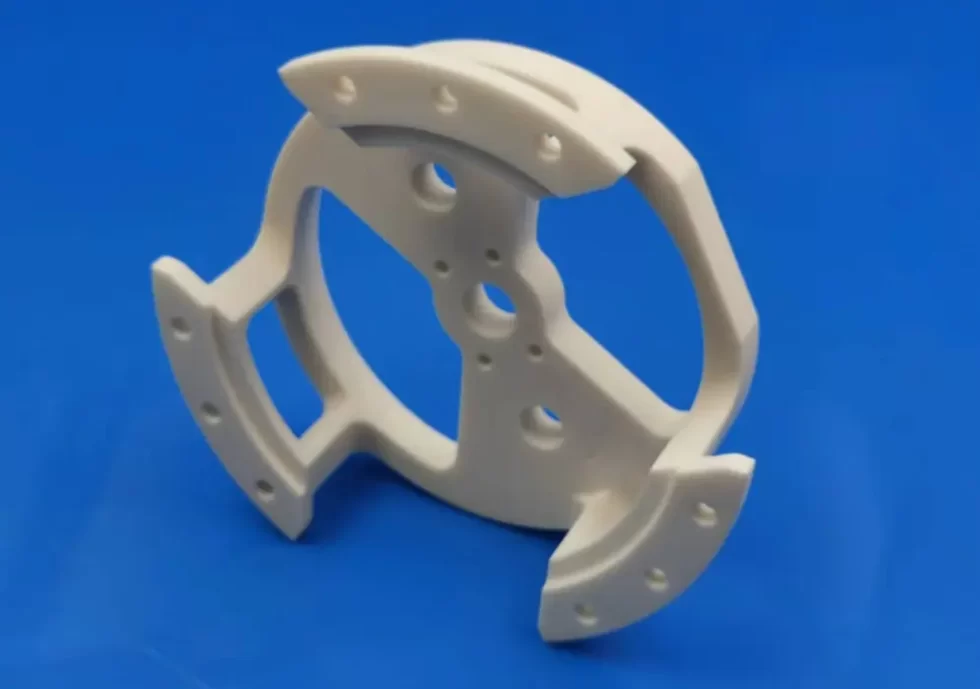
陶瓷原型
用于快速原型制造的复合材料
复合材料强度高、刚度大,但重量却比实心金属轻。可供选择的方案有: 碳纤维原型制作 其他快速原型制作应用包括短切碳纤维/聚氨酯混合物、碳纤维增强尼龙和玻璃珠/玻璃纤维填充聚合物;
- 短切碳/聚氨酯混合物
- 碳纤维增强尼龙
- 玻璃珠/玻璃纤维填充聚合物
碳纤维原型制作 特别适用于高强度、轻量化的原型制作。
用于快速原型制作的生物材料
生物材料在快速原型制造领域正日益普及。这些快速原型制造材料的主要优势在于其对环境的影响较小。
生物材料在快速原型制作中的一些特点:
- 非常适合概念模型
- 与石油基塑料相比,环境足迹更低
- 机械强度和耐热性差
生物材料的例子有生物基PA和PLA。
用于快速原型制作的蜡
蜡是制作熔模铸造模型的必备材料。它之所以成为如此重要的快速原型制作材料,关键在于其易于烧除且表面光洁度极佳。 然而,蜡的易碎性使其不适合用于制作功能性原型。但我们都认同,它有助于快速铸造金属零件。
用于快速原型制作的纸张和粉末
这种材料在快速原型制作中的应用范围有限,但仍然存在。它是一种快速、经济高效的方式,可用于制作早期原型所需的视觉模型。由于此类模型的机械强度有限,因此不适用于功能原型。
立即尝试 Boda!
快速成型材料的优缺点
下表列出了不同材料快速原型制作的优缺点,金属材料的优缺点是强度高但成本高,而生物材料的优缺点是环境影响小但强度低。
|
快速成型材料 |
优点 |
缺点 |
|
金属制品 |
耐用、高强度、耐磨、耐热 |
更长的交货周期、更高的成本、更高的加工要求 |
|
塑料 |
快速、低成本制造,易于加工/3D打印 |
紫外线和化学降解,耐热性降低 |
|
树脂 |
尺寸精度高,表面光洁度优异 |
耐久性有限,易碎 |
|
陶瓷 |
化学稳定性好,耐热性优异 |
脆性大,抗冲击性低 |
|
复合材料 |
高强度重量比 |
高成本的原材料和加工 |
|
蜡基碳带 |
出色的表面光洁度 |
不适用于功能性应用/脆弱 |
|
生物材料 |
降低环境影响 |
耐热性差,强度低 |
|
纸和粉末 |
快速、低成本 |
机械强度差 |
选择快速原型材料时需要考虑的因素
在原型制作阶段选择材料时,应考虑以下因素:速度、功能、成本、表面光洁度、环境暴露和机械应力。
- 速度 材料的采购、加工、印刷或注塑成型速度是决定团队可以进行多少次设计迭代的因素之一。
- Functionality 原型的外观固然重要,但材料也应该能够模拟零件在生产完成后实际的性能。
- Cost 材料和加工成本应与原型机的用途相符。在原型阶段使用生产级材料通常是不必要的。
- 表面处理 有些原型可能需要达到量产产品的外观,而有些则不需要。如果评审人员或利益相关者要求提供原型,最好坚持使用能够提供一致表面效果的材料。
- 环境暴露 化学物质、湿度、盐度等因素构成了现实世界的典型特征。原型材料应能够在适用情况下承受这些条件的影响。
环境条件很重要
- 机械应力 原型机的实际使用意味着要承受机械力。功能性原型机的材料应满足这些要求。
基于用途的快速原型材料选择:表格分析
下表根据预期用途列出了推荐的快速原型制作材料。
|
原型用途 |
推荐材料 |
原因 |
|
外观 |
PS、树脂、蜡 |
成本低、公差小、表面光洁度好 |
|
功能测试 |
铝、不锈钢、ABS、PC |
耐用、机械强度 |
|
热测试 |
陶瓷,钛 |
耐高温 |
|
生产验证 |
生产级塑料、铝 |
与最终加工/成型性能和行为相匹配 |
*如果您的零件需要同时进行机械和热学验证,请选择 PC 或钛而不是单一用途的材料。
不同材料的原型制作工艺
决定原型制作速度和成本的主要工艺包括数控加工、注塑成型、3D打印和钣金加工。那么,这些方法与快速原型制作材料有何契合之处呢?
数控加工
由于数控加工与多种材料具有高度兼容性,因此是一种可靠的快速原型材料加工方法。此外,它速度相对较快,完美契合原型制作对速度的要求。
CNC加工原型制作步骤如下:
- 第四步:设计构思
- 第四步:3D文件制作
- 第四步:识别具体的数控加工工艺——车削、铣削、钻孔等。
- 第四步数控编程
- 第四步原型制作
- 第四步: 测试
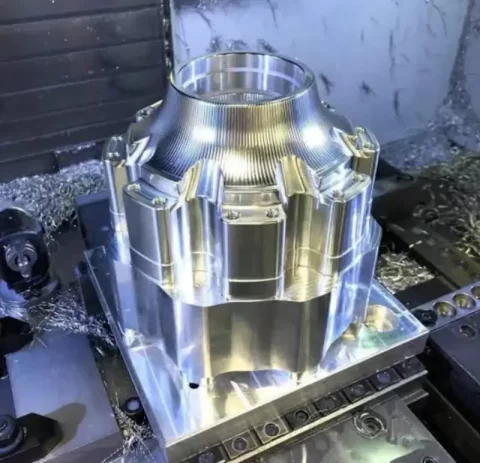
CNC手板加工
注射成型
注塑成型是塑料零件批量生产前的验证方法,主要用于测试成型性能和生产级材料。 原型模具通常不如生产模具昂贵,而且可以用铝材制造。
3D打印
3D打印因其速度快、无需专用模具即可处理复杂几何形状而备受青睐。它适用于多种塑料、复合材料和树脂。 虽然一些 3D 打印组件可以达到生产级机械性能,但制造商通常选择 3D 打印是为了快速原型制作。
钣金加工
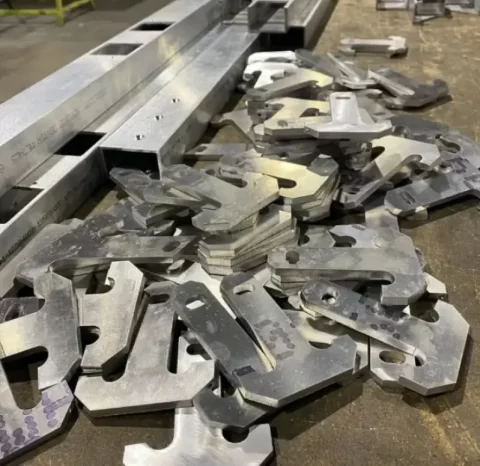
钣金加工
钣金加工在原型制作中非常适用于外壳、面板和支架等部件。与最终零件生产一样,也需要用到切割和弯曲等工艺。
|
材料 |
数控加工 |
注塑 |
3D印刷 |
钣金加工 |
|
金属制品 |
(卓越)等级 |
不适用 |
有限 – 高成本 |
(卓越)等级 |
|
塑料 |
良好 |
(卓越)等级 |
(卓越)等级 |
不适用 |
|
复合材料 |
不常见——取决于树脂形态 |
有限 |
良好 |
不适用 |
|
3D打印树脂 |
不适用 |
不适用 |
(卓越)等级 |
不适用 |
立即尝试 Boda!
快速成型材料的未来发展趋势
得益于材料科学的进步,原型和最终零件之间的差距正在缩小。柔性树脂、可生物降解塑料、现代复合材料以及 更轻便的设计和更耐用的原型凸显了下一代快速原型材料的趋势。
- 柔性树脂 – DLP 和 SLA 打印的特点是易碎,但现代树脂的柔韧性更好。
- 生物降解塑料 随着可持续发展压力的不断增加,更坚固、更耐热的可生物降解塑料在制造业中得到应用。
- 现代复合材料 由于现代填充聚合物和纤维增强配方,原型零件与生产级零件之间的差距现在缩小了。
- 更轻巧的设计和更耐用的原型 – 总的来说,快速原型材料越来越适合功能测试,强度更高、重量比更重的设计也越来越常见。
结语
所用材料决定了原型的外观和性能。迭代速度以及原型与最终成品的相似度都与此密切相关。 铝、不锈钢和其他金属为功能原型提供了所需的机械强度。PS 和 ABS 等塑料兼具良好的可加工性和成本效益。工程师们则分别在高精度和特殊项目中使用树脂和复合材料。
关键在于有很多选择,你应该让原型的功能与材料选择相匹配。 当您计划将想法转化为实际部件时,我们的 快速原型服务 我们会为您提供材料选择等方面的指导。上传设计文件,您将在24小时内收到免费报价。
相关资源
[2]https://store.astm.org/b0221m-13.html