钣金弯曲半径
钣金弯曲半径是钣金加工中的一个关键设计要素。它是弯曲钣金的内半径,决定了钣金是否按设计变形、是否达到预期的尺寸精度以及是否在受力情况下会开裂。
选择弯曲半径时需要考虑的重要因素包括工件材料、弯曲角度和回弹效应。通过正确调整不同的弯曲动力学参数,例如钣金的弯曲直径和弯曲余量,制造商始终能够交付高质量的钣金零件。
本文分享了一些有用的钣金弯曲半径指南,以便您即将开展的项目始终符合标准和您的要求。
什么是钣金弯曲半径?
金属板弯曲半径是指弯曲金属板内表面到弯曲中心点的距离。
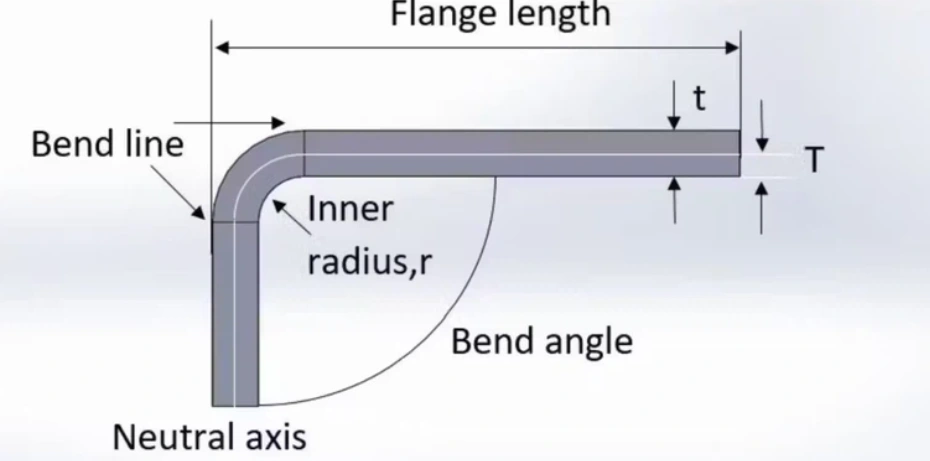
弯曲半径
这项测量至关重要,因为它能确定金属在弯曲过程中所承受的应力。 如果弯曲半径过小,弯曲处可能出现裂纹甚至断裂。这会影响零件的完整性和生产效率。
折弯设计最佳实践建议金属薄板的最小折弯半径应为板材厚度的倍数。不同材料的最小折弯半径各不相同。
为什么(最小)弯曲半径很重要?
最小弯曲半径至关重要,因为误差会导致零件配合不良、金属裂纹,并可能造成不必要的返工。行业最佳实践已经确定了最小弯曲半径,可以帮助加工商避免这些问题,并始终确保项目成功。
其他常用弯曲术语及其相关性
除了钣金弯曲半径之外,还有一些重要的相关术语,例如弯曲方向、弯曲高度、弯曲工具干涉和弯曲法兰干涉。
这些术语的定义如下:
弯曲方向
由于金属具有各向异性,弯曲方向相对于晶粒的方向至关重要。 钣金折弯方法 沿着纹理方向加工时,可能会出现裂纹、撕裂和其他缺陷。
钣金加工专家将钣金沿垂直于纹理方向弯曲,不仅可以防止这些缺陷,还可以确保最佳的弯曲强度。
弯曲高度(H)
弯曲高度是指金属板弯曲后形成的凸缘长度。虽然该长度可以根据需要任意大,但存在一个最小值。一般来说,弯曲高度应大于或等于弯曲半径加上两倍厚度之和。
H ≥ 2t + R
弯曲工具干涉
弯曲工具需要一定的操作空间,因此需要考虑弯曲工具的干涉问题。如果特征延伸到弯曲区域,则由于工具性能受到干扰,最终的弯曲半径和其他部件可能无法按设计要求加工。
为确保金属弯曲时定制半径模具的正确应用,各特征点之间应保持一定距离。经验法则与弯曲高度类似——弯曲区域上方的特征点与弯曲区域之间的距离至少应为弯曲半径加上两倍厚度。
H ≥ 2t + R
弯曲法兰干涉
在设计包含多个壁的箱体或构件时,应考虑共用角。由于凸缘容易相互干扰并影响设计,因此通常会预留一定的余量(偏移量)。
为了简化弯曲过程,人们可能会倾向于设置较大的偏移量。然而,间隙过大可能会导致焊接问题。通常情况下,0.2毫米的偏移量就足够了。
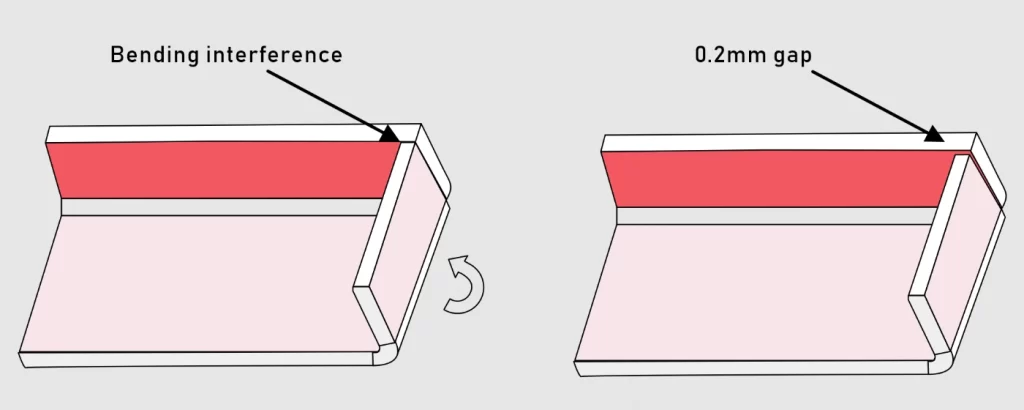
弯曲法兰干涉
什么是钣金卷边?
钣金卷边 这是一种钣金折弯工艺,即将钣金片自身折叠起来。折弯角度通常为180度,从而形成光滑的边缘。 卷边是汽车行业中常见的工艺,它有助于提高钣金零件的美观性、强度和安全性。
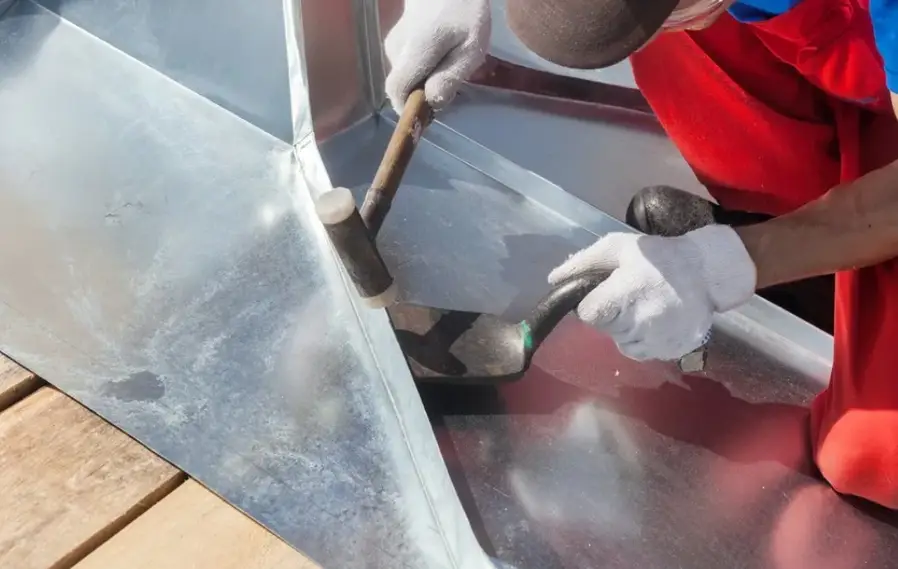
钣金卷边
确定弯曲半径时需要考虑的因素
确定正确的弯曲半径需要权衡几个变量,包括工件材料类型和厚度、所需的弯曲角度等。 钣金折弯技术 所用材料以及材料在弯曲过程中的性能。
这些因素彼此相互影响。Boda 基于这些因素制定有效的策略,在优化模具设置和最大限度降低材料成本的同时,防止缺陷的产生。
工件材料类型和厚度
这是决定钣金弯曲半径的最关键因素之一。由于材料的特性各不相同,其弯曲能力也不同。延展性是一项重要的特性——延展性决定了材料在不开裂的情况下可以弯曲的程度。
不妨比较一下高强度钢和铝。高强度钢无法承受较小的弯曲半径而不开裂,而铝可以。
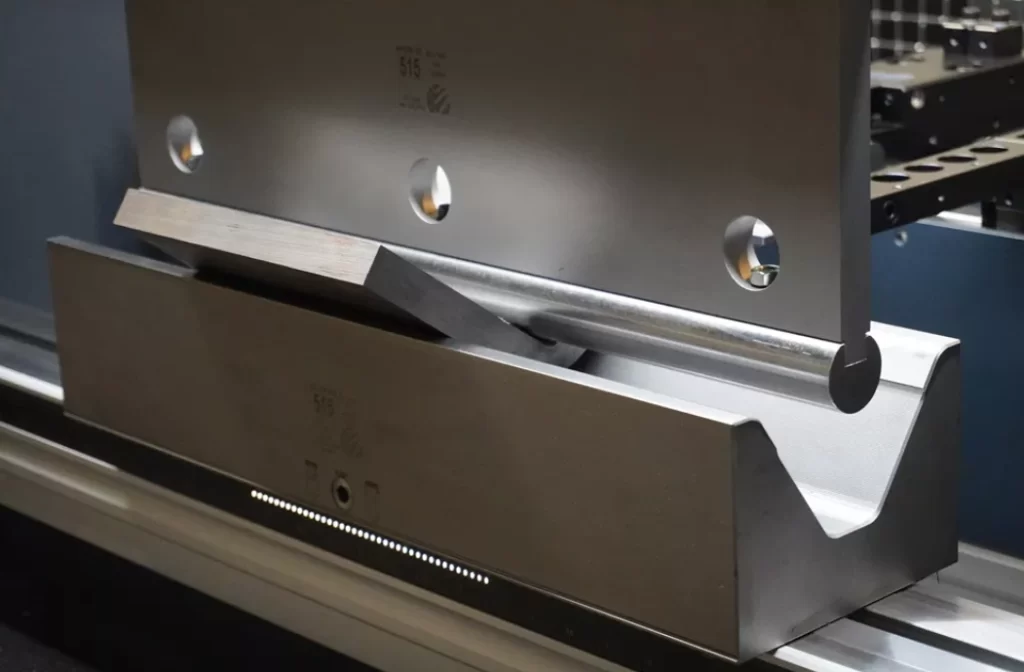
弯曲厚高速钢片
根据材料类型和厚度等行业最佳实践,以下是一些关于最小弯曲半径的建议;
- 铝K = 2.0 – 弯曲半径是厚度的 2 倍。
- 低碳钢K = 1.5 – 弯曲半径是厚度的 1.5 倍。
- 不锈钢K = 2.0 – 弯曲半径是厚度的 2 倍。
其中 K 是一个特殊的乘数,也称为弯曲半径因子。
弯曲角度
弯曲角度也会影响理想的弯曲半径。弯曲角度越大,材料承受的应力就越大,因此需要更大的弯曲半径。 锐角弯曲会产生局部应力,除非采用足够大的弯曲半径,否则会导致材料开裂。
根据最佳实践,弯曲角度大于 90° 时需要更大的弯曲半径。如果弯曲角度小于 30°,建议使用较软的材料,采用先进的成型技术,或者完全避免这种角度。
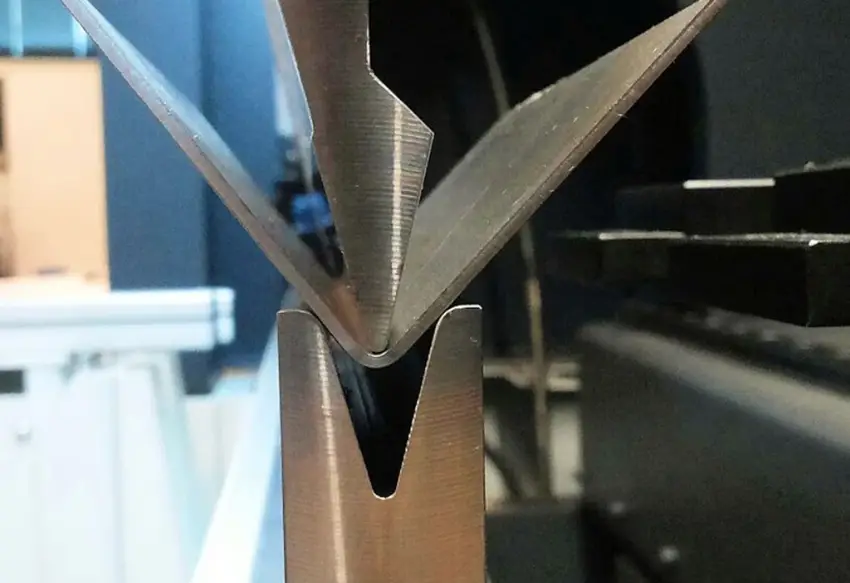
锐角
弯曲余量
这是平面板材上用于计算弯曲半径的尺寸或距离。
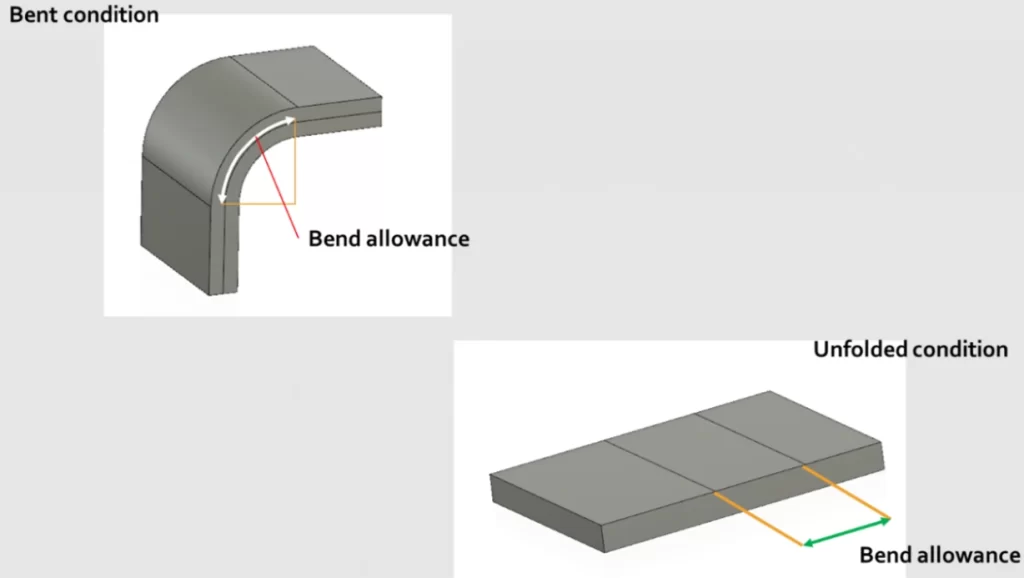
弯曲余量
了解钣金弯曲中的 K 系数
K因子是一个重要的数值 钣金设计。 它是中性轴位置与材料厚度的比值,有助于预测板材在成形过程中的弯曲和拉伸情况。K 系数通常在以下范围内: 0.3到0.5 用于计算弯曲补偿和弯曲扣除。较软的材料通常比硬材料具有更高的K系数。
回弹效应
回弹是指弯曲的材料在弯曲力移除后倾向于恢复其原始形状的现象。这种效应的程度取决于材料的弹性特性。
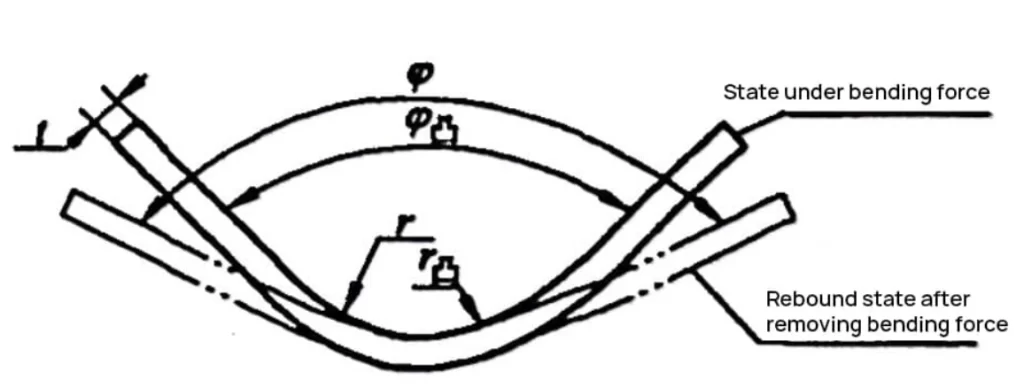
弹回
在确定弯曲半径时,这种效应对于钣金加工设计同样至关重要。影响这种效应的因素包括弯曲角度和材料硬度。
立即尝试 Boda!
行业标准钣金弯曲半径
设计最小弯曲半径金属板材时,最佳方法是采用行业标准 0.030 英寸。该尺寸可确保零件的一致性和高质量。
何时可以偏离行业标准弯曲半径 0.030
对于厚度为 0.125 英寸(⅛ 英寸)及以下的零件,建议采用 0.030 英寸的弯曲半径。对于厚度超过 0.125 英寸(⅛ 英寸)的零件,设计人员应偏离此标准,根据需要(按比例)增加半径。
对于较大的材料,使用较大的半径是防止开裂或失效的必要措施。
在以下其他情况下,也可能需要偏离这一标准:
- 特定材料的弯曲极限
- 具体的功能或美学要求
- 零件装配约束
弯曲金属薄板的经验法则是什么
弯曲金属薄板的一个好经验法则是保持内侧 弯曲半径至少等于板材厚度。 防止变形或开裂。
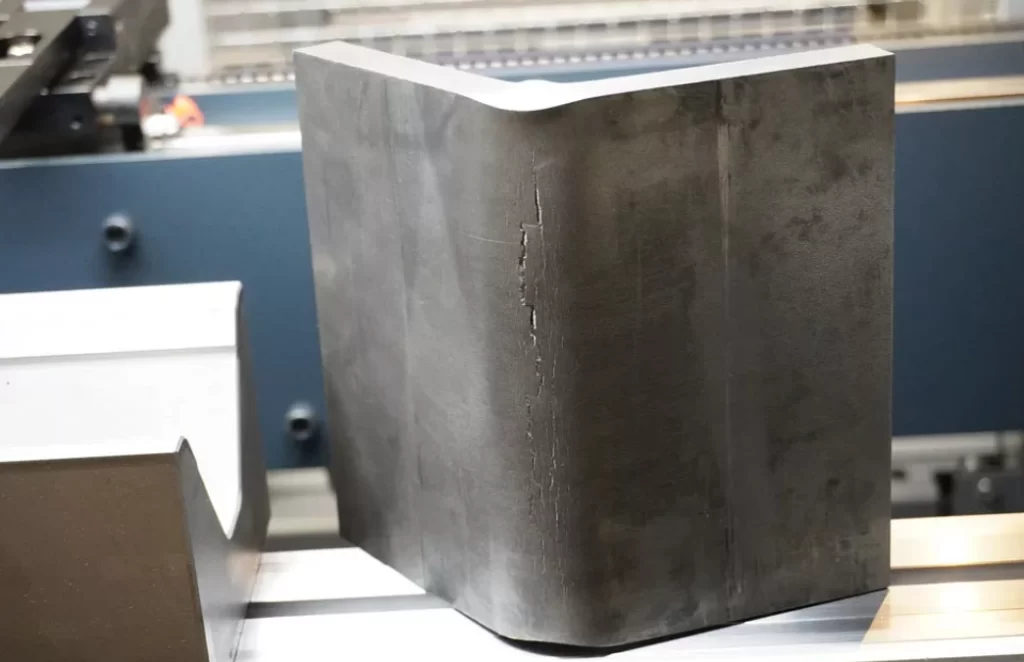
弯曲金属板的裂纹
该基准为最常用的钣金材料和应用提供了一个可靠的起点。但是,请注意,上述因素可能会影响特定合金的弯曲要求以及更严格的公差。
如文章其他章节所述,其他经验法则还有:
- 弯曲高度规则: H ≥ 2t + R
- 弯曲工具干涉规则: H ≥ 2t + R
- 弯曲法兰干涉规则:盒状设计中共享角的偏移量为 0.2 毫米
如何求弯曲半径
确定弯曲半径分为三个步骤:确定板材厚度,选择 V 形模具开口,计算弯曲半径。 因此,确定特定材料的弯曲半径是一个系统化的过程,需要考虑材料规格和模具设置。制造商通常采用空气弯曲和V形弯曲技术。
空气弯曲和V形弯曲之间并没有太大区别。V形弯曲迫使板材完全贴合模具形状,而空气弯曲则允许一定的灵活性。
制造商提供的图表提供了材料厚度与V型模具开口宽度的可靠比例关系。这些比例关系决定了材料和折弯机能够达到的弯曲半径。
获取报价 并学习专家如何使用图表和最佳实践来确定最佳弯曲半径。
钣金弯曲半径图表的使用
由于手动计算耗时,折弯机操作员和工程师通常会使用钣金折弯半径表。他们只需要知道材料类型和厚度,表中列出的最小折弯半径即可查到。
以下是最小弯曲半径参考表的简化版本。
| 材料 | 1–6毫米 | 6–12毫米 | 12–25毫米 |
| 铝 | 1T | 1.5T | 2-3T |
| 钢铁 | 0.8T | 1.2T | 1.5-2.5T |
| 不锈钢 | 2T | 2.5T | 3-4T |
立即尝试 Boda!
钣金弯曲半径计算示例
设想这样一种情况:一块 8 毫米厚的钢片正在被弯曲。 钣金弯曲计算 需要确定弯曲半径。根据上面提供的弯曲半径参考表,最小弯曲半径为:
R = 2.5T
= 2.5*8毫米
= 20mm
常见的弯曲半径设计错误
最常见的弯曲半径设计错误是将内弯曲半径视为等于材料厚度,并将 0.100″ 指定为默认弯曲半径,而没有考虑零件的要求。
这些错误很容易导致制造成本上升和交货时间延长。
- 弯曲半径等于厚度这可能会造成问题,尤其是对于常见材料而言,因为它可能会引发对金属弯曲定制半径模具的需求。
- 默认弯曲半径为 0.100 英寸标准模具无法加工出半径为 0.100 英寸的弯曲件。定制金属弯曲半径模具成本很高。
结语
精确控制弯曲半径是生产高质量钣金弯曲零件的关键。遵循钣金弯曲的最佳实践,就能始终获得符合设计要求的产品。
如果您在钣金设计和制造方面需要帮助, 普罗林科技 就是答案。 联系我们 今天,我们为您提供精心设计和执行的优质服务。 钣金加工服务。
.