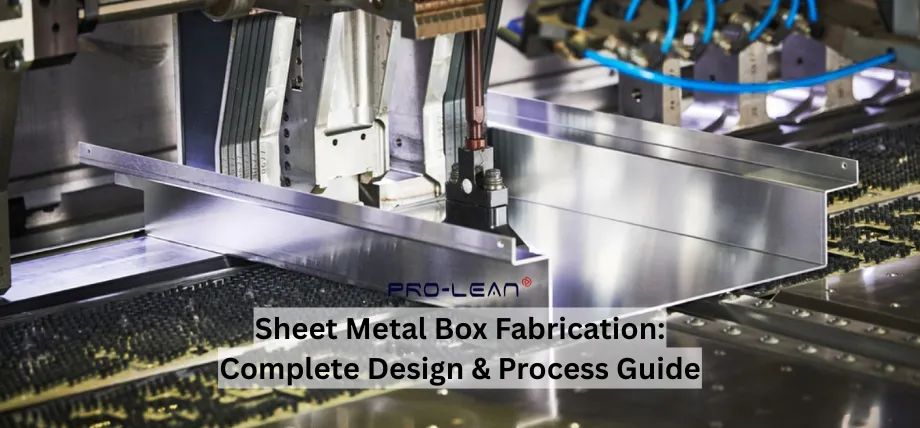
钣金箱体制造
钣金箱体制造是指通过冲压、切割、冲压和弯曲等方式,将金属板材加工成零件(包括钣金箱体)的过程。 3D CAD 文件被转换成机器代码,从而控制机器精确地切割和成型板材,最终制成零件。
钣金零件以其耐用性著称。尽管前期投入和材料成本较高,但大批量生产的零件仍具有成本效益;而小批量原型制作的单价可能较高。由于零件由单张金属板成型,因此设计必须保持厚度均匀。
钣金箱体制造简介
从汽车到航空航天,从电子到建筑,钣金箱、定制金属箱和钣金外壳的应用范围广泛而多样,塑造着世界各地的行业。
它为各种零部件和产品提供了灵活性、精确性和成本效益。它能够制造复杂的形状、几何结构和定制设计,使其成为从汽车车身到医疗器械等各种产品制造中不可或缺的工具。使用数控设备,公差可小至±0.1毫米。
钣金箱体和外壳的应用
金属板箱和金属板外壳在许多行业中用作保护罩,保护内部元件免受灰尘和湿气等环境因素的影响。它们的设计可以包含通风装置,这对于发热设备来说尤为有利。
电子和电信
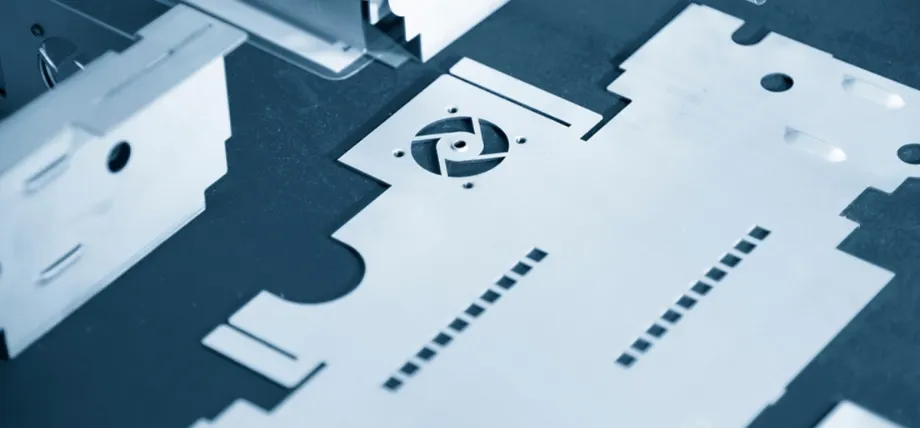
精密激光切割组件
钣金箱体制造 防止灰尘或湿气引起的短路。合适的壳体可确保电子元件平稳运行。
- 接线盒。
- 带导轨和通风口的服务器机架。
- EMI垫片用于阻止信号干扰。
工业和制造业
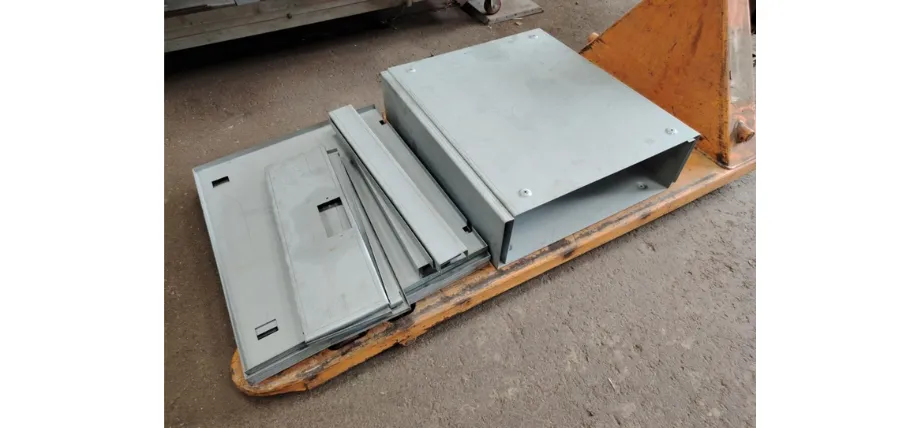
外壳面板
外壳能够承受恶劣工作条件下的化学品侵蚀和机械应力。
- 加固型控制柜。
- 带插件的传感器外壳。
汽车和航空航天
外壳用于保护车辆中的电气系统。
- 电动汽车电池外壳。
- 飞机包装箱。
- 发动机舱围护结构。
医疗和制药
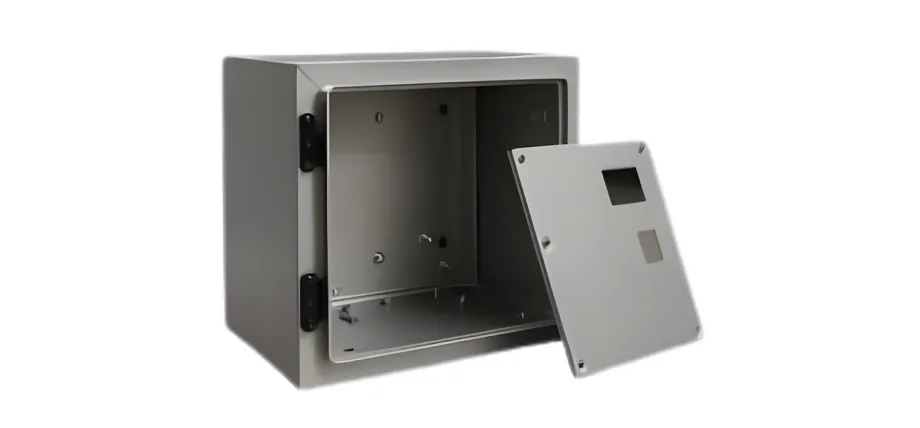
组装式金属外壳
它们确保设备在关键情况下正常运行。
- 诊断设备。
- 手术器械容器。
可再生能源和户外
防风雨外壳采用密封、耐腐蚀材料
- 太阳能逆变器箱。
- 风力涡轮机控制箱。
- 聚碳酸酯窗户。
为您的金属外壳选择合适的材料
所用材料的类型至关重要。不同的材料各有优势。材料的选择会影响特定外壳的性能。
不锈钢外壳
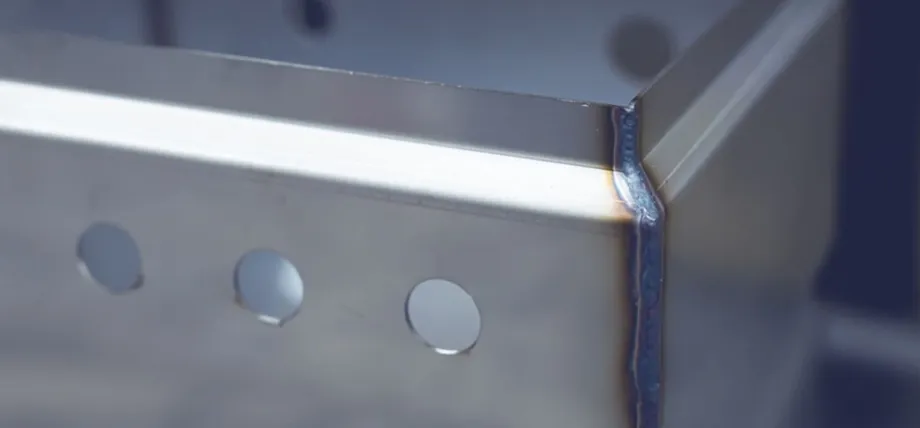
不锈钢氩弧焊角缝
不锈钢,例如304和316牌号,抗拉强度可达515-620兆帕。因此,您可以确保其具有更高的耐腐蚀性。这种材料适用于钣金箱体设计。 钣金外壳 专为高冲击应用而设计。316 级不锈钢具有耐氯化物腐蚀的特性。应用领域包括海洋或化学加工。虽然使用不锈钢成本较高,但这种材料无需二次涂层,可缩短 20-30% 的组装时间。
碳钢外壳
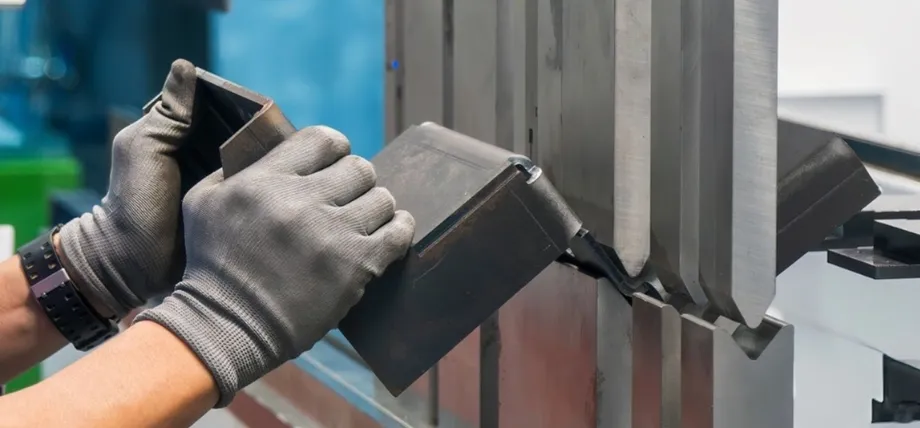
精密折弯机
另一种常用材料是钢材。碳钢,例如A36,抗拉强度可达400兆帕。它强度高、经久耐用,适用于恶劣环境。由于钢材容易生锈,如果未经适当处理,则必须涂覆涂层。它适用于室内环境。 钢板金属制造工业钣金外壳,对于用户来说是一种经济实惠的选择,因为它比不锈钢的价格略低。
镀锌钢外壳
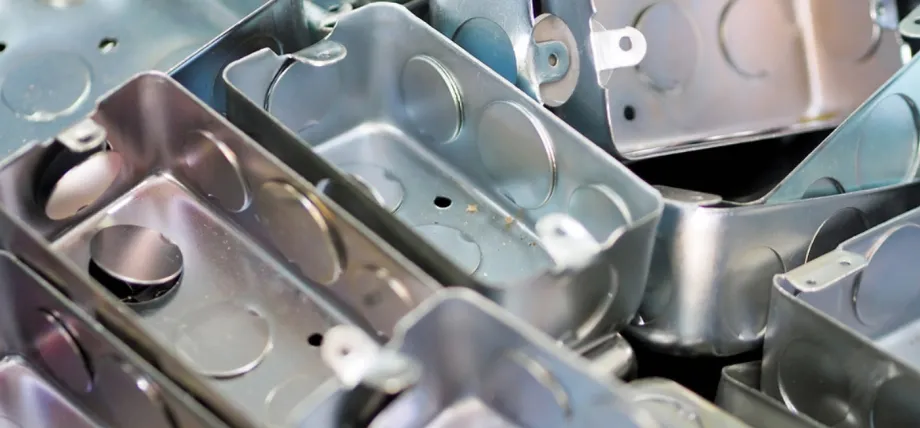
成品接线盒
这是指任何经过镀锌和退火处理的钢材。退火的目的是确保锌通过扩散与基材牢固结合。因此,您可以放心,在成型或弯曲过程中不会出现剥落现象。如果您打算在潮湿环境下使用镀锌金属板外壳或钢板箱,那么 Galvanneal 是您的最佳选择。根据涂层的不同,它也具有良好的耐腐蚀性。
涂层对重量的影响很小(0.1-0.5%),弯曲时锌层不会破碎,但在极端压力和角度下,涂层可能会剥落。 这种材料非常适合用于公用设施箱等外部容器,但比普通碳钢贵 10-20%;尽管如此,在温和的环境下,它的使用寿命可延长至 20-30 年。
铝制外壳
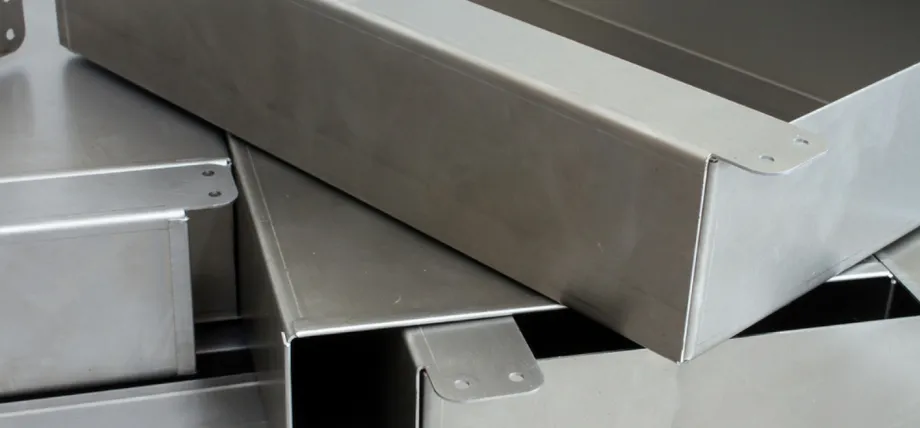
金属外壳
这种金属重量轻且耐腐蚀。在某些情况下,它的刚度远低于钢。铝有多种牌号。然而,钣金外壳主要采用两种铝合金:5052铝合金和6061铝合金。
5052铝合金具有极佳的弯曲性能。这种合金易于加工和焊接,因此非常适合用于制造钣金外壳。另一方面,6061铝合金比5052铝合金更容易开裂。不过,它也易于加工。
铝材轻便且耐腐蚀,非常适合用于制造钣金盒、定制金属盒和外壳。在某些情况下,可能需要对铝制零件进行阳极氧化处理,以获得耐用且具有保护作用的涂层。铬酸盐涂层也可能是需要电气接触的组件的理想选择。
立即尝试 Boda!
钣金外壳的设计考虑因素
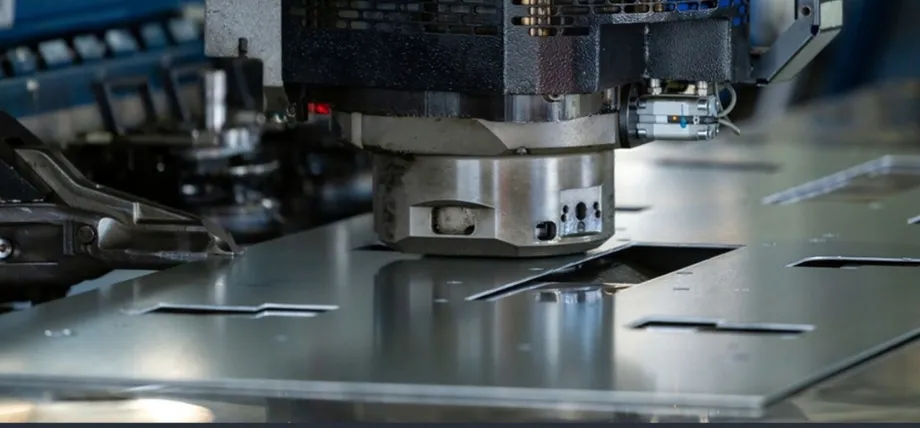
转塔冲压作业
设计金属板材外壳不仅仅关乎美观;它还需要对材料特性有深入的了解。 钣金设计指南制造工艺和最终用途要求。以下是一些重要提示,可帮助您优化设计,兼顾性能和生产效率:
- 描述功能需求: 确定必要的尺寸并分析内部组件的位置,例如零件的高度和尺寸以及连接器的位置。功能需求还包括计算内部容积,并预留 10-20% 的余量。
- 选择形状和尺寸: 选择合适的机箱形状是钣金机箱设计的关键技巧之一。因此,遵循成熟的钣金设计指南,可以避免钣金箱体和机箱设计中常见的陷阱。
- 考虑材料特性: 金属外壳的性能和使用寿命很大程度上取决于您选择的材料。冷轧钢板, 镀锌金属板铝、不锈钢是钣金箱体结构的常用材料。
- 包含构成要素: 为了将转动惯量提高 20%~30%,可在边缘处制作 5~10 毫米宽的硬质卷边或凸缘。为避免变形,孔的直径应至少为弯曲直径的两倍,并使用沉头孔安装齐平紧固件。
- 热力及通风管理方案: 在关键位置设置百叶窗或通风口,以促进自然空气流通。合理布置这些百叶窗或通风口,以优化交叉通风,同时确保外壳的防护性能和结构完整性。在需要额外空气流通的区域使用穿孔金属板。这样既能保护内部部件免受外部环境影响和物理损伤,又能保证空气自由流通。除了被动冷却外,您还可以加装风扇或其他冷却装置,尤其是在密封严实或暴露于高温环境的外壳中。这些装置的设计应确保其稳固,且不会限制操作或空气流通。通风口的覆盖面积应占外壳表面积的 10-20%,间距应为 15 毫米,以提高 50% 的传热效率。
- 确保易于取用和安装: 设计时充分考虑易用性,确保无需拆卸整个外壳即可轻松触及、拆卸或更换部件。采用四分之一圈旋转式锁扣进行维护,并配备可180°旋转的铰链门,以保证检修和安装的便捷性。
- 公差和表面处理: 外形尺寸允许误差为±0.5毫米,孔径允许误差为±0.2毫米。选择与焊接工艺相兼容的表面处理,以避免开裂,例如粉末涂层(厚度50-100微米),可耐受1000小时盐雾试验。
- 用弯管代替焊接: 与其仅仅依赖焊接,不如尝试在钣金外壳的设计中加入折弯。折弯不仅能使外壳外观更加流畅简洁,还能增强其结构完整性。此外,折弯还能省去焊接所需的额外材料和人工,避免焊接过程中可能出现的薄弱点和锈蚀问题。
标准金属板箱与定制金属板箱
定制钣金箱和定制金属箱加工因其诸多优势而优于其他替代方案。精度是其优势之一。用户可以通过调整箱体的尺寸和功能,最大限度地利用空间,并确保其完美契合预期用途。钣金的耐用性也保证了长期的结构完整性,从而有效保护昂贵的机械设备或零部件。此外,多种表面处理工艺可以提升定制箱体的视觉效果,使成品外观更加精致。
对于航空航天应用而言,这使得混合材料或定制切割(公差±0.1毫米)等特性得以集成,从而将设计灵活性提高70%。由于单件流的生产设置,交货周期可能长达三到六周,且单位成本高出两到三倍。
立即尝试 Boda!
钣金箱体的制造工艺
钣金加工 钣金外壳的制造过程包含多个关键步骤,从最初的概念设计到最终产品。了解每个阶段有助于确保成品外壳符合所有技术规范和质量标准。工艺的选择必须基于产量、材料以及精度要求(精确到±0.05毫米)。
切割工艺
首先使用 0.2-0.5 毫米的切缝宽度将板材切割成毛坯尺寸,以去除多余材料。多余材料必须通过 0.2-0.5 毫米的切缝宽度去除。激光切割利用光纤汽化边缘,最大限度地减少热影响区。水刀切割是铝材加工的理想选择,可避免热变形。剪切加工对于大批量生产来说经济高效。 钢制金属箱体制造.
激光切割
激光切割是一种高精度、高效的金属板材切割方法,它利用集中的光束熔化、燃烧或汽化材料。以下是一些主要优点和注意事项:
- 精度和清洁度
- 速度
- 材料相容性
- 热影响区 (HAZ)
水刀切割g
水射流切割使用高压水流(通常混合磨料)来切割材料。这种方法具有多种优势,适用于各种条件:
- 无热影响区
- 多功能
- 平台精度
- 环境和安全效益
等离子切割
等离子切割是另一种利用高温电离气体射流切割金属薄板的有效方法。这种方法适用于较厚的金属板,并具有以下优点:
- 高效
- 多功能
- 成本效益
- 需要考虑的事项
弯曲和成型
为了防止开裂并预测角度,使用 钣金弯曲计算数控折弯机上的空气弯曲施加 50-500 吨的力,角度为 0-180°,半径为厚度的 1-2 倍(例如,1 毫米厚的钢材,半径为 2 毫米)。
通过完全闭合 V 形模具,底部压合可增加回弹补偿,并保证更严格的公差 (±1°)。 金属能否被干净利落地弯曲取决于其厚度。对于较厚的金属,可能需要更大的力和专用设备。每种金属都有一个最佳的最小弯曲半径。
这就解释了为什么金属弯曲后会略微“回弹”到原来的形状。 金属薄板上的缺口类型像 V 形缺口、减压缺口和枪形缺口这样的切口,可以通过减少材料厚度来帮助弯曲,从而更容易弯曲。
焊接和连接
TIG焊接采用0.5-2 kJ/mm的热输入以减少变形,可对厚度达4毫米的不锈钢实现99%的熔透。 可以使用环氧树脂等粘合剂将不同的金属粘合在一起,将载荷分散到 50-100 mm² 的面积上,从而提高抗振性能。
组装和精加工
对于厚度为 50-150 μm、铅笔硬度为 5H 的薄膜,表面处理采用静电喷涂粉末涂层,固化温度为 180-200°C。表面处理选项包括以下几种:
- 粉末涂料
- 阳极氧化(铝)
- 作为机加工
- 镀锌
- 镀镍
定制钣金制造
普罗利安科技 Boda在钣金箱体制造领域拥有超过15年的经验。通过与Boda的钣金箱体制造和原型制作服务合作,您可以获得精确的公差、小的弯曲角度和最佳的钣金设计指南。
联系我们 立即联系我们,获取免费报价和机柜工程技术支持。
结语
为了打造可靠的定制钣金箱,钣金箱生产需要结合材料科学和精密设计。选择合适的材料和工艺流程,既能最大限度地提高性能,又能有效控制成本。遵循相关指南,即可确保在各种应用场景下获得持久有效的成果。