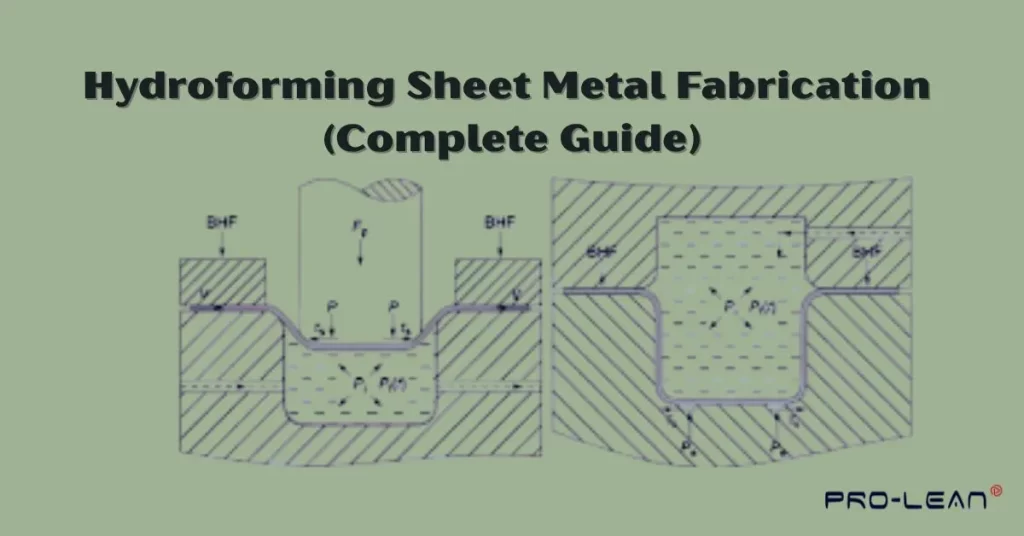
液压成形钣金加工
生产轻便、耐用且精密零件的能力 钣金成型 液压成形是现代制造业中最重要的工艺之一。它能够生产各种复杂程度的零件,同时保持优异的表面质量和尺寸精度,使其成为最有价值的钣金成形技术之一。与传统工艺相比,液压成形具有诸多优势。 深拉伸金属冲压板材液压成形具有更大的操作灵活性、更低的模具成本和更少的材料浪费,使其在经济上更具可持续性。
液压成形技术已应用于汽车、航空航天和发电行业的工程标准中,用于制造轻量化且强度不减的零部件。该工艺不仅改进了制造工艺,还允许使用铝、钢和钛等高价值先进材料,并促进了创新设计的应用。
对于注重精度的制造商而言,与传统方法相比,板材液压成形在效率方面更胜一筹,主要体现在以下方面: 定制钣金制造 在需要小批量生产独特设计零件的行业中,液压成形技术对精度、一致性和表面光洁度有着极高的要求。无论是制作原型还是进行零件的批量生产,液压成形都能为那些追求成本、生产效率和质量之间平衡的行业提供解决方案。
我们开始阅读吧!
什么是液压成形钣金?
液压成形是一种相对较新的金属板材成形技术,它利用高压流体流作用于金属板材的一侧,通过将其压向模具,从而将其成形为精度极高的复杂形状。该技术使用柔性隔膜和装有液压油的腔室来成形金属板材,取代了传统拉延成形中的两个刚性模具。
高达100兆帕的流体压力能够将力均匀地分布在板材上,从而实现高精度加工和光滑表面。这项技术用途广泛,适用于多种金属的加工,特别是钢、铝和钛,并可用于生产轻质高强度部件,这些部件广泛应用于汽车、飞机和制造工厂等领域。
水压成形工艺的历史发展
20世纪50年代初,俄亥俄州辛辛那提市Schaible公司的Fred Leuthesser Jr.和John Fox获得了液压成型技术的专利,这标志着液压成型钣金工艺的开端。该技术最初应用于厨房水龙头的生产。由于其生产的钣金零件质量和表面光洁度更高,且改进的制造工艺使其比传统方法生产的零件更坚固、更光滑,因此该技术引起了广泛关注。
随着时间的推移,板材液压成形技术发展出两种主要形式:囊式液压成形和直接流体接触式液压成形。在囊式成形中,包含加压液体的柔性隔膜可防止液压油与板材直接接触。这种形式被称为柔性成形,主要用于航空航天领域的小批量生产。相反,在直接流体接触式成形中,液压油直接施加于板材,从而比传统方法中使用的系列均匀液压机具有更高的成形精度。
该领域的一项显著进展是液压机械深拉延,其原理是将工件放置在凸模上,并通过可控高达100 MPa的液压对工件进行加压。利用这项技术,可以更精确地成形复杂形状。随着液压胀形试验技术的进步,材料的硬化和成形极限得到了提升,从而确保了在现代工业应用中获得更佳的效果。
片材液压成形类型
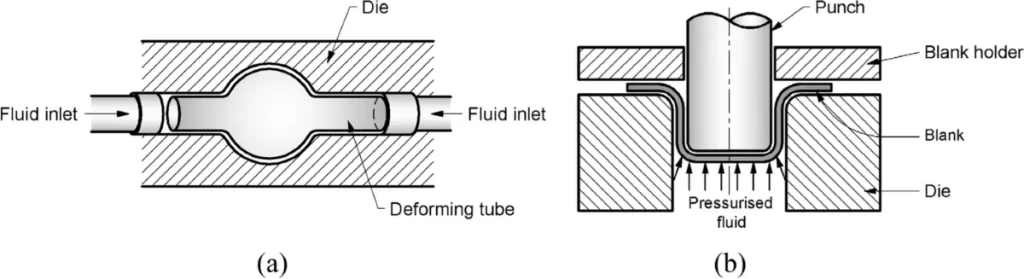
型腔和冲头液压成形
液压成形主要有两种类型 钣金加工.
插装孔
型腔液压成形是指利用单个柔性隔膜或流体压力,使金属板材沿刚性模腔轮廓成形,从而形成所需的形状。这种方法非常适合成形复杂形状以及表面光滑、厚度均匀的工件。
Punch (潘趣)
在冲压液压成形中,流体压力将板材固定在所需位置,同时利用冲头对其进行成形。由于该技术能够更好地控制工件的深度和细节,因此在需要高精度加工的应用中具有显著优势。
液压成形类别:片材与管材
液压成形主要分为两大类:板材液压成形和管材液压成形。下面我们来看一下它们的主要定义:
钣金液压成形
液压成形利用高压液压油,将扁平金属板材加工成复杂形状,并可进行定制钣金加工。它能获得优异的表面光洁度、均匀的厚度,并减少所需的模具数量。这种方法在汽车和航空航天工业中非常普遍,用于制造轻量化结构件。
管材液压成形
利用内部液压,管材液压成形可以将空心金属管材加工成所需的形状。这种方法可以制造出强度高、重量轻、焊接点和接头少的零件。人们经常使用这种方法来制造汽车车架、排气系统和自行车零件。
片材液压成形与管材液压成形有何不同
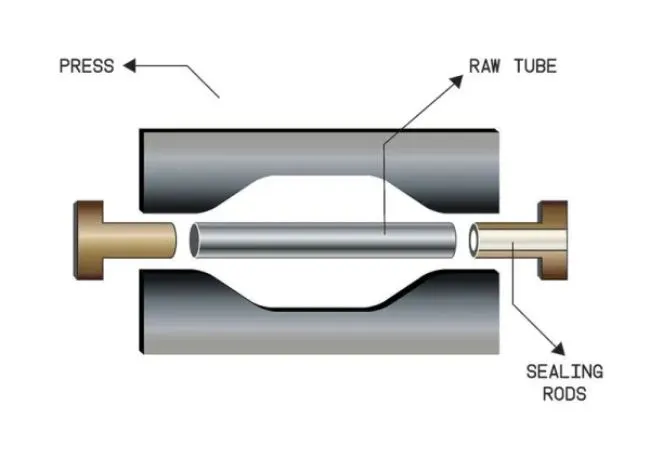
管材液压成形工艺
虽然板材液压成形和管材液压成形都是先进的成形工艺,但它们的工作原理却截然不同。在板材液压成形中,将一块扁平的金属板材放置在模具上,然后施加液压,使板材成形为模具或冲头的形状。这种技术非常擅长生产简单的零件、基本几何形状以及紧密配合的零件,同时也能很好地加工复杂的几何形状。
上述能力在航空航天、医疗、国防和发电行业至关重要。在管材液压成形中,通过注入高压液压油(一种用于液压系统中的压力传递流体),使金属管材膨胀以适应周围的模具。
这种技术广泛应用于汽车和航空航天工业,用于制造轻质、高强度且成形精度高的管状部件,例如车辆车架和排气系统。因此,板材液压成形将平面板材转化为复杂的管状部件。
液压成形钣金的逐步工艺流程
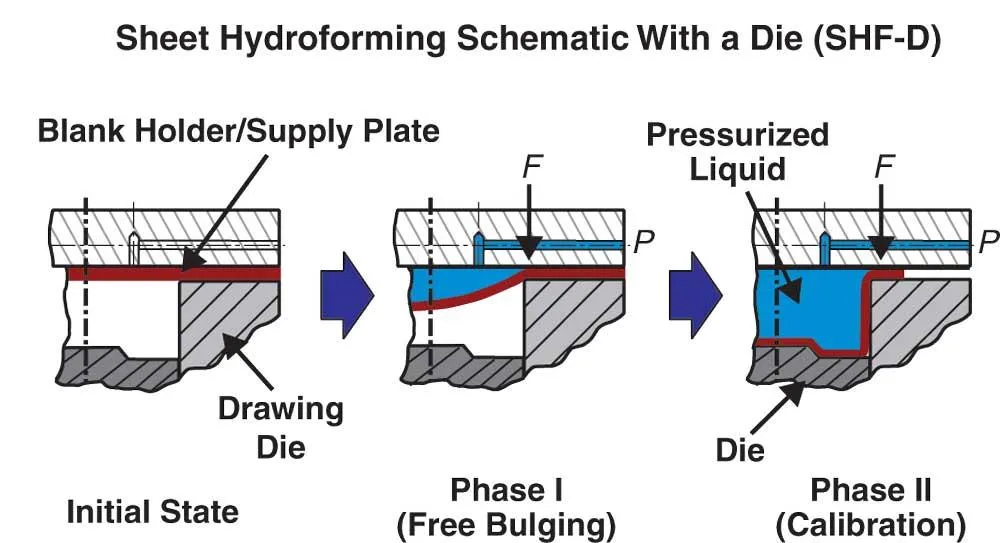
钣金液压成形工艺
以下是简要的液压成形工艺步骤:
金属液压成形模具系统的搭建
首先组装液压成形模具系统。该系统包括上模、耐磨垫、成形腔、加压液压油系统和橡胶隔膜。下模部件可能包括冲头和环,由液压活塞固定。压边圈环绕冲头,用于固定金属板材。
封合
首先,将金属坯料放置在下模上,并检查液压成形腔是否完全密封。橡胶隔膜将支撑坯料,并在加压阶段防止泄漏。
加压
上模腔内的液压油需要缓慢且可控地加压。坯料金属与模具和冲头贴合成型,确保表面光滑无瑕疵。
成型
施加液压后,金属坯料会持续拉伸并贴合模具系统和所需的模具形状。隔膜提供支撑,确保零件尺寸和轮廓的精确性。
完成液压成形金属工艺
一旦达到所需的液压成形轮廓,就应降低上模腔的压力。模具升起,冲头下降,即可获得成品零件。最终零件是液压成形模具系统的完美复制品。
立即尝试 Boda!
哪些金属适合液压成形
板材液压成形最适用于冷成形性能好、不会断裂或失去强度的金属。
- 液压成型的铝、黄铜、铜、碳钢和不锈钢是主要例子。
- 这非常适合用于汽车、航空航天和工业高强度合金应用中的轻质、耐用零件。
- 图案和管材液压成型工艺将空心管材转化为具有精确尺寸的坚固结构元件。
板材液压成形与深拉金属冲压有何不同
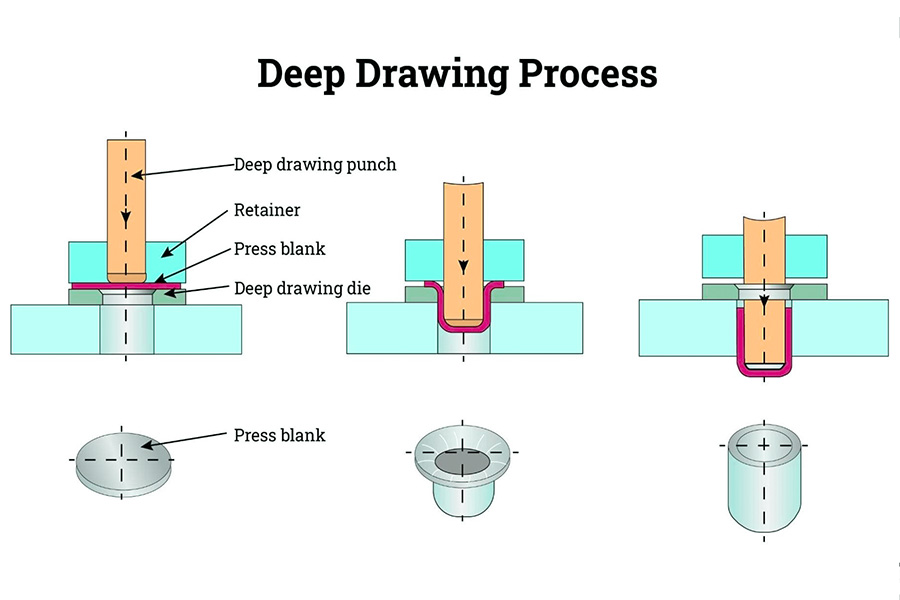
深冲压
虽然片材液压成形和 深拉伸金属冲压 各种金属成形技术在工艺和成本上各不相同。在板材液压成形中,金属使用冲头和锁紧环等基本工具进行成形,这些工具由同一模具制造而成。这种工艺可以生产出更精细、更坚固、更精确的零件,而且生产成本不高,仅为深拉成形的一半,因为其冲压次数更少,且模具通常由铸铁制成,比硬化钢更便宜。
深拉冲压工艺成本高昂,因为它采用机械压力机,需要多次拉延循环才能成型金属。这会增加冲压时间、材料浪费以及工艺开发成本。此外,零件更容易出现划痕,从而增加后处理成本。而且,模具完成后,修改设计也需要耗费大量时间和精力。
液压成形不仅能将开发、模具和设置成本降低高达 70%,还能减少 50% 至 70% 的材料浪费。与深拉冲压相比,液压成形具有更短的生产周期和更快的设计修改速度,从而提高了工艺灵活性。这些特性对于航空航天、医疗和汽车行业复杂精密零部件的生产至关重要。
板材液压成形的优点和缺点
了解液压成形金属板材工艺的一些优点和缺点很重要。
优势
- 由于板材液压成形具有独特的特点,例如能够形成不规则轮廓和复杂的 3D 形状,并且尺寸公差很小,因此它非常重要。
- 除了提供精确的形状尺寸外,板材液压成形还能提高形状的强度、微观结构(即表面质量)和性能。 改善厚度分布,减少过度减薄,可以在不牺牲强度的情况下实现更轻的设计。
- 通过克服回弹效应,板材液压成形减少了加工硬化,从而获得了优异的表面光洁度。
缺点
- 板材液压成形设备需要较高的初始投资。此外,生产周期较长也是选择板材液压成形工艺时需要考虑的关键因素。
- 就生产而言,液压系统昂贵的高精度对于提高生产效率来说并不合理。
立即尝试 Boda!
液压成形薄板的应用
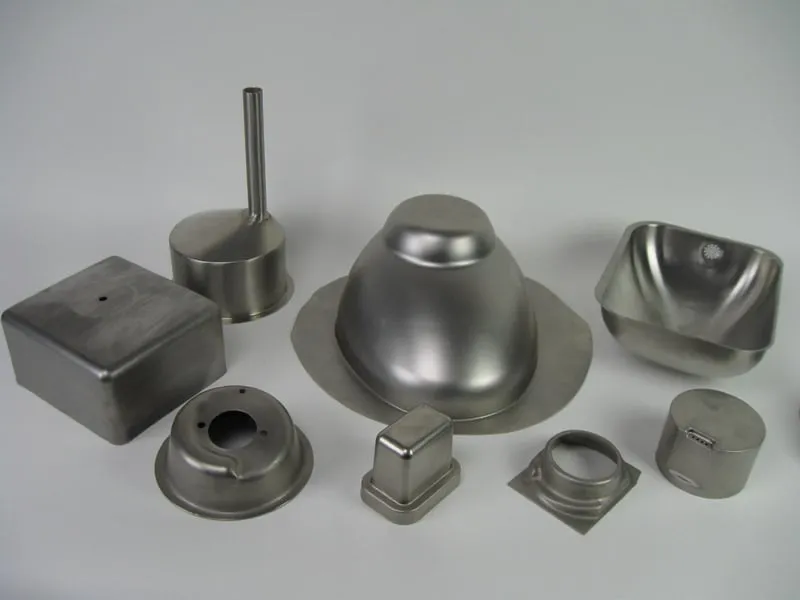
液压成型金属零件
钣金液压成形技术广泛应用于各个行业,用于生产不同的产品。例如:
航空航天
在航空航天领域,液压成形技术可为喷气发动机和飞机结构提供轻质、尺寸精确的零件。 航空航天钣金制造 依靠液压成型技术制造支架、框架和面板,这些部件经过精心打造,能够承受高应力和高精度。
汽車
汽车制造商采用液压成型工艺生产车顶、引擎盖、车身面板以及刹车部件、歧管和油箱。由于焊接点和接头更少,该工艺能够更高效地制造出更轻便、更安全的汽车及零部件。
国防工业
液压成型技术为国防领域提供了任务关键部件所需的强度、耐久性和可靠性,例如军用飞机外壳和发动机罩,以及排气管和防护装备。
电力
在发电领域,涡轮机和热交换器的部件采用液压成形工艺制造,并使用耐热耐腐蚀材料,例如 Inconel 和 Haynes,用于高温应用的液压成形部件。
其他用途
该工艺也被应用于其他几个行业,例如水成型器具,如水压成型铝制水瓶,这类器具的产量很大。
决定金属液压成形成本的因素
液压成形、显影和精加工所需的模具成本和时间决定了整个工艺的成本。
使用工具
液压成形所需的工具更少、更简单,仅包括压环和冲头。此外,带有橡胶隔膜的上模腔可用作阴模,与其他成形技术相比,可进一步降低近 50% 的模具成本。铸铁模具比深拉冲压中使用的硬化钢模具更便宜、更易于安装。
开发成本
无需额外模具即可改变材料类型和壁厚,这使得液压成形工艺的开发更加灵活。与传统冲压工艺相比,这一特性缩短了开发周期并降低了成本。
缩短印刷时间
液压成形可减少 60-70% 的冲压循环次数,而深拉冲压工艺可减少 35-45% 的冲压循环次数。效率的提高有助于降低运营成本和加快生产速度。
完成成本
该工艺可获得光滑无瑕的表面,从而减少后续加工所需的工序。由于液压成型避免了深拉冲压常见的划痕和表面痕迹,因此能更有效地降低抛光和精加工成本。
结语
随着新技术的不断涌现,钣金液压成形技术将在零部件制造领域提供更高的精度、更广泛的适用性和更强的耐久性,并将持续革新钣金加工行业。普罗兰科技(Boda Tech)是中国值得信赖的定制钣金液压成形服务提供商,致力于提供满足特定设计和行业需求的液压成形零部件。
Boda Tech 为包括航空航天、汽车、电子和工业设备在内的众多行业提供定制金属部件。 钣金服务 我们提供切割、弯曲、成型和加工服务,生产符合您设计和性能要求的零件。立即联系我们获取报价,我们将以经济高效的方式为您制造质量可靠、交货及时的钣金产品。