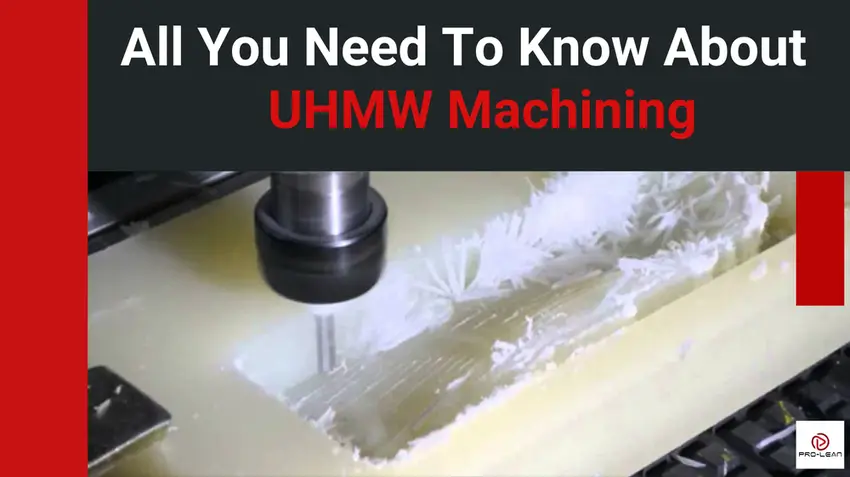
超高分子量加工
超高分子量聚乙烯(UHMW)是一种热塑性聚合物,其分子量为5万至9万原子质量单位(AMU),分子量极高。这种工程塑料具有耐化学腐蚀、耐磨损和经久耐用等优点。
超高分子量聚乙烯的长而排列整齐的聚合物链通过强大的范德华力结合在一起,使得其加工极具挑战性。
优化切削速度、热管理、夹紧机构和零件设计有助于充分发挥超高分子量聚乙烯(UHMW)塑料的加工性能。这一点至关重要,因为UHMW加工零件在医疗、汽车、化工、食品饮料等众多行业中都扮演着关键角色。
请继续阅读本文,了解有关材料和定制超高分子量聚乙烯 (UHMW) 零件流程的更多详细信息。
什么是超高分子量聚乙烯(UHMW)材料?
超高分子量聚乙烯(UHMW)是一种流行的热塑性聚乙烯,具有高强度密度比、高耐磨性、低摩擦系数和无与伦比的耐久性。
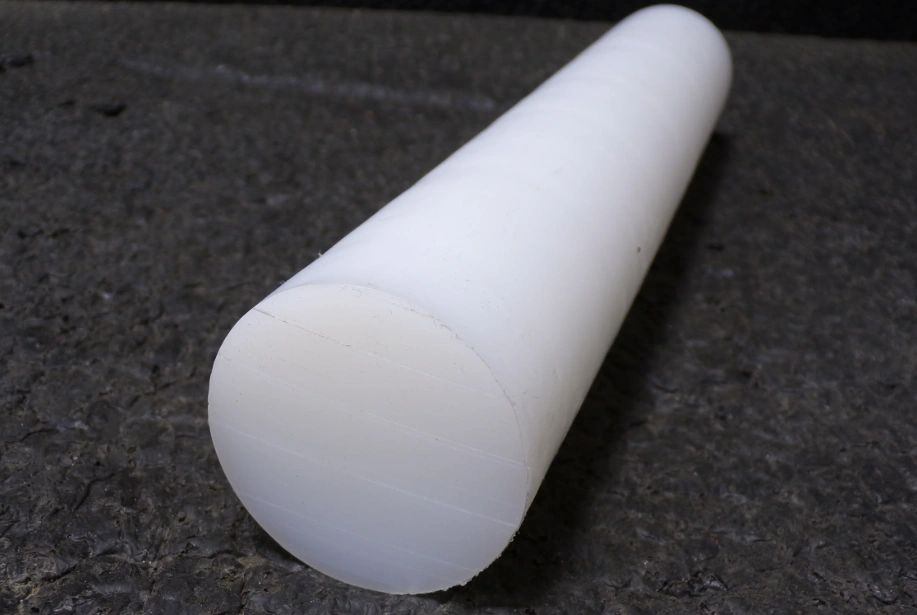
超高分子量聚乙烯棒
这种性能卓越的工程塑料具有优异的机械性能,可应用于要求苛刻的领域。 CNC加工服务 为医疗组件、食品加工和工业组件等高要求领域提供超高分子量聚乙烯 (UHMW) 加工零件。
超高分子量聚乙烯(UHMW)产品
超高分子量聚乙烯 (UHMW) 具有多种优良特性,使其成为苛刻应用的理想选择——耐化学腐蚀、耐疲劳、耐磨损、耐冲击和耐水等。
下表总结了超高分子量聚乙烯(UHMW)的各项性能,包括其熔点:
| 物理性质 | ||
| 特性 | 单位 | 价值 |
| 密度 | 克/厘米³ | 0.934 |
| 吸水率(24小时) | % | 0.01 |
| 机械性能 | ||
| 特性 | 单位 | 价值 |
| 抗拉强度 | MPa | 31.0 |
| 拉伸模量 | GPA | 0.55 |
| 断裂拉伸伸长率 | % | 350 |
| 抗弯强度 | MPa | 24.1 |
| 弯曲模量 | MPa | 607 |
| 抗压强度 | MPa | 20.7 |
| 压缩模量 | MPa | 552 |
| 剪切强度 | MPa | 6.2 |
| 热性能 | ||
| 特性 | 单位 | 价值 |
| 热变形温度 | °C | 49 |
| 熔点(约) | °C | 135 |
| 最高工作温度 | °C | 82 |
| 导热系数 | 瓦/米·K | 0.42 |
| 线性热膨胀系数 | ×10⁻⁵/°C | 20 |
| 电气性能 | ||
| 特性 | 单位 | 价值 |
| 介电强度 | 千伏/毫米 | 23.6 |
| 介电常数(1 kHz) | – | 2.30 |
| 耗散因数 (1 kHz) | ×10⁻⁴ | 5 |
| 表面电阻率 | Ω | 10¹⁵ |
这些数据是公开的,仅用于比较目的。
超高分子量聚乙烯(UHMW)难以加工吗?
超高分子量聚乙烯(UHMW)由于切屑堆积、粉尘颗粒、热敏感性和刀具磨损等问题,难以加工。这些问题使得这种聚合物的加工难度高于高密度聚乙烯(HDPE)等其他材料。 聚合物.
然而,有一些策略可以实现这一点。 CNC加工工艺 更易于管理。
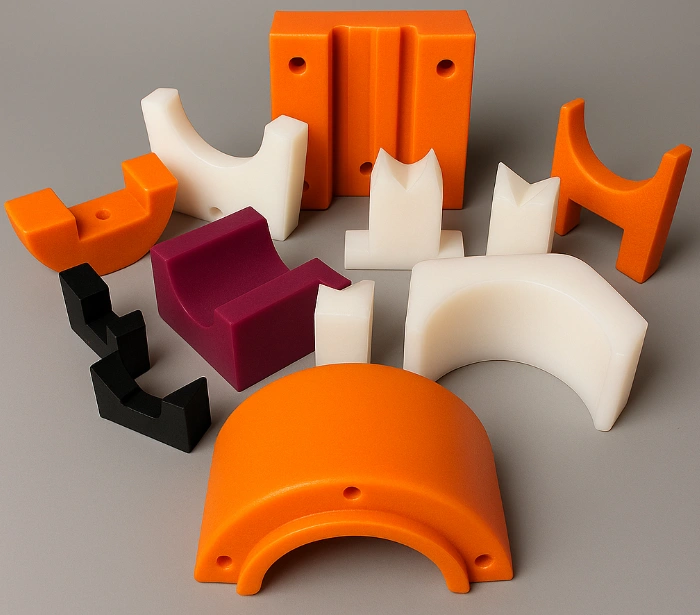
CNC加工的超高分子量聚乙烯(UHMW)零件
立即尝试 Boda!
关于超高分子量聚乙烯加工中常见问题及解决方案的更多信息
如前所述,超高分子量聚乙烯加工容易出现一些问题,需要采取良好的策略来克服这些问题。 以下是主要问题及最佳解决方案:
-
切屑堆积
由于这种材料具有高耐磨性和低摩擦系数,因此容易形成长切屑。这些切屑容易堆积在切削刀具周围,从而可能导致过热。
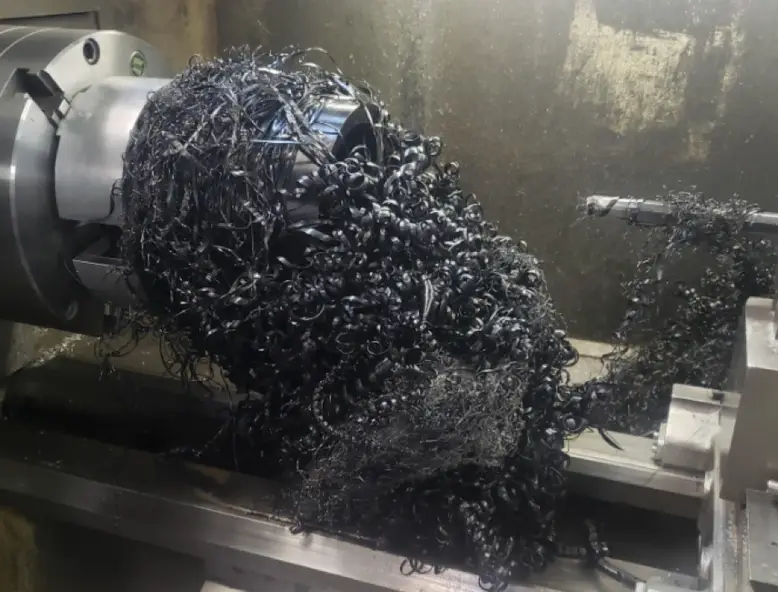
芯片堆积
解决此问题的办法是采用断屑策略,利用气流吹扫法排出切屑,并使用最佳的刀具几何形状。
-
尘粒
作为一种硬质材料,超高分子量聚乙烯(UHMW)在加工过程中会产生粉尘。这些细小的粉尘颗粒会使UHMW的加工变得异常困难,对操作人员和数控机床都会造成影响。因此,加工这种热塑性塑料时,必须配备除尘装置。
-
热敏度
超高分子量聚乙烯(UHMW)对热敏感,这一特性在数控加工过程中尤为明显。如果温度过高,这种热塑性材料会在切削线处熔化或软化,导致表面粗糙度降低。因此,尺寸精度可能会受到影响。
克服这种敏感性的有效策略之一是采用顺序切削方法。所使用的工件夹具类型也至关重要。为了获得更好的尺寸稳定性,还可以在最终切削前对零件进行应力消除处理。
-
刀具磨损
在数控加工过程中,超高分子量聚乙烯(UHMW)工件的韧性和耐磨性也会对刀具造成影响。即使是硬质合金刀具,如果忽视了监控环节,也可能失效。
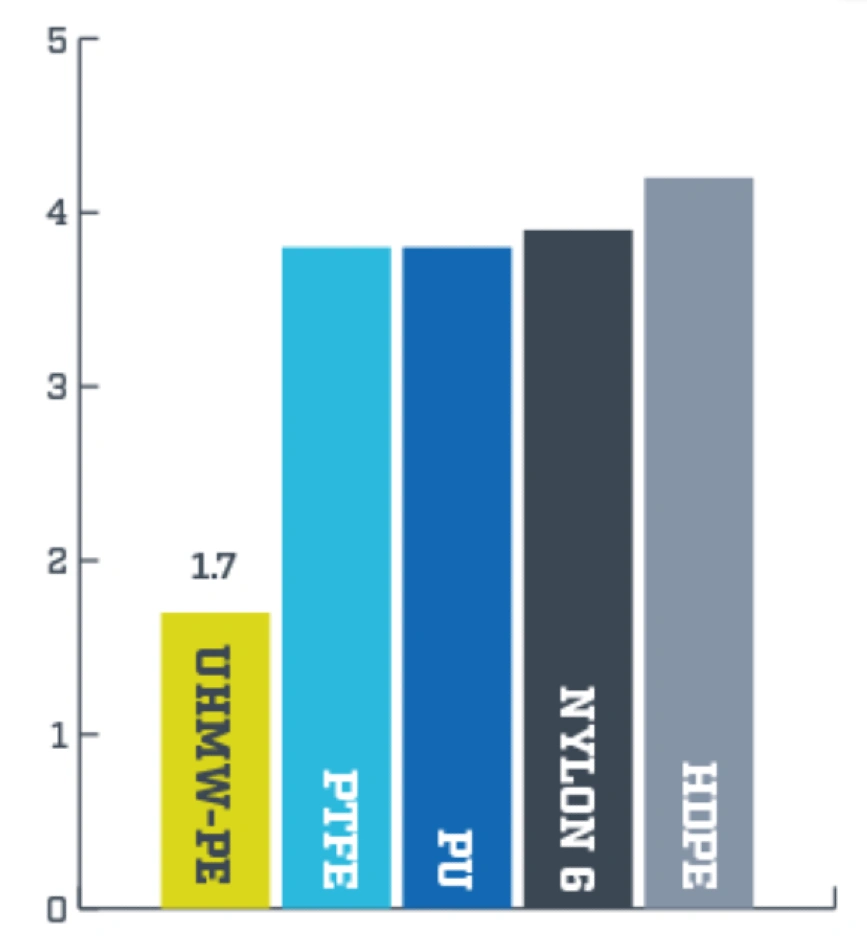
与其他材料相比,超微米级超微米材料的耐磨性
-
伸缩
由于超高分子量聚乙烯(UHMW)材料易受温度变化的影响而发生膨胀和收缩,因此其加工极具挑战性。所以,UHMW生产商在开始加工前应仔细考虑环境条件。
最好 数控机床制造商 此外,设计夹具时考虑热膨胀效应也能最大限度地减少这个问题。他们还会考虑超高分子量聚乙烯(UHMW)加工零件的最终尺寸。使用合适的加工参数也有助于应对这一挑战。
立即尝试 Boda!
如何选择合适的超高分子量聚乙烯加工工艺
正确的 UHMW 加工工艺应考虑热膨胀、切削参数、夹紧和工件固定、热控制以及以 UHMW 为中心的切削刀具选择。
因此,该策略包括评估超高分子量聚乙烯加工零件的要求、评估热管理、选择主要的数控加工方法、确定工件夹持方法以及优化切削参数。
超高分子量聚乙烯加工零件的要求
首先要考虑的是加工零件在几何形状、表面光洁度和公差方面的要求。这些是理想加工方法或策略的基本指导原则。
热管理
在超高分子量聚乙烯(UHMW)加工中,必须有效控制热量产生。解决此问题的方法包括使用锋利的刀具、选择合适的刀具几何形状、降低切削速度以及采取适当的切屑清除措施。
主要数控加工方法
主要的数控加工方法通常取决于超高分子量聚乙烯(UHMW)加工零件的类型。车削加工圆柱形零件,铣削加工型腔和平面,而啄钻加工孔。
鉴于这种聚合物的特性,请避免研磨。
工件夹持方法
这是超高分子量聚乙烯(UHMW)加工的另一个关键领域,因为需要同时控制夹紧力对材料的影响以及加工过程中产生的振动。对于重型零件,建议使用软爪夹具。
加工复杂的超高分子量聚乙烯零件时,使用能够适当分配受力的定制夹具。
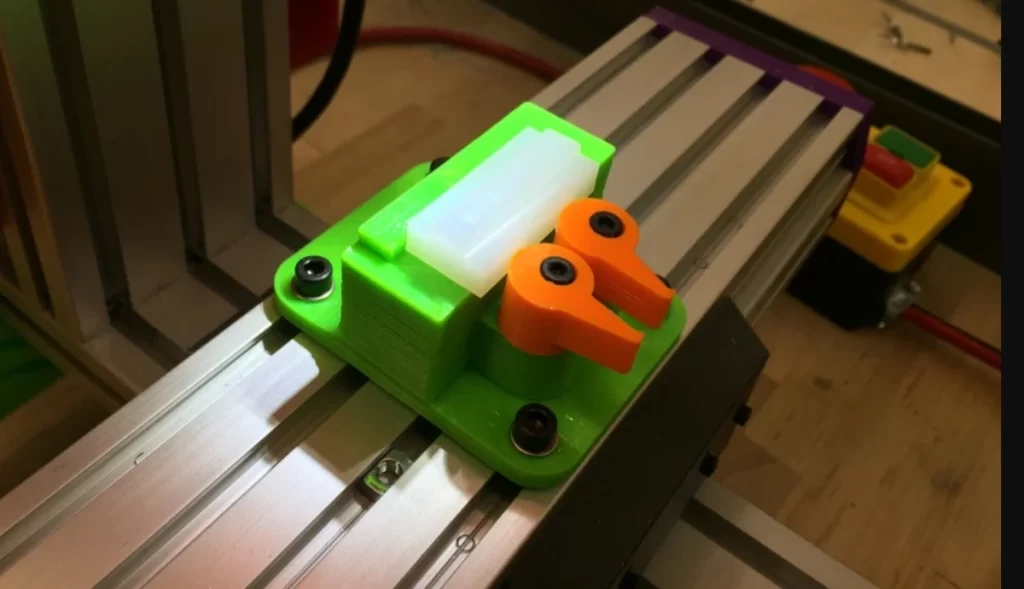
超高分子量聚乙烯滑动装置
切割参数
如果进给速度和切削速度范围分别限制在 0.05 – 0.15 毫米/转和 100 – 200 米/分钟,则切削过程将会成功。
相关:
PTFE 加工
Peek CNC加工
超高分子量聚乙烯(UHMW)加工使用哪些工具?
硬质合金刀具是加工超高分子量聚乙烯(UHMW)最有效的刀具,因为它们不仅能实现锋利的切削,还能最大限度地减少材料粘连。高速钢(HSS)也是一种选择,因为它耐磨且能保持切削这种韧性材料所需的锋利度。
因此,机械师常常需要在硬质合金刀具和高速钢刀具之间做出选择。最终的选择取决于项目的具体要求,例如公差、表面光洁度和加工速度。
超高分子量聚乙烯加工有哪些应用?
超高分子量聚乙烯(UHMW)加工零件的应用 普罗林科技 包括船舶、汽车、食品饮料、化工、自动化和制药等行业。它也用于制造航空航天专用零部件。
具体加工的超高分子量聚乙烯(UHMW)零件包括以下几种:
- 超高分子量聚乙烯齿轮
- 超高分子量聚乙烯洗涤器
- 超高分子量聚乙烯滑轮
- 超高分子量聚乙烯套管
- 超高分子量聚乙烯轮
- 超高分子量聚乙烯辊筒
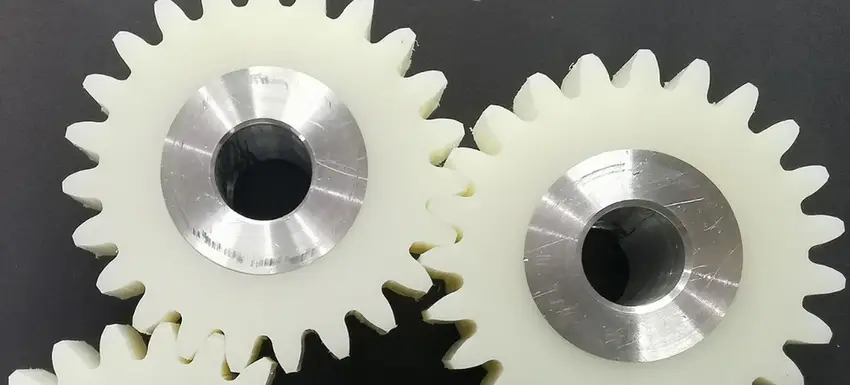
超高分子量聚乙烯齿轮
了解更多: 航空航天零件的数控加工
超高分子量聚乙烯(UHMW)的加工性能是否优于高密度聚乙烯(HDPE)?
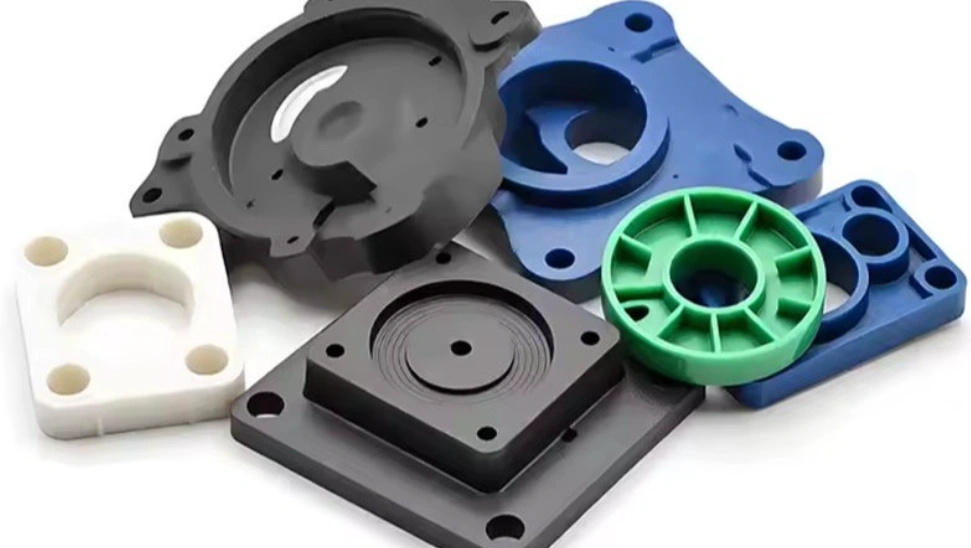
CNC加工的高密度聚乙烯(HDPE)零件
不,UHMW比HDPE更难加工。HDPE是结晶的,UHMW也是结晶的。问题在于UHMW具有极长的聚合物链,这使得材料具有极强的抗冲击性,并具有某种自润滑表面。
切削刀具倾向于在表面滑动而不是切削材料。此外,这种热塑性塑料具有高延展性,这给尺寸稳定性带来了挑战。即使经过数控加工,超高分子量聚乙烯(UHMW)仍会发生蠕变,因此很难获得高精度的尺寸公差。
关于抗冲击性的更多阅读材料: 耐冲击塑料
超高分子量聚乙烯与其他聚合物材料的比较
除了高密度聚乙烯(HDPE)之外,用于数控加工的超高分子量聚乙烯(UHMW)还可以与丙烯酸酯、聚碳酸酯和聚氯乙烯(PVC)进行比较。UHMW 的耐磨性优于丙烯酸酯,强度和刚性也高于聚碳酸酯和聚氯乙烯(PVC)。
接下来将详细介绍这些比较。:.
超高分子量聚乙烯与丙烯酸酯
丙烯酸树脂的耐磨性不如超高分子量聚乙烯(UHMW),因此当其表面反复磨损时,可能会出现应力开裂并变得不透明。相反,UHMW 能够抵抗各种类型的表面磨损,保持其尺寸稳定性。事实上,测试表明,UHMW 的耐磨性可比丙烯酸树脂高出 10 倍。
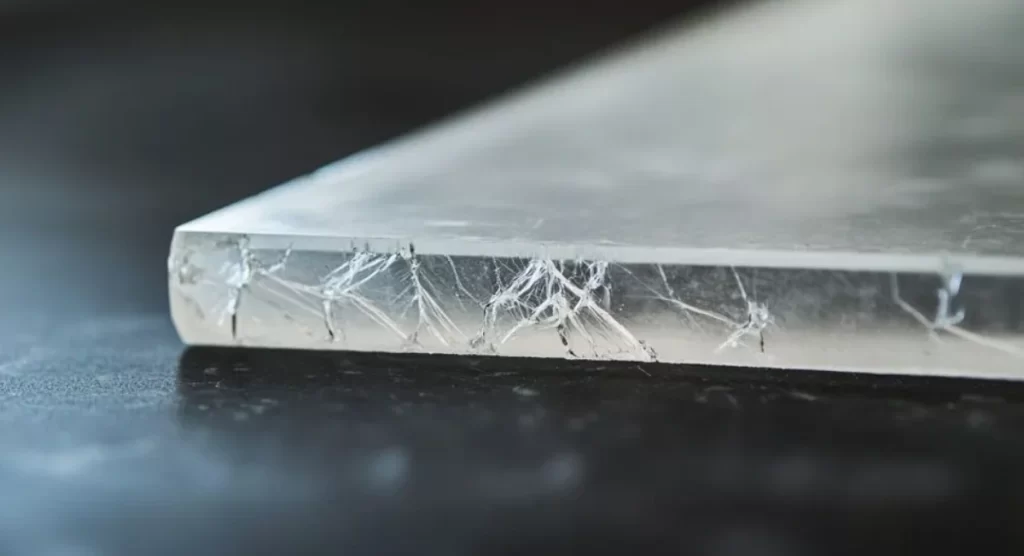
丙烯酸树脂的应力开裂
这种聚合物在潮湿和腐蚀性环境中性能更佳。二甲基甲酰胺和丙酮等化学物质很容易腐蚀丙烯酸酯,但不会腐蚀超高分子量聚乙烯。
然而,亚克力的光学透明度远优于超高分子量聚乙烯(UHMW)。因此,在对透明度要求极高的数控加工应用中,亚克力将是首选材料。
超高分子量聚乙烯与PC
聚碳酸酯具有高耐热性和抗冲击强度,因此在镜头和机器外壳等应用中非常有用。
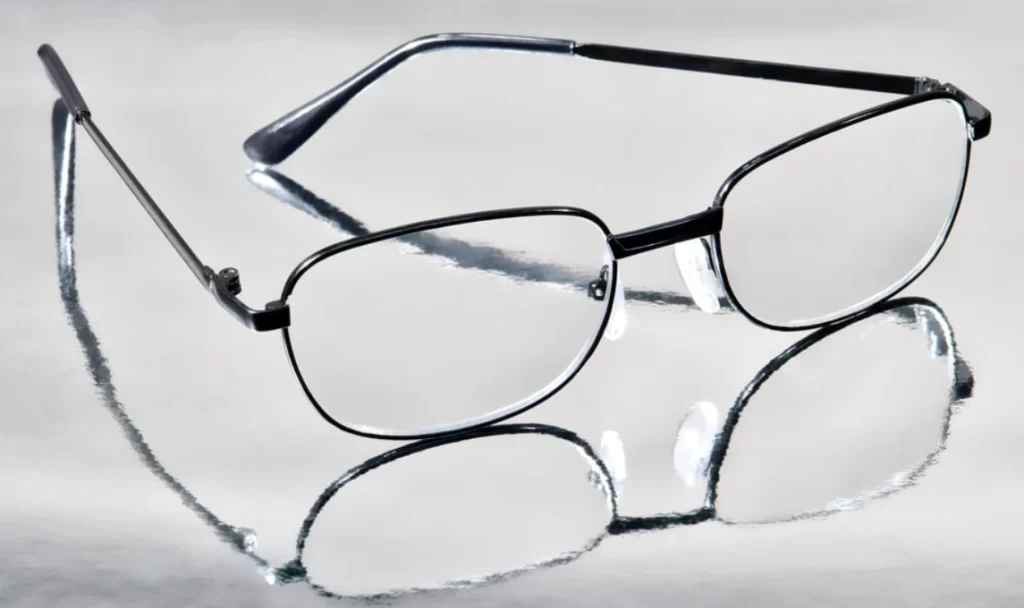
聚碳酸酯镜片
然而,UHMW 在耐磨性、刚度、抗压强度和抗拉强度方面都优于它。
超高分子量聚乙烯与聚氯乙烯
聚氯乙烯(PVC)的耐腐蚀性毋庸置疑。这种材料价格实惠,因此广泛应用于窗框和管道等常见用途。然而,与聚碳酸酯一样,它的强度和耐磨性不如超高分子量聚乙烯(UHMW)。
结语
现在我们清楚地认识到,定制的超高分子量聚乙烯(UHMW)零件为何在要求严苛的工业应用中备受青睐。耐化学腐蚀性、低摩擦系数、耐磨损性和整体耐久性都是各行业不容忽视的优良特性。
超高分子量聚乙烯部件的韧性和性能能够满足许多工业运营需求。
联系我们 更多详情请咨询 获取报价 !