尽管与其他传统方法相比,水射流切割因其初始成本和运营成本而被认为成本较高,但从长远来看,它还是值得的。 工业水射流切割 该工艺利用高压水流或水+磨料浆料,以极高的精度切割各种材料,而不会产生热量和破坏材料的完整性。
这种方法的效率可归因于诸多优点,例如无热影响区、可一次切割多个零件、二次加工需求低以及可回收利用。尽管每小时成本可能较高,但 水射流切割 工艺 在精度、应用多功能性和低后处理要求方面更高效。最后但并非最不重要的是,水射流机在各种应用中都很有效,这使得它们对于寻求精确和快速切割工具的人来说值得投资。
水射流切割昂贵吗?
有些人可能认为水刀切割成本很高,但如果考虑到它的各种优势,它其实是最经济的切割方式之一。尽管水刀切割机的每小时运行成本似乎高于其他切割机,但这是一种误解,因为有几个因素使得水刀切割成为最佳选择。 水射流设计 水刀切割通常基于一种称为冷切割的非接触式工艺。它不使用热量切割材料,因此不会影响切割质量。另一个优点是能够采用堆叠式切割方法,同时切割多层材料,这是其他传统技术无法实现的。所有这些因素共同作用,使得水刀切割既高效又经济。
立即尝试 Boda!
水射流切割比激光切割便宜吗?
与激光切割相比,水刀切割的初始成本更低;然而,其每小时运行成本略高,水刀切割机的每小时运行成本在 13 至 20 美元之间,而激光切割机的每小时运行成本则在 15 至 30 美元之间。虽然这种差异看似不大,但随着项目规模的扩大,这种差异会逐渐显现。不过,如果综合考虑总成本和应用范围,从长远来看,水刀切割可能更具成本效益。
尤其是在加工较厚材料或热敏材料时。水刀切割虽然耗材较多,但其专用刀具不如激光切割机那样精密。对于薄材料,激光切割成本更低;而对于较厚或热敏材料,水刀切割通常是更佳选择。
影响水射流切割操作成本的因素
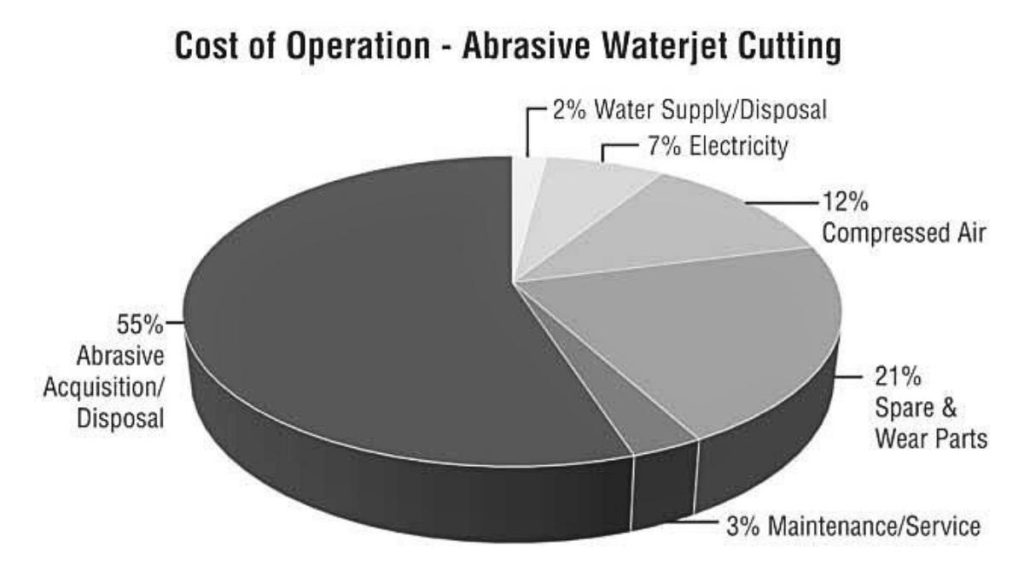
水射流切割成本估算
有几个参数影响磨料 水射流切割机价格 一般来说。这些包括:
耗水量: 当谈到水射流切割成本时,水只是一个次要问题。因为大部分用水都是在切割过程中回收的。水相对便宜,在美国每 3 加仑的价格为 1000 美元,因此,对于水射流切割成本来说,这笔成本可以忽略不计。
用电量: 使用水射流切割时,电力是水射流切割机运行中一项较大的成本,而水的成本则要高于电力。这取决于机器类型和您所在地区的电价。对于每天运行约 6 小时或每年运行 2000-2100 小时的机器,每年的电费可能在 3,000 美元到 9,000 美元之间。
零件磨损: 随着时间的流逝,水射流切割机的某些部件(例如喷嘴和泵密封件)会磨损。通常,这些部件在一段时间后必然会磨损,因此应将这些部件的成本和更换频率考虑在总成本中。
磨料成本: 砂砾(可以是石榴石砂)是水射流切割中最昂贵的成分。它的价格通常为 0.25 美元/磅。成本取决于石榴石的类型,与其他材料(如硬岩磨料)相比,石榴石更昂贵。
水刀切割机的质量和类型: 还值得一提的是,购买水射流切割机的成本从长远来看会影响整体运营成本。从长远来看,最昂贵的机器可能比那些相对便宜的机器更便宜。此外,操作成本较低的纯水射流切割机仅适用于橡胶或泡沫等材料,而磨料水射流切割机则用于硬强度材料。
切割时间: 较长的切削时间可能会消耗更多资源,因此总体成本可能会较高。公差的紧密性以及操作和材料处理的速度对于最大限度地缩短切削时间非常重要。
石榴石流速: 石榴石的流速对成本模型有很大影响。例如,当用于切割金属板时,每分钟石榴石的用量约为1至2磅,每小时磨料的成本在18美元至36美元之间。
编程和数据输入: 有效的调度意味着适当地减少成本,从而最大限度地减少时间和资源的浪费。因此,可以说,适当的规划和投入有助于通过流程优化降低水射流切割价格。
以下是水刀切割机磨损部件的概述,包括大致成本和使用寿命:
| Part | 寿命 | Cost |
| 喷嘴 | 不定(20-40 小时) | 每个喷嘴 50 – 200 美元 |
| 泵密封 | 每 500-1,000 小时 | 每套 500 – 2,000 美元 |
| 混合管 | 40 100小时 | 每管 100 – 300 美元 |
| 高压阀门 | 500 1,500小时 | 每个阀门 200 – 500 美元 |
通过了解这些因素,您可以更好地评估和管理与 水射流切割.
运行磨料水射流的每小时成本
每小时运行磨料水射流机的成本可能因切割材料和切割密度等因素而异。切割较软的材料成本较低,因为切割材料时花费的时间较少,消耗的磨料也较少。但如果您想获得质量更好的肉,那么这个过程就必须花费更长的时间,这会增加每小时的成本。如果您不太关心精度,可以提高切割速度以降低总成本。
磨料水射流切割通常每小时花费 12 至 30 美元,但具体费用可能因项目需求而异。其他需要考虑的因素包括磨料使用量、所用机器类型以及每小时电费等。
以下是在不同条件下操作水射流机的每小时成本明细:
| 成本因素 | 低估 | 高估 |
| 磨料成本 | $ 8每小时 | $ 20每小时 |
| 耗水量 | 微不足道 | 微不足道 |
| 电费 | $ 3每小时 | $ 9每小时 |
| 零件磨损 | $ 1每小时 | $ 4每小时 |
| 维护和停机时间 | $ 0.50每小时 | $ 2每小时 |
这些数字可能随着要切割的材料类型、所需的切割次数以及水射流切割机的效率而变化。
每英寸水射流切割成本
水射流切割每英寸的成本也会因材料类型、零件尺寸和水射流切割系统的特性而有所不同。为了更好地说明这一点,让我们看一个在线成本估算的例子(案例研究)。
例如,在决定使用厚度为 1.2 英寸的钛、75 马力的泵和 60,000 psi 的切割压力、Q3 – 平均切割质量和 0.007/0.030 英寸的孔口/喷嘴尺寸的情况下。通过这些考虑,可以估算出每英寸切割的成本约为 0.21 美元,每分钟的成本约为 1.20 美元。估算计算器还提供了根据输入率可能产生的电力、磨料和水成本的信息。
此外,该成本估算器有助于确定几个参数的成本,以便客户为水射流服务制定预算。
如何计算水射流切割项目的成本?
以下是在评估水射流切割项目产生的成本时必须考虑的一些因素,以得出最佳估算。
材料类型: 每种材料都需要一些特定的切割方法,而这些方法无法应用于其他类型的材料。如果您购买了水射流机,您将获得每英寸切割特定材料所需的时间。
材料厚度: 材料的厚度决定了完成切割过程所需的时间。根据经验法则,随着材料厚度的增加,切割材料所需的时间也会增加。例如,在其他条件相同的情况下,剃掉厚度为 2 英寸的材料通常需要剃掉厚度为 1 英寸的材料所需时间的两倍。
最终剪辑尺寸: 根据预定义尺寸评估最终切割程度。要使用的材料的长度应与要使用的材料的宽度相加,以得出需要切割的总面积。要获得通常取决于小时费率的总切割时间和成本,需要将其乘以每英寸所花费的时间。
其他注意事项: 尽管与等离子或激光切割相比,水射流切割的每小时成本可能更高。但是,由于水射流的精度更高且工作速度更快,因此项目的总成本可以更低。水射流不仅限于切割金属,还可用于切割其他材料,因此比其他切割技术更有效。
立即尝试 Boda!
水射流切割系统中的固定成本与可变成本驱动因素
| 成本动因 | 描述 | 信息 | 冲击 |
| 设备购买或租赁 | 租赁机器的初始成本。 | 机器和技术的一次性支出。 | 大量的前期投资。 |
| 折旧 | 随着时间的推移,设备的价值会降低。 | 根据标准折旧方法计算。 | 影响长期成本计算。 |
| 磨料消耗 | 切割过程中使用的磨料成本。 | 每分钟 0.5 至 1.5 磅;根据材料而变化。 | 直接影响每小时的运营成本。 |
| 耗水量 | 与运行期间使用的水相关的成本。 | 随着切割压力的增加而增加(50,000 至 90,000 PSI)。 | 根据材料厚度和切割速度而变化。 |
| 能量消耗 | 运行机器的电力或液压动力的成本。 | 取决于机器的规格和用途。 | 根据使用强度影响运营成本。 |
| 人工成本 | 操作人员的工资和福利。 | 根据生产规模和复杂性而变化。 | 随着操作的规模和复杂性而增加。 |
结束笔记
即使 水射流切割成本 与其他切割技术相比,该技术在每小时费率方面可能略有不同,但该技术具有多种优势,例如高精度、速度快、多功能性,可以切割各种材料。要获取有关成本的更多信息,并了解 Boda Tech 如何为您提供最佳 水刀切割服务,您现在就可以联系我们。我们的工程师团队将很快与您联系。