什么是去毛刺
每个机械加工零件都要经过切割、钻孔或铣削等工序。几乎所有这些工序都会留下一些不理想的痕迹:毛刺。对于希望获得精密、安全且易于组装的零件的工程师和制造商而言,去毛刺至关重要。去毛刺是一种去除机械加工零件表面和边缘上这些尖锐、多余凸起的工序。它对成品零件的质量起着至关重要的作用。
Boda Tech 提供 去毛刺服务 适用于数控加工、钣金加工和焊接零件。无论您需要加工后去除毛刺,还是涂装或组装前进行边缘精加工,我们的团队都能以始终如一的品质处理小批量订单和大批量生产。
本文将介绍去毛刺及其各种技术,以及所需的工具。
什么是去毛刺?
去毛刺是制造业中的后加工工序,用于去除工件表面或边缘形成的毛刺,即细小的凸起边缘或材料突起。 在大多数制造过程中,这些缺陷都是不可避免的副产品。即使零件是用激光切割或数控车床加工而成,也总会残留一些材料。去毛刺工艺用于恢复工件的几何形状和表面质量。
去毛刺的重要性
在精密制造中,去毛刺是绝对不可取的。毛刺会妨碍零件的正确装配,在搬运过程中造成安全隐患,并导致应力集中,最终可能造成零件过早失效。 金属去毛刺 去除这些不必要的边缘,以便零件可以按预期进行组装、检查和使用。
去毛刺工艺有助于零件通过质量检验,并能顺利装配到组件中。它能提高金属部件的质量和使用寿命,并且通常是航空航天和医疗器械制造等行业的必要工序。
不同的去毛刺方法
在制造业中,会采用不同的去毛刺方法,例如:
手工去毛刺
要轻轻去除毛刺,可以使用小锉刀、砂纸或其他手动工具。
喷砂去毛刺
为了去除毛刺,将氧化铝或玻璃珠等材料在高压下烧制。
自动去毛刺
为了快速去除零件毛刺,可以使用机器人、刷子或皮带驱动的机械设备。这可以提高生产效率。
什么是毛刺?它如何影响加工?
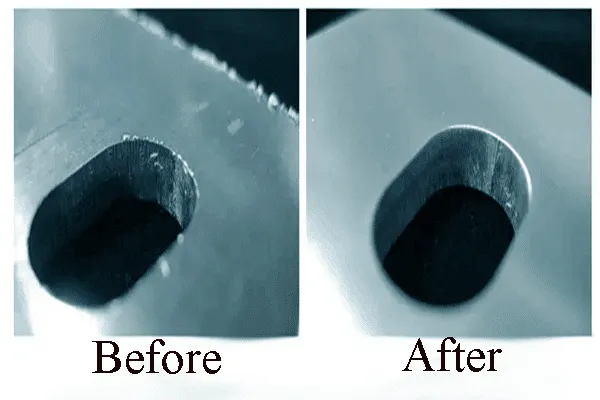
去毛刺的效果
毛刺是指材料表面凸起的、不需要的杂质。加工或切割后,毛刺会以细小的凸起形式残留在工件上。毛刺可能出现在边缘、孔洞或平面上,其大小和形状因材料和加工工艺的不同而差异很大。
即使是去毛刺不锈钢或铝材时产生的微小毛刺,也会影响产品质量。这些缺陷会改变尺寸,甚至造成人身伤害。
毛刺类型
制造过程中会形成不同类型的毛刺。了解毛刺的类型有助于选择合适的去毛刺方法。
泊松毛刺
它是由于切削区域的压缩力而形成的。在工件边缘,它会导致材料横向膨胀。这种情况在车削和铣削加工中最常见。
翻滚毛刺
当材料弯曲越过边缘而不是干净利落地断裂时,就会发生这种情况。滚毛刺最常见于铣削或钻孔加工中。
撕裂毛刺
撕裂毛刺是由于工件撕裂而非干净利落地切割而形成的,会导致边缘参差不齐。
切断毛刺
当工件与坯料分离时,会形成切断毛刺。
热毛刺
当熔融材料在边缘重新凝固时就会形成这种现象。这通常是由于激光切割或等离子切割等高温工艺造成的。
机械加工过程中毛刺的产生原因是什么?
在原材料加工过程中,毛刺几乎不可避免。毛刺的产生取决于所进行的操作类型。
加工过程
加工过程中形成的毛刺是:
- 钻孔: 在钻孔过程中,它会将工件向外推,在出口侧形成典型的翻边毛刺。钻头钝化后,这个问题会更加严重。
- 雕刻: 当切割路径变窄时,会在雕刻的线条上留下微小的毛刺,尤其是在软金属和塑料上。
- 铣削: 毛刺通常形成于刀具出口处,尤其是在铣削过程中改变方向时,特别是在型腔的拐角和边缘处。
- 谈到: 切削结束时,横向切削力会将工件向外推。沿圆柱面会产生泊松毛刺。
切割工艺
切割过程中形成的毛刺是:
- 消隐: 在用冲压机从金属薄片上冲压出所需形状时,坯料边缘会形成剪切边。在模具出口侧,剩余的金属薄片上会形成毛刺。
- 冲孔: 冲压会在孔周围产生撕裂毛刺,类似于落料。毛刺最常形成于板材的模具出口侧。
- 激光切割: 高温使金属熔化。熔融的工件边缘可能会重新凝固,形成熔渣或热毛刺。
- 等离子切割: 等离子切割过程中会使用极高的温度。这会导致产生严重的毛刺,尤其是在切割较厚的金属部件时。
- 剪切: 在直线剪切金属薄板的过程中,会形成卷边毛刺和撕裂毛刺。
去毛刺过程的步骤
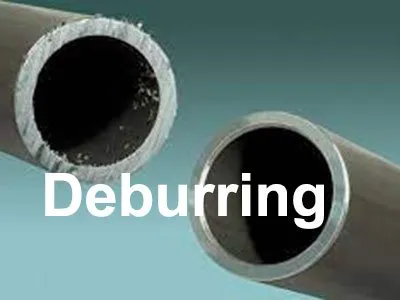
金属棒去毛刺
去毛刺工序是按系统化的方式进行的。这样做是为了确保步骤的一致性,并防止零件在加工过程中受到损坏。
毛刺检查
第一步是检查毛刺。对工件进行检查,以确定毛刺的位置、类型和严重程度。去毛刺策略是根据这一过程制定的。
零件准备
工件已清洗干净。在开始去毛刺之前,请去除所有涂层、油渍和碎屑,以避免污染或进一步损坏。
去毛刺方法选择
选择最合适的去毛刺技术。这取决于毛刺的类型、材料、零件几何形状和生产数量。
边缘去毛刺工艺
所给出的方法用于去除工件所有所述边缘和表面上的毛刺。
成品检验
去毛刺工序完成后,需对零件进行复检,以确保所有毛刺均已去除。复检还可以确保表面在去毛刺过程中未受到损伤。
最后部分完成
该部件还可以进行进一步的表面处理,但这取决于应用需求。表面处理包括抛光、涂层或钝化。
如何使用数控去毛刺工具
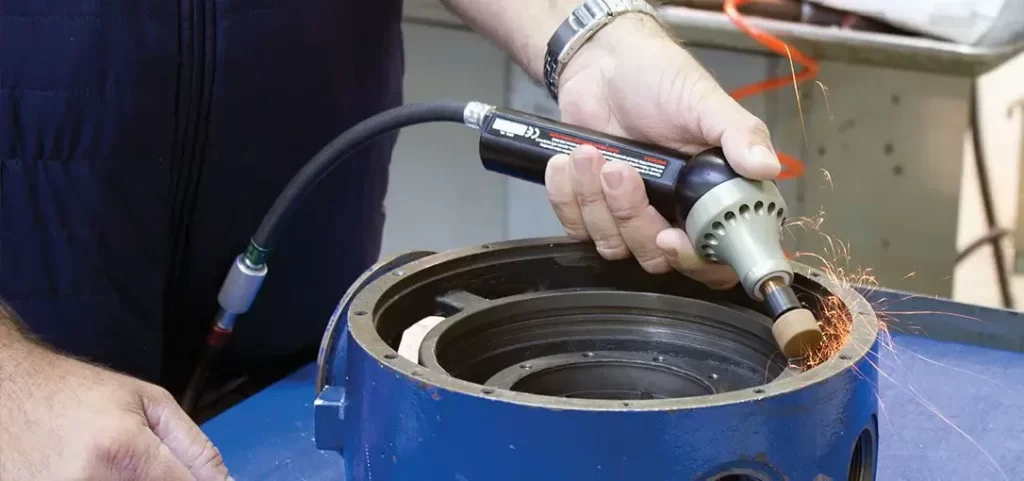
使用工具进行去毛刺的过程
CNC去毛刺技术为大批量生产中的零件去毛刺提供了一种可重复的工艺。以下是使用CNC去毛刺工具的详细步骤。
第一步:选择合适的工具
去毛刺刀具的选择取决于材料和刃口几何形状。对于硬质合金,硬质合金刀具效果良好。对于较软的材料,高速钢 (HSS) 刀具更为合适。为了有效处理交叉孔和内刃,倒角刀具是理想之选。
步骤 2:设置 Z 轴深度和偏移量
确保刀具能够去除毛刺,并设置精确的 Z 轴深度。运行程序前,必须验证刀具长度偏移量。即使是微小的误差也可能导致去毛刺不足或表面损伤。
步骤 3:优化进给量、转速和逆铣
对于刀具和材料,务必使用制造商推荐的转速。在去毛刺应用中,顺铣通常比顺铣能获得更干净的边缘。较低的进给速度可以降低崩刃或二次毛刺形成的风险。
第四步:正确的工件夹持以确保倒角一致性
工件夹持不一致会导致倒角深度不一致。为确保工件始终保持在同一位置,请务必使用专用夹具,以避免出现任何问题。在小型零件去毛刺加工中,重复性尤为重要。
立即尝试 Boda!
不同类型的去毛刺技术
以下是几种不同的去毛刺技术。
手动去毛刺
手工去毛刺使用锉刀、刮刀和去毛刺刀片等手动工具。这种方法适用于小批量作业或复杂几何形状的工件。但这种方法劳动强度大,且容易出现质量不稳定的情况。
机械去毛刺
机械去毛刺设备包括滚筒式、振动式或刷磨式。毛刺可通过磨料接触去除。对于小零件的批量去毛刺应用,该工艺非常有效,因为它能在大批量生产中保持良好的一致性。
热去毛刺
它也被称为热能法(TEM)。该技术利用加压腔室内的可控燃烧反应。对于复杂的内部几何形状,它是汽车和航空航天领域中不锈钢和其他金属去毛刺的理想选择,也是应用最广泛的技术。
电化学去毛刺(ECD)
电化学脱毛 (ECD) 采用电解液。通过控制电流来溶解毛刺,对硬化材料尤其有效。这种方法非常适合机械加工难以触及的内边缘和十字孔。
激光去毛刺
激光去毛刺技术利用激光束汽化多余材料,因其精度极高而备受青睐。该技术尤其适用于电子产品和医疗器械制造中的微型元件。
去毛刺的优点
以下是去毛刺的优点
增强安全性
无毛刺部件消除了锋利的边缘,可以保护工人在搬运和组装过程中免受伤害。
改善美学
干净利落的边缘使外观更显专业。对于面向消费者的应用而言,美观性至关重要。
更好的组装
零件表面无毛刺时,装配时能更精确地配合,从而减少装配工作量和误差。
长寿
毛刺会造成应力集中点。去除毛刺可以延长疲劳寿命并提高部件耐久性。
提高附着力
当工件表面光滑无毛刺时,其表面能更均匀地吸收涂层、粘合剂和油漆。
减少下游损害
运行过程中脱落的毛刺会污染液压系统、发动机或电子组件,并可能导致其过早失效。
操作高效
由于采用了自动化去毛刺机,零件加工速度比人工加工更快。例如,原本需要54小时的人工加工时间减少到9小时。更快的生产速度缩短了生产周期。
去毛刺的缺点
去毛刺方法多种多样,各有优缺点。以下将讨论一些常用方法及其缺点。
|
付款方式 |
缺点 |
|
手动去毛刺 |
速度慢、劳动强度大、结果不稳定、操作人员疲劳、零件损坏风险 |
|
机械/自动去毛刺 |
设备成本高,不适用于复杂几何形状,可能会改变零件尺寸。 |
|
化学/电解去毛刺 |
危险化学品、严格的废物处理要求,且仅限于导电材料 |
|
滚筒抛光/批量抛光 |
不适用于易碎部件,循环时间长,可能导致部件间损坏。 |
立即尝试 Boda!
去毛刺中使用的工具
选择合适的工具可以使去毛刺过程更快、更安全、更稳定。工具的选择取决于工件、几何形状和所需的表面光洁度。
手动去毛刺工具
手动去毛刺工具包括
- 手锉: 这是最基本的去毛刺工具,有多种类型(扁平型、圆形和半圆形)。对于简单几何形状的外边缘,它们效果很好。
- 刀片去毛刺: 它们的刀片专为边缘去毛刺而设计。这些刀片可更换,并可旋转以适应曲面边缘。它们广泛用于金属零件的去毛刺。
- 磨料工具: 它们用于去除软金属表面的轻微毛刺和进行表面精加工。其中包括研磨石、砂纸和研磨垫。
自动去毛刺工具
自动化去毛刺工具提高了工件加工过程的效率。它包括
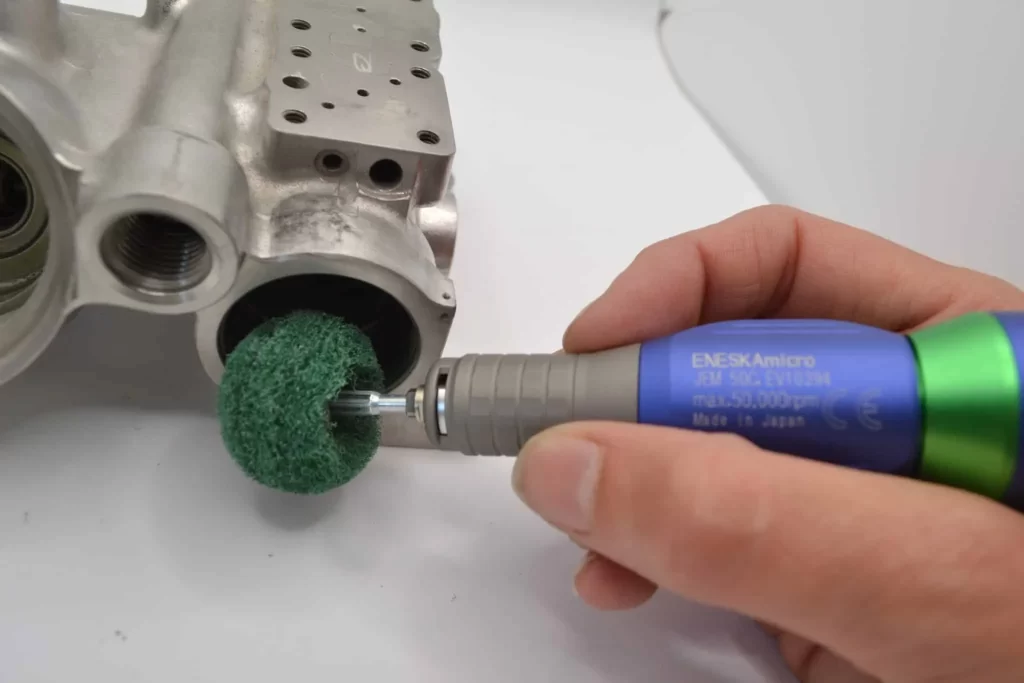
- 旋转工具: 高速旋转工具被广泛应用。它们配有硬质合金锉刀、磨头或钢丝刷。这些工具既可用于手动操作,也可用于数控加工。
- 专用去毛刺工具: 交叉孔去毛刺工具和轨道式去毛刺头是专为特定几何形状而设计的,例如相交孔或内部通道。这些工具可确保高精度、高重复性和更短的加工周期。
去毛刺机的类型
针对不同的生产工序,会使用专用的去毛刺机,以获得更精确的结果。
去毛刺的类型
以下是制造业中使用的几种不同类型的去毛刺机。
滚筒式翻滚机
滚筒式抛光机是一种利用研磨介质旋转研磨零件的滚筒式设备。研磨介质与零件的持续接触可以去除零件表面的毛刺,并逐渐使其光滑。它是去除小型和大型零件毛刺的理想选择。
振动去毛刺机
将零件和研磨材料放入振动槽或振动碗中。振动运动使所有表面都能均匀接触。与滚筒研磨相比,这种方法更温和,更适合精密部件。
激光去毛刺机
这些机器采用数控机床控制的激光头,能够精确去除毛刺。它们非常适合材料去除量极少和需要加工微型零件的应用。
数控去毛刺机
多轴数控去毛刺机配备自动去除毛刺和倒角工具,并按照预设路径进行加工。这些机器非常适合高混合、大批量生产,并能保证零件几何形状的一致性。
如何选择合适的机器
选择合适的机器取决于零件尺寸、几何形状复杂程度、材料、产量和预算。 振动系统是易碎或结构复杂的零件的理想选择。对于大批量坚固零件,滚筒式破碎机处理效率更高。对于公差要求严格的精密零件,数控加工提供了最大的灵活性。
去毛刺的常见应用
去毛刺是各种制造工艺中常用的一种精加工工艺。金属、复合材料和塑料加工行业都会用到去毛刺。常见应用包括:
- 航天: 为了达到预期效果并满足飞行安全要求,边缘必须无毛刺。它用于涡轮叶片和结构支架。
- 汽车: 汽车行业采用去毛刺工艺来确保零件正确组装。去毛刺工艺应用于发动机缸体、变速箱壳体和制动部件。
- 电子产品: 它在电子行业中用于确保导电性和与工件的配合。它还用于在电化学方法中实现高精度公差。这些应用包括PCB连接器、传感器外壳和其他元件。
- 药物治疗: 在医疗行业,它用于去除手术器械上的尖锐毛刺,例如植入物和诊断设备。电化学去毛刺最适用于去除不锈钢医疗部件的毛刺。
- 电器设备: 去毛刺是为了提高安全性和美观性。去毛刺广泛应用于家用电器,例如支架和外壳。
- 管道和管件: 去除毛刺对于确保管道末端和管件不泄漏至关重要。这有助于防止毛刺颗粒造成管道污染。
结语
什么是去毛刺?去毛刺的含义远不止一个简单的定义。它涵盖了检验、工具选择和方法选择等多个方面。去毛刺用于确定加工好的零部件是否安全、功能正常,并已准备好投入生产。如今的技术能够实现更高的控制精度和效率。从手工锉削到激光和数控去毛刺,选择多种多样。在航空航天或大批量汽车零部件领域,金属合金的去毛刺会对质量、成本和交货时间产生重大影响。
Boda Tech 提供全面的制造和表面处理服务,以满足现代工业的需求。服务涵盖所有主要的去毛刺方法,例如电化学去毛刺、机械去毛刺和激光去毛刺。无论是小型零件还是复杂的生产合同,我们都能快速、精准地完成。 联系洽谈 去毛刺或精加工需求。