
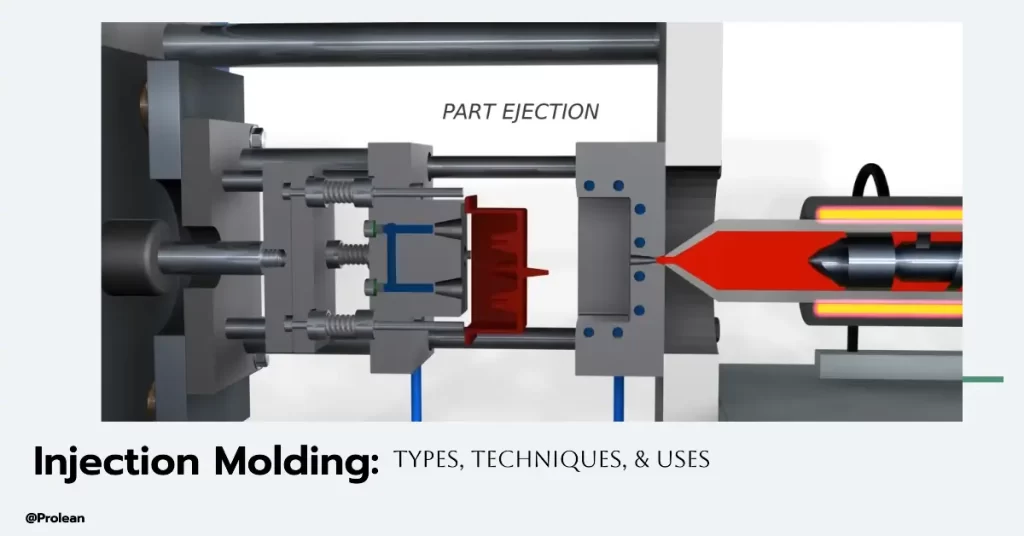
注塑對於大量生產高品質、精密零件至關重要。本文探討了各種注塑成型技術,包括氣體輔助成型、薄壁成型和液體矽膠成型,重點介紹了它們的獨特功能和優點。透過了解這些方法,您可以選擇最適合您的製造需求的方法,確保效率和最佳專案結果。
什麼是注塑成型?
射出成型設置
注塑成型是一種用於生產大量相同零件的製造流程。在這個製程中,熔融材料被注入模具,冷卻後形成所需的形狀。模具,也稱為注塑件。 as 注射 模具注塑成型過程旨在重複生產尺寸一致的相同零件。雖然金屬、玻璃、彈性體和糖果材料都可以進行射出成型,但熱塑性聚合物和熱固性聚合物是最常用的材料。
立即嘗試 Boda!
注塑模具的種類
今天,我們將討論不同類型的射出成型。通常看到的模具類型包括雙色模具、包覆成型和系列模具。這些模具根據其獨特的性能和用途進行分類,每種模具在製造過程中都提供特定的好處。今天,我將討論根據模具結構分類的注塑工藝類型。我們必須認識到,我們為客戶創建的模具結構是建立在這些基本類別之上的。
下面列出了不同類型的注塑技術:
氣體輔助注射成型
當熔融塑膠變成固體時,氣體輔助注射成型會透過將加壓慣性氣體(通常是氮氣)注入模具中,迫使塑膠穿過模具側面,從而在氣體之前所在的位置形成一個空間。這種類型的注塑可用於減少大量材料、製造空心產品以及創造不同的孔隙設計。
這種塑膠射出成型類型的優點是使用較少的材料並且需要較少的冷卻時間。當熔融塑膠移向較冷的模具壁時,袋子中的氣體將充滿較厚的零件,從而產生更少的變形和更快的冷卻時間。此外,壓力降低了形成凹陷痕跡的可能性,並減少了冷卻時的收縮。
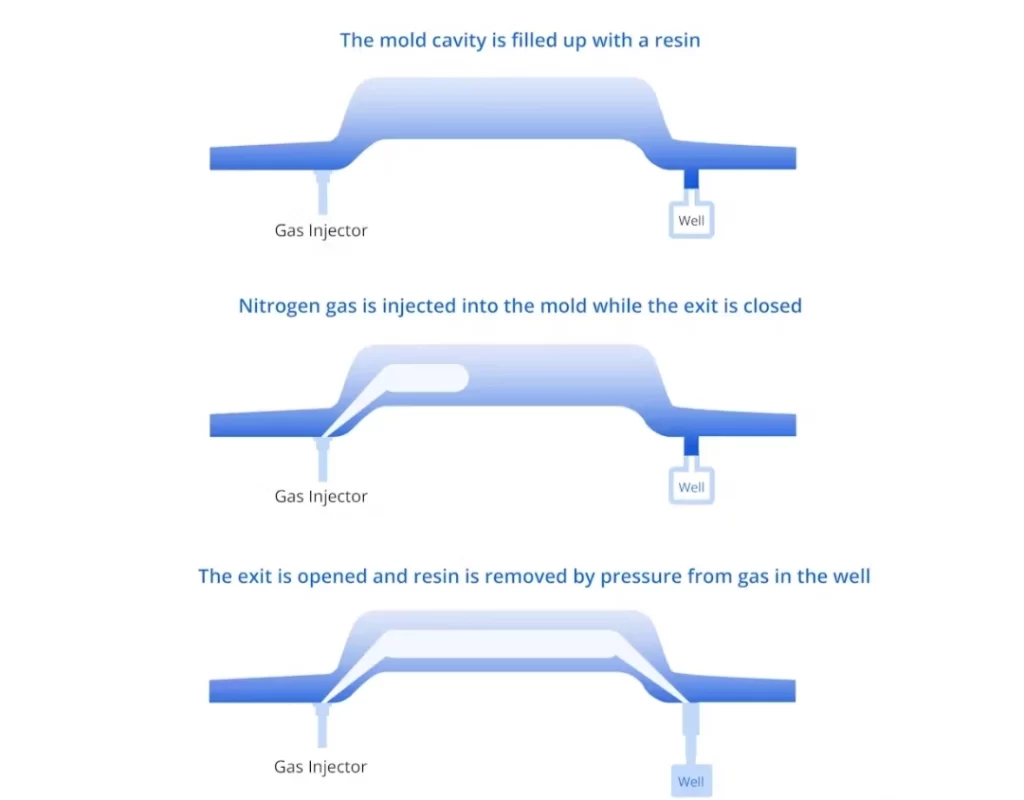
氣體輔助注射成型
氣體輔助注塑成型的使用並非沒有限制。它僅限於單型腔模具,因為任何其他佈置都會使氣體路徑過於複雜,這對於多個單獨的型腔來說更具挑戰性。氣體輔助注射成型通常不是透明聚合物的選擇,因為它們特別容易受到這種影響。
氣體輔助注塑的典型組件包括:
- 丙烯腈丁二烯苯乙烯
- Polycarbonate(聚碳酸酯)
- 高抗衝聚苯乙烯
- 尼龍
- 聚對苯二甲酸丁二醇酯
- 聚對苯二甲酸
- 聚丙烯醚
- 聚丙烯
薄壁成型
薄壁成型組件優化材料並降低成本。使用薄壁成型可以生產厚度為 1-2 毫米的壁,這縮短了週期時間,但提高了注射壓力要求。由於薄壁成型通常用於微小部件。小型、公差嚴格的產品,例如電子零件、外殼、醫療設備組件和管材,適合薄壁注塑成型。
正如已經指出的,薄壁注塑有很多好處,包括速度和成本降低。此外,週期時間顯著縮短,並且由於零件在運輸過程中更輕,因此產生的污染物更少。可回收聚合物也可用於製造薄壁注塑模具。薄壁部件可以減輕重型機械和汽車等燃油驅動應用的重量和污染。
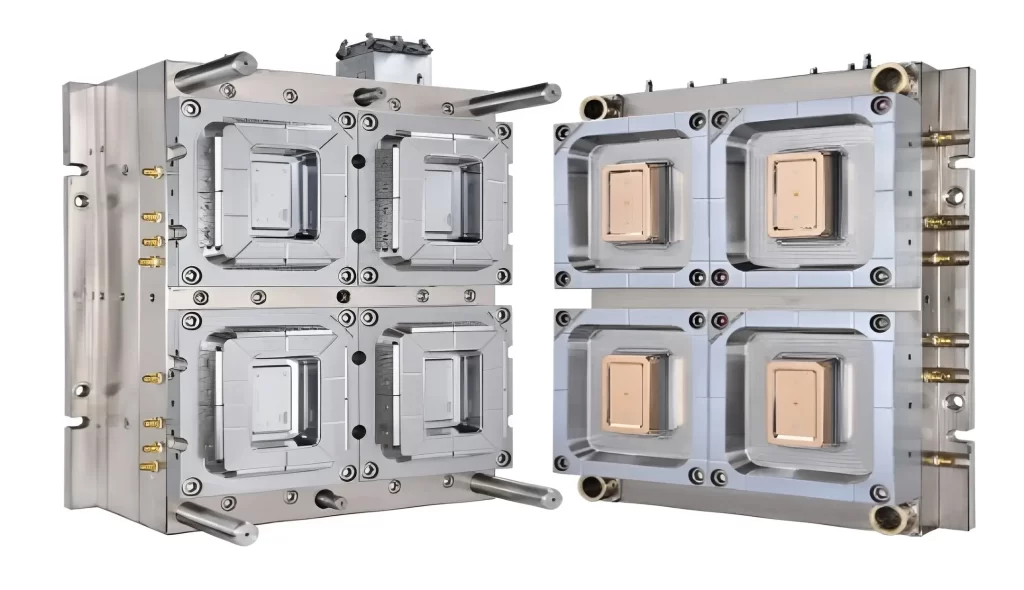
薄壁成型
此製程的缺點是薄壁注塑模具和成型設備的成本較高,並且需要熟練的成型專業人員來操作。對於薄壁來說也需要更高的壓力。因此,機器必須配備能夠承受壓力並在多個週期內持續良好運作的組件。
薄壁注塑成型的典型材料包括:
- 尼龍
- 聚丙烯(PP)
- 聚酯纖維
- 聚苯乙烯
- 纖維素塑料
- POM 和其他具有高柔韌性的聚合材料。
液體矽膠注射成型
液態矽膠是一種由矽橡膠製成的注塑成型,可以透過液態矽膠注塑進行大量生產。儘管有其他注塑成型類型,但這種注塑成型需要硫化,因為矽橡膠是一種熱塑性材料,硫化是賦予橡膠有利的材料特性(例如彈性和回彈力)的過程。
與傳統的射出成型不同,傳統的射出成型是將熔融塑膠注射到較冷的模具中,將低溫矽橡膠泵入加熱的模具室中並進行硫化。這種注塑製程需要專用工具,包括混合器、測量裝置、精確密封的模具和其他零件。密封應用、連接、嬰兒用品、生物相容性醫療設備、其他塑膠產品的包覆成型、烘焙設備、絕緣產品等都屬於用途。
注射矽樹脂液體有幾個特殊的好處。該物質可以以液態儲存,以供使用,並且不需要熔化。如果機器設計得當,矽膠通常會很快固化,並且幾乎不會產生刮痕或浪費。
由於材料永遠不會在模具外部加熱,因此這種注塑技術通常會使注射方法自動化,以最大程度地減少操作員錯誤並提供降低風險的程序。在眾多可用的注塑選項中,有機矽產品因其出色的耐化學性、耐溫性和耐電性而脫穎而出,使其成為少數生物相容性材料之一。
液體矽膠注射成型中常使用以下材料:
- 標準矽膠
- 醫用級矽膠
- 耐有機矽
- 光學矽膠
結構泡棉成型
由於結構泡沫成型使用多種物質的組合,例如聚合物與有機噴砂劑或不含氧氣的氣體(如氮氣)的組合,因此可以批量生產大件。這些材料在保持液態後在模具內混合。隨後,將組合物暴露於氣體/化學鼓風機中,這會改變其化學反應並形成快速膨脹且幾乎沒有剛性的泡沫物質。
儘管聚合物與模具之間的表面接觸會壓縮,從而在部件外部形成高密度保護層,但泡沫內部在膨脹和乾燥過程中仍保持其高度多孔的芯材。注塑成型的產品是一種堅固、輕薄且富有彈性的泡沫材料。結構泡棉成型技術的應用範圍廣泛,包括汽車車頂、醫療設備外殼、滑雪板、車輛內外飾件以及其他大型零件。
結構的好處 泡沫注射成型 結構泡沫的優點在於其能夠生產大型、堅固、輕巧且價格合理的零件。雖然結構泡沫本身俱有多孔性,但它可以膨脹到汽車車頂和其他大型物品的尺寸,同時使用更少的材料。由於它可以輕鬆應對不同厚度的壁厚,在成型過程中承受的應力較小,不易變形,且不易損壞模具或機器,因此結構泡棉的應用非常廣泛。 泡沫注射成型 是一個簡單的使用過程。
結構泡棉成型的主要缺點與泡棉本身有關:表面光潔度差,壁厚無法薄於 1/4 英寸,通常比其他射出成型類型需要更高的後處理需求。此外,結構泡棉成型的製造速度比其他射出成型方法慢。
結構中經常使用以下材料 發泡注射成型:
- 聚氨酯
- Polycarbonate(聚碳酸酯)
- 聚苯醚(Noryl)
- 聚對苯二甲酸丁二醇酯
- 丙烯腈丁二烯苯乙烯, 等。
熱流道注塑模具
熱流道注塑 是一種應用於塑膠零件製造的非常高效的工藝,旨在最大限度地減少廢料和週期時間。在這樣的系統中,它將熔化的塑膠材料保持在模具的流道內,從而消除了傳統冷流道系統中使用的需要丟棄固化流道的流道的需要。這可以減少材料浪費,無需重新研磨。除了, 熱流道注塑模具 具有更快的循環時間和更好的表面處理,這使得它們非常適合複雜的大量生產運作。汽車、電子和包裝行業經常使用它來以有效的成本和一致的精度優化其製造流程。
金屬注射成型
MIM(金屬注射成型)使用由細金屬粉末和黏結劑組成的原料。射出成型則形成仍含有粉末和黏結劑的生坯;僅靠射出成型無法生產出最終的金屬零件。
脫脂分階段去除黏結劑。燒結則使粉末緻密化並產生可控制的收縮率。根據圖紙要求,後續可能進行熱處理、機械加工或精加工。
MIM技術可以將多種幾何特徵組合在一個模塑部件中。完整的生產流程仍然包括脫脂、燒結以及任何必要的二次加工。
模具和製程開發需要初始投資。 MIM技術通常用於穩定、重複生產小型複雜零件;損益平衡點取決於圖面和最終交付零件的成本。
MIM製程可使用的材料系列包括以下範例。請確認具體的粉末牌號碼、供應商供貨情況和最終材料狀態;此清單並非表示Boda可提供所有材料。
- 不銹鋼
- 碳化鎢
- 各種合金
- 鈷鉻合金
- 鈦
- 鎳高溫合金
- 鉬基金屬
- 複合材料
對於需要重複生產的小型、複雜金屬零件,請查看我們的 金屬射出成型服務 並要求進行可行性評估。
注塑成型因生產目的不同而差異很大。其中,可以進行一個主要比較 壓縮成型與註塑成型。在壓縮成型的情況下,材料被壓入熱模具中,而在熱成型的情況下 注塑成型,應用在熔融狀態下高壓注射的材料。在所有類型的射出成型中, 熱流道注塑 其中意義重大。與傳統的冷流道同類產品相比,這可確保塑膠保留在流道中,從而減少浪費並縮短循環時間。它提高了生產效率,在大批量製造中很有價值,特別是在涉及精密工作且材料往往昂貴的情況下。
立即嘗試 Boda!
利用 Boda 釋放先進射出成型的潛力
在 Boda,我們利用先進的注塑技術將創意轉化為高品質的產品。我們的能力涵蓋多種注塑成型,包括氣體輔助注塑成型、薄壁注塑成型和液體矽膠注塑成型。
為什麼選擇 Boda 來滿足您的射出成型需求?
- 複合專業知識:我們製造各種類型的注塑成型,從輕質中空零件的氣體輔助注塑成型到經濟高效的精密部件的薄壁成型。
- 先進科技:我們的先進設備可採用最先進的技術 - 甚至適用於堅固、靈活的應用的液體矽膠注射成型。
- 定制解決方案:從需要泡沫注塑成型的大型輕質零件到客製化注塑材料,我們提供量身定制的解決方案來滿足您的專案要求。
- 客戶解決方案:了解 Boda 如何透過使用我們可靠的產品來提高您的製造水平 泡沫注射成型 和高品質 注塑服務.
結語
選擇合適的射出成型製程取決於零件設計、材料和生產數量。氣體輔助注塑成型用於製造輕量化零件,薄壁注塑成型用於製造薄而精密的零件,液態矽膠注塑成型用於製造柔性、高性能產品。 生產工具服務 在確保零件品質穩定和控制生產成本方面也發揮著重要作用。
了解這些選項可以更輕鬆地選擇符合您專案要求的射出成型服務。