
鉬是一種金屬,因其優異的硬度和強度而被用於製造飛機零件、渦輪機和切割工具。當考慮將鉬用作切削刀具時,加工鉬可能頗具挑戰性。
如何克服加工鉬的挑戰?在本詳細指南中,您將了解如何切割鉬零件、使用哪些鉬製造技術以及解決鉬加工問題的技巧。
什麼是鉬?
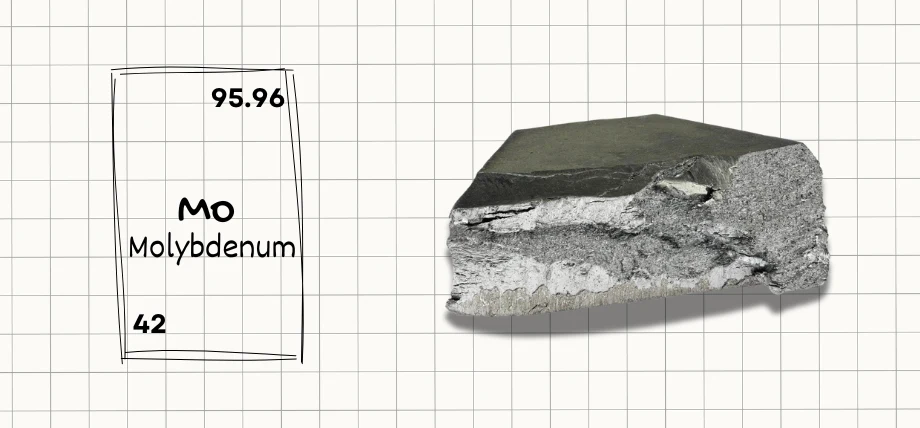
特徵圖像:鉬金屬
鉬是一種強度與不銹鋼相當的金屬,具有很高的耐熱性和耐腐蝕性,因此適用於許多應用和零件製造。
鉬具有優異的熱導率和電導率以及低的熱膨脹係數,這意味著您可以在高應力和高熱應用中使用它。
鉬也是一種與其他金屬混合的合金元素,通常與不銹鋼混合,以提高其強度和韌性。
以下是鉬與不銹鋼的快速比較。
| Property | 不銹鋼 | 鉬 |
| 密度 | 8000千克/平方米 | 10,200千克/平方米 |
| 熔點 | 1,400°C | 2623°C |
| 抗拉強度 | 最高可達 860 MPa (304) | 高達 900 兆帕 |
| 電導率 | 差 | 固德 |
| 導熱係數 | 16.2瓦/米 | 138瓦/米 |
| 硬度 | 高達 200 HB | 高達 250 HB |
鉬合金
鉬是一種合金化程度較高的元素,通常鉬合金的性能比純鉬更好,這使得它在各個行業中都有用。
標題:鉬及其他合金金屬
TZM合金
鈦鋯鉬合金含鉬99.4%,鈦0.5%,鋯0.08%,碳0.02%。 TZM合金的熱導率(126 W/mK)低於純鉬(138 W/mK),但抗蠕變性較高。
鉬鑭合金
鉬鑭合金含有 0.3% 至 0.5% 的鑭,這使得該合金比純鉬更具延展性。它還提高了熱穩定性,使得鉬鑭合金可用於製造爐部件。
鉬鉿碳合金
這種鉬合金因其高溫強度和熱導率而被用於火箭噴嘴和燃氣渦輪機。 0.005%的碳有助於鉬形成碳化物,進而增加其硬度。
鉬加工性能
了解鉬以及合金元素對強度和韌性的影響,您可以更好地理解鉬的加工性能。
鉬的可加工性
鉬的加工難度較大,主要是因為它的硬度較高,且在室溫下屬於脆性金屬。鉬加工的另一個挑戰是當您嘗試切割鉬時產生的加工硬化。
1.鉬硬度
鉬具有天然的韌性。鉬加工對 切割工具 且由於強度高,會顯著縮短工具壽命。
2. 鉬的脆性
在鉬的CNC加工過程中,它會暴露在氧氣中,這會使它變脆並且容易開裂。鉬很容易斷裂,這就是為什麼鉬要使用特殊的數控切削刀具。
3.加工硬化
當金屬在低於再結晶的溫度下變形時,它會變得更堅硬、更堅固。採用 CNC 加工鉬會導致鉬加工硬化,這使其加工變得更具挑戰性。
這些因素綜合起來影響 機械加工性 由於鉬的含量高,因此難以切割,容易崩裂和開裂,並且對切削工具有磨損作用。
發熱
加工鉬對刀尖提出了另一個挑戰-產生過多的熱量。鉬的熔點較高,有利於機械加工,但其磨蝕性會導致切削刃處的摩擦力較大。
車削和銑削等切削操作產生的熱量會很快磨損刀具而不是軟化工件。
積屑瘤 (BUE)
大多數延展性金屬都會產生黏在工件上的切屑,造成堵塞和切削效率低。鉬的優點是能夠產生從工件上脫落的碎屑。
耐腐蝕性能
鉬在室溫下具有抗氧化和腐蝕的性能。這意味著冷卻劑的選擇不受腐蝕因素的限制。水性和油性冷卻劑均可使用,從而降低成本。
對於高速切割,產生的溫度約為 600°C,您應該考慮氧化風險和氧化層的形成,這會使後處理和表面處理具有挑戰性。
立即嘗試 Boda!
克服加工難題的技巧
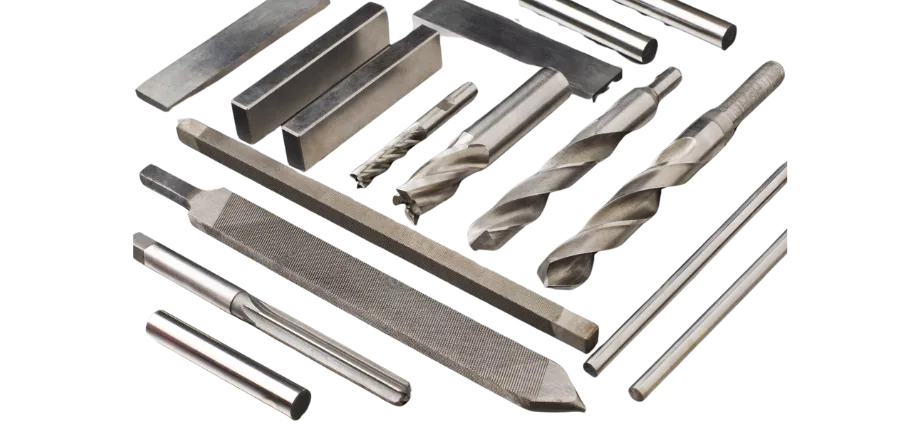
標題:切削刀具
刀具磨損
鉬及其合金,特別是鎢合金,其切削刀具的磨損速度比不銹鋼快約 30%。這會增加停機時間和換刀時間,直接增加加工鉬零件的加工成本。
解決方案是使用 C2 級碳化鎢工具,因為高速鋼無法滿足長時間生產的要求。您可以使用硬質合金刀具將前角設定在 5 到 10° 之間,從而取得更大的進步。
專門從事鉬加工的 CNC 加工服務使用鑽石塗層刀頭進行大量生產。
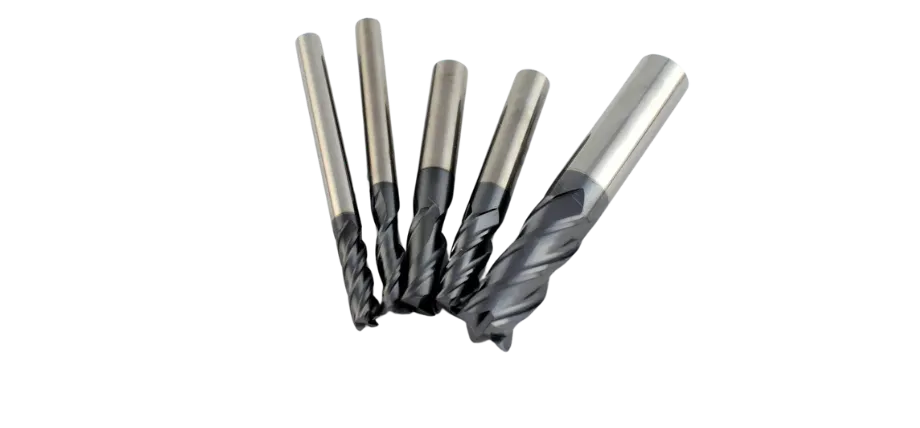
標題:硬質合金多點銑刀
脆性和開裂
在 CNC 加工鉬的過程中,邊緣碎裂會導致裂紋,從而損害鉬零件的完整性和表面品質。
可以使用邊緣半徑較小(約 0.0001 英吋)的更鋒利的工具來解決這個問題。在 CNC 車削過程中引導旋轉部件可以減少振動,從而也可以減少開裂。另一個解決方法是降低工件邊緣附近的進給速度。
加工硬化
任何塑性變形都會導致加工硬化,因此請避免淺切割並使用約 0.015 英吋的切割深度。您也可以使用退火鉬坯料對單一工件進行連續加工。
冷卻液選擇
可以透過有效的冷卻劑和調整切削參數來抵消加工過程中的熱量積聚。您可以使用減少摩擦的硫基冷卻劑顯著延長 CNC 銑削和車削刀具的使用壽命。
對於鑽孔、攻牙和螺紋加工過程,可以使用氯化油。這些冷卻油在高速 CNC 車削過程中黏附性良好且能承受高壓。
可溶性油潤滑性較差,通常僅用於鋸切鉬。高速切削時出現洪水冷卻時,可使用35公升/分鐘的冷卻液流量。
立即嘗試 Boda!
CNC加工鉬
即使使用數控工具機和自動回授調節,加工鉬仍可能很棘手。這並不排除 數控加工 適用於鉬部件。
數控車削
CNC車削 使用放置在卡盤中的旋轉工件和送入工件的固定切削刀具。 CNC 車削通常生產圓柱形成品零件,例如襯套和半成品桿,以便進一步加工。
用於CNC車削鉬零件
- 刀具:C2 級硬質合金刀具和正前角刀片
- 冷卻劑:硫基油
- 乾加工:僅適用於輕型切削
- 進給率:每轉高達 0.025 英寸,精加工為 0.005 至 0.010 英寸
- 切削深度:精加工時為 0.005 英吋。
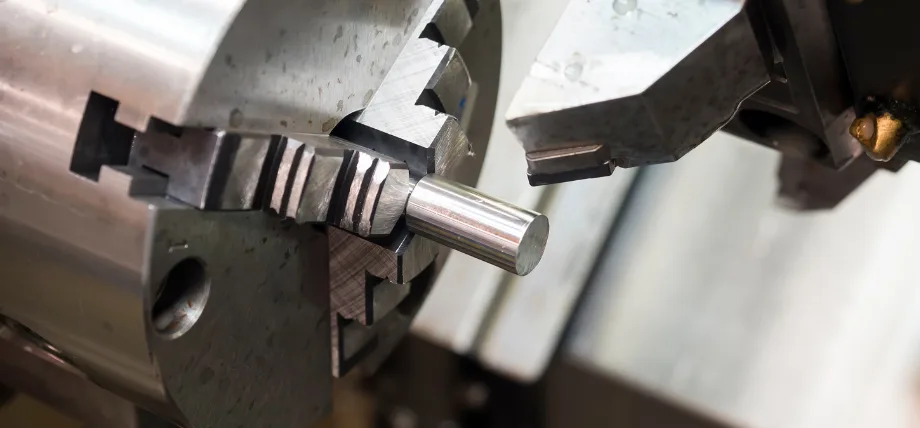
數控車削鉬坯料
數控銑床
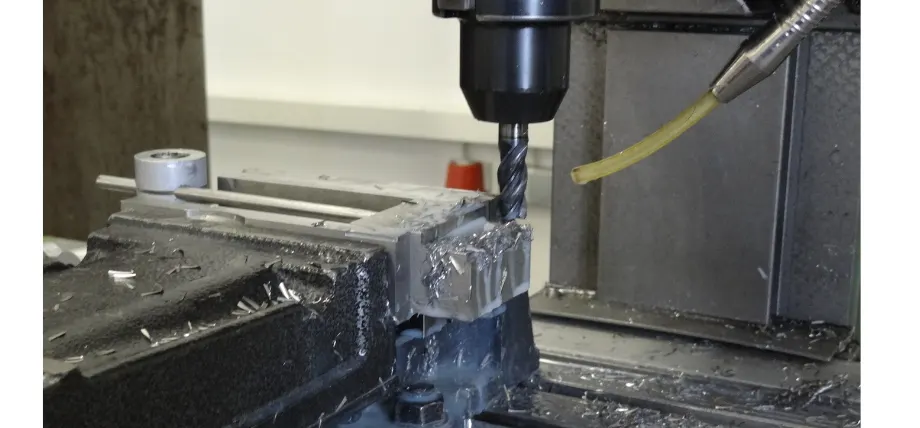
數控銑床
CNC銑削 使用固定工件和沿 3 軸移動的旋轉多齒切削刀具在工件上建立表面特徵。 CNC 銑削可以為零件製造槽、孔和方形特徵。
銑床中的鉬工件可製成 CNC 成品鉬零件,例如支架和模具。
用於數控銑削、鉬部件
- 刀具:鈦鋁鎳塗層硬質合金立銑刀
- 冷卻劑:硫基液體
- 進給速度:粗銑每分鐘 0.010 英寸,精銑每分鐘 0.005 英寸。
- 切割深度:最大0.005英寸
線切割加工
電火花加工通常使用線電極來蒸發鉬金屬,從而在工件上產生切割路徑。線切割非常適合製造高度精密的加工鉬零件,其高度公差高達 +/- 0.0001 英吋。這是客製化 CNC 加工中流行的方法。
- 工具:黃銅或銅線
- 安培數:10 A
- 進給速度:0.1吋/分鐘
使用室溫下的去離子液體作為冷卻劑並沖洗被侵蝕的鉬。
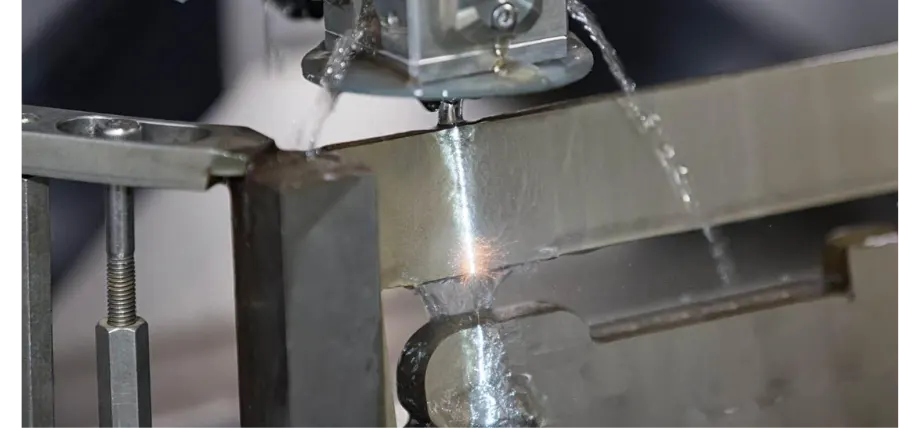
線切割加工
數控磨削
對於航空航天應用,表面粗糙度和表面品質非常重要。 CNC 研磨可對鉬合金實現高精度加工,表面光潔度高達 2 RMS,客製化公差高達 +/-0.0005 英吋。
CNC 研磨使用在封閉室內旋轉的磨輪,從鉬表面去除微量材料。也可以使用車床對曲面進行 CNC 研磨。
- 工具:堅韌的氧化鋁砂輪或鑽石砂輪
- 切削深度:每次 0.0001”
使用水性冷卻劑沖洗掉碎片。
鉬表面處理
要獲得鉬的光滑表面光潔度需要典型的表面光潔度技術。
- 機械拋光:這可以去除鉬上的工具痕跡,並使用砂帶刮除微小的鉬層。逐漸使用不同磨料粒度的砂紙。
- 噴砂:此製程是返工鉬零件或使用高速噴砂介質使其表面具有均勻表面粗糙度的標準製程。
- 電鍍:您也可以對鉬部件進行不同的電鍍,以增強耐用性或美觀度。
TZM 合金與純鉬在機械加工上的比較
TZM合金即鈦鋯鉬合金,含有0.5%的鈦、0.08%的鋯、0.02%的碳和鉬。這種成分使其與純鉬有所不同,也改變了其性質。
物理性質
TZM合金具有較高的強度,但熔點相似,約2,610°C,熱導率約126 W / mK。
加工
TZM合金與鉬在可加工性方面差異很小。大多數 CNC 加工參數保持不變,進給速度也相似。由於TZM合金強度高,因此在某些加工情況下需要較低的CNC車削速度。
雖然加工速度減慢,但鉬鈦合金加工件的強度更高。
鉬加工零件的應用
鉬和TZM合金具有出色的物理性能和耐化學性,使其成為各種應用的良好材料。
航太
TZM 可以承受火箭噴嘴等高精度航空航太零件中流出的氣體所產生的極端高溫和汽化侵蝕。此外,與鋼相比,鉬機渦輪葉片具有更優異的抗疲勞性和抗蠕變性。
半導體
半導體使用採用物理氣相沉積 (PVD) 技術沉積的鉬薄膜。
鉬片(銑削)作為薄膜電路的基座,客製化的散熱器使用電火花切割的鉬翅片來散熱。
生物醫學部件
在X射線機中,X射線管陽極由CNC車削的鉬製成,以提高耐用性和導熱性。鉬片也能起到阻擋X射線的作用。
高質量 鉬製造
我們的 CNC加工服務 為航空航太和原型設計等行業提供客製化尺寸的高品質精密加工零件和成品組件。
我們的精密車間可以達到符合您規格的嚴格公差,我們的表面處理實驗室可確保性能和持久的表面處理。
今天即可免費諮詢有關您的材料選擇和製造資訊。
結語
鉬支援航空航太領域複雜的幾何調節標準,是一種堅固的材料。挑戰在於加工鉬,這需要仔細調整切削參數以確保精度和可靠性。
常見問題
-
鉬可以進行機械加工嗎?
鉬、TZM 和鉬合金可以採用傳統的加工方法,即用硬質合金和鑽石刀具進行加工。
-
鉬的主要加工性能有哪些?
鉬具有優良的耐腐蝕性、高強度、韌性和高熔點。鉬是一種不易加工的材料,而且很脆。
-
什麼是 TZM 合金?
TZM合金含有99%以上的鉬、0.5%的鈦、0.08%的鋯和0.02%的碳。
-
推薦使用哪些切削刀具來加工 TZM?
TZM合金需要C2硬質合金刀具或鑽石刀具,這是對硬質合金刀具的改進。