
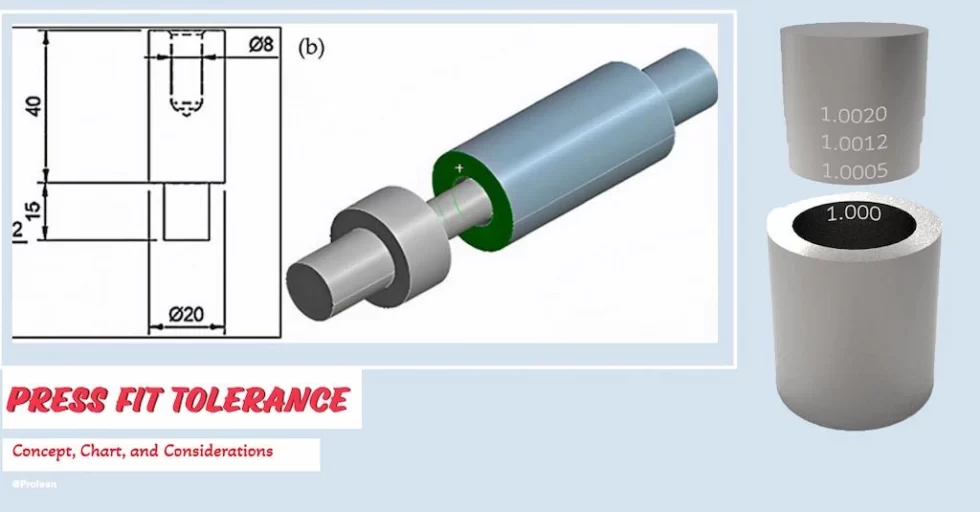
配合是機械組裝中的關鍵工程特徵,定義孔和軸的配合條件,壓配合是主要類型之一。壓力配合涉及向軸施加壓力,使其安裝在標稱尺寸(通常是直徑)稍小的孔內。最後, 壓配合公差 定義 軸或插入部分與孔尺寸相比大多少。
壓配合公差對於 配合零件之間的尺寸控制以實現過盈配合。因此,配合表面之間的摩擦和應力在沒有任何緊固的情況下保持接頭。
本文將作為壓裝的基本指南 數控加工 或其他製造零件,討論其概念、壓配合公差表、影響因素以及工程圖中壓配合的GD&T。
機械工程中的「適合」是什麼?
在機械工程中,配合是配合零件(如孔和軸)的尺寸關係。它們描述了尺寸的允許變化範圍。因此,有以下三個 工程中的配合類型.
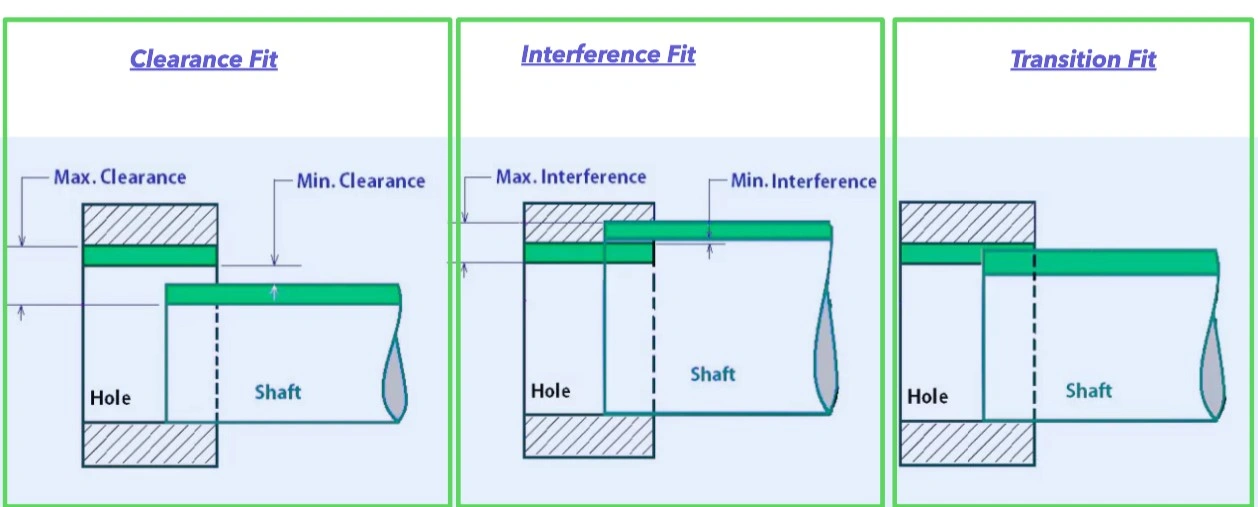
工程中的配合類型
- 間隙適合: 插入件的尺寸稍小,在配合表面之間留下間隙。
- 過盈配合: 尺寸稍高的插入零件會在配合表面之間產生干涉。然而,尺寸的變化應在完美過盈配合的特定範圍內,通常由壓力配合公差定義。
- 過渡適合: 過渡配合與間隙配合的組合。
公差對於上面列出的任何類型的配合都至關重要,每種配合都有不同類型的符號 CNC加工圖紙 以及組裝過程中所取得的方法。例如,錘子用於在簡單的小孔軸組件中形成過盈配合(或壓配合)。
預配合和壓配合公差
在工程壓配合中,插入部件的外徑大於透過壓力與插入件配合的孔或凹槽的內徑。同時,他們的寬容也會影響他們之間的連結。
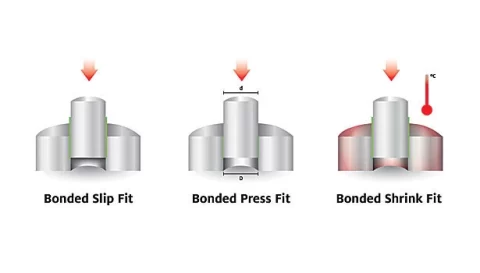
壓配合應用方法
它對於可製造性和功能性至關重要。例如,軸可以具有+0.01至0.02mm的直徑公差,而孔可以具有-0.01至0.02mm的公差,以產生壓配合所需的過盈量。
ISO 標準(ISO 286)涉及兩種壓配合公差方式,基於軸(軸尺寸恆定)和基於孔公差(孔尺寸恆定), 由 p6、H7 等符號表示。
壓配合公差表
為了簡化製造和組裝,在配合特徵的設計和公差過程中使用了國際標準。為此,壓配合公差表是設計師和製造商的工具,有助於確保正確的公差。 ANSI 公差表是全球廣泛接受的不同標準中最常見的。
壓配合公差圖表是一種表格格式(有時是圖表),說明公差的標稱尺寸和允許偏差範圍。根據所需的過盈量,設計人員和工程師可以為孔和軸選擇不同的公差等級。
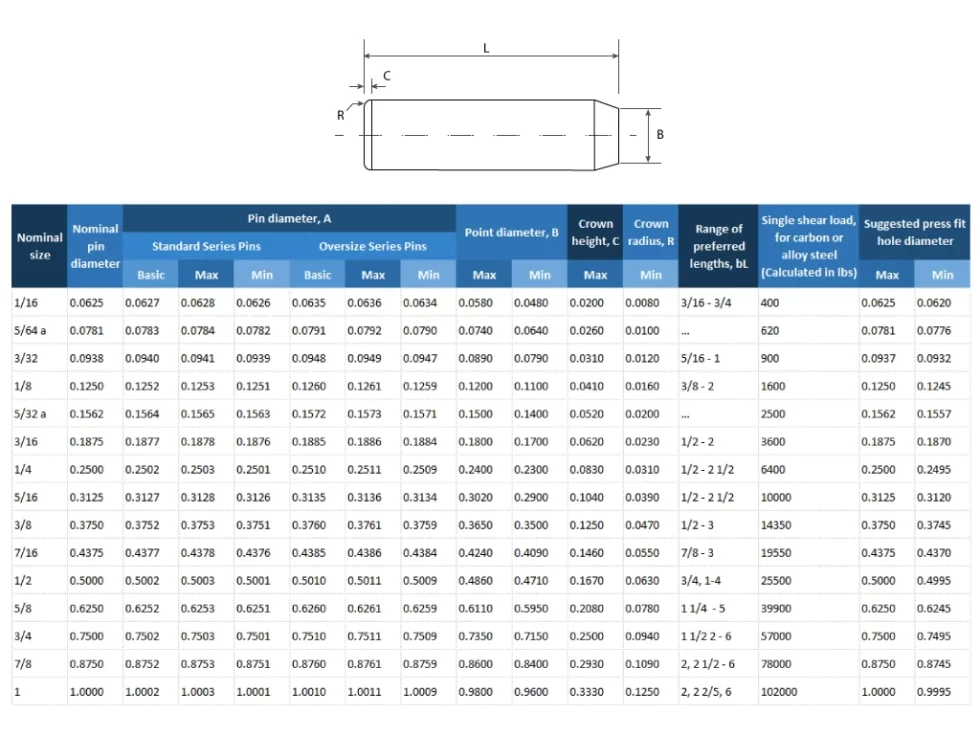
公差圖表範例
壓配合公差的注意事項
選擇正確的壓配合公差需要考慮材料特性、熱限制、潤滑和安裝加壓方法。讓我們簡要闡述關鍵考慮因素;
- 材料特性
考慮機械強度、彈性、延展性和其他特性,為壓配合連接選擇正確的公差範圍。通常,較硬的材料需要更嚴格的公差,因為它們的可成形性較低。壓配合是關於配合表面的變形,力將配合插入件推入孔、腔或凹槽中,使材料徑向向外變形。
- 熱膨脹
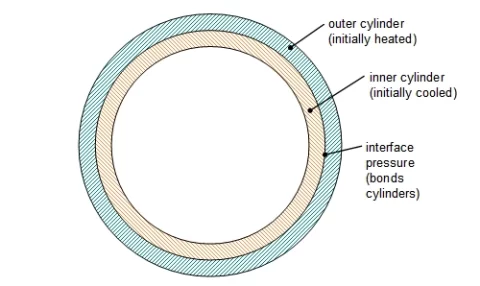
熱性能對壓裝的影響
是指半徑的長度隨預溫升增加多少,用熱膨脹係數來衡量。在組裝不同材料製成的零件時,您需要考慮這些因素。如果零件接收特徵具有較高的熱膨脹,則常規公差會受到影響,因為它比插入零件膨脹得更多。此外,考慮到配合組件的熱性能,建議使用適當的溫度進行壓配合組裝。
- 表面光潔度質量
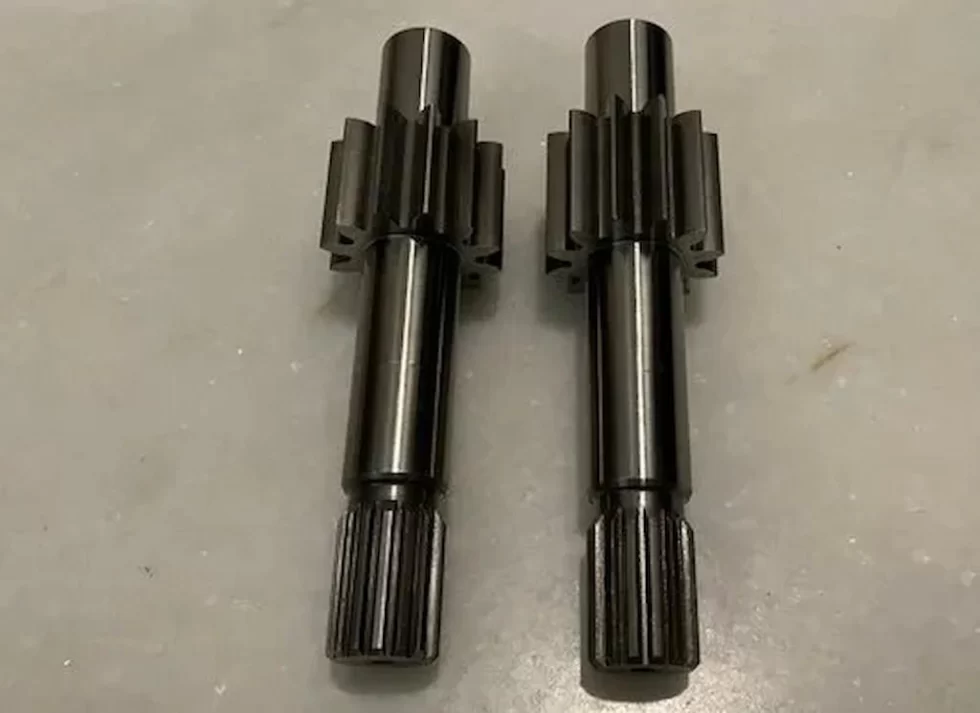
泵浦軸光潔度
無論零件是CNC加工還是用其他方法生產,都要考慮配合表面的粗糙度等級。原因是表面質量影響壓裝過程中配合面之間的摩擦力。光滑的表面產生的摩擦較小,且表面元件可能相對較弱。此外,您也可以申請 金屬塗層或油漆 調整所需的公差以滿足零件之間所需的干涉。
立即嘗試 Boda!
計算壓合力
壓配合力是將軸(或插入零件)插入孔中所需的力,因此兩個部件透過冷成型永久粘合在一起。材料類型、配合零件尺寸、接觸壓力和表面品質等因素都會影響此力值。
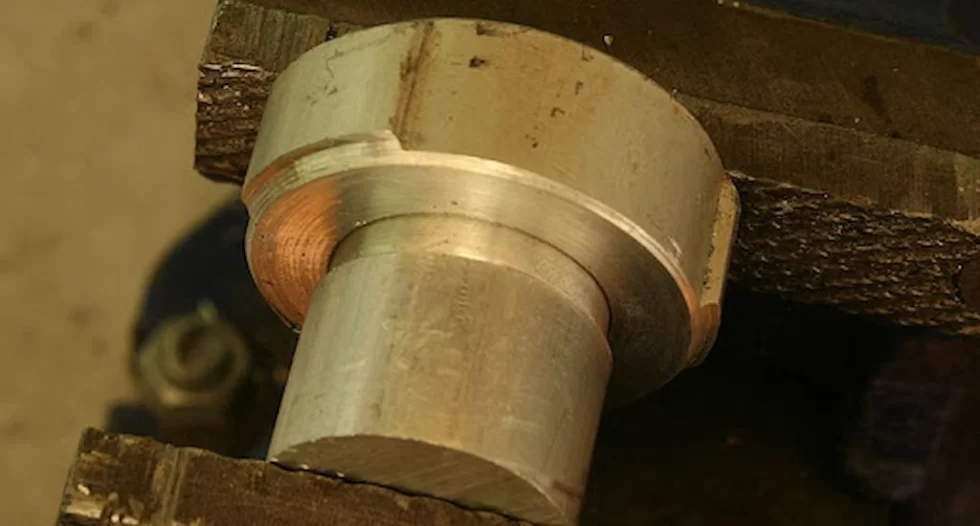
用機械壓力機壓裝
使用不適當的力可能會使材料破裂,而過小的力則無法達到所需的接頭強度。
您可以使用以下公式計算壓配力;
F=π·d·L·P
式中,d為直徑(mm),L為過盈長度(mm),P為接觸壓力(MPa)。首先需要找出接觸壓力;
接觸壓力=
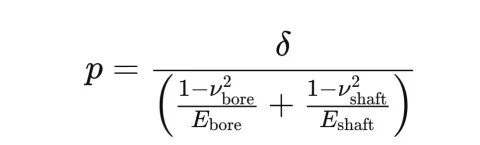
當: δ 是 干涉 (d)= 軸直徑-孔徑 (D軸- - D孔),V 是泊鬆比,E 是彈性模量。
此外,您可以使用 在線壓接計算器 來計算力。您需要輸入一些相關參數,它就會給出結果。
關於機械加工零件壓配合公差的提示
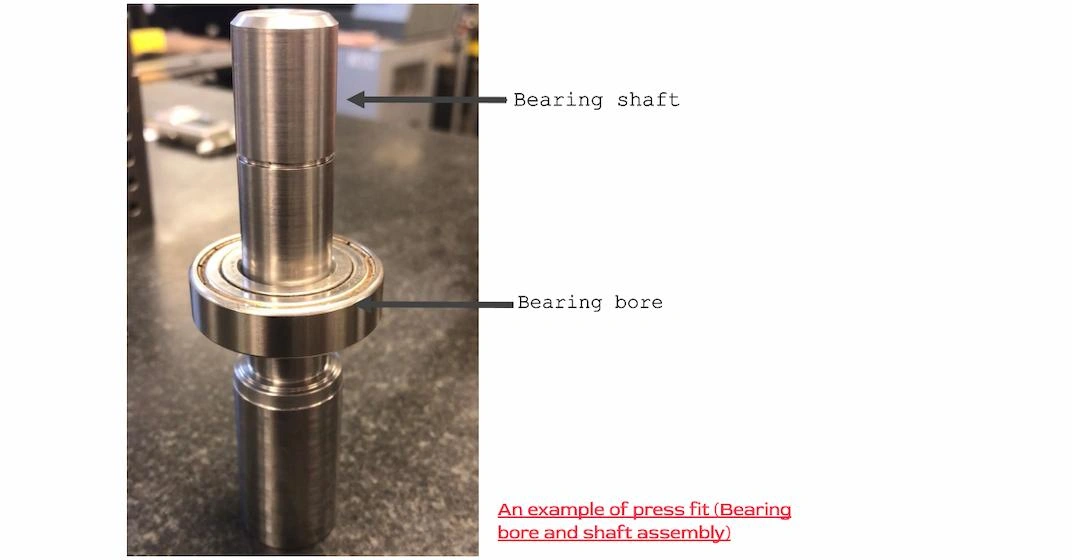
軸承和孔的壓配合裝配
預裝配接頭公差的典型考量如下:
- 考慮加工公差
如果您的零件採用 CNC 加工用於壓接接頭,請考慮 CNC加工公差。如果加工公差不能證明壓裝的允許偏差,則相應地調整圖面中的公差。
- 安裝位置之間的距離
如果單一組件中有多個壓接位置,請考慮它們之間的距離。另外,考慮不同組公差的軸向載重,並根據力的最佳值找到最佳值。
- 正確使用公差表
分析您的設計並使用公差圖表找出最佳公差壓配合,從而滿足您所需的過盈等級。為此,您需要選擇合適的標準圖表(如 ASNI、ISO 等)並分析干涉配合的值。
- 潤滑
潤滑會影響表面摩擦,配合表面之間的界面也會影響。因此,請根據是否在干涉表面上使用潤滑來選擇公差。
立即嘗試 Boda!
如何測量機械加工零件的壓配合公差?
CNC 加工壓接部件的測量對於確保它們是否在所需介面的公差範圍內至關重要。使用量規、千分尺、座標測量機 (CMM) 等進行測量。
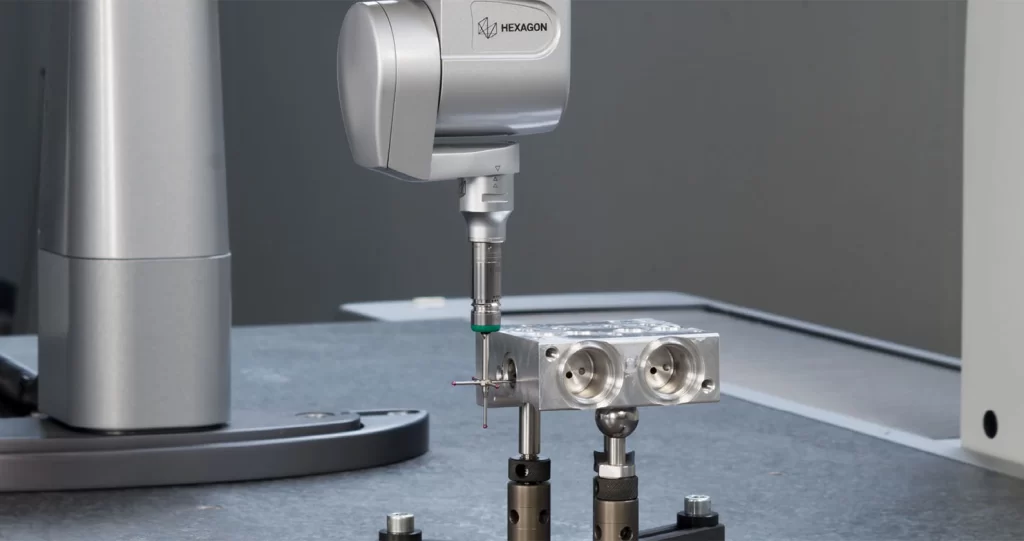
三坐標測量
隨後,以下是跨領域使用的常用工具 CNC加工廠家 測量壓配合公差;
- 千分尺和量規
- 通過/不通過儀表
- 座標測量機 (CMM)
- 超音波厚度測量裝置,
- 游標卡尺
- 光學測量設備
- X 光掃描儀
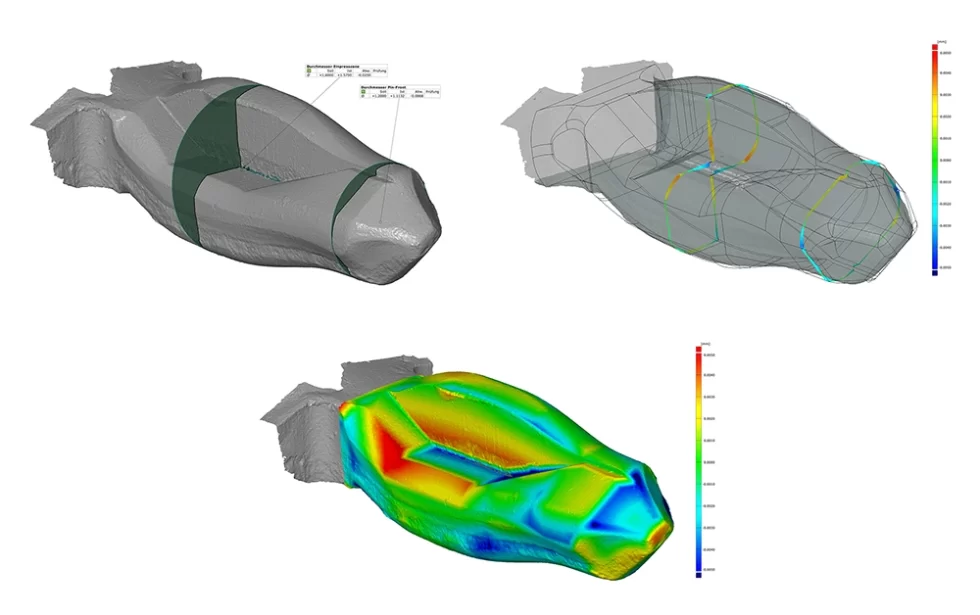
在電腦軟體中進行壓配合 3D 測量與分析
此外,建議選擇合適的測量方法/儀器並使用 壓配合公差表。它確保您的配件組件符合組裝要求,並為性能提供足夠的干涉。
我們提供組裝零件的CNC加工解決方案
如果您的產品或系統具有壓接和其他組裝接頭,我們可以加工您的設計以滿足所需的介面和接頭零件。我們的先進 CNC 加工設備可根據組裝所需的壓配合公差實現更嚴格的精度。此外,您可以利用我們工程師的專業知識根據組裝要求優化您的設計。
因此,上傳您的設計並索取報價 機加工服務 今天!
結語
選擇正確的 壓配合公差 取決於所組成的材料部件、它們的熱膨脹率以及施加壓力時所需的干涉。這對於實現能夠處理所需負載強度而不影響材料完整性的永久接頭非常重要。
常見問題
壓配合的主要經驗法則是什麼?
壓配合公差的主要經驗法則是「為了安全連接,配合表面之間應該有最小的干涉,通常 每英吋配合直徑為 0.001 至 0.002”。”
為什麼壓配合公差在機械組裝中很重要?
公差壓配合對於達到精確度非常重要 組件之間的干擾可防止連接過程中滑動並避免材料損壞。透過這種方式,設計者和製造商就組裝要求進行溝通。
過壓配合公差的真實範例是什麼?
現實世界中壓配合公差的常見例子是軸承座。例如,t軸承的外徑應大於軸承座的孔,以達到緊密配合,從而防止軸承在運作過程中在軸承座內旋轉。
CNC加工公差和壓配合公差有關係嗎?
是的,它們是相互關聯的。 是的,CNC 公差定義了機械加工零件的精確尺寸,而壓配合公差則涉及所需壓配合尺寸的允許偏差。