
تحويل التيتانيوم باستخدام الحاسب الآلي
يُعدّ تشكيل التيتانيوم عملية دقيقة ومُجزية في مجال التصنيع الدقيق. يتطلب هذا التيتانيوم المستخدم في صناعة الطيران معرفة متخصصة واستخدام أدوات مناسبة لتحقيق دقة عالية في الأبعاد، وأسطح فائقة الجودة، وهي متطلبات أساسية للتطبيقات الحساسة. إنّ إتقان تشكيل التيتانيوم هو ما يُميّز المصنّعين المحترفين عن الهواة.
تتخصص شركة Boda في عمليات الخراطة باستخدام الحاسوب (CNC) للمواد التي يصعب تشكيلها، بما في ذلك سبائك التيتانيوم. كجزء من خدماتنا تشكيل التيتانيوم باستخدام الحاسوب بفضل قدراتنا، نُنتج مكونات دقيقة تُلبي معايير الصناعة، سواءً للنماذج الأولية أو للإنتاج بكميات كبيرة. تواصلوا معنا للحصول على استشارة مجانية لمناقشة متطلباتكم في مجال تشكيل التيتانيوم.
سبائك التيتانيوم في عمليات الخراطة باستخدام الحاسوب
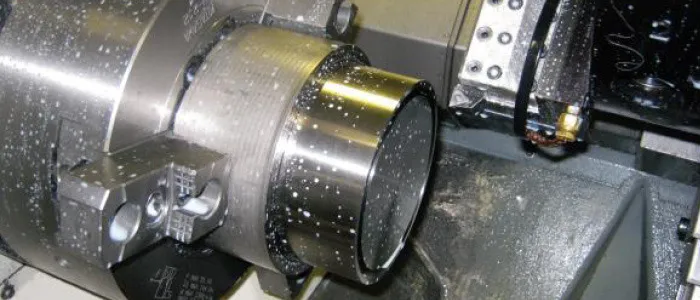
آلة CNC وقطع خراطة التيتانيوم
يُعدّ فهم الخصائص المادية للتيتانيوم 260 (التيتانيوم النقي تجاريًا) وأنواعه الأخرى أمرًا أساسيًا لتشكيل هذا المعدن. فهو معدن قيّم وصعب التشكيل. يتميز التيتانيوم بمزيج فريد من القوة العالية مقارنةً بوزنه، بالإضافة إلى مقاومته الممتازة للتآكل. ويُستخدم في صناعات متنوعة، من الصناعات البحرية إلى الطبية.
لماذا يصعب تشكيل التيتانيوم؟
السؤال "لماذا يصعب تشكيل التيتانيوم؟" يُطرح هذا الموضوع كثيراً بين الفنيين الجدد في مجال تشغيل الآلات. وتعود سمعة التيتانيوم كمادة سيئة السمعة في ورش تشغيل الآلات إلى عدة عوامل. يتميز التيتانيوم بموصلية حرارية منخفضة (حوالي سُبع موصلية الألومنيوم)، مما يؤدي إلى تركيز الحرارة عند حافة القطع بدلاً من توزيعها في جميع أنحاء قطعة العمل. يُسرّع هذا التراكم الموضعي للحرارة من تآكل الأداة وقد يؤدي إلى تلف الحافة قبل الأوان. كما أن تفاعل التيتانيوم الكيميائي يعني إمكانية لحامه بأدوات القطع عند درجات حرارة عالية، مما يُسبب تراكمًا على الحافة يُتلف سطحها.
كما أنه يحتفظ بقوته عند درجات الحرارة العالية، فلا يلين مع ارتفاع درجة حرارة القطع. معامل مرونة التيتانيوم يبلغ نصف معامل مرونة الفولاذ تقريبًا. هذا، بالإضافة إلى خاصية ارتداده، قد يتسبب في اهتزازات، وتشطيب رديء، وأخطاء في الأبعاد.
أنواع التيتانيوم الشائعة المستخدمة في تطبيقات الخراطة
أهم أنواع التيتانيوم المستخدمة في عمليات الخراطة باستخدام الحاسوب (CNC)
- الدرجة الثانية (نقي تجارياً): أكثر سبائك التيتانيوم شيوعاً، تتميز بمقاومة ممتازة للتآكل وقوة معتدلة.
- الصف 5 (Ti-6Al-4V): أكثر سبائك التيتانيوم استخدامًا، مع 6% من الألومنيوم و4.4% من الفاناديوم لتعزيز القوة
- الصف 23 (Ti-6Al-4V): النوع الخلالي المنخفض. الدرجة 5 مفضلة للزرعات الطبية
- الصف 9 (Ti-3Al-2,5V): أقل قوة من الدرجة 5، ولكن أسهل في اللحام والتشكيل
ستؤثر درجة التيتانيوم التي تقوم بتشكيلها على كل شيء بدءًا من سرعات دوران التيتانيوم ومعدلات التغذية وحتى سائل التبريد وهندسة الأداة.
معدلات تغذية خراطة التيتانيوم وعمق القطع
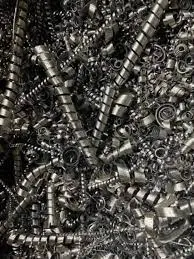
خردة التيتانيوم المستخدمة في الخراطة
تُعدّ العلاقة بين معدل التغذية وسرعة القطع وعمق القطع بالغة الأهمية عند تحديد سرعات خراطة التيتانيوم ومعدلات التغذية. يستجيب التيتانيوم بشكل أفضل لسرعات القطع المنخفضة ومعدلات التغذية العالية مقارنةً بالنهج المعاكس.
لتجنب تآكل الأداة، حافظ على سُمك الرايش عند 0.003 بوصة أو أعلى. قد يؤدي انخفاض معدل التغذية إلى احتكاك حافة القطع للأداة بدلاً من قطعها، مما يُولّد حرارة زائدة ويُقلّل من كفاءة إزالة المادة. كما يُؤدي هذا الاحتكاك إلى تصلب سطح التيتانيوم، مما يُصعّب إجراء عمليات القطع اللاحقة.
يجب أن يكون عمق القطع كافياً لاختراق أي طبقات متصلبة مسبقاً. إذا استخدمت أدوات تشطيب مصممة لعمليات تشطيب خفيفة، فقد يصعب الوصول إلى عمق أقل من 0.020 بوصة.
مقارنة بين التيتانيوم والفولاذ والألومنيوم في عمليات الخراطة باستخدام الحاسوب
من خلال مقارنة التيتانيوم بالمواد الأخرى المستخدمة في الخراطة باستخدام الحاسوب، يمكن للمصنعين اتخاذ قرار مستنير بشأن المادة التي يختارونها وتكييف استراتيجية التصنيع الخاصة بهم وفقًا لذلك.
التيتانيوم مقابل الفولاذ
التيتانيوم مقابل الفولاذ تختلف خصائص الفولاذ والتيتانيوم اختلافاً كبيراً من حيث قابلية التشغيل. فالفولاذ أسهل تشغيلاً من التيتانيوم بمقدار 3 إلى 5 مرات. ويمكن للفولاذ الطري أن يصل إلى سرعات قطع تتراوح بين 400 و600 قدم/دقيقة، بينما لا تتجاوز سرعة قطع التيتانيوم 150 إلى 300 قدم/دقيقة.
تساهم الموصلية الحرارية العالية للفولاذ في تبديد الحرارة بعيدًا عن منطقة القطع، مما يقلل من الإجهادات الحرارية على الأدوات. أما التيتانيوم، فنسبة قوته إلى وزنه الفائقة - التي تقارب ضعف نسبة الفولاذ - تجعله لا غنى عنه في تطبيقات صناعة الطيران، حيث يرتبط تقليل الوزن ارتباطًا مباشرًا بكفاءة استهلاك الوقود والأداء.
من حيث التكلفة، يُعدّ التيتانيوم أغلى من أنواع الفولاذ المماثلة بخمسة إلى عشرة أضعاف. كما يزداد وقت التصنيع نتيجةً لبطء سرعات القطع. لذا، يُنصح باختيار التيتانيوم بناءً على الأداء وليس فقط على الجدوى الاقتصادية.
التيتانيوم مقابل الألومنيوم
يختلف الألومنيوم والتيتانيوم اختلافًا كبيرًا. فالألومنيوم مادةٌ ذات أداءٍ استثنائي، إذ تصل سرعة القطع فيه إلى أكثر من 1000 قدم في الدقيقة، مع حد أدنى من تآكل الأدوات. أما التيتانيوم، فتصل سرعة القطع فيه إلى سدس سرعة الألومنيوم تقريبًا، مما يعني أن دورات الإنتاج ستكون أطول.
يتفوق التيتانيوم على الألومنيوم في التطبيقات التي تتطلب تحمل إجهاد عالٍ، على الرغم من سهولة تشكيله. فهو يوفر قوة أكبر بنسبة 50% مع الحفاظ على كثافة مماثلة.
اختيار الأداة المناسبة لعمليات خراطة التيتانيوم
تتأثر نسبة نجاح عملية تشكيل التيتانيوم بشكل كبير بالأدوات المستخدمة. فبينما قد تؤدي الأدوات غير المناسبة إلى فشل كارثي في غضون دقائق، تُنتج الأدوات المُحسّنة مئات القطع عالية الجودة.
أنواع وأشكال أدوات الكربيد
تُجرى عمليات تصنيع التيتانيوم باستخدام آلات CNC في الغالب باستخدام الكربيد. وتوجد درجات معينة لتلبية متطلبات هذه المادة. يمكن تصنيع التيتانيوم من درجات الكربيد C2-C4، بينما يمكن تصنيع سبائك التيتانيوم، مثل الدرجة 5، من الدرجات C5-C8.
تُعدّ هندسة الأداة مهمة. فالزاوية الموجبة (6-10 درجات) لحواف القطع الحادة تُقلّل من تصلب المادة أثناء القطع وتُخفّض قوة القطع. يجب ضبط نصف قطر الحواف بدقة. تتميز تصاميم قواطع الطحن الطرفية عادةً بالفعالية مع تباعد متغير بين الخطوات وزاوية حلزونية حادة لتقليل التوافقيات.
تقنيات الطلاء لتحسين عمر الأدوات
تتمتع سبائك التيتانيوم بعمر افتراضي أطول بفضل إضافة طبقات الترسيب الفيزيائي للبخار (PVD). تتميز الطبقات المكونة من نيتريد التيتانيوم والألومنيوم (TiAlN) والمطبقة على حواف قطع التيتانيوم بصلابة فائقة ومقاومة عالية للتآكل في درجات الحرارة المرتفعة.
بفضل أدائه العالي، يُعزز التيتانيوم بأداء فائق بفضل طلاء AlCrN (نيتريد الألومنيوم والكروم)، وهو طلاء ذو أداء متميز. إضافةً إلى ذلك، يتميز هذا الطلاء بمعامل احتكاك منخفض. كما يقلل من ميل التيتانيوم للالتصاق على حافة القطع، وهو نمط الفشل الأكثر شيوعًا عند تشغيل هذا المعدن. يميل الكربيد (غير المطلي) إلى أن يكون أفضل من الأدوات المطلية عند خراطة أنواع التيتانيوم المتوفرة تجاريًا، وذلك بسبب طبقات الطلاء الرقيقة. يبلغ عمر الأدوات المطلية ضعفين إلى ثلاثة أضعاف عمر أدوات Ti-6Al أو Ti-4V.
استراتيجيات سوائل التبريد وسوائل القطع
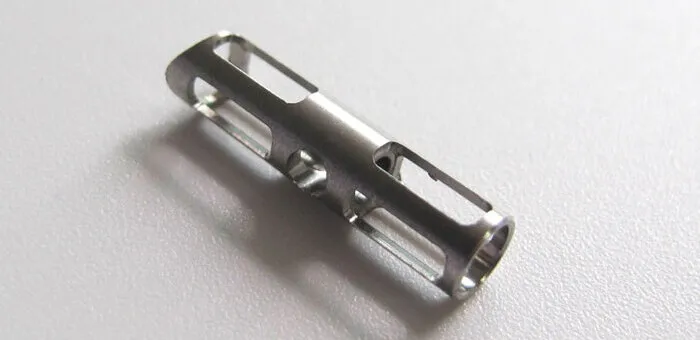
التيتانيوم يتحول إلى جزء صغير
يعتمد نجاح عمليات تشكيل التيتانيوم باستخدام الحاسوب على استخدام سائل التبريد. ونظرًا لانخفاض التوصيل الحراري للتيتانيوم، فإن التبريد الخارجي ضروري للحفاظ على عمر الأداة وتحقيق تشطيبات سطحية مقبولة.
أنظمة التبريد ذات الضغط العالي
يُعدّ استخدام سائل تبريد عالي الضغط (أكثر من 1000 رطل لكل بوصة مربعة)، يتم ضخه عبر مركز الأداة، أكثر كفاءة ويُحسّن من إزالة الرايش. يُوجّه سائل التبريد إلى منطقة القطع حيث تتولد الحرارة، كما يُزيل الرايش الذي قد يلتصق بقطعة العمل.
يوجّه نظام الدوران عبر المغزل السائل إلى سطح القطع أثناء تشكيل التيتانيوم باستخدام آلات CNC. يمنع هذا إعادة قطع الرايش ويقلل من تراكم الحواف. يُعدّ التحكم في الرايش بنفس أهمية التبريد عند خراطة التيتانيوم 260 وأنواع أخرى. إذ يُلحق الرايش الليفي من التيتانيوم ضررًا بسطح القطع.
لا يمكن تبريد التيتانيوم باستخدام سوائل التبريد التقليدية عند الضغوط المنخفضة لأن السائل لا يستطيع اختراق منطقة القطع. سيؤتي الاستثمار في أنظمة الضغط العالي ثماره من خلال تحسين عمر الأدوات وجودة القطع.
كيمياء سائل التبريد للتيتانيوم
من الأفضل تجنب سوائل التبريد التي تحتوي على الكلور، على الرغم من كونها مواد تشحيم ممتازة. قد تتأثر مكونات التيتانيوم بتشققات التآكل الإجهادي. توفر سوائل التبريد المصممة خصيصًا للتيتانيوم والمواد الصلبة أفضل مزيج من الحماية من التآكل، وحماية التبريد، والتشحيم.
جرب برولين الآن!
متطلبات الماكينة للصلابة والإعداد
نظراً لصعوبة تشكيل التيتانيوم، فإن الصلابة ضرورية. فالاهتزازات والانحرافات قد تزيد من تصلب المادة، مما قد يؤدي إلى تلف الأدوات.
تقليل الاهتزاز والدوران
يجب ألا يتجاوز انحراف حامل الأداة 0.001 بوصة (TIR) عند خراطة التيتانيوم. حتى الانحرافات الطفيفة قد تؤدي إلى تحميل غير متساوٍ للرقائق على حواف القطع، وتلف مبكر للأداة، بل وحتى تلفها قبل الأوان. توفر حوامل الأدوات من نوع الكوليت مستوى أعلى من الصلابة وانحرافًا أقل من حوامل الأدوات الهيدروليكية أو حوامل الأدوات ذات التثبيت بالانكماش.
إذا كانت محامل مغزل الماكينة في حالة سيئة، فقد تظهر علامات اهتزاز على سطح التيتانيوم. فهو شديد الحساسية للاهتزازات نظرًا لانخفاض معامل مرونته. حتى الاهتزازات الطفيفة قد تؤدي إلى عيوب سطحية مرئية وتآكل الأداة. يجب أيضاً الانتباه إلى طريقة تثبيت القطع. يجب تثبيت القطع بإحكام وبشكل متساوٍ باستخدام فكي التثبيت لمنع التشوه.
نظام حاسوبي عالي الأداء قوي
يُعدّ استخدام سائل تبريد عالي الضغط (أكثر من 1000 رطل لكل بوصة مربعة) يتم رشه عبر مركز الأداة أكثر كفاءة، ويُحسّن من إزالة الرايش. يتم تغذية منطقة القطع بسائل التبريد الذي يُولّد الحرارة، كما يُزيل الرايش الذي كان سيلتصق بقطعة العمل لولا ذلك.
يقوم نظام الدفع عبر المغزل بدفع السائل إلى منطقة القطع عند تشكيل التيتانيوم باستخدام ماكينة CNC. هذا يمنع إعادة قطع الرايش ويقلل من احتمالية تراكمه على الحواف. لا يُعد التبريد بنفس أهمية التحكم في الرايش عند خراطة التيتانيوم 260 وأنواع أخرى. فالرايش التيتانيومي المتشابك يُلحق الضرر بالسطح.
لا يُبرَّد التيتانيوم باستخدام سوائل التبريد البسيطة عند الضغوط المنخفضة، لأن السائل لا يستطيع الوصول إلى منطقة القطع. وسيكون الاستثمار في أنظمة الضغط العالي مُبرَّراً بفضل إطالة عمر الأدوات وتحسين جودة القطع.
كيمياء سائل تبريد التيتانيوم
يُفضّل تجنّب السوائل المحتوية على الكلور عند تبريدها، على الرغم من كونها مواد تشحيم ممتازة. قد يحدث تشقق ناتج عن تآكل الإجهاد في مكونات التيتانيوم. توفر مواد التبريد المصممة خصيصًا للتيتانيوم والمواد الصلبة حماية مثالية من التآكل، وحماية التبريد، والتشحيم.
متطلبات الصلابة والإعداد للآلات
تُعدّ الصلابة ضرورية نظراً لصعوبة تشكيل التيتانيوم. فقد يصبح المعدن أكثر صلابةً نتيجةً للاهتزازات والانحرافات، مما قد يؤدي إلى تلف الأدوات.
تقليل الاهتزاز والدوران
عند تشكيل التيتانيوم، يجب ألا يتجاوز انحراف حامل الأداة 0.001 بوصة (TIR). حتى الانحرافات الطفيفة قد تؤدي إلى تحميل غير متساوٍ للرقائق على حواف القطع، وتلف مبكر للأداة، بل وحتى تلفها. حوامل الأدوات من نوع الكوليت أكثر صلابة وأقل انحرافًا من حوامل الأدوات الهيدروليكية أو حوامل الأدوات ذات التثبيت بالانكماش.
في حال كانت محامل مغزل الماكينة ذات جودة رديئة، فإن سطحها طحن التيتانيوم قد تظهر عليها علامات اهتزاز. معامل المرونة منخفض، ولذلك فهي حساسة للغاية للاهتزازات. حتى الاهتزازات الصغيرة قد تسبب عيوبًا سطحية وتآكلًا للأدوات.
يجب مراعاة طريقة تثبيت القطع المشغولة أيضاً. ينبغي تثبيت القطع المشغولة بإحكام وبشكل متساوٍ باستخدام فكي التثبيت حتى لا تتعرض للتشوه.
المعلمات الجهاز
قد تؤثر إعدادات أنظمة التحكم CNC الحالية بشكل كبير على نتائج عملية خراطة التيتانيوم. يُعد وضع CSS (سرعة السطح الثابتة) أحد الأوضاع التي تحافظ على معايير القطع المثلى مع ازدياد قطر القطعة المراد قطعها. وهذا مفيدٌ للغاية في العمليات التي يختلف فيها القطر اختلافًا كبيرًا، كما هو الحال في عمليات التشكيل والتقطيع.
ينبغي اختيار معدل التغذية المناسب. قد تتعرض حافة القطع لحمل زائد في حالة التغذية الزائدة. في معايرة التيتانيوم، يمكن لأنظمة التحكم التكيفية في التغذية أن تزيد من عمر الأداة بنسبة تتراوح بين 20 و30%. ويتم ذلك من خلال الضبط التلقائي لمعدل التغذية بناءً على بيانات قوة القطع.
اعتبارات مراقبة الجودة وتشطيب الأسطح
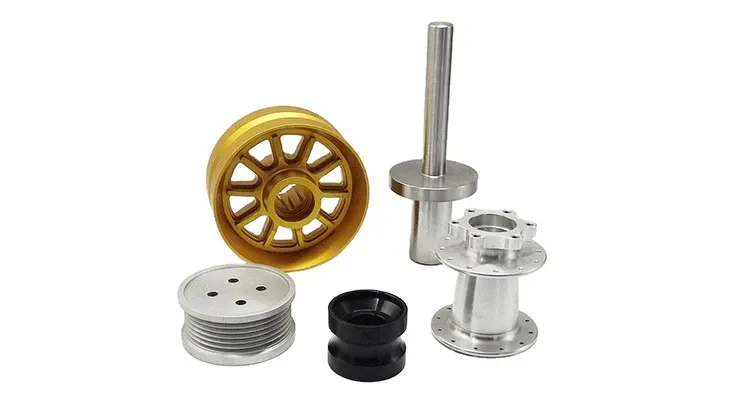
قطع تيتانيوم مصقولة باستخدام تقنية CNC
إن فهم كيفية تأثير خصائص التيتانيوم على القياس والفحص أمر ضروري لتحقيق تشطيبات سطحية محددة ودقة أبعاد على مكونات التيتانيوم.
متطلبات تشطيب الأسطح للصناعة
لتحقيق هذه المواصفات، يجب تشكيل التيتانيوم بعناية فائقة طوال عملية التصنيع. وباستخدام أدوات القطع الدقيقة، يمكن إجراء عمليات التشطيب النهائية بسرعات منخفضة للحصول على تشطيب بمستوى خشونة 32 Ra، مما يلغي الحاجة إلى عمليات الطحن الثانوية.
إن سلامة السطح تتجاوز مجرد الخشونة. فحتى عندما يكون السطح أملسًا، قد يؤدي التلف تحت السطحي الناتج عن قوى القطع المفرطة أو التصلب إلى إضعاف مقاومة الإجهاد. ويمكن لتقنية حيود الأشعة السينية وغيرها من الطرق غير المدمرة الكشف عن العيوب تحت السطحية التي قد لا تُكتشف بالفحص البصري.
الاستقرار البُعدي والتأثيرات الحرارية
يتميز التيتانيوم بمعامل تمدد حراري منخفض (نصف معامل تمدد الفولاذ تقريبًا)، مما يعني أنه أقل عرضة للتمدد الحراري أثناء عمليات التشغيل. قد تتسبب الحرارة المتولدة أثناء القطع في تمدد موضعي، مما قد يؤثر على القياسات أثناء العملية.
يُرجى توفير وقت تبريد كافٍ قبل إجراء القياسات النهائية. قد تؤدي فروق درجات الحرارة التي لا تتجاوز 10 درجات فهرنهايت على المكونات الدقيقة إلى أخطاء في القياس تصل إلى 0.0001 بوصة لكل بوصة. وتُعدّ غرف الفحص المُكيّفة والمُحافظ عليها عند درجة حرارة 68 فهرنهايت هي الأنسب للحصول على أدقّ ظروف القياس.
جرب برولين الآن!
تشكيل التيتانيوم: تقنيات متقدمة
قد لا تكون تقنيات الخراطة التقليدية كافية مع ازدياد تعقيد القطع. ويمكن تعزيز إمكانيات الخراطة المخصصة باستخدام الحاسوب (CNC) لمكونات التيتانيوم من خلال استخدام تقنيات متقدمة.
تشكيل الخيوط لمكونات التيتانيوم
نظراً لخاصية ارتداد التيتانيوم وميله للتآكل عند تعرضه لضغوط سطحية عالية، فإن تشكيل الخيوط فيه يمثل تحدياً فريداً. باستخدام التقنيات الصحيحة، يوفر تشكيل الخيوط بنقطة واحدة تحكماً أكبر في الخيوط ذات الأقطار الصغيرة والمتوسطة مقارنةً بعملية طحن الخيوط.
تُحقق أفضل النتائج باستخدام أدوات القطع اللولبية ذات هندسة القطع الموجبة والحواف الحادة. وتُنتج عمليات القطع المتعددة الخفيفة (بعمق شعاعي يتراوح بين 0.003 و0.005 بوصة لكل عملية) قوى قطع أقل وتُقلل من تصلب قطعة العمل مقارنةً بطرق القطع أحادية العملية.
خراطة سويسرية لقطع التيتانيوم الصغيرة
تعتبر الآلات من النوع السويسري ممتازة لإنتاج مكونات التيتانيوم الصغيرة لأنها تحتوي على نظام جلبة توجيه يقلل من الانحراف. تستخدم آلات الخراطة السويسرية على نطاق واسع من قبل مصنعي الغرسات الطبية لخراطة التيتانيوم باستخدام الحاسوب (CNC) للأدوات الجراحية وغرسات الأسنان ومسامير العظام.
يُزيل هذا التصميم طول المادة غير المدعومة التي قد تُسبب انحرافًا في المخارط التقليدية. وتتيح هذه الصلابة دقةً أكبر في تصنيع قطع التيتانيوم الرقيقة، وتحسينًا في جودة التشطيبات السطحية.
استراتيجيات تحسين التكاليف في صناعة خراطة التيتانيوم
على الرغم من أن التيتانيوم أغلى من معظم المواد الأخرى ويمكن تصنيعه بطرق متنوعة، إلا أن اتباع نهج استراتيجي لتحقيق فعالية التكلفة لن يؤثر على الجودة.
استخدام المواد والأشكال شبه النهائية
عند إنتاج مكونات التيتانيوم، يُقلل البدء بالقطع المطروقة والمصبوبة ذات الشكل النهائي القريب من الشكل المطلوب، بدلاً من استخدام قضبان معدنية، من هدر المواد ووقت التشغيل. ورغم ارتفاع تكاليف المواد الأولية لكل قطعة، إلا أن التكلفة الإجمالية للجزء غالباً ما تنخفض نتيجةً لانخفاض عمليات التشغيل.
تُحقق المشغولات المطروقة حسب الطلب عوائد سريعة في الإنتاج بكميات كبيرة. حتى بالنسبة للكميات الصغيرة، فإن استخدام أشكال نصف مصنعة مثل القضبان السداسية أو المربعة بدلاً من القضبان الدائرية يمكن أن يقلل من الحاجة إلى تسوية وتشكيل بعض الأشكال الهندسية.
أساليب إطالة عمر الأدوات
يُمكن تطبيق نظام إدارة أدوات مُنظّم من خلال خفض التكاليف وزيادة عمر القطع. يتضمن ذلك تتبّع تآكل الأدوات وإعادة ضبطها فور ظهور علامات التآكل. كما يُمكن الحفاظ على دقة الأبعاد مع الاستخدام الأمثل للأدوات من خلال الاحتفاظ بسجلات مُفصّلة لمعايير القطع الناجحة واستخدام تعويض تآكل الأدوات لتحسين استخدامها.
يمكنك اكتشاف العديد من الأشكال الهندسية والطلاءات الخاصة عند العمل مع موردي الأدوات الهندسية لتطبيقات محددة. هذه الميزات غير متوفرة في الكتالوجات، مما قد يُحسّن الأداء بشكل ملحوظ عند العمل مع المواد الصعبة.
خاتمة
التيتانيوم معدن فريد ذو خصائص عديدة تتطلب معرفة متخصصة، منها انخفاض موصليته الحرارية وميله للتصلب. ويُعدّ الحفاظ على معايير القطع الصحيحة واستخدام أدوات حادة ذات طلاءات مناسبة، بالإضافة إلى التبريد عالي الضغط، عوامل أساسية. كما أن فهم أنواع التيتانيوم، ومنع تراكم الحواف، وتحسين عمر الأدوات من خلال الإدارة المنهجية، أمور ضرورية لتحقيق دقة عالية، وأسطح فائقة الجودة، وأنظمة تبريد عالية الضغط في تطبيقات الفضاء والطيران والتطبيقات الطبية.
تتضمن عملية مراقبة الجودة مراقبة أثناء العملية بالإضافة إلى فحص نهائي شامل باستخدام معدات معايرة وفي ظل ظروف يتم التحكم فيها مناخياً. يتمتع فريقنا في برولين تك بخبرة واسعة في تصنيع قطع التيتانيوم الدقيقة للتطبيقات الصعبة. سواء كنت بحاجة إلى مكونات هيكلية لقطاع الطيران والفضاء ذات دقة هندسية عالية أو غرسات طبية، فإن فريقنا خدمة تصنيع التيتانيوم باستخدام الحاسوب نحن مجهزون لتلبية متطلباتكم. تواصلوا معنا اليوم لمناقشة مشروعكم والحصول على عرض سعر.