Tornitura CNC in titanio
La tornitura del titanio è un processo impegnativo ma gratificante nella produzione di precisione. Questo titanio di qualità aerospaziale richiede conoscenze specialistiche e l'utilizzo di utensili adeguati per ottenere tolleranze ristrette, superfici di qualità superiore e superfici di alta qualità richieste dalle applicazioni critiche. Saper lavorare il titanio può fare la differenza tra produttori professionisti e amatoriali.
Boda Tech è specializzata nella tornitura CNC personalizzata di materiali difficili da lavorare, comprese le leghe di titanio. Come parte della nostra Lavorazione CNC del titanio Grazie alle nostre competenze, produciamo componenti di precisione che soddisfano gli standard di settore, sia per la prototipazione che per la produzione in grandi volumi. Contattateci per una consulenza gratuita e per discutere le vostre esigenze di lavorazione del titanio.
Leghe di titanio nella tornitura CNC
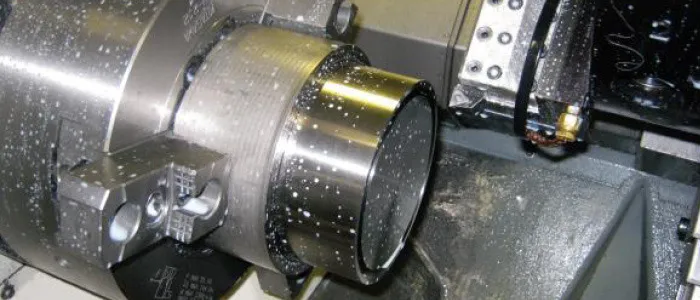
Macchine CNC e parti tornite in titanio
Conoscere le proprietà del titanio 260 (titanio commercialmente puro) e di altri gradi è essenziale per la tornitura di questo metallo. È prezioso e difficile da lavorare. Il titanio è un metallo che combina un eccezionale rapporto resistenza/peso con un'eccellente resistenza alla corrosione. Viene utilizzato in settori che spaziano dalla nautica alla medicina.
Perché il titanio è difficile da lavorare?
La domanda, "Perché il titanio è difficile da lavorare?" Questo argomento è spesso trattato dai nuovi operatori. La reputazione del titanio come materiale di punta nelle officine meccaniche è dovuta a diversi fattori. Il titanio ha una bassa conduttività termica (circa un settimo di quella dell'alluminio), che fa sì che il calore si concentri sul tagliente anziché disperdersi nel pezzo. Questo accumulo localizzato di calore accelera l'usura dell'utensile e può portare alla rottura prematura del tagliente. La reattività chimica del titanio fa sì che possa essere saldato agli utensili da taglio ad alte temperature, causando un tagliente di riporto che distrugge la finitura superficiale.
Mantiene inoltre la sua resistenza alle alte temperature, quindi non si ammorbidisce all'aumentare della temperatura di taglio. Il modulo elastico del titanio è circa la metà di quello dell'acciaio. Questo, insieme alla sua caratteristica di ritorno elastico, può causare vibrazioni, scarsa finitura ed errori dimensionali.
Gradi di titanio comuni utilizzati per applicazioni di tornitura
I principali gradi di titanio per la tornitura CNC
- Grado 2 (commercialmente puro): La lega di titanio più comune, con eccellente resistenza alla corrosione e resistenza moderata.
- Grado 5 (Ti-6Al-4V): Lega di titanio più comunemente utilizzata, con il 6% di alluminio e il 4.4% di vanadio per migliorare la resistenza
- Grado 23 (Ti-6Al-4V): Variante interstiziale bassa. Grado 5 preferito per gli impianti medici
- Grado 9 (Ti-3Al-2,5V): Meno resistente del Grado 5, ma più facile da saldare e formare
Il grado di titanio che si sta lavorando influirà su tutto, dalle velocità di tornitura e dagli avanzamenti del titanio al refrigerante e alla geometria dell'utensile.
Velocità di avanzamento e profondità di taglio nella tornitura del titanio
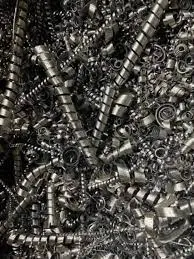
rottami di tornitura del titanio
La relazione tra velocità di avanzamento, velocità di taglio e profondità di taglio è fondamentale per determinare le velocità di tornitura e gli avanzamenti del titanio. Il titanio è più reattivo a velocità di taglio ridotte e avanzamenti più elevati rispetto all'approccio opposto.
Per prevenire l'usura dell'utensile, mantenere lo spessore del truciolo pari o superiore a 0.003 pollici. Avanzamenti insufficienti possono causare lo sfregamento del tagliente dell'utensile anziché il taglio, generando calore eccessivo e impedendo l'asportazione efficiente del materiale. Anche la superficie del titanio viene indurita da questa azione di sfregamento, rendendo più difficili le passate successive.
La profondità di taglio deve essere sufficiente a penetrare eventuali strati precedentemente induriti. Se si utilizzano utensili di finitura progettati per passate di finitura leggere, può essere difficile ottenere una profondità inferiore a 0.020 pollici.
Titanio contro acciaio e alluminio per tornitura CNC
Confrontando il titanio con altri materiali per la tornitura CNC, i produttori possono prendere una decisione informata sul materiale da scegliere e adattare di conseguenza la loro strategia di lavorazione.
Titanio contro acciaio
Titanio contro acciaio presentano differenze significative in termini di lavorabilità. L'acciaio è 3-5 volte più lavorabile del titanio. L'acciaio dolce può raggiungere velocità di taglio di 400-600 SFM, mentre il titanio raggiunge solo 150-300 SFM.
La maggiore conduttività termica dell'acciaio dissipa il calore dall'area di taglio, riducendo le sollecitazioni termiche sugli utensili. Il rapporto resistenza/peso superiore del titanio – quasi il doppio rispetto all'acciaio – lo rende insostituibile per le applicazioni aerospaziali, dove la riduzione del peso è direttamente correlata all'efficienza del carburante e alle prestazioni.
In termini di costi, il titanio è da 5 a 10 volte più costoso di acciai comparabili. Anche i tempi di lavorazione aumentano a causa delle velocità di taglio più basse. Questo fa sì che la scelta del titanio sia basata sulle prestazioni piuttosto che solo sull'aspetto economico.
Titanio contro alluminio
Alluminio e titanio presentano differenze ancora maggiori. L'alluminio è una macchina dalle prestazioni eccezionali. Le velocità di taglio possono raggiungere oltre 1000 piedi al minuto e l'usura degli utensili è minima. Le velocità di taglio del titanio sono circa un sesto di quelle dell'alluminio. Ciò significa che i tempi di ciclo saranno più lunghi.
Nonostante i vantaggi della lavorazione meccanica, il titanio è superiore all'alluminio per applicazioni che richiedono elevate sollecitazioni. Offre una resistenza superiore del 50% a parità di densità.
Selezione dell'utensile giusto per le operazioni di tornitura del titanio
Il tasso di successo della tornitura del titanio è fortemente influenzato dagli utensili utilizzati. Mentre utensili sbagliati possono portare a guasti catastrofici in pochi minuti, utensili ottimizzati producono centinaia di pezzi di alta qualità.
Gradi e geometrie degli utensili in metallo duro
La lavorazione CNC del titanio viene eseguita principalmente utilizzando carburo. Esistono alcune qualità per soddisfare i requisiti di questo materiale. Il titanio può essere realizzato in carburo di grado C2-C4, mentre le leghe di titanio come il grado 5 possono essere realizzate in carburo di grado C5-C8.
La geometria dell'utensile è importante. L'angolo di spoglia positivo (6-10 gradi) dei taglienti affilati riduce al minimo l'incrudimento e riduce la forza di taglio. Il raggio sui taglienti deve essere regolato con precisione. Il raggio dei taglienti deve essere ben regolato. Le frese a candela tendono ad essere aggressive, con spaziatura del passo variabile e angolo d'elica aggressivo per ridurre le armoniche.
Tecnologie di rivestimento per migliorare la durata degli utensili
Le leghe di titanio hanno una maggiore aspettativa di vita grazie all'aggiunta di rivestimenti PVD. I rivestimenti composti da TiAlN (nitruro di titanio e alluminio) applicati ai taglienti del titanio sono estremamente duri e resistono alla corrosione ad alte temperature.
Grazie alle sue prestazioni più elevate, il titanio è arricchito dalle prestazioni superiori dell'AlCrN (Nitruro di Alluminio e Cromo), che rappresenta il rivestimento più performante. Inoltre, presentano bassi coefficienti di attrito. Questi rivestimenti riducono al minimo la tendenza del titanio a saldarsi sul tagliente. Questa è la modalità di rottura più frequente durante la lavorazione di questo metallo. Il metallo duro (non rivestito) tende a essere migliore degli utensili rivestiti per quanto riguarda la tornitura di gradi di titanio disponibili in commercio. Ciò è dovuto ai rivestimenti più sottili. La durata degli utensili rivestiti è 2-3 volte superiore a quella del Ti-6Al o del Ti-4V.
Strategie per refrigeranti e fluidi da taglio
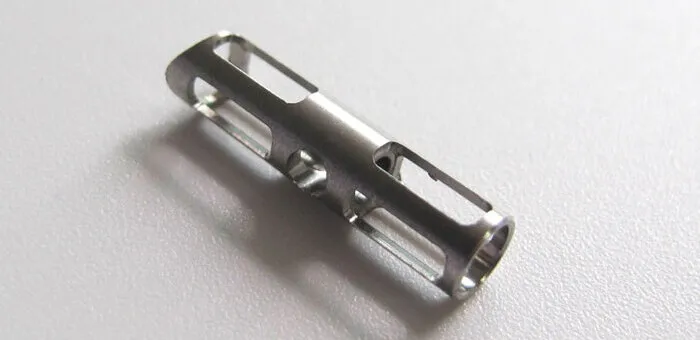
Piccola parte tornita in titanio
Il successo della lavorazione CNC del titanio dipende dall'applicazione del refrigerante. Data la bassa conduttività termica del titanio, il raffreddamento esterno è necessario per preservare la durata dell'utensile e ottenere finiture superficiali accettabili.
Sistemi di raffreddamento ad alta pressione
Il fluido refrigerante ad alta pressione (oltre 1000 PSI), erogato attraverso il centro dell'utensile, è più efficiente e migliora l'asportazione dei trucioli. Il refrigerante viene indirizzato verso la zona di taglio dove viene prodotto calore. Il refrigerante rimuove anche i trucioli che altrimenti potrebbero saldarsi al pezzo.
Il sistema passante convoglia il fluido sulla superficie di taglio durante la lavorazione CNC del titanio. Questo impedisce la rilavorazione dei trucioli e riduce la tendenza all'accumulo di materiale sul tagliente. Il controllo del truciolo è importante tanto quanto il raffreddamento durante la tornitura del titanio 260 e di altre qualità. La finitura superficiale verrà danneggiata da un truciolo di titanio filante.
Il titanio non può essere raffreddato con i tradizionali refrigeranti a flusso continuo a pressioni inferiori, poiché il fluido non riesce a penetrare nella zona di taglio. L'investimento in sistemi ad alta pressione si ripaga con una maggiore durata dell'utensile e una migliore qualità del pezzo.
Chimica del refrigerante per il titanio
È meglio evitare liquidi di raffreddamento contenenti cloro, sebbene siano ottimi lubrificanti. I componenti in titanio possono essere interessati da cricche da corrosione sotto sforzo. I refrigeranti specificamente formulati per titanio e materiali duri offrono la migliore combinazione di protezione dalla corrosione, protezione dal raffreddamento e lubrificazione.
Prova subito Boda!
Requisiti della macchina per rigidità e configurazione
Date le difficili caratteristiche di lavorazione del titanio, la rigidità è essenziale. Vibrazioni e flessioni possono rendere il materiale più soggetto a incrudimento, con conseguente possibile rottura dell'utensile.
Ridurre le vibrazioni e la fuoriuscita
Il portautensile non deve superare 0.001 pollici (TIR) durante la tornitura del titanio. Anche piccole eccentricità possono causare un carico di truciolo non uniforme sui taglienti, la rottura prematura dell'utensile e persino la rottura prematura dell'utensile. I portautensili a pinza offrono una maggiore rigidità e un'eccentricità inferiore rispetto ai portautensili idraulici o a calettamento termico.
Se i cuscinetti del mandrino della macchina sono in cattive condizioni, sulla superficie del titanio potrebbero comparire segni di vibrazione. Il titanio è molto sensibile alle vibrazioni a causa del basso modulo elastico. Anche piccole vibrazioni possono causare difetti superficiali visibili e usura dell'utensile. Bisogna prestare attenzione anche al serraggio dei pezzi. I pezzi devono essere tenuti saldamente e in modo uniforme con le ganasce applicate, per evitare distorsioni.
Potenti HPCS
Il fluido refrigerante ad alta pressione (oltre 1000 PSI) spruzzato attraverso il centro dell'utensile è più efficiente e migliora l'asportazione dei trucioli. Una zona di taglio viene alimentata con refrigerante in cui viene generato calore. Il refrigerante rimuove anche i trucioli, che altrimenti verrebbero saldati al pezzo.
Il sistema passante spinge il fluido nell'area di taglio durante la lavorazione del titanio con una macchina CNC. Questo evita la rilavorazione dei trucioli e riduce al minimo la tendenza all'accumulo di materiale sul tagliente. Il raffreddamento non è importante quanto il controllo del truciolo nella tornitura del titanio 260 e di altre qualità. Un truciolo di titanio filante danneggerà la finitura superficiale.
Il titanio non viene raffreddato con semplici refrigeranti a flusso continuo a basse pressioni, poiché il liquido non può penetrare nella zona di taglio. L'investimento in sistemi ad alta pressione sarà giustificato dall'aumento della durata degli utensili e dalla qualità dei componenti.
Chimica del refrigerante al titanio
È meglio evitare liquidi contenenti cloro per il raffreddamento, sebbene siano ottimi lubrificanti. Nei componenti in titanio possono verificarsi cricche da corrosione sotto sforzo. I refrigeranti espressamente progettati per il titanio e i materiali duri offrono prestazioni ottimali in termini di protezione dalla corrosione, protezione dal raffreddamento e lubrificazione.
Requisiti di rigidità e configurazione delle macchine
La rigidità è necessaria a causa della natura complessa della lavorazione del titanio. Il materiale può incrudirsi a causa di vibrazioni e flessioni, con il rischio di cedimento degli utensili.
Ridurre le vibrazioni e la fuoriuscita
Durante la lavorazione del titanio, il portautensile non deve avere una concentricità superiore a 0.001 pollici (TIR). Anche piccole eccentricità possono causare un carico di truciolo non uniforme sui taglienti, la rottura precoce dell'utensile e persino danni all'utensile stesso. I portautensili a pinza sono più rigidi e hanno una corsa inferiore rispetto ai portautensili idraulici o a calettamento termico.
Nel caso in cui i cuscinetti del mandrino della macchina siano di scarsa qualità, la superficie del fresatura del titanio potrebbe presentare segni di vibrazione. Il modulo elastico è basso e quindi è molto sensibile alle vibrazioni. Anche piccole vibrazioni possono causare difetti superficiali e usura degli utensili.
Anche il serraggio dei pezzi deve essere preso in considerazione. I pezzi devono essere tenuti saldamente e serrati uniformemente con le ganasce, in modo che non subiscano deformazioni.
Parametri macchina
Le impostazioni degli attuali controlli CNC possono svolgere un ruolo importante nell'influenzare il risultato della tornitura del titanio. La modalità CSS (velocità superficiale costante) mantiene i parametri di taglio ottimali all'aumentare del diametro di taglio. Questa caratteristica è particolarmente utile nelle operazioni in cui il diametro varia significativamente, come nella profilatura e nella sfaccettatura.
È necessario selezionare la velocità di avanzamento appropriata. In caso di sovraalimentazione, il tagliente potrebbe essere sovraccaricato. Nella calibrazione del titanio, i sistemi di controllo adattivo dell'avanzamento possono aumentare la durata dell'utensile fino al 20-30%. Ciò avviene tramite la regolazione automatica della velocità di avanzamento in base al feedback della forza di taglio.
Considerazioni sul controllo qualità e sulla finitura superficiale
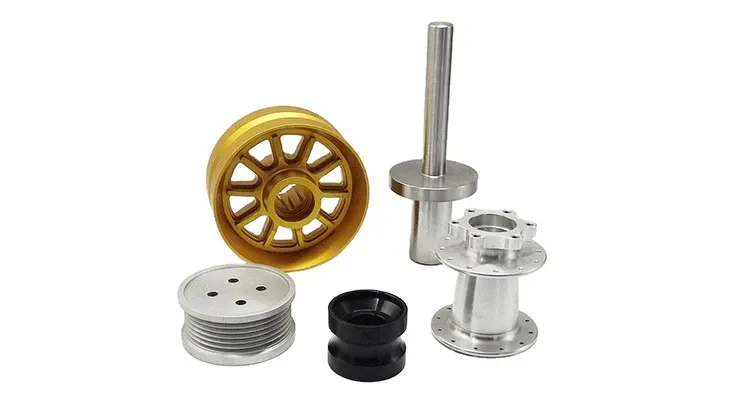
Parti in titanio tornite CNC finite
Comprendere in che modo le proprietà del titanio influiscono sulla misurazione e sull'ispezione è essenziale per ottenere finiture superficiali specifiche e precisione dimensionale sui componenti in titanio.
Requisiti di finitura superficiale per l'industria
Per raggiungere queste specifiche, il titanio deve essere tornito con cura durante l'intero processo di lavorazione. Con gli inserti raschianti, è possibile eseguire le passate di finitura finali a velocità ridotte per ottenere finiture con Ra pari a 32. In questo modo si elimina la necessità di una rettifica secondaria.
L'integrità superficiale non è solo rugosità. Anche quando la superficie è liscia, danni sottosuperficiali dovuti a forze di taglio eccessive o indurimento possono compromettere la resistenza alla fatica. La diffrazione dei raggi X e altri metodi non distruttivi possono rilevare difetti sottosuperficiali che non verrebbero rilevati dall'ispezione visiva.
Stabilità dimensionale ed effetti termici
Il titanio ha un basso coefficiente di dilatazione termica (circa la metà di quello dell'acciaio), il che significa che è meno soggetto a dilatazione termica durante la lavorazione. Il calore generato durante il taglio può causare un'espansione localizzata, che può influire sulle misurazioni in corso d'opera.
Lasciare raffreddare a sufficienza prima delle misurazioni finali. Differenze di temperatura di soli 10 °F su componenti di precisione possono causare errori di misurazione fino a 0.0001 pollici per pollice. Le condizioni di misurazione più accurate si trovano in camere di ispezione climatizzate e mantenute a 68 °F.
Prova subito Boda!
Tornitura del titanio: tecniche avanzate
Le tecniche di tornitura standard potrebbero non essere sufficienti con l'aumentare della complessità del pezzo. Le capacità di tornitura CNC personalizzate per componenti in titanio possono essere migliorate utilizzando tecniche avanzate.
Componenti in titanio con tornitura filettata
A causa delle sue proprietà di ritorno elastico e della tendenza a deformarsi se esposto ad alte pressioni superficiali, la filettatura del titanio rappresenta una sfida unica. Se si utilizzano le tecniche giuste, la filettatura a punto singolo offre un maggiore controllo per filettature di diametro piccolo e medio rispetto alla fresatura.
I risultati migliori si ottengono con inserti per filettatura con geometria di spoglia positiva, taglienti affilati e spoglia positiva. Passate leggere multiple (0.003-0.005 pollici di profondità radiale per passata) producono forze di taglio inferiori e riducono l'indurimento del pezzo rispetto ai metodi aggressivi a passata singola.
Tornitura di tipo svizzero per piccole parti in titanio
Le macchine di tipo svizzero sono eccellenti per la produzione di piccoli componenti in titanio perché sono dotate di un sistema di boccole di guida che riduce al minimo la flessione. I torni di tipo svizzero sono ampiamente utilizzati dai produttori di impianti medicali per la tornitura CNC in titanio di strumenti chirurgici, impianti dentali e viti ossee.
Questo design elimina la lunghezza del materiale non supportato che può causare flessioni sui torni convenzionali. Questa rigidità consente tolleranze più strette su componenti sottili in titanio e finiture superficiali migliori.
Strategie di ottimizzazione dei costi per l'industria della tornitura del titanio
Sebbene il titanio sia più costoso della maggior parte degli altri materiali e possa essere lavorato in vari modi, un approccio strategico alla convenienza non comprometterà la qualità.
Utilizzo dei materiali e forme quasi nette
Nella produzione di componenti in titanio, partire da forgiati e fusioni che hanno una forma netta piuttosto che da barre riduce gli sprechi di materiale e i tempi di lavorazione. Sebbene i costi iniziali dei materiali aumentino per pezzo, il costo totale di un componente spesso diminuisce grazie alla riduzione delle operazioni di lavorazione.
Le forgiature personalizzate si ripagano rapidamente nella produzione di grandi volumi. Anche per piccole quantità, l'utilizzo di forme semilavorate come barre esagonali o quadrate al posto di barre tonde può ridurre la necessità di spianare e profilare determinate geometrie.
Metodi di estensione della durata degli utensili
Un sistema di gestione sistematica degli utensili è possibile riducendo i costi e aumentando la durata degli inserti. Questo sistema prevede il monitoraggio dell'usura degli utensili e la loro reindicizzazione non appena si manifestano i primi segnali. Mantenere registrazioni dettagliate dei parametri di taglio ottimali e utilizzare la compensazione dell'usura per ottimizzarne l'utilizzo può preservare la precisione dimensionale ottimizzando al contempo l'utilizzo degli utensili.
Collaborando con fornitori di utensili per l'ingegneria specifica di applicazioni specifiche, è possibile scoprire numerose geometrie e rivestimenti proprietari. Questi non sono reperibili nei cataloghi. Questo può comportare significativi miglioramenti delle prestazioni quando si lavora con materiali difficili.
Conclusione
Il titanio è un metallo unico con numerose proprietà che richiedono conoscenze specifiche. Tra queste, la bassa conduttività termica e la tendenza a indurirsi. Il mantenimento dei corretti parametri di taglio e l'utilizzo di utensili affilati, con rivestimenti appropriati e un raffreddamento ad alta pressione sono fattori chiave. Conoscere le qualità del titanio, prevenire la formazione di taglienti di riporto e ottimizzare la durata degli utensili attraverso una gestione sistematica sono essenziali per ottenere tolleranze strette, superfici di qualità superiore e sistemi di raffreddamento ad alta pressione nelle applicazioni aerospaziali e medicali.
Il processo di controllo qualità comprende il monitoraggio in corso di produzione, nonché un'accurata ispezione finale mediante apparecchiature calibrate e in condizioni climatiche controllate. Il nostro team di Boda Tech ha una vasta esperienza nella produzione di componenti di precisione in titanio per applicazioni esigenti. Che tu abbia bisogno di componenti strutturali aerospaziali con tolleranze geometriche ristrette o di impianti di grado medicale, il nostro servizio di lavorazione CNC del titanio Siamo attrezzati per soddisfare le vostre esigenze. Contattateci oggi stesso per discutere del vostro progetto e ottenere un preventivo.