
في السنوات الأخيرة، كانت هناك زيادة مطردة في الاهتمام بعملية الابتكار وشراء ودراسة التقنيات الجديدة في صناعة الآلات. أصبحت الشركات العالمية مهتمة بشكل متزايد بالمعقدات الدقيقة أدوات آلية عالية الدقة مع إمكانية تصنيع أجزاء متعددة المحاور.
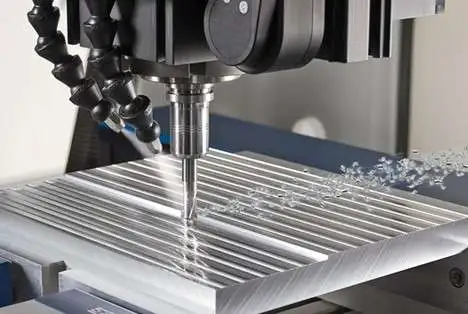
تصنيع الآلات عالية السرعة
أصبحت المعالجة عالية السرعة (HSM) على هذه المعدات الآن عامل نجاح رئيسي للإنتاج الحديث. الوقت نفسه يتطلب زيادة مستمرة في الإنتاجية و آلات CNC ومراكز التصنيع. تم بالفعل تصميم جزء كبير من الآلات الجديدة للعمل بسرعات دوران تصل إلى 25 ألف دورة في الدقيقة أو أكثر.
ما هي الفوائد التي تجلبها الآلات الدقيقة عالية السرعة؟
لا شك أن فوائد التحول إلى HSM - أنازيادة في سرعة القطع بنسبة 20-25% يقلل من تكلفة المنتج النهائي بنسبة 15%! ولكن في الطحن عالي السرعة، سرعات القطع والأعلاف أعلى بـ 5-10 مرات، مقارنة بالمعالجة التقليدية وبالتالي فهي في حدود 2 إلى 20 م / دقيقة.
إن سرعات المغزل العالية والديناميكيات العالية لآليات التغذية بدورها تفرض متطلبات صارمة للغاية على تثبيت الأداة في الماكينة من حيث الدقة والموثوقية والصلابة. يتم استيفاء هذه المتطلبات من خلال أجزاء الآلة مثل الأكمام المنكمشة. إن الميزة التي لا يمكن إنكارها لهذه الوصلة المنكمشة، والتي تعمل فيها الأجزاء المكونة لها ككل، هي أنها كذلك يمكن تجميع المفصل وتفكيكه لعدد لا حصر له من المرات تقريبًا.
الطلب المتزايد على التثبيت الهيدروليكي
تتطلب المتطلبات المتزايدة على دقة معالجة قطع العمل تطوير طرق أخرى لتثبيت الأداة بدقة على الماكينة. تتوافق عناصر التثبيت الهيدروليكي تمامًا مع متطلبات المعدات عالية الدقة للجيل الجديد.
تحدد عناصر التثبيت الهيدروليكية جميع الفجوات بين الأداة والمغزل. يعد الحد الأدنى من النفاذ الشعاعي وتوازن الأدوات الذي تم تحقيقه هنا شرطًا أساسيًا للتصنيع عالي الدقة وعمر الأداة الطويل.
السرعة المثلى لمعدن معين
عامل مهم هو حجم معدل تغذية الأداة. تسمح الهندسة الجديدة لإدراج القطع في أدوات الطحن والخراطة بزيادة معدلات التغذية بمقدار 3-5 مرات حتى 3 مم لكل دورة، مما يزيد من إزالة المعدن، على الرغم من أن عمق القطع يبلغ 1-2 مم.
أحد شروط المعالجة عالية السرعة والتصنيع عالي السرعة ببساطة هو أن كمية صغيرة من الإزالة ضرورية للحصول على جودة جيدة جودة السطح وتجنب إتلاف سطح قطعة العمل أو الأداة.
ليس من السهل ضمان ذلك بسبب خصوصيات الإنتاج المحلي. نتيجة لذلك، بسبب الأقسام الفردية، من الضروري التقليل من السرعة على السطح بأكمله. اتضح أن الطحن بسرعة أقل يكون أكثر ربحية، ولكن مع عمق قطع أكبر، لا يتم استخدام الماكينات بكامل طاقتها، ويزداد وقت معالجة الجزء.
الطريقة المثالية هي خفضه إلى حفرة محفورة مسبقًا، لكن هذا ليس ممكنًا ومريحًا دائمًا. في هذه الحالات، قاطعة يتم تخفيضها في دوامة أو متعرج. في مثل هذه الأماكن، من الضروري أيضًا تقليل السرعة لتجنب كسر الأداة.
ما هي السرعة المثالية للتصنيع الدقيق؟
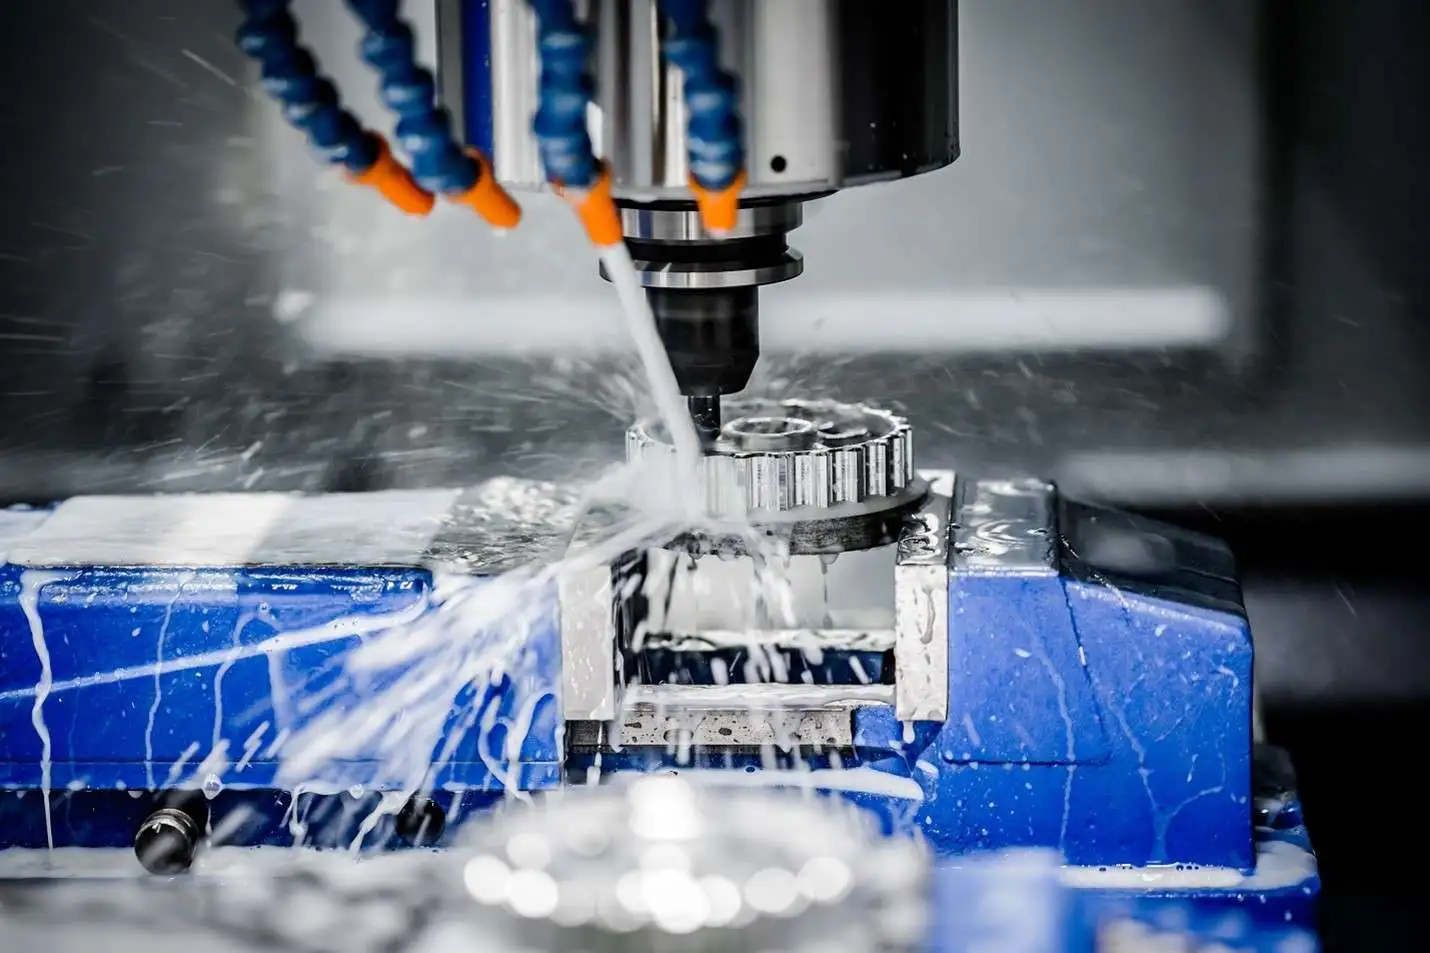
سرعة المغزل المناسبة
الحل لهذه المشاكل هو تقليل السرعة في أماكن إزالة المواد الكبيرة، وخفض القاطع، وما إلى ذلك مع الحفاظ على سرعة عالية للبرنامج بأكمله. وبالتالي، يتم تحقيق تأثير متكامل لـ HSM - تقليل وقت الماكينة بسبب تكثيف ظروف القطع، وتبسيط عام لعملية الإنتاج، وزيادة في جودة المعالجة.
في هذه الحالات، يتم خفض القاطع في دوامة أو متعرج. في مثل هذه الأماكن، من الضروري أيضًا تقليل السرعة لتجنب كسر الأداة. الحل لهذه المشاكل هو تقليل السرعة في أماكن إزالة المواد الكبيرة، وخفض القاطع، وما إلى ذلك مع الحفاظ على سرعة عالية للبرنامج بأكمله.
وبالتالي، يتم تحقيق تأثير متكامل لـ HSM - تقليل وقت الماكينة بسبب تكثيف ظروف القطع، وتبسيط عام لعملية الإنتاج، وزيادة في جودة المعالجة. في هذه الحالات، يتم خفض القاطع في دوامة أو متعرج. في مثل هذه الأماكن، من الضروري أيضًا تقليل السرعة لتجنب كسر الأداة.
ومع ذلك، فإن المطلب الأخير أصبح أقل أهمية مع ظهور أنواع جديدة من قواطع الطحن المصنوعة من الفولاذ المقسى، والتي يوصي مصنعوها بالحفاظ على عمق القطع المعتاد مع تلبية المتطلبات الأخرى لـ HSM (على وجه الخصوص، درجة الصوت الدقيقة).
مميزات الطحن عالي السرعة
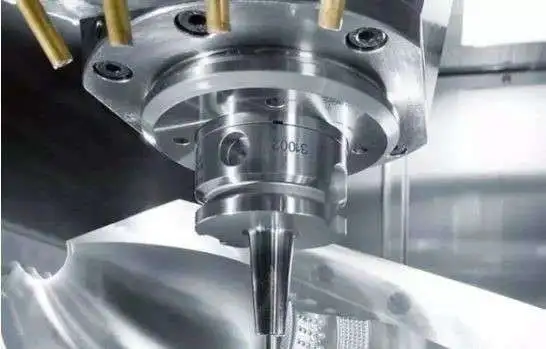
مزايا الطحن عالي السرعة
ترتبط الصعوبات الرئيسية للطحن عالي السرعة في مجال الطحن بتنظيم إزالة موحدة للمخزون وتوحيد معلمات القطع. إذا قمت بزيادة معدل التغذية بمقدار 5-10 مرات، كما هو الحال مع الطحن عالي السرعة، فإن درجة حرارة القواطع تزيد قليلاً فقط.
والسبب في ذلك هو أن معدل التغذية يتجاوز معدل التوصيل الحراري للمادة الأساسية التي يتم قطعها. القاطع "يتفوق" على انتشار الحرارة، ويتم إزالة الجزء الرئيسي منه بالرقائق. ويمكن قول الشيء نفسه عن القاطع عند الدوران.
مع نمو سرعات المعالجة، تزداد أيضًا متطلبات الأدوات المستخدمة في تشغيل المعدات. هذا مهم بشكل خاص للطحن. في المعالجة عالية السرعة، يؤدي تقليل الجريان إلى بضعة ميكرونات إلى زيادة عمر خدمة إدخالات القطع عدة مرات. لذلك، من أجل المعالجة عالية السرعة، يتم إنتاج خراطيش حرارية حديثة، وخراطيش هيدروليكية، وخراطيش متوازنة (مشابك) تسمح لك بالعمل بسرعات تصل إلى 100,000 دورة في الدقيقة.
عادة، يتم تنفيذ HSM في النطاق فوق الحرج للاهتزازات، لأنه في كل مكان عند سرعات الدوران العالية هذه، والتي تستخدم في الطحن عالي السرعة، يتم تجاوز ترددات الرنين لمكونات الشغل والأداة والآلة بشكل كبير.
سمة من سمات طحن عالي السرعة هي الحاجة إلى استخدام مغازل الأدوات الخاصة عالية السرعة فقط المطلوبة لمثل هذه السرعة الدورانية العالية، ونتيجة لذلك لا يمكن استخدام سوى الأدوات ذات القطر الصغير، من 15 إلى 20 مم، في HSM.
متطلبات المعدات
من أجل التطبيق الناجح لنظام HSS، يجب أن تعمل جميع مكونات المعدات (الآلة، الأداة، قطعة العمل، نظام الكمبيوتر CNC، برنامج التحكم) بسلاسة ودون أعطال. وينطبق نفس الشرط على مؤهلات موظفي الخدمة. إذا تبين أن مكونًا واحدًا على الأقل يمثل "حلقة ضعيفة"، فلن يؤدي ذلك إلى تلف قطعة العمل فحسب، بل سيؤدي أيضًا إلى فشل المعدات باهظة الثمن.
خذ بعين الاعتبار متطلبات كل مكون من مكونات النظام على حدة:
- يجب أن تحافظ الآلة الآلية على سرعة حوالي 12-25 ألف دورة في الدقيقة، وأن يكون لديها أيضًا نظام تبريد موثوق للمغزل. يجب أن تتمتع جميع مكونات الماكينة بصلابة عالية وقدرة على الحفاظ على نظام حراري مستقر.
- أداة القطع – يجب أن تتمتع بمزيد من المتانة والقوة. كقاعدة عامة، تنتج الشركات المصنعة الحديثة نماذج خاصة من القواطع للقطع عالي السرعة وتشير إلى شروط القطع الموصى بها لهم.
- يجب أن تكون الأداة المساعدة ضمن التفاوتات المسموح بها بشكل صارم نظرًا لأن أدنى انحرافات في الأبعاد عند السرعة العالية تسبب نبضات تتناسب طاقة اهتزازها مع قوى القطع! لذلك، يجب استخدام ظرف متوازن بشكل خاص أو أطواق قابلة للانكماش لتركيب القواطع.
ظروف الطحن لتجنب الاهتزاز في الآلات الدقيقة عالية السرعة
نظرًا لأهمية تجنب الاهتزازات أثناء HSM، لكل مجموعة من أدوات العمل، لا يمكن العثور على ظروف المعالجة المثالية إلا بشكل تجريبي. تمت ملاحظة أفضل عمر للأداة عند استبدال التبريد المائي بنظام نفخ الهواء النفاث للقاطع.
كما ذكر أعلاه، في HSC، تتم إزالة تدفق الحرارة الرئيسي من الرقائق. لذلك، فإن قدرة نظام التبريد على إزالة الرقائق من منطقة القطع ستؤثر بشكل كبير على تشطيب سطح أداة القطع ومقاومة التآكل.
وما قيل أعلاه ينطبق كلياً على الجزء الميكانيكي، أي الآلة والأدوات. ومع ذلك، فإن المكونات الإلكترونية وجزء البرنامج ليس لها تأثير أقل على جودة المنتجات خلال HSM.
نظام CNC - يجب أن يكون له هامش من السرعة، بما في ذلك القدرة على "التطلع إلى الأمام" والحساب المسبق (بسرعة حوالي 100-200 إطار في الثانية) للحركة من أجل إبطاء الأداة في الوقت المناسب قبل الزاوية و ثم قم بتسريعه مرة أخرى - حتى "المنعطف" التالي لمسار القاطع.
ملخص
تجدر الإشارة إلى أن إدخال خوارزميات حركة القطع المعدلة بدقة في ممارسة المعالجة منخفضة السرعة "العادية" يؤدي إلى تحسين جودة المنتجات المصنعة بشكل كبير. ولهذا السبب هناك اهتمام مستمر بتحسين الآلات لتحسين عملية المعالجة وإطلاق العنان لإمكانات معدات CNC الحديثة بشكل كامل.
إذا كنت بحاجة إلى أي خدمة التصنيع باستخدام الحاسب الآلي، لا تتردد في الاتصال بنا، لدينا مصطلح مهندس لديه سنوات عديدة من الخبرة في هذا المجال. ونحن قادرون على توفير أجزاء عالية التحمل بأسعار معقولة.