
إن عملية القولبة بالحقن عملية دقيقة، ولكن في بعض الأحيان قد يتم ملاحظة انحرافات صغيرة. التسامح هو حدود التباين لمنتج ما ضمن الحد المحدد للحجم أو القياسات. يساعد ذلك الأجزاء على العمل كما هو مقصود خاصة عند تنفيذ مشروع يتضمن استخدامًا متعددًا للمكونات. إن عدم وجود تسامح حرج يعني أن الأجزاء لن تتناسب ولن تتمكن من الأداء كما هو متوقع. عادة ما يكون هناك تسامحان رئيسيان في القولبة بالحقن: التشغيل الآلي والراتنج. حد الدقة للتشغيل الآلي هو +/-0.003 بوصة (0.076 مم) ويرتبط عادةً بأداة القالب. يتم تطبيق تسامح الراتينج على الجزء النهائي. عادة، لا يقل عن +/-0.002 بوصة لكل بوصة (0.051 مم لكل مم).
الآن، دعونا نتحدث عن خصائص التصميم والمواد والعملية التي يجب مراعاتها لتحقيق متطلبات حقن البلاستيك المطلوبة، وجعل الأجزاء تعمل بشكل مثالي.
ما هي العوامل التي تؤثر على التحمل صب الحقن؟
التحمل حقن صب
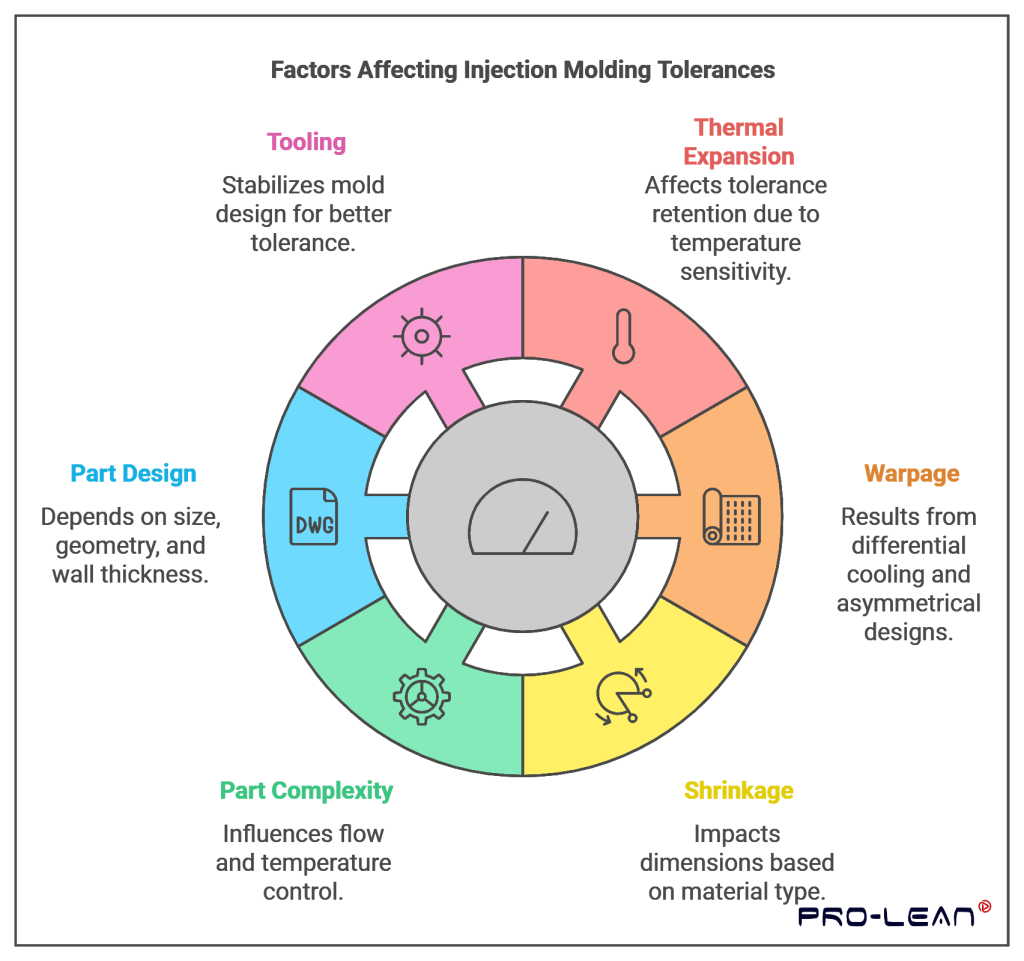
تؤثر العديد من العوامل على حقن صب التسامحات إلى حد أكبر. إن إدراك هذه العوامل يساعد في ضبط التسامحات لظروف المشروع.
التمدد الحراري
تتمتع معامل التمدد الحراري بأهمية كبيرة في المواد البلاستيكية. وتعد حساسية درجة الحرارة من السمات المهمة الأخرى للمواد البلاستيكية لأنها تتمدد وتنكمش مع تغير درجات الحرارة. ولا يُرى أن التمدد الحراري يؤثر بشكل مباشر على خصائص التماسك. لذا، فإن الاحتفاظ بالتسامح قد يكون مشكلة إلى حد ما إذا حدث تقلب كبير في درجات الحرارة.
انفتال
تشوه - عيب في عملية حقن القالب
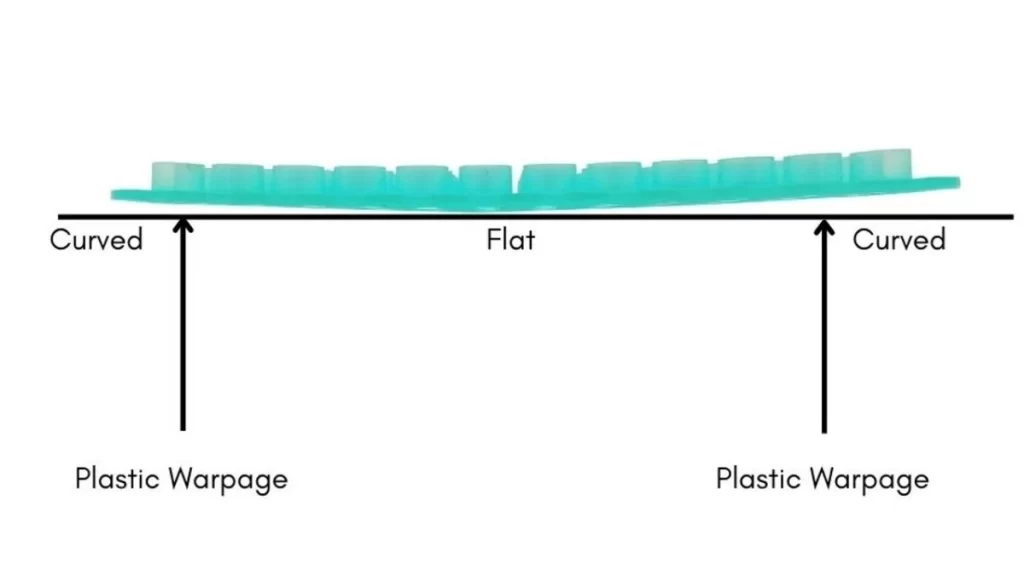
يُعرَّف الانحناء بأنه الانحراف عن التسطح الأصلي للمادة نتيجة للتبريد التفاضلي. عندما تكون تصميمات شفرات التوربينات ذات جدران سميكة غير متماثلة، يكون وقت التبريد طويلاً للغاية، وهناك احتمال للانحناء. علاوة على ذلك، فإن التبريد غير المنتظم يخلق مشكلات مثل عدم القدرة على الحفاظ على التسامح الوثيق. من الضروري تقليل مشكلات الانحناء. يمكن تحقيق ذلك من خلال زيادة حقن القالب إلى أقصى حد، ولكن ليس إلى مستوى متطرف.
انكماش
لقد تقلصت جميع المواد البلاستيكية التي تم اختبارها إلى حد ما عند التبريد. ويمكن رؤية التأثير في الأبعاد العامة للجزء المستخدم النهائي. تؤثر ظاهرة الانكماش على جميع المواد البلاستيكية بمعدلات مختلفة. ومن المعروف أن المواد غير المتبلورة تتقلص أكثر من المواد البلورية، بشكل عام. لأن تغير الطور يحدث عن طريق الذوبان. تستخدم معظم الصناعات الأجزاء البلاستيكية بسبب مرونة المنتج. ونظرًا لأنها مستدامة اقتصاديًا، فإن العديد من شركات التصنيع تفضلها.
تعقيد الجزء
تتضمن عملية تصميم وتشكيل تدفق المواد جوانب صعبة. ويمكن أن تؤدي هذه الجوانب إلى إبطاء معدل التعبئة السريع الذي قد يحدث أثناء عملية التشكيل. ومن ثم فإن مستوى التحكم في درجة الحرارة له أهمية كبيرة. كما يسهل نظام التبريد تحقيق مستويات التسامح المطلوبة.
تصميم جزء
تعتمد التفاوتات بشكل كبير على حجم القطعة وهندستها وسمك الجدار. تنكمش الأجزاء الأكبر والأكثر سمكًا بمعدلات مختلفة. تعد القدرة على إدارة مثل هذه الاختلافات ذات أهمية كبيرة للحصول على نتائج عالية الجودة. توفر هندسة القطعة التحكم مما يعني أنه يمكن أن يكون هناك تفاوت أفضل.
تزيين
لا يمكن تحديد التفاوتات إلا بمساعدة تصميم قالب الحقن. يلعب استقرار القالب دورًا في التحكم في معدل التبريد وتقليل عملية الانكماش. وبالتالي، يعمل تصميم القالب على تحسين موثوقية التفاوت وجودة المنتج.
جرب برولين الآن!
كيف تؤثر المادة على تحملات القالب؟
من المهم تحديد الراتينج المناسب لنجاح المهمة. أثناء المعالجة، تتمتع جميع المواد بخصائص مختلفة وتتطلب اتباع تقنيات مختلفة. فهي تندمج وتتبلور وتتصلب عند درجات حرارة مختلفة. يساعد اختيار المادة المناسبة في الحصول على المواصفات المطلوبة.
انكماش
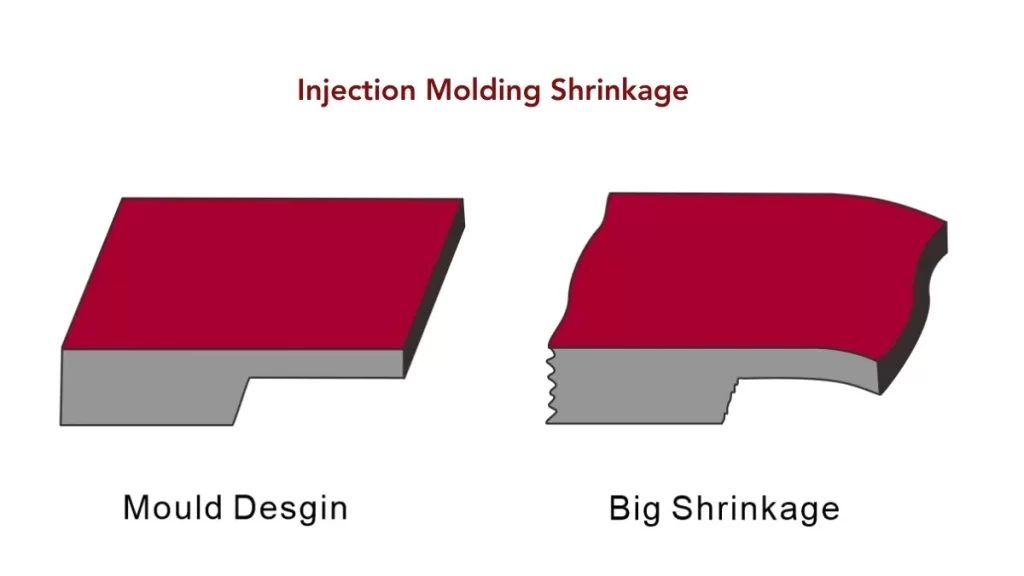
الانكماش في القوالب
عند تبريد القوالب، تنكمش جميع المواد. معدل الانكماش هو سمة مهمة يجب أخذها في الاعتبار. معرفة الطريقة التي يتعامل بها القالب مع الانكماش أمر بالغ الأهمية. على سبيل المثال، إذا تم استخدام قالب لإنتاج بلاستيك ABS، فإن معدل الانكماش هو 0.003 بوصة/بوصة (0.076 مم/مم). ومن المستحسن تصميم القالب بحيث يأخذ في الاعتبار هذا الانكماش. يساعد هذا النهج في التأكد من أن الجزء النهائي يحقق التفاوتات المطلوبة.
ومع ذلك، إذا قمت بالتبديل من البولي إلى البولي بروبيلين، فإن معدل الانكماش يختلف. يتمتع البولي بروبيلين بمعدل انكماش يبلغ 0.018 بوصة لكل بوصة (0.457 مم لكل مم). يؤدي هذا إلى اختلاف قدره 0.015 بوصة/بوصة (0.381 مم/مم) بين الحالتين. قد يصبح الاختلاف صغيرًا مثل 0.015 بوصة، مما قد يؤدي إلى حدوث مشكلات خطيرة في القطعة. (لمعرفة المزيد عن القولبة بالضغط مقابل القولبة بالحقن).
تقدير الانكماش والتفاوتات الجزئية
من المعروف أن الأجزاء المصبوبة بالحقن تتقلص مع تبريد المادة. يؤثر عامل الانكماش بشكل مباشر على تحمل الأجزاء. يعد تحسين مثل هذه التغييرات أمرًا بالغ الأهمية وينتشر في جزء كبير من التصميم. لتقدير الانكماش، يجب على المرء قياس معدل الانكماش الخطي للمادة. يساعد المعيار مثل ASTM D955 في عملية الاختبار هذه. أولاً، استخدم عينة حقن واتركها تبرد. احسب الانكماش باستخدام المعادلة التالية:
معدل الانكماش = 100% (Lc – Lp) / Lp
أين:
- Lc: طول التجويف
- LP: طول الجزء بعد التبريد
تحدد المعادلة أعلاه الانكماش الخطي للمواد التي لا تكون خصائصها متماثلة. ومن الجدير بالذكر أن الراتنجات المملوءة بالألياف الطويلة تتمتع بانكماش منخفض أثناء تدفق الذوبان. وقد يؤدي هذا إلى المبالغة في تقدير الانكماش في الاتجاه العرضي. (لمعرفة المزيد عن التصنيع باستخدام الحاسب الآلي مقابل. صب الحقن)
تحليل تدفق العفن
يتم تحديد معدل التمدد بشكل فعال عند إجراء تحليل تدفق القالب. يوضح هذا المحاكاة العملية التي يتم من خلالها تعبئة الراتينج البلاستيكي في القالب. كما يوضح المناطق في القالب التي قد يكون من الصعب ملؤها. بشكل عام، يستخدم المحاكاة Autodesk Moldflow، أحد أكثر أدوات CAE استخدامًا.
قيم الانكماش النموذجية للبلاستيك
يوضح الجدول التالي نطاق الانكماش لمعظم راتنجات القولبة بالحقن المتوفرة في السوق. بشكل عام، راجع ورقة بيانات المادة للحصول على أفضل النتائج.
| الخامة | مدى الانكماش |
| عضلات المعده | 0.7-1.6 |
| PC / ABS | 0.5-0.7 |
| أسيتال/POM (ديلرين®) | 1.8-2.5 |
| ASA | 0.4-0.7 |
| HDPE | 1.5-4 |
| الورك | 0.2-0.8 |
| LDPE | 2-4 |
| نايلون 6/6 | 0.7-3 |
| نايلون 6/6 مملوء بالزجاج (30%) | 0.5-0.5 |
| PBT | 0.5-2.2 |
| زجاج مملوء بـ PBT (30%) | 0.2-1 |
| نظرة خاطفة | 1.2-1.5 |
| زجاج بيك مملوء بنسبة (30%) | 0.4-0.8 |
| جزيرة الأمير إدوارد (أولتيم®) | 0.7-0.8 |
| حيوان اليف | 0.2-3 |
| PMMA (أكريليك) | 0.2-0.8 |
| PC | 0.7-1 |
| زجاج مملوء بالكمبيوتر (20-40%) | 0.1-0.5 |
| مملوء بالزجاج البولي ايثيلين (30%) | 0.2-0.6 |
| البولي بروبلين هوموبوليمر | 1-3 |
| البولي بروبلين كوبوليمر | 2-3 |
| المؤسسة العامة للتقاعد | 1.5-2.2 |
| PPO | 0.5-0.7 |
| ذكر المكتب الصحفى | 0.6-1.4 |
| PPSU | 0.7-0.7 |
| PVC جامدة | 0.1-0.6 |
| سان (أ.س) | 0.3-0.7 |
| اذهب للأعلى | 0.5-2.5 |
| TPU | 0.4-1.4 |
كيفية تحسين تفاوتات القولبة بالحقن
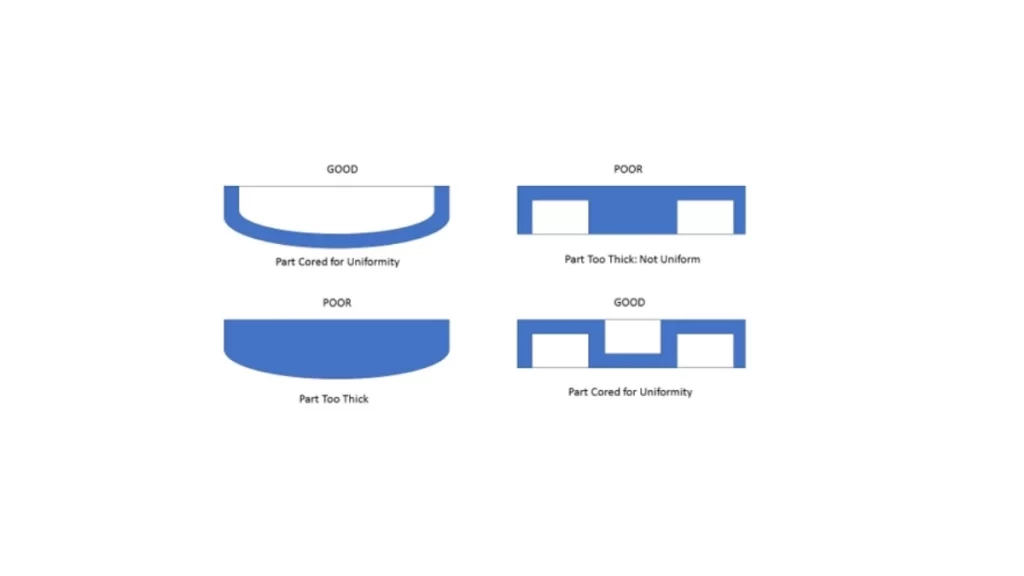
معايير تحسين التسامحات
على وجه التحديد، من المهم التنبؤ بتفاوتات عملية حقن القالب النموذجية مسبقًا. وتشمل هذه التفاوتات تصميم المنتج واختيار المواد والأدوات والتحكم في العملية.
مرحلة التصميم
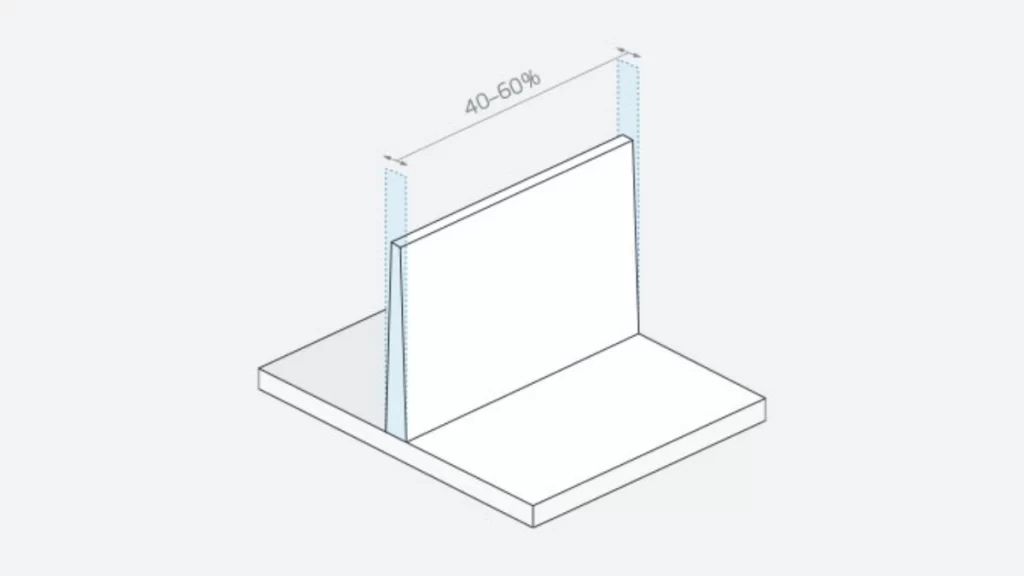
اتبع دائمًا إرشادات التصميم للتصنيع (DFM). يقلل هذا النهج بشكل كبير من احتمالية الانحناء والانكماش وعدم المحاذاة. يجب أن تعمل الاستراتيجيات في التصميم للتصنيع على تحسين عملية التصنيع وجودة التفاوتات للمنتج.
الحجم الكلي
تعتمد التفاوتات بشكل كبير على الحجم الإجمالي للمنتج. يعد الانحناء أحد أكبر المخاطر التي قد تؤدي إلى تشوه المنتجات الأكبر حجمًا. تعتبر الاعتبارات المتعلقة بالحجم أثناء التصميم حساسة للغاية.
سمك الجدار
إن تساوي سمك الجدار هو الحل الأمثل من حيث تثبيت معدل الانكماش. فهو يقلل من المشاكل مثل الانحناء والغرق. ويجب أن تتجنب التصميمات الجدران السميكة الضخمة، ويجب أن تكون الزوايا الداخلية مستديرة قدر الإمكان.
زوايا السحب
من الممكن تقليل إزالة الأجزاء من القوالب عن طريق دمج زوايا السحب. تقلل هذه الممارسة من احتمالية الانكماش والالتصاق. عادة ما تتراوح زاوية السحب من 10 إلى 20 درجة.
أرباب العمل
لا ينبغي للمصممين أن يزيدوا سمك جدران البروز أكثر من اللازم. فقد تؤدي الجدران السميكة إلى تكوين فراغات وقد تتسبب أيضًا في زيادة وقت الدورة.
حدد المادة الصحيحة
يؤثر اختيار المادة المناسبة بشكل كبير على تحمّلات عملية صب الحقن. كما يجب أن تكون قيم الانكماش للمواد متشابهة. كما يعد تحديد الراتنجات المناسبة للحجم والتصميم أمرًا بالغ الأهمية.
ضع أدوات العفن في الاعتبار
يؤثر هيكل القالب بشكل كبير على الدقة ويتأثر عادة بهيكل أداة القالب. يعد زيادة الحجم أفضل ممارسة لتقليل مشكلة انكماش المواد. في هذه الحالة، يجب أن تكون درجة الحرارة موحدة طوال عملية الصب. يعني تقليل العيوب وضع دبابيس القاذف والبوابات بشكل صحيح.
تنفيذ عمليات RPC
السبب الرئيسي وراء تأثير متغيرات المعايرة على جودة القطعة هو أن لها تأثيرًا مستمرًا وثابتًا. تعد درجة الحرارة والضغط ووقت الانتظار العوامل الأساسية التي يجب تنظيمها. يجعل استخدام المستشعرات من الممكن الحصول على ردود فعل أثناء إجراء العملية.
جرب برولين الآن!
التفاوتات القياسية لقوالب الحقن
يهدف الجدول أدناه إلى تقديم ملخص منهجي لتسامحات حقن القالب القياسية وفقًا لـ غب / T شنومكس-شنومكس. الغرض منه هو المساعدة شركات القولبة بالحقن في فهم حدود التسامح في أبعاد الأجزاء لإنتاج منتج نهائي عالي الجودة.
- مستوى التسامح (MT1 – MT7): تُظهر هذه المستويات درجة الدقة المطلوبة لقطعة ما. تعد MT1 الأكثر دقة بينما تتمتع MT7 بقدر أكبر من التسامح.
- نطاق الأبعاد (مم): يشير كل صف إلى فئة حجم معينة من الأجزاء المصبوبة - من المنمنمات (0-3 مم) إلى القياسات الأكبر (120-140 مم).
- العمود “أ” و “ب”: يتم تقسيم كل مستوى من مستويات التسامح إلى عمودين "أ" و"ب"، مما يعطي قيمتين للتسامح لكل مستوى. وبالتالي، بناءً على التطبيق، يمكن تحديد قيمة التسامح المناسبة للتطبيق المحدد.
|
مستوى التحمل |
نطاق الأبعاد (مم) |
٢٠٢٤/٢٠٢٣ |
٢٠٢٤/٢٠٢٣ |
٢٠٢٤/٢٠٢٣ |
٢٠٢٤/٢٠٢٣ |
٢٠٢٤/٢٠٢٣ |
٢٠٢٤/٢٠٢٣ |
50-80 |
80-120 |
120-140 |
|
MT1 |
a |
± 0.050 |
± 0.050 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
|
b |
± 0.025 |
± 0.025 |
± 0.030 |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.070 |
± 0.080 |
|
|
MT2 |
a |
± 0.070 |
± 0.070 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
|
b |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
|
|
MT3 |
a |
± 0.090 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
|
b |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
± 0.180 |
± 0.200 |
|
|
MT4 |
a |
± 0.120 |
± 0.140 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.400 |
|
b |
± 0.060 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.240 |
± 0.270 |
|
|
MT5 |
a |
± 0.160 |
± 0.190 |
± 0.220 |
± 0.270 |
± 0.320 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
|
b |
± 0.080 |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
± 0.350 |
|
|
MT6 |
a |
± 0.220 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
|
b |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
|
|
MT7 |
a |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
± 0.800 |
± 0.900 |
|
b |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.300 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
تقنيات القياس والتفتيش لتفاوتات القولبة بالحقن
يتم استخدام أدوات التحكم والقياس الفعلية في التحقق من تحمّلات القولبة بالحقن باستخدام الطرق التالية؛ وتشمل الطرق الرئيسية ما يلي:
- الفحص العيني: يتضمن الفحص الأساسي تحديد المخالفات في الأجزاء مثل الانحناء والغرق والتشقق.
- القياس اليدوي: القياس المباشر للأجزاء باستخدام أدوات القياس مثل الفرجار والميكرومتر. هذه الطريقة مناسبة للأجزاء البسيطة ذات عدد صغير من الأبعاد الحرجة.
- القياس الآلي: للأجزاء ذات الأبعاد الحرجة المتعددة. استخدام آلات قياس الإحداثيات وأنظمة الرؤية في إنتاج هذه الأجزاء المعقدة.
- فحص المادة الأولى (FAI): تقوم عملية الفحص النهائي بتقييم الجزء الأول عند خروجه من خط الإنتاج في دورة الإنتاج. وتقدم جميع المعلمات الأبعادية وتجري مقارنة بين كل معلمة وقيم التصميم، فيما يتعلق بتسامح المنتجات.مزيد من المعلومات حول مراقبة جودة قوالب الحقن)
خاتمة
تعتبر تحمُّلات القولبة بالحقن بالغة الأهمية في ضمان جودة وفعالية الأجزاء المصبوبة بالإضافة إلى ملاءمتها للاستخدام. تتأثر هذه التحمُّلات بقضايا مثل الانكماش والانحناء والتمدد الحراري وتصميم الأجزاء والتعقيد وتصميم الأدوات. من خلال العمل والتصميم والمواد، بالإضافة إلى التحكم في ظروف معالجة القولبة بالحقن، من الممكن تحقيق التحمُّلات المطلوبة لأي مشروع.
ابدأ مشروعك مع Boda!
تتطلب العديد من الأجزاء المصبوبة بالحقن أبعادًا محددة لتلبية الوظيفة التي صُممت من أجلها. تعني التفاوتات أن المكونات سوف تتناسب وتعمل كما هو مطلوب وتلبي المواصفات المطلوبة.
إن العمل مع Boda هو خطوة كبيرة نحو تصنيع أجزاء عالية الجودة لتطبيقات مختلفة. بعد أن عملت في الصناعة لأكثر من عقد من الزمان، اكتسبت Boda خبرة في تصنيع القوالب الدقيقة والقولبة بالحقن. نحن نركز على تطوير المنتجات الطبية التي تلبي متطلبات الجودة العالية والمتطلبات التنظيمية لمثل هذه المنتجات باستخدام خبرة ومهارة كبيرتين. اتصل بنا الآن للحصول على الجودة خدمة صب الحقن واحصل على عرض أسعار غير ملزم من خبرائنا!