
فوائد القطع بالليزر
العملية الحرارية لـ القطع بالليزر يستخدم شعاع ليزر مركز لتحقيق قطع دقيقة للمواد بدقة عالية. يعمل نظام التحكم الرقمي باستخدام لغة G-code لتحقيق دقة عالية تصل إلى ±0.1 مم مع الحفاظ على مستويات منخفضة من التفاوت في المواد.
إن الطبيعة غير التلامسية لهذه الطريقة تطيل عمر الأداة، مما يجعل مزايا القطع بالليزر مناسبة للتصاميم المعقدة في صناعة الطيران والفضاء والسيارات. يُتيح الجمع بين ليزر الألياف وليزر ثاني أكسيد الكربون إمكانيات مرنة لقطع المواد عبر مستويات سُمك مختلفة. خدمات قطع المعادن الحديثة مثل برولينتيك يختارون القطع بالليزر كطريقة مفضلة لديهم لأنه يوفر معالجة فعالة مع الحفاظ على دقة عالية ونتائج قابلة للتكرار.
أهم 10 مزايا للقطع بالليزر
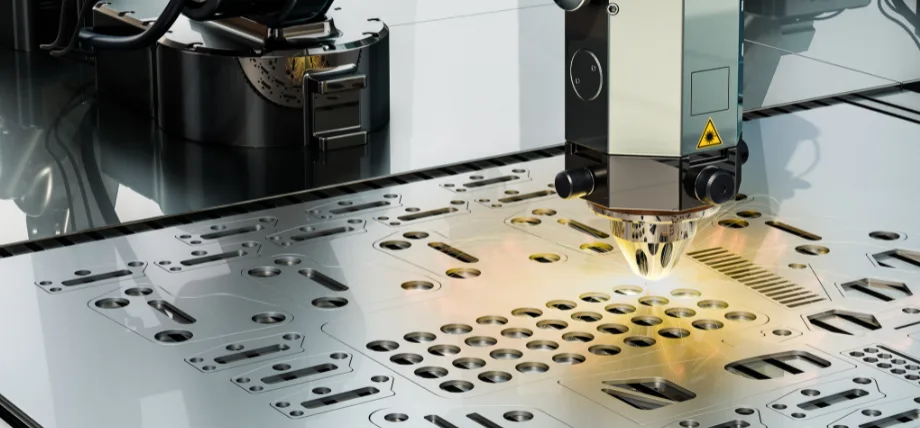
دقة عالية ودقة
- دقة عالية ودقة: الفائدة الأساسية من قطع ليزر دقيق تكمن تقنية القطع بالليزر في قدرتها على تحقيق دقة عالية في القطع، تصل إلى 0.05 مم. ينتج شعاع الليزر المركز شقوقًا ضيقة تتراوح بين 0.1 و0.5 مم، مما يتيح تصميم أشكال معقدة دون أي تشويه. تتفوق دقة القطع بالليزر على دقة طرق القطع الميكانيكية التقليدية، إذ تُنتج نتائج تلبي المتطلبات الصارمة لتصنيع الإلكترونيات الدقيقة والأجهزة الطبية.
- تعدد الاستخدامات عبر المواد: تتوافق عملية القطع بالليزر مع مواد متنوعة، بما في ذلك المعادن والبلاستيك والخشب، بالإضافة إلى المواد المركبة مثل الألياف الزجاجية المصفحة والبولي كربونات. تعمل ليزرات الألياف على نطاق واسع من المواد، بما في ذلك قطع الصفائح المعدنية بالليزر والمواد غير المعدنية، دون الحاجة إلى استبدال الأدوات. تتيح مرونة تقنية القطع بالليزر معالجة سريعة لمختلف المشاريع، مما يؤدي إلى تقليل أوقات الإعداد مقارنةً بأنظمة الطحن باستخدام الحاسوب (CNC) والقطع بنفث الماء.
- سرعة وكفاءة عالية: تتميز عملية القطع بالليزر بسرعتها العالية، حيث يمكنها قطع المواد الرقيقة بمعدلات تصل إلى 10 أمتار في الدقيقة. وتساهم سرعة تشغيل تقنية القطع بالليزر في تقليل وقت الإنتاج، مما يؤدي إلى زيادة كفاءة التصنيع في بيئات الإنتاج واسعة النطاق. كما تحافظ عملية القطع بالليزر على سرعة معالجة ثابتة لجميع سماكات المواد، مما ينتج عنه إنتاج أسرع وتكاليف تصنيع أقل مقارنةً بالقطع بالبلازما والقطع باللهب.
- الحد الأدنى من نفايات المواد: يُسهم الجمع بين عرض القطع الضيق وقدرات التداخل المُحسّنة في برامج التصميم بمساعدة الحاسوب (CAD) في القطع بالليزر في تقليل هدر المواد إلى أدنى حد. تتجاوز نسبة استغلال المواد في القطع بالليزر 90% بفضل عرض القطع الضيق وقدرات التداخل المُحسّنة التي توفرها برامج التصميم بمساعدة الحاسوب. ويؤدي تقليل الهدر في عمليات القطع بالليزر إلى خفض تكاليف التشغيل وتحقيق أثر إيجابي على البيئة في الصناعات التي تسعى إلى خفض التكاليف.
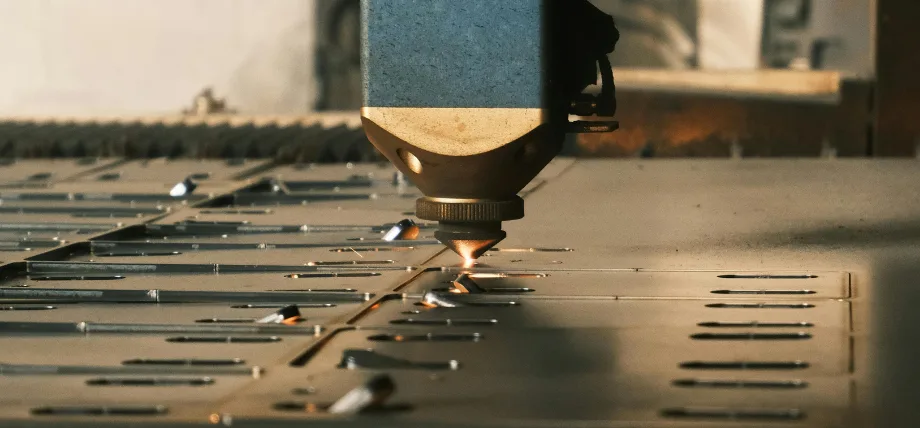
- عملية عدم الاتصال: تمنع طبيعة القطع بالليزر التي لا تتطلب التلامس المباشر تلامس الأداة مع المادة، مما يحمي أدوات القطع من التآكل ويمنع تلوث المادة وأي اختلافات سطحية ناتجة عن عيوب القطع بالليزرتتضمن مزايا المعالجة بالليزر الحفاظ على سلامة سطح المواد الحساسة أو باهظة الثمن، إذ لا تُدخل هذه التقنية ملوثات مثل سوائل التبريد والزيوت أثناء عملية القطع. كما تُنتج عملية الليزر الدقيقة حوافًا نظيفة تُغني في كثير من الأحيان عن الحاجة إلى عمليات إزالة النتوءات بعد المعالجة.
- القدرة على قطع الأشكال المعقدة: تُحقق عملية القطع بالليزر نتائج استثنائية عند تصميم أشكال معقدة، حيث تُمكّن المسارات الموجهة بواسطة نظام التحكم الرقمي الحاسوبي (CNC) من إنتاج أشكال معقدة. يُتيح هذا النظام تطوير المنتجات بسرعة وتصنيعها حسب الطلب بفضل قدرته على قطع التصاميم المعقدة ذات أنصاف الأقطار الصغيرة والعناصر المتداخلة المتعددة. كما يُنتج القطع بالليزر حوافًا فائقة الجودة على الأشكال الهندسية المعقدة مقارنةً بقواطع البلازما وآلات التفريز CNC، دون الحاجة إلى تكاليف أدوات إضافية.
- المنطقة المتأثرة بالحرارة المنخفضة (HAZ): يُنشئ شعاع الليزر المُركّز منطقة إدخال حراري صغيرة، مما ينتج عنه منطقة متأثرة بالحرارة (HAZ) ضئيلة يتراوح قياسها بين 0.1 و 0.5 مم. تبقى خصائص المادة سليمة لأن شعاع الليزر يُنشئ منطقة حرارية صغيرة تمنع التشوه والتصلب في المواد الحساسة للحرارة، بما في ذلك الفولاذ الطري والفولاذ الكربوني. تمتد المنطقة المتأثرة بالحرارة الناتجة عن عمليات القطع باللهب والقطع بالبلازما إلى مسافة أبعد من تلك الناتجة عن القطع بالليزر، مما يعني ضرورة إجراء خطوات معالجة إضافية، وبالتالي زيادة تكاليف الإنتاج.
- الأتمتة والتكامل: يُتيح دمج آلات القطع بالليزر مع الأنظمة الآلية التشغيلَ دون تدخل بشري، مما يُقلل من التدخل البشري في الإنتاج. ويُوفر النظام تشغيلاً فعالاً من حيث التكلفة لعمليات الإنتاج الكبيرة، حيث تُمكّن برمجة G-code من إجراء عمليات قطع متسقة وقابلة للتكرار. كما تُقلل الطبيعة الآلية للقطع بالليزر من وقت الإنتاج وتُعزز موثوقية عملية التصنيع مقارنةً بعمليات القطع اليدوي للأسلاك.
- احتياجات الصيانة المخفضة: يتجاوز العمر التشغيلي لأنظمة الليزر الليفي نظيره في الأنظمة الميكانيكية، وذلك لأن ثنائياتها، التي تحتوي على عناصر أرضية نادرة، لا تتطلب سوى الحد الأدنى من الصيانة. كما أن تكلفة تشغيل النظام أقل على المدى الطويل، إذ أن فحوصات الصيانة تغني عن الحاجة إلى استبدال الأدوات، وهو أمر شائع في عمليات الطحن باستخدام الحاسوب (CNC). وتجعل المزايا التشغيلية لتقنية الليزر منها خيارًا ممتازًا للتطبيقات الصناعية التي تتطلب تشغيلًا مستمرًا.
- السلامة والتشغيل النظيف: تتم عملية القطع بالليزر داخل آلات محمية، مما يوفر حماية فعالة للمشغلين من المخاطر، على عكس تقنيات اللهب المكشوف. ينتج النظام أقل قدر من الضوضاء والاهتزاز، بينما تعمل أنظمة التهوية المناسبة على التحكم الفعال في الأبخرة الخطرة. إن الجمع بين التشغيل الآمن والقطع الدقيق يجعل تقنية الليزر الخيار الأمثل للمنشآت الصناعية الحديثة، حيث أنها تعزز سلامة وكفاءة مكان العمل.
ما هي بعض عيوب القطع بالليزر؟
عملية القطع بالليزر بدون تلامس
التكلفة العالية
يتراوح الاستثمار الأولي بين 50,000 و500,000 دولار، بينما تصل تكاليف الطاقة والغاز إلى 15 دولارًا أو أكثر في الساعة. تبلغ نفقات الصيانة السنوية ما بين 8% و12% من القيمة الإجمالية للنظام، في حين تتطلب العدسات استبدالًا كل 2,000 ساعة تشغيل بتكلفة تتراوح بين 800 و2,500 دولار. وتكون تكلفة تنفيذ العمليات ذات الحجم المنخفض أعلى بنسبة تتراوح بين 40% و200% من تكلفة عمليات البلازما.
سمك السقف
سماكة الورقة
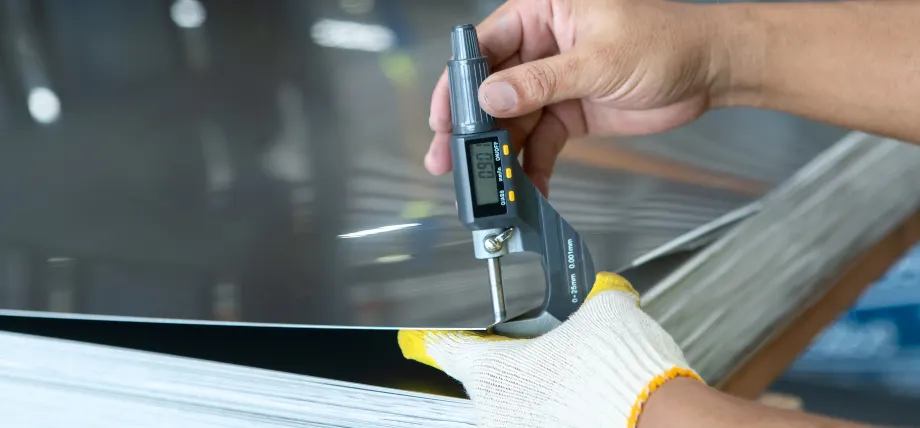
تصل عملية القطع إلى أقصى سُمك عند 25 مم للفولاذ الطري و15 مم للفولاذ المقاوم للصدأ. تتطلب معالجة الصفائح السميكة تمريرها عدة مرات عبر الآلة، مما يقلل سرعة الإنتاج بنسبة 50% ويتطلب معدات إضافية وتدريبًا للمشغلين.
ضرر الحرارة
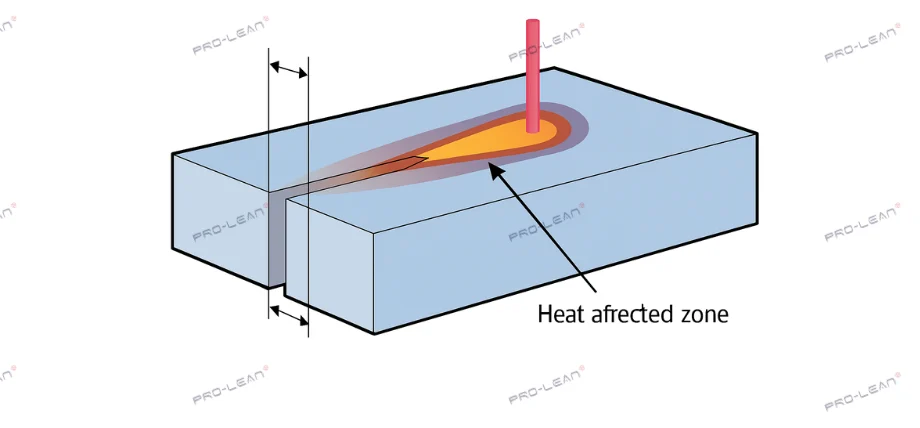
منطقة الخطر في القطع بالليزر
تُحدث المنطقة المتأثرة بالحرارة، والتي تمتد من 1 إلى 3 ملم، تشوهات في المواد الرقيقة، مما يجعل التعامل مع الحواف أكثر صعوبة. تتطلب هذه العملية وقتاً إضافياً للعمالة اللازمة للتلدين وإزالة النتوءات، مما يزيد من مدة الإنتاج الإجمالية بنسبة تتراوح بين 15 و30%.
الأبخرة السامة والسلامة
ينتج عن استخدام مواد وطلاءات PVC أبخرة حمض الهيدروكلوريك والزنك. لذا، يُعدّ تركيب أنظمة ترشيح HEPA (بتكلفة تزيد عن 12,000 دولار أمريكي) وحاويات من الفئة الأولى أمرًا ضروريًا، لأن عدم الالتزام بمعايير السلامة سيؤدي إلى غرامات تصل إلى 156,000 دولار أمريكي من قِبل إدارة السلامة والصحة المهنية (OSHA).
المعادن العاكسة
ينعكس شعاع الليزر بنسبة 90% عن أسطح النحاس الأصفر والنحاس الأحمر، مما يُلحق الضرر بالمكونات البصرية. تتطلب هذه العملية إما ليزرًا جديدًا أو طلاءً مسبقًا للأجزاء، الأمر الذي يُعطّل عمل الأنظمة أحادية الآلة.
استخدام الطاقة
يستهلك النظام طاقة مقدارها 6 كيلوواط، ويولد 24 كيلوواط ساعة في الساعة، ويستهلك من 1 إلى 2 متر مكعب من النيتروجين في الدقيقة. وتفرض انبعاثات ثاني أكسيد الكربون السنوية، التي تتراوح بين 8 و15 طنًا، على المؤسسات إجراء تقييمات لأداء الحوكمة البيئية والاجتماعية والمؤسسية.
كيف تعمل آلة القطع بالليزر
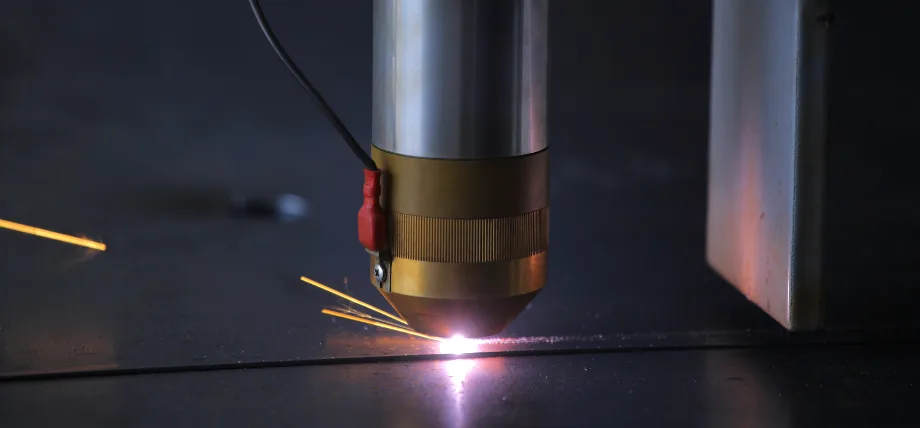
قطع الليزر الدقة
تتضمن عملية القطع بالليزر مراحل متميزة
- يُمكّن تحويل ملفات المتجهات إلى كود G قاطع الليزر من تنفيذ تصميمات معقدة عن طريق تحديد مسارات القطع الدقيقة.
- يقوم ليزر عالي الطاقة (1-20 كيلو واط) بإنتاج شعاع تقوم البصريات بتركيزه في بقعة قطرها 0.1-0.3 مم لتحقيق كثافة اختراق مثالية للمادة.
- يقوم نظام التحكم الرقمي الحاسوبي (CNC) بتحريك رأس الليزر على سطح المادة، مع استخدام غازات مساعدة (النيتروجين أو الأكسجين) لإزالة الحطام المنصهر. تُعدّ عملية القطع بالليزر الليفي الأنسب للمواد المعدنية، بينما تُعطي ليزرات ثاني أكسيد الكربون نتائج أفضل عند قطع المواد غير المعدنية.
- يقوم نظام التحكم الرقمي الحاسوبي (CNC) بضبط طاقة الليزر وسرعة القطع وضغط الغاز وفقًا لسمك المادة للحصول على أفضل النتائج. تصل سرعة القطع إلى أقصى حد لها مع الصفائح الرقيقة، بينما تحتاج المواد السميكة إما إلى سرعة أقل أو إلى تمريرات متكررة لإتمام عملية التصنيع بنجاح.
- غالباً ما تجعل الحواف النظيفة التي تنتجها عمليات القطع بالليزر خطوات المعالجة اللاحقة، مثل طلاء المسحوق وإزالة النتوءات، غير ضرورية في معظم الحالات.
جرب برولين الآن!
أنواع قواطع الليزر
ليزر ثاني أكسيد الكربون
تعمل ليزرات ثاني أكسيد الكربون بطول موجي 10.6 ميكرومتر لمعالجة المواد غير المعدنية والمعادن الرقيقة باستخدام مخاليط غاز ثاني أكسيد الكربون. توفر هذه التقنية تشغيلاً اقتصادياً، لكنها تُظهر فعالية أقل عند معالجة المواد العاكسة، مما يجعلها مناسبة لتطبيقات القطع القياسية.
الليزر الألياف
يُمكّن الطول الموجي البالغ 1.07 ميكرومتر لأشعة الليزر الليفية المُطعّمة بالإيتربيوم من قطع المعادن بدقة تصل إلى سُمك 25 مم. وبفضل الجمع بين كفاءة الطاقة العالية ومتطلبات الصيانة المنخفضة، تُعدّ أشعة الليزر الليفية مثالية لتصنيع الصفائح المعدنية في بيئات الإنتاج واسعة النطاق.
كريستال الليزر
توفر ليزرات الكريستال Nd:YAG وNd:YVO4 طاقة خرج عالية لتلبية الاحتياجات الصناعية، إلا أن تكاليف تشغيلها مرتفعة، وعمرها الافتراضي قصير. ولا تزال هذه التقنية غير شائعة الاستخدام نظراً لحاجة المستخدمين إلى إجراء عمليات صيانة دورية.
الصمام الثنائي الليزر
توفر ليزرات الديود تشغيلًا ميسور التكلفة للأعمال الصغيرة؛ ومع ذلك، فإن إنتاج الطاقة يحد من استخدامها في المهام الصناعية الثقيلة التي تتضمن مواد سميكة.
ما هي احتياطات السلامة الخاصة بالقطع بالليزر؟
تشمل عيوب القطع بالليزر ما يلي:
- يتطلب شراء آلات القطع بالليزر الصناعية موارد مالية كبيرة لأن أسعارها تتراوح بين 100,000 دولار و 500,000 دولار، وهو ما يشمل تكلفة المعدات ونفقات التدريب وإعداد البنية التحتية التي لا تستطيع الشركات الصغيرة تحملها.
- تصبح عملية القطع للمعادن العاكسة والمواد السميكة التي يزيد سمكها عن 30 مم أقل كفاءة، مما يؤدي إلى الحاجة إلى القطع بنفث الماء أو القطع بالبلازما للحصول على أفضل النتائج.
- تنتج عملية تبخير المواد أبخرة خطرة، مما يتطلب أنظمة تهوية قوية لحماية العمال والامتثال للوائح جودة الهواء.
- يتطلب استهلاك الطاقة العالي لأجهزة الليزر من 0.5 إلى 2 كيلوواط ساعة من الكهرباء في الساعة، مما يؤدي إلى ارتفاع تكاليف التشغيل مقارنة بطرق القطع اليدوية وبعض العمليات الأخرى.
- يؤدي التمدد الحراري للسبائك الحساسة والمواد غير المعدنية، مثل الألياف الزجاجية المصفحة والبولي كربونات، إلى انفصال الطبقات والإجهاد الحراري عند استخدام القطع بالليزر. ومع ذلك، يتجنب القطع بنفث الماء هذه المشاكل المرتبطة بالحرارة.
الاعتبارات البيئية للقطع بالليزر
يُعدّ تطبيق بروتوكولات السلامة شرطًا أساسيًا لعمليات القطع بالليزر. ويحمي استخدام نظارات واقية خاصة بالليزر، ذات تصنيف OD 5+، المشغلين من تلف الشبكية عند استخدام ليزر الألياف. كما يحمي تشغيل الآلات المغلقة المزودة بأنظمة تعشيق العمال من التعرض العرضي لأشعة الليزر.
تُعدّ عملية التهوية بالغة الأهمية في إزالة الأبخرة والجسيمات الخطرة عبر أنظمة العادم المزودة بمرشحات HEPA، مما يحافظ على جودة الهواء عند مستويات أدنى من معايير إدارة السلامة والصحة المهنية (OSHA). كما يُسهم وجود طفايات ثاني أكسيد الكربون بالقرب من المنطقة، إلى جانب المواد العضوية، في الحماية من مخاطر الحريق.
يتضمن البرنامج التدريبي تعليم المشغلين كيفية إجراء عمليات الإغلاق في حالات الطوارئ وكيفية استخدام معدات الحماية الشخصية، بما في ذلك القفازات وأجهزة التنفس، عند التعامل مع المواد. تعتمد سلامة مسارات الشعاع على الفحص الدوري، مما يقلل من خطر الانعكاسات. تتطلب أنظمة الليزر عالية الطاقة قيودًا على الوصول وعلامات تحذيرية لحماية الأشخاص الذين قد يتواجدون في المنطقة.
جرب برولين الآن!
اعتبارات التكلفة
|
البعد |
تفاصيل |
|
التكاليف الأولية |
تتراوح تكلفة آلات القطع بالليزر الصناعية بين 100,000 دولار و 500,000 دولار؛ أما ليزرات الديود للمبتدئين فتتراوح أسعارها بين 5,000 دولار و 20,000 دولار. |
|
تكاليف التشغيل |
تُساهم تكاليف الكهرباء (0.5-2 كيلوواط ساعة/ساعة)، والغازات المساعدة (0.10-0.50 دولار/متر مكعب)، والصيانة في زيادة التكاليف. وتُعدّ ليزرات الألياف أكثر كفاءة من أنظمة ثاني أكسيد الكربون. |
|
تكاليف الجزء |
تؤدي السرعة العالية وتقليل الهدر إلى خفض تكاليف الوحدة، خاصة في الإنتاج الضخم. أما المواد السميكة فتزيد من متطلبات الطاقة والوقت، مما يرفع التكاليف. |
|
مقارنة بالبدائل |
تُعدّ تكاليف الأدوات ضئيلة مقارنةً بالتشكيل بالضغط أو الطحن باستخدام الحاسوب. يُعتبر القطع بالليزر فعالاً من حيث التكلفة للنماذج الأولية والكميات المتوسطة، ولكنه أقل فعالية للمواد السميكة جدًا. |
نصائح لصيانة معدات القطع بالليزر
- يتطلب التنظيف اليومي استخدام الكحول الأيزوبروبيلي لمسح العدسات لأنه يزيل البقايا، مما يمنع تشوه الشعاع ويحافظ على مستويات عالية من الدقة.
- يتطلب النظام فحوصات أسبوعية للتحقق من المحاذاة، بينما تحتاج محاور الحركة إلى التشحيم من أجل التشغيل السلس ونتائج القطع المتسقة.
- تحتاج فلاتر نظام العادم والتبريد إلى الاستبدال شهريًا للحفاظ على كفاءة التشغيل والتحكم في الأبخرة الخطرة.
- تساعد المعايرة الاحترافية السنوية لمصادر الليزر والمكونات الكهربائية من خلال الخدمة الاحترافية على منع انخفاضات الطاقة، والتي تعد الأكثر شيوعًا في ليزرات الألياف.
- ينبغي إجراء تقييم حالة الصمام الثنائي في ليزرات الألياف بانتظام لمنع انخفاض الأداء والحفاظ على كفاءة التكلفة.
خدمات القطع بالليزر
تقدم برولينتك خدمات قطع بالليزر عالية الجودة مع إمكانية تعديل عرض القطع، وإزالة النتوءات، وخيارات المعالجة اللاحقة، بما في ذلك معالجة الأسطح وتطبيقات الطلاء. احصل على منتجات صفائح معدنية مقطوعة بالليزر في غضون 48 ساعة فقط (بسماكة أقل من 3 مم) وللصفائح المعدنية ذات السماكات الأكبر في غضون 72 ساعة فقط.
خاتمة
يعتمد قطاع التصنيع الحديث بشكل كبير على تقنية القطع بالليزر، لما توفره من دقة وكفاءة عاليتين. تشمل مزايا هذه التقنية الدقة العالية، والتنوع، والكفاءة؛ إلا أن تكاليفها الأولية المرتفعة واستهلاكها المحدود للمواد يمكن التحكم بهما بشكل أفضل من خلال اتباع بروتوكولات السلامة المناسبة، والممارسات البيئية السليمة، والصيانة الدورية.