
فولاذ أدوات التشغيل الآلي
تُعدّ المواد القادرة على تحمّل درجات الحرارة القصوى والحفاظ على دقة الأبعاد ضروريةً للتصنيع الدقيق. ويعتمد الإنتاج الصناعي الحديث على فولاذ أدوات التشغيل الآلي لما يتميّز به من صلابة استثنائية ومقاومة عالية للتآكل، فضلاً عن ثبات حراري فائق. ولا تُضاهي المعادن العادية هذه الخصائص.
إن فهم كيفية تشكيل هذه السبائك أمر بالغ الأهمية لنجاح أي عملية تصنيع، سواء كنت تقوم بإنتاج مكونات السيارات عالية الدقة، أو قوالب القطع، أو قوالب الحقن. إن العمل مع فولاذ الأدوات أمر معقد ويتطلب معرفة باختيار المواد ومعايير القطع وعمليات المعالجة الحرارية.
قامت شركة Boda بتحسين منتجاتها خدمات التصنيع باستخدام الحاسب الآلي لمواجهة تحديات معالجة السبائك المقواة، نقدم مكونات معدنية دقيقة مصممة خصيصًا وفقًا لأدق المعايير. في هذا الدليل، سنتناول كل ما يتعلق بتشكيل فولاذ الأدوات، وأنواعه، والتقنيات المستخدمة في تشكيله، وتطبيقاته.
ما هو فولاذ أدوات التشغيل الآلي؟
ما هي عملية تصنيع الفولاذ بالأدوات
بالقطع أداة الصلب هي عملية قطع وتشكيل وتشطيب الفولاذ الكربوني والسبائكي المتخصص. تُستخدم لتشكيل الفولاذ المصمم لتصنيع الأدوات والقوالب والقوالب الخاصة. غالبًا ما تحتوي مادة الفولاذ الكربوني عالية الأداء على الكروم والتنغستن والموليبدينوم والفاناديوم.هذه العناصر تجعل فولاذ أدوات العمل الساخن قادراً على الحفاظ على صلابته في بنيته عند درجات الحرارة العالية مع مقاومة عمليات التآكل والتشوه.
تتضمن عملية تشكيل فولاذ الأدوات عدة تقنيات، مثل التفريز والخراطة والحفر والتجليخ، باستخدام آلات التحكم الرقمي الحاسوبي (CNC). وعلى عكس الفولاذ التقليدي، يحتاج فولاذ الأدوات إلى أدوات قطع خاصة، وسرعات تغذية وسرعات مثالية، واستراتيجيات تبريد متخصصة أثناء عملية التشكيل. وتُجرى هذه العملية عادةً في حالتي التلدين (اللين) والتصليد.
مزايا تشكيل أجزاء من فولاذ الأدوات
تشتهر عملية تشكيل الفولاذ المستخدم في صناعة الأجزاء المفيدة بخصائصه المفيدة، والتي نذكر بعضها فيما يلي.
مرونة التصنيع
ليونة
يُعرف فولاذ الأدوات بصلابته، لكن السبائك المصنعة بشكل صحيح تحافظ على مرونة كافية، وهو ما يكفي لتحمل حمل الصدمات دون أي فشل كارثي. تتيح هذه المرونة المتوازنة استخدام فولاذ الأدوات لصنع قوالب التشكيل.
تعدد الاستخدام
تتنوع درجات فولاذ الأدوات، بما في ذلك D2 وA2 وS7 وغيرها. هذه المرونة تجعلها مفيدة في جميع الصناعات تقريبًا، بدءًا من السبائك المقاومة للصدمات وصولًا إلى أدوات الطرق وأنواع التصليد الهوائي. يمتلك المهندسون مجموعة واسعة من الخيارات المتنوعة لاختيار الأنسب لتطبيقات تشغيل الفولاذ المخصصة لديهم.
صلابة جيدة
تُعدّ المتانة خاصيةً أساسيةً للأدوات التي تتعرض لأحمال دورية وقوى صدمية. في صناعة أدوات الفولاذ، تُعرَّف المتانة بأنها قدرة المعدن على امتصاص الطاقة قبل الكسر. تُستخدم معالجات حرارية متقدمة لتحقيق التوازن بين صلابة المعدن ومتانته. تُفيد هذه الخاصية في التطبيقات التي تتكرر فيها الصدمات المفاجئة.
الأداء الميكانيكي
تتميز العديد من أنواع فولاذ الأدوات بقابلية جيدة للتشغيل الآلي في حالتها المُلدّنة. ويمكن تشغيلها باستخدام أدوات القطع القياسية مع سهولة إزالة المواد في حالتها اللينة. أفضل أنواع الفولاذ للتصنيع يوازن خصائصه مثل قابلية التشغيل الآلي والمتانة والصلابة في تطبيقاته.
المقاومة
ارتداء المقاومة
يحتوي فولاذ الأدوات على جزيئات كربيد صلبة موزعة في جميع أنحاء بنيته المعدنية. تمنح هذه الجزيئات الفولاذ مقاومة عالية للتآكل والتمزق، وتحميه من التآكل الكاشط والتآكل الالتصاقي والقوى التحاتية التي قد تؤدي إلى تدهور المواد العادية بسرعة.
مقاومة التآكل
يُعدّ تشوّه السطح الناتج عن الاحتكاك السبب الرئيسي لآلية التلف في صناعة الأدوات. وتتغلب سبائك فولاذ الأدوات على هذه المشكلة بفضل محتواها العالي من الكربون وتكوين الكربيدات.
الأداء الحراري
قابلية المعالجة الحرارية
يستطيع المصنّعون تحقيق مستوى الصلابة المطلوب من خلال معالجة فولاذ الأدوات بمعالجات حرارية مُحسّنة. وتُميّز استجابة الفولاذ المُتحكّم بها للمعالجة الحرارية عن المواد الأخرى. كما تُتيح هذه الخاصية إمكانية تخصيص مكونات الفولاذ للحصول على الخصائص الدقيقة للتطبيقات المطلوبة.
المقاومة للحرارة
إن مقاومة الفولاذ المستخدم في صناعة الأدوات للحرارة هي الخاصية الميكانيكية التي تجعله متفوقًا على أنواع الفولاذ الأخرى. تحافظ أنواع مثل فولاذ أدوات العمل الساخن (H1 و H13 و H21) على صلابتها حتى عند درجات حرارة أعلى من 500 درجة مئوية. تمنع هذه المقاومة الحرارية تليين المعدن أثناء عمليات القطع عالية السرعة.
أنواع سبائك فولاذ الأدوات الشائعة
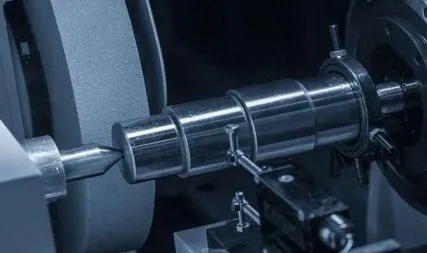
أنواع سبائك فولاذ الأدوات
يُعدّ فهم الأنواع الشائعة من سبائك فولاذ الأدوات ضروريًا لاختيار الدرجة المناسبة التي تلبي متطلبات تطبيق المشروع. فيما يلي قائمة بأنواع سبائك فولاذ الأدوات:
- فولاذ الأدوات D2
- أداة الصلب A2
- أداة الصلب S7
- أداة الصلب O1
- فولاذ الأدوات H13
- فولاذ الأدوات H3
دعونا نناقش الفرق المشترك بينها.
فولاذ الأدوات D2 (سلسلة D)
فولاذ الأدوات D2 هي سبيكة غنية بالكربون والكروم. يتميز بأفضل أداء من حيث مقاومة التآكل. وتأتي ثبات أبعاده من عملية التصلب بالهواء. يحتوي على 12% من الكروم الذي يُكوّن كربيدات الكروم في بنيته. توفر هذه الكربيدات مقاومة فائقة للتآكل دون الحاجة إلى التبريد بالزيت.
تتطلب عملية تشكيل فولاذ الأدوات D2 استخدام أدوات من الكربيد وسرعات قطع بطيئة. ويُظهر هذا الفولاذ أداءً عالياً في تشكيل الأسطوانات، وقوالب القطع، والمكونات المقاومة للتآكل.
فولاذ الأدوات A2 (التصليد بالهواء)
يوفر فولاذ الأدوات من الدرجة A2 توازناً مثالياً بين مقاومة التآكل والصلابة وسهولة التشغيل. يحتوي على كمية معتدلة من الكروم أقل من تلك الموجودة في فولاذ الأدوات D2. يمنح مزيج الكروم والموليبدينوم صلابة جيدة مع الحفاظ على ثبات الأبعاد أثناء عملية المعالجة الحرارية.
أداة الصلب S7
يُعرف فولاذ الأدوات S7 بخصائصه الممتازة في مقاومة الصدمات. كما أنه يتميز بصلابة جيدة ضد الصدمات. صلابة تصل إلى 52 - 56HRC. يحتوي على السيليكون والموليبدينوم، مما يوفر مقاومة كافية للتآكل لتطبيقات الخدمة الحديثة.
يُستخدم فولاذ الأدوات S7 في تطبيقات مثل شفرات القص، وأدوات التكسير الهيدروليكي، وأدوات التشكيل على البارد. وهو الأنسب في حالات الاستخدام التي قد تؤدي فيها الصدمات المفاجئة إلى تآكل المواد اللينة.
فولاذ الأدوات O1 (مصلد بالزيت)
يُعدّ فولاذ الأدوات O1 من الأنواع الكلاسيكية التي تُقسّى بالزيت. يتميز بقابلية تشغيل ممتازة في الحالة المُلدّنة وصلابة سطحية جيدة بعد عملية التبريد السريع. يُعدّ O1 نوعًا اقتصاديًا من فولاذ الأدوات يحتوي على نسب متوازنة من الكربون والمنغنيز والتنغستن والكروم. إنشاء بنية دقيقة الحبيبات ذات متانة جيدة.
فولاذ الأدوات H13
يهيمن فولاذ الأدوات H13 على التطبيقات التي تتطلب عمليات تشكيل ساخنة. فهو يتميز بمقاومة ممتازة للإجهاد الحراري ومتانة عالية في درجات الحرارة المرتفعة. كما أنه يقاوم التصدع الحراري عند درجات حرارة تزيد عن 500 درجة مئوية بفضل وجود الكروم والموليبدينوم والفاناديوم.
فولاذ الأدوات H3
يوفر فولاذ الأدوات H3 تطبيقات ممتازة في عمليات التشغيل الساخن. يحتوي على نسبة كروم أقل من فولاذ H13.فولاذ عالي الجودة. يتميز بمقاومة عالية للأكسدة والتآكل الحراري. يحتوي فولاذ H3 على كمية ضئيلة من التنجستن، مما يساعده على تحسين قدرته على الاحتفاظ بالحرارة العالية.
كيفية تصنيع أداة الفولاذ؟
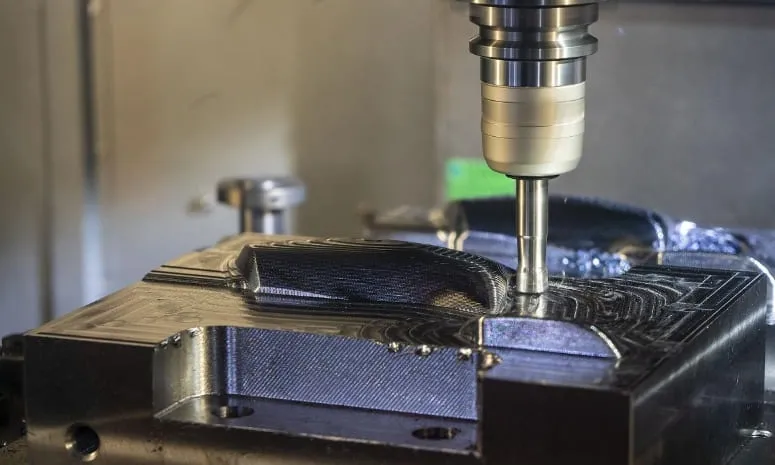
كيفية تشكيل فولاذ أدوات الآلات
من المهم للغاية فهم كيفية تشكيل فولاذ الأدوات بكفاءة. يتطلب ذلك إتقان بعض التقنيات والمعايير التي تختلف اختلافًا كبيرًا عن الفولاذ التقليدي.
حالة المادة واختيار الأدوات
هذه هي الخطوة الأولى الحاسمة في عملية تشكيل فولاذ الأدوات. يجب معرفة متطلبات المشروع وخصائص المادة قبل اختيار حالة الفولاذ. يتميز الفولاذ المُلدّن بسهولة قطعه وتشكيله، كما أنه يُليّن المادة. تتراوح صلابة فولاذ الأدوات المُلدّن عادةً بين 200 و250 وحدة برينل. ويمكن تشكيله باستخدام أدوات من الفولاذ عالي السرعة والكربيد.
تتطلب الأشكال المقواة جهدًا أكبر لقطع وتشكيل المكونات. عند طحن فولاذ الأدوات في حالته المقواة، يُنصح باستخدام حشوات سيراميكية أو أدوات من نيتريد البورون المكعب (CBN) للحصول على أفضل النتائج.
تحضير قطعة العمل وإعدادها
يجب تأمين مكان العمل وتثبيته بإحكام قبل بدء عملية التشغيل. من المهم منع حركة قطعة العمل أثناء التشغيل، لأن قطعة العمل غير المثبتة جيدًا قد تتحرك، مما يؤدي إلى عدم دقة القطع وعدم انتظامها.
استخدم المشابك والملاقط والتجهيزات لتثبيت قطعة العمل بإحكام في مكان العمل. يضمن ذلك سلامة أدوات القطع، ويمنع الأخطاء في عملية التشغيل، ويقلل من خطر تفاوت قوى القطع.
ضبط معلمات القطع
تُعدّ السرعات ومعدلات التغذية المناسبة أساسية لقطع فولاذ الأدوات. عند العمل مع فولاذ الأدوات، استخدم سرعات قطع منخفضة (بين 100 و150 قدمًا في الدقيقة)، مع معدل تغذية متوسط. ابدأ ببطء وعدّل السرعة وفقًا لأنماط تآكل الأداة وجودة سطح التشطيب. حافظ على عمق قطع ثابت مع مراقبة تكوّن الرايش. في عمليات طحن فولاذ الأدوات، غالبًا ما تكون معدلات التغذية العالية والسرعات المنخفضة أفضل من الخراطة، لأنها توزع قوى القطع على عدة أسنان.
تطبيق وإدارة سائل التبريد
عند تشكيل فولاذ الأدوات، يقلل نظام التبريد الفعال من تراكم الحرارة، مما يطيل عمر الأداة. توفر الزيوت الاصطناعية القابلة للذوبان في الماء تبريدًا فائقًا للتشغيل بسرعات عالية، بينما توفر زيوت القطع الغنية بالكبريت تزييتًا ممتازًا عند تشكيل أنواع الفولاذ المختلفة أو عند حدوث انقطاعات متكررة. يُنصح، كلما أمكن، باستخدام أنظمة تبريد عالية الضغط تمر عبر الأداة لتوصيل السائل إلى منطقة القطع، مما يزيل الرايش بكفاءة ويمنع تصلب الفولاذ الناتج عن الحرارة الزائدة.
استراتيجيات التحكم في الرقائق
يمكن التحكم في تكوين الرايش لمنع تلف الأداة والحفاظ على جودة متسقة. يشير وجود رايش طويل ومتشابك إلى ليونة زائدة، أو إلى هندسة تكسير رايش غير مناسبة، مما يستدعي تعديلات على معدل التغذية وتصميم القطع. حافظ على تحكم جيد في الرايش مع تقليل الاحتكاك إلى أدنى حد. تنتج درجات فولاذ الأدوات المختلفة تكوينات رايش مميزة. تميل الدرجات التي تتصلب بالهواء مثل A2 وD2 إلى إنتاج رايش أقصر، بينما تنتج الأنواع التي تتصلب بالزيت رايش أطول وأكثر ليونة، مما يتطلب استراتيجيات تكسير فعالة.
إدارة الاهتزاز والحرارة
يُعدّ التحكم في التأثيرات الحرارية والاهتزازية أمرًا بالغ الأهمية لضمان دقة الأبعاد وجودة السطح. من المهم تقليل الانحراف ومنع دخول الاهتزازات إلى النظام نتيجةً لضعف التمركز أو عدم تثبيت أدوات القطع بإحكام. حافظ على ثبات إعدادات الماكينة واستخدم أدوات قطع عالية الجودة. عند الإمكان، راقب درجات حرارة القطع باستخدام الأشعة تحت الحمراء أو التصوير الحراري. اضبط المعايير في حال توليد حرارة زائدة قد تُسبب تصلب المادة وتغيرات في الأبعاد.
تحسين تشطيب السطح
لتحقيق التشطيب السطحي المطلوب، من المهم التحكم في معايير القطع وظروف الأداة. حافظ على حواف قطع حادة مع ظروف تشغيل مستقرة للحصول على قيم خشونة أقل من 0.4 Ra. تُنتج سبائك فولاذ الأدوات ذات الحبيبات الدقيقة أسطحًا أفضل من السبائك ذات الحبيبات الخشنة أو تلك التي تحتوي على نسبة عالية من العناصر المضافة. إذا كنت بحاجة إلى الحصول على سطح ذي مظهر جمالي دقيق أو تتطلب دقة فائقة، فضع في اعتبارك عمليات التشطيب الثانوية مثل التجليخ أو الصقل أو التلميع.
التفتيش بعد التصنيع
قبل إتمام أي عمل لاحق، يلزم إجراء فحص دقيق للتحقق من دقة الأبعاد وجودة الأسطح. وللتحقق الهندسي، تُستخدم آلات قياس الإحداثيات وأجهزة المقارنة البصرية. تُجرى اختبارات الصلابة على العينات للتأكد من أن عملية التشغيل لم تُسبب تصلبًا بالتشكيل أو أي تغييرات مجهرية غير مرغوب فيها. يجب توثيق أي انحرافات وتعديل معايير التشغيل للأجزاء المستقبلية.
التحضير للمعالجة الحرارية
يجب مراعاة التغيرات في الأبعاد أثناء دورة التبريد عند إجراء عمليات التشغيل الآلي قبل المعالجة الحرارية. يجب إزالة الزوايا الحادة أو نقاط تركيز الإجهاد التي قد تتسبب في حدوث تشققات أثناء التبريد السريع. يُعدّ التلدين لتخفيف الإجهاد خيارًا مناسبًا للمكونات التي خضعت لعمليات تشغيل آلي مكثفة قبل المعالجة الحرارية النهائية. يجب التخطيط لعمليات التشغيل الآلي النهائية لضمان عدم تغير الأبعاد الحرجة أثناء المعالجة الحرارية.
تشغيل خاص بعملية فولاذ الأدوات
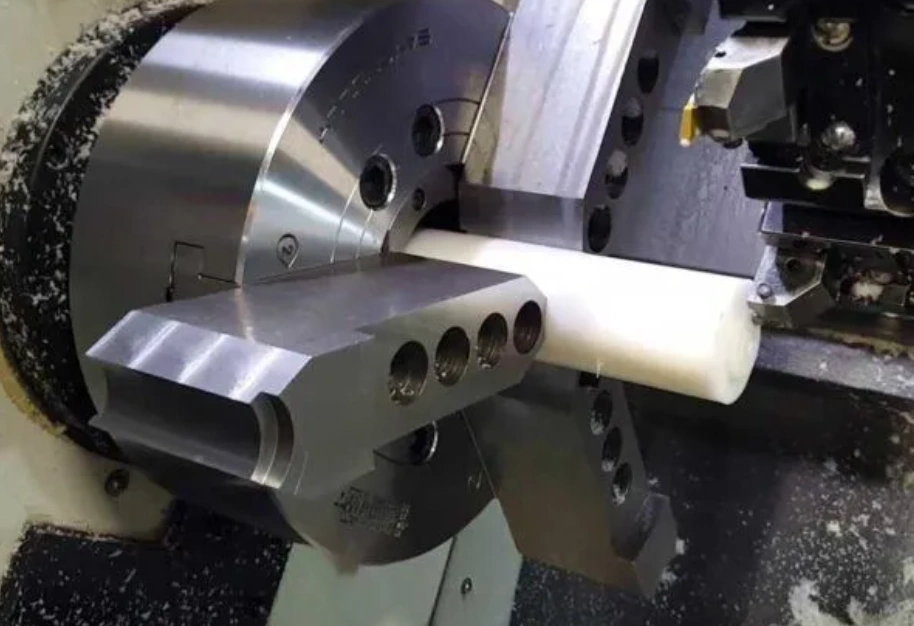
مزايا تشكيل فولاذ الأدوات
يمكن تشكيل فولاذ الأدوات باستخدام آلات CNC. فيما يلي بعض التقنيات الأساسية المستخدمة في تشكيل فولاذ الأدوات.
عمليات الحفر
تُعدّ عملية الحفر صعبةً عادةً بسبب صلابة الفولاذ. استخدم دورات حفر متقطعة لتجنب تكوّن الرايش. تُعتبر أدوات الكربيد والكوبالت أفضل من خيارات الفولاذ عالي السرعة المتوفرة في السوق. يُشكّل توليد الحرارة تحديًا آخر أثناء عمليات الحفر. تُعدّ المثاقب المزودة بنظام تبريد الخيار الأمثل لتشغيل فولاذ الأدوات.
عمليات التحول
تُستخدم تقنيات الخراطة بشكل شائع في تشكيل فولاذ الأدوات. يُنصح باستخدام أدوات الكربيد عند خراطة الفولاذ على المخرطة. يجب أن تكون سرعة القطع معتدلة، وأن تكون التغذية ثابتة أثناء عملية الخراطة. استخدم أدوات صلبة وقلل البروز إلى أدنى حد ممكن عند إجراء عملية الخراطة الخشنة. أثناء عملية التشطيب، قلل عمق القطع وزد السرعة قليلاً. هذا من شأنه أن يمنع توليد الحرارة الزائدة ويحسن جودة التشطيب.
عمليات الطحن
استخدم قواطع طرفية عالية الأداء لطحن فولاذ الأدوات للتغلب على صلابة المادة. يجب أن تكون معدلات التغذية عالية، مع الحرص على تقليلها أثناء عملية التشغيل الخشن. قلل كلاً من معدل التغذية وعمق القطع للحصول على أسطح ناعمة.
عمليات الطحن
تُتيح تقنية التجليخ في تشكيل فولاذ الأدوات الحصول على أسطح ناعمة ودقة عالية في تصنيع المكونات. استخدم أقراص تجليخ ذات رابطة زجاجية. تأكد من أن الأقراص حادة قبل بدء عملية التشغيل. حافظ على ضغط خفيف لتجنب أي تشققات أو حروق على السطح.
تطبيقات تشغيل فولاذ الأدوات
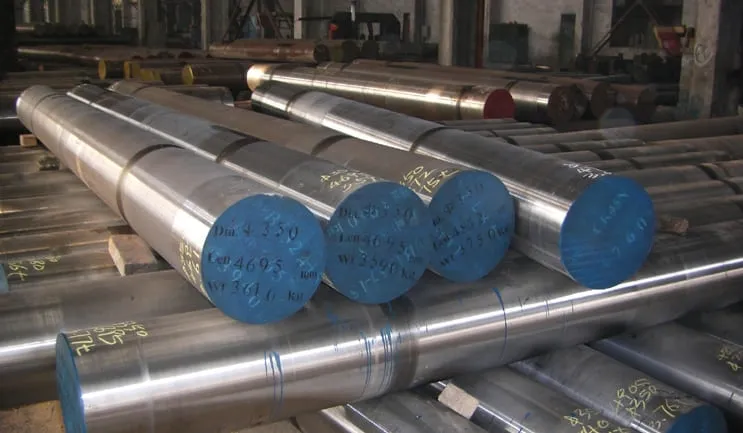
تطبيقات تشغيل فولاذ الأدوات
فيما يلي بعض التطبيقات الشائعة لتصنيع فولاذ الأدوات.
الأدوات والقوالب
أدوات القطع
يشكل فولاذ أدوات التشغيل أساسًا للعديد من أدوات القطع المتوفرة في السوق. يُستخدم هذا الفولاذ في صناعة المثاقب، والصنابير، والموسعات، وقواطع التفريز. وتُمكّن خصائص هذا الفولاذ، كالمتانة ومقاومة التآكل والحفاظ على حدة الحواف، هذه الأدوات من مواجهة التحديات خلال آلاف العمليات والحفاظ على حوافها الحادة.
قوالب
تعتمد أنواع عديدة من القوالب، مثل قوالب الحقن والنفخ والضغط، على تجاويف مصنوعة من فولاذ الأدوات الدقيق. تُستخدم هذه القوالب بعد ذلك لإنتاج مكونات مطاطية وبلاستيكية. تتحمل قوالب فولاذ أدوات الآلات دورات التشكيل المختلفة، مع الحفاظ على جودة التشطيب ودقة التصنيع.
يموت
تُستخدم عمليات تشكيل فولاذ الأدوات لصنع القوالب، بما في ذلك قوالب التشكيل وقوالب البثق. تتطلب تطبيقات القوالب المختلفة مواصفات محددة. أنواع الفولاذ وذلك تبعاً لدرجات حرارة التشغيل ومستويات الصدمات وآليات التآكل.
مكونات الآلة
تُستخدم عمليات تشكيل الفولاذ المستخدم في صناعة العديد من المكونات، مثل المغازل، والظرف، وصفائح التآكل. يمنح هذا الفولاذ هذه المكونات صلابة سطحية وثباتًا في الأبعاد. تحافظ هذه المكونات على دقة أبعادها أثناء التشغيل، وتقاوم التلف السطحي الناتج عن الاحتكاك والتلامس المتكرر.
أدوات وعدد يدوية
تُصنع العديد من الأدوات اليدوية، مثل الأزاميل والمفكات، باستخدام تقنية تشكيل الفولاذ المستخدم في صناعة الأدوات. وتتميز هذه الأدوات بأداء واعد في الظروف الصعبة.
قطع غيار السيارات والصناعية
تُستخدم فولاذات أدوات التشغيل على نطاق واسع في صناعة قطع غيار السيارات، حيث تحافظ هذه القطع على أدائها في ظل الضغط العالي ودرجات الحرارة المرتفعة. ولذلك، تعتمد الصناعات الطبية والفضائية على تشغيل فولاذات الأدوات في العديد من المكونات.
خاتمة
لإتقان صناعة فولاذ الأدوات، من الضروري فهم خصائص المواد وإجراءات المعالجة الحرارية، إلى جانب مجموعة كاملة من عمليات التصنيع المتقدمة. وهذا يكمل خبرتنا الاحترافية خدمة الفولاذ السبائكيتُعتبر عملية تشكيل الفولاذ المستخدم في صناعة الأدوات الحل الأمثل للسيناريوهات التي تتطلب مقاومة فائقة للتآكل، وصلابة عالية مستقرة، ودقة أبعاد متسقة في ظل بيئات عمل قاسية - وهي معايير أداء تفشل المواد العادية في تحقيقها لأدوات القطع وقوالب الحقن والقوالب الدقيقة.
تُعدّ فولاذات الأدوات أكثر صعوبة في التشغيل من الفولاذ الكربوني أو الفولاذ السبائكي نظرًا لصلابتها العالية، ومحتواها من المواد الكاشطة، وحساسيتها للحرارة. وهذا يتطلب أدوات متخصصة، وسرعات منخفضة، واستراتيجيات تبريد دقيقة. ولضمان نجاح عملية التصنيع، من المهم اختيار نوع فولاذ الأدوات المناسب، وتحسين معايير القطع، واستخدام تقنيات الطحن الصحيحة.
تتطلب عملية طحن فولاذ الأدوات بكفاءة مزيجًا من المعرفة النظرية والخبرة العملية في عمليات متعددة، عبر درجات مختلفة من المواد. ويزداد التطبيق الاستراتيجي لتصنيع فولاذ الأدوات تعقيدًا مع تطور تكنولوجيا التصنيع، لا سيما مع مراقبة العمليات وتحسينها في الوقت الفعلي.
تتضافر إمكانيات التصنيع باستخدام الحاسوب (CNC) لدى شركة Boda وخبرتها الممتدة لعقود لإنتاج مكونات من فولاذ الأدوات تفوق التوقعات. يضمن نهجنا الشامل أداءً مثالياً لمكوناتكم، سواء كنتم بحاجة إلى أدوات أولية أو عمليات إنتاج واسعة النطاق. اتصل بفريقنا للحصول على مشورة الخبراء أو لتحديد موعد استشارة بشأن احتياجاتك في مجال تشغيل فولاذ الأدوات.