
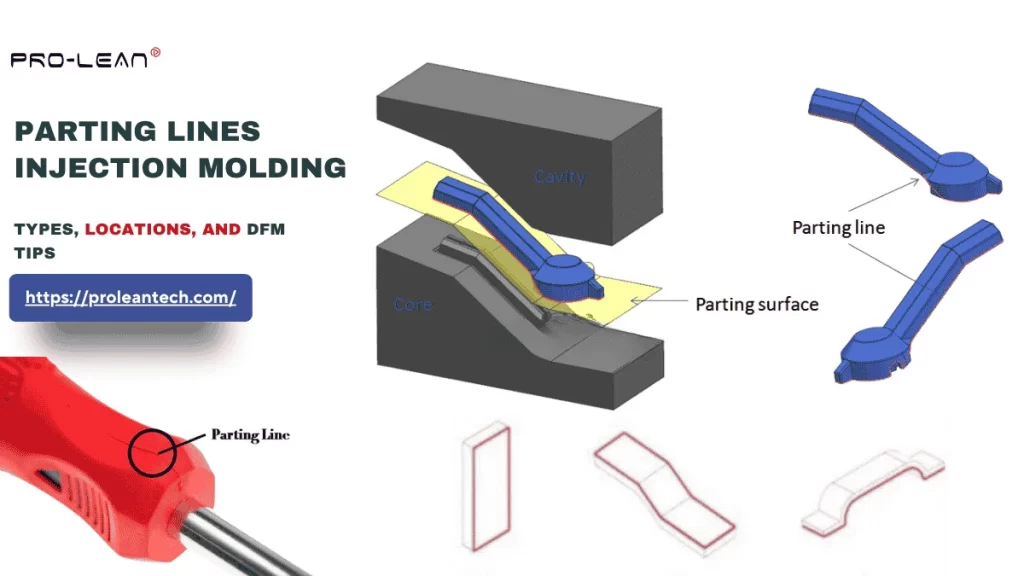
قولبة حقن خطوط الفصل
خط الانفصال هو الخط في حقن صب خط الفصل هو نقطة التقاء نصفي القالب، ويظهر غالبًا على سطح القطع البلاستيكية المصبوبة. يؤثر هذا الخط على مظهر القطعة ووظيفتها. تهدف عملية قولبة الحقن عند خط الفصل إلى معالجة هذا الخط الحتمي.
إذا تم وضع خط الفصل بشكل غير صحيح، فإنه يؤدي إلى تسرب البلاستيك (الوميض) أثناء العملية ويشكل عيبًا مرئيًا.
إذا كنت تواجه تحديات في تصميم القوالب فيما يتعلق بمكان وكيفية تثبيت خط الفصل أثناء تصميم حقن صب وفي سياق وضع استراتيجيات التصميم للتصنيع، سترشدك هذه المقالة من أدوات القوالب الأساسية إلى قواعد التصميم وأفضل الممارسات.
هيا بنا نبدأ.
ما هو خط الفصل في عملية قولبة الحقن؟
مفهوم خط الفصل في عملية التشكيل
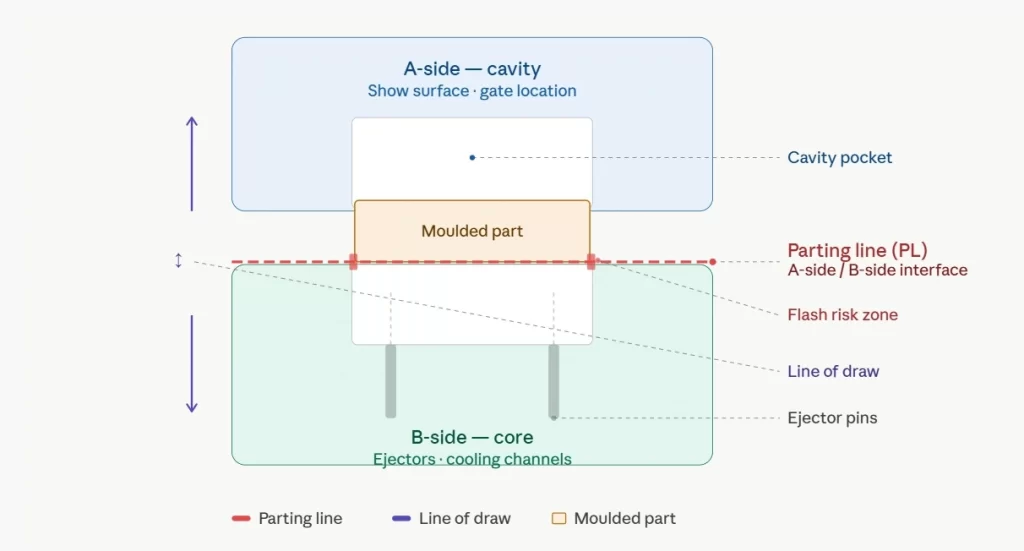
يُعد خط الفصل سمة هندسية لا مفر منها في عملية قولبة الحقن. ويمكن تحديده من خلال الفحص البصري للقطع المقولبة؛ حيث يمكن ملاحظة خط التماس المتبقي على السطح الخارجي عند نقطة التقاء نصفي القالب (اللب والتجويف) يجتمعون أثناء الإغلاق وينفصلون أثناء الفتح.
لا يتسبب خط الفصل في تلف الجزء، ولكنه قد يكون عيبًا إذا لم يتم تصميم قالب الحقن بشكل صحيح وتم تنفيذ عملية التشكيل بأخطاء فنية.
على الرغم من أن خط الفصل يبدو ميزة بسيطة، إلا أنه يجب تصميمه مع مراعاة الموقع، ونوع خط الفصل المناسب، ودمج زاوية السحب، وعوامل أخرى. أسمي Y14.8 يُعرّف المعيار هذا بأنه خط فاصل (أو سطح) بين قسمين من القالب أو القالب.
أنواع خطوط الفراق في صب الحقن
أنواع خطوط الفصل
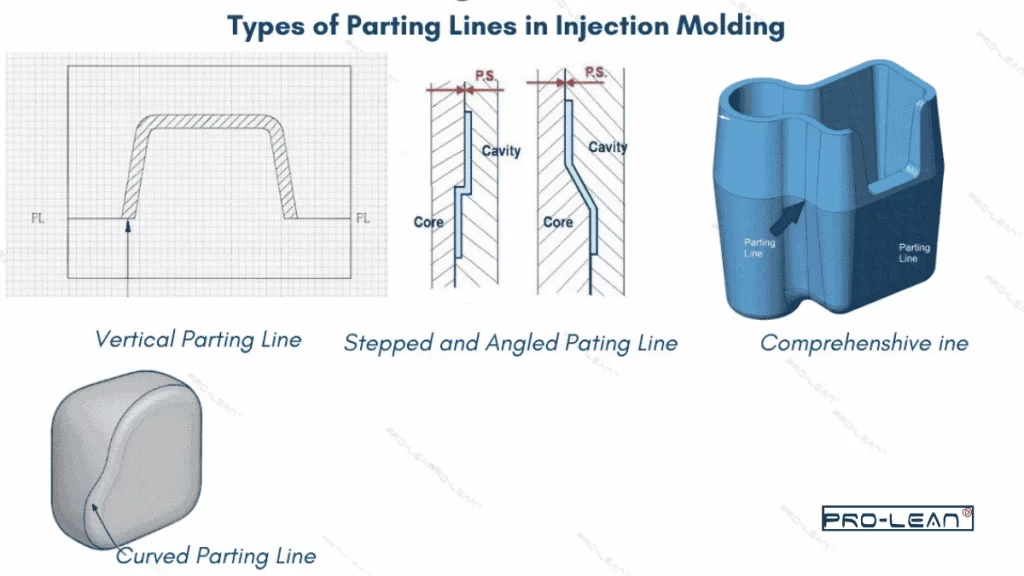
توجد أنواع مختلفة من خطوط الفصل، تُصنف بناءً على شكلها الهندسي ومسارها. وتشمل هذه الأنواع خطوط الفصل الرأسية، والمائلة، والمنحنية، والمتدرجة، والشاملة.
خطوط الفصل الرأسية
تتميز خطوط الفصل العمودية بموقعها بالنسبة لخط فتحة القالب؛ فهي دائماً ما تكون متعامدة معه. وهي أبسط أنواع الخطوط، مما يقلل من تكاليف تصنيع القوالب.
أفضل ل: أشكال هندسية بسيطة للأجزاء، مثل قطع الليغو، والأغطية المسطحة، وأغطية الحاويات، وما إلى ذلك.
خطوط الفصل المشطوفة
كما يوحي الاسم، تتضمن خطوط الفصل المشطوفة حوافًا مائلة لتقليل انحباس الهواء. فبدلاً من الإغلاق الرأسي البسيط، تُشطف الحواف بزاوية تتراوح بين 3 و15 درجة تقريبًا. تُناسب هذه الأنواع من خطوط الفصل القوالب المعقدة، كما هو الحال عند فتح القوالب على أجزاء بارزة أو أضلاع.
اترك مستويين بحيث يمكن تشكيل الخط المشطوف بسهولة.
أفضل ل: أجزاء ذات جدران جانبية مدببة، وانتقالات زاوية السحب، وما إلى ذلك.
خطوط فصل منحنية
يتبع الخط مسارًا منحنيًا بدلًا من مستوى مسطح. لا يُستخدم هذا الأسلوب مع الأجزاء ذات الأشكال الهندسية البسيطة، إذ يتطلب آلات CNC خماسية المحاور (أو أكثر) ونظام EDM متطورًا لتصنيع القوالب. تتعقب نقطة مسار حرة الشكل الهندسي، ويُرسم خط الفصل على سطح غير تجميلي.
أفضل ل: عندما يكون السطح الخارجي للأجزاء منحنيًا، أو لتجنب الخط الذي يمر عبر المنطقة التجميلية المرئية.
خطوط فصل متدرجة
يتم وضع خطوط الفصل المتدرجة على مستويات مختلفة عند ارتفاعات منفصلة، مما يسمح للخط بمتابعة السمات الخارجية المعقدة على ارتفاعات مختلفة.
يتم وضع كتلة الكعب أو حشوة إسفينية على جانب القالب المعرض للقوة العالية لتجنب خطر عدم تطابق القالب، حيث تواجه الخطوة قوى جانبية أعلى.
أفضل ل: أجزاء ذات ميزات/مستويات على ارتفاعات مختلفة، مثل الألواح المضلعة، وأغلفة ذات ميزات متشابكة.
خطوط فراق شاملة
لا تقتصر خطوط الفصل الشاملة على كونها منفصلة عن الأنواع الأخرى فحسب، بل تجمع بين نوعين أو أكثر من خطوط الفصل الأخرى. وهي تشمل أي مزيج من خطوط الفصل الرأسية، والمشطوفة الحواف، والمنحنية، والمتدرجة، وذلك بناءً على مدى تعقيد الجزء المطلوب.
أفضل ل: الأجزاء شديدة التعقيد ذات السمات الهندسية المتنوعة، حيث لا يكون نوع واحد من PL فعالاً، مثل غلاف الأجهزة الطبية.
جدول مقارنة لأنواع خطوط الفصل في قولبة الحقن
| المعايير | خط فراق عمودي | خط الفصل المشطوف | خط فراق منحني | خط فراق متدرج |
| تعقيد العفن | سطح مستو وهيكل قالب بسيط | تعقيد متوسط، أسطح إغلاق الزاوية | درجة عالية من التعقيد | متوسط إلى مرتفع، ويتضمن إزاحات متعددة المستويات |
| تكلفة صنع القالب | منخفضة التكلفة | منخفض-متوسط | أعلى بنسبة 20-40% من الخطوط العمودية | متوسطة إلى عالية |
| طريقة التصنيع | طحن CNC ثنائي/ثلاثي المحاور | 3-طحن باستخدام الحاسب الآلي | التصنيع باستخدام الحاسوب CNC خماسي المحاور والتصنيع باستخدام التفريغ الكهربائي | آلات CNC ثلاثية/رباعية المحاور |
| مخاطر الفلاش | منطقة إحكام موحدة وأقل خطر للوميض | التصميم المنخفض ذو الشطفة يقلل من انحباس الهواء ويمنح إحكامًا تامًا | معتدل | مرتفع في الطوابق العليا |
| أمثلة | منتجات على طراز ليغو، وأغطية زجاجات، وألواح عازلة |
قابس مخروطي، غلاف موصل، وصدفة قمعية مخروطية الشكل. |
غطاء أداة الطاقة، ومقبضها، ولوحة باب السيارة | إطار إلكتروني، وحامل عدسة متدرج، وهياكل متعددة المستويات |
موقع خط الفراق
يجب تثبيت موقع خط الفصل لضمان سهولة التصنيع، لأنه يرتبط ارتباطًا مباشرًا بقلب القالب وتجويفه. كما يرتبط خط الفصل بخصائص أخرى للقالب، مثل زاوية السحب، وموقع بوابة حقن القوالب، ودبابيس الطرد.
- قم بتحديد خط الفصل عند أكبر مقطع عرضي للجزء المصمم، مما يساعد في تكلفة الأدوات، والمسودة، والتصميم من أجل التصنيع.
- ضمان احتفاظ عالٍ بالجزء على جانب القلب من خلال زوايا السحب؛ يبقى الجزء المصبوب على جانب القلب من القالب بعد الفصل.
- إذا سمحت هندسة القطعة بذلك، فاختر دائمًا خطوط الفصل المستوية لعمليات قولبة الحقن.
- ضع خط الفصل على خط قالب خارجي غير تجميلي، مثل الحافة السفلية وحافة الفصل.
هل يمكن لموقع خط الفصل أن يؤثر على تكلفة الإنتاج؟
يؤثر موقع خط الفصل على تكاليف كل من صناعة القوالب والقولبة بالحقن. فوجود خطوط الفصل في مناطق يصعب تشكيلها، مثل تقاطع عدة أجزاء، يزيد من وقت وتكلفة تشكيل القالب.
إذا تم وضع خطوط الفصل في أقسام الضغط العالي من القالب، فإن ذلك يزيد من خطر تشكل الزوائد والحاجة إلى المعالجة اللاحقة، مما يزيد من تكاليف الإنتاج. يؤدي تحديد خط الفصل بشكل صحيح إلى تقليل تكاليف تصنيع القوالب وتبسيط عملية إنتاج قولبة الحقن.
جرب برولين الآن!
هل يمكن لموقع خط الفصل أن يؤثر على تكلفة الإنتاج؟
يؤثر موقع خط الفصل على تكاليف كل من صناعة القوالب والقولبة بالحقن. فوجود خطوط الفصل في مناطق يصعب تشكيلها، مثل تقاطع عدة أجزاء، يزيد من وقت وتكلفة تشكيل القالب.
إذا تم وضع خطوط الفصل في أقسام الضغط العالي من القالب، فإن ذلك يزيد من خطر تشكل الزوائد والحاجة إلى المعالجة اللاحقة، مما يزيد من تكاليف الإنتاج. يؤدي تحديد خط الفصل بشكل صحيح إلى تقليل تكاليف تصنيع القوالب وتبسيط عملية إنتاج قولبة الحقن.
قواعد تصميم خط الفصل للتصميم من أجل التصنيع
إزالة التجاويف السفلية عن طريق إعادة وضع PL
تتمثل الخطوة الأولى في معالجة مشكلة تتعلق بخاصية جانبية في تصميم المنتج للتصنيع (DFM) في تحديد ما إذا كان تغيير موضع خط الفصل ليتقاطع مع الخاصية سيؤدي إلى إزالة التجاويف تمامًا. غالبًا ما يؤدي تغيير موضع خط الفصل بحيث يتم تقسيم شكل التجاويف على نصفي القالب إلى إزالة المشكلة أو تخفيفها دون أي تكلفة إضافية على الأدوات.
إذا تعذر نقل PL إما بسبب اتجاه السحب أو بسبب جماليات الجزء، فيجب استخدام منزلق/رافعة/قلب قابل للطي بدبوس كامة.
استبعاد الأسطح من الفئة أ والواجهات الوظيفية
يُعدّ خط التماس جزءًا لا يتجزأ من القطعة البلاستيكية المصبوبة، ويترك علامةً مرئيةً تبقى على القطعة أثناء عملية التشكيل. وتنص معايير التصميم للتصنيع (DFM) على ضرورة تجنب موقع خط التماس على أي سطح عرض تجميلي من الفئة (أ)، أو سطح إحكام غلق التجويف، أو مقعد المحمل، أو سطح التزاوج الدقيق.
قد يؤدي وجود علامة PL على سطح التلامس الوظيفي إلى ظهور نتوءات دقيقة قد تعيق عمل موانع التسرب أو تزيد الاحتكاك في الخلوصات التشغيلية. يجب أن يقع خط التماس على حواف محايدة، مثل الحواف أو الأسطح الثانوية أو المناطق المخفية من الشكل الهندسي.
حافظ على هندسة PL مستوية قدر الإمكان
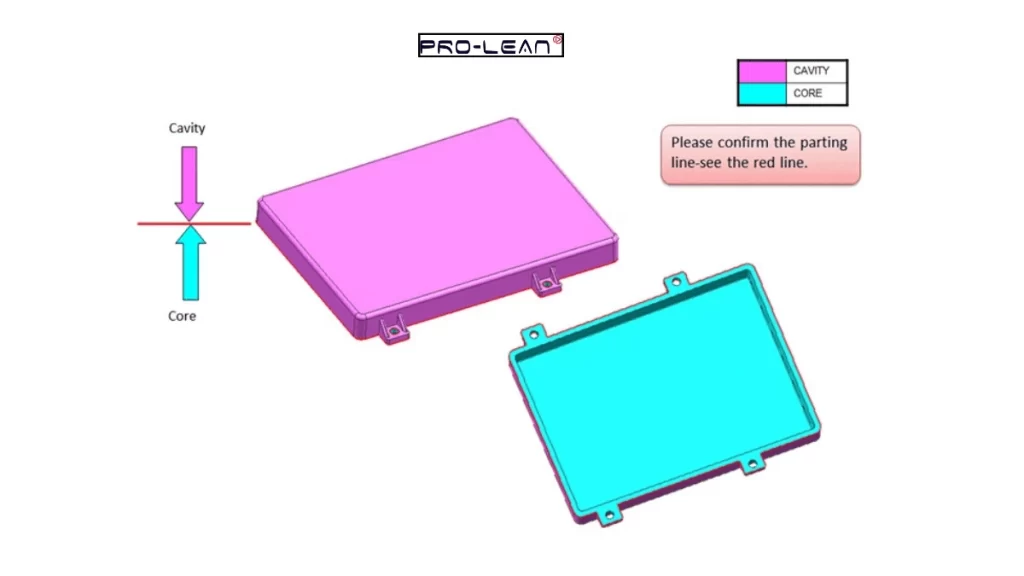
خط فصل المسحاج
يجب الحفاظ على هندسة (PL) القالب مسطحة قدر الإمكان بحيث لا تتسبب القوة الجانبية الناتجة عن دخول البلاستيك إلى التجويف في أي إزاحة للقالب أكبر من 0.05 مم عند حقن البلاستيك. باستخدام PL مسطح (عمودي)، سيتم نقل قوة التثبيت بشكل موحد في جميع أنحاء قاعدة القالب، مما يتيح التصنيع باستخدام الحاسوب ثلاثي المحاور بدلاً من التصنيع بخمسة محاور بالإضافة إلى EDM ويقلل بشكل كبير من تآكل دبوس التوجيه.
حافظ على زاوية سحب هواء دنيا على جميع الجدران
لا يمكن فصل زاوية السحب عن موضع خط الفصل؛ يجب تحديدها بناءً على نوع المادة، ومدى تعقيد القالب، والنتيجة المطلوبة. الملمس البلاستيكيوبالتالي، يجب أن يكون لجميع جدران التجويف انحدار من خط الفصل الذي يتحرك بعيدًا عن محور السحب.
- على جميع الأسطح المصقولة: 0.5 درجة
- التشطيبات القياسية: 1-2 درجة.
- بالنسبة للأسطح الخشنة: زاوية سحب إضافية قدرها 1.5 درجة لكل 0.04 مم من عمق الحبيبات
تشغيل محاكاة تدفق القالب للتحقق من صحة PL
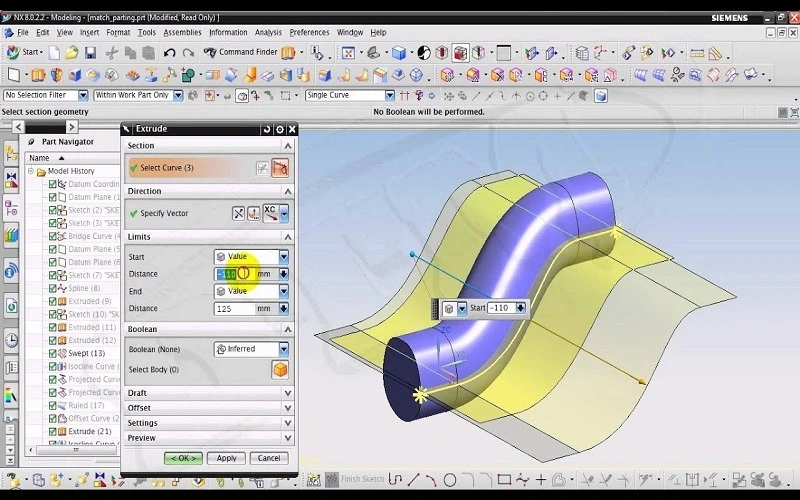
محاكاة خط الفصل
يمكن لمحاكاة تدفق القالب (Moldflow، Sigmasoft) التحقق من أن خط الفصل المحدد لا يضع أي خطوط لحام على المناطق الحاملة للأحمال أو المناطق التجميلية. كما تساعد في تحديد أي مواقع قد تتشكل فيها فخاخ هواء على محيط خط الفصل.
جرب برولين الآن!
أين يتم وضع خط الفصل أثناء تصميم قالب لعلبة إلكترونية؟
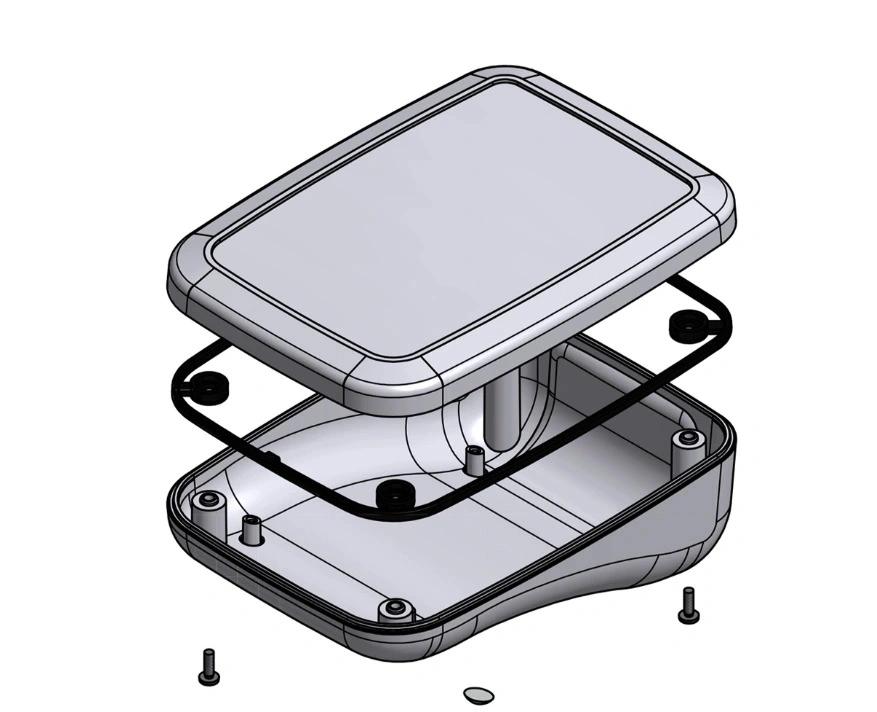
تصميم قولبة حقن الغلاف
لنفترض أنك تعمل على تصميم حاويات مصبوبة بالحقن لجهاز إلكتروني. الشكل الهندسي عبارة عن مستطيل بسيط، مع تركيب مكون من جزأين (غطاء علوي + قاعدة سفلية). أبعاد الغلاف هي 200 × 100 × 60 مم، والسمك 3 مم، وزاوية السحب 2 درجة، والتفاوت المطلوب هو ±0.125 نانومتر.
الحالة الأولى: وضع خط الفصل على المستوى المتوسط
إذا وضعت خط الفصل في منتصف المستوى أو على الحافة المحيطة بين النصفين العلوي والسفلي، فسوف تتجنب التعقيدات صب حقن تقويض وخفض تكاليف الإنتاج.
الحالة الثانية: وضعها على طول حدود غير تجميلية لتكوين سياج معقد
إذا تطلّب الغلاف أضلاعًا أو نتوءات أو تجاويف أو فتحات أو أشكالًا غير منتظمة، فضع خطوط الفصل على طول الأسطح غير التجميلية، مثل الحافة الجانبية الخلفية وحول الحافة المتدرجة. يجب تجنّب أقسام نافذة العرض والوصلات السفلية وأسطح منع التسرب.
خطوط التدفق مقابل خطوط الحياكة مقابل خطوط التدفق في قولبة الحقن
عندما يتدفق البلاستيك المنصهر عبر تجويف القالب بمعدل غير منتظم ويحدث تبريد غير متساوٍ، تظهر خطوط أو متعرجات على سطح القطعة على طول اتجاه التدفق. في الوقت نفسه، تشير خطوط الالتحام في قولبة الحقن إلى خطوط رفيعة أو فواصل ناتجة عن اندماج وتبريد تيارين منصهرين قبل امتزاجهما تمامًا.
تُعدّ خطوط الفصل حتمية، ويمكن تعديلها وفقًا للجماليات المطلوبة. ويمكن تقليل خطوط التدفق وخطوط التداخل أو إزالتها تمامًا عن طريق تعديل معايير عملية التشكيل.
- مثال على خطوط التدفق: خطوط متموجة على أجزاء رقيقة من لوحة القيادة في السيارة
- مثال على خطوط الحياكة: تيارات على لوحة مخرج الكهرباء، بين فتحات البراغي والحواف الخارجية
- مثال على عبارات الوداع: حول المحيط الخارجي لغطاء الزجاجة البلاستيكية
وتلخيصا
تؤثر خطوط الفصل في عملية قولبة الحقن على جودة وكفاءة الأجزاء المقولبة. يمكنك تجنب عيوب مثل الزوائد، وعدم تطابق القالب، والتشوهات الجمالية عن طريق وضع النوع المناسب من خطوط الفصل في الموضع الصحيح.
في برولين تك، نقدم إرشادات تفصيلية ومساعدة هندسية لمساعدتك على تحسين تصميم القوالب قبل عملية تصنيعها وتشكيلها. لدينا خبرة عشر سنوات في إنتاج قوالب الحقن المخصصة وتشكيل الأجزاء البلاستيكية في مختلف الصناعات.
خدمة صب الحقن نستخدم آلات قولبة آلية قادرة على إنتاج قطع من تصاميم قوالب معقدة دون عيوب. كما نتميز بالمرونة في تصنيع الأدوات بسرعة، ونستطيع تصميم قوالب دقيقة للقطع البلاستيكية. للحصول على تقرير التصميم للتصنيع (DFM) وعرض سعر، حمّل ملفك على منصتنا الإلكترونية اليوم.
الأسئلة الشائعة
ما الفرق بين خط الفصل والوميض؟
خط الفصل هو خط فاصل مرئي على السطح الخارجي للقطعة، حيث يلتقي نصفي القالب وينفصلان أثناء عملية التشكيل. أما الزوائد، فهي عيب جمالي ناتج عن تصميم غير سليم لخط الفصل أو سوء التعامل مع عملية التشكيل. وهي عبارة عن طبقة رقيقة من المادة الزائدة التي تسربت عبر الفجوات.
كيف نجد خط الفصل؟
للعثور على خط الفصل، حدد نقطة التقاء نصفي القالب؛ يظهر هذا الخط كخط فاصل صغير ومتصل على سطح القطعة. عادةً ما توجد خطوط الفصل في منتصف السطح المستوي، وعند الحواف الطبيعية، وفي الزوايا، وفي الأجزاء غير التجميلية.
هل يؤثر موضع خط الفصل على وقت الدورة؟
نعم، يؤثر موضع خط الفصل على زمن الدورة، إذ يلعب دورًا هامًا في فتح القالب وملء التجويف وإخراج القطعة. ويساهم خط الفصل المصمم جيدًا في تقليل زمن الدورة وتحسين الكفاءة.