
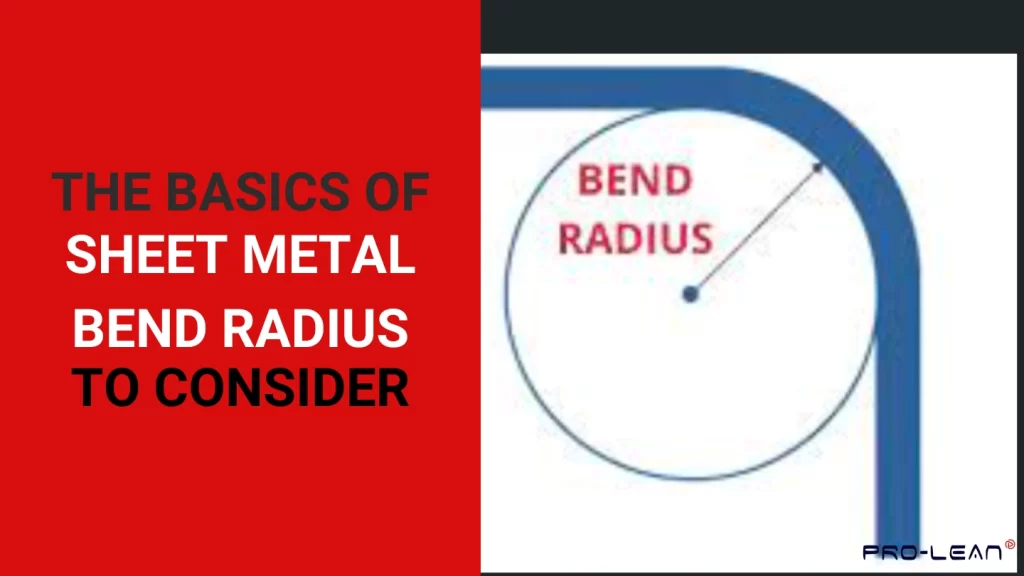
نصف قطر انحناء الصفائح المعدنية
يُعد نصف قطر انحناء الصفائح المعدنية عنصرًا تصميميًا بالغ الأهمية في تصنيعها. وهو نصف القطر الداخلي للصفيحة المنحنية، ويحدد ما إذا كانت الصفيحة تتشوه وفقًا للتصميم، وتوفر الدقة الأبعادية المتوقعة، ولا تتشقق تحت تأثير القوة.
من أهم العوامل التي يجب مراعاتها عند اختيار نصف قطر الانحناء: مادة قطعة العمل، وزاوية الانحناء، وتأثير الارتداد. وبمراعاة ديناميكيات الانحناء المختلفة، مثل قطر الانحناء وبدل الانحناء في الصفائح المعدنية، يستطيع المصنّعون تقديم قطع معدنية عالية الجودة.
تُقدّم هذه المقالة إرشادات مفيدة حول نصف قطر انحناء الصفائح المعدنية، بحيث تتوافق مشاريعك القادمة دائمًا مع المعايير ومتطلباتك.
ما هو نصف قطر انحناء الصفائح المعدنية؟
نصف قطر انحناء الصفيحة المعدنية هو المسافة بين السطح الداخلي للصفيحة المعدنية المنحنية ونقطة المركز الوهمية للانحناء.
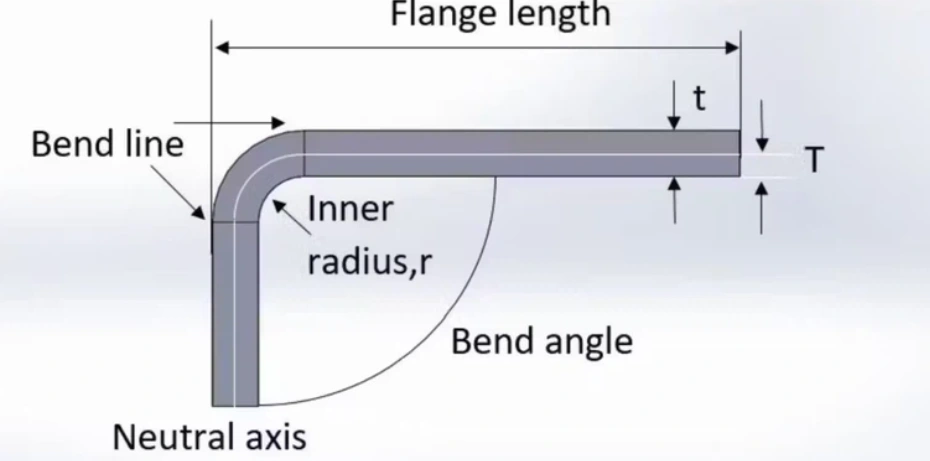
نصف قطر الانحناء
يُعد هذا القياس بالغ الأهمية لأنه يحدد الإجهاد الذي يتعرض له المعدن أثناء عملية الانحناء. إذا كان نصف قطر الانحناء صغيرًا جدًا، فهناك خطر حدوث تشققات أو حتى فشل عند خط الانحناء. وهذا قد يؤثر سلبًا على سلامة القطعة وكفاءة التصنيع.
توصي أفضل الممارسات في تصميم الثني بنصف قطر ثني أدنى للصفائح المعدنية، وعادةً ما يكون مضاعفًا لسمك الصفيحة. وتختلف أنصاف أقطار الثني الدنيا باختلاف المواد.
لماذا يُعد نصف قطر الانحناء (الأدنى) مهمًا؟
يُعدّ نصف قطر الانحناء الأدنى بالغ الأهمية، لأنّ الخطأ فيه يُؤدي إلى عدم ملاءمة القطع، وتشققات في المعدن، واحتمالية إعادة العمل دون داعٍ. وقد طوّرت أفضل الممارسات في هذا المجال أنصاف أقطار انحناء دنيا تُجنّب المصنّعين هذه المشاكل، وتضمن نجاح المشروع دائمًا.
مصطلحات أخرى شائعة في مجال ثني المعادن وأهميتها
وبصرف النظر عن نصف قطر انحناء الصفائح المعدنية، هناك مصطلحات مهمة ذات صلة مثل اتجاه الانحناء، وارتفاع الانحناء، وتداخل أداة الانحناء، وتداخل الشفة المنحنية.
يتم تعريف هذه المصطلحات أدناه:
اتجاه الانحناء
نظراً للسلوك غير المتجانس للمعادن، فإن اتجاه الانحناء بالنسبة للحبوب مهم. إذا طرق ثني الصفائح المعدنية إذا تم تنفيذه على طول اتجاه الألياف، فقد تحدث تشققات وتمزقات وعيوب أخرى.
يقوم خبراء تصنيع الصفائح المعدنية بثني الصفائح المعدنية بشكل عمودي على اتجاه الألياف ليس فقط لمنع هذه العيوب ولكن أيضًا لضمان قوة الانحناء المثلى.
ارتفاع الانحناء (H)
ارتفاع الانحناء هو طول الحافة الناتجة بعد ثني صفيحة معدنية. ورغم أن هذا الطول قد يكون كبيرًا حسب الحاجة، إلا أن له حدًا أدنى. وكقاعدة عامة، يجب أن يكون ارتفاع الانحناء أكبر من أو يساوي مجموع نصف قطر الانحناء وضعف سمك الصفيحة.
H ≥ 2t + R
تداخل أداة الثني
تتطلب أداة الثني مساحةً كافيةً للعمل، ولذا يجب مراعاة تداخلها مع باقي أجزاء الأداة. فإذا امتدت هذه الأجزاء إلى منطقة الثني، فقد لا يكون نصف قطر الثني الناتج والمكونات الأخرى مطابقًا للتصميم، نظرًا لتأثر أداء الأداة.
يجب أن تكون العناصر على مسافة مناسبة لضمان الاستخدام الأمثل لأدوات التشكيل ذات نصف القطر المخصص لثني المعادن. وينطبق الأمر نفسه على ارتفاع الثني، حيث يجب أن تكون المسافة بين العنصر ومنطقة الثني مساوية على الأقل لنصف قطر الثني مضافًا إليه ضعف سمك المعدن.
H ≥ 2t + R
تداخل الشفة المنحنية
عند تصميم صندوق أو مكون يتضمن جدرانًا متعددة، يجب مراعاة الزوايا المشتركة. ونظرًا لأن الحواف قد تتداخل بسهولة وتؤثر على التصميم، يُخصص عادةً هامش (إزاحة).
قد يكون من المغري توفير إزاحة كبيرة لتسهيل عملية الثني. مع ذلك، قد تُصبح عملية اللحام صعبةً إذا كانت الفجوة كبيرة جدًا. عادةً ما تكون إزاحة 0.2 مم كافية.
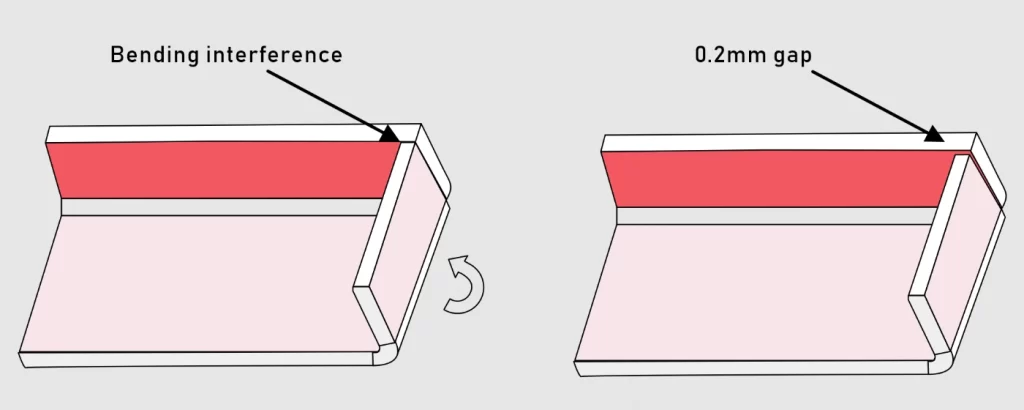
تداخل شفة الانحناء
ما هو حاشية الصفائح المعدنية؟
حاشية الصفائح المعدنية يُعتبر هذا النوع من أنواع ثني الصفائح المعدنية، حيث تُطوى الصفيحة على نفسها. وعادةً ما يتم الثني بزاوية 180 درجة، مما ينتج عنه حافة نهائية. عملية ثني الحواف هي عملية شائعة في صناعة السيارات، حيث تساعد على تحقيق جماليات محسنة وقوة وسلامة لأجزاء الصفائح المعدنية.
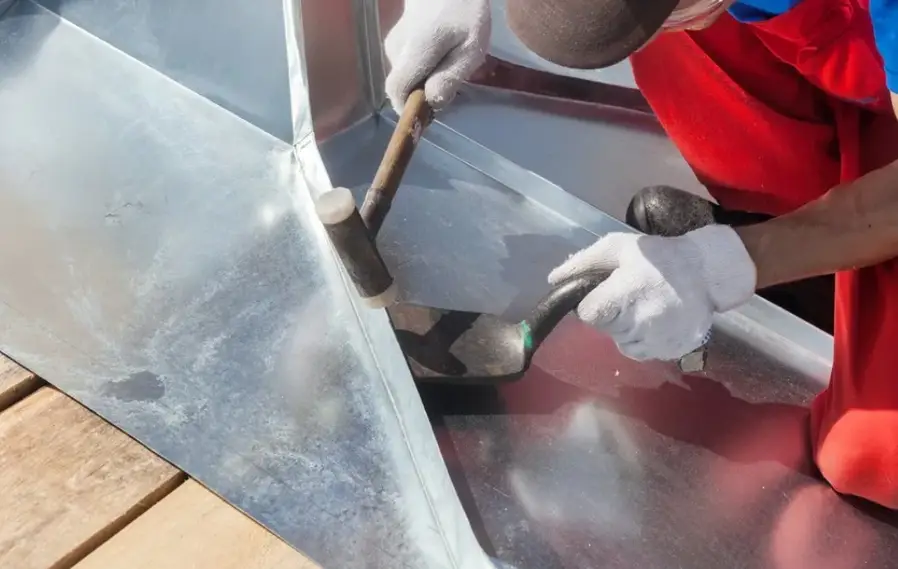
حاشية الصفائح المعدنية
العوامل التي يجب مراعاتها عند تحديد نصف قطر الانحناء
يُعد تحديد نصف قطر الانحناء الصحيح مسألة موازنة بين عدة متغيرات، بما في ذلك نوع مادة قطعة العمل وسماكتها، وزاوية الانحناء المطلوبة، و تقنيات ثني الصفائح المعدنية المستخدم، وسلوك المادة أثناء الانحناء.
يؤثر كل عامل من هذه العوامل على العوامل الأخرى. تستخدم شركة Boda استراتيجيات فعالة تستند إلى هذه العوامل لمنع العيوب مع تحسين إعداد الأدوات وتقليل تكاليف المواد.
نوع مادة قطعة العمل وسمكها
يُعدّ هذا أحد أهم العوامل في تحديد نصف قطر انحناء الصفائح المعدنية. ونظرًا لاختلاف خصائص المواد، فإن قدرتها على الانحناء تختلف. وتُعتبر المطيلية خاصية رئيسية، إذ يُحدد مستوى المطيلية مدى قدرة المادة على الانحناء دون تشقق.
لنقارن بين الفولاذ عالي المقاومة والألومنيوم. لا يستطيع الفولاذ عالي المقاومة تحمل أنصاف أقطار الانحناء الصغيرة دون أن يتشقق، بينما يستطيع الألومنيوم ذلك.
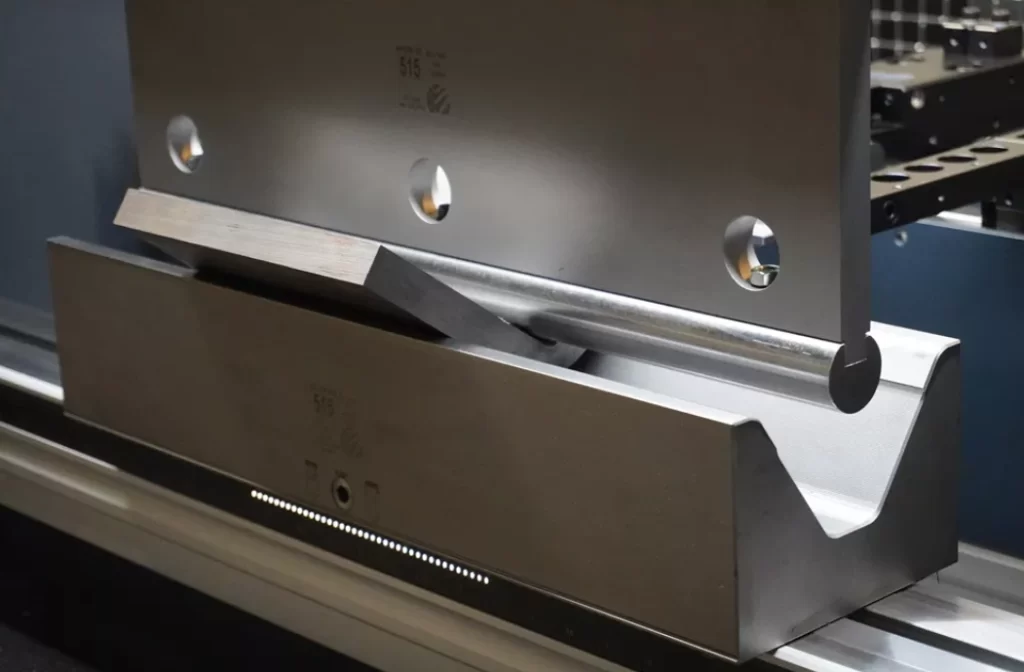
ثني صفيحة فولاذية عالية القوة سميكة
وفقًا لأفضل الممارسات الصناعية بناءً على نوع المادة وسمكها، إليك بعض التوصيات بشأن الحد الأدنى لنصف قطر الانحناء؛
- الامونيومK = 2.0 – نصف قطر الانحناء يساوي ضعف السماكة
- الفولاذ الطريK = 1.5 – نصف قطر الانحناء يساوي ضعف السماكة
- ستانلس ستيلK = 2.0 – نصف قطر الانحناء يساوي ضعف السماكة
حيث K هو عامل ضرب خاص يسمى أيضًا عامل نصف قطر الانحناء.
زاوية الانحناء
تؤثر زاوية الانحناء أيضاً على نصف قطر الانحناء الأمثل. فزاوية الانحناء الأكبر تعني مزيداً من الإجهاد على المادة، وبالتالي الحاجة إلى نصف قطر انحناء أكبر. تؤدي زوايا الانحناء الحادة إلى إجهاد موضعي يمكن أن يتسبب في حدوث تشققات في المادة ما لم يتم استخدام نصف قطر انحناء كبير بما فيه الكفاية.
بحسب أفضل الممارسات، تتطلب الانحناءات الحادة التي تزيد عن 90 درجة أنصاف أقطار أكبر. أما إذا كانت زاوية الانحناء أقل من 30 درجة، فيُنصح باستخدام مواد أكثر ليونة، أو اللجوء إلى تقنيات تشكيل متقدمة، أو تجنب هذه الزاوية تمامًا.
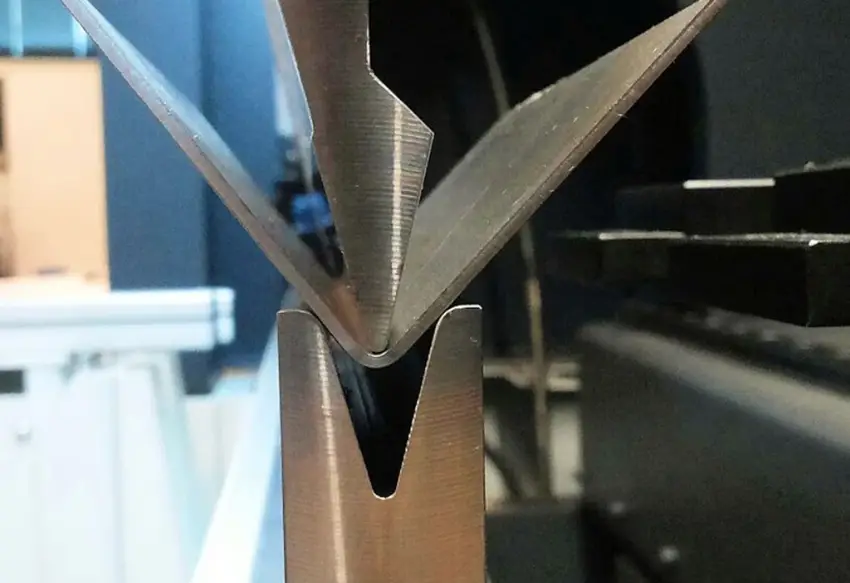
زاوية الانحناء الحادة
بدل الانحناء
هذا هو القياس أو المسافة على الصفيحة المسطحة التي ستأخذ في الاعتبار نصف قطر الانحناء.
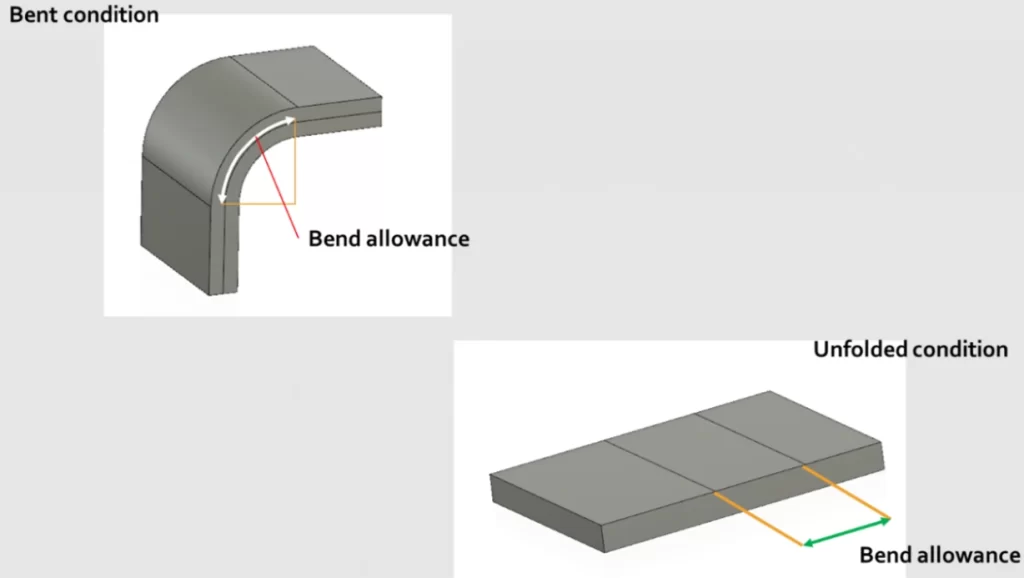
بدل الانحناء
فهم عامل K في ثني الصفائح المعدنية
يُعد عامل K قيمة مهمة في تصميم الصفائح المعدنية. هو نسبة موقع المحور المحايد إلى سُمك المادة، ويساعد في التنبؤ بكيفية انحناء الصفيحة وتمددها أثناء التشكيل. يتراوح معامل K عادةً بين 0.3 إلى 0.5 ويُستخدم لحساب مقدار الانحناء المسموح به وخصم الانحناء. تتميز المواد الأكثر ليونة عمومًا بمعامل K أعلى من المواد الأكثر صلابة.
تأثير سبرينجباك
الارتداد المرن هو ظاهرة يميل فيها الجسم المنحني إلى العودة إلى شكله الأصلي عند زوال قوة الانحناء. ويعتمد مدى هذا التأثير على الخصائص المرنة للمادة.
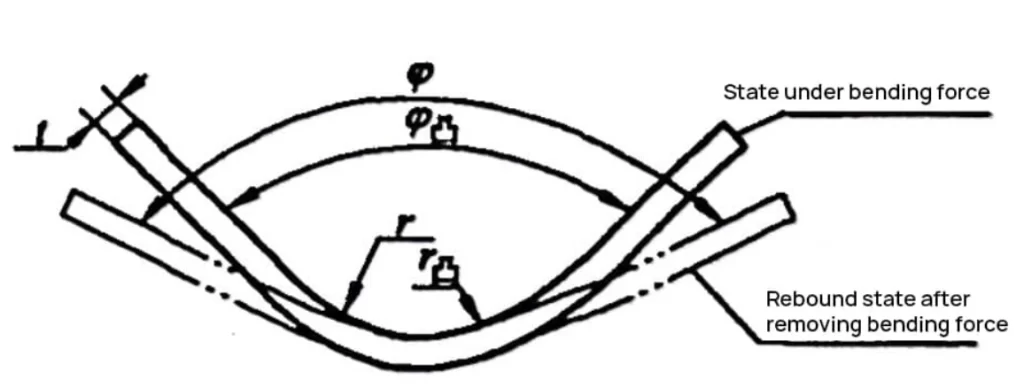
الربيع العودة
يُعد هذا التأثير بالغ الأهمية أيضاً في تصميمات تصنيع الصفائح المعدنية عند تحديد نصف قطر الانحناء. وتشمل عوامل هذا التأثير زاوية الانحناء وصلابة المادة.
جرب برولين الآن!
نصف قطر انحناء الصفائح المعدنية وفقًا لمعايير الصناعة
إن أفضل نهج عند تصميم الصفائح المعدنية ذات نصف قطر الانحناء الأدنى هو استخدام معيار الصناعة البالغ 0.030 بوصة. يضمن هذا القياس أجزاء متسقة وعالية الجودة.
متى يجب الانحراف عن نصف قطر الانحناء القياسي في الصناعة البالغ 0.030
يُوصى بنصف قطر انحناء يبلغ 0.030 بوصة للأجزاء التي يبلغ سمكها 0.125 بوصة (⅛ بوصة) أو أقل. ينبغي على المصممين الخروج عن هذا المعيار لأي جزء يزيد سمكه عن 0.125 بوصة (⅛ بوصة)، مع زيادة نصف القطر حسب الحاجة (بشكل متناسب).
يُعد استخدام أنصاف أقطار أكبر للمواد الأكبر حجماً أمراً ضرورياً لمنع التشقق أو الفشل.
قد يكون الانحراف عن هذا المعيار ضرورياً أيضاً في هذه السيناريوهات الأخرى:
- قيود الانحناء لمواد محددة
- متطلبات وظيفية أو جمالية محددة
- قيود تجميع الأجزاء
ما هي القاعدة العامة لثني الصفائح المعدنية؟
من القواعد الأساسية الجيدة في ثني الصفائح المعدنية الحفاظ على زاوية داخلية نصف قطر الانحناء يساوي على الأقل سمك الورقة لمنع التشوه أو التشقق.
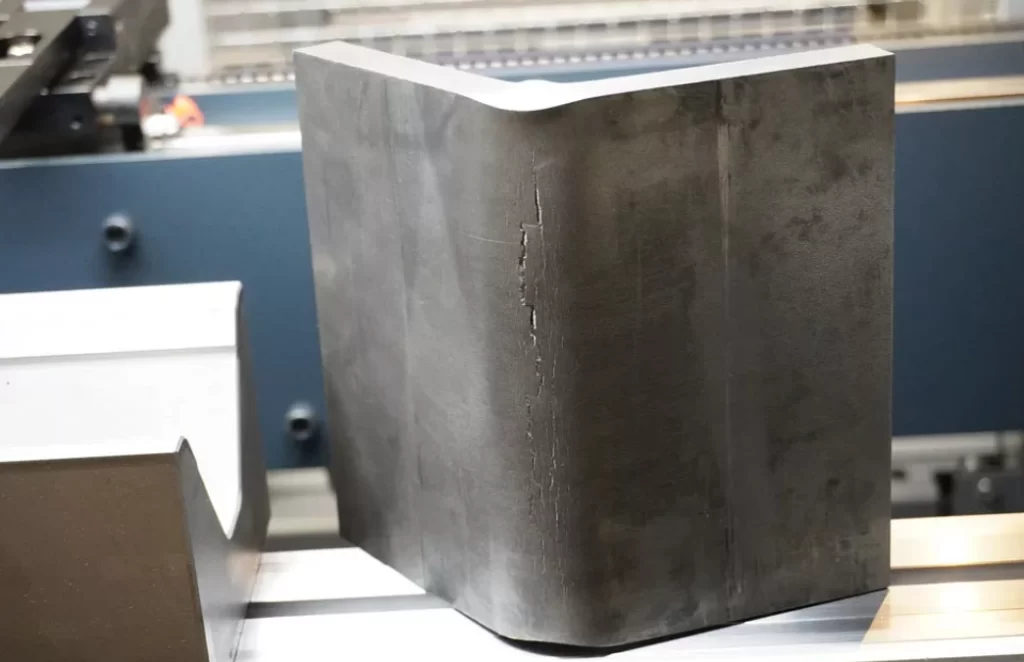
تشققات في الصفائح المعدنية المنحنية
توفر هذه القاعدة نقطة انطلاق موثوقة لأكثر مواد الصفائح المعدنية شيوعًا وتطبيقاتها. مع ذلك، تجدر الإشارة إلى أن العوامل المذكورة أعلاه قد تحدد متطلبات الثني لسبائك معينة ودقة التفاوتات المطلوبة.
أما القواعد العامة الأخرى، كما ورد في أقسام أخرى من المقال، فهي:
- قاعدة ارتفاع الانحناء: H ≥ 2t + R
- قاعدة منع تداخل أدوات الثني: H ≥ 2t + R
- قاعدة تداخل الشفة المنحنيةإزاحة 0.2 مم للزوايا المشتركة في تصميمات الصناديق
كيفية إيجاد نصف قطر الانحناء
هناك ثلاث خطوات لإيجاد نصف قطر الانحناء: تحديد سمك الصفيحة، واختيار فتحة القالب على شكل حرف V، وحساب نصف قطر الانحناء. لذا، فإن تحديد نصف قطر الانحناء لأي مادة معينة هو عملية منهجية تأخذ في الاعتبار مواصفات المادة وإعدادات الأدوات. ويعتمد المصنعون عادةً على تقنيات الانحناء الهوائي والانحناء على شكل حرف V.
لا يوجد فرق كبير بين ثني الألواح بالهواء وثنيها على شكل حرف V. فبينما يجبر ثني الألواح على شكل حرف V المادة على اتخاذ الشكل الدقيق للقالب، يسمح ثني الألواح بالهواء ببعض المرونة.
توفر جداول الشركة المصنعة نسب توجيهية موثوقة لسمك المادة مقابل عرض فتحة قالب V. تحدد هذه النسب أنصاف الأقطار التي يمكن تحقيقها بواسطة المادة وآلة الثني.
أطلب عرض سعر وتعرف على كيفية استخدام الخبراء للرسوم البيانية وأفضل الممارسات للوصول إلى نصف قطر الانحناء الأمثل.
استخدام مخططات نصف قطر انحناء الصفائح المعدنية
نظراً لأن الحسابات اليدوية قد تستغرق وقتاً طويلاً، يستخدم مشغلو مكابس الثني والمهندسون جداول نصف قطر ثني الصفائح المعدنية. يكفي معرفة نوع المادة وسماكتها، حيث يُشير الجدول إلى الحد الأدنى لنصف قطر الثني.
فيما يلي نسخة مختصرة من جدول مرجعي لنصف قطر الانحناء الأدنى.
| الخامة | 1 – 6 مم | 6 – 12 مم | 12 – 25 مم |
| الامونيوم | 1T | 1.5T | 2-3T |
| الفولاذ | 0.8T | 1.2T | 1.5-2.5T |
| فولاذ مقاوم للصدأ | 2T | 2.5T | 3-4T |
جرب برولين الآن!
مثال على حساب نصف قطر انحناء الصفائح المعدنية
تخيل سيناريو يتم فيه ثني صفيحة من الفولاذ المقاوم للصدأ بسمك 8 مم. حساب انحناء الصفائح المعدنية يلزم تحديد نصف قطر الانحناء. وفقًا لجدول مرجع نصف قطر الانحناء المذكور أعلاه، سيكون الحد الأدنى لنصف قطر الانحناء كما يلي:
R = 2.5T
= 2.5 × 8 مم
= 20 مم
أخطاء شائعة في تصميم نصف قطر الانحناء
تتمثل أكثر أخطاء تصميم نصف قطر الانحناء شيوعًا في اعتبار نصف قطر الانحناء الداخلي مساويًا لسمك المادة وتحديد 0.100 بوصة كنصف قطر انحناء افتراضي دون مراعاة متطلبات الجزء.
يمكن لهذه الأخطاء أن تؤدي بسهولة إلى زيادة تكاليف التصنيع وزيادة أوقات التسليم.
- نصف قطر الانحناء يساوي السماكة: يمكن أن يسبب هذا مشاكل، خاصة مع المواد الشائعة، لأنه قد يؤدي إلى الحاجة إلى أدوات نصف قطر مخصصة لثني المعادن.
- 0.100 بوصة كقيمة نصف قطر الانحناء الافتراضيلا يمكن للأدوات القياسية إنتاج نصف قطر انحناء يبلغ 0.100 بوصة. أما أدوات الانحناء المخصصة لثني المعادن فهي مكلفة.
خاتمة
إنّ مراعاة نصف قطر الانحناء بدقة هي سرّ إنتاج قطع معدنية مثنية عالية الجودة. من خلال الالتزام بأفضل ممارسات ثني الصفائح المعدنية، يمكنك دائمًا الحصول على منتجات تلبي متطلبات التصميم.
إذا كنت بحاجة إلى مساعدة في تصميم وتصنيع الصفائح المعدنية، برولين تك هو الجواب. اتصل بنا اليوم لتصميم وتنفيذ احترافي خدمة تصنيع الصفائح المعدنية.
.