
ثني الصفائح المعدنية بدقة
تُعدّ صناعة الصفائح المعدنية عملية تشكيل وقطع وثني وربط الصفائح المعدنية وتحويلها إلى مكونات وأجزاء وظيفية. ومن أمثلة صناعة الصفائح المعدنية الألواح الزخرفية في الهندسة المعمارية والألواح الكبيرة المثبتة بالمسامير على جوانب الطائرات، مما يُظهر تطبيقات الصفائح المعدنية المُخصصة.
على الرغم من أن تصنيع الصفائح المعدنية قد يبدو عملية بسيطة، مصنعي الصفائح المعدنية مثل تقدم شركة Boda إرشادات حول المواد، وتقنيات متقدمة لتصنيع الصفائح المعدنية، ودعمًا للتصميم من أجل التصنيع لإنتاج كميات كبيرة من الصفائح المعدنية، وإمكانية الوصول إلى أحدث آلات تصنيع الصفائح المعدنية. اقرأ المزيد:تصنيع الصفائح المعدنية الدقيقة
عملية تصنيع الصفائح المعدنية
تصميم
تبدأ صناعة الصفائح المعدنية الجيدة بتصميم عملي. يساعد اتباع إرشادات التصميم الأساسية على تجنب مشاكل الإنتاج ويجعلها أكثر سهولة. تشكيل الصفائح المعدنية أسهل وأكثر دقة. فيما يلي معايير التصميم الرئيسية التي يجب مراعاتها.
توحيد سمك المادة
تتطلب عملية تصنيع الصفائح المعدنية توزيعًا متجانسًا للسماكة، لأن اختلاف مستويات السماكة يؤدي إلى تشوه غير متساوٍ للمادة أثناء تشكيلها. يتراوح نطاق السماكة القياسي للمواد من 0.5 مم إلى 6 مم، ولكن أي انحراف يزيد عن 5% سيؤدي إلى كسور في الانحناء.
أنصاف أقطار الانحناء والبدلات
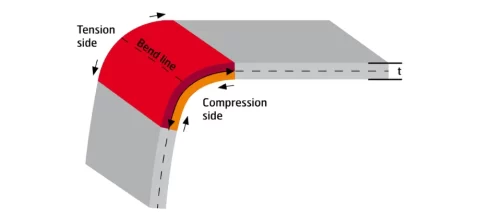
إجهادات انحناء الصفائح المعدنية
في تصنيع الصفائح المعدنية، يكون نصف قطر الانحناء الداخلي الأدنى مساويًا بشكل عام لسمك المادة (1t). وهذا يساعد على تقليل التشققات والانحناءات المفرطة. تمديد الصفائح المعدنية أثناء الانحناء. قد تتطلب أنواع الفولاذ عالية المقاومة نصف قطر انحناء أكبر لتجنب فشل المادة. عامل K (عادةً 0.33ثم يتم استخدام ) لحساب بدل الانحناء باستخدام الصيغة التالية:
السماحية = π/180 × زاوية الانحناء × (نصف القطر + K × السماكة)
ينتج عن حساب الانحناء بزاوية 90 درجة على الألومنيوم بسمك 2 مم وقيمة K تبلغ 0.40 سماحية قدرها 3.5 مم.
وضع الثقب والقطع
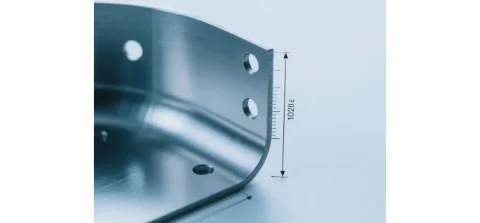
مكون منحني بدقة
تعتمد المسافة بين الثقب والانحناء، وشكل الانحناء، والحد الأدنى لقطر الثقب على المادة، والسماكة، ونصف قطر الانحناء الداخلي، وأدوات التشكيل. حدد مواقع الثقوب النهائية المهمة، وراجع النموذج المسطح وتسلسل التشكيل؛ فاستخدام مُضاعِف سماكة واحد لا يضمن عدم حدوث تشوه.
للحصول على معلومات حول الأجزاء التي تحتوي على ثقوب أو فتحات أو فتحات متكررة محددة، يرجى مراجعة قسمنا الخاص بنا. خدمات تثقيب الصفائح المعدنيةقم بتضمين المادة، والسمك، وبيانات الرسم، ومتطلبات الحافة النهائية حتى يمكن تقييم الأدوات ومسار العملية.
الزوايا والتفاوتات
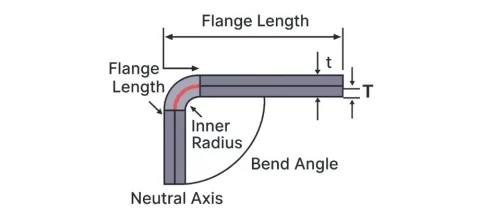
معلمات هندسة الانحناء
في تصنيع الصفائح المعدنية، يجب أن تظل زاوية الانحناء القصوى للانحناء الهوائي أقل من 165 درجة، لأنها تساعد في التحكم في الارتداد، الأمر الذي يتطلب تعويضًا يتراوح بين 0.5 و3 درجات من خلال الانحناء الزائد أثناء عملية ثني الصفائح المعدنية.
يبلغ مقدار التفاوت الزاوي القياسي ±1°، ولكن يمكن للمستخدمين تحقيق دقة تصل إلى ±0.5° من خلال عمليات التشكيل بالضغط. ويحدد نظام التفاوت العام للأجزاء، ISO 2768-m، تفاوتات قدرها ±0.1 مم للأطوال التي تقل عن 100 مم.
تناظر الميزات والتداخل
ينبغي أن تُصمَّم العناصر بحيث تتطابق مع بعضها، لأن هذا النهج يقلل من الحاجة إلى تدوير الأدوات. كما ينبغي أن يتضمن التصميم ألسنةً لتسهيل عمليات التداخل، مع الحرص على استخدام أكثر من 85% من المواد في الأنماط المسطحة المتداخلة.
اختيار المواد وتحضيرها
في تصنيع الصفائح المعدنية، يعتمد اختيار المواد على خصائصها الميكانيكية، بما في ذلك مقاومة الخضوع، والليونة، ومقاومة التآكل، مع مراعاة العوامل البيئية وظروف التحميل. تبدأ عملية التحضير بفكّ الصفائح ولفّها، ثم تسويتها وتنظيفها لإزالة العيوب السطحية التي قد تؤدي إلى فشل عملية التشكيل.
- منخفض الكربون الصلب: يتطلب الفولاذ منخفض الكربون عملية تلدين عند درجة حرارة 650 درجة مئوية بعد الدرفلة لتحقيق مطيلية تزيد عن 20٪ استطالة مع الحفاظ على قوة الخضوع البالغة 250 ميجا باسكال.
- ستانلس ستيل 304: يتطلب الفولاذ المقاوم للصدأ 304 عملية التخميل بحمض النيتريك لإزالة الحديد الحر لتحقيق مقاومة التآكل مع توفير قوة خضوع تبلغ 205 ميجا باسكال.
- ألومنيوم 5052: تتطلب عملية التشكيل تشحيم مادة الألومنيوم 5052 بمذيبات قلوية لمنع حدوث التآكل بينما تصل قوة الخضوع إلى 193 ميجا باسكال.
- الصلب المجلفن: يحتوي طلاء الفولاذ المجلفن على 60-100 جم/م² من الزنك، الأمر الذي يتطلب التخليل بحمض الهيدروكلوريك لإزالته وتحقيق نتائج لحام موحدة.
- النحاس C110: يتطلب C110 عملية تلدين ساطعة في الهيدروجين للحفاظ على موصليته العالية، والتي تتجاوز 100٪ IACS.
- براس 260: استخدم رسم الصفائح المعدنية عملية ل تصنيع الصفائح المعدنية النحاسية يكون أقل عرضة للتشقق عندما يخضع النحاس الأصفر 260 لمعالجة تخفيف الإجهاد عند 300 درجة مئوية مع الحفاظ على قوة الخضوع بين 100 و 150 ميجا باسكال.
هذا المقال تكملة لـ : تصميم الصفائح المعدنية
تقطيع وتشكيل المعادن (عناوين فرعية لتقنيات التقطيع والتشكيل)
القطع بالليزر
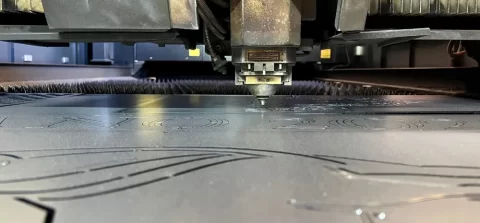
عملية القطع بالليزر قيد التنفيذ
تستخدم عملية القطع بالليزر في تصنيع الصفائح المعدنية أشعة ليزر عالية الطاقة تمر عبر أنظمة بصرية لتوليد الحرارة، أو صهر المواد، أو حرقها، أو تبخيرها، مما يجعل قطع الصفائح المعدنية المخصصة أجزاء.
ثم تعمل تقنية المساعدة بالغاز على إزالة الحطام المنصهر من مسار القطع. تستخدم عملية القطع حزم ثاني أكسيد الكربون للمواد الفولاذية حتى سمك 20 مم، وحزم الألياف للمواد الفولاذية حتى سمك 25 مم، مع توفير تحكم أفضل على الأسطح العاكسة. تنتج عملية القطع عرض شق يتراوح بين 0.1 مم و0.3 مم، وتعمل بسرعات تتراوح بين 50 و200 متر/دقيقة لألواح الألمنيوم بسمك 1 مم بسرعة 100 متر/دقيقة. يحافظ النظام على دقة ±0.05 مم، مع إنشاء منطقة متأثرة بالحرارة تتراوح بين 0.2 مم و0.5 مم.
تتيح هذه العملية إمكانية تداخل الأجزاء، مما ينتج عنه هدر في المواد بنسبة تقل عن 5%. كما تتيح للمستخدمين إنشاء أشكال معقدة ضمن طبقات رقيقة من المواد.
قطع البلازما
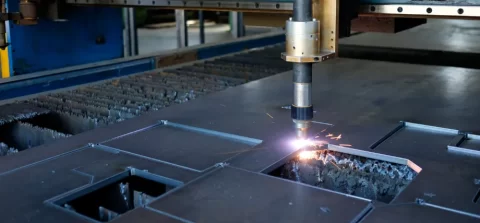
عملية القطع بالبلازما
تُنتج عملية القطع بالبلازما قوسًا بلازميًا موصلًا للكهرباء يصل إلى درجات حرارة عالية للغاية لقطع المواد، بينما يعمل الغاز المضغوط على إزالة الخبث. تصل درجة حرارة القوس البلازمي إلى ما بين 20,000 و30,000 درجة مئوية، مما يُمكّن من قطع المعادن الموصلة حتى سُمك 50 مم. تتم عملية القطع باستخدام الفولاذ الطري بسُمك 10 مم بسرعة 0.5 مم/دقيقة، مع إنتاج حواف مشطوفة بزوايا تتراوح بين 1 و3 درجات، وخشونة سطحية تتراوح بين 12 و25 ميكرومتر (Ra).
تظل تكاليف المعدات اللازمة لقطع البلازما أقل من تلك المطلوبة لأنظمة الليزر. توفر هذه العملية أداءً استثنائياً عند قطع الألواح السميكة التي يزيد سمكها عن 25 مم.
قطع واترجيت
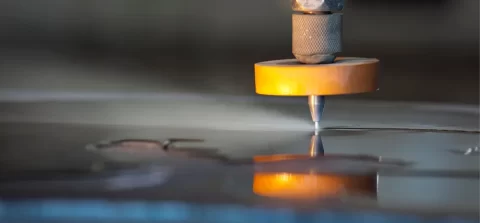
القطع الكاشطة بنفث الماء
تستخدم عملية القطع بنفث الماء تيارًا مائيًا محملًا بجزيئات كاشطة يمر عبر فوهة لقطع المواد دون توليد حرارة. يعمل النظام بضغوط تتراوح بين 300 و600 ميجا باسكال باستخدام مادة كاشطة من العقيق (80-120 مش) لقطع مواد يصل سمكها إلى 200 مم. تتم عملية قطع الفولاذ بسمك 10 مم بسرعة 0.5 مم/دقيقة مع تحقيق دقة ±0.1 مم وميل يتراوح بين 0.1 و0.5 درجة، الأمر الذي يتطلب تعويضًا باستخدام برنامج التصميم بمساعدة الحاسوب (CAD).
لا تنتج هذه العملية مناطق متأثرة بالحرارة للحفاظ على خصائص المادة الأصلية. يعمل النظام مع المواد الحساسة التي لا تتحمل الحرارة، بالإضافة إلى المواد غير المعدنية.
اللكم
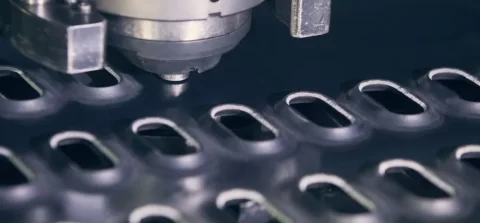
عملية تثقيب البرج
تستخدم عملية تشكيل الصفائح المعدنية بالثقب في تصنيع الصفائح المعدنية قالبًا ومجموعة مثاقب داخل مكبس لقص المواد، مما ينتج عنه ثقوب و تقطيع الصفائح المعدنية بسرعة عالية. تعمل المكابس الهيدروليكية والمؤازرة بمعدل 500 ضربة في الدقيقة لإنشاء ثقوب تصل إلى ستة أضعاف سمك المادة، مع إنتاج أقل من 0.05 مم من النتوءات، وتدوم ما بين 10,000 و 500,000 ضربة باستخدام أدوات الكربيد.
تعمل عملية ثقب الصفائح المعدنية في تصنيع الصفائح المعدنية بأقصى سرعة عند أداء العديد من المهام المتطابقة في إنتاج الصفائح المعدنية على نطاق واسع. تتيح هذه العملية للمستخدمين إنشاء أجزاء متعددة مُشكّلة خلال كل دورة تشغيل.
التشكيل والانحناء
اضغط على Brake Bending
تستخدم عملية ثني الصفائح المعدنية بواسطة مكبس الثني قوة دفع لدفع الصفيحة بين المكبس والقالب لتشكيل الزوايا من خلال تقنيات الثني الهوائي، والتشكيل النهائي، والتشكيل بالضغط. يعمل الجهاز ضمن نطاق 50-100 مم عند معالجة صفائح بطول 3-4 أمتار، منتجًا أنصاف أقطار ثني تبدأ من 0.5 ضعف سمك المادة. يؤدي تأثير الارتداد إلى انحراف الزوايا بمقدار 0.5-3 درجات عند العمل مع الألومنيوم، ولكن تتطلب العملية ثنيًا زائدًا بمقدار 1-3 درجات لتحقيق دقة ±0.5 درجة في التشكيل النهائي.
تتيح هذه العملية للمستخدمين إنشاء انحناءات بنصف قطر يتجاوز ضعف سمك المادة من خلال عمليات الانحناء الهوائي. يُمكّن النظام المستخدمين من برمجة التسلسلات لإنتاج أجزاء معقدة متعددة الانحناءات.
تشكيل لفة
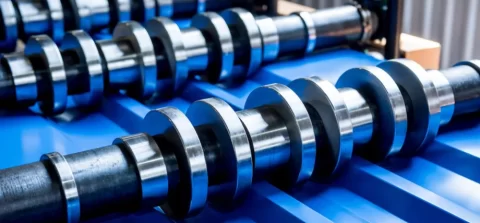
عملية تشكيل اللفائف
تعتمد عملية تشكيل اللفائف على محطات لف متسلسلة لتحويل شريط المادة إلى شكله النهائي. يعمل نظام الإنتاج بسرعة تتراوح بين 10 و30 مترًا في الدقيقة لمعالجة اللفائف عبر ما يصل إلى 20 محطة، مما يُنتج قنوات ومقاطع مخصصة بتفاوت في المقطع العرضي يصل إلى ±0.5 مم، وبأطوال تصل إلى 1,500 مم.
تتيح هذه العملية للمصنعين إنتاج أطوال ممتدة تزيد عن 10 أمتار أثناء الإنتاج المستمر. تُنتج هذه العملية ملامح موحدة مع استخدام الحد الأدنى من المواد الخام أثناء الإنتاج.
ختم
تستخدم عملية التشكيل بالضغط في تصنيع الصفائح المعدنية مكابس ذات حمولة عالية للعمل مع قوالب متدرجة أو قوالب نقل، والتي تقوم بعمليات القطع والتشكيل المتزامنة، و عملية التشذيب العمليات. تعمل العملية بمعدل 1,000 ضربة في الدقيقة لإنتاج 1,000 قطعة في الساعة لإنتاج الأقواس من خلال استخدام مواد التشحيم التي تحافظ على معاملات الاحتكاك أقل من 0.1 على المواد التي يتراوح سمكها من 0.5 إلى 6 مم بنسب سحب تصل إلى 2:1.
- تتيح عملية التشكيل بالضغط للمستخدمين إجراء عمليات التثقيب والتشكيل والتشذيب من محطة إنتاج واحدة.
- تصبح العملية فعالة من حيث التكلفة عندما ينتج مصنعو الصفائح المعدنية أكثر من 10,000 وحدة.
اللحام والتجميع
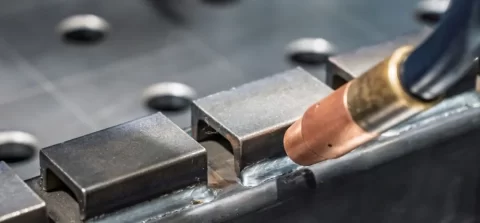
تجميع لحام MIG
لحام ميغ
تعتمد عملية اللحام بتقنية MIG على تمرير سلك قابل للاستهلاك عبر شعلة، بينما يحمي غاز خامل اللحام أثناء عملية الترسيب المستمر للسلك. وتؤدي هذه العملية إلى ترسيب 5–10 كجم/ساعة من المواد عند 200-300 أ بسرعات تغذية سلكية تبلغ 5-15 م / دقيقة، تحقيق 2 – 5 مم الاختراق في وصلات التراكب باستخدام Ar/CO₂ غاز واقٍ. يُستخدم على نطاق واسع في تجميع الصفائح المعدنية لأنه يوفر لحامات سريعة ومتسقة لمجموعة واسعة من الأجزاء المعدنية.
- تتيح هذه العملية اللحام السريع للهياكل الفولاذية التي يتراوح سمكها بين 1 و 20 ملم.
- تتيح عملية اللحام إنتاج اللحامات آلياً للحصول على نتائج متسقة.
تيج لحام
تستخدم عملية اللحام بتقنية TIG قطبًا كهربائيًا من التنجستن غير قابل للاستهلاك، يعمل مع مادة حشو منفصلة، ويحميه غاز خامل. تتم عملية اللحام بتيار يتراوح بين 50 و200 أمبير، مما ينتج عنه مناطق متأثرة بالحرارة لا يتجاوز عرضها 1 مم، باستخدام مواد حشو متطابقة التركيب (مثل ER316L) تحت حماية غاز الأرجون النقي.
- تُنتج هذه العملية لحامات ناعمة بأقل قدر من التشوه عند العمل مع مواد الفولاذ المقاوم للصدأ أو الألومنيوم الرقيقة.
- تحافظ هذه العملية على الحماية من التآكل في التطبيقات التي تتطلب دقة عالية.
بقعة لحام
تعتمد عملية اللحام النقطي على ربط الصفائح المعدنية باستخدام التسخين المقاوم للإلكترود، مما ينتج عنه نقاط لحام صغيرة في مواقع محددة. تستخدم هذه العملية تيارًا كهربائيًا يتراوح بين 5 و10 كيلو أمبير لمدة تتراوح بين 0.1 و0.5 ثانية لتكوين نقاط لحام بقطر يتراوح بين 4 و6 ملم تحت قوة تتراوح بين 2 و5 كيلو نيوتن، مما ينتج عنه قوة فصل تتجاوز 3 كيلو نيوتن.
- تتيح هذه العملية التجميع السريع لأعداد كبيرة من الأجزاء في عمليات تصنيع السيارات.
- تلغي هذه العملية الحاجة إلى مواد الحشو لأنها تنتج وصلات متداخلة نظيفة.
اللحام
تعتمد عملية اللحام بالنحاس على استخدام مادة حشو منصهرة، تتدفق عبر مسافات دقيقة بفعل الخاصية الشعرية لربط الأجزاء دون الوصول إلى درجة انصهار المعدن الأساسي. تتطلب هذه العملية درجات حرارة تتراوح بين 600 و800 درجة مئوية باستخدام سبائك الفضة لإنشاء وصلات تحقق قوة قص تتراوح بين 100 و200 ميجا باسكال في فجوات تتراوح بين 0.05 و0.2 مم، مع استخدام مادة مساعدة على اللحام لمنع تكون الأكاسيد.
- تتيح هذه العملية ربط مواد معدنية مختلفة مع الحفاظ على أشكالها الأصلية.
- تُعد عملية الربط هذه الأنسب للوصلات المتداخلة أو المتعرجة التي تتعرض لقوى القص.
اللمسات الأخيرة
تُحسّن عملية التشطيب جودة السطح وخصائصه الوقائية، كما تُضفي عليه مظهراً أكثر جاذبية. وتتطلب هذه العملية تعديلات خاصة بناءً على نوع المادة الأساسية.
تُزيل عملية إزالة النتوءات النتوءات التي يزيد حجمها عن 0.1 مم. وتتطلب هذه العملية إما الدوران أو الطرق الكهروكيميائية. تُنتج هذه العملية حوافًا بنصف قطر 0.2 مم. وتُشكّل عملية الطلاء بالمسحوق طبقة رقيقة يتراوح سمكها بين 50 و100 ميكرون باستخدام عملية كهروستاتيكية. وتتم عملية المعالجة الحرارية عند درجة حرارة تتراوح بين 180 و200 درجة مئوية.
يتحمل سطح الألومنيوم المؤكسد اختبارات رذاذ الملح لأكثر من 1000 ساعة. تتم عملية الأكسدة للألومنيوم باستخدام محلول حمض الكبريتيك، حيث تنمو طبقة الأكسيد بسماكة تتراوح بين 10 و25 ميكرونًا. تصل صلابة المادة إلى 300 وحدة فيكرز.
تخضع مادة الفولاذ المقاوم للصدأ لعملية التلميع الكهربائي. تزيل هذه العملية طبقة من المادة السطحية بعمق يتراوح بين 5 و10 ميكرون. تُمكّن هذه العملية من تحقيق خشونة سطحية أقل من 0.4 ميكرون لتطبيقات الزرع الطبي. (اقرأ دليلنا لتعلم 14) أساليب تشطيب الصفائح المعدنية (للقطع المصممة حسب الطلب)
جرب برولين الآن!
عملية تصنيع المعادن حسب الطلب: التصميم والنمذجة
تركز قواعد تصميم النماذج الأولية على إمكانيات التصنيع. تتعرض المادة لإجهادات انحناء عكسية عند تجاوز زاوية الانحناء 180 درجة؛ لذا، يجب على المصممين الالتزام بهذا الحد. تستخدم محاكاة الأنماط المسطحة من خلال برنامج التصميم بمساعدة الحاسوب (CAD) مواد فولاذية لحساب خصومات الانحناء التي تتراوح بين 0.4 و 0.5 طن للفولاذ.
يُمكّن استخدام قوالب الطباعة ثلاثية الأبعاد للثنيات الأولية خلال عملية النمذجة الهجينة المهندسين في شركة Boda من اختبار سلوك الارتداد المرن، والذي يتم تأكيده بواسطة تحليل العناصر المحدودة (FEA) بأحجام شبكة لا تتجاوز 1 مم. ويتم الحفاظ على دقة النموذج الأولي عند ±0.05 مم خلال كل دورة من دورات تطوير الأدوات المرنة.
التصنيع باستخدام الحاسوب (تصنيع الصفائح المعدنية)
القطع بالليزر CNC
تستخدم تقنية القطع بالليزر CNC لغة G-code للتحكم في مسار شعاع الليزر، بينما تعمل تقنية تعديل الطاقة على ضبط القطع وفقًا لسماكات المواد المختلفة. وتعمل عند 50-200 مم/دقيقة مع مصادر ليزر الألياف بقدرة 2-6 كيلو واط والتحكم في التركيز التلقائي، مع الحفاظ على ± شنومك مم دقة البعد البؤري. ينتج عن ذلك خطوط محيطية دقيقة مع عرض القطع 0.1 مم، أكثر من كفاءة التعشيش 90%وبأقل قدر من التشويش. ويستخدم على نطاق واسع لـ قطع الصفائح المعدنية حيثما تكون الدقة والملفات التعريفية المعقدة مطلوبة، بينما قص الصفائح المعدنية غالباً ما يُفضل استخدامه في القطع المستقيمة البسيطة.
CNC الانحناء
تستخدم عملية الثني باستخدام الحاسوب (CNC) مكابس كهربائية مؤازرة لتنفيذ تسلسلات زاوية مبرمجة. ويحافظ النظام على ± شنومك مم دقة تحديد موضع المقياس الخلفي ودعاماته تشغيل 8 محاور مع تغييرات الأدوات في أقل من 1 دقيقةيمكنها إنتاج حواف بعمق يصل إلى سماكة 10 ملم مع الحفاظ على ± 0.25 ° دقة الزاوية. هذه الإمكانيات تجعلها مناسبة لـ تصنيع سريع من أجزاء الصفائح المعدنية المعقدة.
اللكم CNC
تستخدم عملية التثقيب باستخدام الحاسوب (CNC) أدوات برجية لتنفيذ عمليات تشكيل متعددة في عملية إعداد واحدة. يعمل النظام عند 800 زيارة في الدقيقة مع 20-40 أداة، وإنتاج فتحات التهوية، والتجاويف الغاطسة، والميزات في مواد تصل إلى سماكة 6 ملم كثيف بـ فهرسة الأدوات التلقائية بزاوية 360 درجةكما أنه يدعم عمليات الإنتاج الصغيرة ذات أنماط الثقوب المختلفة مع تقليل العمليات الثانوية.
مواد تصنيع الصفائح المعدنية
مختلفاً أنواع الصفائح المعدنية يتم اختيارها بناءً على القوة المطلوبة، ومقاومة التآكل، وخصائص التشكيل.
يتمتع الفولاذ منخفض الكربون (1018) بقوة خضوع تبلغ 250 ميجا باسكال ويظهر مرونة، مع استطالة بنسبة 25٪، ولكنه يتطلب طلاءً واقيًا ضد الصدأ نظرًا لفعاليته من حيث التكلفة في بناء الهياكل. يُستخدم الفولاذ المقاوم للصدأ من النوعين 304 و316 على نطاق واسع لمقاومتهما للتآكل. 16-18% كروم يحمي المحتوى من الصدأ، بينما يحتوي 316 أيضًا على 2-3% الموليبدينوم لتحسين الأداء في البيئات الغنية بالكلوريدات. تتراوح قوة الشد الخاصة بها من 515–620 ميجا باسكاليتميز الألومنيوم 5052 بكثافة تبلغ 2.7 g / cm³أو المعلم نصف قطر الانحناء الأدنى 1 طنوقوة تحمل للإجهاد تبلغ 160 ميغاباسكالمما يجعله خيارًا جيدًا لعمليات التشكيل، بما في ذلك نقش الصفائح المعدنية.
تتراوح طبقة الزنك الواقية على الفولاذ المجلفن من 20 إلى 100 جم/م² لتوفير مقاومة لرذاذ الملح لمدة 500 إلى 1000 ساعة، ومع ذلك فهي تتطلب استخراج الأبخرة أثناء عمليات اللحام. تشمل الخصائص المادية للنحاس C110 الموصلية الحرارية التي تبلغ 400 واط/متر كلفن والخصائص المضادة للميكروبات؛ ومع ذلك، فإنه يلين عند 200 درجة مئوية، مما يحد من عمليات المنطقة المتأثرة بالحرارة.
يُظهر النحاس الأصفر 260 قابلية تشغيل ممتازة بنسبة 100% مع توفير مقاومة للماء، وكثافته البالغة 8.5 جم/سم³ تجعله مناسبًا لتطبيقات التركيب.
| الخامة | الكثافة (جم / سم مكعب) | قوة الشد (MPa) | قوة العائد (MPa) | استطالة (٪) | السمك المشترك (مم) | التطبيقات الرئيسية |
| منخفض الكربون الصلب | 7.85 | 400-550 | 250 | 20-25 | 0.5-6 | المرفقات والأقواس |
| ستانلس 304 | 8.00 | 515-620 | 205 | 40-60 | 0.4-3 | الأجهزة الطبية، أنظمة العادم |
| الألومنيوم 5052 | 2.70 | 228-310 | 193 | 12-25 | 0.6-6.3 | لوحات الفضاء الجوي |
| الصلب المجلفن | 7.85 | 350-500 | 200 | 20 | 0.5-4 | قنوات التدفئة والتهوية وتكييف الهواء |
| النحاس C110 | 8.96 | 220-280 | 70 | 45 | 0.3-3 | المبادلات الحرارية |
| نحاس 260 | 8.53 | 300-400 | 100-150 | 65 | 0.5-2 | موصلات كهربائية |
أجزاء الصفائح المعدنية الشائعة واستخداماتها
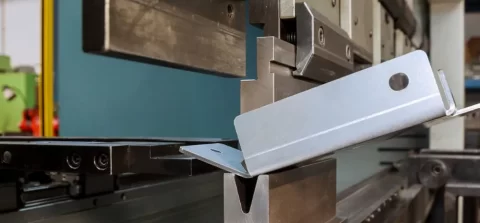
عملية التحكم بالهواء
صناعة السيارات
تتكون ألواح الهيكل وإطارات الشاسيه من الفولاذ المختوم، مما يوفر امتصاصًا لطاقة التصادم مع الحفاظ على سماكة تتراوح بين 0.7 و 1.2 مم. تُظهر كاتمات الصوت المصنوعة من الفولاذ المقاوم للصدأ 304 في أنظمة العادم مقاومة لدرجات حرارة تصل إلى 800 درجة مئوية. تستخدم مكونات المحرك دعامات وقواعد من الألومنيوم 6061، مما يحقق انخفاضًا في الوزن بنسبة 40٪ مقارنة بمكونات الحديد الزهر.
صناعة الطيران
تتكون هياكل جسم الطائرة من ألواح ألومنيوم 2024، والتي يتم تثبيتها بالمسامير من أجل السلامة الهيكلية، مع الحفاظ على قوة شد تبلغ 450 ميجا باسكال. تتكون أضلاع الجناح من عوارض تيتانيوم من الدرجة 5 المشكلة، والتي تحقق أقصى أداء من حيث القوة إلى الوزن من خلال كثافتها البالغة 1.8 جم/سم³. تعمل أغلفة التوربينات المصنوعة من مادة إنكونيل 625 في درجات حرارة تصل إلى 1000 درجة مئوية.
الصناعة الطبية
الأدوات الجراحية مصنوعة من الفولاذ المقاوم للصدأ 316L، وهي مادة تخضع لمعالجة التلميع الكهربائي لتحقيق تشطيب سطحي Ra 0.2 ميكرومتر. تستخدم معدات التصوير والأجهزة الطبية المتوافقة حيوياً أغلفة من الألومنيوم المؤكسد تتوافق مع معايير ISO 10993 للتوافق الحيوي. تُمكّن درجة حرارة الجسم صفيحة النيتينول من العمل كمادة دعامة للزرعات.
تكاليف تصنيع الصفائح المعدنية
| العامل/الطريقة | تصنيع الصفائح المعدنية (لكل قطعة، 1000 وحدة) | التصنيع باستخدام الحاسوب (لكل قطعة، 1000 وحدة) | الاختلافات الرئيسية |
| تكلفة المادة | 0.50 دولار - 2.00 دولار (فولاذ/ألومنيوم) | 1.00 دولار - 5.00 دولار (مخزون الكتلة) | تقلل الورقة من الهدر (5-10% مقابل 50-70%) |
| الإعداد/الأدوات | 500-2000 دولار (قوالب قابلة لإعادة الاستخدام) | 200-1000 دولار (قواطع طرفية، لمرة واحدة) | تتميز الصفائح المعدنية بتكلفة أولية أعلى، لكنها اقتصادية للأحجام التي تزيد عن 500. |
| وقت العمل/الآلة | 0.20 - 0.50 دولار/دقيقة (ليزر/ثقب) | 0.50 دولار - 1.50 دولار/دقيقة (الطحن) | تكون تقنية CNC أبطأ في التعامل مع الأجزاء الرقيقة |
| الإجمالي لكل جزء (قوس بسيط) | $ $ 3- 8 | $ $ 5- 15 | أرخص بنسبة 30-50% عند الإنتاج بكميات كبيرة |
| تأثير التسامح | معيار ±0.1 مم (+10% تكلفة للمقاسات الأكثر إحكامًا) | معيار ±0.01 مم | يؤدي القطع باستخدام الحاسوب (CNC) لتحقيق الدقة إلى زيادة التكاليف |
كيفية تحقيق الكفاءة في التكلفة في تصنيع الصفائح المعدنية
تحسين التصميم
استخدم سماكات قياسية تتراوح بين 0.8 مم و1.6 مم لتجنب التكاليف الإضافية للمواد الخام المصممة حسب الطلب. يجب أن يشتمل التصميم على وظائف متعددة لتقليل عدد الأجزاء، مما يُقلل وقت الإنتاج بنسبة 20-30%. يُنصح باستخدام منهجية التصميم للتصنيع (DFM) لتحقيق استخدام أمثل للمواد بنسبة تزيد عن 85%، مع الحفاظ على عدد عمليات الثني أقل من ثماني عمليات لكل جزء لتقليل وقت الإنتاج.
استراتيجيات المواد والمشتريات
اشترِ لفائف الفولاذ بكميات كبيرة لتحصل على خصم يتراوح بين 10% و15%، واختر موادًا مطلية مسبقًا لتجنب الحاجة إلى خطوات تشطيب إضافية. يساعد تحليل العناصر المحدودة في تحديد مستوى قوة المادة الأمثل، مما يُمكّن من استخدام الفولاذ المقاوم للصدأ 304 بدلًا من 316 عند استيفاء متطلبات مقاومة التآكل، وبالتالي خفض التكاليف بنسبة تتراوح بين 15% و25%.
كفاءة العمليات والمعدات
يُمكّن تطبيق أنظمة التحكم الرقمي متعددة الوظائف المشغلين من إجراء عمليات القطع والتشكيل في آنٍ واحد، مما يُقلل من التعامل مع القطع بنسبة 40%. يجب أن يُجري النظام صيانة تنبؤية لتقليل وقت التوقف إلى أقل من 5%، مع اتباع تسلسل تشغيل يبدأ بالأجزاء الداخلية لتقليل متطلبات الإعداد. كما يُساهم استخدام الأدوات المرنة والقوالب المطبوعة ثلاثية الأبعاد في الإنتاج بكميات صغيرة في خفض التكاليف الأولية بنسبة 50%.
الجودة والحد من النفايات
تساهم عملية التحقق من صحة المحاكاة في تقليل إعادة العمل إلى أقل من 2% مع تحقيق معدلات استرداد للمواد الخردة تصل إلى 90%. تمتلك شركة برولينتك فريق عمل مدربًا تدريبًا عاليًا، وتعتمد على تحسين العمليات وفق منهجية لين، مما يقلل من تكاليف التخزين.
ينبغي على الشركة استخدام مكونات متطابقة في جميع المشاريع المختلفة لتوزيع نفقات الأدوات على عمليات الإنتاج الأكبر. يؤدي تطبيق الأنظمة الآلية للعمليات المتكررة إلى زيادة سرعة الإنتاج بنسبة 25-35%. ينبغي أن يتتبع النظام مؤشرين أساسيين للأداء، وهما: توليد نفايات أقل من 5% وتوافر تشغيلي أكثر من 95%.
مهارات مهمة في تصنيع المعادن
يحتاج خبراء تصنيع الصفائح المعدنية إلى الجمع بين معارفهم التقنية ومهاراتهم العملية لتحقيق الكفاءة. تُمكّن عملية قراءة المخططات المستخدمين من فهم رموز التفاوتات الهندسية (GD&T)، مما يُؤدي إلى محاذاة العناصر ضمن حدود ±0.05 مم. تتطلب درجة انصهار الألومنيوم المنخفضة (660 درجة مئوية) من اللحامين الحفاظ على مستويات تيار اللحام بالقوس الكهربائي المحمي بالغاز الخامل (TIG) أقل من 150 أمبير لمنع تكوّن المسامية.
تشمل خبرة اللحام اختيار أنواع أسلاك اللحام MIG (ER70S-6 للفولاذ) وإعداد الوصلات بشكل صحيح من خلال شطف بزاوية 45 درجة لضمان اختراق كامل. تُمكّن برامج تصميم النماذج ثلاثية الأبعاد، SolidWorks وAutoCAD، المستخدمين من إضافة عوامل K، مما يُنتج أنماطًا مسطحة دقيقة. يُمكّن نظام قياس CMM المستخدمين من التحقق من الأبعاد بدقة تصل إلى 0.01 مم. يعمل نظام سحب الأبخرة بسعة 2000 قدم مكعب في الدقيقة كإجراء وقائي لحماية العمال من الكروم سداسي التكافؤ.
تُعدّ القدرة على حل المشكلات والتعاون من المهارات الشخصية الأساسية للحصول على تعويضات إضافية، لا سيما في استخدام تقنيات سك العملات وإدارة تسلسل التجميع. ويؤدي تطبيق مهارات برمجة التحكم الرقمي بالحاسوب (CNC) من خلال برمجة التداخل باستخدام رمز G إلى زيادة سرعة الإنتاج بنسبة تتراوح بين 20 و30%.
هذا المقال تكملة لـ : الصفائح المعدنية مقابل الأجزاء المصنعة آلياً: ما هي أفضل طريقة؟
جرب برولين الآن!
فن التأطير المتخصص خدمات الصفائح المعدنية
At تقنية بروليننحن نقدم خدمات مخصصة خدمات الصفائح المعدنية نستخدم أحدث آلات القطع بالليزر الليفي بدقة تصل إلى 0.001 بوصة، بالإضافة إلى مكابس CNC التي توفر قوة تشكيل تصل إلى 400 طن، وذلك في مجالات الطيران والفضاء، والأجهزة الطبية، والإلكترونيات، والمنتجات الاستهلاكية.
قامت شركة Boda بتدريب مهندسي اللحام وروبوتات اللحام المعتمدة لإجراء عمليات لحام دقيقة للطلبات ذات الأحجام الكبيرة.
طلب إقتباس حر اليوم!
خاتمة
تستخدم صناعة الصفائح المعدنية تقنية CNC المتقدمة ومكابس الثني الهوائية لإنتاج قطع دقيقة ومتينة لمختلف الصناعات. كما تشمل هذه الصناعة تقنيات الربط والتثبيت، مثل التثبيت بالمسامير واللحام.
الأسئلة الشائعة
ما هو تصنيع الصفائح المعدنية؟
تصنيع الصفائح المعدنية هو أسلوب تصنيع يشمل قطع وثني وتشكيل ولحام الصفائح المعدنية الرقيقة إلى أجزاء ومكونات وأغلفة نهائية.