
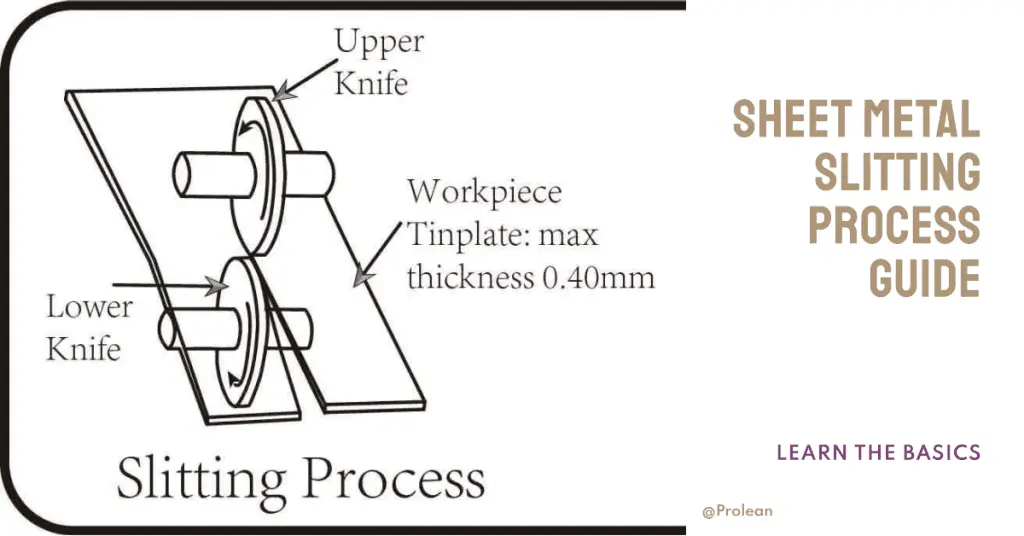
Das Längsteilen ist ein wesentlicher Bestandteil der Verarbeitung von Blech zu einer breiten Palette von Alltagsprodukten, von Automobilkomponenten über Klimaanlagen bis hin zu vielen anderen Anwendungen. Neben Verfahren wie BlechstanzenDas Schneiden spielt eine entscheidende Rolle bei der Geometriedefinition und der Materialvorbereitung für die Weiterverarbeitung. Diese Schritt-für-Schritt-Anleitung bietet detaillierte Einblicke in den Schneidprozess und hebt die Präzision, das technische Wissen und die operative Kontrolle hervor, die für eine effiziente Blechbearbeitung erforderlich sind.
Was ist Blechspalten?
Schneidvorgänge spielen in vielen Branchen, insbesondere in der Blechfertigung, eine entscheidende Rolle. Aber was beinhaltet es und wie wird es durchgeführt?
Schlitzen, Im Zusammenhang mit der Blechherstellung handelt es sich um einen Schervorgang, der eine große Materialrolle in schmalere Rollen schneidet. Bei diesem Verfahren wird eine große Metallrolle abgewickelt und durch eine Reihe von Messern geführt, bevor sie wieder aufgewickelt wird, um kleinere Rollen mit vorgegebener Breite zu erzeugen.
Zu den gebräuchlichen Begriffen im Zusammenhang mit Schlitzen gehören:
- Längsschneidermesserbelastung: Die Maschine, mit der das Metall geschlitzt wurde
- Schlitz: Die Handlung oder der Vorgang des Schneidens oder der durch Schneiden erzeugte Schlitz
- Spule: Die Materialrolle, die geschnitten werden soll oder wurde
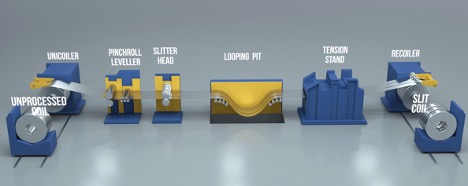
Der Prozess des Schlitzens in der Blechfertigung ist ein spezialisierter Vorgang, der einen systematischen Ansatz erfordert, um die Genauigkeit und Qualität der Ergebnisse sicherzustellen. Im Folgenden erläutern wir die wichtigsten Schritte:
Schritt 1: Abwickeln Der Prozess beginnt mit dem Abwickeln des Rohmaterials, bei dem es sich typischerweise um große, schwere Blechrollen handelt. Das Coil wird auf eine Abwickelmaschine, auch Un-Coiler oder De-Coiler genannt, gelegt. Der Abwickler wickelt das Coil gleichmäßig zu einem flachen Blech ab, das dann dem Rollenschneider zugeführt wird.
Zu den wichtigsten Überlegungen während der Abwickelphase gehören die Kontrolle der Spannung, um Faltenbildung im Metallblech zu verhindern und sicherzustellen, dass das Blech geradlinig in den Längsschneider eingeführt wird. Das Abwickeln muss sorgfältig erfolgen, um eine Beschädigung der Blechoberfläche zu vermeiden.
Schritt 2: Schlitzen Das flache Metallblech wird dann durch den Längsschneider geführt, eine Maschine, die über eine Reihe rotierender Messer verfügt, die entsprechend der gewünschten Breite der fertigen Spulen positioniert sind. Der Abstand zwischen den Messern kann je nach der für das Endprodukt erforderlichen Breite angepasst werden.
Der Schlitz kann je nach Projektspezifikation gerade oder kreisförmig sein. Das Schneiden muss präzise erfolgen, um sicherzustellen, dass die resultierenden Metallstücke die richtige Größe haben. Zu breit und Material wird verschwendet; Wenn es zu schmal ist, erfüllt das Stück möglicherweise nicht seinen beabsichtigten Zweck.
Schritt 3: Rückstoß Nachdem das Metall in schmalere Streifen geschnitten wurde, werden die Streifen wieder aufgerollt, um die Handhabung und den Transport zu erleichtern. Beim Zurückspulen muss die Spannungskontrolle aufrechterhalten werden, um zu verhindern, dass das Blech Falten wirft oder sich die Schichten verschieben.
Der Aufrollvorgang erfordert außerdem eine sorgfältige Ausrichtung, um sicherzustellen, dass jede Spule sauber gewickelt ist und die Kanten des Bandes korrekt ausgerichtet sind. Das ordnungsgemäße Zurückspulen ist von entscheidender Bedeutung, da eine Fehlausrichtung zu Schäden an den Kanten des geschlitzten Materials oder zu Problemen bei nachfolgenden Herstellungsprozessen führen kann.
Wichtigste Vorteile des Schneidens
Das Schlitzen hat mehrere Vorteile, die es zu einem unverzichtbaren Prozess in der Blechherstellung machen. Hier sind einige der wichtigsten Vorteile:
Effizienz und Geschwindigkeit
Durch das Schlitzen können Hersteller große Blechmengen schnell und effizient schneiden. Die Geschwindigkeit, mit der der Schneidprozess durchgeführt wird, ermöglicht es Herstellern, die hohe Nachfrage nach ihren Produkten ohne Qualitätseinbußen zu befriedigen.
| Vorteile | Beschreibung |
|---|---|
| Hohe Produktionsgeschwindigkeit | Das Schlitzen ermöglicht die schnelle Verarbeitung großer Spulen in kleinere Breiten. |
| Effizienter Materialeinsatz | Durch das Aufteilen eines Coils auf genau die Breite, die für einen Auftrag erforderlich ist, wird der Abfall minimiert. |
| Fähigkeit, hohe Lautstärken zu bewältigen | Schneidemaschinen können große Spulen verarbeiten und eignen sich daher für großvolumige Arbeiten. |
Präzision und Konsistenz
Das Schlitzen ist ein hochpräziser Prozess. Der Einsatz automatisierter Längsschneidelinien und die Möglichkeit, den Abstand der Messer anzupassen, ermöglichen ein hohes Maß an Genauigkeit bei der Breite der produzierten Coils. Darüber hinaus sorgt die Konsistenz des Schneidprozesses für eine gleichmäßige Qualität aller produzierten Coils.
- Präzision: Schlitzen ermöglicht sehr präzise Schnitte, die in Branchen wie der Automobil- und Heizungs-, Lüftungs- und Klimatechnik unerlässlich sind, wo Teile oft mit einem hohen Maß an Genauigkeit zusammenpassen müssen.
- Konsistenz: Die Automatisierung des Schneidvorgangs stellt sicher, dass jeder Schnitt gleichmäßig ist, was zu einer gleichmäßigen Qualität über die gesamte Länge des geschnittenen Materials führt.
Verbesserte Materialausnutzung
Der Schlitzprozess ermöglicht es den Herstellern, die ihnen zur Verfügung stehenden Rohstoffe optimal zu nutzen. Durch das Schneiden des Blechs in präzise Breiten, die für verschiedene Anwendungen benötigt werden, wird der Abfall minimiert und eine maximale Ausnutzung jedes Blechs gewährleistet. Das ist nicht nur kostengünstig, sondern auch umweltfreundlich.
Skalierbarkeit und Vielseitigkeit
Das Längsschneiden bietet Flexibilität bei den Produktionsmengen und eignet sich daher sowohl für die Serienfertigung als auch für kleinere Sonderanfertigungen. Darüber hinaus ist das Verfahren vielseitig, da es verschiedene Metalle wie Edelstahl, Aluminium, Kupfer und Messing verarbeiten kann. So können Hersteller ein breites Spektrum an Kundenwünschen und -spezifikationen erfüllen.
Der Längsteilprozess in der Blechbearbeitung umfasst die Grundlagen, die Materialauswahl, die Maschinenkonfiguration, die Durchführung des Längsteils, die Spulenprüfung sowie die Verpackung und Lieferung.
Schritt 1: Die Grundlagen des Schlitzens verstehen
Das Prozess des Schlitzens kann für diejenigen, die damit nicht vertraut sind, komplex erscheinen, aber wenn wir es auf seine Grundlagen herunterbrechen, können wir ein besseres Verständnis dafür gewinnen, wie es funktioniert und welche Faktoren seine Effizienz und Präzision beeinflussen.
Wie bereits erwähnt, handelt es sich beim Schlitzen um den Schervorgang, bei dem eine große Materialrolle, beispielsweise Metall, in schmalere Rollen geteilt wird. Die schmaleren Rollen werden als „Schlitzspulen“ bezeichnet, und die Maschine, mit der der Schneidvorgang durchgeführt wird, wird als „Schneider“ bezeichnet.
1.1. Prinzipien des Schlitzens
Um zu verstehen, wie der Schneidprozess funktioniert, müssen wir uns mit den ihm zugrunde liegenden Prinzipien befassen:
- Scherwirkung: Beim Schlitzen handelt es sich grundsätzlich um einen Schervorgang. Das Blech wird durch einen Satz rotierender Messer geführt, die es der Länge nach schneiden, ähnlich wie bei einer Schere.
- Breitensteuerung: Der Abstand zwischen den Messern bestimmt die Breite der resultierenden Spaltbunde. Eine genaue Positionierung der Messer ist daher entscheidend für das Erreichen der gewünschten Breite.
- Spannungsmanagement: Das richtige Spannungsmanagement ist entscheidend für die Aufrechterhaltung der Ebenheit und Kantenqualität der Spaltbunde. Zu viel oder zu wenig Spannung kann zu Problemen wie Wölbung (Krümmung des Bandes), Graten oder welligen Kanten führen.
Schritt 2: Auswahl des richtigen Materials
Die Materialauswahl ist ein entscheidender Aspekt des Schneidprozesses. Die Wahl des Materials kann nicht nur die Einrichtung und den Betrieb der Schneidmaschine beeinflussen, sondern auch die Qualität und Leistung der Spaltbunde.
2.1. Welche Faktoren beeinflussen die Materialauswahl?
Bei der Auswahl des geeigneten Materials zum Schneiden spielen mehrere Faktoren eine Rolle:
- Medientyp: Die Art des zu schneidenden Metalls beeinflusst die Wahl der Schneidmesser und die Maschinenkonfiguration. Beispielsweise erfordern weichere Metalle wie Aluminium unter Umständen ein anderes Messermaterial oder einen anderen Schneidenwinkel als härtere Metalle wie Edelstahl.
- Materialstärke und -breite: Diese Abmessungen können sich auf die maximale Abwickel- und Aufwickelkapazität sowie die Größe der Messer auswirken.
- Oberflächenqualität: Einige Metalle verfügen über Oberflächenbeschichtungen oder -behandlungen, die auf den Schlitzprozess empfindlich reagieren können. Um eine Beschädigung der Oberfläche zu vermeiden, sind möglicherweise besondere Vorsichtsmaßnahmen erforderlich.
| Material | Typische Anwendungen |
|---|---|
| Aluminium | HLK-Komponenten, Lebensmittelverpackungen, Automobilteile |
| Edelstahl | Küchengeräte, medizinische Geräte, Industriemaschinen |
| Kupfer | Elektrische Leitungen, Dach- und Sanitärteile, Wärmetauscher |
| Kaltgewalzte Stahl | Automobilkarosserien, Baumaterialien, Geräte |
Tabelle: Beispiele für Materialien, die häufig bei Schneidvorgängen verwendet werden
Die Wahl des richtigen Materials ist ein entscheidender Schritt im Schneidprozess. Durch das Verständnis der Eigenschaften und Anforderungen verschiedener Materialien können Hersteller sicherstellen, dass der Schneidprozess die gewünschten Ergebnisse konsistent und effizient liefert.
Schritt 3: Konfiguration der Schneidemaschine
Die Konfiguration der Schneidemaschine ist ein entscheidender Schritt, der Präzision und Konsistenz während des gesamten Schneideprozesses gewährleistet.
3.1 Messerpositionierung
Die erste und wichtigste Aufgabe ist die Positionierung der Schlitzmesser. Die Messer müssen entsprechend der vorgesehenen Breite der Spaltbunde angeordnet werden. Dies ist eine präzise Aufgabe, die Genauigkeit erfordert, da bereits geringfügige Abweichungen zu falschen Breiten führen können.
| Faktor | Beschreibung |
|---|---|
| Gewünschte Breite | Die Breite der resultierenden Spulen bestimmt den Abstand zwischen den Messern. |
| Materialstärke | Bei dickeren Materialien sind möglicherweise geringfügige Anpassungen der Messerpositionierung erforderlich, um die Durchbiegung auszugleichen. |
| Messerdurchmesser | Messer mit größerem Durchmesser benötigen möglicherweise mehr Abstand zwischen ihnen, um Störungen zu vermeiden. |
Tabelle: Faktoren, die die Messerpositionierung beeinflussen
3. 2 Spannung einstellen
Als nächstes müssen die Spannungseinstellungen des Abwicklers und des Aufwicklers angepasst werden. Die Spannung muss genau richtig sein – ist sie zu hoch, kann sich das Material dehnen oder verziehen; Ist der Schnitt zu niedrig, kann die Schlitzung ungleichmäßig sein oder die Spulen sind locker gewickelt.
| Lokale Tipps | Beschreibung |
|---|---|
| Abwickelspannung | Sollte so eingestellt werden, dass eine gleichmäßige, gleichmäßige Vorschubgeschwindigkeit aufrechterhalten wird, ohne dass das Material gedehnt wird. |
| Rückstoßspannung | Muss hoch genug sein, um die Schlitzspulen eng zu wickeln, aber nicht so hoch, dass es zu Dehnungen oder Verformungen kommt. |
Tabelle: Tipps zur Spannungseinstellung
Schritt 4: Einleiten des Schneidvorgangs
Nachdem die Maschine richtig konfiguriert wurde, kann der Schneidvorgang beginnen. Die große Blechrolle wird auf die Abwickelhaspel geladen und das Ende des Materials wird durch die Schlitzmesser in die Aufwickelhaspel geführt. Es ist darauf zu achten, dass das Material gerade und gleichmäßig in die Messer eindringt.
| Beste Übung | Beschreibung |
|---|---|
| Materialausrichtung | Das Material muss gerade und gleichmäßig den Messern zugeführt werden, um ein präzises Schneiden zu gewährleisten. |
| Messereinsatz | Die Messer sollten über die gesamte Breite gleichmäßig in das Material eingreifen, um ein ungleichmäßiges Schlitzen zu verhindern. |
Tabelle: Best Practices für die Materialzuführung
4.1. Ausführung des Schlitzes
Wenn alles eingerichtet ist, wird die Maschine gestartet und das Material abgewickelt, geschlitzt und in schmalere Spulen aufgewickelt.
Schritt 5: Inspektion der Schlitzspulen
Der letzte Schritt im Schlitzprozess ist die Inspektion der geschlitzten Spulen.
5.1. Sichtprüfung
Dabei werden die Schlitzspulen visuell auf sichtbare Mängel wie Grate, Kantenwelligkeit oder Spulenwicklungsprobleme überprüft.
| Defekt | Beschreibung |
|---|---|
| Grate | Erhöhte Kanten oder kleine Materialstücke, die an den Kanten der Schlitzspulen haften bleiben. |
| Welligkeit | Unebenheiten an den Kanten der Schlitzspulen können durch Probleme mit der Messerschärfe oder den Spannungseinstellungen verursacht werden. |
| Probleme mit der Spulenwicklung | Zu locker, zu fest oder ungleichmäßig gewickelte Spulen können zu Problemen bei der Weiterverarbeitung führen. |
Tabelle: Häufige Defekte bei Schlitzspulen
5.2. Messung
Durch Messungen wird überprüft, ob Breite und Dicke der Spaltspulen den Spezifikationen entsprechen. Wenn Probleme festgestellt werden, können Anpassungen an der Schneidemaschine für zukünftige Läufe vorgenommen werden.
Es ist wichtig, die Schneidemaschine regelmäßig zu überprüfen und zu warten, um qualitativ hochwertige Schlitzspulen und einen effizienten Schneidevorgang zu gewährleisten. Durch die richtige Handhabung der Schlitzspulen können außerdem Schäden verhindert und sichergestellt werden, dass sie für den nächsten Schritt im Herstellungsprozess bereit sind.
Schritt 6: Verpackung und Lieferung
Nach dem Inspektions- und Verifizierungsprozess müssen die Spaltspulen ordnungsgemäß verpackt und geliefert werden.
6.1. Verpackung
Die Verpackung ist ein entscheidender Schritt, um sicherzustellen, dass Spaltbunde während des Transports und der Lagerung geschützt sind. Abhängig von den Spezifikationen können Spaltspulen einzeln verpackt oder gestapelt und zusammengebunden werden. Besonderes Augenmerk wird auf den Schutz der Kanten und Flächen gelegt.
| Kontrollliste | Beschreibung |
|---|---|
| Kantenschutz | Verwenden Sie Kantenschutz, um Schäden zu vermeiden. |
| Oberflächenschutz | Die Oberflächen der Spaltspulen können mit Plastikfolie oder ähnlichen Materialien geschützt werden. |
| Sicheres Stapeln | Die Spulen sollten sicher gestapelt und mit Bändern zusammengebunden werden, um ein Verrutschen während des Transports zu verhindern. |
Tabelle: Verpackungscheckliste für Spaltspulen
Tipps für erfolgreiche Schneidvorgänge
Für erfolgreiche Ergebnisse ist eine sorgfältige Planung und Ausführung von Schneidvorgängen erforderlich. Hier sind einige Tipps:
- Routinewartung: Eine regelmäßige Wartung der Schneidemaschine kann viele Probleme verhindern und eine gleichbleibend hochwertige Schneidequalität gewährleisten.
- Richtige Materialhandhabung: Die richtige Handhabung des Blechs vor, während und nach dem Schlitzen kann Defekte verhindern und hochwertige gespaltene Coils gewährleisten.
- Kontinuierliche Überwachung: Eine kontinuierliche Überwachung des Schneidvorgangs kann dazu beitragen, Probleme frühzeitig zu erkennen und zu beheben und so Fehler und Ausschuss zu vermeiden.
- Ständige Verbesserung: Eine regelmäßige Überprüfung und Verbesserung des Schneidprozesses kann zu mehr Effizienz, qualitativ hochwertigeren Produkten und Kosteneinsparungen führen.
Summieren
Das Längsteilen ist ein entscheidender Prozess in der Blechbearbeitung. Jeder Schritt, von den Grundlagen bis zur Verpackung und Auslieferung, trägt maßgeblich zur Qualität des Endprodukts bei. Durch sorgfältige Planung, präzise Ausführung und regelmäßige Überwachung lassen sich beim Längsteilen hochwertige Längsteilspulen effizient und zuverlässig herstellen.
Um beim Schneiden erfolgreich zu sein, reicht es jedoch nicht aus, die einzelnen Schritte sorgfältig zu befolgen. Dazu gehören darüber hinaus auch die ordnungsgemäße Wartung der Schneidemaschine, der sorgfältige Umgang mit dem Material und die kontinuierliche Überwachung des Betriebs. Diese vorbeugenden und proaktiven Maßnahmen sind der Schlüssel zu weniger Fehlern und höherer Effizienz.
Hier ist Boda's Blechbearbeitungsdienste Unser Unternehmen basiert auf fundiertem Wissen, technischer Expertise und dem Anspruch, stets höchste Qualität zu liefern. Wir bieten präzise Schneiddienstleistungen und garantieren, dass jede geschnittene Spule, die unsere Produktionslinie verlässt, höchsten Qualitätsstandards entspricht. Kontaktieren Sie uns noch heute!
Häufig gestellte Fragen
Was ist der Hauptzweck des Schlitzprozesses?
Mit dem Schlitzverfahren werden große Blechrollen in schmalere Rollen geschnitten. Dies ist ein entscheidender Schritt in der Blechfertigung, der die Herstellung von Bauteilen mit bestimmten Breiten ermöglicht.
Welche Faktoren beeinflussen die Qualität des Schneidvorgangs?
Mehrere Faktoren können die Qualität des Schneidvorgangs beeinflussen, darunter die Materialqualität, die Schärfe und Positionierung der Schneidmesser, die Spannungseinstellungen sowie die Handhabung des Materials und der geschlitzten Spulen.
Wie können Defekte an Spaltspulen verhindert werden?
Defekte an geschlitzten Coils können durch regelmäßige Wartung und Inspektion der Schneidemaschine, den Einsatz geeigneter Materialhandhabungstechniken und eine kontinuierliche Überwachung des Schneidevorgangs verhindert werden.
Wie werden die Spaltspulen für den Versand verpackt?
Schlitzspulen werden typischerweise einzeln verpackt oder gestapelt und zusammengebunden. Beim Verpacken wird besonders auf den Schutz der Kanten und Oberflächen geachtet.