
„Hochdruck-Druckguss: eine Verschmelzung von Kunst und Technik, bei der geschmolzenes Metall auf Präzisionsformen trifft, um ebenso robuste wie komplexe Teile zu schaffen.“
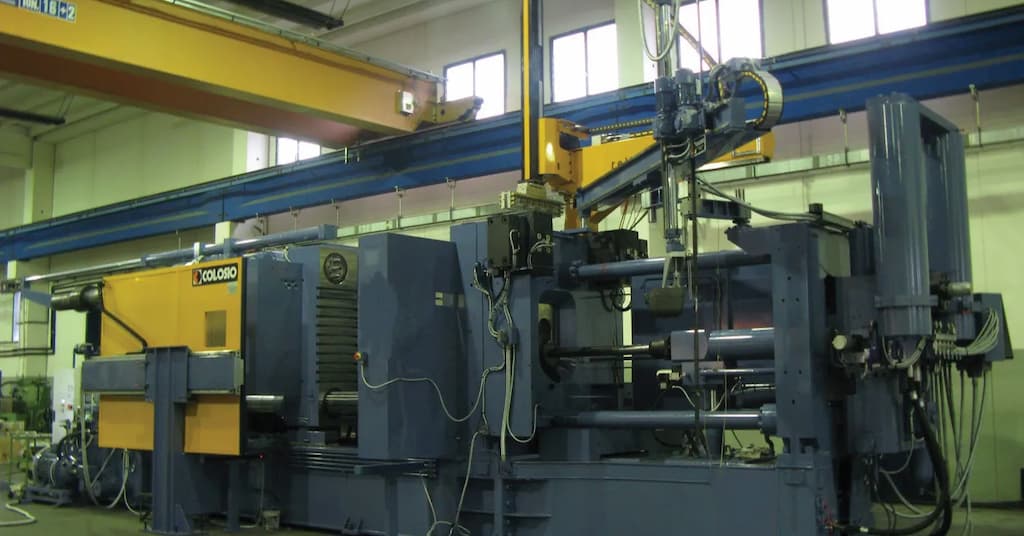
Je nach Einspritzmechanismus, Prozessparametern und Formtyp finden Sie verschiedene Druckgussarten und -varianten. Unter vielen, Hochdruckguss (HPDC) ist eine prominente Variante. Bei diesem Verfahren wird das geschmolzene Metall typischerweise unter hohem Druck in die Form eingespritzt 1000-1200 Riegel. Dabei füllt der hohe Druck alle Formhohlraumbereiche gleichmäßig aus und verkürzt die Zykluszeit.
Dieser Artikel bietet eine umfassende Untersuchung dieser transformativen Fertigungstechnik. Wir werden das erkunden Druckguss Prozess, Materialien, Vorteile, Nachteile und Anwendungen.
Was ist Druckguss?
Hochdruck-Druckguss (HPDC) ist ein Präzisions-Metallgussverfahren. Es ist bekannt für seine Effizienz und Fähigkeit, detaillierte, maßgenaue Komponenten mit hohen Produktionsraten herzustellen. Bei diesem Verfahren wird geschmolzenes Metall unter hohem Druck in eine Stahlform oder Matrize eingespritzt. Durch schnelles Abkühlen entstehen dann die festen Teile.
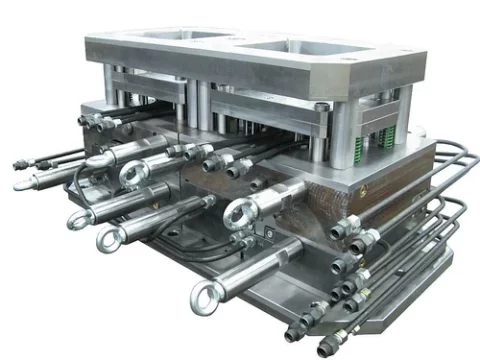
Hochdruck-Druckgussform
Eines der charakteristischen Merkmale von HPDC ist die Geschwindigkeit, mit der das geschmolzene Metall den Formhohlraum füllt. Durch die Hochdruckeinspritzung in Kombination mit einer schnellen Abkühlung werden die Produktionszykluszeiten deutlich verkürzt. Dadurch wird die Gussproduktivität gesteigert und die Kosten gesenkt.
Darüber hinaus erleichtert HPDC die Herstellung von Teilen mit komplizierten Geometrien und dünnen Wänden. Der Prozess minimiert auch die Notwendigkeit einer sekundären Bearbeitung und Oberflächenveredelung und Materialstammdaten, Beitrag zu seiner Kosteneffizienz und Umweltverträglichkeit. Die Herstellung gewünschter Teile mit HPDC erfordert jedoch eine sorgfältige Kontrolle verschiedener Parameter, einschließlich der Art des verwendeten Metalls, der Düsentemperatur, der Temperatur des geschmolzenen Metalls sowie des Einspritzdrucks und der Einspritzgeschwindigkeit. Lassen Sie uns weiter darüber diskutieren.
Verwandt: Was ist Druckguss? Druckgussprozess und Überblick
Probieren Sie Boda jetzt aus!
Das Hochdruck-Druckgussdiagramm
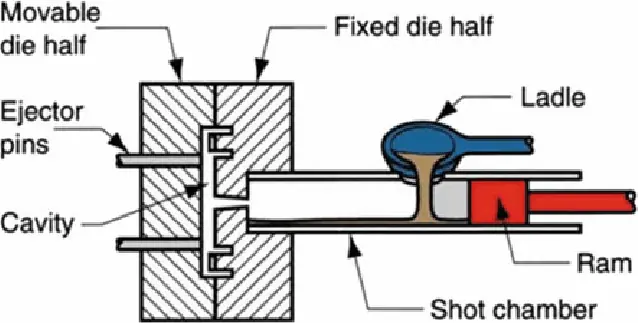
Ein Hochdruck-Druckgussdiagramm (HPDC) stellt den Prozess und die Maschinen, die beim HPDC-Verfahren verwendet werden, visuell dar. Es zeigt, wie geschmolzenes Metall unter hohem Druck in eine Stahlform eingespritzt wird, um Präzisionsteile herzustellen.
Hochdruckguss-Diagramm
Darüber hinaus dient dieses Diagramm als umfassendes Hilfsmittel zum Verständnis der räumlichen Anordnung von Geräten, des Materialflusses und der Abfolge der beteiligten Arbeitsgänge.
Im Folgenden sind die Hauptkomponenten des HPDC-Diagramms aufgeführt.
1. Bewegliche Matrizenhälfte
Die bewegliche Formhälfte ist Teil der Formbaugruppe, die zurückgezogen werden kann, um das Gussteil nach dem Erstarren zu entnehmen. Es arbeitet mit der festen Matrizenhälfte zusammen, um den vollständigen Matrizenhohlraum zu bilden. Diese Formhälfte enthält oft Auswerferstifte, die das Auswerfen des Gussstücks erleichtern.
2. Feste Matrizenhälfte
Die feste Matrizenhälfte ist der stationäre Teil der Matrizenbaugruppe. Es richtet sich nach der beweglichen Formhälfte aus, um den Formhohlraum zu schaffen, in den das geschmolzene Metall eingespritzt wird. Dazu gehört typischerweise der Eingusskanal, durch den das geschmolzene Metall in den Hohlraum fließt.
3. Auswerferstifte
Auswerferstifte sind schlanke Stäbe, die das fertige Gussstück aus der beweglichen Formhälfte herausdrücken. Sie werden am Ende des Gießzyklus aktiviert und können zurückgezogen werden, damit die Form für die nächste Injektion geschlossen werden kann.
4. Hohlraum
Der Hohlraum ist der Hohlraum innerhalb der Matrizenbaugruppe, der das geschmolzene Metall in das gewünschte Teil formt. Das Design des Hohlraums bestimmt die endgültige Form, Textur und Details des Gussstücks.
5. Schöpfkelle
Die Pfanne ist ein Behälter, der geschmolzenes Metall transportiert und in die Schusskammer gießt. In automatisierten Systemen können Pfannen durch ausgefeiltere Metalltransfermechanismen ersetzt werden.
6. Heiße Kammer
In der Schusskammer, auch Schusshülse genannt, wird geschmolzenes Metall aufbewahrt, bevor es in den Formhohlraum eingespritzt wird. Die Kammer ist so konstruiert, dass sie den Einspritzdrücken standhält und dort, wo der Kolben (Stößel) auf das Metall einwirkt.
7. Widder
Der Stößel, oft auch als Kolben bezeichnet, ist die Komponente, die das geschmolzene Metall kraftvoll aus der Schusskammer in den Hohlraum der Matrize drückt. Es muss stark genug sein, um dem hohen Druck standzuhalten, ohne sich zu verformen.
Das Hochdruck-Druckgussverfahren
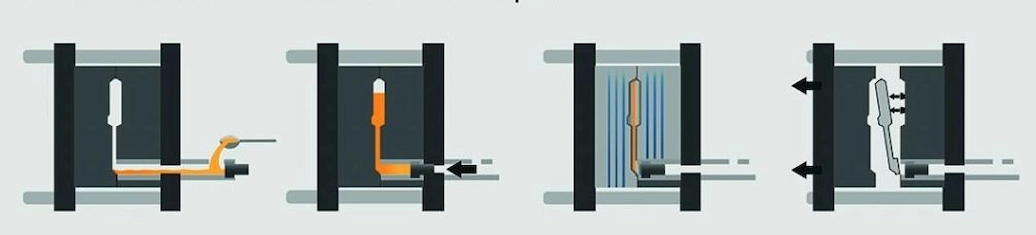
Hier unterteilen wir den HPDC-Prozess in viele kritische Schritte, die jeweils zu einer qualitativ hochwertigen Teileproduktion beitragen.
Hochdruck-Druckgussverfahren
- Werkzeugdesign und -bearbeitung: Der Prozess beginnt mit der detaillierten Konstruktion und Herstellung der Matrize. Dabei geht es darum, CAD in Funktionsform umzuwandeln CNC or EDM-Bearbeitung.
- Materialvorbereitung und Schmelzen: Ausgewählte Metalle (wie Aluminium, Zink, Magnesium oder Kupferlegierungen) werden bei präzisen Temperaturen geschmolzen, um Qualität und Bereitschaft für die Hochdruckeinspritzung sicherzustellen.
- Vorwärmen und Schmieren der Matrizen: Durch das Vorwärmen der Matrize wird die Fließfähigkeit des Metalls aufrechterhalten und die Form wird geschmiert, um die Teilefreigabe zu unterstützen und vor Thermoschocks zu schützen. Es stellt außerdem sicher, dass das geschmolzene Metall den Hohlraum füllt.
- Einspritzung von geschmolzenem Metall: Der Kern des HPDC-Verfahrens besteht darin, geschmolzenes Metall unter hohem Druck in den Formhohlraum einzuspritzen, wobei ein Kolben oder Kolben verwendet wird, um detaillierte Formmerkmale vor der Erstarrung zu füllen.
- Abkühlung und Erstarrung: Die schnelle Abkühlung und Verfestigung innerhalb der Form wird über die Kühlsysteme der Form gesteuert, was für die Aufrechterhaltung der Maßhaltigkeit und der mechanischen Eigenschaften von entscheidender Bedeutung ist.
- Auswurf des Castings: Nach dem Erstarren wird das Teil mithilfe integrierter Auswurfstifte aus der Form ausgeworfen. Dies ist ein entscheidender Schritt, um mit hohen Produktionsraten Schritt halten zu können.
Einspritzmechanismus im Hochdruck-Druckguss
Der Einspritzmechanismus beim Hochdruck-Kokillenguss (HPDC) ist für das präzise und kontrollierte Einspritzen von geschmolzenem Metall in den Formhohlraum verantwortlich. Dieser Mechanismus ist entscheidend, um den Anforderungen der Hochgeschwindigkeitsfertigung gerecht zu werden.
Aufbau des Injektionsmechanismus
Der Injektionsmechanismus in HPDC besteht typischerweise aus mehreren Schlüsselkomponenten:
Tabelle: Komponenten des Einspritzmechanismus beim Hochdruck-Druckguss
|
Komponente |
Beschreibung |
Allgemeiner Gebrauch |
|
Kolbensystem |
Es wird hydraulisch oder mechanisch betrieben und dient zum Einspritzen von geschmolzenem Metall in den Formhohlraum. Dieser Kolben bewegt sich innerhalb eines Zylinders und wird präzise gesteuert, um die Geschwindigkeit und den Druck der Injektion zu steuern. |
Einspritzkontrolle |
|
Schusszylinder |
Der Schusszylinder beherbergt den Kolben und wird mit geschmolzenem Metall aus dem Warmhalteofen gefüllt. Beinhaltet das Torsystem und den Überlaufmechanismus. |
Metallhaltung und -lieferung |
|
Hydraulisches oder mechanisches System |
Dieses System treibt die Bewegung des Kolbens an und ermöglicht so das schnelle und kraftvolle Einspritzen von geschmolzenem Metall in die Form. |
Stromschalter |
Außerdem, Beim Hochdruck-Kokillenguss (HPDC) wird die Druckausübung durch eine Abfolge von Schritten gesteuert:
- Füllen des Spritzzylinders mit geschmolzenem Metall, Einleiten der Kolbenbewegung, um Metall in die Matrize einzuspritzen.
- Passen Sie die Einspritzgeschwindigkeit an, um Lufteinschlüsse zu verhindern.
- Aufrechterhaltung des Drucks nach dem Füllen, um die Schrumpfung auszugleichen und die Dichte und mechanischen Eigenschaften des Teils zu sichern.
Probieren Sie Boda jetzt aus!
Wann kommt Hochdruck-Druckguss zum Einsatz?
Diese Methode ist für Produkte von Vorteil, die dünne Wände und eine hohe Maßgenauigkeit erfordern. Typischerweise sind Wände mit einer Dicke von nur 0.5 mm möglich. Dadurch ist HPD eine geeignete Wahl für leichte und dennoch robuste Designs. Darüber hinaus sorgt die Präzision von HPDC dafür, dass diese dünnwandigen Teile strenge Toleranzen einhalten.
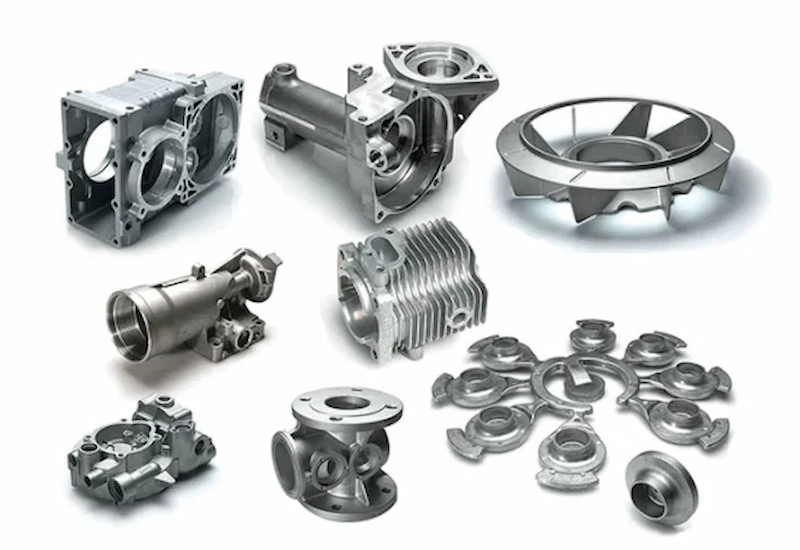
Hochdruckgussteile
Darüber hinaus eignet sich Druckguss besonders für Metalle wie Aluminium, Zink, Magnesium und Kupferlegierungen. Es zeichnet sich durch die Erstellung komplexer Formen aus, die enge Toleranzen und feine Details erfordern. Daher ist HPDC für Projekte, die eine schnelle Produktion von Komponenten mit gleichbleibender Qualität und Haltbarkeit erfordern, die Methode der Wahl.
Darüber hinaus ist HPDC von Vorteil, wenn die Oberflächenbeschaffenheit und das ästhetische Erscheinungsbild entscheidende Faktoren sind. Es erzeugt von Natur aus Teile mit glatten Oberflächen, die sofort einsatzbereit sind oder nur minimal nachbearbeitet werden müssen.
Vorteile des Druckgusses
- Die HPDC-Technologie gießt hauptsächlich leichte Legierungskomponenten schnell und in großen Mengen.
- Die Präzision und Qualität von HPDC-Maschinen liefern Teile mit verfeinerten Oberflächentexturen, Gleichmäßigkeit und verbesserter mechanischer Festigkeit.
- Dieses Verfahren zeichnet sich durch die Möglichkeit aus, Teile mit schlanken Wänden herzustellen und verschiedene Einlegeteile direkt in das Gussteil einzubauen.
- Einer der herausragenden Vorteile von HPDC ist seine breite branchenübergreifende Anwendbarkeit, die auf seiner hohen Effizienz und überlegenen Teilequalität beruht. Zu seinen Vorzügen zählen:
- HPDC zeichnet sich durch beeindruckende Produktionsgeschwindigkeiten aus und eignet sich sowohl für die Massenfertigung als auch für die schnelle Prototypenerstellung.
- Mit dieser Technik werden dünne Wände von unter 0.40 mm erreicht.
- Die Anpassungsfähigkeit von HPDC im Formenbau erleichtert die Erstellung komplexer Formen. Es vereinfacht auch die Montage der gefertigten Teile.
Nachteile des Hochdruck-Druckgusses
- Anfänglich hohe Kosten aufgrund der Notwendigkeit von Präzisionsformen und Spezialmaschinen, was die Wirtschaftlichkeit bei kleinen Produktionsläufen beeinträchtigt.
- Dieses Verfahren ist auf Metalle mit niedrigem Schmelzpunkt beschränkt.
- In Hochdruckdüsengehäuseprodukten besteht die Möglichkeit von Porosität und inneren Hohlräumen, die die mechanischen Eigenschaften beeinträchtigen können und zusätzliche Qualitätskontrollmaßnahmen erfordern.
- Komplexe Konstruktionen können zu Herausforderungen bei der Formgestaltung und beim Guss führen, die das Fehlerrisiko erhöhen.
Was sind Hochdruck-Druckgussprodukte? Die Anwendungen
Hochdruck produziert schnell und kostengünstig große Teilemengen und ist daher in verschiedenen Branchen eine beliebte Wahl. Es spielt eine entscheidende Rolle bei der Herstellung von Produkten, die den hohen Ansprüchen des heutigen Marktes an Haltbarkeit, Funktionalität und Ästhetik gerecht werden.
Tabelle: Hochdruck-Druckgussanwendungen
|
Branche |
Anwendungen |
|
Automobilindustrie |
Kolben, Zylinderköpfe, Motorblöcke, Getriebe, Kupplungsgehäuse, Getriebegehäuse, Fahrzeugquerträger, Hilfsrahmen, Aufhängungsteile, Felgen, Verkleidungsteile, Kühlerkerne, Kühlkörper, Gehäuse für elektronische Steuergeräte, Steckverbinder |
|
Consumer Elektronik |
Robuste und schlanke Rahmen, dünne, leichte Gehäuse, Gehäuse für Touchscreens, Tasten, Objektivhalterungen, Gehäuse, Gehäuse für Smartwatches, Fitness-Tracker, Komponenten für CPUs, GPUs |
|
Luft- und Raumfahrt |
Teile für extreme Beanspruchung, leichte und stabile Rahmen, Gehäuse für Avionik, Ventile, Anschlüsse, Halterungen, Armaturen, Wärmemanagementsysteme |
|
Medizintechnik |
Präzisionswerkzeuge, Geräte, Gehäuse für Herzschrittmacher, MRT, Teile von Röntgengeräten, Mobilität, Komfortteile, Bettpositionsmechanismen, Gelenke für Gliedmaßenprothesen |
Probieren Sie Boda jetzt aus!
Was sind die häufigsten Fehler beim Hochdruck-Druckguss?
Wie bei allen Fertigungsverfahren gibt es auch bei HPDC Fehler. Gussfehler können die Ästhetik, die strukturelle Integrität und die Gesamtfunktionalität des Teils beeinträchtigen. Daher ist es wichtig, die Ursachen zu verstehen und zu wissen, wie man sie verhindern kann.
1. Porosität
Es handelt sich um einen weit verbreiteten Defekt bei HPDC, der durch kleine Lufteinschlüsse oder Hohlräume im Gussteil gekennzeichnet ist. Dieser Fehler tritt auf, wenn Gas in der Metallschmelze eingeschlossen wird, während diese in der Form erstarrt. Die Ursachen können turbulenter Metallfluss beim Einspritzen, unzureichende Entlüftung der Form oder Feuchtigkeit in der Form oder im Metall sein.
Um Porosität zu verhindern, Druckgusshersteller kann die Einspritzparameter optimieren, um einen gleichmäßigen Metallfluss sicherzustellen, die Entlüftung verbessern, um das Entweichen von Gasen zu erleichtern und sicherstellen, dass Matrize und Metall richtig vorgewärmt und getrocknet werden, um Feuchtigkeit zu beseitigen.
2. Kalte Abschaltungen
Sie treten auf, wenn zwei Fronten geschmolzenen Metalls in der Form aufeinandertreffen, aber nicht richtig verschmelzen, was zu einer schwachen Naht führt. Dieser Defekt wird häufig durch eine unzureichende Temperatur des geschmolzenen Metalls, eine zu langsame Einspritzgeschwindigkeit oder eine vorzeitige Erstarrung des Metalls vor dem Füllen der Form verursacht.
Anschließend können Sie Kaltabschlüsse verhindern, indem Sie die Einspritztemperatur und das Werkzeug kontrollieren. Es erhöht die Einspritzgeschwindigkeit, um eine schnelle und vollständige Füllung zu gewährleisten, und optimiert das Angusssystem, um einen gleichmäßigen Metallfluss zu ermöglichen.
3. Fehlläufe
Fehlläufe treten auf, wenn die Metallschmelze nicht den gesamten Formhohlraum ausfüllt. Dies führt zu unvollständigen oder dünnen Abschnitten des Gussteils. Zu den häufigsten Ursachen gehören unterdessen niedrige Metalltemperaturen, unzureichender Einspritzdruck oder komplexe Formenkonstruktionen, die den Metallfluss behindern.
4. Flash
Grat ist die Bildung dünner Rippen oder überschüssigen Materials entlang der Trennlinie oder der Auswerferstiftpositionen des Gussteils. Dies liegt daran, dass die Formhälften nicht fest zusammenpassen oder dass ein zu hoher Einspritzdruck geschmolzenes Metall in die Lücken drückt. Um Grate zu verhindern, muss sichergestellt werden, dass die Formhälften richtig ausgerichtet und sicher eingespannt sind, und der Einspritzdruck auf ein optimales Niveau eingestellt werden, um einen Überdruck zu vermeiden.
5. Heiße Tränen
Heißrisse sind Risse, die im Gussstück beim Abkühlen und Erstarren entstehen, oft an Stellen mit hoher thermischer Belastung. Sie treten auf, weil das Metall aufgrund der Formgeometrie nicht gleichmäßig schrumpfen kann. Sie können heiße Risse verhindern, indem Sie die Form mit einem gleichmäßigen Kühlsystem ausstatten und Kühlleitungen strategisch einsetzen.
Druckgussdienstleistungen bei Boda
Boda bietet spezialisierte Angebote Druckgussdienste um den unterschiedlichen industriellen Anforderungen an präzisionsgefertigte Metallteile gerecht zu werden. Unsere Druckgussanlagen sind mit modernen Maschinen ausgestattet, die Hochdruck-Druckguss mit außergewöhnlicher Genauigkeit durchführen können. Unser Fokus auf Qualität und Effizienz macht uns zu einer zuverlässigen Wahl für Gussdienstleistungen, vom Rapid Prototyping bis hin zur Großserienfertigung.
Aluminium Druckguss Service
Unser erfahrenes Team nutzt umfangreiche Erfahrung, um Formen zu entwerfen, die Fehler minimieren und die mechanischen Eigenschaften der Endprodukte verbessern. Darüber hinaus bieten wir ein nahtloses Erlebnis vom Prototyping bis zur Endproduktion.
Zinkdruckguss-Service
Unsere umfassenden Druckgussdienstleistungen können auch sekundäre Vorgänge wie CNC-Bearbeitung, Oberflächenveredelung und Montage ergänzen. Sie bieten eine umfassende Palette an Lösungen, die Rohmaterialien in gebrauchsfertige Teile umwandeln.
Mehr lesen:
- Aluminium-Druckgusshersteller für Ihre Metallteile
- Revolutionierung des Druckgusses mit der Super-Large-Druckguss-Technologie von Xiaomi
Summieren
Dieses Fertigungswunder ist von zentraler Bedeutung für die Herstellung komplexer Komponenten mit hoher Präzision und Effizienz. Dieser Prozess vereint Geschwindigkeit mit Vielseitigkeit und ermöglicht die Herstellung komplexer Teile, die den strengen Anforderungen moderner Industrien gerecht werden.
Das Hochdruckguss ist in der Lage, hervorragende Oberflächengüten zu erzielen und enge Toleranzen einzuhalten. Außerdem wird die Materialverschwendung minimiert. Insgesamt können wir strukturell intakte Produkte mit Präzision für verschiedene Branchen herstellen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Hochdruck- und Niederdruck-Kokillenguss?
Beim Hochdruck-Druckguss (HPDC) wird geschmolzenes Metall mit hoher Geschwindigkeit und hohem Druck in die Form gepresst, ideal für komplexe, dünnwandige Teile. Niederdruck-Druckguss (LPDC) füllt Formen schonend und wird häufig für größere, einfachere Formen verwendet.
Welche Einschränkungen gibt es beim Hochdruck-Kokillenguss?
Hochdruck-Druckguss kann hohe anfängliche Werkzeugkosten verursachen, ist im Allgemeinen auf Nichteisenmetalle beschränkt und kann bei unsachgemäßer Kontrolle zu Teilen mit Porosität führen.
Wie hoch ist die Lebensdauer von Hochdruck-Druckgussprodukten?
Die Haltbarkeit hängt vom verwendeten Material, der Teilekonstruktion und den Betriebsbedingungen ab.
Welche Materialien werden üblicherweise in HPDC verwendet?
Zu den gängigen Materialien in HPDC gehören Aluminium-, Zink-, Magnesium- und Kupferlegierungen, die aufgrund ihres geringen Gewichts, ihrer Festigkeit und ihrer Fähigkeit zur Erfassung komplizierter Details ausgewählt werden.
Ressourcen
- Reddy, BM, & Nallusamy, T. (2021). Entgasung von Aluminiummetallen und ihren Legierungen in der Nichteisengießerei. In ICAMR 2019: Fortschritte in der Materialforschung (S. 637–644). Springer. https://doi.org/10.1007/978-981-15-8319-3_63