“Pressofusione ad alta pressione: una fusione di arte e ingegneria, dove il metallo fuso incontra stampi di precisione per creare parti tanto robuste quanto complesse.”
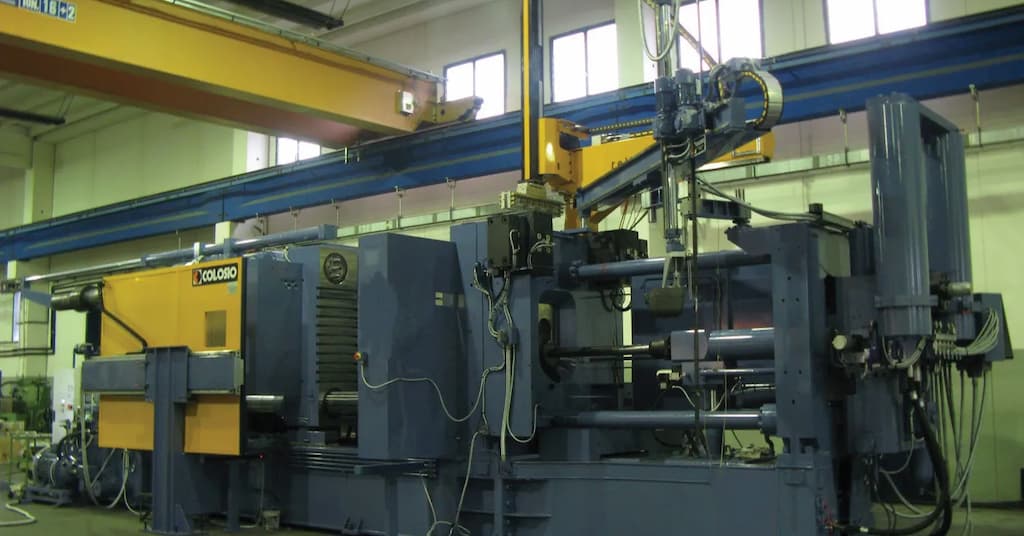
È possibile trovare diversi tipi e varianti di pressofusione in base al meccanismo di iniezione, ai parametri di processo e al tipo di stampo. Tra molti, pressofusione ad alta pressione (HPDC) è una variazione importante. Il processo prevede l'iniezione del metallo fuso nello stampo, tipicamente ad alta pressione 1000-1200 barre. Qui l'alta pressione riempie uniformemente tutte le sezioni della cavità dello stampo e riduce il tempo di ciclo.
Questo articolo fornirà un'esplorazione completa di questa tecnica di produzione trasformativa. Esploreremo il pressofusione processo, materiali, vantaggi, svantaggi e applicazioni.
Cos'è la pressofusione ad alta pressione?
La pressofusione ad alta pressione (HPDC) è un processo di fusione dei metalli di precisione. È noto per la sua efficienza e capacità di produrre componenti dettagliati e dimensionalmente accurati a ritmi di produzione elevati. Questo processo prevede l'iniezione di metallo fuso ad alta pressione in uno stampo o matrice di acciaio. Quindi, un rapido raffreddamento forma le parti solide.
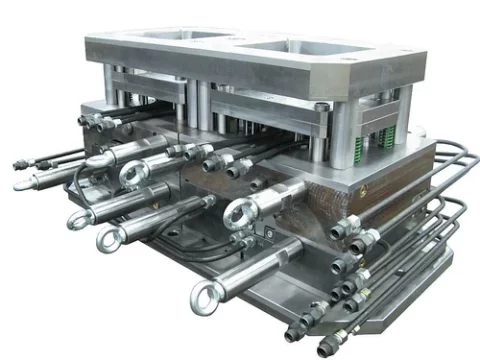
Stampo per pressofusione ad alta pressione
Una delle caratteristiche distintive dell'HPDC è la velocità con cui il metallo fuso riempie la cavità dello stampo. L'iniezione ad alta pressione combinata con il raffreddamento rapido riduce notevolmente i tempi del ciclo produttivo. Di conseguenza, migliora la produttività della fusione e riduce i costi.
Inoltre, l'HPDC facilita la creazione di parti con geometrie complesse e pareti sottili. Il processo riduce inoltre al minimo la necessità di lavorazioni secondarie e finitura superficiale i processi, contribuendo alla sua efficienza in termini di costi e alla sostenibilità ambientale. Tuttavia, la creazione delle parti desiderate con HPDC richiede un attento controllo di vari parametri, tra cui il tipo di metallo utilizzato, la temperatura dello stampo, la temperatura del metallo fuso e la pressione e la velocità di iniezione. Discutiamone ulteriormente.
Correlato: Cos'è la pressofusione? Processo e panoramica della pressofusione
Prova subito Boda!
Il diagramma della pressofusione ad alta pressione
Un diagramma di pressofusione ad alta pressione (HPDC) rappresenta visivamente il processo e i macchinari utilizzati nel metodo HPDC. Illustra come il metallo fuso viene iniettato in uno stampo di acciaio ad alta pressione per produrre parti di precisione.
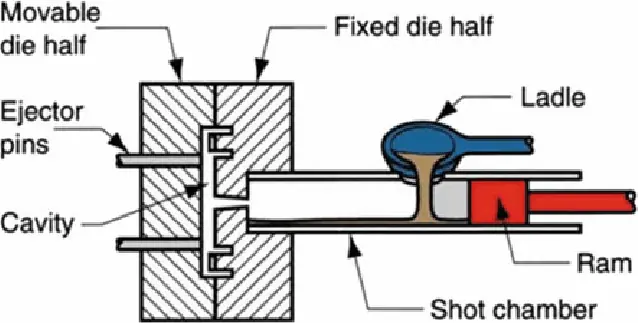
Schema della pressofusione ad alta pressione
Inoltre, questo diagramma funge da strumento completo per comprendere la disposizione spaziale delle attrezzature, il flusso dei materiali e la sequenza delle operazioni coinvolte.
Di seguito sono riportati i componenti principali del diagramma HPDC;
1. Metà mobile dello stampo
La metà mobile dello stampo fa parte del gruppo stampo che può essere retratto per rimuovere la parte fusa dopo la solidificazione. Funziona in tandem con la metà fissa dello stampo per formare la cavità completa dello stampo. Questa metà dello stampo spesso contiene perni di espulsione che facilitano l'espulsione del getto.
2. Metà del dado fissa
La metà fissa dello stampo è la parte stazionaria del gruppo stampo. Si allinea con la metà mobile dello stampo per creare la cavità dello stampo in cui viene iniettato il metallo fuso. Tipicamente include il canale di colata attraverso il quale il metallo fuso scorre nella cavità.
3. Perni di espulsione
Gli estrattori sono aste sottili che spingono la fusione finita fuori dalla metà mobile dello stampo. Si attivano al termine del ciclo di colata e possono essere retratti per consentire la chiusura della matrice per l'iniezione successiva.
4. Cavità
La cavità è lo spazio cavo all'interno del gruppo stampo che modella il metallo fuso nella parte desiderata. Il design della cavità determina la forma finale, la struttura e i dettagli della fusione.
5. Mestolo
La siviera è un contenitore che trasporta e versa il metallo fuso nella camera di sparo. Nei sistemi automatizzati, le siviere possono essere sostituite da meccanismi di trasferimento del metallo più sofisticati.
6. Camera calda
La camera di iniezione, nota anche come manica di iniezione, è il luogo in cui viene trattenuto il metallo fuso prima di essere iniettato nella cavità dello stampo. La camera è progettata per resistere alle pressioni di iniezione ed è il punto in cui lo stantuffo (pistone) agisce sul metallo.
7. Ariete
Il pistone, spesso indicato come stantuffo, è il componente che spinge con forza il metallo fuso dalla camera di iniezione nella cavità dello stampo. Deve essere abbastanza forte da sopportare l'alta pressione senza deformarsi.
Il processo di pressofusione ad alta pressione
Qui suddividiamo il processo HPDC in numerose fasi critiche, ciascuna delle quali contribuisce alla produzione di componenti di qualità superiore.
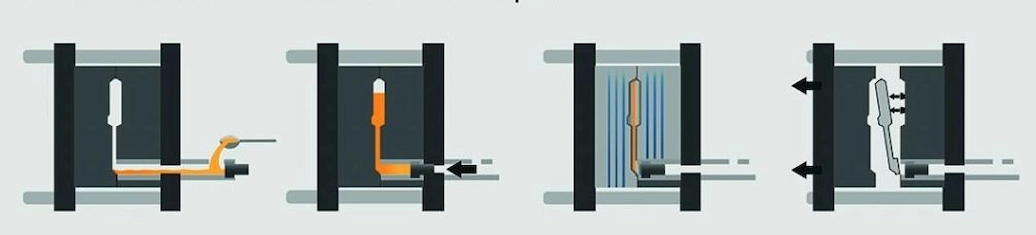
Processo di pressofusione ad alta pressione
- Progettazione e lavorazione degli stampi: Il processo inizia con la progettazione dettagliata e la fabbricazione dello stampo. Si tratta di trasformare il CAD in uno stampo funzionale con CNC or Lavorazione elettroerosione.
- Preparazione e fusione del materiale: I metalli selezionati (come alluminio, zinco, magnesio o leghe di rame) vengono fusi a temperature precise per garantire qualità e disponibilità per l'iniezione ad alta pressione.
- Preriscaldamento e lubrificazione dello stampo: Il preriscaldamento dello stampo mantiene la fluidità del metallo ed è lubrificato per facilitare il rilascio della parte e proteggerlo dallo shock termico. Garantisce inoltre che il metallo fuso riempia la cavità.
- Iniezione di metallo fuso: L'essenza del processo HPDC prevede l'iniezione ad alta pressione di metallo fuso nella cavità dello stampo, utilizzando un pistone o uno stantuffo per riempire le caratteristiche dettagliate dello stampo prima della solidificazione.
- Raffreddamento e solidificazione: Il raffreddamento rapido e la solidificazione all'interno dello stampo sono controllati tramite i sistemi di raffreddamento dello stampo, fondamentali per mantenere la precisione dimensionale e le proprietà meccaniche.
- Espulsione del Getto: Dopo la solidificazione, il pezzo viene espulso dallo stampo mediante perni di espulsione integrati, una fase fondamentale per tenere il passo con ritmi di produzione elevati.
Meccanismo di iniezione nella pressofusione ad alta pressione
Il meccanismo di iniezione nella pressofusione ad alta pressione (HPDC) è responsabile dell'iniezione precisa e controllata del metallo fuso nella cavità dello stampo. Questo meccanismo è fondamentale per soddisfare le esigenze della produzione ad alta velocità.
Impostazione del meccanismo di iniezione
Il meccanismo di iniezione nell'HPDC è tipicamente costituito da diversi componenti chiave:
Tabella: Componenti del meccanismo di iniezione nella pressofusione ad alta pressione
|
Componente |
Descrizione |
Uso comune |
|
Sistema a stantuffo |
Funziona idraulicamente o meccanicamente e viene utilizzato per iniettare il metallo fuso nella cavità dello stampo. Questo stantuffo si muove all'interno di un cilindro ed è controllato con precisione per gestire la velocità e la pressione di iniezione. |
Controllo dell'iniezione |
|
Cilindro da tiro |
Il cilindro di iniezione ospita lo stantuffo ed è riempito con il metallo fuso proveniente dal forno di attesa. Include il sistema di chiusura e il meccanismo di troppopieno. |
Detenzione e consegna dei metalli |
|
Sistema idraulico o meccanico |
Questo sistema alimenta il movimento dello stantuffo, consentendo l'iniezione rapida e potente del metallo fuso nello stampo. |
Controllo di potenza |
Inoltre, l'applicazione della pressione è controllata attraverso una sequenza di passaggi nella pressofusione ad alta pressione (HPDC):
- Riempimento del cilindro di iniezione con metallo fuso, avvio del movimento dello stantuffo per iniettare il metallo nello stampo.
- Regolazione della velocità di iniezione per evitare l'intrappolamento di aria.
- Mantenimento della pressione post-riempimento per compensare il ritiro e garantire la densità e le caratteristiche meccaniche della parte.
Prova subito Boda!
Quando utilizzare la pressofusione ad alta pressione?
Questo metodo è vantaggioso per i prodotti che richiedono pareti sottili ed elevata precisione dimensionale. In genere, consente pareti sottili fino a 0.5 mm. Di conseguenza, rende HPD una scelta adatta per progetti leggeri ma robusti. Inoltre, la precisione dell'HPDC fa sì che queste parti a pareti sottili mantengano tolleranze rigorose.
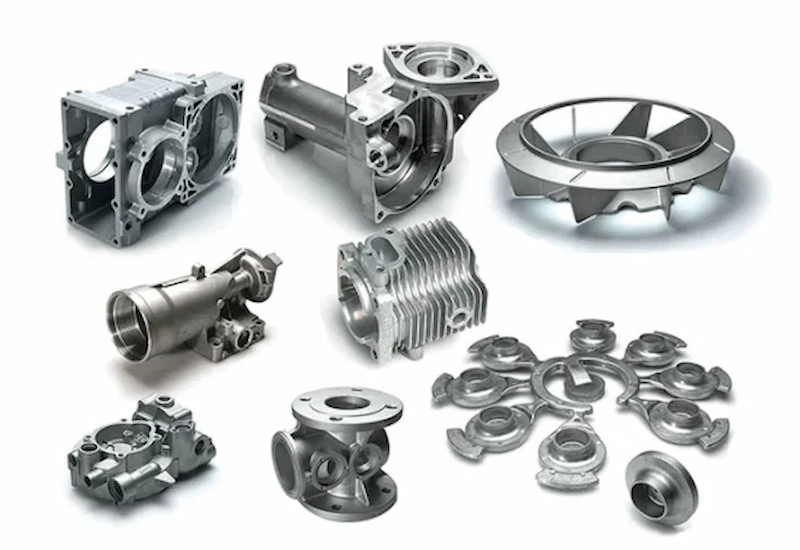
Parti pressofuse ad alta pressione
Inoltre, la pressofusione è particolarmente adatta per metalli come leghe di alluminio, zinco, magnesio e rame. Eccelle nella creazione di forme complesse che richiedono tolleranze strette e dettagli precisi. Di conseguenza, per i progetti che richiedono una produzione rapida di componenti con qualità e durata costanti, l’HPDC si distingue come il metodo di riferimento.
Inoltre, l’HPDC è vantaggioso quando la finitura superficiale e l’aspetto estetico sono considerazioni critiche. Produce intrinsecamente parti con superfici lisce pronte per l'uso immediato o una finitura minima.
Vantaggi della pressofusione ad alta pressione
- La tecnologia HPDC cola principalmente componenti in lega leggera in modo rapido e sfuso.
- La precisione e la qualità delle macchine HPDC forniscono parti con texture superficiali raffinate, uniformità e resistenza meccanica migliorata.
- Questo metodo si distingue per la sua capacità di realizzare pezzi con pareti sottili e incorporare vari inserti direttamente nella fusione.
- Uno dei principali vantaggi dell'HPDC è la sua ampia applicabilità in tutti i settori, grazie all'elevata efficienza e alla qualità superiore delle parti. Tra i suoi pregi ci sono:
- L'HPDC vanta velocità di produzione impressionanti, adatte sia alla produzione in grandi volumi che alla prototipazione rapida.
- La tecnica consente di ottenere pareti sottili, inferiori a 0.40 mm.
- L'adattabilità dell'HPDC nella progettazione degli stampi facilita la creazione di forme complesse. Semplifica inoltre l'assemblaggio delle parti prodotte.
Svantaggi della pressofusione ad alta pressione
- Costi iniziali elevati dovuti alla necessità di stampi di precisione e macchinari specializzati, che lo rendono meno economico per piccole serie di produzione.
- Questo processo è limitato ai metalli con bassi punti di fusione.
- Nei prodotti per involucri di stampi ad alta pressione possono verificarsi porosità e vuoti interni, che possono compromettere le proprietà meccaniche e richiedere ulteriori misure di controllo della qualità.
- Progettazioni complesse possono comportare sfide nella progettazione degli stampi e nella fusione che aumentano il rischio di difetti.
Quali sono i prodotti di pressofusione ad alta pressione? Le applicazioni
L'alta pressione produce grandi volumi di parti in modo rapido ed economico, rendendola la scelta preferita in vari settori. Svolge un ruolo cruciale nella produzione di prodotti che soddisfano gli elevati standard di durata, funzionalità e appeal estetico richiesti dal mercato odierno.
Tabella: Applicazioni di pressofusione ad alta pressione
|
Industria |
Applicazioni |
|
Automotive |
Pistoni, testate, blocchi motore, scatole del cambio, alloggiamenti della frizione, scatole della trasmissione, traverse, sottotelai, parti di sospensioni, cerchioni, parti di rivestimento, nuclei di radiatori, dissipatori di calore, alloggiamenti per centraline elettroniche, connettori |
|
Elettronica di consumo |
Cornici durevoli ed eleganti, Custodie sottili e leggere, Custodie per touchscreen, pulsanti, Supporti per lenti, custodie, Custodie per smartwatch, fitness tracker, Componenti per CPU, GPU |
|
Aeronautico |
Parti per sollecitazioni estreme, Telai leggeri e resistenti, Alloggiamenti per avionica, Valvole, connettori, Staffe, raccordi, Sistemi di gestione termica |
|
Dispositivi medicali |
Strumenti di precisione, dispositivi, involucri per pacemaker, risonanza magnetica, parti di apparecchiature radiologiche, mobilità, parti di comfort, meccanismi di posizionamento del letto, giunti per protesi di arti |
Prova subito Boda!
Quali sono i difetti comuni della pressofusione ad alta pressione?
Come tutti i processi produttivi, l’HPDC non è immune da difetti. Stampo ad alta pressione difetti di colata può influire sull'aspetto estetico, sull'integrità strutturale e sulla funzionalità complessiva della parte. Pertanto, è fondamentale comprenderne le cause e come prevenirli.
1. Porosità
È un difetto prevalente nell'HPDC, caratterizzato da piccole sacche d'aria o vuoti all'interno della parte fusa. Questo difetto si verifica quando il gas rimane intrappolato nel metallo fuso mentre si solidifica nello stampo. Nel frattempo, le cause potrebbero essere il flusso turbolento del metallo durante l'iniezione, uno sfiato inadeguato dello stampo o l'umidità nello stampo o nel metallo.
Per prevenire la porosità, produttori di pressofusione può ottimizzare i parametri di iniezione per garantire un flusso regolare del metallo, migliorare lo sfiato per facilitare la fuoriuscita del gas e garantire che lo stampo e il metallo siano adeguatamente preriscaldati ed essiccati per eliminare l'umidità.
2. Chiusure fredde
Si verificano quando due fronti di metallo fuso si incontrano all'interno dello stampo ma non riescono a fondersi correttamente, risultando in una giunzione debole. Questo difetto è spesso causato da una temperatura insufficiente del metallo fuso, da una velocità di iniezione troppo lenta o da una solidificazione prematura del metallo prima del riempimento dello stampo.
Successivamente è possibile evitare arresti a freddo controllando la temperatura di iniezione e lo stampo. Aumenta la velocità di iniezione per garantire un riempimento rapido e completo e ottimizza il sistema di colata per facilitare il flusso uniforme del metallo.
3. Errori
Gli errori di esecuzione si verificano quando il metallo fuso non riempie l'intera cavità dello stampo. Pertanto, il risultato sono sezioni incomplete o sottili della fusione. Nel frattempo, le cause più comuni includono la bassa temperatura del metallo, una pressione di iniezione insufficiente o progetti di stampi complessi che ostacolano il flusso del metallo.
4. flash
La bava è la formazione di alette sottili o di materiale in eccesso lungo la linea di giunzione o le posizioni dei perni di espulsione della parte fusa. Ciò è dovuto al fatto che le metà dello stampo non si adattano perfettamente l'una all'altra o che un'eccessiva pressione di iniezione forza il metallo fuso negli spazi vuoti. Prevenire la formazione di bave significa garantire che le metà dello stampo siano allineate correttamente e bloccate saldamente e regolare la pressione di iniezione a livelli ottimali per evitare la sovrapressurizzazione.
5. Lacrime calde
Le rotture calde sono crepe che si formano nella fusione mentre si raffredda e si solidifica, spesso in punti di elevato stress termico. Si verificano a causa dell'incapacità del metallo di restringersi in modo uniforme, vincolato dalla geometria dello stampo. È possibile prevenire le rotture a caldo progettando lo stampo con un sistema di raffreddamento uniforme utilizzando le linee di raffreddamento in modo strategico.
Servizi di pressofusione presso Boda
Boda offre specialità servizi di pressofusione per soddisfare le varie esigenze industriali di parti metalliche di precisione. I nostri impianti di pressofusione sono dotati di macchine avanzate in grado di eseguire la pressofusione ad alta pressione con eccezionale precisione. La nostra attenzione alla qualità e all'efficienza ci rende una scelta affidabile per i servizi di fusione, dalla prototipazione rapida alle esigenze di produzione su larga scala.
Servizio di pressofusione di alluminio
Il nostro team esperto sfrutta una vasta esperienza per progettare stampi che riducano al minimo i difetti e migliorino le proprietà meccaniche dei prodotti finali. Inoltre, forniamo un'esperienza fluida dalla prototipazione alla produzione finale.
Servizio di pressofusione di zinco
I nostri servizi di pressofusione end-to-end possono anche integrare operazioni secondarie come lavorazione CNC, finitura superficiale e assemblaggio. Offrono una suite completa di soluzioni che trasformano le materie prime in parti pronte all'uso.
Leggi di più:
- Produttore di pressofusione di alluminio per le vostre parti metalliche
- Rivoluzioniamo la pressofusione con la tecnologia Super Large Die Casting di Xiaomi
Riassumendo
Questa meraviglia della produzione è fondamentale per realizzare componenti complessi con elevata precisione ed efficienza. Questo processo unisce velocità e versatilità, consentendo la produzione di parti complesse che soddisfano le rigorose esigenze delle industrie moderne.
Migliori Pressofusione ad alta pressione ha la capacità di ottenere finiture superficiali superiori e mantenere tolleranze strette. Inoltre riduce al minimo lo spreco di materiale. Nel complesso, siamo in grado di creare prodotti strutturali intatti con precisione per diversi settori.
DOMANDE FREQUENTI
Qual è la differenza tra pressofusione ad alta pressione e bassa pressione?
La pressofusione ad alta pressione (HPDC) forza il metallo fuso nello stampo ad alta velocità e pressione, ideale per parti complesse a pareti sottili. La pressofusione a bassa pressione (LPDC) riempie delicatamente gli stampi e viene spesso utilizzata per forme più grandi e semplici.
Quali sono i limiti della pressofusione ad alta pressione?
La pressofusione ad alta pressione può comportare elevati costi iniziali di attrezzatura, è generalmente limitata ai metalli non ferrosi e può produrre parti con porosità se non controllata adeguatamente.
Qual è la durata dei prodotti di pressofusione ad alta pressione?
La durata dipende dal materiale utilizzato, dalla progettazione della parte e dalle condizioni operative.
Quali sono i materiali comuni utilizzati nell'HPDC?
I materiali comuni nell'HPDC includono leghe di alluminio, zinco, magnesio e rame, scelti per la loro leggerezza, resistenza e capacità di catturare dettagli complessi.
Risorse
- Reddy, BM e Nallusamy, T. (2021). Degasaggio di metalli di alluminio e sue leghe nella fonderia di metalli non ferrosi. In ICAMR 2019: Progressi nella ricerca sui materiali (pagine 637–644). Springer. https://doi.org/10.1007/978-981-15-8319-3_63