"Fundición a presión de alta presión: una fusión de arte e ingeniería, donde el metal fundido se encuentra con moldes de precisión para crear piezas tan robustas como intrincadas".
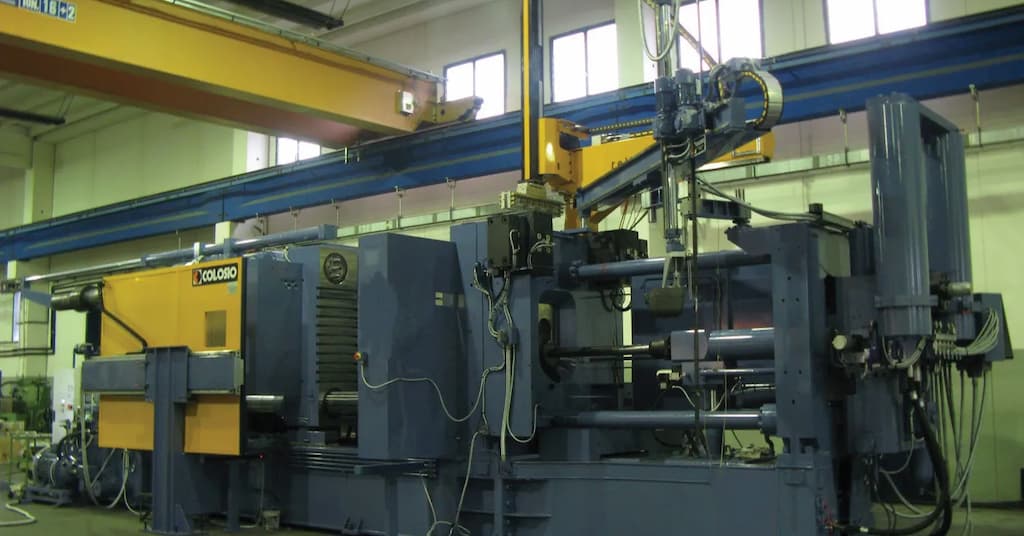
Puede encontrar diferentes tipos de fundición a presión y variaciones según el mecanismo de inyección, los parámetros del proceso y el tipo de molde. Entre muchos, fundición a presión a alta presión (HPDC) es una variación destacada. El proceso implica inyectar el metal fundido en el molde a alta presión, típicamente 1000-1200 barras. Aquí, la alta presión llena uniformemente todas las secciones de la cavidad del molde y reduce el tiempo del ciclo.
Este artículo proporcionará una exploración exhaustiva de esta técnica de fabricación transformadora. Exploraremos el morir fundición Proceso, materiales, ventajas, desventajas y aplicaciones.
¿Qué es la fundición a presión de alta presión?
La fundición a presión de alta presión (HPDC) es un proceso de fundición de metales de precisión. Es conocido por su eficiencia y capacidad para producir componentes detallados y dimensionalmente precisos a altas tasas de producción. Este proceso implica inyectar metal fundido a alta presión en un molde o matriz de acero. Luego, un enfriamiento rápido forma las partes sólidas.
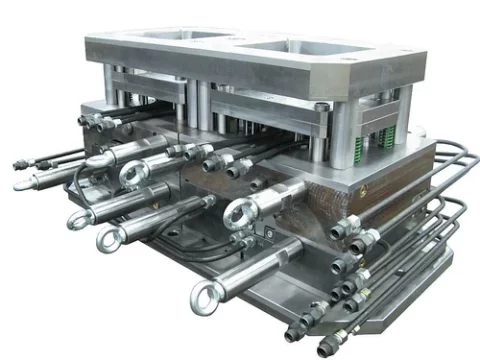
Molde de fundición a presión de alta presión.
Una de las características distintivas del HPDC es la velocidad a la que el metal fundido llena la cavidad del troquel. La inyección de alta presión combinada con un enfriamiento rápido reduce significativamente los tiempos del ciclo de producción. Como resultado, mejora la productividad de la fundición y reduce los costos.
Además, HPDC facilita la creación de piezas con geometrías intrincadas y paredes delgadas. El proceso también minimiza la necesidad de mecanizado secundario y acabado de superficies en costes, contribuyendo a su rentabilidad y sostenibilidad ambiental. Sin embargo, crear las piezas deseadas con HPDC requiere un control cuidadoso de varios parámetros, incluido el tipo de metal utilizado, la temperatura del troquel, la temperatura del metal fundido y la presión y velocidad de inyección. Discutamos más sobre ello.
Relacionados: ¿Qué es la fundición a presión? Proceso de fundición a presión y descripción general
¡Pruebe Boda ahora!
El diagrama de fundición a presión de alta presión
Un diagrama de fundición a presión de alta presión (HPDC) representa visualmente el proceso y la maquinaria utilizados en el método HPDC. Ilustra cómo se inyecta metal fundido en un molde de acero bajo alta presión para producir piezas de precisión.
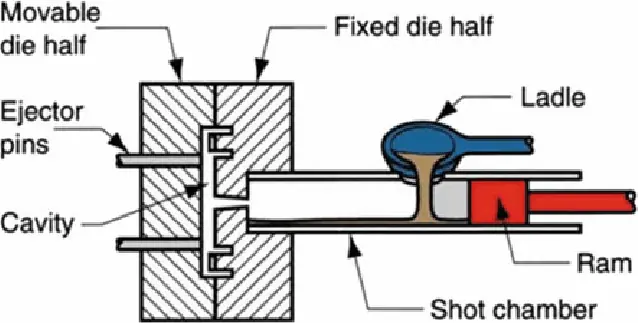
Diagrama de fundición a alta presión.
Además, este diagrama sirve como una herramienta integral para comprender la disposición espacial de los equipos, el flujo de materiales y la secuencia de operaciones involucradas.
Los siguientes son los componentes principales del diagrama HPDC;
1. Mitad del troquel móvil
La mitad de matriz móvil es parte del conjunto de matriz que se puede retraer para retirar la pieza fundida después de la solidificación. Funciona en conjunto con la mitad fija del troquel para formar la cavidad completa del troquel. Esta mitad de matriz a menudo contiene pasadores expulsores que facilitan la expulsión de la pieza fundida.
2. Mitad del troquel fija
La mitad fija del troquel es la parte estacionaria del conjunto del troquel. Se alinea con la mitad móvil del troquel para crear la cavidad del troquel donde se inyecta el metal fundido. Normalmente incluye el bebedero a través del cual el metal fundido fluye hacia la cavidad.
3. Pasadores eyectores
Los pasadores eyectores son varillas delgadas que empujan la pieza fundida terminada fuera de la mitad móvil del molde. Se activan al final del ciclo de fundición y se pueden retraer para permitir que el troquel se cierre para la siguiente inyección.
4. Cavidad
La cavidad es el espacio hueco dentro del conjunto de matriz que da forma al metal fundido en la pieza deseada. El diseño de la cavidad dicta la forma, textura y detalles finales de la pieza fundida.
5. Cucharón
La cuchara es un recipiente que transporta y vierte metal fundido en la cámara de perdigones. En los sistemas automatizados, las cucharas pueden sustituirse por mecanismos de transferencia de metal más sofisticados.
6. Cámara Caliente
La cámara de perdigones, también conocida como manguito de perdigones, es donde se sostiene el metal fundido antes de inyectarlo en la cavidad del troquel. La cámara está diseñada para soportar las presiones de inyección y es donde el émbolo (ram) actúa sobre el metal.
7. carnero
El ariete, a menudo denominado émbolo, es el componente que empuja con fuerza el metal fundido desde la cámara de disparo hacia la cavidad del troquel. Debe ser lo suficientemente fuerte como para soportar la alta presión sin deformarse.
El proceso de fundición a presión a alta presión
Aquí, dividimos el proceso HPDC en muchos pasos críticos, cada uno de los cuales contribuye a la producción de piezas de calidad superior.
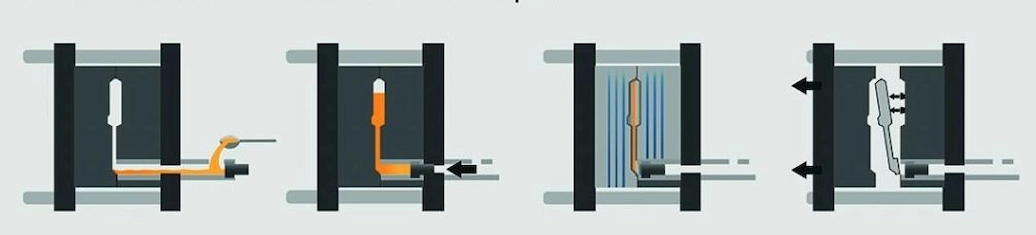
Proceso de fundición a alta presión.
- Diseño y mecanizado de troqueles: El proceso comienza con el diseño detallado y la fabricación del troquel. Se trata de transformar CAD en molde funcional con CNC or mecanizado por electroerosión.
- Preparación y fusión de materiales: Los metales seleccionados (como aleaciones de aluminio, zinc, magnesio o cobre) se funden a temperaturas precisas para garantizar la calidad y la preparación para la inyección a alta presión.
- Precalentamiento y lubricación de troqueles: El precalentamiento del troquel mantiene la fluidez del metal y está lubricado para ayudar en parte a la liberación y proteger contra el choque térmico. También asegura que el metal fundido llene la cavidad.
- Inyección de metal fundido: La esencia del proceso HPDC implica la inyección a alta presión de metal fundido en la cavidad del troquel, utilizando un pistón o émbolo para llenar las características detalladas del molde antes de la solidificación.
- Enfriamiento y Solidificación: El enfriamiento rápido y la solidificación dentro del molde se controlan mediante los sistemas de enfriamiento de la matriz, cruciales para mantener la precisión dimensional y las propiedades mecánicas.
- Expulsión de la fundición: Después de la solidificación, la pieza se expulsa del molde mediante pasadores de expulsión integrados, un paso fundamental para mantener altas tasas de producción.
Mecanismo de inyección en fundición a presión a alta presión
El mecanismo de inyección en la fundición a alta presión (HPDC) es responsable de la inyección precisa y controlada de metal fundido en la cavidad del molde. Este mecanismo es crucial para satisfacer las demandas de la fabricación de alta velocidad.
Configuración del mecanismo de inyección
El mecanismo de inyección en HPDC normalmente consta de varios componentes clave:
Tabla: Componentes del mecanismo de inyección en fundición a presión a alta presión
|
Componente |
Mareas Ideales para Lecciones |
Uso común |
|
Sistema de émbolo |
Se opera hidráulica o mecánicamente y se utiliza para inyectar metal fundido en la cavidad del troquel. Este émbolo se mueve dentro de un cilindro y se controla con precisión para gestionar la velocidad y la presión de inyección. |
Control de inyeccion |
|
Cilindro de tiro |
El cilindro de disparo alberga el émbolo y se llena con metal fundido procedente del horno de mantenimiento. Incluye el sistema de compuerta y el mecanismo de desbordamiento. |
Retención y entrega de metales |
|
Sistema Hidráulico o Mecánico |
Este sistema impulsa el movimiento del émbolo, lo que permite la inyección rápida y contundente de metal fundido en la matriz. |
Control de poder |
Por otro lado, La aplicación de presión se controla mediante una secuencia de pasos en la fundición a presión de alta presión (HPDC):
- Llenar el cilindro de disparo con metal fundido, iniciando el movimiento del émbolo para inyectar metal en el troquel.
- Ajustar la velocidad de inyección para evitar que quede aire atrapado.
- Mantener la presión posterior al llenado para compensar la contracción y asegurar la densidad y las características mecánicas de la pieza.
¡Pruebe Boda ahora!
¿Cuándo utilizar la fundición a presión a alta presión?
Este método es beneficioso para productos que requieren paredes delgadas y alta precisión dimensional. Normalmente, permite paredes de hasta 0.5 mm de espesor. Como resultado, hace que HPD sea una opción adecuada para diseños livianos pero robustos. Además, la precisión del HPDC hace que estas piezas de paredes delgadas mantengan tolerancias estrictas.
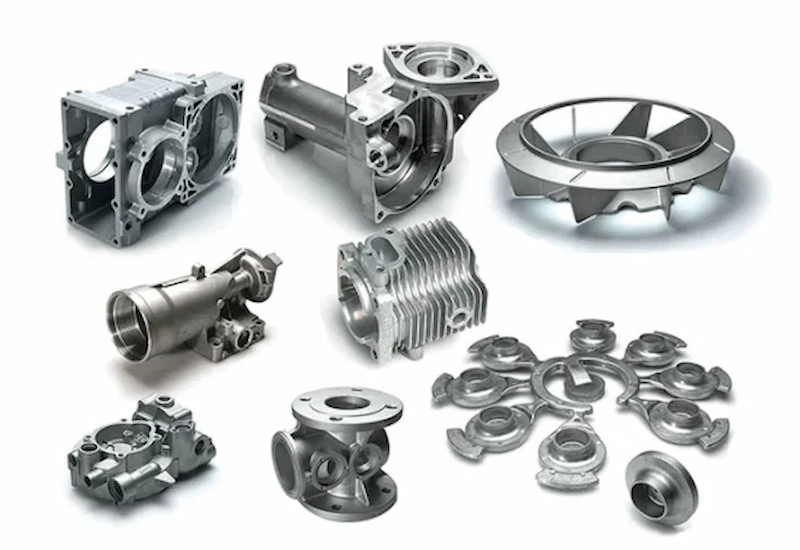
Piezas de fundición a presión de alta presión
Además, la fundición a presión es especialmente adecuada para metales como el aluminio, el zinc, el magnesio y las aleaciones de cobre. Destaca en la creación de formas complejas que requieren tolerancias estrictas y detalles finos. En consecuencia, para proyectos que exigen una producción rápida de componentes con calidad y durabilidad constantes, HPDC se destaca como el método de elección.
Además, el HPDC resulta ventajoso cuando el acabado de la superficie y el atractivo estético son consideraciones críticas. Produce inherentemente piezas con superficies lisas listas para su uso inmediato o con un acabado mínimo.
Ventajas de la fundición a presión a alta presión
- La tecnología HPDC funde principalmente componentes de aleaciones ligeras de forma rápida y a granel.
- La precisión y la calidad de las máquinas HPDC ofrecen piezas con texturas superficiales refinadas, uniformidad y resistencias mecánicas mejoradas.
- Este método destaca por su capacidad para fabricar piezas de paredes esbeltas e incorporar diversos insertos directamente en la fundición.
- Uno de los beneficios más destacados del HPDC es su amplia aplicabilidad en todas las industrias, impulsada por su alta eficiencia y calidad superior de las piezas. Entre sus méritos se encuentran:
- HPDC cuenta con velocidades de producción impresionantes, adecuadas tanto para la fabricación de gran volumen como para la creación rápida de prototipos.
- La técnica consigue paredes finas, inferiores a 0.40 mm.
- La adaptabilidad de HPDC en el diseño de moldes facilita la creación de formas complejas. También simplifica el montaje de piezas fabricadas.
Desventajas de la fundición a presión a alta presión
- Altos costos iniciales debido a la necesidad de moldes de precisión y maquinaria especializada, lo que lo hace menos económico para tiradas de producción pequeñas.
- Este proceso se limita a metales con puntos de fusión bajos.
- Existe la posibilidad de que se produzcan porosidad y huecos internos en los productos de carcasa de matrices de alta presión, lo que puede comprometer las propiedades mecánicas y requerir medidas de control de calidad adicionales.
- Los diseños complejos pueden generar desafíos en el diseño de moldes y la fundición que aumentan el riesgo de defectos.
¿Cuáles son los productos de fundición a presión de alta presión? Las aplicaciones
La alta presión produce grandes volúmenes de piezas de forma rápida y rentable, lo que la convierte en la opción favorita en varios sectores. Desempeña un papel crucial en la fabricación de productos que cumplen con los altos estándares de durabilidad, funcionalidad y atractivo estético que exige el mercado actual.
Tabla: Aplicaciones de fundición a presión a alta presión
|
Experiencia |
Aplicaciones |
|
Motorium |
Pistones, culatas, bloques de motor, Cajas de cambios, carcasas de embrague, cajas de transmisión, Vigas transversales, bastidores auxiliares, piezas de suspensión, Llantas, piezas decorativas, Núcleos de radiadores, disipadores de calor, Carcasas para unidades de control electrónico, conectores |
|
Electrónica de Consumo: |
Marcos duraderos y elegantes, Carcasas delgadas y livianas, Cajas para pantallas táctiles, botones, Monturas de lentes, carcasas, Carcasas para relojes inteligentes, rastreadores de actividad física, Componentes para CPU, GPU |
|
Aeroespacial |
Piezas para esfuerzos extremos, Marcos ligeros y resistentes, Carcasas para aviónica, Válvulas, conectores, Soportes, accesorios, Sistemas de gestión térmica |
|
Dispositivos médicos |
Herramientas y dispositivos de precisión, Carcasas para marcapasos, Resonancia magnética, Piezas para equipos de rayos X, Movilidad, piezas de confort, Mecanismos de posición de cama, Articulaciones para prótesis |
¡Pruebe Boda ahora!
¿Cuáles son los defectos comunes de la fundición a presión a alta presión?
Como todos los procesos de fabricación, HPDC no es inmune a los defectos. Troquel de alta presión defectos de fundición puede afectar el atractivo estético, la integridad estructural y la funcionalidad general de la pieza. Por tanto, es fundamental comprender sus causas y cómo prevenirlas.
1. Porosidad
Es un defecto frecuente en HPDC, caracterizado por pequeñas bolsas de aire o huecos dentro de la pieza escayolada. Este defecto ocurre cuando el gas queda atrapado en el metal fundido a medida que se solidifica en el molde. Mientras tanto, las causas podrían ser un flujo turbulento de metal durante la inyección, una ventilación inadecuada del molde o humedad en la matriz o el metal.
Para prevenir la porosidad, fabricantes de fundición a presión puede optimizar los parámetros de inyección para garantizar un flujo de metal suave, mejorar la ventilación para facilitar el escape de gas y garantizar que el troquel y el metal se precalienten y sequen adecuadamente para eliminar la humedad.
2. Cierres fríos
Ocurren cuando dos frentes de metal fundido se encuentran dentro del molde pero no se fusionan adecuadamente, lo que resulta en una unión débil. Este defecto suele ser causado por una temperatura insuficiente del metal fundido, una velocidad de inyección demasiado lenta o una solidificación prematura del metal antes de llenar el molde.
Posteriormente, se pueden evitar cierres en frío controlando la temperatura de inyección y el molde. Aumenta la velocidad de inyección para garantizar un llenado rápido y completo y optimiza el sistema de compuerta para facilitar el flujo uniforme del metal.
3. Errores de ejecución
Los errores de ejecución ocurren cuando el metal fundido no llena toda la cavidad del molde. Por lo tanto, el resultado son secciones delgadas o incompletas de la pieza fundida. Mientras tanto, las causas comunes incluyen baja temperatura del metal, presión de inyección insuficiente o diseños de moldes complejos que dificultan el flujo del metal.
4 Flash
La rebaba es la formación de aletas delgadas o exceso de material a lo largo de la línea de separación o las ubicaciones del pasador eyector de la pieza fundida. Esto se debe a que las mitades del molde no encajan bien entre sí o a que una presión de inyección excesiva fuerza al metal fundido a entrar en los espacios. Prevenir la rebaba implica garantizar que las mitades del molde se alineen correctamente y estén sujetas de forma segura y ajustar la presión de inyección a niveles óptimos para evitar la sobrepresurización.
5. Lágrimas calientes
Los desgarros calientes son grietas que se forman en la pieza fundida a medida que se enfría y solidifica, a menudo en lugares de alta tensión térmica. Ocurren debido a la incapacidad del metal para encogerse uniformemente, limitado por la geometría del molde. Puede evitar desgarros calientes diseñando el molde con un sistema de enfriamiento uniforme utilizando líneas de enfriamiento estratégicamente.
Servicios de fundición a presión en Boda
Boda ofrece ofertas especializadas servicios de fundición a presión para satisfacer diversas necesidades industriales de piezas metálicas de ingeniería de precisión. Nuestras instalaciones de fundición a presión están equipadas con máquinas avanzadas capaces de ejecutar fundición a presión a alta presión con una precisión excepcional. Nuestro enfoque en la calidad y la eficiencia nos convierte en una opción confiable para los servicios de fundición, desde la creación rápida de prototipos hasta las necesidades de producción a gran escala.
Servicio de fundición a presión de aluminio
Nuestro experimentado equipo aprovecha su amplia experiencia para diseñar moldes que minimicen los defectos y mejoren las propiedades mecánicas de los productos finales. Además, brindamos una experiencia perfecta desde la creación de prototipos hasta la producción final.
Servicio de fundición a presión de zinc
Nuestros servicios integrales de fundición a presión también pueden complementar operaciones secundarias como el mecanizado CNC, el acabado de superficies y el ensamblaje. Ofrecen un conjunto completo de soluciones que transforman las materias primas en piezas listas para usar.
Más información:
- Fabricante de fundición a presión de aluminio para sus piezas metálicas
- Revolucionando la fundición a presión con la tecnología de fundición a presión súper grande de Xiaomi
Recapitulación
Esta maravilla de la fabricación es fundamental para crear componentes complejos con alta precisión y eficiencia. Este proceso combina velocidad con versatilidad, lo que permite la producción de piezas complejas que cumplen con las rigurosas demandas de las industrias modernas.
El Fundición a presión de alta presión tiene la capacidad de lograr acabados superficiales superiores y mantener tolerancias estrictas. También minimiza el desperdicio de material. En general, podemos crear productos estructurales intactos con precisión para diversas industrias.
Preguntas Frecuentes
¿Cuál es la diferencia entre fundición a presión de alta y baja presión?
La fundición a presión de alta presión (HPDC) fuerza el metal fundido hacia el molde a alta velocidad y presión, ideal para piezas complejas de paredes delgadas. La fundición a baja presión (LPDC) llena los moldes suavemente y se utiliza a menudo para formas más grandes y simples.
¿Cuáles son las limitaciones de la fundición a presión a alta presión?
La fundición a presión a alta presión puede generar altos costos iniciales de herramientas, generalmente se limita a metales no ferrosos y puede producir piezas con porosidad si no se controla adecuadamente.
¿Cuál es la vida útil de los productos de fundición a presión de alta presión?
La durabilidad depende del material utilizado, el diseño de la pieza y las condiciones de funcionamiento.
¿Cuáles son los materiales comunes utilizados en HPDC?
Los materiales comunes en HPDC incluyen aleaciones de aluminio, zinc, magnesio y cobre, elegidas por su peso ligero, resistencia y capacidad para capturar detalles intrincados.
Recursos
- Reddy, BM y Nallusamy, T. (2021). Desgasificación de metales de aluminio y sus aleaciones en fundición no ferrosa. En ICAMR 2019: Avances en la investigación de materiales (págs. 637 a 644). Saltador. https://doi.org/10.1007/978-981-15-8319-3_63