“El moldeo por inyección de metal combina la precisión del moldeo de plástico con la resistencia del metal, creando piezas complejas de manera eficiente, perfectas para producir componentes pequeños y complejos de manera eficiente”.
MIM(Moldeo por inyección de metal) es una técnica de fabricación avanzada que combina el moldeo por inyección de plástico y las propiedades del metal. Es más adecuada para piezas con detalles pequeños, generalmente en el rango de peso de 1 a 100 gramos de metal. La belleza de la fabricación MIM radica en su capacidad para generar fácilmente formas intrincadas con medidas muy precisas, por lo que la proceso MIM Se utiliza en una amplia gama de aplicaciones, desde dispositivos médicos hasta accesorios aeroespaciales.
Este artículo analiza exhaustivamente el proceso MIM y sus usos, beneficios y limitaciones.
¿Qué es el moldeo por inyección de metal?
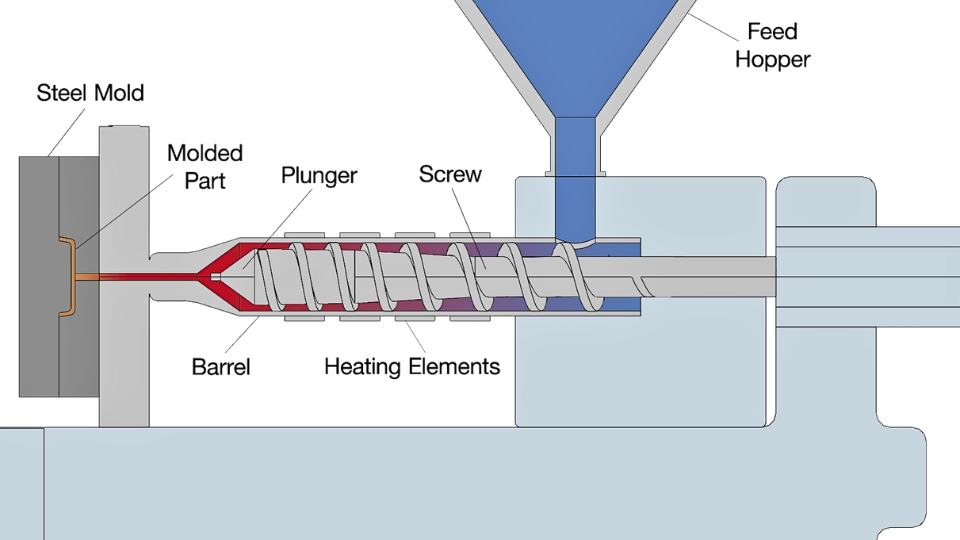
Proceso de moldeo por inyección de metales.
MIM es un proceso complejo de producción de materia prima que combina polvos metálicos finos y un sistema aglutinante de plástico termoendurecible. Los polvos metálicos utilizados en tecnología MIM Por lo general, tienen un tamaño de entre 5 y 20 micrones, lo que los hace aceptables y están distribuidos uniformemente, produciendo así piezas precisas.
- Moldeo por inyección: Después de mezclar y granular, la materia prima se calienta y se inyecta en un molde bajo presiones que, por lo general, superan los 100 MPa (megapascales). Las dimensiones del molde deben ser precisas en un grado aceptable para cumplir con los estándares específicos de la pieza. La pieza moldeada, que aún tiene el aglutinante, se denomina “pieza verde”.
- Desaglomerado: Las partes verdes se someten luego a un proceso de desaglomeración para eliminar cualquier material aglutinante. Se puede utilizar secuencialmente la extracción con disolventes o la descomposición térmica, o ambas. La desaglomeración suele reducir el contenido de aglutinante a aproximadamente el 10 %, mientras que la masa restante forma una estructura porosa conocida como la "parte marrón".
- Sinterización: Dependiendo de la aleación del metal, las piezas marrones se sinterizan en un horno de atmósfera controlada entre 1200 y 1400 C. Durante el proceso de sinterización, las partículas metálicas se conforman, aumentando la densidad compacta. Las densidades sinterizadas de las piezas MIM varían entre el 96% y el 99% de la densidad teórica del metal.
- Operaciones post-sinterización: El proceso MIM da como resultado piezas que requieren un procesamiento posterior, como mecanizado, tratamiento térmico y tratamiento de superficie, para lograr las propiedades finales necesarias. Estos procesos posteriores a la sinterización pueden mejorar las propiedades mecánicas de las piezas, como la resistencia, la dureza y la resistencia a la corrosión.
Dado que el MIM implica un control preciso del tamaño del polvo, la presión de moldeo y las condiciones de sinterización, muchos fabricantes trabajan con socios experimentados para la producción. Servicios de moldeo por inyección de metal Con capacidades de ingeniería, proporcionamos soporte de ingeniería detallado desde el diseño hasta la producción.
¡Pruebe Boda ahora!
Detalles técnicos y ventajas
Analicemos los aspectos técnicos y los beneficios del moldeo por inyección de metal;
- Densidad y Fuerza: Las piezas MIM alcanzan una densidad máxima teórica cercana al 96-99 % en el proceso de sinterización. Esta alta densidad da como resultado propiedades mecánicas superiores; la resistencia a la tracción suele ser superior a 1000 Mpa y la dureza es de hasta 60 HRC para algunas aleaciones.
- Tolerancia Dimensional: La alta precisión del proceso MIM permite la producción de componentes con tolerancias dimensionales pequeñas, generalmente dentro del ±0.3 por ciento de la dimensión nominal. Esto lo hace adecuado para diseños con formas intrincadas que requieren mediciones precisas.
- Contracción::El proceso de sinterización primaria ocurre cuando la pieza reduce su volumen entre un 15% y un 20%. Esta contracción es esperable y el molde está diseñado para permitirla, de modo que la pieza final tenga el tamaño correcto.
Materiales utilizados en MIM
El proceso de moldeo por inyección de metal puede funcionar con varios metales y aleaciones, cada uno de los cuales ofrece propiedades únicas que se adaptan a diferentes aplicaciones. Algunos metales MIM estándar incluyen
- Aleaciones ferrosas: Se trata de aceros inoxidables (por ejemplo, 316L, 17-4 PH), aceros para herramientas y aceros de baja aleación. De todos los materiales utilizados en MIM, los aceros inoxidables son los preferidos porque resisten la corrosión y son fuertes, especialmente en los campos médico y automotriz.
- Aleaciones de tungsteno: Las aleaciones de tungsteno tienen una mayor densidad y excelentes características de protección contra la radiación. Se utilizan especialmente en los sectores de la medicina, la aeronáutica y la defensa. Las aleaciones de cobalto y cromo son un ejemplo de aleaciones de tungsteno: estos metales duros, carburos cementados y cerámicas se utilizan en productos resistentes al desgaste, como herramientas de corte y productos aeroespaciales.
- Metales especiales: Esta categoría está compuesta por titanio, con su alta relación resistencia-peso y biocompatibilidad, lo que lo hace ideal para su uso en implantes médicos, níquel y molibdeno, por sus características de alta temperatura y resistencia a la corrosión, respectivamente.
Atributos y capacidades del moldeo por inyección de metal (MIM)
La siguiente tabla describe los atributos y capacidades clave del proceso de moldeo por inyección de metal (MIM), destacando los rangos típicos y extremos que se pueden lograr en la producción de MIM.
| factores | Días Minimos | Typica | Máxima |
| Masa del componente (gramos) | 0.03 g | 10 - 15 g | 300 g |
| Dimensión (milímetros) | 2 mm (0.08 pulg) | 25 mm (1 pulg) | 150 mm (6 pulg) |
| Grueso de pared (mm) | 0.025 mm (0.001 pulg) | 5 mm (0.2 pulg) | 15 mm (0.6 pulg) |
| Tolerancia Dimensional (%) | ± 0.2% | ± 0.5% | ± 1% |
| Densidad de la pieza | 93% | 98% | 100% |
| Cantidad de producción | unidades 1,000 | unidades 100,000 | unidades 100,000,000 |
Si su componente se encuentra dentro de estos rangos, podría ser un buen candidato para la fabricación MIM. Nuestro equipo de ingeniería puede revisar la geometría de la pieza, la selección de materiales y el volumen de producción para determinar la viabilidad mediante nuestro moldeo por inyección de metal y capacidades de ingeniería.
Directrices de diseño para herramientas MIM
Al planificar la fabricación de piezas mediante MIM, el diseño de las herramientas es uno de los aspectos más críticos del proceso de fabricación. Esto implica la selección de la línea de separación, la colocación de la compuerta, la ubicación de las marcas del pasador de expulsión y el uso de acciones de leva.
Líneas de separación
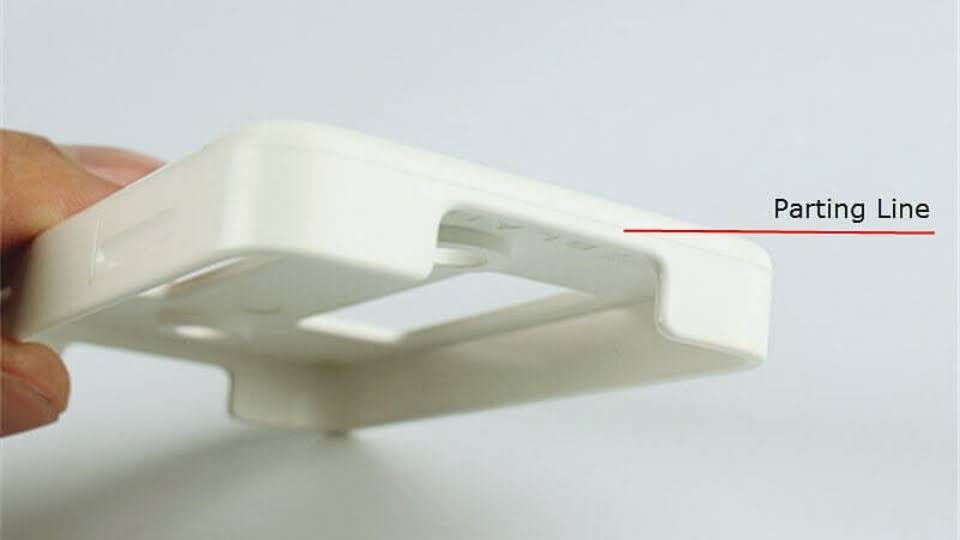
Línea de separación en la superficie
En MIM, la línea de separación es la línea que atraviesa el molde donde se unen las dos mitades. Si bien todos los componentes MIM tendrán esta línea visible, es posible reducir su espesor y, por lo tanto, su visibilidad. Si la línea de separación se establece en el borde o escalón de una característica, esta línea se puede hacer menos visible, mejorando así la apariencia de la pieza.
Puerta
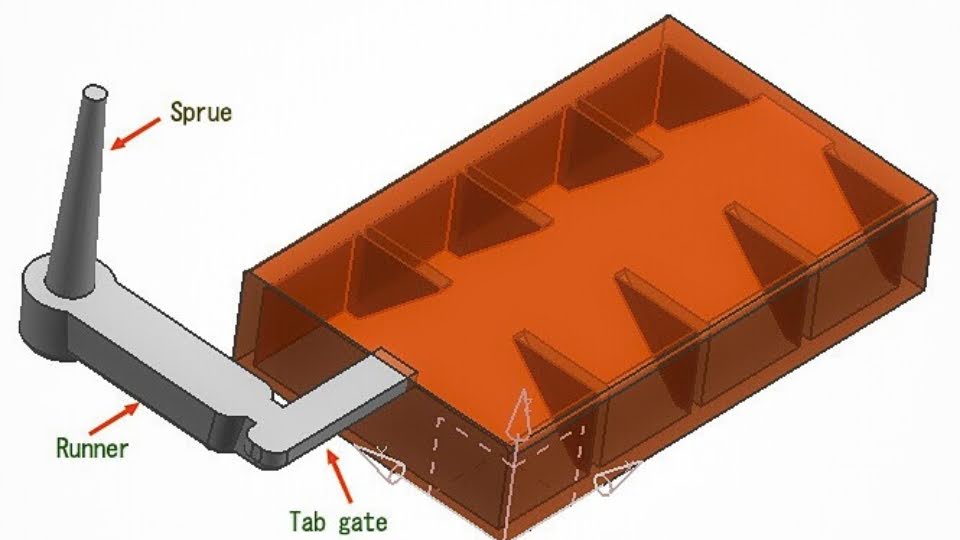
Puerta de moldeo por inyección
La compuerta es el lugar por donde la materia prima MIM ingresa a la cavidad del molde, un área crítica de preocupación. Se utilizan cuatro compuertas básicas en MIM, que incluyen compuertas de pestaña, túnel, de salto y de caída, y cada una deja una pequeña marca en la pieza. La ubicación de la compuerta es un factor significativo ya que influye en el flujo de material y la calidad de la pieza. En una condición ideal, la compuerta debe ubicarse en el espesor de sección transversal más considerable para permitir que el material se espese de secciones delgadas a gruesas. Es deseable centrar la compuerta cerca del eje del cilindro para piezas cilíndricas para evitar la distorsión durante la sinterización.
Pasadores de Expulsión
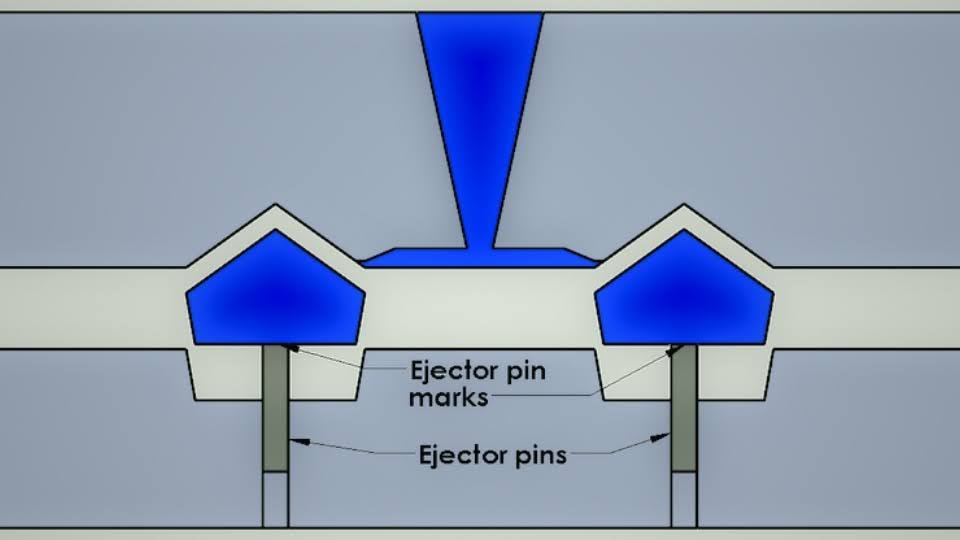
Sistema de expulsión y pasadores
Los pasadores de expulsión son fundamentales para retirar la pieza de la cavidad del molde una vez formada. Sin embargo, no dejan una huella profunda en la superficie de la pieza, sino que dejan pequeñas marcas. No se debe permitir que estas marcas estropeen la apariencia del producto final; por lo tanto, la pieza debe diseñarse de manera que las marcas de los pasadores de expulsión se ubiquen en áreas que no se vean fácilmente, especialmente después del ensamblaje.
Acciones de cámara
En las herramientas MIM, las acciones de leva producen características como socavaduras, que pueden requerir operaciones adicionales. Al crear socavaduras en una pieza diseñada, se debe tener en cuenta la dirección en la que se moverá la leva. El proceso de diseño se vuelve más complicado cuando se necesita más de una acción de leva porque cada leva ocupa mucho espacio dentro de la herramienta. Todas estas cuestiones se deben abordar cuidadosamente durante la planificación y el diseño de la herramienta, manteniendo al mismo tiempo la funcionalidad.
Comparación entre el moldeo por inyección de metal, el moldeo por inyección de plástico y la fundición a presión
Fabricación MIM y plastico moldeo por inyección Los procesos de moldeo por inyección son similares porque el material se inyecta en la cavidad de un molde a alta presión en ambos procesos. Sin embargo, la principal diferencia está en el procesamiento posterior necesario para obtener los resultados. En el moldeo por inyección de plástico, las piezas se producen casi con la forma y la forma finales, y solo se requiere un posprocesamiento mínimo después de retirar la pieza del molde. Por otro lado, el MIM necesita procesos adicionales como el desaglomerado y la sinterización para terminar las piezas. El MIM se aplica generalmente para construir componentes complejos a una escala relativamente pequeña, mientras que el PIM puede adaptarse a una gama más amplia de tamaños y formas de piezas producidas.
En cuanto al posprocesamiento, la fundición a presión es más ventajosa que el MIM porque las piezas formadas están casi listas como la forma final después del moldeo. Esto hace que la fundición a presión sea relativamente más barata para piezas grandes que los otros métodos de producción. Aunque el moldeo por inyección de metal tiene la ventaja de ser preciso y detallado, especialmente para piezas pequeñas, es ligeramente costoso en términos de material y requiere más tiempo porque implica más pasos en el procesamiento.
Para la aplicación, el MIM es apropiado para piezas pequeñas, intrincadas y exactas, mientras que la fundición a presión es apropiada para piezas grandes y tiene una mayor velocidad de producción. Aunque la fase de inyección del MIM es mucho más rápida que la fundición a presión, el tiempo total que lleva la fundición a presión es comparativamente menor debido a los procesos de postratamiento reducidos.Lea más sobre Mecanizado CNC vs moldeo por inyección).
Comparación entre el moldeo por inyección de metal (MIM) y la fundición a presión
Aquí hay una comparación de Moldeo por inyección de metales (MIM) y fundición a presión.
| Atributo | Moldeo por inyección de metal (MIM) | Die Casting |
| Compatibilidad de materiales | Capaz de procesar una amplia gama de metales ferrosos y no ferrosos, incluidas aleaciones complejas. | Procesa principalmente metales no ferrosos como aluminio, zinc y magnesio. |
| Rango de espesor de pared | Es adecuado para producir paredes delgadas, que normalmente varían de 0.040” a 0.120” (1.0 mm a 3.0 mm). | Admite paredes ligeramente más gruesas, que van desde 0.040” a 0.200” (1.0 mm a 5.0 mm). |
| Opciones de materiales MIM | Funciona con formas en polvo de varios metales, incluidos acero inoxidable, acero para herramientas, aleaciones de tungsteno, superaleaciones de níquel y metales especiales. | Más adecuado para: aluminio, zinc, magnesio, cobre, plomo, estaño. |
| Aplicaciones principales | Es ideal para producir componentes pequeños, intrincados y de alta resistencia con tolerancias ajustadas. | Se utilizan para piezas más importantes donde el volumen alto y los diseños menos intrincados son estándar. |
| Tolerancia Dimensional | Logra tolerancias estrictas, a menudo dentro de ±0.3% de las dimensiones nominales. | Mantiene tolerancias dentro de ±0.5% de las dimensiones nominales, adecuado para piezas que requieren menos precisión. |
Beneficios del moldeo por inyección de metal
Las siguientes son las ventajas de utilizar MIM:
Producción de piezas complejas en grandes volúmenes
La tecnología MIM permite producir una gran cantidad de piezas metálicas con una forma compleja de sección transversal y paredes delgadas. Esta capacidad es útil para generar piezas pequeñas con secciones delgadas y un alto grado de precisión.
Acabado superficial superior
Las piezas MIM se pueden extraer fácilmente del molde; en la mayoría de los casos, el acabado de la superficie podría ser mejor. Se necesita muy poco o ningún acabado adicional. En cuanto a las imágenes, se ofrecen opciones de posprocesamiento para mejorarlas aún más.
Consolidación de componentes
El proceso MIM también ayuda a los diseñadores a unir varias piezas o conjuntos en una sola pieza para minimizar el tamaño del producto. Este tipo de consolidación puede eliminar los procesos de ensamblaje posteriores y mejorar la rigidez de los productos.
Excelentes propiedades mecánicas
Las piezas de MIM tienen características mecánicas aceptables, como dureza y resistencia, para el uso previsto.
Eficiencia material
El MIM es una vez más muy eficiente en el uso de materiales: entre el 95 y el 98 % de la materia prima se puede recuperar en forma de piezas utilizables. Esta eficiencia también ayuda a reducir el uso del material al mínimo y, por lo tanto, el coste de producción, especialmente cuando se fabrican piezas a partir de materiales costosos como superaleaciones o metales especiales.
Rentabilidad a gran escala
El MIM puede ser más económico que la fundición de inversión, el mecanizado y el estampado, especialmente en la producción a gran escala de piezas de gran volumen.
Si su proyecto podría beneficiarse de estas ventajas, puede O contacte a nuestro equipo de ingeniería para discutir materiales, consideraciones de diseño y opciones de producción.
Desventajas del moldeo por inyección de metal
Si bien MIM ofrece muchos beneficios, también tiene algunas desventajas:
- Alta inversión inicial: Los costos fijos del proceso MIM son considerablemente altos. Requiere herramientas y equipos especializados, lo que lo hace más costoso que otros procesos de fabricación.
- Costos más altos para producción de bajo volumen: La MIM puede resultar menos rentable para producciones de bajo volumen, ya que el coste por pieza suele ser elevado en comparación con la fabricación de unas pocas piezas.
- Limitaciones de tamaño: Suele ser ideal para fabricar componentes de tamaño pequeño a mediano. Los componentes más grandes no son fáciles de fabricar porque necesitan moldes y hornos más gigantes, lo que puede resultar muy costoso.
- Contracción durante la sinterización: Los componentes fabricados mediante MIM sufren cambios dimensionales durante el proceso de sinterización, que deben controlarse. Aunque los fabricantes tienen en cuenta este factor durante el diseño y la fabricación de las piezas, sigue siendo fundamental para determinar la calidad final de la pieza.
Aplicaciones de moldeo por inyección de metales
El moldeo por inyección de metal (MIM) es una solución ideal para fabricar piezas complejas en grandes cantidades, lo que lo hace invaluable en varias industrias:
Industria médica:
MIM se utiliza en la industria médica para fabricar piezas precisas como implantes ortopédicos, implantes de cadera, rodilla y columna, instrumentos quirúrgicos, tijeras, fórceps, retractores, medidores de glucosa en sangre, analizadores de aliento y oxímetros de pulso.
Bienes de consumo
En electrónica de consumo, la MIM se utiliza para producir pequeños componentes complejos en aparatos como teléfonos inteligentes, dispositivos portátiles y otros dispositivos. También se utiliza para fabricar equipos deportivos como palos de golf, carretes de pesca, fijaciones de esquí y joyas, incluidos colgantes, pendientes y pulseras.
Sector automotriz
La tecnología MIM se utiliza en la industria automotriz para fabricar piezas como balancines, álabes de turbocompresor, palancas de cambio, mecanismos de asientos, piezas de freno, boquillas de inyectores, carcasas de luces y otros accesorios y conexiones. La tolerancia aceptable y la alta precisión de MIM se consideran más beneficiosas para producir estos componentes de alto rendimiento.
Industria aeroespacial:
El MIM se utiliza en la industria aeroespacial para fabricar piezas de motores como álabes de turbinas, toberas y cámaras de combustión; piezas de fuselaje como bisagras, pestillos y actuadores; aviónica como conectores, interruptores y sensores; y vehículos espaciales como paneles solares, antenas y piezas estructurales. De esta forma, todos estos componentes pueden diseñarse según los estándares aeroespaciales necesarios en cuanto a rendimiento y fiabilidad.
Equipamiento agrícola
El MIM también se utiliza en agricultura porque es posible fabricar piezas duraderas y sólidas como engranajes y cojinetes para tractores, partes de implementos como rejas de arado, puntas de cultivadores, dientes de gradas, boquillas, válvulas y acoplamientos de sistemas de riego y herramientas agrícolas como tijeras de podar y azadas.
Lista de verificación: ¿Es el moldeo por inyección de metal adecuado para su pieza?
Para determinar si el moldeo por inyección de metal es el método de fabricación adecuado para sus necesidades, considere las siguientes preguntas:
- Altos volúmenes de producción: ¿Está planeando producir muchas piezas para un tipo de producto específico?
- Piezas pequeñas y complejas: ¿Su pieza es pequeña y su diseño es complejo, por lo que la precisión es un factor esencial en la fabricación?
- Especificaciones estrictas: ¿Su aplicación requiere que los componentes se produzcan con un alto nivel de tolerancia y sean muy similares?
- Eficiencia en la Producción: ¿Es necesario implementar un método para minimizar la utilización de materiales en la línea de producción?
- Geometrías complejas: ¿Sus piezas tienen formas y requisitos funcionales que son imposibles de implementar con técnicas de fabricación tradicionales?
Si respondió "sí" a estas preguntas, es posible que desee considerar MIM para su proyecto. Sin embargo, hay algunas cosas más que debe tener en cuenta:
- Flexibilidad de diseño: ¿Tiene una empresa que requiere muchos cambios en el diseño? Es posible que la impresión 3D no sea tan eficaz debido a los altos costos que implica cambiar los moldes después del inicio de la producción y, por lo tanto, puede que no sea adecuada para la creación de prototipos.
- Plazos de entrega: ¿Es imprescindible que sea rápido? El MIM requiere herramientas como moldes y utillajes de unión, cuyo desarrollo suele llevar más tiempo, sobre todo si la pieza es complicada. Por tanto, el plazo de entrega puede ser de semanas o incluso meses.
¡Pruebe Boda ahora!
Resumen
Boda, una de las empresas chinas empresas de moldeo por inyección, presenta este artículo. Hemos cubierto toda la información esencial sobre MIM, sus ventajas y sus aplicaciones. ¡Esperamos que esta información le haya resultado útil y esclarecedora!
Cómo iniciar un proyecto de moldeo por inyección de metal con Boda
MIM es una de las mejores tecnologías para crear rápidamente formas complejas y refinadas. Este proceso permite la producción de formas complejas en grandes cantidades en un solo ciclo, lo que garantiza precisión y economía. Después de la primera tirada de producción, la configuración de la siguiente es fácil y rápida, lo que garantiza la conformidad con los estándares de producción establecidos.
Si está buscando un socio para su moldeo por inyección de metal, Boda es el lugar indicado. Boda, que lleva muchos años en el sector de la fabricación, ocupa una posición de avanzada en China moldeo por inyección Para ofrecerle servicios MIM de calidad según sus necesidades. Llámenos gratis cotizaciones de moldeo por inyección según sus necesidades de moldeo por inyección de metal.