« Le moulage par injection de métal combine la précision du moulage plastique avec la résistance du métal, créant ainsi des pièces complexes de manière efficace, parfaites pour produire efficacement de petits composants complexes. »
MIM(Le moulage par injection de métal) est une technique de fabrication avancée qui combine le moulage par injection de plastique et les propriétés du métal. Elle est particulièrement adaptée aux pièces de petits détails, généralement dans la gamme de poids de 1 à 100 grammes de métal. La beauté de la fabrication MIM réside dans sa capacité à générer facilement des formes complexes avec des mesures très serrées, c'est pourquoi la Processus MIM est utilisé dans une large gamme d'applications, des dispositifs médicaux aux accessoires aérospatiaux.
Cet article analyse de manière exhaustive le processus MIM ainsi que ses utilisations, ses avantages et ses limites.
Qu'est-ce que le moulage par injection de métal ?
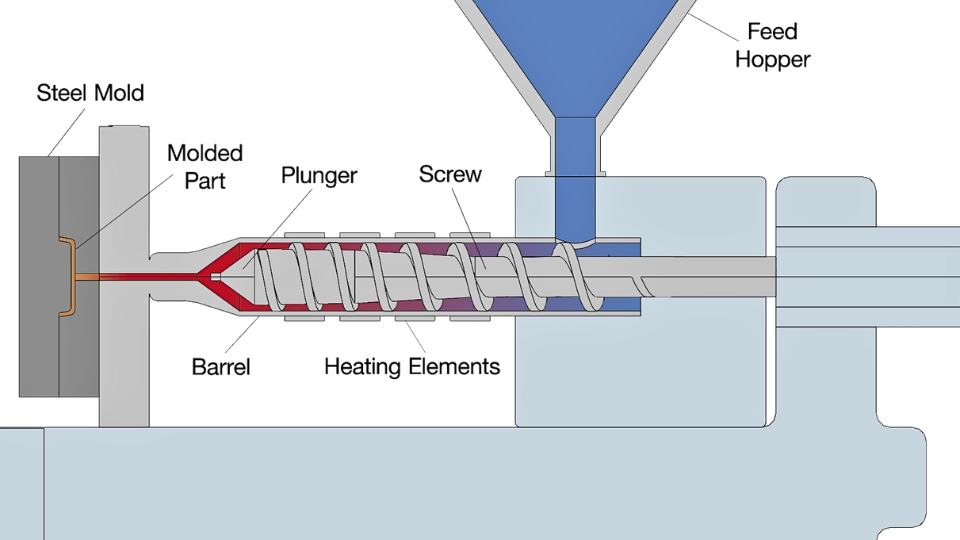
Processus de moulage par injection de métal
Le MIM est un procédé complexe de production de matières premières qui combine des poudres métalliques fines et un système de liant plastique thermodurcissable. Les poudres métalliques utilisées dans Technologie MIM sont généralement dans la gamme de tailles de 5 à 20 microns, ce qui les rend acceptables et uniformément répartis, produisant ainsi des pièces précises.
- Moulage par injection: Après le mélange et la granulation, la matière première est chauffée et injectée dans un moule sous des pressions généralement supérieures à 100 MPa (mégapascals). Les dimensions du moule doivent être suffisamment précises pour répondre aux normes spécifiques des pièces. La pièce moulée, qui contient encore le liant, est appelée « pièce verte ».
- Déliantage : Les pièces vertes sont ensuite soumises à un processus de déliantage pour éliminer tout liant. L'extraction par solvant ou la décomposition thermique, ou les deux, peuvent être utilisées séquentiellement. Le déliantage réduit généralement la teneur en liant à environ 10 %, tandis que la masse restante forme une structure poreuse appelée « partie brune ».
- Frittage : Selon l'alliage métallique, les pièces brunes sont frittées dans un four à atmosphère contrôlée entre 1200 et 1400 °C. Au cours du processus de frittage, les particules métalliques se conforment, augmentant ainsi la densité compacte. Les densités frittées des pièces MIM varient entre 96 % et 99 % de la densité théorique du métal.
- Opérations post-frittage : Le procédé MIM permet de fabriquer des pièces nécessitant des traitements supplémentaires, tels que l'usinage, le traitement thermique et le traitement de surface, pour obtenir les propriétés finales requises. Ces processus post-frittage peuvent améliorer les propriétés mécaniques des pièces, telles que la résistance, la dureté et la résistance à la corrosion.
Comme le procédé MIM implique un contrôle précis de la granulométrie de la poudre, de la pression de moulage et des conditions de frittage, de nombreux fabricants travaillent avec des partenaires expérimentés pour la production. Services de moulage par injection de métal avec des compétences en ingénierie, fournir un soutien technique détaillé de la conception à la production.
Essayez Boda maintenant !
Détails techniques et avantages
Discutons des aspects techniques et des avantages du moulage par injection de métal ;
- Densité et résistance : Les pièces MIM atteignent une densité maximale théorique de 96 à 99 % lors du processus de frittage. Cette densité élevée se traduit par des propriétés mécaniques supérieures ; la résistance à la traction est généralement supérieure à 1000 60 Mpa et la dureté peut atteindre XNUMX HRC pour certains alliages.
- Tolérance dimensionnelle: La grande précision du procédé MIM permet de produire des composants avec de faibles tolérances dimensionnelles, généralement de ±0.3 % de la dimension nominale. Il est donc adapté aux conceptions aux formes complexes qui nécessitent des mesures précises.
- rétrécissement:Le processus de frittage primaire se produit lorsque la pièce réduit son volume d'environ 15 à 20 %. Ce retrait est prévu et le moule est conçu pour le permettre afin que la pièce finale soit de la bonne taille.
Matériaux utilisés dans le MIM
Le procédé de moulage par injection de métal peut fonctionner avec divers métaux et alliages, chacun offrant des propriétés uniques qui conviennent à différentes applications. Certains métaux MIM standard incluent
- Alliages ferreux : Il s'agit des aciers inoxydables (par exemple, 316L, 17-4 PH), des aciers à outils et des aciers faiblement alliés. Parmi tous les matériaux utilisés dans le MIM, les aciers inoxydables sont préférés car ils résistent à la corrosion et sont solides, en particulier dans les domaines médical et automobile.
- Alliages de tungstène : Les alliages de tungstène ont une densité plus élevée et d'excellentes caractéristiques de protection contre les radiations. Ils sont particulièrement utilisés dans les secteurs de la médecine, de l'aérospatiale et de la défense. Les alliages cobalt-chrome sont un exemple d'alliages de tungstène : ces métaux durs, carbures cémentés et céramiques sont utilisés dans des produits résistants à l'usure comme les outils de coupe et les produits aérospatiaux.
- Métaux spéciaux : Cette catégorie comprend le titane, avec son rapport résistance/poids élevé et sa biocompatibilité, le rendant idéal pour une utilisation dans les implants médicaux, le nickel et le molybdène, pour leurs caractéristiques à haute température et leur résistance à la corrosion, respectivement.
Attributs et capacités du moulage par injection de métal (MIM)
Le tableau suivant décrit les principaux attributs et capacités du processus de moulage par injection de métal (MIM), en soulignant les plages typiques et extrêmes qui peuvent être atteintes dans la production MIM.
| Natural | Minimum | Typique | Maximum |
| Masse du composant (grammes) | 0.03 g | 10 à 15 g | 300 g |
| Dimension (millimètres) | 2 mm (0.08 en) | 25 mm (1 en) | 150 mm (6 en) |
| Épaisseur de paroi (mm) | 0.025 mm (0.001 en) | 5 mm (0.2 en) | 15 mm (0.6 en) |
| Tolérance dimensionnelle (%) | ± 0.2% | ± 0.5% | ± 1% |
| Densité de la pièce | 93 % | 98 % | 100 % |
| Quantité de production | unités 1,000 | unités 100,000 | unités 100,000,000 |
Si votre composant se situe dans ces plages de valeurs, il pourrait être un excellent candidat pour la fabrication par injection de métal (MIM). Notre équipe d'ingénieurs peut analyser la géométrie de la pièce, le choix des matériaux et le volume de production afin de déterminer la faisabilité de la fabrication par injection de métal. capacités d'ingénierie.
Lignes directrices de conception pour l'outillage MIM
Lors de la planification de la fabrication de pièces par MIM, la conception de l'outillage est l'un des aspects les plus critiques du processus de fabrication. Cela implique la sélection de la ligne de séparation, le positionnement de la porte, la localisation des marques de la goupille d'éjection et l'utilisation d'actions de came.
Lignes de séparation
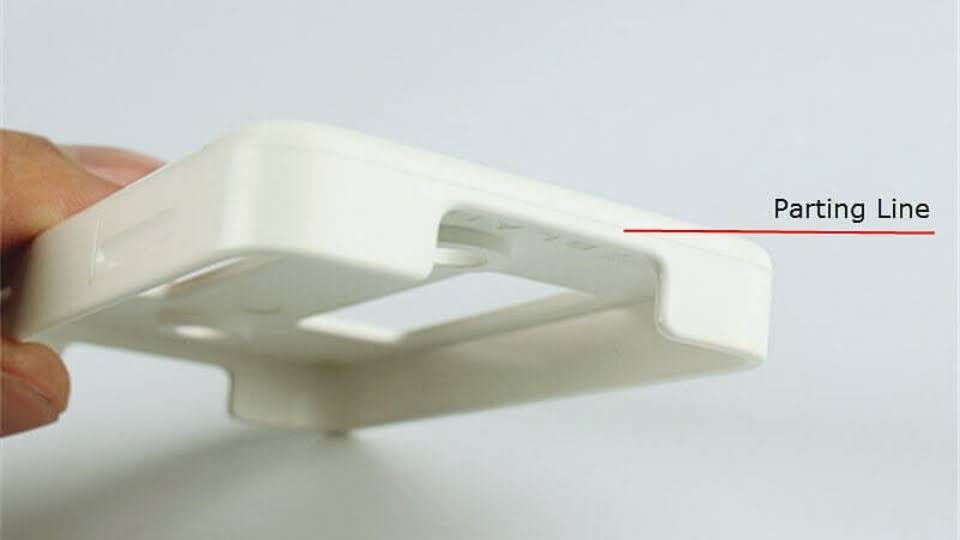
Ligne de séparation sur la surface
Dans le MIM, la ligne de séparation est la ligne qui traverse le moule à l'endroit où les deux moitiés se rejoignent. Bien que chaque composant MIM ait cette ligne visible, il est possible de réduire son épaisseur et, par conséquent, sa visibilité. Si la ligne de séparation est établie au bord ou au niveau d'une fonction, cette ligne peut être rendue moins visible, améliorant ainsi l'apparence de la pièce.
Portail
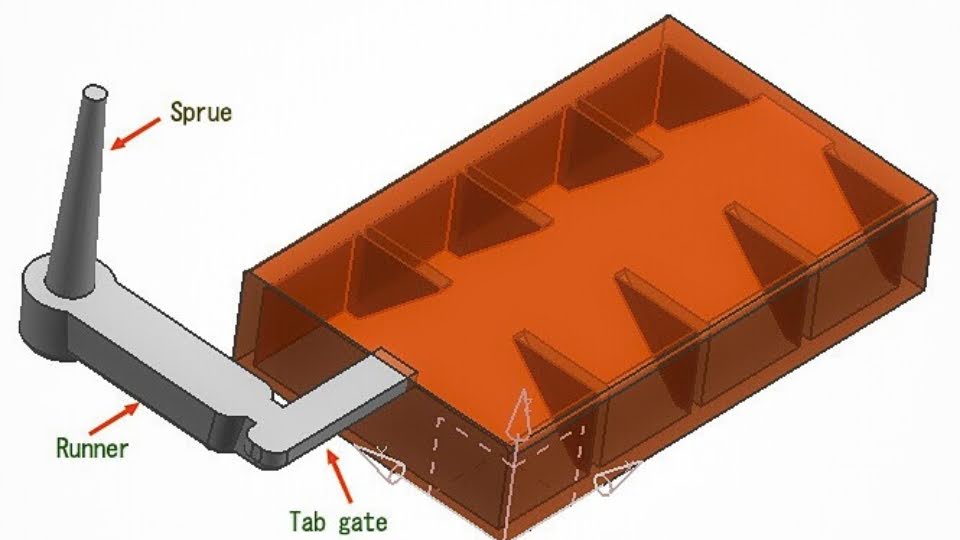
Porte de moulage par injection
La porte est l'endroit où la matière première MIM entre dans la cavité du moule, une zone critique. Quatre portes de base sont utilisées dans le MIM, notamment les portes à languette, à tunnel, à saut et à chute, et chacune laisse une petite marque sur la pièce. L'emplacement de la porte est un facteur important car il influence le flux de matière et la qualité de la pièce. Dans des conditions idéales, la porte doit être située dans l'épaisseur de section transversale la plus considérable pour permettre au matériau de s'épaissir des sections fines aux sections épaisses. Il est souhaitable de centrer la porte près de l'axe du cylindre pour les pièces cylindriques afin d'éviter toute déformation pendant le frittage.
Broches d'éjection
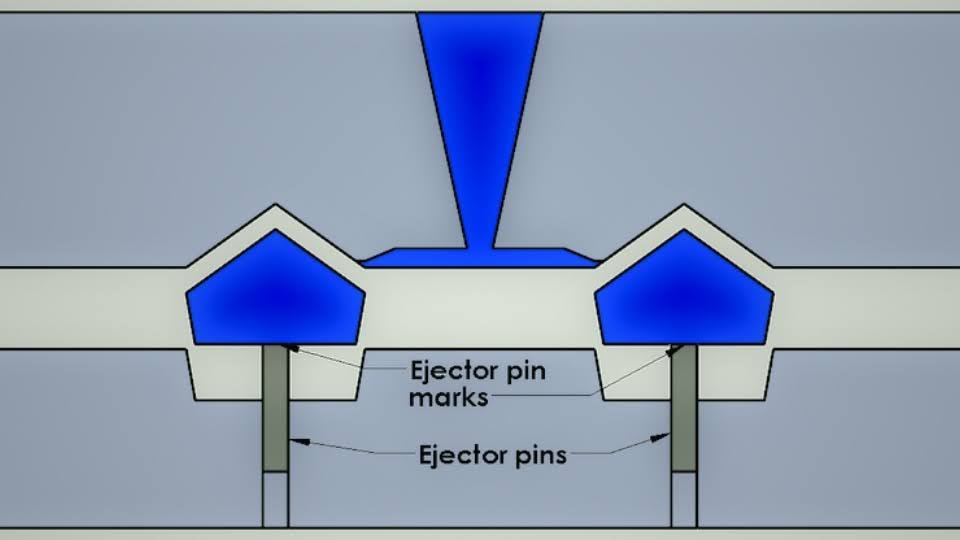
Système d'éjection et broches
Les éjecteurs sont essentiels pour retirer la pièce de la cavité du moule une fois qu'elle est formée. Cependant, ils ne laissent pas d'empreinte profonde sur la surface de la pièce, mais des marques mineures restent. Ces marques ne doivent pas gâcher l'apparence du produit final ; par conséquent, la pièce doit être conçue de manière à ce que les marques des éjecteurs soient situées dans des zones qui ne sont pas facilement visibles, en particulier après l'assemblage.
Actions de la caméra
Dans l'outillage MIM, les actions de came produisent des caractéristiques telles que des contre-dépouilles, qui peuvent nécessiter des opérations supplémentaires. Lors de la création de contre-dépouilles sur une pièce conçue, la direction dans laquelle la came se déplacera doit être prise en compte. Le processus de conception devient plus compliqué lorsque plusieurs actions de came sont nécessaires, car chaque came occupe beaucoup d'espace à l'intérieur de l'outil. Toutes ces questions doivent être soigneusement traitées lors de la planification et de la conception de l'outil tout en préservant la fonctionnalité.
Comparaison du moulage par injection de métal, du moulage par injection de plastique et du moulage sous pression
Fabrication MIM et plastique moulage par injection Les deux procédés sont similaires car le matériau est injecté dans une cavité de moule à haute pression. Cependant, la principale différence réside dans le traitement ultérieur requis pour les résultats obtenus. Dans le moulage par injection de plastique, les pièces sont produites presque selon la forme finale et seul un post-traitement minimal est nécessaire après le retrait de la pièce du moule. En revanche, le MIM nécessite des processus supplémentaires tels que le déliantage et le frittage pour terminer les pièces. Le MIM est généralement utilisé pour construire des composants complexes à une échelle relativement petite, tandis que le PIM peut s'adapter à une gamme plus large de tailles et de formes de pièces produites.
En ce qui concerne le post-traitement, le moulage sous pression est plus avantageux que le MIM car les pièces formées sont presque prêtes à prendre leur forme finale après le moulage. Cela rend le moulage sous pression relativement moins cher pour les grandes pièces que les autres méthodes de production. Bien que le moulage par injection de métal ait l'avantage d'être précis et détaillé, en particulier pour les petites pièces, il est légèrement coûteux en termes de matériau et prend du temps car il implique plus d'étapes de traitement.
Pour l'application, le MIM est adapté aux pièces petites, complexes et précises, tandis que le moulage sous pression est adapté aux pièces de grande taille et présente une vitesse de production plus élevée. Bien que la phase d'injection du MIM soit beaucoup plus rapide que le moulage sous pression, le temps global nécessaire au moulage sous pression est comparativement moindre en raison des processus de post-traitement réduits.Découvrez notre article sur Usinage CNC vs moulage par injection).
Comparaison entre le moulage par injection de métal (MIM) et le moulage sous pression
Voici une comparaison de Moulage par injection de métal (MIM) et fonderie sous pression.
| Attribut | Moulage par injection de métal (MIM) | Coulée sous pression |
| Compatibilité des matériaux | Capable de traiter une large gamme de métaux ferreux et non ferreux, y compris des alliages complexes. | Traite principalement les métaux non ferreux comme l’aluminium, le zinc et le magnésium. |
| Plage d'épaisseur de paroi | Il convient à la production de parois minces, généralement comprises entre 0.040" et 0.120" (1.0 mm à 3.0 mm). | Prend en charge des parois légèrement plus épaisses, allant de 0.040" à 0.200" (1.0 mm à 5.0 mm). |
| Options de matériaux MIM | Fonctionne avec des formes en poudre de divers métaux, notamment l'acier inoxydable, l'acier à outils, les alliages de tungstène, les superalliages de nickel et les métaux spéciaux | Idéal pour : l'aluminium, le zinc, le magnésium, le cuivre, le plomb, l'étain |
| Applications typiques | Il est idéal pour produire des composants petits, complexes et à haute résistance avec des tolérances serrées. | Ils sont utilisés pour les pièces plus importantes où un volume élevé et des conceptions moins complexes sont la norme. |
| Tolérance dimensionnelle | Atteint des tolérances serrées, souvent à ±0.3 % des dimensions nominales. | Maintient les tolérances à ±0.5 % des dimensions nominales, adapté aux pièces moins exigeantes en précision. |
Avantages du moulage par injection de métal
Voici les avantages de l’utilisation de MIM :
Production en grande série de pièces complexes
Le MIM permet de produire un grand nombre de pièces métalliques de forme complexe et de parois fines. Cette capacité est utile pour la production de petites pièces de section fine et d'un haut degré de précision.
Finition de surface supérieure
Les pièces MIM peuvent être facilement retirées du moule ; dans la plupart des cas, leur finition de surface pourrait être meilleure. Très peu ou pas de finition supplémentaire est nécessaire. Quant aux images, des options de post-traitement sont proposées pour les rendre encore meilleures.
Consolidation des composants
Le procédé MIM permet également aux concepteurs d'assembler plusieurs pièces ou assemblages en une seule pièce afin de minimiser un produit. Ce type de consolidation peut éliminer les processus d'assemblage ultérieurs et améliorer la rigidité des produits.
Excellentes propriétés mécaniques
Les pièces MIM présentent des caractéristiques mécaniques acceptables, telles que la dureté et la résistance, pour l'utilisation prévue.
Efficacité matérielle
Le MIM est une fois de plus très efficace en termes de matériaux. 95 à 98 % de la matière première est récupérable sous forme utilisable en tant que pièces. Cette efficacité permet également de réduire l'utilisation du matériau au strict minimum et, par conséquent, le coût de production, en particulier lors de la fabrication de pièces à partir de matériaux coûteux comme les superalliages ou les métaux spéciaux.
Rentabilité à grande échelle
Le MIM peut être moins cher que le moulage par précision, l’usinage et l’emboutissage, en particulier dans la production à grande échelle de pièces en grand volume.
Si votre projet pouvait bénéficier de ces avantages, vous pouvez contactez notre équipe d'ingénierie pour discuter des matériaux, des considérations de conception et des options de production.
Inconvénients du moulage par injection de métal
Bien que le MIM offre de nombreux avantages, il présente également quelques inconvénients :
- Investissement initial élevé : Les coûts fixes du procédé MIM sont considérablement élevés. Il nécessite des outils et des équipements spécialisés, ce qui le rend plus coûteux que d'autres procédés de fabrication.
- Coûts plus élevés pour la production en faible volume : Le MIM peut être moins rentable pour la production à faible volume, car le coût par pièce est généralement élevé par rapport à la fabrication de quelques pièces.
- Limites de taille : Elle est généralement idéale pour la fabrication de composants de petite à moyenne taille. Les composants plus volumineux ne sont pas faciles à fabriquer car ils nécessitent des moules et des fours plus géants, ce qui peut être très coûteux.
- Retrait lors du frittage : Les composants fabriqués par MIM subissent des changements dimensionnels au cours du processus de frittage, qui doivent être contrôlés. Bien que les fabricants prennent en compte ce facteur lors de la conception des pièces et de l'outillage, il reste essentiel pour déterminer la qualité finale de la pièce.
Applications du moulage par injection de métal
Le moulage par injection de métal (MIM) est une solution idéale pour la fabrication de pièces complexes en grandes quantités, ce qui le rend inestimable dans plusieurs secteurs :
Industrie médicale
Le MIM est utilisé dans l'industrie médicale pour fabriquer des pièces précises telles que des implants orthopédiques, des implants de hanche, de genou et de colonne vertébrale, des instruments chirurgicaux, des ciseaux, des pinces, des rétracteurs, des glucomètres, des analyseurs d'haleine et des oxymètres de pouls.
Biens de consommation
Dans l'électronique grand public, le MIM est utilisé pour produire de petits composants complexes dans des gadgets tels que les smartphones, les appareils portables et d'autres appareils. Il est également utilisé pour fabriquer des équipements sportifs tels que des têtes de club de golf, des moulinets de pêche, des fixations de ski et des bijoux, notamment des pendentifs, des boucles d'oreilles et des bracelets.
Secteur automobile
La technologie MIM est utilisée dans l'industrie automobile pour fabriquer des pièces telles que des culbuteurs, des aubes de turbocompresseur, des leviers de vitesse, des mécanismes de siège, des pièces de frein, des buses d'injecteur, des boîtiers d'éclairage et d'autres accessoires et connexions. La tolérance acceptable et la haute précision du MIM sont considérées comme plus avantageuses pour la production de ces composants hautes performances.
Industrie aérospaciale
Le MIM est utilisé dans l'industrie aérospatiale pour fabriquer des pièces de moteur telles que des aubes de turbine, des buses et des chambres de combustion ; des pièces de cellule comme des charnières, des loquets et des actionneurs ; des composants avioniques comme des connecteurs, des commutateurs et des capteurs ; et des véhicules spatiaux comme des panneaux solaires, des antennes et des pièces structurelles. Ainsi, tous ces composants peuvent être conçus selon les normes aérospatiales nécessaires en matière de performances et de fiabilité.
Équipement agricole
Le MIM est également utilisé dans l'agriculture car il permet de fabriquer des pièces solides et résistantes à l'usure telles que des engrenages et des roulements pour tracteurs, des pièces d'outils tels que des socs de charrue, des pointes de cultivateurs, des dents de herses, des buses, des vannes et des raccords de systèmes d'irrigation, et des outils agricoles comme des sécateurs et des houes.
Liste de contrôle : le moulage par injection de métal est-il adapté à votre pièce ?
Pour déterminer si le moulage par injection de métal est la méthode de fabrication adaptée à vos besoins, tenez compte des questions suivantes :
- Volumes de production élevés : Vous envisagez de produire de nombreuses pièces pour un type de produit particulier ?
- Pièces petites et complexes : Votre pièce est-elle petite et complexe dans sa conception, de sorte que la précision est un facteur essentiel dans la fabrication ?
- Spécifications strictes : Votre application nécessite-t-elle que les composants soient produits avec un niveau de tolérance élevé et soient très similaires ?
- Efficacité de la production : Est-il nécessaire de mettre en œuvre une méthode pour minimiser l’utilisation des matériaux dans la chaîne de production ?
- Géométries complexes : Vos pièces ont des formes et des exigences fonctionnelles impossibles à mettre en œuvre avec les techniques de fabrication traditionnelles ?
Si vous avez répondu « oui » à ces questions, vous pourriez envisager d'utiliser MIM pour votre projet. Cependant, il y a d'autres éléments à prendre en compte :
- Flexibilité de conception: Vous possédez une entreprise qui nécessite de nombreuses modifications de conception ? Le MIM peut ne pas être aussi efficace en raison des coûts élevés liés au changement de moules après le début de la production et, par conséquent, peut ne pas être approprié pour le prototypage.
- Les délais: Est-il essentiel que la fabrication soit rapide ? Le MIM nécessite des outils tels que des moules et des dispositifs de fixation, qui prennent souvent plus de temps à développer, surtout si la pièce est complexe. Le délai de fabrication peut donc être de plusieurs semaines, voire de plusieurs mois.
Essayez Boda maintenant !
Résumé
Boda Tech, l'une des entreprises chinoises entreprises de moulage par injection, présente cet article. Nous avons couvert toutes les informations essentielles sur le MIM, ses avantages et ses applications. Nous espérons que vous avez trouvé ces informations utiles et éclairantes !
Comment démarrer un projet de moulage par injection de métal avec Boda
MIM can be considered for repeat production of small, complex metal parts. The complete route includes molding, debinding, sintering and any required secondary operations. Dimensional acceptance and inspection requirements should be agreed before production.
For background on molding principles, read our moulage par injection overview. Review our services de moulage par injection de métal to discuss your geometry, material, production quantity and inspection requirements.