"Lo stampaggio a iniezione di metallo combina la precisione dello stampaggio della plastica con la resistenza del metallo, creando parti complesse in modo efficiente, perfette per produrre in modo efficiente componenti piccoli e complessi."
MIM(Metal Injection Molding) è una tecnica di produzione avanzata che combina lo stampaggio a iniezione di plastica e le proprietà del metallo. È più adatta a piccole parti di dettaglio, solitamente nell'intervallo di peso da 1 a 100 grammi di metallo. La bellezza della produzione MIM risiede nella sua capacità di generare facilmente forme intricate con misure molto strette, motivo per cui la Processo MIM viene utilizzato in un'ampia gamma di applicazioni, dai dispositivi medici agli accessori aerospaziali.
Questo articolo analizza in modo completo il processo MIM e i suoi utilizzi, vantaggi e limiti.
Cos'è lo stampaggio ad iniezione di metalli?
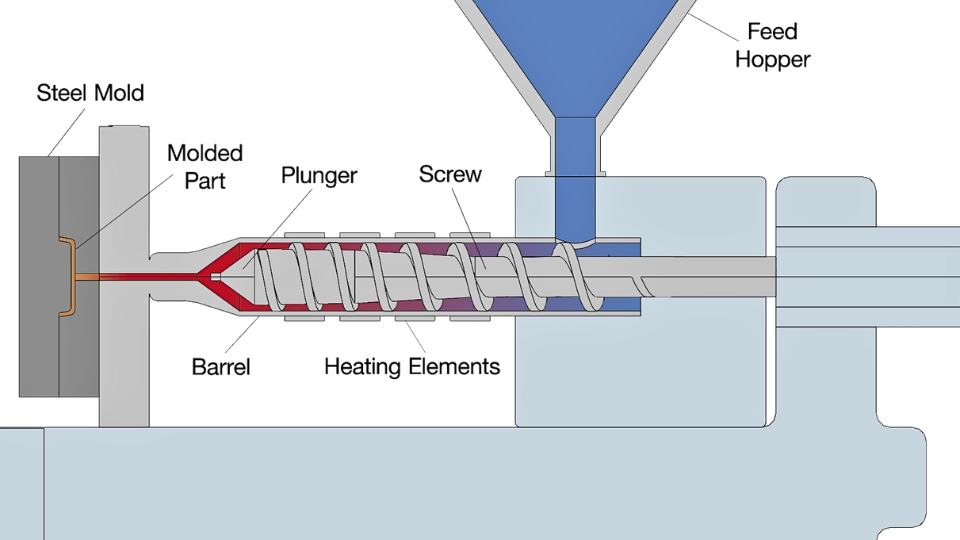
Processo di stampaggio a iniezione di metallo
MIM è un complesso processo di produzione di materie prime che combina polveri metalliche fini e un sistema legante plastico termoindurente. Le polveri metalliche utilizzate in La tecnologia MIM hanno solitamente dimensioni comprese tra 5 e 20 micron, il che le rende accettabili e distribuite uniformemente, consentendo di produrre parti precise.
- Stampaggio a iniezione: Dopo la miscelazione e la granulazione, la materia prima viene riscaldata e iniettata in uno stampo a pressioni, in genere superiori a 100 MPa (megapascal). Le dimensioni dello stampo devono essere accurate in misura accettabile per soddisfare gli standard specifici della parte. La parte stampata, che ha ancora il legante, è chiamata "parte verde".
- Rilegatura: Le parti verdi vengono quindi sottoposte a un processo di debinding per rimuovere qualsiasi materiale legante. Sia l'estrazione con solvente che la decomposizione termica, o entrambe, possono essere utilizzate in sequenza. Il debinding, di solito riduce il contenuto di legante a circa il 10%, mentre la massa rimanente forma una struttura porosa nota come "parte marrone".
- Sinterizzazione: A seconda della lega metallica, le parti marroni vengono sinterizzate in un forno ad atmosfera controllata tra 1200 e 1400 °C. Durante il processo di sinterizzazione, le particelle metalliche si conformano, aumentando la densità compatta. Le densità sinterizzate delle parti MIM variano tra il 96% e il 99% della densità teorica del metallo.
- Operazioni post-sinterizzazione: Il processo MIM produce parti che richiedono ulteriore lavorazione, come lavorazione meccanica, trattamento termico e trattamento superficiale, per ottenere le proprietà finali necessarie. Questi processi di post-sinterizzazione possono migliorare le proprietà meccaniche delle parti, come resistenza, durezza e resistenza alla corrosione.
Poiché la MIM prevede un controllo preciso delle dimensioni della polvere, della pressione di stampaggio e delle condizioni di sinterizzazione, molti produttori collaborano con partner esperti per la produzione. Servizi di stampaggio a iniezione di metalli con capacità ingegneristiche forniscono un supporto ingegneristico dettagliato dalla progettazione alla produzione.
Prova subito Boda!
Dettagli tecnici e vantaggi
Discutiamo gli aspetti tecnici e i vantaggi dello stampaggio a iniezione di metalli;
- Densità e forza: Le parti MIM raggiungono una densità teorica massima vicina al 96-99% nel processo di sinterizzazione. Questa densità elevata determina proprietà meccaniche più elevate; la resistenza alla trazione è solitamente superiore a 1000 Mpa e la durezza è fino a 60 HRC per alcune leghe.
- Tolleranza dimensionale: L'elevata accuratezza del processo MIM consente la produzione di componenti con tolleranze dimensionali ridotte, solitamente entro ±0.3 percento della dimensione nominale. Ciò lo rende adatto a progetti con forme intricate che necessitano di misurazioni precise.
- Ritiro:Il processo di sinterizzazione primaria avviene quando il pezzo riduce il suo volume di circa il 15% - 20%. Questo restringimento è previsto e lo stampo è progettato per consentirlo, in modo che il pezzo finale abbia le dimensioni corrette.
Materiali utilizzati in MIM
Il processo di stampaggio a iniezione di metallo può funzionare con vari metalli e leghe, ognuno dei quali offre proprietà uniche adatte a diverse applicazioni. Alcuni metalli MIM standard includono
- Leghe ferrose: Si tratta di acciai inossidabili (ad esempio, 316L, 17-4 PH), acciai per utensili e acciai bassolegati. Tra tutti i materiali utilizzati nel MIM, gli acciai inossidabili sono preferiti perché resistono alla corrosione e sono forti, specialmente nei settori medico e automobilistico.
- Leghe di tungsteno: Le leghe di tungsteno hanno una densità più elevata e caratteristiche eccellenti di protezione dalle radiazioni. Sono utilizzate in particolare nei settori della medicina, aerospaziale e della difesa. Le leghe di cobalto-cromo sono un esempio di leghe di tungsteno: questi metalli duri, carburi cementati e ceramiche sono applicati in prodotti resistenti all'usura come utensili da taglio e prodotti aerospaziali.
- Metalli speciali: Questa categoria comprende il titanio, con il suo elevato rapporto resistenza/peso e la sua biocompatibilità, che lo rendono ideale per l'uso negli impianti medici, il nichel e il molibdeno, rispettivamente per le loro caratteristiche di resistenza alle alte temperature e alla corrosione.
Attributi e capacità dello stampaggio a iniezione di metallo (MIM)
La tabella seguente descrive le principali caratteristiche e capacità del processo di stampaggio a iniezione di metallo (MIM), evidenziando gli intervalli tipici ed estremi che possono essere raggiunti nella produzione MIM.
| fattori | Minimo | Tipico | Massimo |
| Massa del componente (grammi) | 0.03 g | 10 - 15 g | 300 g |
| Dimensione (millimetri) | 2 mm (in 0.08) | 25 mm (in 1) | 150 mm (in 6) |
| Spessore della parete (mm) | 0.025 mm (in 0.001) | 5 mm (in 0.2) | 15 mm (in 0.6) |
| Tolleranza dimensionale (%) | ± 0.2% | ± 0.5% | ± 1% |
| Densità parziale | 93% | 98% | 100% |
| Quantità di produzione | unità 1,000 | unità 100,000 | unità 100,000,000 |
Se il componente rientra in questi intervalli, potrebbe essere un valido candidato per la produzione MIM. Il nostro team di ingegneri può esaminare la geometria del componente, la selezione dei materiali e il volume di produzione per determinarne la fattibilità attraverso il nostro sistema di stampaggio a iniezione di metalli e capacità ingegneristiche.
Linee guida di progettazione per utensili MIM
Quando si pianifica di produrre parti tramite MIM, la progettazione degli utensili è uno degli aspetti più critici del processo di produzione. Ciò comporta la selezione della linea di separazione, il posizionamento del gate, l'individuazione dei segni del perno di espulsione e l'utilizzo di azioni a camma.
Linee di separazione
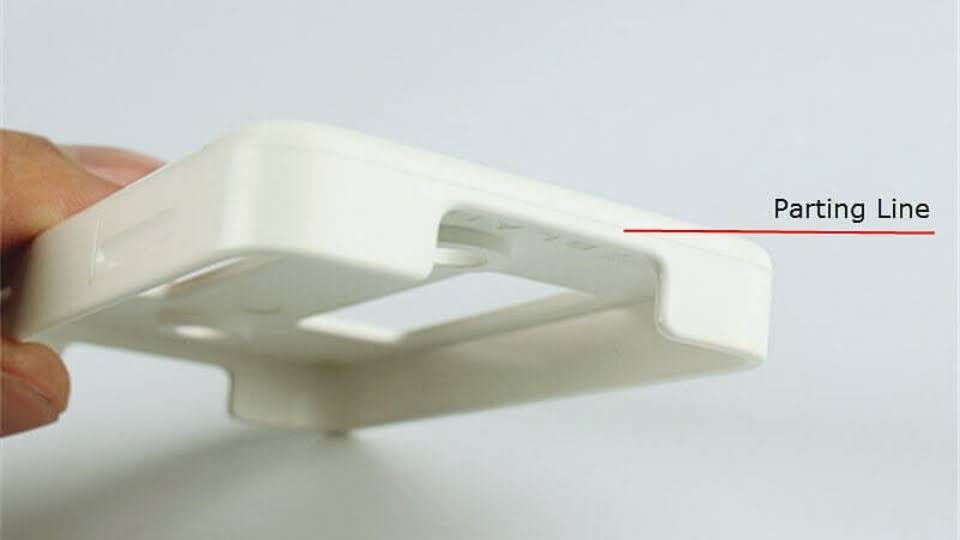
Linea di separazione sulla superficie
In MIM, la linea di separazione è la linea attraverso lo stampo dove le due metà si uniscono. Mentre ogni componente MIM avrà questa linea visibile, è possibile ridurne lo spessore e, quindi, la visibilità. Se la linea di separazione è stabilita sul bordo o sul gradino di una caratteristica, questa linea può essere resa meno evidente, migliorando così l'aspetto della parte.
cancello
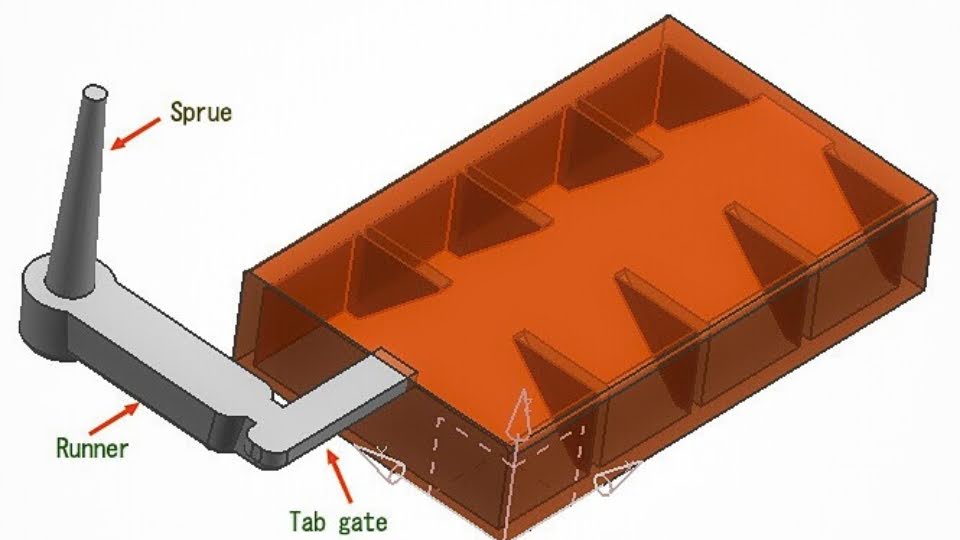
Porta di stampaggio a iniezione
Il gate è il punto in cui la materia prima MIM entra nella cavità dello stampo, un'area critica di preoccupazione. Nel MIM vengono utilizzati quattro gate di base, tra cui tab, tunnel, jump e drop gate, e ognuno lascia un piccolo segno sulla parte. La posizione del gate è un fattore significativo poiché influenza il flusso del materiale e la qualità della parte. In condizioni ideali, il gate dovrebbe essere posizionato nello spessore trasversale più considerevole per consentire al materiale di ispessirsi da sezioni sottili a spesse. È preferibile centrare il gate vicino all'asse del cilindro per le parti cilindriche per evitare distorsioni durante la sinterizzazione.
Perni di espulsione
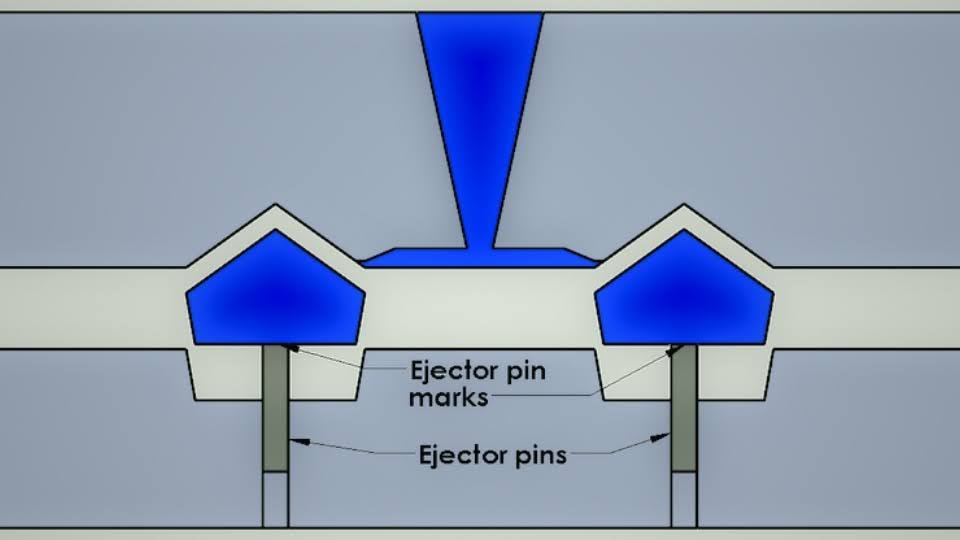
Sistema di espulsione e perni
I perni di espulsione sono essenziali per rimuovere la parte dalla cavità dello stampo una volta formata. Tuttavia, non lasciano un'impronta profonda sulla superficie della parte, ma lasciano solo piccoli segni. Questi segni non devono rovinare l'aspetto del prodotto finale; quindi, la parte deve essere progettata in modo che i segni dei perni di espulsione siano posizionati in aree non facilmente visibili, soprattutto dopo l'assemblaggio.
Azioni della camma
Negli utensili MIM, le azioni a camma producono caratteristiche come sottosquadri, che potrebbero richiedere operazioni aggiuntive. Quando si creano sottosquadri su una parte progettata, è necessario considerare la direzione in cui si muoverà la camma. Il processo di progettazione diventa più complicato quando è necessaria più di un'azione a camma, perché ogni camma occupa molto spazio all'interno dell'utensile. Tutti questi problemi devono essere affrontati attentamente durante la pianificazione e la progettazione dell'utensile, mantenendone al contempo la funzionalità.
Confronto tra stampaggio a iniezione di metallo e stampaggio a iniezione di plastica e pressofusione
Produzione MIM e plastica stampaggio a iniezione sono simili perché il materiale viene iniettato in una cavità dello stampo ad alta pressione in entrambi i processi. Tuttavia, la differenza principale è nella successiva lavorazione richiesta per i risultati ottenuti. Nello stampaggio a iniezione di plastica, le parti vengono prodotte quasi fino alla forma e alla configurazione finali, e solo una minima post-lavorazione è richiesta dopo aver rimosso la parte dallo stampo. D'altro canto, il MIM necessita di ulteriori processi come la deceratura e la sinterizzazione per rifinire le parti. Il MIM è generalmente applicato per costruire componenti complessi su una scala relativamente piccola, mentre il PIM può adattarsi a una gamma più ampia di dimensioni e forme di parti prodotte.
Per quanto riguarda la post-elaborazione, la pressofusione è più vantaggiosa del MIM perché le parti formate sono quasi pronte come forma finale dopo lo stampaggio. Ciò rende la pressofusione relativamente più economica per le parti di grandi dimensioni rispetto agli altri metodi di produzione. Sebbene lo stampaggio a iniezione di metallo abbia il vantaggio di essere accurato e dettagliato, in particolare per le parti di piccole dimensioni, è leggermente costoso in termini di materiale e richiede molto tempo perché comporta più fasi di lavorazione.
Per l'applicazione, il MIM è appropriato per parti piccole, intricate e precise, mentre la pressofusione è appropriata per parti di grandi dimensioni e ha una velocità di produzione più elevata. Sebbene la fase di iniezione del MIM sia molto più rapida della pressofusione, il tempo complessivo impiegato per la pressofusione è relativamente inferiore a causa dei processi di post-trattamento ridotti. (Per saperne di più, leggi Lavorazione CNC vs stampaggio a iniezione).
Confronto tra stampaggio a iniezione di metallo (MIM) e pressofusione
Ecco un confronto di Stampaggio a iniezione di metalli (MIM) e pressofusione.
| Attributo | Metal Injection Moulding (MIM) | Die Casting |
| Compatibilità dei materiali | In grado di lavorare un'ampia gamma di metalli ferrosi e non ferrosi, comprese le leghe complesse. | Lavora principalmente metalli non ferrosi come alluminio, zinco e magnesio. |
| Intervallo di spessore della parete | È adatto per produrre pareti sottili, in genere comprese tra 0.040" e 0.120" (da 1.0 mm a 3.0 mm). | Gestisce pareti leggermente più spesse, che vanno da 0.040" a 0.200" (da 1.0 mm a 5.0 mm). |
| Opzioni del materiale MIM | Funziona con forme in polvere di vari metalli, tra cui acciaio inossidabile, acciaio per utensili, leghe di tungsteno, superleghe di nichel, metalli speciali | Più adatto per: alluminio, zinco, magnesio, rame, piombo, stagno |
| Applicazioni tipiche | È ideale per la produzione di componenti piccoli, complessi e ad alta resistenza con tolleranze ridotte. | Vengono utilizzati per parti più importanti in cui volumi elevati e design meno complessi sono standard. |
| Tolleranza dimensionale | Raggiunge tolleranze ristrette, spesso entro ±0.3% delle dimensioni nominali. | Mantiene tolleranze entro ±0.5% delle dimensioni nominali, adatto per parti che richiedono meno precisione. |
Vantaggi dello stampaggio a iniezione di metalli
Ecco i vantaggi dell'utilizzo di MIM:
Produzione ad alto volume di parti complesse
MIM consente la produzione di un gran numero di parti metalliche con una forma trasversale complessa e pareti sottili. Questa capacità è utile per la generazione di piccole parti con sezioni sottili e un alto grado di precisione.
Finitura superficiale superiore
Le parti MIM possono essere facilmente rimosse dallo stampo; nella maggior parte dei casi, la loro finitura superficiale potrebbe essere migliore. Sono necessarie pochissime o nessuna ulteriore finitura. Per quanto riguarda le immagini, sono fornite opzioni di post-elaborazione per renderle ancora migliori.
Consolidamento dei componenti
Il processo MIM aiuta anche i progettisti a unire più parti o assemblaggi in un unico pezzo per ridurre al minimo un prodotto. Questo tipo di consolidamento può eliminare i successivi processi di assemblaggio e migliorare la rigidità dei prodotti.
Eccellenti proprietà meccaniche
I componenti MIM presentano caratteristiche meccaniche accettabili, come durezza e resistenza, per l'uso previsto.
Efficienza dei materiali
MIM è ancora una volta molto efficiente in termini di materiali. Il 95-98% della materia prima è recuperabile in forma utilizzabile come parti. Questa efficienza aiuta anche a ridurre l'utilizzo del materiale al minimo indispensabile e, di conseguenza, il costo di produzione, specialmente quando si producono le parti da materiali costosi come superleghe o metalli speciali.
Efficacia dei costi su larga scala
La tecnologia MIM può essere più economica della fusione a cera persa, della lavorazione meccanica e dello stampaggio, soprattutto nella produzione su larga scala di componenti in grandi volumi.
Se il tuo progetto potrebbe beneficiare di questi vantaggi, puoi contattare il nostro team di ingegneri per discutere materiali, considerazioni progettuali e opzioni di produzione.
Svantaggi dello stampaggio ad iniezione di metalli
Sebbene la tecnologia MIM offra numerosi vantaggi, presenta anche alcuni svantaggi:
- Elevato investimento iniziale: I costi fissi del processo MIM sono considerevolmente elevati. Richiede utensili e attrezzature specializzati, il che lo rende più costoso di altri processi di produzione.
- Costi più elevati per la produzione a basso volume: La tecnologia MIM può essere meno conveniente per la produzione di bassi volumi, poiché il costo per pezzo è solitamente elevato rispetto alla produzione di pochi pezzi.
- Limiti di dimensione: Di solito è ideale per la produzione di componenti di piccole e medie dimensioni. I componenti più estesi non sono facili da produrre perché necessitano di stampi e forni più grandi, il che può essere molto costoso.
- Restringimento durante la sinterizzazione: I componenti realizzati tramite MIM subiscono cambiamenti dimensionali durante il processo di sinterizzazione, che devono essere controllati. Sebbene i produttori prendano in considerazione questo fattore durante la progettazione e la lavorazione delle parti, è comunque fondamentale per determinare la qualità finale della parte.
Applicazioni di stampaggio a iniezione di metallo
Lo stampaggio a iniezione di metallo (MIM) è una soluzione ideale per la produzione di parti complesse in grandi quantità, il che lo rende prezioso in diversi settori:
Settore medico
La tecnologia MIM viene utilizzata nel settore medico per realizzare componenti di precisione quali impianti ortopedici, impianti per anca, ginocchio e colonna vertebrale, strumenti chirurgici, forbici, pinze, divaricatori, misuratori di glicemia, analizzatori del respiro e pulsossimetri.
Beni di Consumo
Nell'elettronica di consumo, il MIM viene applicato per produrre piccoli componenti complessi in gadget come smartphone, dispositivi indossabili e altri dispositivi. Viene anche utilizzato per produrre attrezzature sportive come teste di mazze da golf, mulinelli da pesca, attacchi da sci e gioielli, tra cui ciondoli, orecchini e bracciali.
Settore automobilistico
La tecnologia MIM è utilizzata nell'industria automobilistica per produrre parti come bilancieri, palette del turbocompressore, leve del cambio, meccanismi dei sedili, parti dei freni, ugelli degli iniettori, alloggiamenti delle luci e altri raccordi e connessioni. La tolleranza accettabile e l'elevata precisione della tecnologia MIM sono considerate più vantaggiose nella produzione di questi componenti ad alte prestazioni.
Industria aerospaziale
Il MIM è utilizzato nell'industria aerospaziale per produrre parti di motori come pale di turbine, ugelli e camere di combustione; parti di cellula come cerniere, chiavistelli e attuatori; avionica come connettori, interruttori e sensori; e veicoli spaziali come pannelli solari, antenne e parti strutturali. Pertanto, tutti questi componenti possono essere progettati secondo gli standard aerospaziali necessari in termini di prestazioni e affidabilità.
Attrezzature agricole
La tecnologia MIM viene utilizzata anche in agricoltura perché consente di realizzare parti solide e resistenti all'usura, come ingranaggi e cuscinetti per trattori, parti di attrezzi come vomeri, punte di coltivatori, denti di erpici, ugelli, valvole e giunti di sistemi di irrigazione e attrezzi agricoli come cesoie e zappe.
Checklist: lo stampaggio a iniezione di metallo è adatto al tuo componente?
Per determinare se lo stampaggio a iniezione di metallo è il metodo di produzione adatto alle tue esigenze, prendi in considerazione le seguenti domande:
- Volumi di produzione elevati: Stai pianificando di produrre molti pezzi per un particolare tipo di prodotto?
- Parti piccole e complesse: Il tuo componente è piccolo e dal design complesso, per cui la precisione è un fattore essenziale nella fabbricazione?
- Specifiche rigorose: La tua applicazione richiede che i componenti siano prodotti con un elevato livello di tolleranza e siano molto simili?
- Efficienza nella produzione: È necessario implementare un metodo per ridurre al minimo l'utilizzo dei materiali nella linea di produzione?
- Geometrie complesse: I tuoi componenti hanno forme e requisiti funzionali impossibili da realizzare con le tecniche di produzione tradizionali?
Se hai risposto "sì" a queste domande, potresti prendere in considerazione MIM per il tuo progetto. Tuttavia, ci sono altre cose che bisogna considerare:
- Flessibilità di progettazione: Possiedi un'attività che richiede molte modifiche al design? MIM potrebbe non essere efficace a causa degli alti costi sostenuti quando si cambiano gli stampi dopo l'inizio della produzione e, quindi, potrebbe non essere appropriato per la prototipazione.
- Tempi di consegna: È essenziale che sia veloce? MIM richiede strumenti come stampi e dispositivi di fissaggio, che spesso richiedono più tempo per essere sviluppati, soprattutto se la parte è complicata. Pertanto, il tempo di consegna potrebbe essere di settimane o addirittura mesi.
Prova subito Boda!
Sintesi
Boda Tech, una delle aziende cinesi aziende di stampaggio ad iniezione, presenta questo articolo. Abbiamo trattato tutte le informazioni essenziali su MIM, i suoi vantaggi e le sue applicazioni. Ci auguriamo che abbiate trovato queste informazioni utili e illuminanti!
Come avviare un progetto di stampaggio a iniezione di metallo con Boda
MIM can be considered for repeat production of small, complex metal parts. The complete route includes molding, debinding, sintering and any required secondary operations. Dimensional acceptance and inspection requirements should be agreed before production.
For background on molding principles, read our stampaggio a iniezione overview. Review our servizi di stampaggio ad iniezione di metalli to discuss your geometry, material, production quantity and inspection requirements.