
CNC-Fräswerkzeug für Schmuck
Die CNC-Frästechnik für Schmuck ist ein subtraktives Verfahren, bei dem computergesteuerte Werkzeuge die Werkstoffe exakt nach vorgegebenem Design bearbeiten. Sie beginnt mit der Erstellung eines digitalen Modells in einer CAD-Software, wobei die Geometrien bis auf 0.01 mm genau definiert werden.
Das Modell wird anschließend von der CAM-Software in Werkzeugwege übersetzt und steuert mehrachsige Fräsmaschinen. Beim Schruppen wird mit hohen Drehzahlen, typischerweise zwischen 10,000 und 20,000 U/min, Material abgetragen. Im Anschluss daran erfolgt die Schlichtbearbeitung mit Feinwerkzeugen, um glatte Oberflächen zu erzielen.
Boda Wir bieten hochwertige Oberflächenbearbeitung mit Nachbearbeitung mittels CNC-Schleifmaschinen für polierte und reflektierende Oberflächen. Darüber hinaus bieten wir Montage- und Befestigungsdienstleistungen für Schmuckstücke an und verfügen über Expertise im Schweißen von Nichteisenmetallen.
Die Nachbearbeitung umfasst die Inspektion, das Polieren oder den Guss mit Schmuckformen. Wiederholbare Produktion, Abfallminimierung und die Bearbeitung von Gold oder Titan sind zentrale Aspekte dieses Produktionsprozesses.
Arten der CNC-Bearbeitung für die Schmuckherstellung
Es gibt verschiedene Arten der CNC-Bearbeitung.
CNC-gefräster Schmuck
CNC-Fräsen Schmuck, insbesondere MikrofräsenDas Ausfräsen ist das primäre Verfahren zur Schmuckherstellung. Dabei werden Rotationsfräser an 3- bis 5-Achs-Maschinen befestigt, um komplexe 3D-Formen aus Wachs, Harz oder Metallen herauszuarbeiten. Profilfräsen ist jedoch weiterhin möglich. Das hinterschnittene, filigrane Design kann mit einer 5-Achs-Maschine hergestellt werden, wobei Toleranzen von etwa ±0.005 mm erreicht werden.
CNC-Drehen
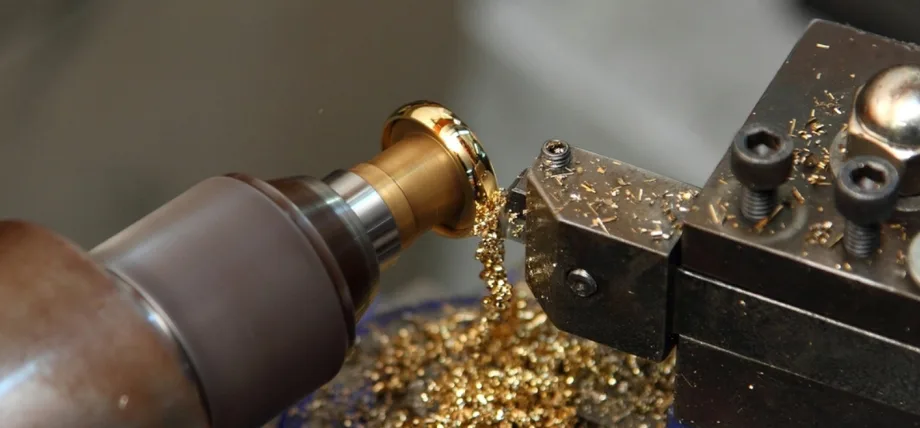
Goldbearbeitungsprozess
Dieses Drehverfahren eignet sich ideal für symmetrische zylindrische Formen wie Ringe und Fassungen. Das Werkstück rotiert, während die Werkzeuge zum Plandrehen und Einstechen mit bis zu 3000 U/min zugeführt werden. Die dünnen Wände solcher Objekte werden dabei unter kontrollierten Kräften ohne Verformung bearbeitet.
CNC-Gravur
Hochgeschwindigkeitsmaschinen, die mit Diamantwerkzeugen ausgestattet sind, gravieren Oberflächen auf fertigen Artikeln und erzeugen Tiefen von 0.05 bis 0.2 mm für Muster oder Inschriften, wodurch verzerrungsfreie Details gewährleistet werden.
CNC-Laser- und Plasmaschneiden
Diese thermischen Verfahren dienen dem Schneiden oder Färben von Nichteisenmetallen. Die Erzeugung von Farbverläufen durch Oxidation und die Bearbeitung flexibler Materialien wie Leder sowie zäher Legierungen werden durch fokussierte Laserstrahlen erreicht.
Funkenerosion (EDM)
Draht- oder Senkerodieren trägt harte Materialien wie Platin mittels elektrischer Funken in einem dielektrischen Fluid ab. Diese Verfahren eignen sich hervorragend zum Abtragen von Mikrostrukturen mit Abmessungen unter 0.1 mm, bei denen mechanische Werkzeuge versagen könnten.
Fräs-Dreh-Hybride
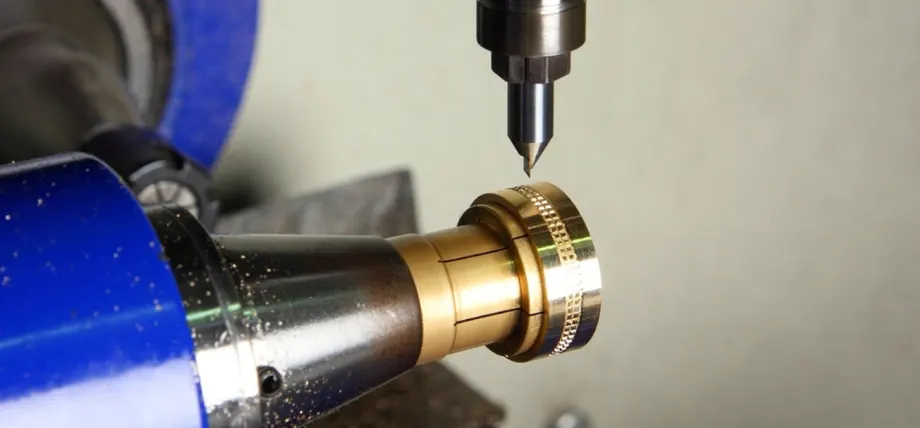
CNC-Gravur von Schmuck
Diese Maschinen vereinen im Prinzip Fräsen und Drehen in einer einzigen Aufspannung, was zu einer Zykluszeitverkürzung von 40 % führt. Ein gutes Beispiel für solche kombinierten Bearbeitungsvorgänge sind komplexe Bauteile wie Anhänger.
Schmuckwalzwerkprozess
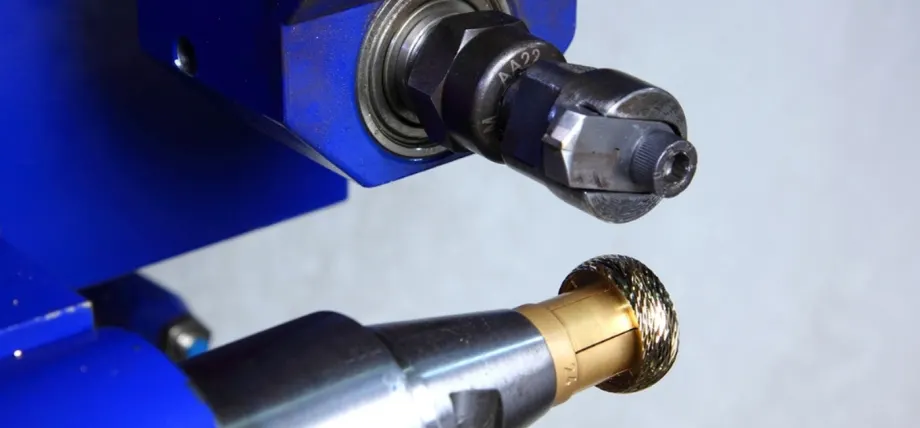
Strukturierte Schmuckbearbeitung
Dabei wird das Werkstück durch einen systematischen Walzprozess verformt.
- Zum Glühen, um die Körner weicher zu machen und zu rekristallisieren, und anschließender Verringerung der Härte für eine leichtere Verformung während der Bearbeitung, wird das Metall auf eine Temperatur von 600-800 °C erhitzt, um Härte und Verformbarkeit zu verringern.
- Zuerst müssen die Kanten des Metallbandes gereinigt, rechtwinklig ausgerichtet und plan geschliffen werden, damit sie fehlerfrei in den Walzprozess gelangen.
- Stellen Sie den Walzenspalt vor der Messung mit einem Mikrometer auf eine Dicke von -10 bis -20 % ein.
- Führen Sie einen Leerlauf durch, bei dem keine Spannung erzeugt wird, um die Nut zu bestimmen, und verringern Sie danach den Durchmesser von Durchgang zu Durchgang um etwa 0.1-0.2 mm.
- Um den Faserverlauf auszurichten, rollen Sie in eine Richtung und halten Sie die gleiche Geschwindigkeit ein (20-30 Umdrehungen/min manuell; 100 mm/min elektrisch).
- Zwischen jeweils 3-5 Durchgängen sollte geglüht werden, um die Duktilität wiederherzustellen und Risse durch Kaltverfestigung zu vermeiden.
- Zum Texturieren die Musterplatten bei halber Geschwindigkeit einlegen, um ein Relief von 0.05-0.3 mm zu prägen.
- Mit einem Mikrometer die Enddicke auf ±0.01 mm einstellen, dann unter Spannung wickeln, um Rückfederung und Oxidation zu minimieren.
Wenn Sie diese Schritte befolgen, können Sie feine und schöne Schmuckstücke herstellen.
Tipps für die Erstellung von Schmuckdesigns für die CNC-Bearbeitung
Hier sind einige zusätzliche Schritte für Schmuckdesigns zur CNC-Bearbeitung.
Priorisieren Sie die CAD-Softwarekenntnisse
Verwenden Sie Werkzeuge wie Rhino oder Matrix, um detaillierte digitale Modelle zu erstellen, und achten Sie darauf, dass die Geometrien die Werkzeugradien berücksichtigen und nicht herstellbare Merkmale wie Wände mit der Dicke Null vermeiden.
Mindesttoleranzen einbeziehen
Konstruktion mit Wandstärken über 0.5 mm und Entformungsschrägen von 2-5°, um den Werkzeugzugang zu erleichtern und Vibrationen während der Bearbeitung zu reduzieren.
Optimierung der Materialeigenschaften
Wählen Sie bearbeitbare Werkstoffe, z. B. Wachs für Prototypen oder Goldlegierungen für Endprodukte, und passen Sie die Relieftiefen an die Härte an (z. B. flacher für Titan mit einer Streckgrenze von > 800 MPa).
Werkzeugwege frühzeitig simulieren
Verwenden Sie CAM-Software, um die Pfade in der Vorschau anzuzeigen und die Zustellung auf 40–60 % des Werkzeugdurchmessers einzustellen, um ein ausgewogenes Verhältnis zu erreichen. Oberflächenfinish und die Bearbeitungszeit, wodurch Riefenbildung vermieden wird.
Plan für die Warenaufstellung
Um eine sichere Klemmung zu gewährleisten, sollten in den Konstruktionen Laschen oder Spielräume vorgesehen werden, wobei sichtbare Oberflächen vermieden werden sollten, um die Ästhetik nach der Demontage zu erhalten.
Validierung mittels Schnittanalyse
Verwenden Sie Querschnitte, um die Ausrichtung zu überprüfen, z. B. die der Krappensitze auf 0.02 mm genau, um die Stabilität des Edelsteins und die Passgenauigkeit der Montage zu gewährleisten.
Nutzen Sie die Möglichkeiten der Schrottverwertung.
Bei Edelmetallen sollte die Konstruktion die Späneauffangung berücksichtigen, um Abfall zu minimieren und Material wirtschaftlich zurückzugewinnen. Mit diesen Schritten können Sie Schmuckstücke Ihrer Wahl herstellen.
Vorteile der CNC-Bearbeitung in der Schmuckherstellung
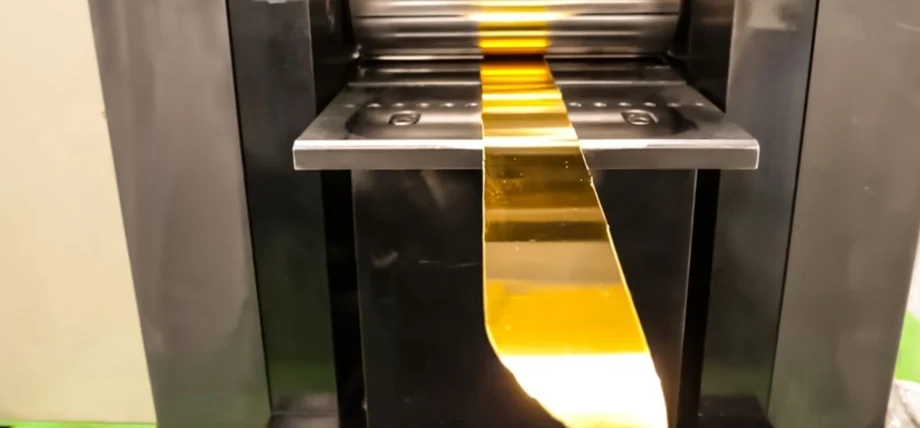
Walzendes Goldblech
Überlegene Präzision und Genauigkeit
CNC-Präzisionsbearbeitungsteile Toleranzen von ±0.005 mm werden erreicht, wodurch filigrane Details wie Guilloché-Muster möglich werden, die die Möglichkeiten von Handarbeit oder Gussverfahren übertreffen.
Verbesserte Designvielfalt
Ermöglicht komplexe Geometrien und individuelle Anpassungen, von Hinterschnitten bis hin zu filigranen Verzierungen, ohne Umrüstung oder Nachbearbeitung. Anwendungsbereiche der kundenspezifischen CNC-Bearbeitung ermöglichen eine größere Flexibilität im Vergleich zu anderen Verfahren wie dem Druckguss.
Materielle Vielfalt
Kann mit verschiedenen Materialien arbeiten, darunter Edelmetalle, Harze und Verbundwerkstoffe, und passt dabei stets die Parameter für eine optimierte Spanbelastung an.
Reduzierte Produktionszeit und -kosten
Die Prozesse werden automatisiert, wodurch der Arbeitsaufwand um 70 % und der Abfall um 5-10 % reduziert wird, während gleichzeitig eine schnelle Prototypenerstellung innerhalb weniger Stunden ermöglicht wird.
Verbesserte Effizienz und Skalierbarkeit
Minimiert Fehler durch eine Wiederholgenauigkeit von über 99 % und ermöglicht so die industrielle Fertigung in Losgrößen von einfachen Prototypen bis hin zu Tausenden von Stück.
Umgeht traditionelle Beschränkungen
Dadurch entfallen die üblichen Überlegungen zur Schrumpfung und es wird eine direkte Bearbeitung des fertigen Werkstücks ermöglicht, wodurch sogar die Oberflächengüte außerhalb der Maschine verbessert wird.
Herausforderungen bei der CNC-Schmuckbearbeitung
- Präzision im Mikromaßstab: Die Erzielung hoher Genauigkeit bei komplexen Konstruktionen mit engen Toleranzanforderungen erweist sich als erhebliche Herausforderung.
- Werkzeugverschleiß und -bruch: Die kleinen Schneidwerkzeuge, die für Schmuckdetails verwendet werden, neigen zu schnellem Verschleiß und Ausfall.
- Material: Der Bearbeitungsprozess ist mit Schwierigkeiten verbunden, da Edelmetalle und Edelsteine unterschiedliche Härtegrade aufweisen.
- Oberflächengüte: Um durch Schneiden spiegelglatte Oberflächen zu erzielen, sind spezifische Schnittparametereinstellungen erforderlich, um übermäßiges Polieren zu vermeiden.
- Komplexe Programmierung: Die Erstellung von Werkzeugwegen für künstlerische und organische Formen erfordert aufgrund der Programmieranforderungen einen erheblichen Zeitaufwand.
- Vibrationskontrolle: Geringfügige Vibrationen während des Prozesses können zu Verzerrungen der Merkmale führen, was die Detailgenauigkeit verringert.
Was sind die besten CNC-Maschinen für die Schmuckherstellung?
Dies sind einige der besten CNC Maschinen Sie können verwenden:
Carbide 3D Nomad 3
Die Carbide 3D Nomad 3 bietet in kompakter Bauform eine Desktop-CNC-Maschine für die Schmuckherstellung, die für präzise Arbeitsgänge wie die Prototypenfertigung von Schmuck und die Kleinserienproduktion von Teilen optimiert ist.
Der Arbeitsbereich misst 215 x 215 x 70 mm, die Maschine verfügt über eine automatische Werkzeugabtastung und erreicht Drehzahlen von bis zu 10,000 U/min für filigrane Gravuren und Fräsarbeiten an Wachsen oder Weichmetallen mit Toleranzen unter 0.01 mm. Das alles kostet weniger als 2,800 US-Dollar und ist damit ein großartiges Gerät für Hobbyisten oder kleine Studios, das sich problemlos in ein geschlossenes Design integrieren lässt.
SYIL X5
Die SYIL X5 ist hinsichtlich Größe und Gewicht eine Industriemaschine, die den Bedürfnissen von Juwelieren gerecht wird. Ihr Bearbeitungsvolumen reicht von hoch bis ca. 250 x 300 x 250 mm. Sie verfügt über eine extrem leistungsstarke Spindel mit 24,000 U/min und zwei Linearführungen, was eine nahezu spielfreie Fertigung ermöglicht.
Oberflächenbeschaffenheit Beim Bearbeiten von Gold oder Silber wird typischerweise eine mittlere Rauheit (Ra) von unter 0.8 erreicht. Die Maschinen, die für rund 10,000 US-Dollar erhältlich sind, bieten Funktionen, Stärken und Optionen zur Kühlmittelprogrammierung, die selbst komplexeste Schneidarbeiten ermöglichen und somit professionelle Juweliere optimal unterstützen.
STYLECNC ST-FC3030
Die STYLECNC ST-FC3030 ist eine CNC-Präzisions-Faserlasermaschine für die Schmuckbearbeitung zum Schneiden von Metallschmuck. Sie ermöglicht das Gravieren und Konturieren von Gold, Silber und Kupfer. Zu ihren Merkmalen gehören ein Arbeitsbereich von 300 x 300 mm, eine Leistung von 1500 bis 2000 Watt und eine Genauigkeit im Mikrometerbereich, wodurch die Kanten sauber und gratfrei bei hohen Geschwindigkeiten von bis zu 600 mm/s geschnitten werden. Es kostet rund 8,000 US-Dollar, aber die zugängliche Software und ihre Kompaktheit helfen Anfängern oder kleinen Unternehmen, komplexe Designs zu erstellen.
Probieren Sie Boda jetzt aus!
Designtipps für die Schmuckherstellung mit CNC
- Optimierung für die Bearbeitbarkeit: Die Konstruktion sollte Merkmale aufweisen, die auf die Werkzeugabmessungen und die Betriebsgrenzen der Maschine abgestimmt sind, um eine übermäßige Komplexität zu minimieren.
- Angemessene Toleranzen verwenden: Legen Sie Toleranzen fest, die dem Präzisionsniveau Ihrer CNC-Maschinen und den Materialeigenschaften entsprechen.
- Komplexe Details vereinfachen: Die Konstruktion sollte die dekorativen Elemente auf Größen beschränken, die den Werkzeugdurchmessern und der Schnittgenauigkeit entsprechen.
- Gestaltung des Mautzugangs: Die Konstruktion sollte es den Werkzeugen ermöglichen, alle Oberflächen und Merkmale ohne Kollisionsgefahr zu erreichen.
- Geeignete Materialien: Bei der Materialauswahl sollte der Fokus auf Metallen und Legierungen liegen, die sich effizient bearbeiten lassen und gleichzeitig eine hervorragende Oberflächengüte liefern.
- Nachbearbeitung: Die Konstruktion sollte Raum für Nachbearbeitungsvorgänge wie Polieren, Galvanisieren und das Fassen von Steinen bieten.
- Test mit Prototypen: Der Designprozess sollte mit Prototypentests beginnen, um die Machbarkeit des Designs zu bestätigen, bevor mit der Serienfertigung begonnen wird.
Walzwerk für die Schmuckherstellung
Walzwerke sind unverzichtbare Ausrüstung für die Herstellung von gleichmäßigem Metallrohling in Schmuckwerkstätten. Manuelle Modelle, wie beispielsweise die 90-mm-Flach- und Drahtvarianten von Pepetools, verfügen über Gusseisenrahmen mit einem Übersetzungsverhältnis von 1.2:1 zur Drehmomentverstärkung, wodurch die Ermüdung des Bedieners bei 20- bis 50-fachen Arbeitsgängen reduziert wird.
Rollen, verchromt bis zu einer Oberflächengüte von 0.2 μm, Spalteinstellung über Mikrometer in Schritten von 0.01 mm. Walzwerke sind unverzichtbare Ausrüstung für die Herstellung von gleichmäßigem Rohmaterial in Juweliergeschäften. Die manuellen Modelle, wie beispielsweise das 90-mm-Flachwalzwerk von Pepetools mit Drahtwalzwerk, verfügen über ein Übersetzungsverhältnis von 1.2:1 zur Drehmomentverstärkung.
Das Übersetzungsverhältnis verteilt die Arbeitslast gleichmäßig auf die Maschine und reduziert so die Materialermüdung, die sonst bei 20 bis 50 Durchgängen auftreten kann. Die verchromten Walzen sind mit einer Präzision von 0.2 Mikrometern durch Mikrometer-Einstellschritte von 0.01 mm feinbearbeitet.
Elektrische Modelle, wie sie beispielsweise bei der C130 von Durston zum Einsatz kommen, liefern eine Leistung von ca. 1.5 kW, sobald sich die Geschwindigkeit von 100 mm/min gleichmäßig einstellt. Dies ist den Sicherheitsverriegelungen und Rücklaufsystemen zu verdanken, die eine schnelle Korrektur fehlerhafter Zuführungen ermöglichen, ohne dass die Maschine demontiert werden muss. Zubehör wie Senkerverlängerungsdorne dienen dazu, Drahtnuten auf eine D-Profil-Konfiguration zu verlängern.
Die Wartung umfasst das wöchentliche Ölen der Innenteile mit Öl der Viskosität ISO VG 68 und das vierteljährliche Abrichten der Rollen, um einen Rundlauffehler von weniger als 0.05 mm zu gewährleisten. Die Auswahlkriterien umfassen die Blechbreite (80–130 mm) und die Drahtkapazität (8–18 SWG). Die kombinierten Anlagen sind optimal auf den verfügbaren Platz abgestimmt. Die zu 99 % fehlerfreie Materialbettung gewährleistet die optimale Leistung nachfolgender Prozesse wie des Lochens.
Probieren Sie Boda jetzt aus!
Handgefertigter Schmuck vs. maschinell gefertigter Schmuck für die Massenproduktion
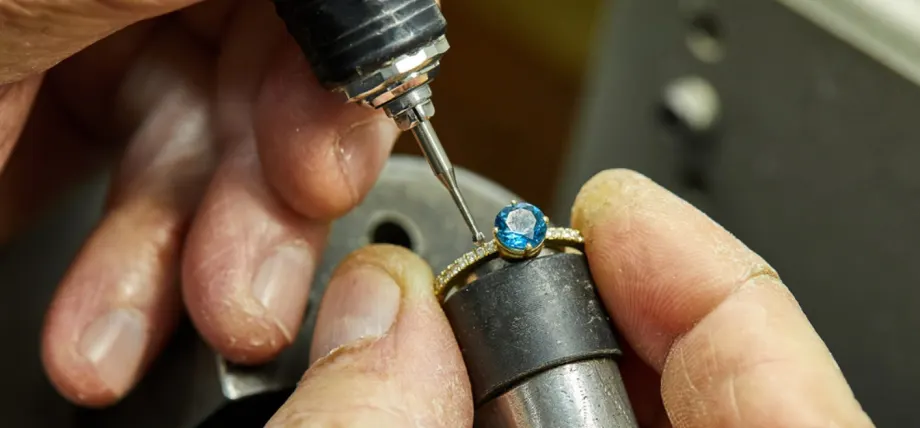
Edelstein manuell fassen
Handgefertigter Schmuck basiert auf handwerklichem Können. Hämmer, Feilen und Schweißbrenner kommen zum Einsatz, um individuelle Formen zu schaffen. So entstehen organische Asymmetrien, die auf dem Markt für personalisierten Schmuck geschätzt werden. Aufgrund von Ermüdung und Fertigungstoleranzen (±0.5 mm) ist die Anzahl der Stücke pro Kunsthandwerker und Tag jedoch auf 5–10 begrenzt. Diese Methode bewahrt die haptische Authentizität, da die Maserung den Spuren der Handverformung folgt.
Schmuckbearbeitung mittels CNC Fräsprozess Das Stanzen eignet sich hervorragend für die Massenproduktion und ermöglicht die Reproduktion von Designs mit über 100 Einheiten pro Stunde und einer Genauigkeit von ±0.01 mm. Dadurch wird die Materialabweichung bei einfachen Designs auf unter 1 % reduziert. Die Automatisierung minimiert Fehler durch menschliches Versagen, führt aber gleichzeitig zu einer Vereinheitlichung der Ästhetik, wodurch die subtilen Unvollkommenheiten, die die Herkunft kennzeichnen, verloren gehen.
Im Hinblick auf die Skalierbarkeit senkt die maschinelle Fertigung die Stückkosten ab 1,000 Durchläufen durch amortisierte Werkzeugkosten um 60–80 %, während handgefertigte Anzüge Nischen mit geringem Volumen bedienen und einen 2- bis 3-fachen Arbeitsaufwand (20–40 Stunden/Stück) erfordern. Nachhaltigkeitsvorteile bietet die maschinelle Fertigung mit 10–15 % weniger Abfall, während bei der Handarbeit ethische Beschaffung im Vordergrund steht.
Eine handwerkliche Methode zur Herstellung von Präzisionsschmuck beinhaltet die Fertigung durch Hämmern, Filigranarbeit und Handlöttechniken. Dies ermöglicht kleine Serien mit etwa 5-10 Varianten pro Tag und einer Tonnage, die von einer einzelnen Person bedient wird, da ein echter Handwerker, der sich auf solche Unternehmungen spezialisiert hat, zwangsläufig durch Ermüdung und Abweichungen (Toleranzen ±0.5 mm) beeinträchtigt wird.
Diese Methode bietet ein Werkzeug zur Erhaltung der haptischen Authentizität von Edelsteinen, indem ihre Verformungsspuren physisch erneuert werden. Maschinell gefertigter Schmuck, ob CNC-gefräst oder gestanzt, eignet sich am besten für die Massenproduktion. Dabei werden große Mengen mit einer Geschwindigkeit von 500 bis 100 Stück pro Stunde hergestellt, wobei die Konsistenz innerhalb von 0.01 mm gehalten und Materialtoleranzen von weniger als einem Prozent erreicht werden.
Die Automatisierung minimiert effektiv das Risiko menschlicher Fehler, allerdings auf Kosten von Unvollkommenheiten, die viel über deren Ursprung aussagen könnten. Durch maschinelle Bearbeitung lassen sich die Kosten einer Einheit nach 1000 Teilen um 60-80% senken, was sich als Investition auszahlt. Die Handarbeit bleibt größtenteils auf Kleinserienmärkte beschränkt und verursacht aufgrund des Arbeitsaufwands Kostensteigerungen von 2-3x.
Aus ökologischer Sicht zeigt die maschinelle Bearbeitung in der Regel einen Materialüberschuss von etwa 10-15%, bevor sie im Vergleich zu einer handwerklichen Fertigung wirtschaftlicher wird. Die Kombination von maschinell bearbeiteten Sockeln mit einer abschließenden, von Hand veredelten Oberfläche ist der Weg, um einen Mittelweg zwischen Ineffizienz und Ästhetik zu finden und so einen Marktanteil von 70 % im Bereich der mittleren Serienfertigung zu erreichen.
Kundenspezifische Fräsdienste für die Schmuckherstellung
Bei Boda konzentrieren wir uns auf Dreh- und Langdrehautomaten für die Fertigung komplexer Designs und feinster Details an Bauteilen und CNC-Schmuck. Mit CNC-Fräsen lassen sich Muster, Designs, Gravuren, Gehäuse und alle gewünschten Mikrostrukturen für die Schmuckherstellung in kleinen und großen Serien realisieren. Wir bieten Ihnen außerdem DFM-Unterstützung und Materialoptionen für ästhetische Oberflächen und Farbauswahl. Kontaktieren Sie uns noch heute für ein Angebot. kostenloses Angebot innerhalb weniger Stunden!
Fazit
Fräswerkzeuge Walzwerke wandeln die Schmuckherstellung von einem handwerklichen Prozess in eine Präzisionstechnik um und ermöglichen so eine Massenproduktion mit minimalen Fehlern. Wenn die Hersteller Konstruktionsprinzipien und die Maschinenauswahl beachten, können sie den Prozess wirtschaftlich gestalten, ohne dabei an Komplexität einzubüßen.
Weitere Reduzierungen der Zykluszeit sind durch die zukünftige Entwicklung von KI-Werkzeugwegen zu erwarten, die maßgeblich dazu beitragen werden, diese Technologien als Rückgrat der Branche zu etablieren.
Häufig gestellte Fragen
Wie verwendet man ein Walzwerk für Schmuck?
Metall glühen, Kanten reinigen, Spalt auf 10-15% Reduzierung einstellen, Walzen schmieren, schrittweise (0.1-0.2 mm/Durchgang) mit gleichmäßiger Geschwindigkeit walzen, alle 3-5 Durchgänge glühen, Dicke messen und aufwickeln.