
CNC-Drehen von Titan
Die Bearbeitung von Titan ist ein anspruchsvoller, aber lohnender Prozess in der Präzisionsfertigung. Dieses Titan in Luft- und Raumfahrtqualität erfordert Spezialkenntnisse und den Einsatz geeigneter Werkzeuge, um die für kritische Anwendungen erforderlichen engen Toleranzen, hervorragenden Oberflächen und die hohe Oberflächenqualität zu erzielen. Die Kenntnis der Titanbearbeitung kann den entscheidenden Unterschied zwischen professionellen und Hobby-Herstellern ausmachen.
Boda ist spezialisiert auf kundenspezifisches CNC-Drehen von schwer zerspanbaren Werkstoffen, darunter Titanlegierungen. Im Rahmen unserer Titan-CNC-Bearbeitung Dank unserer Kompetenz fertigen wir Präzisionsbauteile, die den Industriestandards sowohl für Prototypen als auch für die Serienproduktion entsprechen. Kontaktieren Sie uns für ein kostenloses Beratungsgespräch, um Ihre Anforderungen an die Titanbearbeitung zu besprechen.
Titanlegierungen beim CNC-Drehen
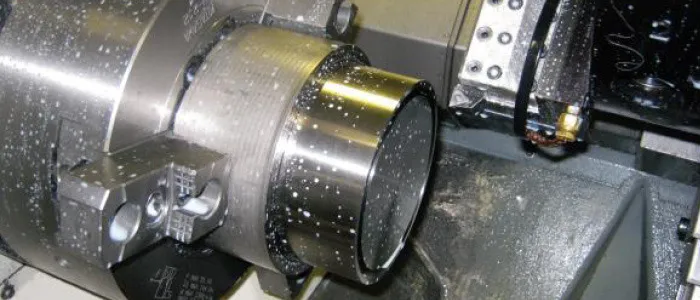
CNC-Maschine und Titan-Drehteile
Das Verständnis der Materialeigenschaften von Titan 260 (Reintitan) und anderen Sorten ist für die Bearbeitung dieses Metalls unerlässlich. Es ist sowohl wertvoll als auch schwer zu zerspanen. Titan vereint ein hervorragendes Festigkeits-Gewichts-Verhältnis mit exzellenter Korrosionsbeständigkeit. Es findet Anwendung in Branchen von der Schifffahrt bis zur Medizintechnik.
Warum ist Titan schwer zu bearbeiten?
Die Frage, „Warum ist Titan so schwer zu bearbeiten?“ Dieses Thema taucht häufig unter neuen Zerspanungsmechanikern auf. Der Ruf von Titan als berüchtigtes Material in Zerspanungswerkstätten ist auf mehrere Faktoren zurückzuführen. Titan besitzt eine geringe Wärmeleitfähigkeit (etwa ein Siebtel derjenigen von Aluminium), wodurch sich die Wärme an der Schneidkante konzentriert, anstatt sich im Werkstück zu verteilen. Diese lokale Wärmeansammlung beschleunigt den Werkzeugverschleiß und kann zu vorzeitigem Schneidkantenbruch führen. Aufgrund seiner chemischen Reaktivität kann Titan bei hohen Temperaturen mit Schneidwerkzeugen verschweißen, was zu einer Aufbauschneide führt, die die Oberflächengüte beeinträchtigt.
Es behält seine Festigkeit auch bei hohen Temperaturen und erweicht daher nicht mit steigender Schnitttemperatur. Der Elastizitätsmodul von Titan ist etwa halb so groß wie der von Stahl. Dies kann, zusammen mit seiner Rückfederungseigenschaft, zu Rattern, schlechter Oberflächengüte und Maßabweichungen führen.
Gängige Titansorten für Drehanwendungen
Die wichtigsten Titansorten für das CNC-Drehen
- Güteklasse 2 (Handelsrein): Die am häufigsten verwendete Titanlegierung mit ausgezeichneter Korrosionsbeständigkeit und mäßiger Festigkeit.
- Güteklasse 5 (Ti-6Al-4V): Am häufigsten verwendete Titanlegierung mit 6 % Aluminium und 4.4 % Vanadium zur Erhöhung der Festigkeit
- Güteklasse 23 (Ti-6Al-4V): Niedrig interstitielle Variante. Grad 5 wird für medizinische Implantate bevorzugt.
- Güteklasse 9 (Ti-3Al-2,5V): Geringere Festigkeit als Güteklasse 5, aber leichter zu schweißen und zu formen.
Die Güte des zu bearbeitenden Titans beeinflusst alles, von den Drehzahlen und Vorschüben bis hin zum Kühlmittel und der Werkzeuggeometrie.
Vorschubgeschwindigkeiten und Schnitttiefe beim Drehen von Titan
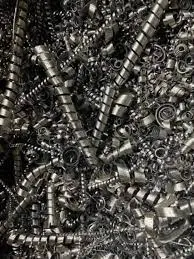
Titan-Drehschrott
Das Verhältnis zwischen Vorschub, Schnittgeschwindigkeit und Schnitttiefe ist entscheidend für die Bestimmung der optimalen Schnittgeschwindigkeit und des optimalen Vorschubs beim Drehen von Titan. Titan reagiert stärker auf reduzierte Schnittgeschwindigkeiten und höhere Vorschübe als umgekehrt.
Um Werkzeugverschleiß zu vermeiden, sollte die Spandicke mindestens 0.003 mm betragen. Unzureichende Vorschubgeschwindigkeiten können dazu führen, dass die Schneide des Werkzeugs reibt statt schneidet. Dies erzeugt übermäßige Hitze und führt zu ineffizientem Materialabtrag. Die Titanoberfläche wird durch diese Reibung zudem gehärtet, was nachfolgende Bearbeitungsgänge erschwert.
Die Schnitttiefe sollte ausreichen, um auch zuvor gehärtete Schichten zu durchdringen. Bei Verwendung von Werkzeugen, die für leichte Schlichtbearbeitungen ausgelegt sind, kann es schwierig sein, eine Tiefe von weniger als 0.020 mm zu erreichen.
Titan vs. Stahl & Aluminium für CNC-Drehen
Durch den Vergleich von Titan mit anderen Werkstoffen für das CNC-Drehen können Hersteller eine fundierte Entscheidung über den von ihnen gewählten Werkstoff treffen und ihre Bearbeitungsstrategie entsprechend anpassen.
Titan vs. Stahl
Titan vs. Stahl Hinsichtlich der Bearbeitbarkeit bestehen erhebliche Unterschiede. Stahl ist 3- bis 5-mal besser bearbeitbar als Titan. Baustahl erreicht Schnittgeschwindigkeiten von 400–600 SFM, Titan hingegen nur 150–300 SFM.
Die höhere Wärmeleitfähigkeit von Stahl leitet die Wärme vom Schneidbereich ab und reduziert so die thermische Belastung der Werkzeuge. Das überlegene Festigkeits-Gewichts-Verhältnis von Titan – fast doppelt so hoch wie bei Stahl – macht es für Anwendungen in der Luft- und Raumfahrt unverzichtbar, wo Gewichtsreduzierung direkt mit Treibstoffeffizienz und Leistung zusammenhängt.
Titan ist preislich 5- bis 10-mal so teuer wie vergleichbare Stahlsorten. Auch die Bearbeitungszeit verlängert sich aufgrund der geringeren Schnittgeschwindigkeiten. Daher sollte die Entscheidung für Titan eher auf den Leistungskriterien als auf rein wirtschaftlichen Gesichtspunkten basieren.
Titan gegen Aluminium
Aluminium und Titan weisen noch größere Unterschiede auf. Aluminium lässt sich hervorragend bearbeiten. Schnittgeschwindigkeiten von über 1000 SFM sind möglich, und der Werkzeugverschleiß ist minimal. Die Schnittgeschwindigkeiten von Titan liegen bei etwa einem Sechstel derer von Aluminium. Dies führt zu längeren Zykluszeiten.
Titan ist Aluminium bei Anwendungen mit hohen Belastungen trotz seiner Vorteile bei der Bearbeitung überlegen. Es bietet eine 50 % höhere Festigkeit bei ähnlicher Dichte.
Auswahl des richtigen Werkzeugs für die Titan-Drehbearbeitung
Die Erfolgsquote beim Drehen von Titan hängt maßgeblich von den verwendeten Werkzeugen ab. Während ungeeignete Werkzeuge innerhalb von Minuten zu einem Totalausfall führen können, lassen sich mit optimierten Werkzeugen Hunderte von hochwertigen Teilen herstellen.
Hartmetallwerkzeugsorten und -geometrien
Die CNC-Bearbeitung von Titan erfolgt überwiegend mit Hartmetall. Für die Anforderungen dieses Materials existieren bestimmte Hartmetallsorten. Titan kann aus Hartmetall der Sorten C2 bis C4 gefertigt werden, während Titanlegierungen wie beispielsweise die Sorte 5 aus den Sorten C5 bis C8 bestehen.
Die Werkzeuggeometrie ist wichtig. Ein positiver Spanwinkel (6–10 Grad) der Schneidkanten minimiert die Kaltverfestigung und verringert die Schnittkraft. Der Schneidkantenradius muss präzise eingestellt sein. Schaftfräser sind in der Regel aggressiv konstruiert, mit variabler Teilung und großem Spiralwinkel, um Oberschwingungen zu reduzieren.
Beschichtungstechnologien zur Verlängerung der Werkzeuglebensdauer
Durch die zusätzliche Aufbringung von PVD-Beschichtungen lässt sich die Lebensdauer von Titanlegierungen verlängern. Beschichtungen aus TiAlN (Titan-Aluminium-Nitrid), die auf die Schneidkanten von Titan aufgebracht werden, sind extrem hart und weisen eine hohe Korrosionsbeständigkeit bei hohen Temperaturen auf.
Durch die höhere Leistungsfähigkeit wird Titan mit der überlegenen Beschichtung aus AlCrN (Aluminium-Chrom-Nitrid) optimiert, die sich durch bessere Eigenschaften auszeichnet. Zusätzlich weisen diese Beschichtungen niedrige Reibungskoeffizienten auf. Sie minimieren die Neigung von Titan, sich an der Schneide zu verschweißen. Dies ist die häufigste Ausfallursache bei der Bearbeitung dieses Metalls. Hartmetallwerkzeuge (unbeschichtet) sind beim Drehen handelsüblicher Titansorten in der Regel besser geeignet als beschichtete Werkzeuge. Dies liegt an den dünneren Beschichtungen. Die Standzeit beschichteter Werkzeuge ist 2-3 Mal höher als die von Ti-6Al oder 4V.
Strategien für Kühl- und Schneidflüssigkeiten
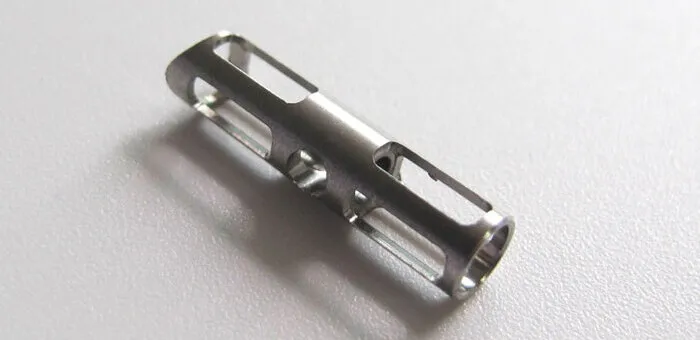
Titan drehte kleines Teil
Der Erfolg der CNC-Bearbeitung von Titan hängt von der Anwendung von Kühlmittel ab. Aufgrund der geringen Wärmeleitfähigkeit von Titan ist eine externe Kühlung notwendig, um die Werkzeugstandzeit zu verlängern und akzeptable Oberflächengüten zu erzielen.
Hochdruck-Kühlmittelsysteme
Die Kühlung mit Hochdruck (über 1000 PSI) über die Werkzeugspitze ist effizienter und verbessert die Spanabfuhr. Das Kühlmittel wird gezielt in die Schnittzone geleitet, wo die Wärme entsteht. Es entfernt außerdem Späne, die sich sonst am Werkstück festsetzen könnten.
Das Spindeldurchführungssystem leitet Kühlflüssigkeit während der CNC-Bearbeitung von Titan direkt zur Schneidfläche. Dadurch wird ein erneutes Schneiden der Späne verhindert und die Bildung von Schneidkanten reduziert. Die Spankontrolle ist beim Drehen von Titan 260 und anderen Sorten ebenso wichtig wie die Kühlung. Ein faseriger Titanspan würde die Oberflächengüte beeinträchtigen.
Titan lässt sich mit herkömmlichen Kühlschmierstoffen bei niedrigeren Drücken nicht kühlen, da die Kühlflüssigkeit nicht in die Schnittzone eindringen kann. Investitionen in Hochdrucksysteme zahlen sich durch längere Werkzeugstandzeiten und höhere Teilequalität aus.
Kühlmittelchemie für Titan
Kühlmittel mit Chlor sollten vermieden werden, auch wenn sie hervorragende Schmierstoffe sind. Titanbauteile können Spannungsrisskorrosion erleiden. Speziell für Titan und harte Werkstoffe entwickelte Kühlmittel bieten die beste Kombination aus Korrosionsschutz, Kühlleistung und Schmierung.
Probieren Sie Boda jetzt aus!
Anforderungen an die Maschinensteifigkeit und die Einrichtung
Aufgrund der schwierigen Bearbeitungseigenschaften von Titan ist Steifigkeit unerlässlich. Vibrationen und Durchbiegungen können zu einer verstärkten Kaltverfestigung des Materials führen, was Werkzeugversagen zur Folge haben kann.
Vibrationen und Rundlauf reduzieren
Beim Drehen von Titan darf der Rundlauf des Werkzeughalters 0,025 mm (0.001 Zoll) nicht überschreiten. Selbst geringfügige Rundlauffehler können zu ungleichmäßiger Spanablagerung an den Schneidkanten, vorzeitigem Werkzeugverschleiß und sogar zu Werkzeugbruch führen. Spannzangenhalter bieten eine höhere Steifigkeit und einen geringeren Rundlauffehler als hydraulische oder Schrumpfpassungs-Werkzeughalter.
Sind die Lager der Maschinenspindel in schlechtem Zustand, können sich auf der Oberfläche des Titans Rattermarken bilden. Aufgrund seines niedrigen Elastizitätsmoduls reagiert Titan sehr empfindlich auf Vibrationen. Schon geringe Vibrationen können zu sichtbaren Oberflächenfehlern und Werkzeugverschleiß führen. Besonderes Augenmerk muss auf die Werkstückspannung gelegt werden. Die Werkstücke müssen mit den Spannbacken fest und gleichmäßig eingespannt werden, um Verformungen zu vermeiden.
Leistungsstarke HPCSs
Die Zufuhr von Kühlmittel unter hohem Druck (über 1000 PSI) durch die Werkzeugmitte ist effizienter und verbessert den Späneabtransport. Die Schnittzone wird mit Kühlmittel versorgt, wodurch Wärme entsteht. Das Kühlmittel transportiert außerdem die Späne ab, die andernfalls mit dem Werkstück verschweißen würden.
Das Spindeldurchführungssystem befördert Kühlflüssigkeit in den Bearbeitungsbereich beim CNC-Bearbeiten von Titan. Dadurch wird das erneute Schneiden von Spänen vermieden und die Gefahr von Kantenverhärtungen minimiert. Bei der Bearbeitung von Titan 260 und anderen Sorten ist die Kühlung weniger wichtig als die Spankontrolle. Ein faseriger Titanspan würde die Oberflächengüte beschädigen.
Titan lässt sich bei niedrigen Drücken nicht mit einfachen Kühlschmierstoffen kühlen, da die Flüssigkeit nicht in die Schnittzone gelangen kann. Investitionen in Hochdrucksysteme amortisieren sich durch die längere Werkzeugstandzeit und die höhere Teilequalität.
Titan-Kühlmittelchemie
Flüssigkeiten mit Chlor sollten zur Kühlung vermieden werden, obwohl sie sehr gute Schmierstoffe sind. In Titan kann Spannungsrisskorrosion auftreten. Kühlmittel, die speziell für Titan und harte Werkstoffe entwickelt wurden, bieten optimalen Korrosionsschutz, Kühlung und Schmierung.
Anforderungen an die Steifigkeit und Einrichtung von Maschinen
Die erforderliche Steifigkeit ergibt sich aus den schwierigen Bearbeitungseigenschaften von Titan. Durch Vibrationen und Verformungen kann es zu Kaltverfestigung des Materials kommen, was zum Versagen der Werkzeuge führen kann.
Vibrationen und Rundlauf reduzieren
Bei der Bearbeitung von Titan sollte der Rundlauf des Werkzeughalters maximal 0,025 mm (0.001 Zoll) betragen. Selbst geringe Rundlauffehler können zu ungleichmäßiger Spanablagerung an den Schneidkanten, vorzeitigem Werkzeugverschleiß und sogar Werkzeugbeschädigung führen. Spannzangenhalter sind steifer und weisen einen geringeren Rundlauf auf als hydraulische oder Schrumpfpassungshalter.
Falls die Lager der Maschinenspindel von minderer Qualität sind, kann die Oberfläche der Fräsen von Titan Es können Rattermarken auftreten. Der Elastizitätsmodul ist niedrig, daher reagiert das Material sehr empfindlich auf Vibrationen. Schon geringe Vibrationen können Oberflächenfehler und Werkzeugverschleiß verursachen.
Die Werkstückspannung muss ebenfalls berücksichtigt werden. Die Werkstücke müssen fest und gleichmäßig mit den Spannbacken eingespannt werden, damit sie sich nicht verformen.
Maschinenparameter
Die Einstellungen der CNC-Steuerungen können das Ergebnis beim Titandrehen maßgeblich beeinflussen. Der CSS-Modus (konstante Schnittgeschwindigkeit) hält die optimalen Schnittparameter auch bei zunehmendem Schnittdurchmesser konstant. Dies ist besonders vorteilhaft bei Bearbeitungen mit stark variierenden Durchmessern, wie z. B. beim Profilieren und Facettieren.
Man sollte die geeignete Vorschubgeschwindigkeit wählen. Bei zu hohem Vorschub kann die Schneide überlastet werden. Bei der Titankalibrierung können adaptive Vorschubregelungssysteme die Werkzeugstandzeit um bis zu 20–30 Prozent verlängern. Dies geschieht durch die automatische Anpassung der Vorschubgeschwindigkeit in Abhängigkeit von der Schnittkraftrückmeldung.
Qualitätskontroll- und Oberflächenbearbeitungsaspekte
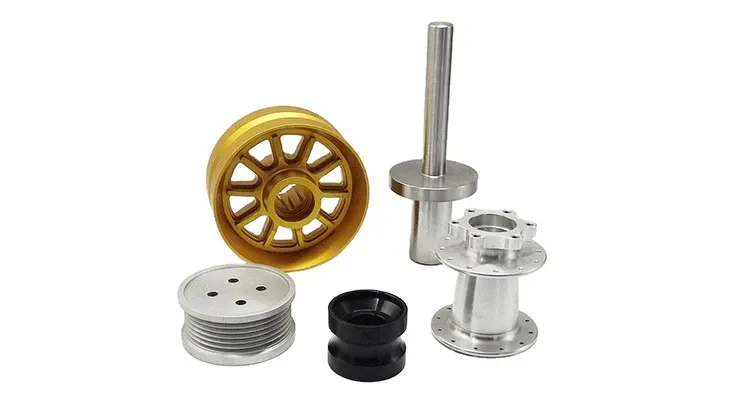
Fertige CNC-gedrehte Titanteile
Um die geforderten Oberflächengüten und Maßgenauigkeiten an Titanbauteilen zu erreichen, ist es unerlässlich zu verstehen, wie sich die Eigenschaften von Titan auf Messung und Inspektion auswirken.
Anforderungen an die Oberflächenbearbeitung für die Industrie
Um diese Spezifikationen zu erreichen, muss Titan während des gesamten Bearbeitungsprozesses sorgfältig gedreht werden. Mit Wischereinsätzen können abschließende Schlichtgänge bei reduzierter Drehzahl durchgeführt werden, um eine Oberflächenrauheit von 32 Ra zu erzielen. Dadurch entfällt das Nachschleifen.
Die Oberflächenbeschaffenheit umfasst mehr als nur die Rauheit. Selbst bei glatten Oberflächen können Schäden im Untergrund, beispielsweise durch übermäßige Schnittkräfte oder Härtung, die Dauerfestigkeit beeinträchtigen. Röntgenbeugung und andere zerstörungsfreie Prüfverfahren können solche Defekte im Untergrund aufdecken, die bei einer Sichtprüfung übersehen würden.
Dimensionsstabilität und thermische Effekte
Titan besitzt einen niedrigen Wärmeausdehnungskoeffizienten (etwa die Hälfte desjenigen von Stahl), wodurch es bei der Bearbeitung weniger wahrscheinlich zu einer thermischen Ausdehnung kommt. Die beim Schneiden entstehende Wärme kann jedoch eine lokale Ausdehnung verursachen, die die Messungen während des Prozesses beeinflussen kann.
Vor den endgültigen Messungen muss ausreichend Zeit zum Abkühlen eingeräumt werden. Temperaturunterschiede von nur 10 °F können bei Präzisionsbauteilen zu Messfehlern von bis zu 0.0001 Zoll pro Zoll führen. Die genauesten Messbedingungen werden in klimatisierten Prüfkammern bei 68 °F erreicht.
Probieren Sie Boda jetzt aus!
Titandrehen: Fortgeschrittene Techniken
Bei zunehmender Bauteilkomplexität reichen Standarddrehverfahren möglicherweise nicht mehr aus. Kundenspezifische CNC-Drehverfahren für Titanbauteile können durch den Einsatz fortschrittlicher Techniken optimiert werden.
Gewindedrehen von Titankomponenten
Aufgrund seiner Rückstelleigenschaften und der Neigung zum Fressen unter hohem Oberflächendruck stellt das Gewindeschneiden von Titan eine besondere Herausforderung dar. Mit den richtigen Techniken bietet das Einpunkt-Gewindeschneiden eine präzisere Bearbeitung kleiner bis mittlerer Gewindedurchmesser als das Gewindefräsen.
Die besten Ergebnisse werden mit Gewindeeinsätzen erzielt, die eine positive Spanwinkelgeometrie, scharfe Schneiden und einen positiven Spanwinkel aufweisen. Mehrere leichte Schnitte (0.003–0.005 mm radiale Schnitttiefe pro Schnitt) erzeugen geringere Schnittkräfte und reduzieren die Werkstückhärtung im Vergleich zu aggressiven Einzelschnittverfahren.
Schweizer Drehen für kleine Titanteile
Schweizer Drehautomaten eignen sich hervorragend zur Herstellung kleiner Titanbauteile, da sie über ein Führungsbuchsensystem verfügen, das die Durchbiegung minimiert. Schweizer Drehmaschinen werden von Herstellern medizinischer Implantate in großem Umfang für das CNC-Drehen von chirurgischen Instrumenten, Zahnimplantaten und Knochenschrauben aus Titan eingesetzt.
Diese Konstruktion eliminiert die Länge des ungestützten Materials, die bei herkömmlichen Drehmaschinen zu Durchbiegungen führen kann. Die dadurch erzielte Steifigkeit ermöglicht engere Toleranzen bei dünnen Titanbauteilen und verbesserte Oberflächengüten.
Kostenoptimierungsstrategien für die Titan-Drehindustrie
Obwohl Titan teurer ist als die meisten anderen Werkstoffe und auf vielfältige Weise verarbeitet werden kann, wird eine strategische Herangehensweise an die Kosteneffizienz die Qualität nicht beeinträchtigen.
Materialverwendung und endformnahe Formen
Bei der Herstellung von Titanbauteilen reduziert die Verwendung von Schmiede- und Gussteilen, die der Endform nahekommen, anstatt von Stangenmaterial den Materialabfall und die Bearbeitungszeit. Obwohl die anfänglichen Materialkosten pro Stück steigen, sinken die Gesamtkosten eines Bauteils oft, da weniger Bearbeitungsschritte erforderlich sind.
Kundenspezifische Schmiedeteile amortisieren sich in der Serienfertigung schnell. Selbst bei kleinen Stückzahlen kann die Verwendung von Halbzeugen wie Sechskant- oder Vierkantstangen anstelle von Rundstangen den Aufwand für das Planen und Profilieren bestimmter Geometrien reduzieren.
Methoden zur Verlängerung der Werkzeugstandzeit
Durch Kostensenkung und erhöhte Standzeit der Wendeschneidplatten lässt sich ein systematisches Werkzeugmanagementsystem realisieren. Dazu gehört die Überwachung des Werkzeugverschleißes und das rechtzeitige Nachrüsten der Werkzeuge bei ersten Anzeichen von Verschleiß. Die detaillierte Dokumentation erfolgreicher Schnittparameter und die Nutzung der Verschleißkompensation zur Optimierung des Werkzeugeinsatzes gewährleisten Maßgenauigkeit bei gleichzeitig optimierter Werkzeugnutzung.
Bei der Zusammenarbeit mit Werkzeugherstellern für anwendungsspezifische Konstruktionen lassen sich viele firmeneigene Geometrien und Beschichtungen entdecken. Diese sind in Katalogen nicht zu finden. Dies kann zu deutlichen Leistungsverbesserungen bei der Bearbeitung schwieriger Werkstoffe führen.
Fazit
Titan ist ein einzigartiges Metall mit vielen Eigenschaften, die spezielle Kenntnisse erfordern. Dazu gehören seine geringe Wärmeleitfähigkeit und seine Neigung zur Aushärtung. Die Einhaltung der korrekten Schnittparameter, die Verwendung scharfer Werkzeuge mit geeigneten Beschichtungen sowie die Hochdruckkühlung sind entscheidend. Das Verständnis der Titansorten, die Vermeidung von Aufbauschneiden und die Optimierung der Werkzeugstandzeit durch systematisches Management sind unerlässlich, um enge Toleranzen, hervorragende Oberflächen und Hochdruckkühlsysteme in der Luft- und Raumfahrt sowie in medizinischen Anwendungen zu erzielen.
Der Qualitätskontrollprozess umfasst sowohl die Prozessüberwachung als auch eine umfassende Endkontrolle mit kalibrierten Geräten unter klimatisierten Bedingungen. Unser Team bei Boda verfügt über langjährige Erfahrung in der Fertigung von Präzisions-Titanbauteilen für anspruchsvolle Anwendungen. Ob Sie Strukturbauteile für die Luft- und Raumfahrt mit engen geometrischen Toleranzen oder Implantate in medizinischer Qualität benötigen – wir bieten Ihnen die passenden Lösungen. CNC-Bearbeitungsservice für Titan ist bestens gerüstet, um Ihre Anforderungen zu erfüllen. Kontaktieren Sie uns noch heute, um Ihr Projekt zu besprechen und ein Angebot zu erhalten.