
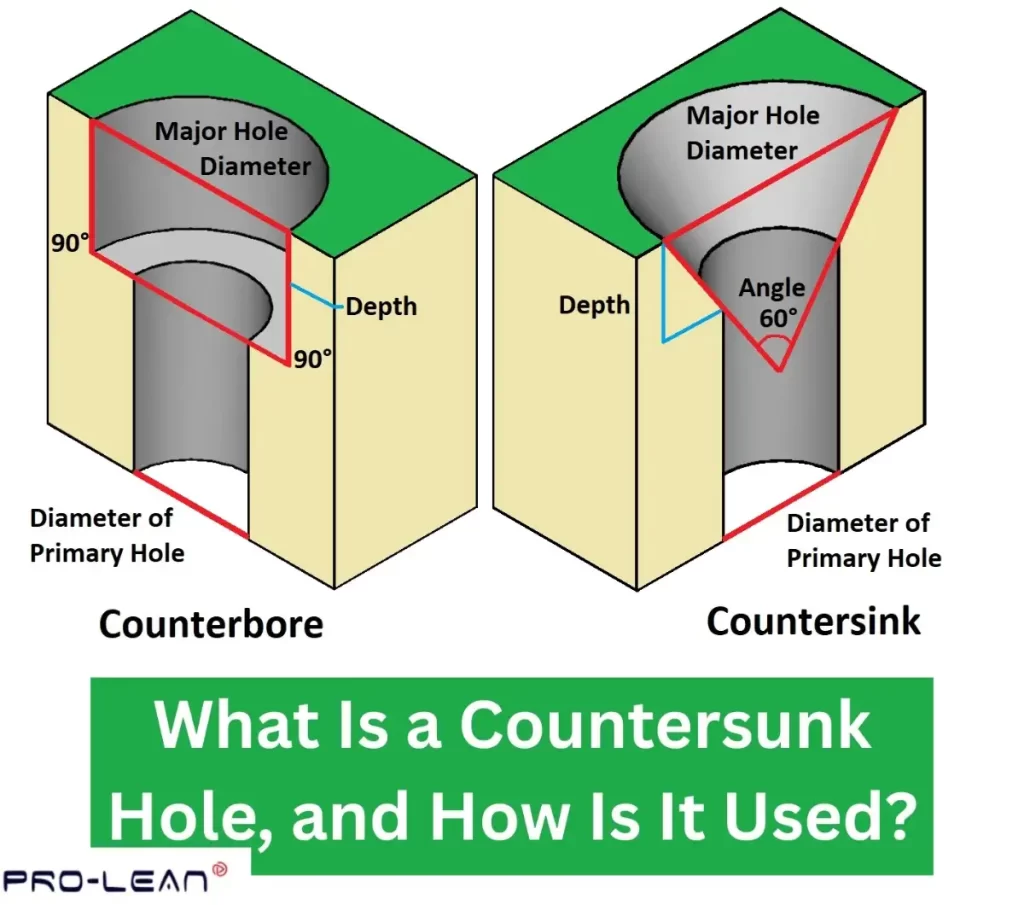
Diagramm Senkbohrung vs. Senklochbohrung
Wenn Sie bei Ihrem Produktdesign Wert auf Präzision, Langlebigkeit und elegante Ästhetik legen, sind Senkbohrungen unverzichtbar. Diese speziellen Bohrungen ermöglichen es, dass Befestigungselemente bündig mit der Materialoberfläche abschließen. Das führt zu saubereren und sichereren Komponenten, insbesondere bei Hochleistungsanwendungen.
Aber nicht alle Senklöcher sind gleich. Das Verständnis der richtigen Abmessungen, des Zwecks und des Bearbeitungsprozesses kann die Qualität Ihres Endprodukts drastisch verbessern und Reduzieren Sie Ihre Herstellungskosten.
Bei Boda sind wir spezialisiert auf CNC-Bearbeitungslösungen Wir liefern makellose Senkbohrungen, exakt nach Ihren Vorgaben. Dank unserer langjährigen Erfahrung in der Betreuung von Kunden aus verschiedensten Branchen garantiert unser Team enge Toleranzen, optimale Oberflächengüte und effiziente Produktion – selbst bei komplexesten Bohrungsgeometrien.
Bleiben Sie dran, um zu erfahren, was Senklöcher sind, welche Abmessungen sie haben und welche Verwendungsmöglichkeiten sie bieten. Lassen Sie uns also in das Thema einsteigen.
Erläuterungen zu Senkbohrungen
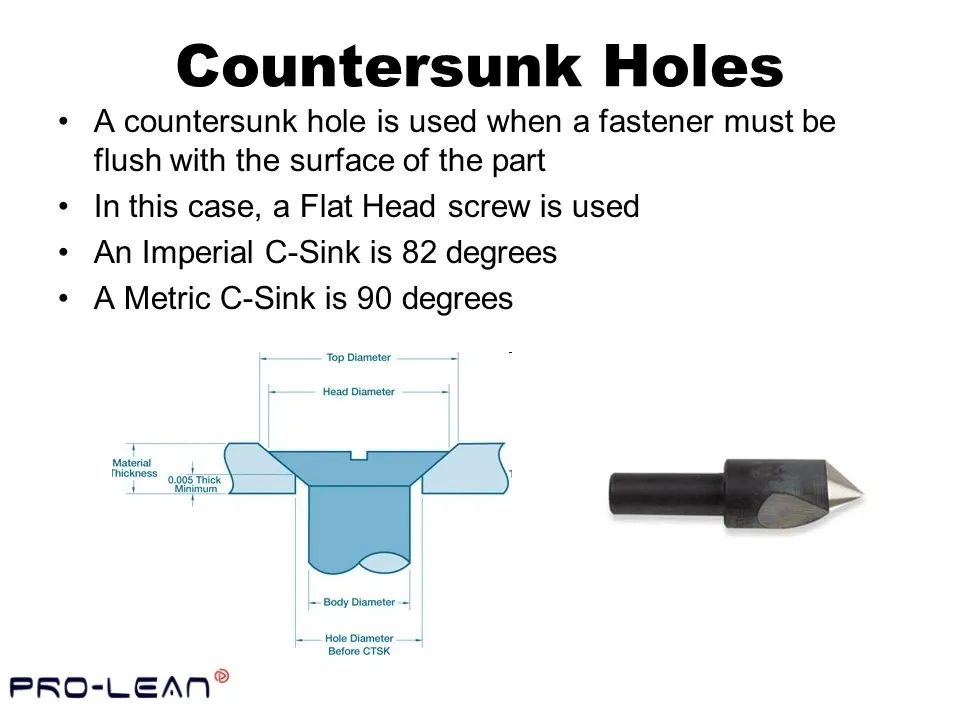
Senkloch Erklärung und Werkzeug
Es gibt unterschiedliche Arten von Löchern in der Technik, jede mit ihren einzigartigen Anwendungen. Eine Senkung ist eine konische Bohrung oder Vertiefung in einem Material, typischerweise am Rand eines Lochs. Die konische Form unterscheidet eine Senkung von einer Senkbohrung.
Die ISO-Bezeichnung für eine Senkung lautet: ⌵. Die Größe der Senkung richtet sich nach den Kopfmaßen des eingesetzten Befestigungselements. So wird sichergestellt, dass ein Befestigungselement mit flacher Oberfläche bündig mit der Senkfläche abschließt.
Die Definition einer Senkbohrung besteht aus drei Dingen:
- Senkdurchmesser
- Senkmaß
- Durchmesser der Vorbohrung
Probieren Sie Boda jetzt aus!
Maßgeschneiderte Senklöcher für Präzision
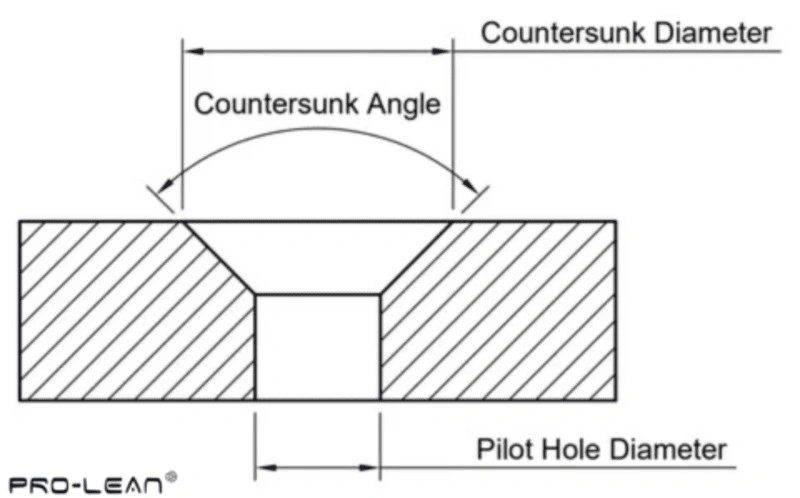
Diagramm mit den Abmessungen der Senkbohrungen
Senkbohrungen sind in der Fertigung und Bearbeitung notwendig, da sie Schrauben mit einer glatten Oberfläche aufnehmen. Dies sorgt für ein sauberes Endergebnis. Die Dimensionierung dieser Löcher ist jedoch für die strukturelle Integrität von entscheidender Bedeutung. Die wichtigsten Abmessungen von Lochbohren ADM Aus Gründen der Genauigkeit müssen Sie Folgendes beachten:
- Der Lochdurchmesser ist das zentrale Loch, das gebohrt wird, um den Gewindekörper der Schraube aufzunehmen.
- Der Senkdurchmesser ist die größere, konische Vertiefung am oberen Ende des Lochs, die einen bündigen Sitz des Schraubenkopfes ermöglicht. Dieser sollte etwas größer sein als der Schraubenkopfdurchmesser.
- Der Senkwinkel ist der Winkel der konischen Vertiefung. Er beträgt typischerweise 60°, 90° und 120°.
- Die Senktiefe ist die Tiefe des versenkten Teils und stellt sicher, dass die Schraube bündig oder leicht unter der Oberfläche sitzt.
Nachdem wir nun wissen, was eine Senkbohrung ist und welche Hauptabmessungen eine Senkbohrung hat, wollen wir uns nun die Hauptunterschiede zwischen Senkbohrung und Flachsenkung ansehen.
Senker vs. Senker: Hauptunterschiede
Hier sind die wichtigsten Unterschiede zwischen Senker und Flachsenker:
| Funktion | Versenken | Senkbohrung |
| What It Is | Ein kegelförmiges Loch, in dem eine Schraube bündig oder unter der Oberfläche sitzt. | Ein Loch mit flachem Boden, das Platz für einen Bolzen oder Schraubenkopf bietet. |
| Shape | Konisch (abgewinkelt) | Zylindrisch (mit flachem Boden) |
| Winkel | Normalerweise 82°, 90°, 100° oder 120°. | Kein Winkel, nur ein gerades Loch mit flachem Boden. |
| Zweck | Sorgt dafür, dass Schrauben reibungslos sitzen und nicht hervorstehen. | Bietet Platz für Schraubenköpfe, um zu verhindern, dass diese hervorstehen. |
| Wo es verwendet wird | Holzverarbeitung, Metallverarbeitung, Luft- und Raumfahrt und allgemeines Bauwesen. | Wird in Maschinen, Autos und Industrieanlagen verwendet. |
| Bohrwerkzeuge | Senker oder ein kombinierter Bohrer/Senker. | Senkbohrer oder Schaftfräser. |
| Arbeitet mit | Holz, Kunststoff, Weichmetalle und Verbundwerkstoffe. | Metall, Kunststoff und bestimmte Holzarten. |
| Wie es aussieht | Eine schräge, kegelförmige Vertiefung. | Ein rundes, tiefes Loch mit flachem Boden. |
| Am besten für diese Schrauben | Flachkopfschrauben (Holzschrauben, Maschinenschrauben). | Sechskantschrauben, Innensechskantschrauben und andere große Befestigungselemente. |
| Präzision erforderlich | Für einen guten Sitz muss der Winkel zur Schraube passen. | Tiefe und Durchmesser müssen genau zum Schraubenkopf passen. |
| Stärkeeffekt | Es kann dünne Materialien schwächen, da es Material in einem Winkel entfernt. | Da der Verschluss tiefer im Material sitzt, wird ein stärkerer Halt erreicht. |
Vergleichen Senkbohrung vs. Plansenkung für ein gründliches Verständnis.
Standardgrößen von Senklöchern
Man kann nicht einfach ein Loch in Metall bohren. Es gibt einen Standard für die Größe von Senklöchern, abhängig von der Art des Befestigungselements und seinem Verwendungszweck. Die Standardwinkel sind 60°, 90° und 120°. Hier sind die Standardgrößen für Senklöcher:
| Senkwinkel (θ) | Schraubenkopf-Typ | Senkdurchmesser (D₁) | Empfohlener Lochdurchmesser (D) | Verschlussgröße |
| 90 °C. | Flachkopfschrauben | 1.5 × Schraubenkopfdurchmesser | Gleich dem Durchmesser des Schraubenkörpers | Gängige Maschinenschrauben |
| 100 °C. | Flachkopfschrauben | 1.6 × Schraubenkopfdurchmesser | Gleich dem Durchmesser des Schraubenkörpers | Größere Schrauben |
| 120 °C. | Für größere Schrauben | 1.7 × Schraubenkopfdurchmesser | Gleich dem Durchmesser des Schraubenkörpers | Hochleistungsschrauben |
| 60 °C. | Für spezielle Verbindungselemente | 1.3 × Schraubenkopfdurchmesser | Gleich dem Durchmesser des Schraubenkörpers | Präzisions- oder Kleinschrauben |
Entgraten bei 60°
Dieser Senkwinkel wird hauptsächlich verwendet, um den Schraubbereich eines Metallteils von Graten oder scharfen Kanten zu befreien. Die Kanten des Metalls sind nach dem Entgraten glatter.
Nietköpfe bei 75°
Dieser Winkel ist für die meisten Nietkopftypen geeignet, einschließlich Treib-, Senk-, Reibschluss-, Oscar-, selbststanzenden, Baustahl- und Vollnieten.
Senkkopfschraube bei 82° und 90°
Senkschrauben gibt es in zwei verschiedenen Winkeln. Der genaue Winkel wird jedoch durch den Industriestandard für Senkschrauben bestimmt. Beispielsweise verwenden einige Länder und Regionen 90°-Senkschrauben und dieselben Winkel, der US-Standard liegt jedoch bei 82°.
Blechnieten 120° versenken
Bei den dünneren Nieten und Blindnieten wird häufig ein Senkwinkel von 120° verwendet, da sie zum Verbinden von Blechen verwendet werden.
Probieren Sie Boda jetzt aus!
Kundenspezifische CNC-Bearbeitung für komplexe Senklöcher
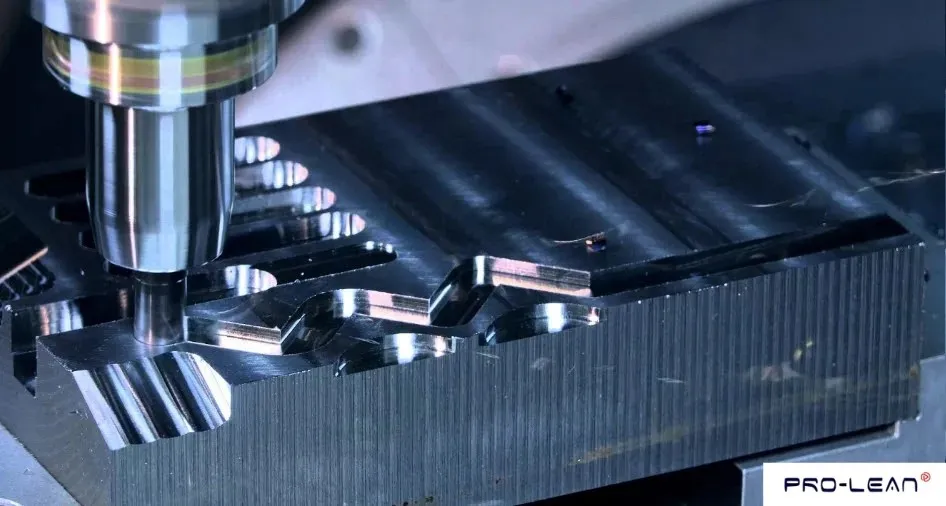
CNC-Präzision: Kundenspezifische Senklöcher
Das Senken ist in der Regel ein nachträglicher Arbeitsgang nach der Lochbohrung. Dafür gibt es verschiedene Werkzeuge mit unterschiedlichen Schneidflächen, um den Anforderungen verschiedener Lochgrößen gerecht zu werden. Beispielsweise verfügen Bohrer für größere Senkungen über eine einzige Schneide, die einen gleichmäßigen Schnitt ermöglicht.
Im Gegensatz zu manuellen Methoden, maßgeschneiderte CNC-Bearbeitung vereinfacht komplexe Designs und erstellt sie mit perfekten Winkeln. Die kundenspezifische CNC-Bearbeitung von Senklöchern ermöglicht eine präzise Größenbestimmung, was besonders bei der Verwendung komplexer Verbindungselemente nützlich ist.
Darüber hinaus bietet die CNC-Bearbeitung mehr Flexibilität hinsichtlich Lochgröße, -tiefe und -winkel. CNC-Bearbeitung ist die perfekte Lösung für komplexe Senkbohrungen, da sie nur einmal ausgeführt werden muss. Sobald das Design eingerichtet ist, können Sie im Handumdrehen mehrere Löcher bohren.
Mit CNC-Lochbohren, es entsteht wenig bis gar kein Abfall, wodurch die Gesamtkosten des Produktionsprozesses minimiert werden.
Kundenspezifische Metallbearbeitungslösungen für industrielle Anwendungen
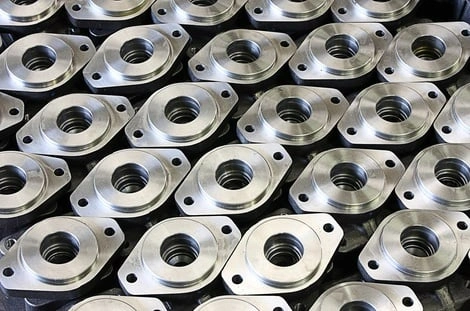
Präzisionsmetallbearbeitung für die Industrie
Präzisionsbearbeitung ist bei der Herstellung von Senkbohrungen entscheidend, insbesondere in Hochleistungsindustrien wie der Luft- und Raumfahrt. Eine der Herausforderungen besteht darin, extrem enge Toleranzen einzuhalten, um den korrekten Sitz der Befestigungselemente und die strukturelle Integrität zu gewährleisten. Beispielsweise ist bei einer Satellitenhalterung aus Titan das Erreichen einer 0.02 mm Tiefentoleranz ist notwendig, um Sicherheits- und Leistungsstandards zu erfüllen.
CNC-Bohren spielt eine entscheidende Rolle. Beispielsweise Hartmetall-Senker mit PVD-Beschichtung (Physical Vapor Deposition) dienen der Reduzierung der Wärmeentwicklung und der Verlängerung der Werkzeugstandzeit. Dies ist besonders wichtig bei der Bearbeitung von Hartmetallen wie Titan.
Zusätzlich zur Werkzeugausstattung bietet die kundenspezifische Metallbearbeitung eine Prozessoptimierung, um eine überragende Qualität der Senkbohrungen zu gewährleisten. Adaptive CNC-Werkzeugwege sind so programmiert, dass die Gratbildung minimiert wird und somit der Nachbearbeitungsbedarf reduziert wird. Dies verbessert die Effizienz und sorgt für eine glattere, präzisere Lochgeometrie.
Beim Umgang mit Metallen ist die Qualität ein entscheidender Aspekt, bei dem keine Kompromisse eingegangen werden dürfen. Laserscanning-Technologie wird zur Tiefenüberprüfung verwendet, die notwendig ist, um kostspielige Fehler zu vermeiden.
Durch Innovationen in der Bearbeitung ist die Einhaltung AS9100 Luft- und Raumfahrtstandards erreicht 99.5%, was die Wirksamkeit hochpräziser Senktechniken demonstriert. Hersteller können hochfeste Senklöcher herstellen, die den strengsten Branchenanforderungen entsprechen.
Zusammenfassung
Präzise Senkbohrungen sind für glatte Oberflächen und robuste Verbindungen unserer Produkte unerlässlich. Bei Boda fertigen wir mit unseren modernen CNC-Maschinen perfekte Senkbohrungen mit Toleranzen von bis zu 0.02 mm für verschiedene Branchen.
Unsere Kunden aus der Luft- und Raumfahrt vertrauen darauf, dass wir Industriestandards mit einer Konformität von 99.5 % erfüllen. Unsere Kunden aus der Automobilindustrie schätzen die sauberen Löcher mit glatten Kanten, die unsere Verfahren erzeugen. Hersteller medizinischer Geräte verlassen sich auf unsere PVD-beschichteten Hartmetallwerkzeuge für eine außergewöhnliche Oberflächenqualität bei Titankomponenten.
Vertrauen Sie Boda, denn wir arbeiten mit allen Materialien und erkennen Probleme, bevor sie auftreten – dank unserer fortschrittlichen Laserscan-Technologie. Das bedeutet: Sie sparen Geld, indem Sie Fehler vermeiden, Projekte schneller abschließen und langlebigere Produkte herstellen.
Gehen Sie keine Kompromisse bei wichtigen Merkmalen wie Senkbohrungen ein, die sowohl Form als auch Funktion beeinträchtigen. Kontaktieren Sie uns noch heute und erfahren Sie, wie unsere kundenspezifische CNC-Bearbeitung Dienstleistungen können Ihre Fertigungsherausforderungen lösen.
Häufig gestellte Fragen
1. Was ist ein Senkloch?
Ein Senkloch ist der vergrößerte obere Teil eines Lochs, das in ein gefertigtes Objekt geschnitten wird, oder der Fräser, der zum Schneiden eines solchen Lochs verwendet wird.
2. Was ist der Zweck einer Senkbohrung?
Es wird ein Senkloch gebohrt, sodass der Schraubenkopf unter die Oberfläche sinken kann. Dies verleiht der Metalloberfläche eine glatte Oberfläche.
3. Was ist der Unterschied zwischen einem Senker und einem Senkkopf?
Die Begriffe Senkung und Senkloch werden synonym verwendet. Ein Senkloch ist jedoch auch ein Werkzeug zum Schneiden des Lochs. Zur Unterscheidung: Senkloch bezeichnet das Loch selbst, während Senkloch ein Werkzeug zum Erstellen des Lochs ist.
4. Wie gebe ich eine Senkbohrung in einer technischen Zeichnung an?
Das Symbol für eine Senkbohrung ist „⌵“. Senkbohrungen werden im Maschinenbau verwendet, wenn eine Senkschraube oder ein Senkkopf benötigt wird.
5. Welche maximale Tiefentoleranz ist bei CNC-gefrästen Senksenkern erreichbar?
Abhängig von der Größe und den Abmessungen können Sie die Toleranz mit dieser Formel berechnen:
Toleranz (t) = Obergrenze – Untergrenze
6. Warum sollte man bei dünnen Blechen Senker statt Flachsenker verwenden?
Beim Senken wird weniger Material entfernt, wodurch die Festigkeit des Materials erhalten bleibt. Senkbohrungen hingegen erfordern eine größere Tiefe, was die dünnen Bleche schwächt.
7. Wie kann ein Werkzeugbruch bei der Bearbeitung von Senkbohrungen aus gehärtetem Stahl verhindert werden?
Um Werkzeugbrüche zu vermeiden, verwenden Sie scharfe Werkzeuge mit ausreichender Drehzahl und Vorschub. Verwenden Sie außerdem Schmiermittel und erhöhen Sie die Tiefe schrittweise, um Schäden zu vermeiden.